
Rychlé tlakové lití je výrobní postup, který kombinuje rychlé rozhodování o nástrojích, výběr vhodné slitiny a návrh dílu přizpůsobený výrobnímu procesu, což umožňuje přechod kovových komponentů od výkresu k samotné výrobě ve velmi krátkém čase.
Pro technické týmy a manažery nákupu, kteří jsou pod časovým tlakem, přináší tento proces jak výhody, tak zvýšené nároky na počáteční technická rozhodnutí. Tento blog se bude zabývat efektivitou rychlého tlakového lití a tím, jak vám kvalifikovaný výrobce může pomoci dosáhnout lepších výsledků projektu.
Díky čemu je rychlé tlakové lití tak rychlé
Rychlé tlakové lití zkracuje celkovou dobu výroby díky kombinaci rychlých cyklů plnění, výroby dílů s tvarem blízkým konečnému (near-net-shape)a schopnosti vytvořit složitou geometrii v jediném vstřiku. Největší výhoda se projevuje tehdy, když jsou proces, strategie výroby nástrojů a objem výroby od počátku správně sladěny.
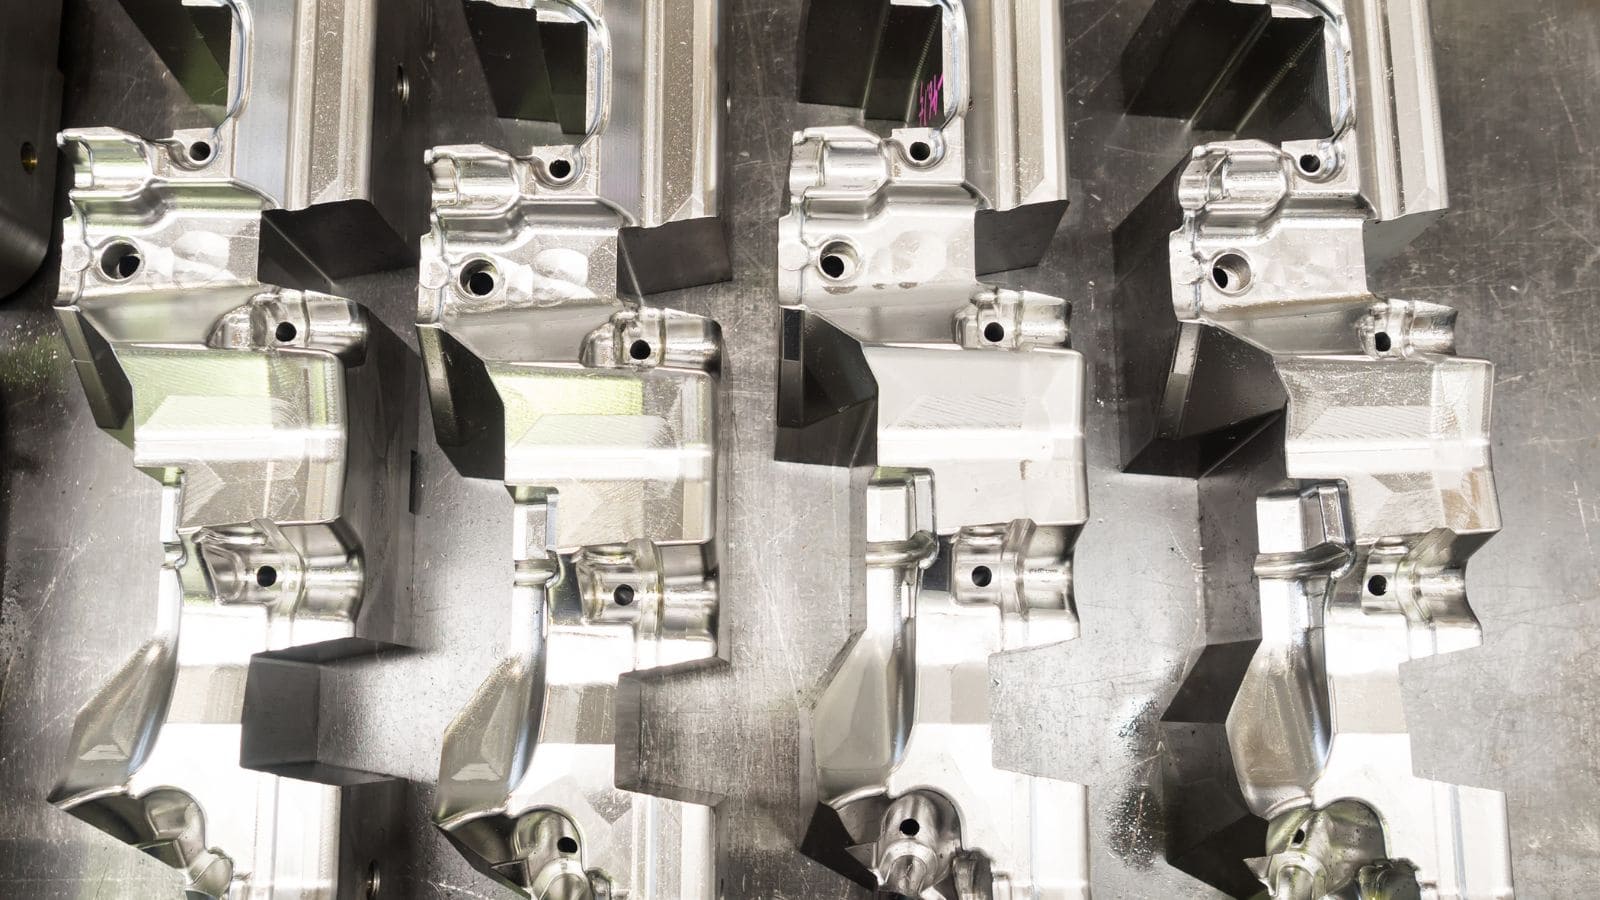
Jak proces tlakového lití zkracuje dobu cyklu
Rychlé tlakové lití zkracuje celkovou dobu výroby díky kombinaci klíčových výhod procesu:
- Rychlé cykly plnění: Roztavený kov je pod vysokým tlakem vtlačován do formy z kalené oceli, přičemž dutinu zaplní během zlomku sekundy.
- Výroba dílů s tvarem blízkým konečnému: Stěny, výstupky, žebra a vnější prvky se vytvářejí v jedné operaci, což výrazně omezuje potřebu následného obrábění.
- Minimální prostoje: Kov rychle chladne, díl je vyhozen a stroj se okamžitě připravuje na další vysoce opakovatelný vstřik.
- Úspory z rozsahu: Jakmile poptávka dosáhne stovek či tisíců kusů, počáteční investice do nástrojů se rychle vykompenzuje nižší pracností a vyšší rychlostí výroby.
Kdy rychlé odlévání překonává CNC obrábění
CNC obrábění zůstává lepší volbou pro velmi malé série, vysoce specializované vnitřní prvky nebo díly z materiálů, které nelze odlévat. U kovových dílů se složitou vnější geometrií, tenkými stěnami a požadavkem na opakovanou výrobu však rychlé tlakové lití obvykle přináší nižší náklady na kus a výrazně vyšší rychlost výroby.
Bod, ve kterém se výhodnost metod mění, závisí na velikosti a složitosti dílu, avšak tlakové lití se často stává konkurenceschopnějším, jakmile poptávka dosáhne stovek či nízkých tisíců kusů. V této fázi se počáteční investice do nástrojů vykompenzuje rychlejší výrobou, nižší pracností a lepší stálostí kvality jednotlivých dílů.
Kde stále nacházejí uplatnění rychlé prototypování, 3D tisk a vakuové odlévání
Metody rychlého prototypování, jako je 3D tisk a vakuové odlévání, jsou užitečné v počátečních fázích vývoje produktu, zejména pro ověření geometrie, lícování sestavy a vizuálního vzhledu. Pomáhají týmům činit rozhodnutí o konstrukci ještě předtím, než se přistoupí k výrobě sériových forem.
Omezením je, že prototypové metody zcela nereprodukují chování stěn, mechanické vlastnosti ani stav povrchu skutečného kovového dílu vyrobeného tlakovým litím. Pro týmy, které potřebují vzorky reprezentativní pro sériovou výrobu, představuje rychlá výroba forem často lepší přechodový článek mezi ověřením konceptu a sériovou výrobou.
Proč jsou rozhodnutí o nástrojích a DFM důležitá již v rané fázi
Rozhodnutí týkající se nástrojů a DFM (konstrukce se zohledněním výrobních možností) určují limity rychlosti, rozměrové stálosti a kvality dílů. Za mnohá zpoždění připisovaná výrobě ve skutečnosti mohou problémy, které měly být vyřešeny ještě před zahájením obrábění.
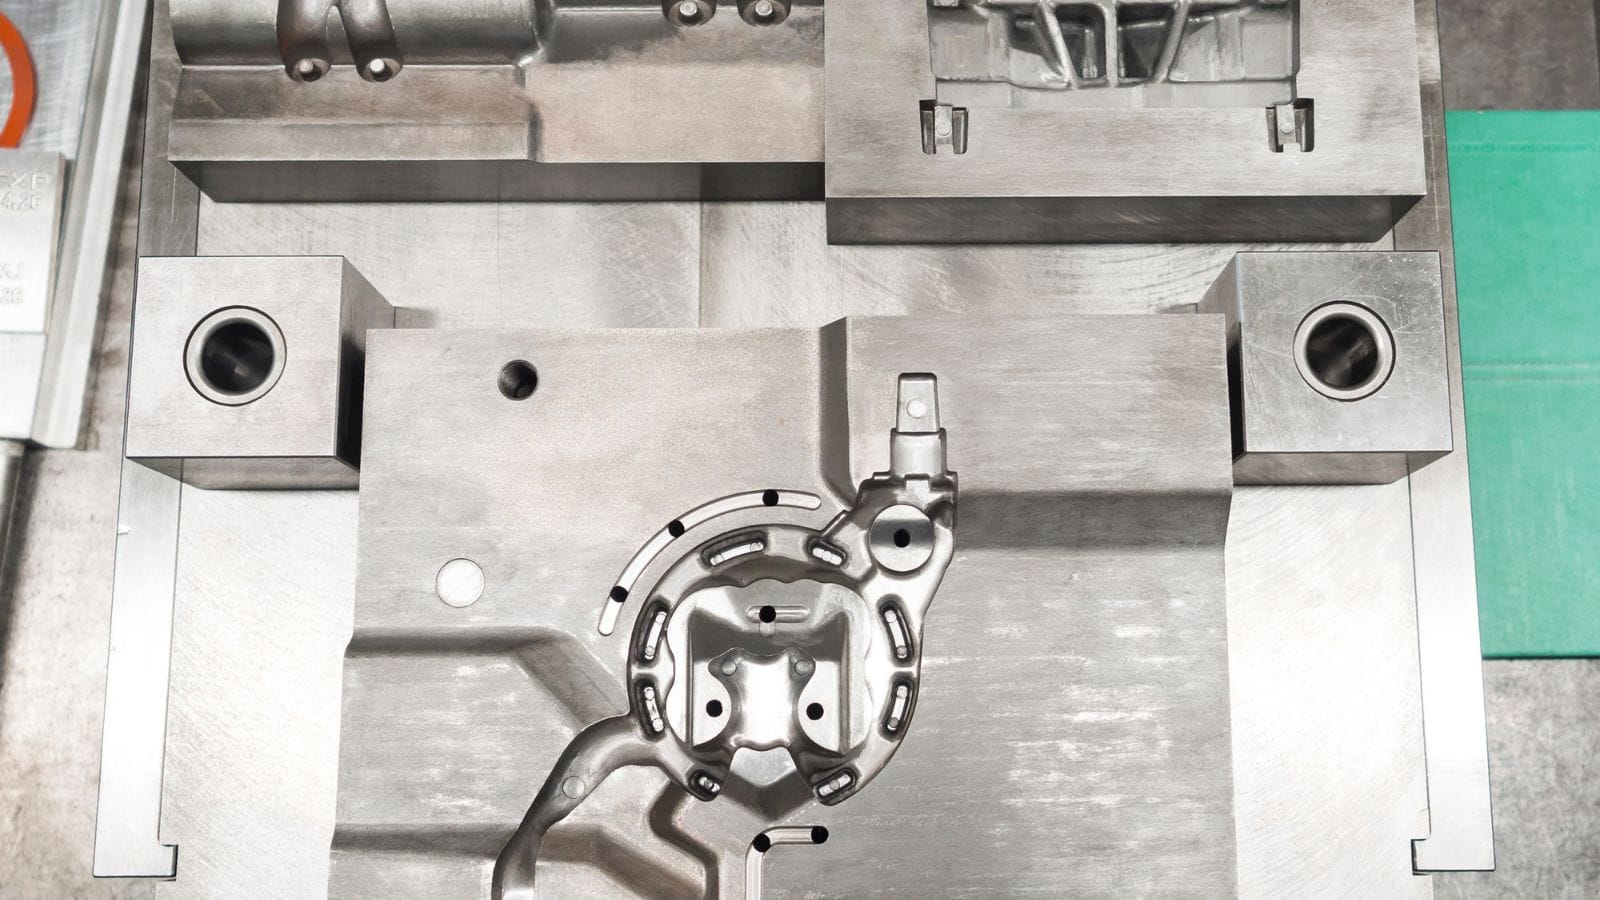
Jak konstrukce formy pro tlakové lití ovlivňuje rychlost výroby a kvalitu dílů
Forma určuje vlastnosti každého vyrobeného kusu, takže nedostatky v konstrukci nástroje se rychle projeví na délce výrobního cyklu, míře zmetkovitosti a rozměrových odchylkách.
Rozmístění chladicích kanálů, systém odvzdušnění, návrh vtokové soustavy a způsob vyhazování – to vše ovlivňuje spolehlivost procesu po zahájení zkušební výroby.
Správná konstrukce formy zajišťuje rovnoměrné plnění kovem, stejnoměrné chladnutí a snadné uvolnění odlitku. To zlepšuje kvalitu povrchu, snižuje riziko vzniku poréznosti a zkracuje dobu potřebnou pro úpravy po prvním zkušebním vstřiku.
Klíčové priority DFM (Design for Manufacturing) před výrobou formy
Pro zajištění stability procesu a zamezení zpoždění při výrobě nástroje by se posouzení z hlediska DFM měla zaměřit na následující kritické konstrukční aspekty:
- Úhly úkosu: Musí být aplikovány na svislé stěny, aby se usnadnilo čisté a rychlé uvolnění dílu z formy.
- Tloušťka stěny: Dodržujte praktické rozmezí tloušťky stěn. Příliš tenké stěny se obtížně plní; příliš silné stěny prodlužují cyklus výroby a zvyšují riziko vzniku vad způsobených smršťováním.
- Podřezy: Omezte je na minimum. Použití posuvných jader a zdviháků zvyšuje složitost formy, náklady i riziko případných poruch.
- Rohy a konstrukční prvky: Vyhýbejte se ostrým vnitřním rohům. Zajistěte, aby žebra, výztuhy a nálitky měly správné rozměry úměrné okolním stěnám.
Sériové formy vs. formy pro malosériovou výrobu
Při rychlém tlakovém lití je strategie volby formy klíčovým faktorem ovlivňujícím dobu uvedení výrobku na trh. Ačkoli se formy pro plnou sériovou výrobu a měkčí formy, určené pro malosériovou výrobu, výrazně liší, správná volba zajistí, že neobětujete rychlost ve prospěch zbytečně vysoké životnosti formy. Nejlepší postup závisí na očekávaném objemu výroby, načasování uvedení na trh a na tom, zda bude projekt pravděpodobně vyžadovat okamžité navýšení objemu výroby po fázi ověření:
| Typ nástroje | Příklad materiálu | Počáteční náklady a doba výroby | Odolnost a životnost | Nejvhodnější pro |
|---|---|---|---|---|
| Nástroje pro sériovou výrobu | Nástrojová ocel H13 | Vyšší investice, delší doba výroby | Vynikající odolnost, dlouhodobá stálost parametrů | Dlouhé výrobní série, ověřené konstrukce, masová výroba |
| Nástroje pro malosériovou výrobu („měkké“ nástroje) | Měkčí slitiny / Předtvrzená ocel | Nižší počáteční náklady, kratší doba výroby | Kratší životnost nástroje, nižší dlouhodobá stálost | Ověření před zahájením výroby, malosériové projekty |
Materiály a slitiny pro rychlé tlakové lití
Rychlé tlakové lití využívá především neželezné slitiny, přičemž hliník, zinek a hořčík pokrývají většinu výrobních aplikací. Každá skupina materiálů nabízí odlišnou kombinaci vlastností, jako je hmotnost, pevnost, schopnost zachytit detaily, odolnost proti korozi a možnosti povrchové úpravy.
Slitiny hliníku pro lehké konstrukční díly
Tlakové lití hliníku …se hojně využívá pro výrobu krytů, držáků, chladičů a automobilových součástek, neboť nabízí optimální rovnováhu mezi nízkou hmotností, odolností proti korozi a tepelnými vlastnostmi.
Slitina A380 představuje častou výchozí volbu, jelikož nabízí praktickou kombinaci slévatelnosti, obrobitelnosti a mechanické pevnosti. Slitina A360 vyniká lepší odolností proti korozi a mírně vyšší tažností, zatímco slitina A413 se často volí pro díly s tenkými stěnami a složitější geometrií, kde hraje klíčovou roli tekutost taveniny.
Slitina ADC12 je rovněž běžně využívána v elektronice a automobilovém průmyslu, kde jsou prioritou rozměrová stálost a dobrá obrobitelnost.
Slitiny zinku pro tenké stěny a jemné detaily
Slitiny zinku pro tlakové lití …se zpracovávají při nižších teplotách než hliník, což umožňuje zkrátit cykly výroby a snižuje tepelné namáhání nástrojů. Díky těmto vlastnostem je zinek vhodný pro výrobu dílů s jemnými detaily, zajišťuje dlouhou životnost nástrojů a umožňuje dodržení přísných výrobních tolerancí.
Slitina Zamak 3 je standardní volbou pro řadu komerčních projektů díky své rozměrové stálosti, hladkému povrchu po odlití a dobré kompatibilitě s povrchovými úpravami (např. galvanickým pokovením). Slitina Zamak 5 obsahuje příměs mědi pro vyšší pevnost a tvrdost, a proto se uplatní tam, kde jsou vyžadovány o něco lepší mechanické vlastnosti.
Zinek je obzvláště vhodný pro díly s tenkými stěnami, menší přesné součástky a díly vyžadující dekorativní či ochranné pokovení.
Hořčíkové slitiny pro aplikace, kde záleží na hmotnosti
Hořčíkové slitiny představují nejlehčí konstrukční materiály pro tlakové lití, což z nich činí vhodnou volbu pro automobilový průmysl, elektroniku a další odvětví, kde je snížení hmotnosti klíčovým cílem návrhu.
Slitina AZ91D je nejrozšířenějším typem díky osvědčené rovnováze mezi slévatelností, odolností proti korozi a pevností. Slitiny AM60B a AM50 jsou vhodnější v případech, kdy je důležitá vyšší tažnost nebo odolnost proti rázovému namáhání.
Ve srovnání s hliníkem a zinkem vyžaduje hořčík pečlivější manipulaci s taveninou a přísnější kontrolu výrobního procesu, avšak nabízí jasné výhody tam, kde je prioritou snížení hmotnosti.
Typické aplikace pro rychlé tlakové lití
Rychlé tlakové lití je ideálním řešením pro součásti vyžadující opakovatelnou geometrii při sériové výrobě. Mezi běžné aplikace patří:
- Pouzdra pro elektroniku: Pouzdra vyžadující tenké stěny, stínění proti elektromagnetickému rušení (EMI) nebo specifickou povrchovou úpravu.
- Držáky pro automobilový průmysl: Konstrukční díly vyžadující vysoký poměr pevnosti k hmotnosti.
- Konstrukční kryty: Pevné ochranné kryty pro průmyslová nebo spotřebitelská zařízení.
- Komponenty pro odvod tepla: Chladiče, u nichž je klíčová tepelná vodivost materiálu.
- Průmyslové technické díly: Mechanické díly vyžadující vysokou odolnost a rozměrovou stálost.
Kdy zvolit rychlé tlakové lití
V mnoha případech není rozhodujícím faktorem pouze tvar samotného dílu, ale i kontext výroby. Rychlé tlakové lití je obzvláště vhodné v následujících situacích:
- Složitost při omezeném rozpočtu: Pokud díl kombinuje poměrně složitý vnější tvar s tlakem na nízké náklady, kvůli němuž by bylo kompletní CNC obrábění příliš drahé nebo pomalé.
- Přechod na sériovou výrobu: Když týmy potřebují kovový díl, u kterého lze efektivně přejít od ověření prvotního prototypu přímo k sériové výrobě.
- Požadavek na opakovatelnost: Když je u středněobjemových až velkoobjemových sérií nezbytná stálá kvalita.
Moldie: Váš spolehlivý partner pro rychlé tlakové lití
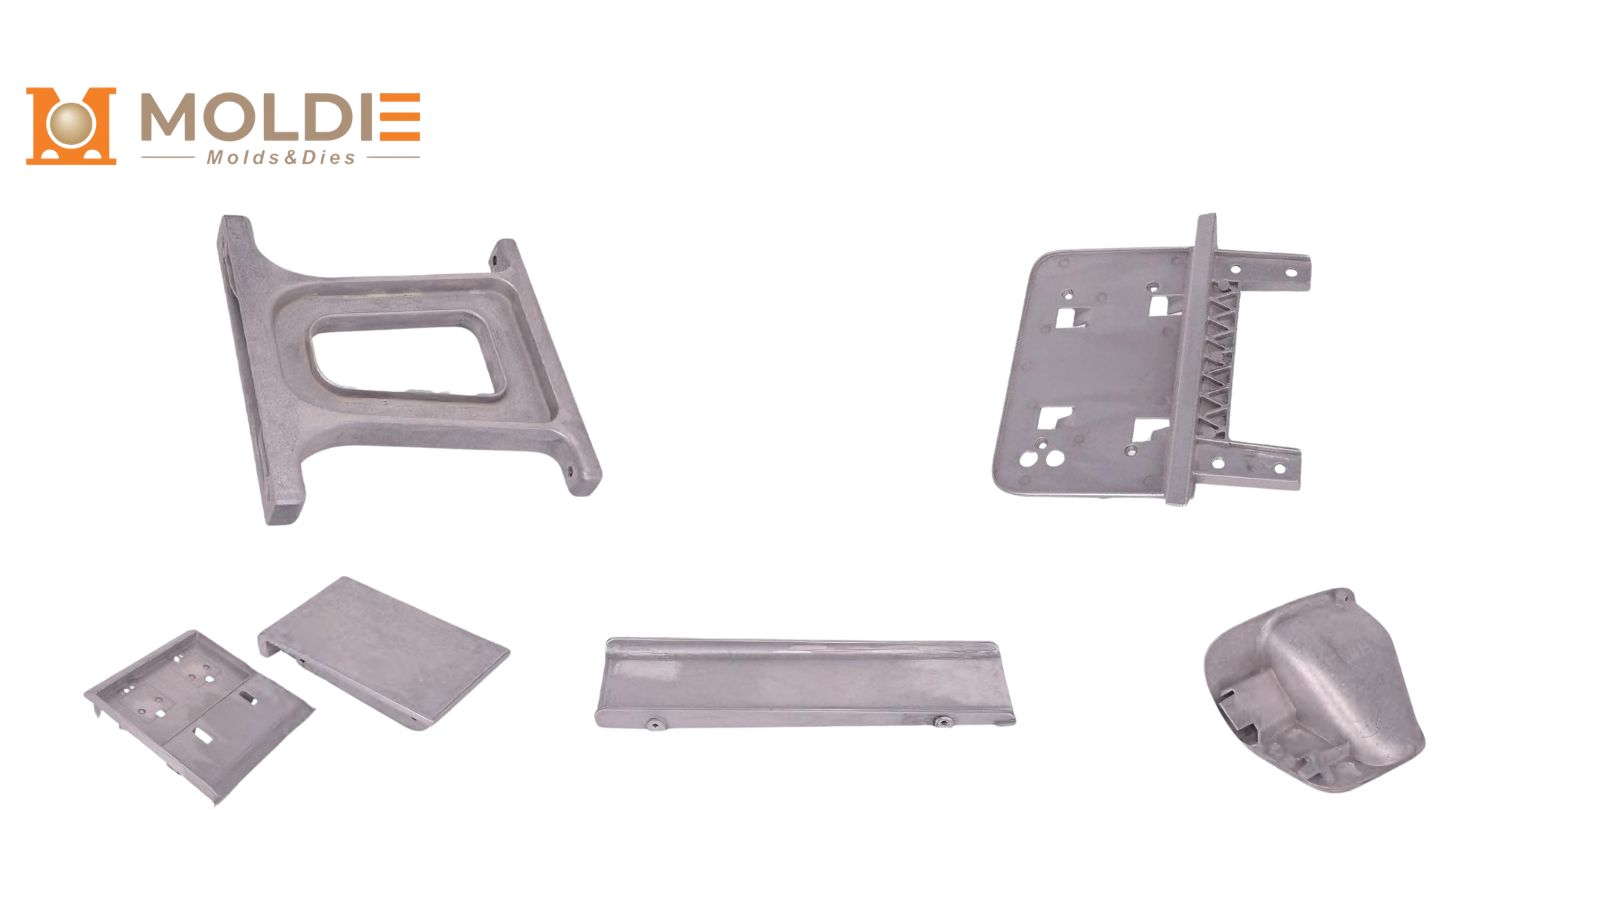
Kvalitní služby v oblasti rychlého tlakového lití jsou podloženy strategií výroby forem, důsledným uplatňováním principů DFM (Design for Manufacturability), správným výběrem slitiny a plánováním výroby, které jsou vzájemně sladěny již od samého počátku. Pokud jste pod časovým tlakem a potřebujete odlitky, které plně odpovídají sériovému provedení, náš tým ve společnosti Moldie vám pomůže včas ověřit proveditelnost a přejít od výkresu k sériové výrobě.
Zašlete nám podrobnosti o dílu pro rychlé posouzení:
- 3D model / 2D výkres (STEP/IGES + PDF)
- Požadovaná slitina (nebo požadavky na vlastnosti, pokud ještě nejste rozhodnuti)
- Odhadovaný roční objem a harmonogram zahájení výroby
- Klíčové rozměry z hlediska kvality a požadavky na povrchovou úpravu
Pokud porovnáváte různé možnosti, můžete také navštívit naše oficiální webové stránky a tlakové lití hliníku, tlakové lití zinkua tlakové lití hořčíku , kde získáte informace a poradenství přizpůsobené konkrétní aplikaci.







