
Szybkie odlewanie ciśnieniowe łączy sprawne decyzje dotyczące oprzyrządowania, właściwy dobór stopu i projekt części gotowy do produkcji, aby skrócić drogę od rysunku do wytwarzania komponentów metalowych.
Dla zespołów inżynieryjnych i menedżerów ds. zakupów pracujących pod presją czasu proces ten przynosi zarówno korzyści, jak i większe wymagania wobec wczesnych decyzji projektowych. W tym artykule omawiamy efektywność szybkiego odlewania ciśnieniowego i to, jak kompetentny producent może poprawić wyniki projektu.
Co sprawia, że odlewanie ciśnieniowe jest szybkie
Szybkie odlewanie ciśnieniowe skraca całkowity czas produkcji dzięki krótkim cyklom wypełniania, uzyskiwaniu kształtu zbliżonego do końcowego, a także możliwości formowania złożonej geometrii w jednym cyklu. Największą korzyść przynosi właściwe dopasowanie procesu, strategii oprzyrządowania i wolumenu produkcji już na początku.
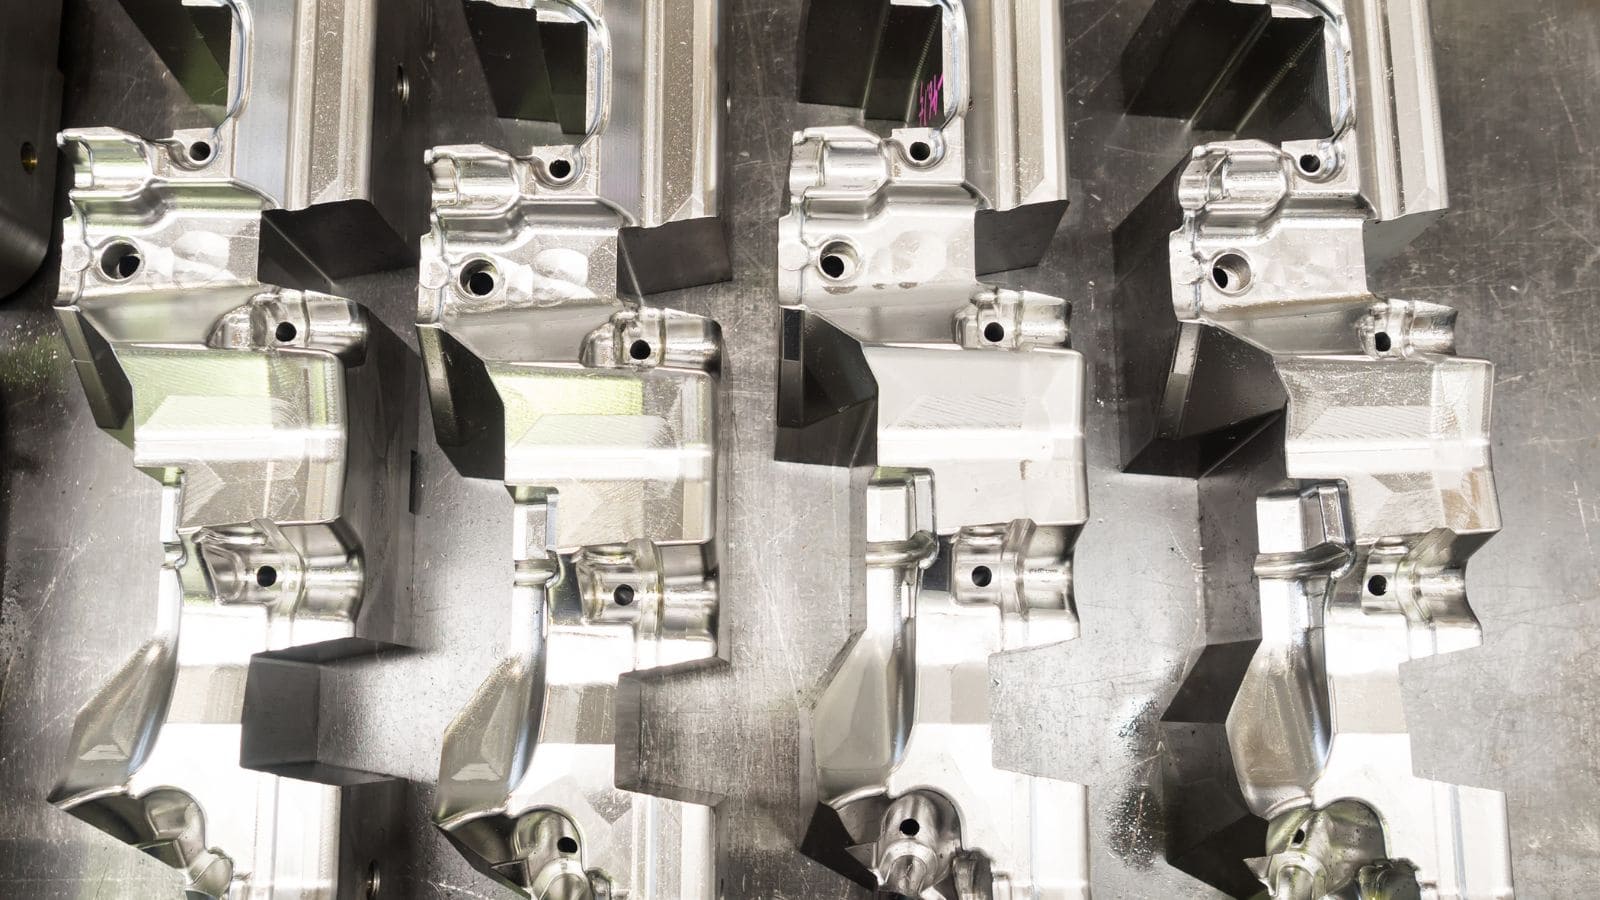
Jak proces odlewania ciśnieniowego skraca cykl produkcyjny
Całkowity czas produkcji skracają następujące zalety procesu:
- Szybkie wypełnianie: Ciekły metal jest wtryskiwany pod wysokim ciśnieniem do hartowanej stalowej formy i wypełnia jej gniazdo w ułamku sekundy.
- Kształt zbliżony do końcowego: Ścianki, występy, żebra i cechy zewnętrzne powstają w jednej operacji, co znacznie ogranicza późniejszą obróbkę skrawaniem.
- Minimalne przestoje: Metal szybko stygnie, część zostaje wypchnięta, a maszyna natychmiast rozpoczyna kolejny, powtarzalny cykl.
- Korzyści skali: Gdy popyt rośnie do setek lub tysięcy sztuk, początkowa inwestycja w oprzyrządowanie szybko zwraca się dzięki mniejszemu nakładowi pracy i wyższej wydajności.
Kiedy szybkie odlewanie przewyższa obróbkę CNC
Obróbka CNC pozostaje lepszym wyborem przy bardzo małych seriach, specjalnych cechach wewnętrznych lub częściach z materiałów, których nie można odlewać. W przypadku elementów metalowych o złożonej geometrii zewnętrznej i cienkich ściankach oraz powtarzalnym zapotrzebowaniu szybkie odlewanie ciśnieniowe zwykle zapewnia niższy koszt jednostkowy i znacznie większą wydajność.
Punkt opłacalności zależy od wielkości i złożoności części, ale odlewanie ciśnieniowe często staje się bardziej konkurencyjne przy wolumenie od setek do kilku tysięcy sztuk. Na tym etapie inwestycję początkową w formę równoważą szybsza produkcja, mniejsze nakłady pracy i większa powtarzalność części.
Gdzie nadal sprawdzają się szybkie prototypowanie, druk 3D i odlewanie próżniowe
Metody szybkiego prototypowania, takie jak druk 3D i odlewanie próżniowe, przydają się na wczesnych etapach rozwoju produktu, zwłaszcza do sprawdzania geometrii, dopasowania montażowego i wyglądu. Pomagają podejmować decyzje projektowe przed inwestycją w trwałe oprzyrządowanie.
Metody prototypowe nie odtwarzają jednak w pełni zachowania ścianek, właściwości mechanicznych ani stanu powierzchni prawdziwego metalowego odlewu ciśnieniowego. Zespołom potrzebującym próbek reprezentatywnych dla produkcji lepszy pomost między walidacją koncepcji a produkcją na większą skalę zapewnia szybkie oprzyrządowanie.
Dlaczego wczesne decyzje dotyczące oprzyrządowania i DFM są ważne
Decyzje dotyczące oprzyrządowania i DFM wyznaczają maksymalną szybkość, powtarzalność wymiarową i jakość części. Wiele opóźnień przypisywanych produkcji wynika z problemów, które należało rozwiązać przed rozpoczęciem obróbki.
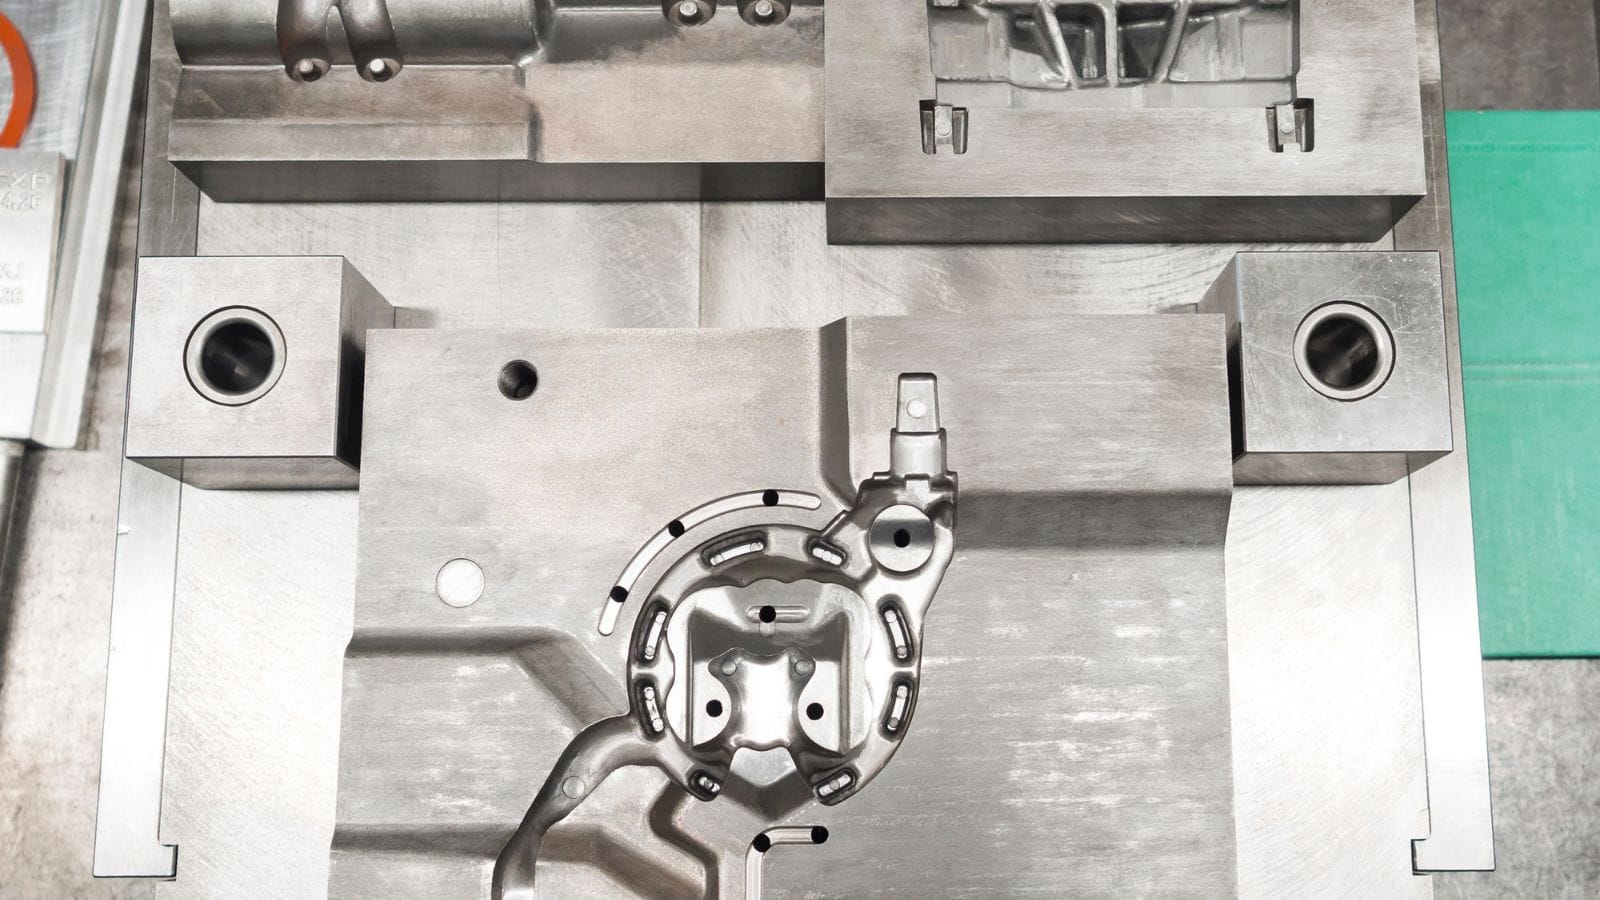
Jak projekt formy wpływa na szybkość i jakość części
Forma odpowiada za każdą część w serii, dlatego błędy konstrukcyjne szybko odbijają się na czasie cyklu, poziomie braków i odchyleniach wymiarowych.
Układ chłodzenia, odpowietrzanie, układ wlewowy i wypychanie wpływają na niezawodność procesu podczas prób produkcyjnych.
Dobrze zaprojektowana forma zapewnia równomierne wypełnianie metalu, stabilne chłodzenie i czyste wyjmowanie odlewu. Poprawia to jakość powierzchni, ogranicza ryzyko porowatości i zmniejsza zakres korekt po pierwszej próbie.
Najważniejsze priorytety DFM przed wykonaniem formy
Aby zapewnić stabilny proces i uniknąć opóźnień związanych z oprzyrządowaniem, przegląd DFM powinien obejmować następujące kluczowe punkty projektu:
- Kąty pochylenia: Należy je stosować na pionowych ściankach, aby umożliwić szybkie i bezproblemowe wyjęcie części z formy.
- Grubość ścianek: Powinna mieścić się w praktycznym zakresie. Zbyt cienkie ścianki utrudniają wypełnianie, a zbyt grube wydłużają cykl i zwiększają ryzyko wad skurczowych.
- Podcięcia: Należy je ograniczać, gdy to możliwe. Suwaki i wypychacze kątowe zwiększają złożoność i koszt oprzyrządowania oraz liczbę potencjalnych punktów awarii.
- Naroża i cechy: Unikaj ostrych naroży wewnętrznych. Dobierz wymiary żeber, wzmocnień i występów proporcjonalnie do sąsiednich ścianek.
Oprzyrządowanie produkcyjne a małoseryjne
W szybkim odlewaniu ciśnieniowym strategia oprzyrządowania jest najważniejszym czynnikiem wpływającym na czas wprowadzenia produktu na rynek. Pełne oprzyrządowanie produkcyjne i miękkie oprzyrządowanie małoseryjne różnią się znacznie, ale właściwy wybór pozwala zachować szybkość bez niepotrzebnego inwestowania w trwałość formy. Najlepsza ścieżka zależy od przewidywanego wolumenu, terminu uruchomienia oraz prawdopodobieństwa szybkiego zwiększenia skali po walidacji:
| Rodzaj oprzyrządowania | Przykładowy materiał | Koszt początkowy i termin realizacji | Trwałość i cykl życia | Najlepsze zastosowanie |
|---|---|---|---|---|
| Pełne oprzyrządowanie produkcyjne | Stal narzędziowa H13 | Większa inwestycja, dłuższy czas realizacji | Wysoka trwałość i stabilna powtarzalność w długim okresie | Długie serie, zatwierdzone projekty, produkcja masowa |
| Oprzyrządowanie małoseryjne (miękkie) | Miękkie stopy lub stal wstępnie ulepszona cieplnie | Niższy koszt początkowy, krótszy termin realizacji | Krótsza trwałość formy i mniejsza stabilność z czasem | Walidacja przedprodukcji i programy małoseryjne |
Materiały i stopy do szybkiego odlewania ciśnieniowego
Szybkie odlewanie ciśnieniowe wykorzystuje stopy metali nieżelaznych. Większość zastosowań produkcyjnych obejmuje aluminium, cynk i magnez. Każda grupa materiałów oferuje inną równowagę między masą, wytrzymałością, odwzorowaniem detali, odpornością na korozję i możliwościami wykańczania.
Stopy aluminium do lekkich części konstrukcyjnych
Odlewanie ciśnieniowe aluminium jest powszechnie stosowane do obudów, wsporników, radiatorów i części samochodowych, ponieważ zapewnia korzystną równowagę między obniżeniem masy, odpornością na korozję i właściwościami cieplnymi.
A380 jest częstym wyborem początkowym, ponieważ łączy dobrą lejność, skrawalność i wytrzymałość mechaniczną. Stop A360 zapewnia lepszą odporność na korozję i nieco większą ciągliwość, natomiast A413 często wybiera się do cienkich ścianek i bardziej złożonych geometrii wymagających większej płynności.
ADC12 jest również popularny w elektronice i motoryzacji, gdzie liczą się powtarzalność wymiarowa i skrawalność.
Stopy cynku do cienkich ścianek i drobnych detali
Stopy cynku do odlewania ciśnieniowego topi się w niższej temperaturze niż aluminium, co pozwala skrócić cykl i ograniczyć naprężenia cieplne formy. Dzięki temu cynk dobrze sprawdza się w częściach o drobnych detalach, wymagających długiej trwałości oprzyrządowania i wąskich tolerancji produkcyjnych.
Zamak 3 jest standardowym wyborem w wielu programach komercyjnych ze względu na stabilność wymiarową, gładką powierzchnię po odlaniu i dobrą podatność na galwanizację. Zamak 5 zawiera więcej miedzi, co zwiększa wytrzymałość i twardość; stosuje się go, gdy potrzebne są nieco lepsze właściwości mechaniczne.
Cynk szczególnie dobrze nadaje się do cienkościennych części, małych precyzyjnych komponentów oraz elementów wymagających dekoracyjnej lub ochronnej powłoki galwanicznej.
Stopy magnezu do zastosowań, w których kluczowa jest masa
Stopy magnezu to najlżejsze konstrukcyjne materiały stosowane w produkcji odlewów ciśnieniowych. Są istotne w motoryzacji, elektronice i innych zastosowaniach, w których ograniczenie masy stanowi kluczowy cel projektowy.
AZ91D to najczęściej stosowany gatunek dzięki sprawdzonej równowadze między lejnością, odpornością na korozję i wytrzymałością. AM60B i AM50 lepiej sprawdzają się, gdy ważniejsza jest ciągliwość lub odporność na uderzenia.
W porównaniu z aluminium i cynkiem magnez wymaga dokładniejszego obchodzenia się z ciekłym metalem i ściślejszej kontroli procesu, ale zapewnia wyraźne korzyści, gdy priorytetem jest niska masa.
Typowe zastosowania szybkiego odlewania ciśnieniowego
Szybkie odlewanie ciśnieniowe jest dobrym rozwiązaniem dla komponentów wymagających powtarzalnej geometrii w wolumenach produkcyjnych. Typowe zastosowania obejmują:
- Obudowy elektroniczne: Obudowy wymagające cienkich ścianek, ekranowania EMI lub określonego wykończenia estetycznego.
- Wsporniki samochodowe: Elementy konstrukcyjne wymagające wysokiego stosunku wytrzymałości do masy.
- Osłony konstrukcyjne: Sztywne obudowy ochronne urządzeń przemysłowych lub konsumenckich.
- Elementy odprowadzające ciepło: Radiatory, w których kluczowe znaczenie ma przewodność cieplna materiału.
- Osprzęt przemysłowy: Części mechaniczne wymagające wysokiej trwałości i stabilności wymiarowej.
Kiedy wybrać szybkie odlewanie ciśnieniowe
Najlepsze dopasowanie zależy często nie tylko od kształtu części, ale też od warunków produkcji. Szybkie odlewanie ciśnieniowe sprawdza się szczególnie w następujących sytuacjach:
- Złożona geometria przy ograniczonym budżecie: Gdy część ma stosunkowo złożony kształt zewnętrzny, a ograniczenia kosztów sprawiają, że pełna obróbka CNC byłaby zbyt droga lub czasochłonna.
- Zwiększanie skali: Gdy potrzebny jest metalowy element, który można sprawnie przenieść od wczesnej walidacji prototypu do skalowalnej produkcji.
- Wymagana powtarzalność: Gdy w seriach średnio- i wielkoseryjnych niezbędna jest stała jakość.
Moldie: zaufany dostawca szybkiego odlewania ciśnieniowego
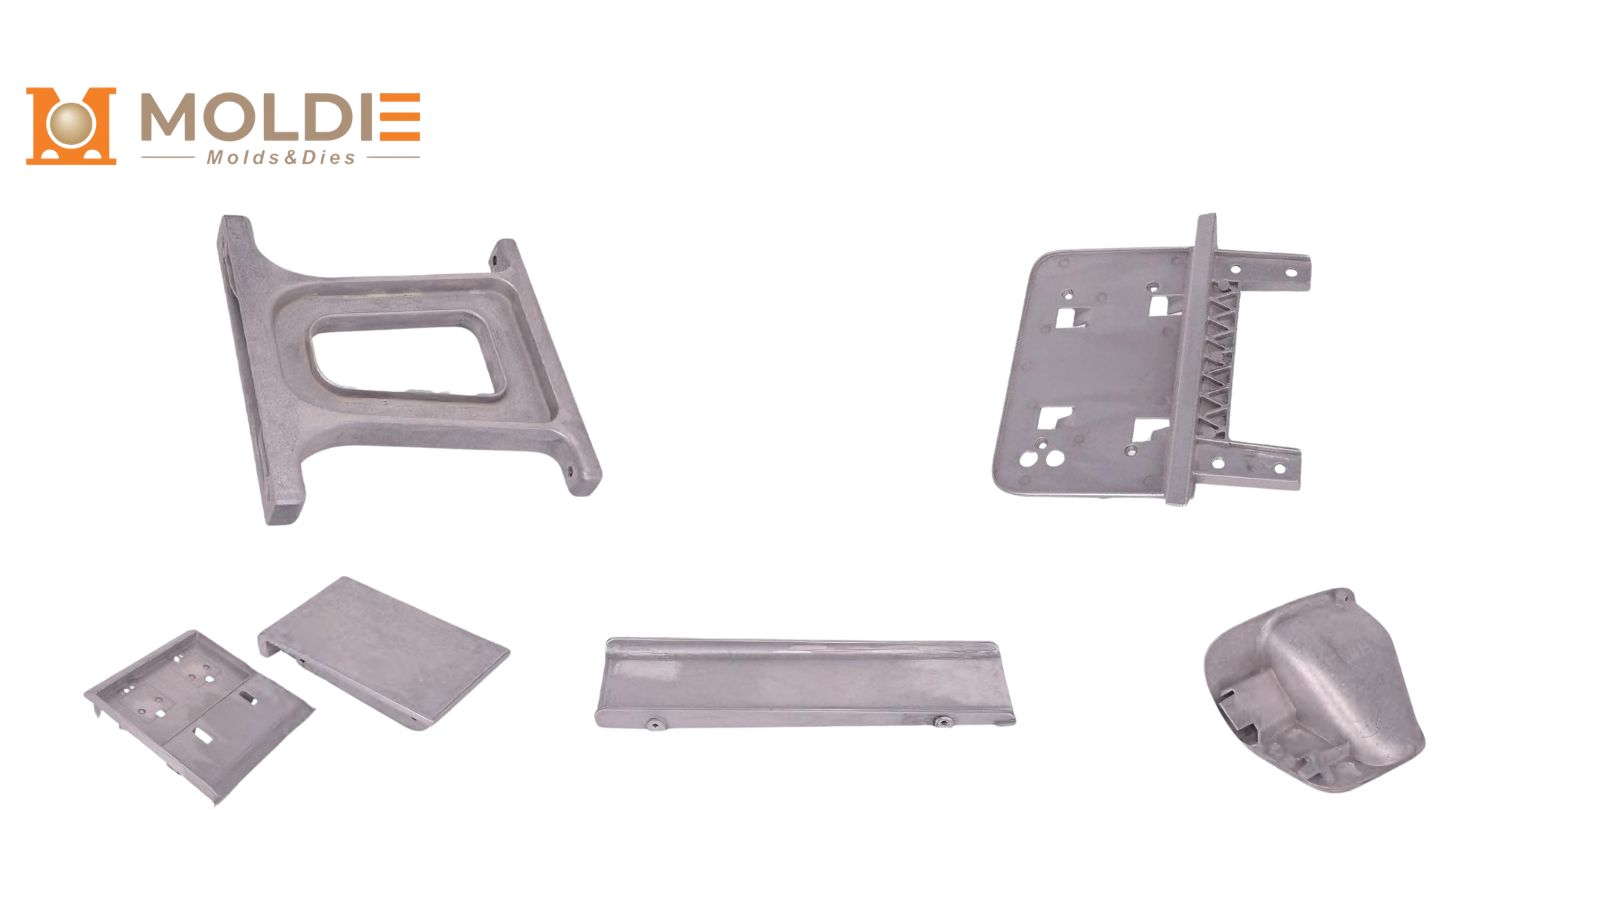
Wysoką jakość szybkiego odlewania ciśnieniowego zapewniają odpowiednia strategia oprzyrządowania, dyscyplina DFM, dobór stopu i planowanie produkcji, uzgodnione już na początku. Jeśli pracujesz pod presją czasu i potrzebujesz odlewów reprezentatywnych dla produkcji, zespół Moldie może wcześnie ocenić wykonalność i pomóc przejść od rysunku do skalowalnej produkcji.
Prześlij nam dane części do szybkiej oceny:
- Plik 3D lub rysunek 2D (STEP/IGES i PDF)
- Docelowy stop (lub wymagania dotyczące właściwości, jeśli wybór nie został jeszcze dokonany)
- Szacowany wolumen roczny i termin uruchomienia
- Wymiary krytyczne dla jakości oraz wymagania dotyczące wykończenia powierzchni
Jeśli porównujesz dostępne rozwiązania, sprawdź także naszą oficjalną stronę z informacjami o możliwościach w zakresie odlewania ciśnieniowego aluminium, odlewania ciśnieniowego cynku, oraz odlewania ciśnieniowego magnezu w zastosowaniach wymagających indywidualnego podejścia.







