
Inżynierowie i menedżerowie ds. zakupów wiedzą, jak wysokie dodatkowe koszty może spowodować zmiana formy na etapie odlewania ciśnieniowego. Aby temu zapobiec, odlewanie prototypowe włącza się do procesu rozwoju produktu.
Zasadniczo odlewanie prototypowe polega nawytwarzaniu małych serii funkcjonalnych części metalowych w celu sprawdzenia wykonalności projektu i możliwości produkcyjnych przed inwestycją w hartowane formy do produkcji masowej, alewyzwanie polega na tym, że nie jest to jedna metoda. W grę wchodzą formy stalowe jednogniazdowe, obróbka półfabrykatów i odlewanie metodą traconego wosku.
Dlatego ten przewodnik pomoże wybrać główne ścieżki prototypowania, omawiając dobór stopu, zasady projektowania i przenoszenie wniosków do produkcji wielkoseryjnej.
Kiedy prototyp odlewany jest właściwym wyborem?
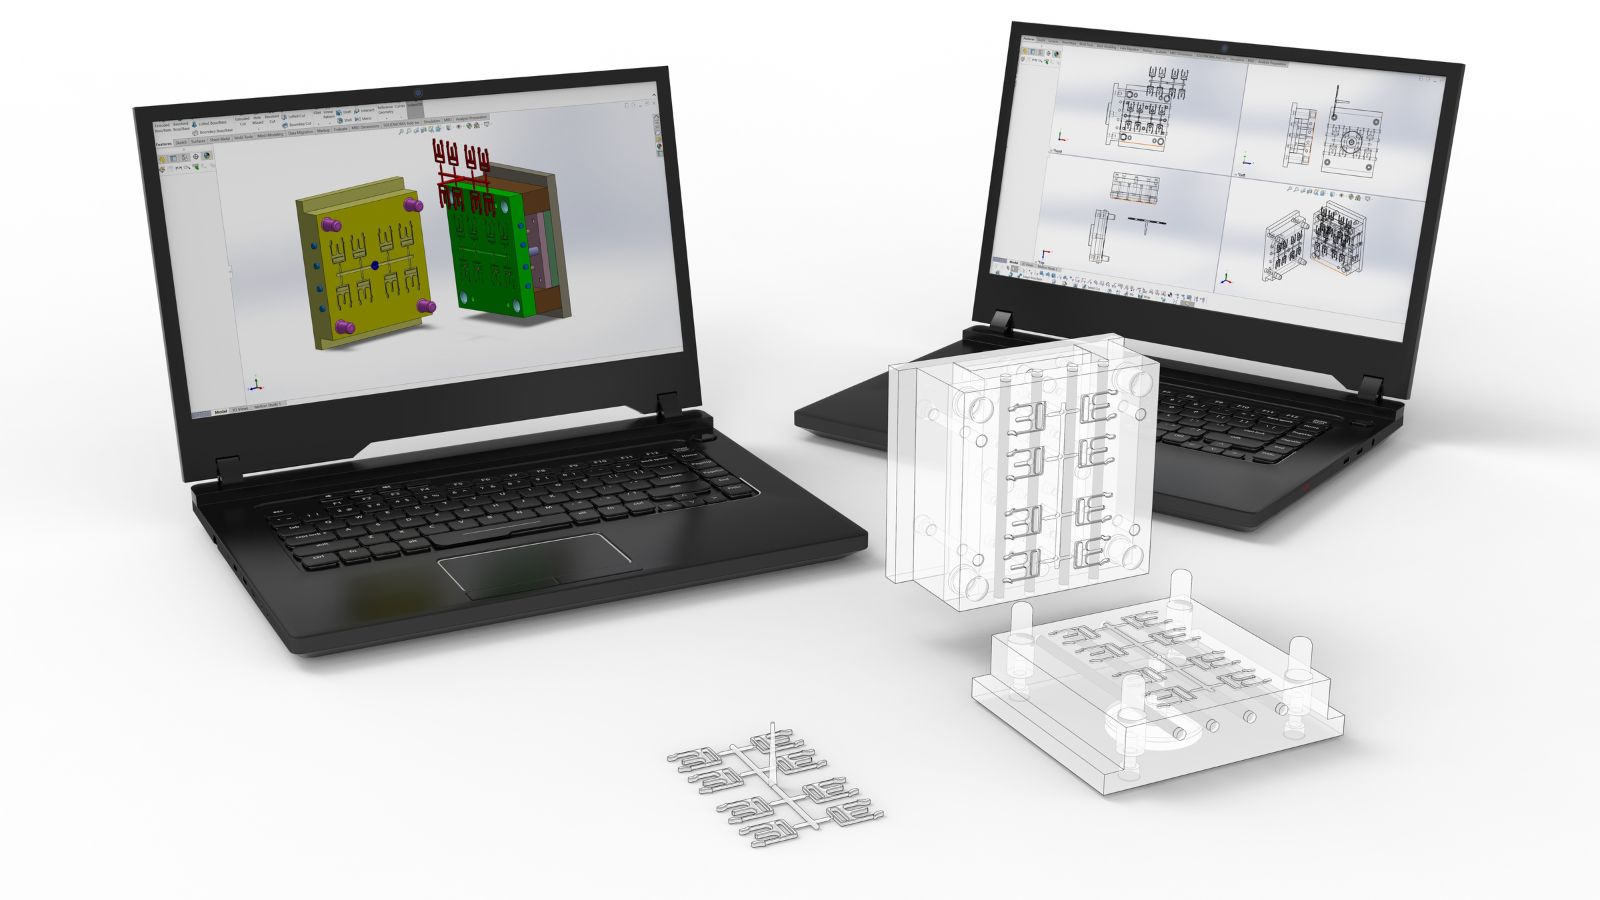
Nie każdy projekt wymaga prototypu odlewanego, ale niektórych celów walidacji nie da się osiągnąć za pomocą obróbki skrawaniem ani druku 3D. Odlewy mają naprężenia szczątkowe, gęstą warstwę powierzchniową i charakterystyczną porowatość wynikające z samego procesu odlewania, a nie z materiału wyjściowego.
Jeśli część ma przejść badania drgań, cykli cieplnych lub montażu przenoszącego obciążenia, prototyp odlewany dostarczy znacznie bardziej miarodajnych danych. Typowe punkty kontroli przedprodukcyjnej obejmują:
- Zgodność wymiarową z wąskimi tolerancjami rysunku 2D i 3D.
- Integralność konstrukcyjną przy obciążeniach właściwych dla danego zastosowania.
- Akceptowalną jakość powierzchni przed obróbką wykańczającą (anodowaniem, powlekaniem).
- Dopasowanie montażowe do wsporników, obudów lub elementów złącznych.
- Weryfikację grubości ścianek w złożonych, cienkościennych przekrojach (poniżej 2,5 mm).
Zastosowanie analizy przepływu w formie na tym etapie pozwala modelować prędkość wypełniania i rozkład temperatury. Gdy wyniki symulacji zgadzają się z fizycznymi prototypami, zespół zyskuje pewność, że projekt formy produkcyjnej jest prawidłowy.
Główne metody prototypowania — porównanie
Wybór zależy od tego, jak wiernie prototyp ma odwzorowywać gotową część produkcyjną i czego zespół chce się dowiedzieć.
Jednogniazdowe formy prototypowe
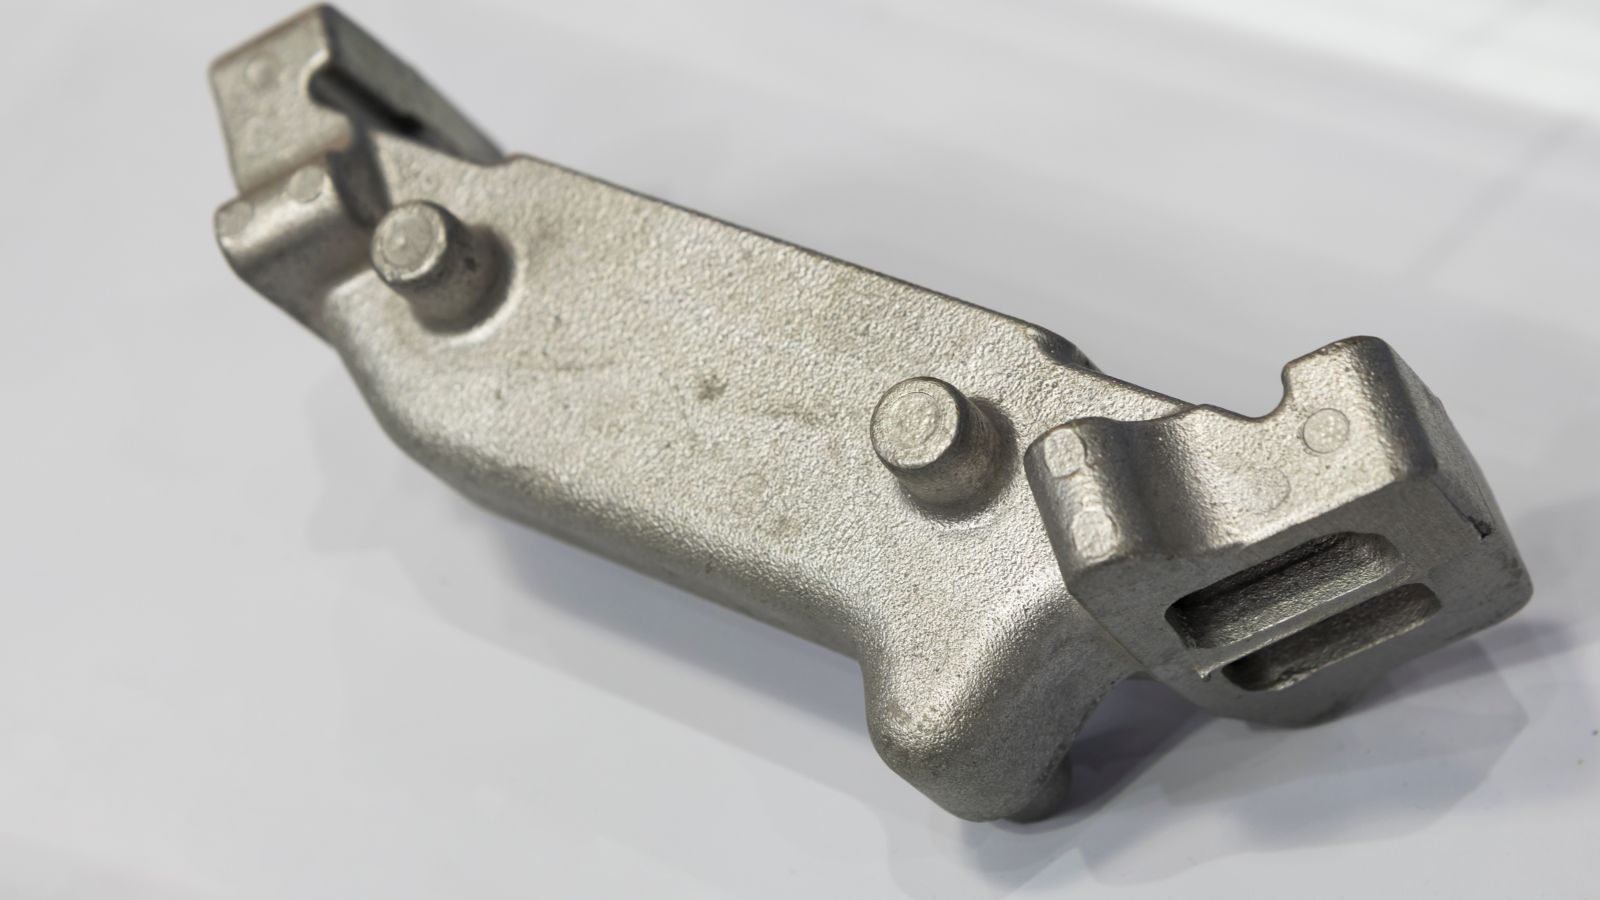
Jednogniazdowa forma prototypowa to rzeczywista stalowa forma, obrabiana tak, aby w jednym cyklu wytwarzać jedną część. Jako podstawową strategię ograniczania kosztówformy prototypowe wykonuje się zwykle z miękkiej stali narzędziowej (np. P20) lub niehartowanej stali H13, zamiast kosztownej, w pełni hartowanej stali stosowanej w produkcji.
Pozwala to obniżyć początkowy koszt oprzyrządowania o 30–50% i znacznie skrócić czas obróbki, a jednocześnie wykonywać odlewy w warunkach zbliżonych do wysokociśnieniowego odlewania ciśnieniowego. To dobre rozwiązanie do walidacji wypełniania, projektu wlewów i kanałów chłodzących.
Obróbka z litego materiału (CNC)
Obróbka z półfabrykatu to najszybszy sposób uzyskania metalowej próbki. Części obrabiane skrawaniem nie mają jednak warstwy powierzchniowej ani struktury ziaren powstającej podczas wysokociśnieniowego wtrysku.
Aluminiowe części obrabiane skrawaniem mają zwykle o 15% niższą granicę plastyczności niż ich odpowiedniki odlewane ciśnieniowo. Doskonale nadają się do wczesnych kontroli montażowych, ale słabo sprawdzają się przy walidacji porowatości i zachowania cienkich ścianek.
Odlewanie metodą traconego wosku
Zamiast trwałego oprzyrządowania wykorzystuje się modele woskowe drukowane w 3D; odlewanie metodą traconego wosku daje metalowe prototypy wiernie odwzorowujące geometrię odlewu produkcyjnego. W przypadku złożonych cech zewnętrznych zapewnia większą dokładność wymiarową niż obrobiony półfabrykat i dobrze nadaje się do aluminiowych części poddawanych testom konstrukcyjnym.
Dobór materiałów do testów w rzeczywistych warunkach
Testowanie prototypu z niewłaściwego stopu prowadzi do mylących wniosków. Wyniki przewidują zachowanie produkcyjne tylko wtedy, gdy stop prototypu dokładnie odpowiada planowanemu materiałowi produkcyjnemu.
- Aluminium (A380, A360): Standardowy wybór do lekkich testów funkcjonalnych w motoryzacji i przemyśle. Aluminium dostarcza miarodajnych danych o możliwościach uzyskania cienkich ścianek, jakości wykończenia (malowanie proszkowe, anodowanie) i zmianach wymiarów pod wpływem temperatury.
- Cynk: Stosowany, gdy potrzebne są drobne detale, wąskie tolerancje i gładka powierzchnia po odlaniu. Cynk topi się w niższej temperaturze, dlatego można uzyskać cieńsze ścianki i ostrzejsze krawędzie. Nadaje się do złączy elektronicznych i precyzyjnych obudów.
- Magnez (AZ91D, AM60B): Wybierany, gdy najważniejsze jest maksymalne ograniczenie masy. Pozwala uzyskać cienkościenne części o kształcie zbliżonym do końcowego, które jednocześnie dostarczają wczesnych danych o zachowaniu konstrukcyjnym i docelowej masie.
Zasady projektowania i strategie kontroli kosztów
Wyniki prototypowania i koszty oprzyrządowania w dużej mierze zależą od projektu części przed wykonaniem pierwszego odlewu. Ograniczanie kosztów na etapie prototypu polega na kierowaniu budżetu na te cechy, które trzeba zweryfikować konstrukcyjnie.
- Unikaj nadmiernie wąskich tolerancji: Każda bardzo wąska tolerancja wymaga dodatkowej obróbki CNC lub wolniejszego drążenia elektroerozyjnego (EDM) formy, co podnosi koszt prototypu. Wąskie tolerancje (±0,1–0,2 mm) stosuj tylko w krytycznych obszarach funkcjonalnych; powierzchnie niedopasowywane pozostaw w stanie po odlaniu.
- Uprość geometrię pod kątem oprzyrządowania: Podcięcia, złożone mechanizmy boczne i dekoracyjne tekstury zwiększają koszt formy prototypowej o tysiące dolarów. Uprość geometrię niekrytyczną (np. połącz części zespołu lub usuń ozdobne żebra), aby ograniczyć złożoność formy i skoncentrować budżet na walidacji wytrzymałości.
- Układ wlewowy i chłodzenie: Prototypowanie w rzeczywistej formie pozwala zweryfikować położenie wlewów przed zatwierdzeniem oprzyrządowania produkcyjnego, co pomaga uniknąć niedolań i porowatości.
- Operacje dodatkowe: Już na początku zaprojektuj odpowiednie bazy obróbkowe i występy pod elementy złączne, aby próbki prototypowe można było poddać dokładnie tej samej obróbce CNC i powlekaniu co części produkcyjne.
Od zatwierdzenia próbki do produkcji wielkoseryjnej
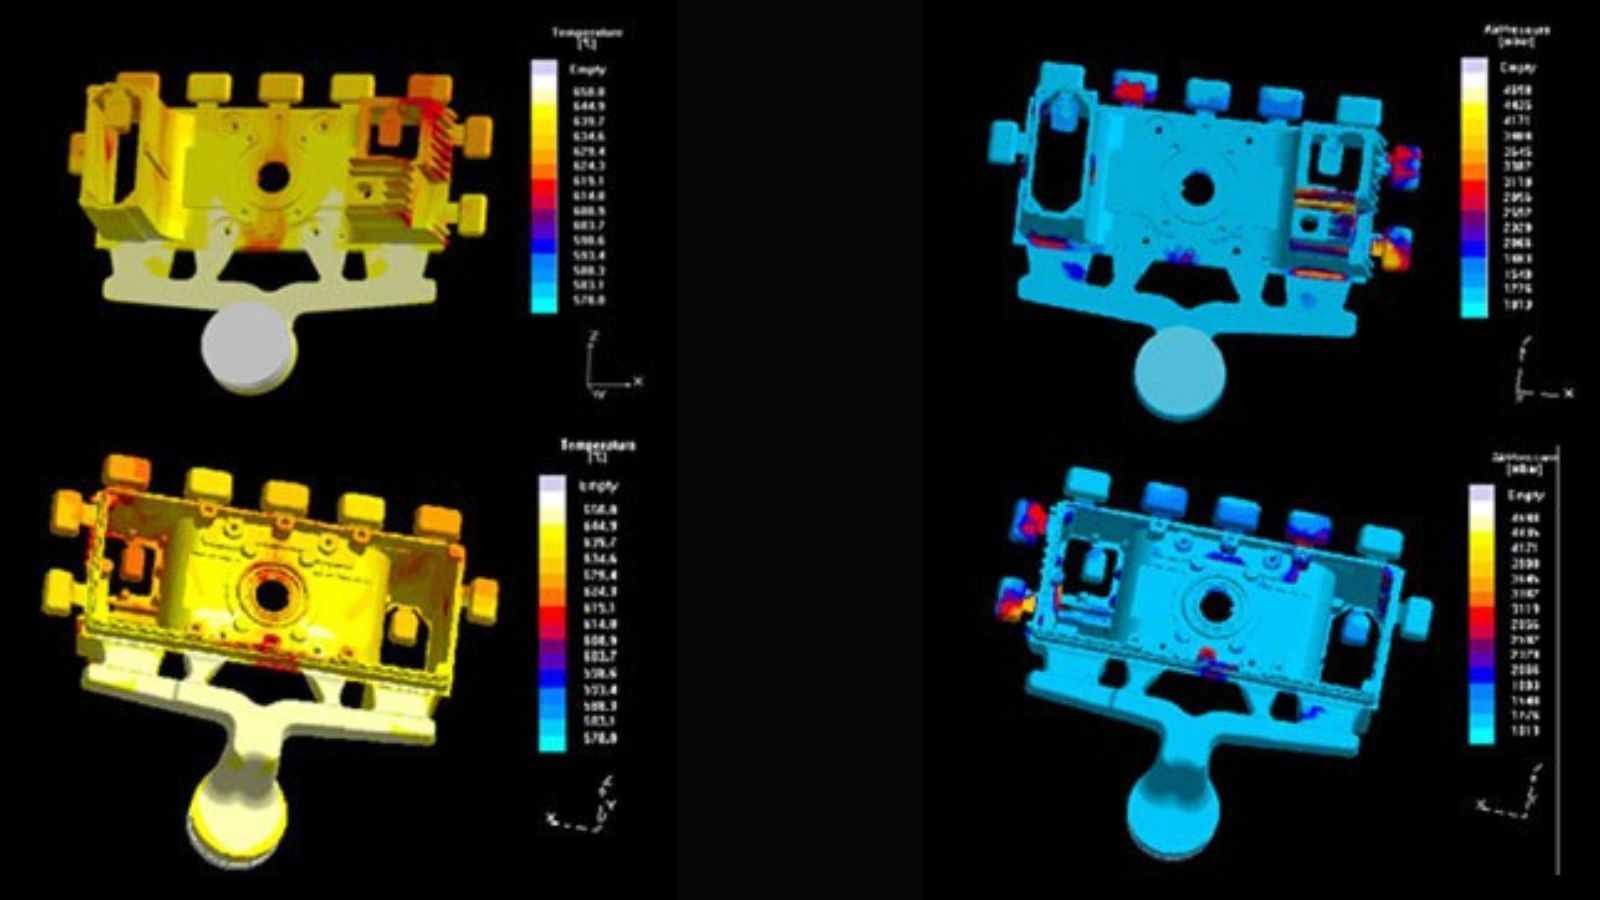
Najcenniejszym rezultatem programu prototypowego jest udokumentowana wiedza, którą można przenieść do formy produkcyjnej. Sprawdzone położenia wlewów, układy chłodzenia ograniczające paczenie i parametry stopu zapewniające powtarzalne wypełnianie stają się podstawą specyfikacji formy produkcyjnej.
Próby prototypowe powinny kończyć się udokumentowanymi wynikami kontroli, a nie jedynie oceną wizualną „zaliczone/niezaliczone”. Wybierz dostawców dysponujących współrzędnościową maszyną pomiarową (CMM) do weryfikacji wymiarów i kontrolą rentgenowską do wykrywania porowatości wewnętrznej.
Gdy jeden dostawca zarządza zarówno oprzyrządowaniem prototypowym, jak i produkcyjnym, transfer wiedzy przebiega sprawnie. Zespół, który wykonał formę prototypową, wykorzystuje zdobyte doświadczenia przy projekcie formy produkcyjnej, ograniczając ryzyko powtórzenia problemów po zwiększeniu skali.
Jak poprosić o wycenę prototypu
Dostawcy potrzebują kompletnych danych technicznych, aby przygotować rzetelną wycenę i uniknąć opóźnień. Aby szybko uzyskać dokładną ofertę na prototyp, należy przekazać:
- Pliki CAD 3D (format STEP, IGES, DXF lub DWG).
- Rysunki 2D z wyraźnie oznaczonymi tolerancjami krytycznymi.
- Docelowy stop (np. aluminium A380, cynk Zamak 3).
- Szacowany wolumen (liczba potrzebnych prototypów i prognozowana produkcja roczna).
- Wymagania dotyczące operacji dodatkowych (obróbka CNC, malowanie proszkowe, montaż).
Uwaga: jeśli dysponujesz wyłącznie fizycznymi próbkami, dział kontroli Moldie może wykonać ich skan 3D i przygotować model początkowy.







