
Ingenieure und Einkaufsleiter kennen die zusätzlichen Kosten, die eine Werkzeugüberarbeitung in der Phase Druckguss mit sich bringen könnte. Um das zu verhindern, Prototyp Druckguss wird in den Druckguss-Arbeitsablauf eingeführt.
Grundsätzlich ist Prototyp-Druckguss die Herstellung kleiner Chargen funktionaler Metallteile, um Design und Herstellbarkeit zu prüfen, bevor in gehärtete Serienwerkzeuge investiert wird. Die Herausforderung besteht darin, dass es nicht nur eine einzige Methode gibt. Diese Methode erstreckt sich über einzelne Kavität-Stahlformen, bearbeitete Knüppel und Feingusss..
Daher soll dieser Leitfaden Ihnen dabei helfen, die wichtigsten Prototypenwege zu entscheiden, einschließlich der Auswahl von Legierungen, der Gestaltungsregeln und wie man Erkenntnisse in die Massenproduktion überträgt..
Wann ist Prototypengießen die richtige Wahl?
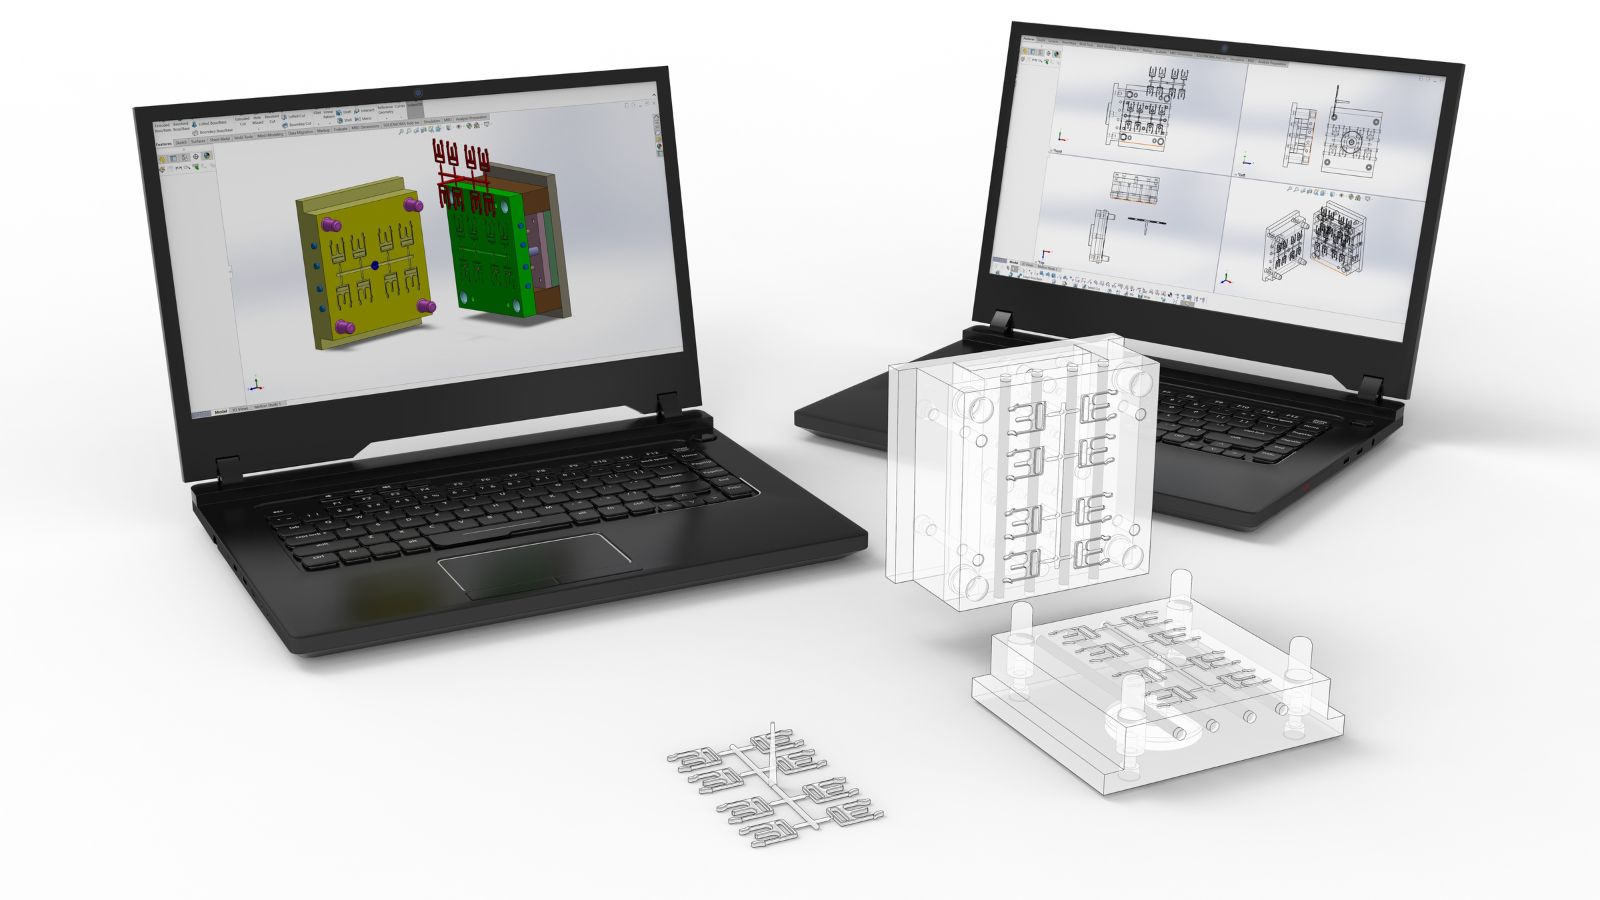
Nicht jedes Projekt erfordert einen Gussprototyp, aber einige Validierungsziele können einfach nicht mit bearbeiteten oder 3D-gedruckten Teilen erreicht werden. Gussstücke tragen Restspannungsmuster, Oberflächendichte und Porositätsmerkmale, die aus dem Gießprozess selbst stammen und nicht vom Materialvorrat..
Wenn ein Bauteil Vibrationsprüfungen, thermische Zyklen oder belastete Montage erfordert, liefert ein gegossenes Prototyp weit relevantere Daten. Übliche Validierungsprüfpunkte vor der Produktion umfassen:
- Maßliche Übereinstimmung zu enge 2D- und 3D-Zeichnungstoleranzen.
- Strukturelle Integrität unter anwendungsspezifischen mechanischen Belastungen.
- Oberflächenfinish Akzeptanz zur Nachbearbeitung (Eloxieren, Galvanisieren)).
- Montagepassung mit Halterungen, Gehäusen oder Befestigungen.
- Wanddickenüberprüfung über komplexe, dünnwandige Abschnitte (unter 2,5 mm)).
Verwendung Formfüllsimulation Während dieser Phase können Ingenieure die Füllgeschwindigkeit und die Temperaturverteilung modellieren. Wenn Simulationsdaten mit physischen Prototypenteilen übereinstimmen, gewinnt das Team Vertrauen, dass die Produktion Werkzeugkonstruktion einwandfrei ist..
Hauptprototyp-Methoden: Ein Vergleich
Die richtige Wahl hängt davon ab, wie genau der Prototyp dem endgültigen Produktionsbauteil entsprechen muss und was das Team lernen muss.
Einzelner Kavität Prototypenabwurf
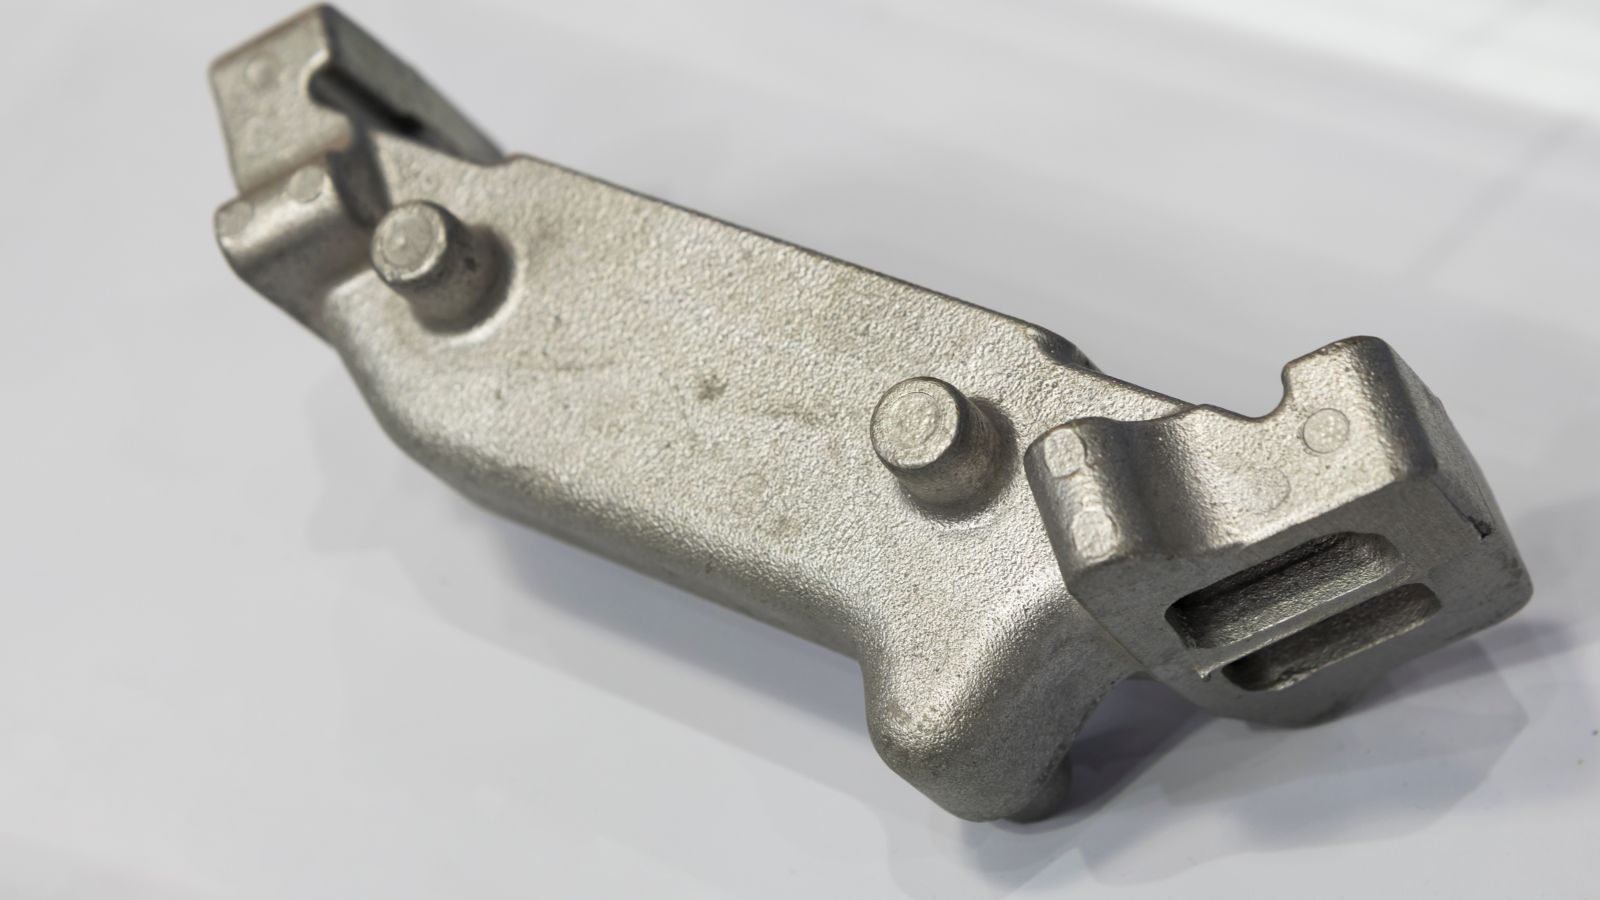
Ein einzelner Kavität-Prototyp-Stempel verwendet eine echte Stahlform, die bearbeitet wird, um ein Teil pro Schuss zu produzieren. Als eine primäre Kostenkontrollstrategie, Prototyp-Stanzformen werden typischerweise aus weicherem Werkzeugstahl (wie P20) oder nicht gehärtetem H13 hergestellt, anstatt aus dem teuren, vollständig gehärteten Stahl, der für die Produktion erforderlich ist.
Dies reduziert die anfänglichen Werkzeugkosten um 30 % bis 50 % und verkürzt die Bearbeitungszeit erheblich, während dennoch Schüsse unter Bedingungen erzeugt werden, die den Hoch-Druckguss-Bedingungen nahekommen, wodurch es sich perfekt zur Validierung des Füllverhaltens, des Anschnittdesigns und der Kühlkanäle eignet..
Bearbeitung aus Vollmaterial (CNC))
Bearbeitung von Barrenbestand ist der schnellste Weg, eine Metallprobe zu erhalten. Maschinenbearbeitete Teile fehlen jedoch die gegossene Oberflächenschicht und die Kornstruktur, die während des Hochdruckspritzens entstehen..
Maschinell bearbeitete Aluminiumteile kosten typischerweise etwa 15% schwächer im Vergleich zur Streckgrenze zu Druckgusspendants. Es ist ausgezeichnet für frühe Montagekontrollen, aber ein schlechter Ersatz zur Überprüfung von Porosität oder Verhalten bei dünnwandigen Teilen..
Feinguss
Verwendung von 3D-gedruckten Wachsmustern anstelle von Hartwerkzeugen, Feinguss produziert Metallprototypen, die der Geometrie eines Seriengussteils genau entsprechen. Es hält engeren Maßgenauigkeit als ein bearbeitetes Rohteil bei komplexen externen Merkmalen und ist gut geeignet für Aluminiumteile, die strukturellen Tests unterzogen werden.
Materialauswahl für Tests in der realen Welt
Das Testen eines Prototyps in der falschen Legierung erzeugt irreführende Daten. Die Testergebnisse sagen die Produktionsleistung nur dann vorher, wenn die Prototyplegierung exakt mit dem vorgesehenen Produktionsmaterial übereinstimmt..
- Aluminium (A380, A360)): Der Standard für leichte funktionale Validierung in der Automobil- und Industrieanwendung. Aluminium liefert genaue Daten zur Wandstärke-Fähigkeit, Oberflächenfinish-Qualität (Pulverbeschichtung, Eloxierung) und zum dimensionellen Verhalten bei Temperatur..
- Zink: Wird verwendet, wo feine Details, enge Toleranzen und gussglatte Oberflächen erforderlich sind. Zink fließt bei niedrigeren Temperaturen, was dünnere Wände und schärfere Merkmale ermöglicht. Es ist ideal für Elektronikstecker und Präzisionsgehäuse..
- Magnesium (AZ91D, AM60B)): Ausgewählt, wo eine extreme Gewichtsreduzierung eine primäre Anforderung ist. Magnesium erzeugt dünnwandige Teile in nahezu Endform, die gleichzeitig frühe Daten zum Strukturverhalten und zu Massenzielen liefern..
Designregeln und Kostenkontrollstrategien
Prototyp-Ergebnisse – und Werkzeugkosten – hängen stark davon ab, wie das Teil entworfen wird, bevor der erste Schuss gemacht wird. Die Kosten in der Prototyp-Phase zu kontrollieren bedeutet, die Ausgaben für Werkzeuge nur auf die Merkmale zu konzentrieren, die strukturell getestet werden müssen..
- Vermeiden von Übertoleranzen: Jede extrem enge Toleranz erfordert sekundäres CNC-Bearbeitung oder langsameres EDM (Funkenerosion (EDM)) auf der Form, was die Prototypkosten erhöht. Enge Toleranzen (± 0,1 bis 0,2 mm) nur auf kritische Funktionsbereiche anwenden; lassen Sie nicht aufeinander treffende Flächen im Gussteilzustand..
- Geometrie für Werkzeuge vereinfachen: Unterfräsungen, komplexe Seitenaktionen und dekorative Texturen erhöhen die Kosten für Prototypenformen um Tausende von Dollar. Vereinfachen Sie nicht-kritische Geometrien (z. B. Zusammenführen mehrteiliger Baugruppen oder Entfernen ästhetischer Rippen), um die Werkzeugkomplexität zu verringern und das Budget auf die Validierung der strukturellen Leistung zu konzentrieren..
- Abschirmen und Kühlen: Das Prototyping mit einem echten Werkzeug ermöglicht es dem Team, die Position der Gießkanäle zu überprüfen, bevor das Produktionstool eingesetzt wird, und hilft, Kaltverschlüsse und Porosität zu vermeiden.
- Sekundäre Operationen: Entwerfen Sie geeignete Bearbeitungs-Datums und Befestigungsnasen frühzeitig, damit Prototypmuster denselben CNC-Bearbeitung- oder Beschichtungsprozessen unterzogen werden können, die für die Serienproduktion geplant sind..
Von der Musterfreigabe zur Serienproduktion
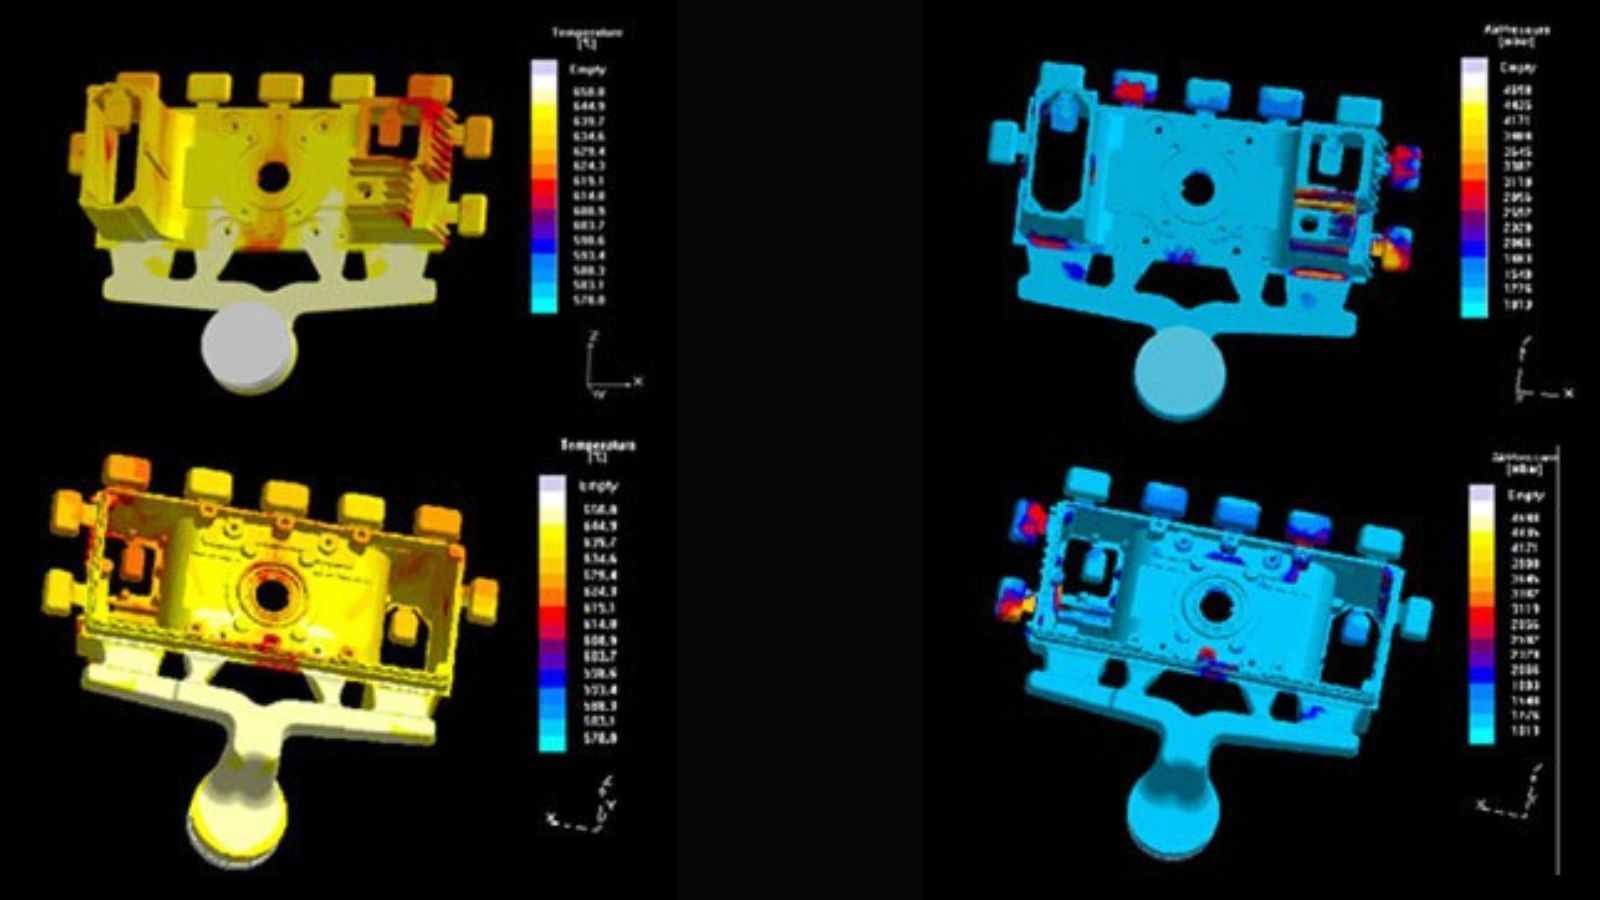
Das wertvollste Ergebnis eines Prototypprogramms ist das dokumentierte Wissen, das auf das Produktionswerkzeug übertragen wird. Funktionierende Angussstellen, Kühlkonfigurationen, die Verzug kontrollierten, und Legierungsparameter, die eine gleichmäßige Füllung erzeugten, werden zur Basisspezifikation für die Produktionsform..
Prototypentests sollten dokumentierte Prüfergebnisse liefern, nicht nur visuelle Bestehen/Nichtbestehen-Bewertungen. Verlassen Sie sich auf Lieferanten, die ausgestattet sind mit KMG (Koordinatenmessmaschinen)) zur Maßüberprüfung und Röntgeninspektion Für interne Porositätsprüfungen ist dies Ihre beste Wahl.
Wenn ein einzelner Lieferant sowohl Prototypen- als auch Produktionstools verwaltet, erfolgt der Wissensaustausch nahtlos. Das Team, das das Prototypenwerkzeug gebaut hat, nutzt genau diese Erfahrung im Produktionstool Werkzeugkonstruktion, wodurch das Risiko reduziert wird, Probleme in größerem Maßstab zu wiederholen..
Wie man ein Angebot für einen Prototyp anfordert
Lieferanten benötigen vollständige technische Daten, um aussagekräftige Angebote zu erstellen und Zeitverzögerungen im Zeitplan zu vermeiden. Um ein genaues und schnelles Angebot für einen Prototyp zu erhalten, wird empfohlen, dass Sie die folgenden Informationen bereitstellen:
- 3D-CAD-Dateien (STEP-, IGES-, DXF- oder DWG-Format)).
- 2D-Zeichnungen mit deutlich gekennzeichneten kritischen Toleranzen.
- Ziellegierung (z. B. Aluminium A380, Zink Zamak 3).
- Volumenschätzungen (Benötigte Prototypenmenge + geschätzte Jahresproduktion)).
- Sekundäre Anforderungen (CNC-Bearbeitung, Pulverbeschichtung, Montage).
Hinweis: Wenn Sie nur physische Muster haben, kann die Prüfungsabteilung von Moldie diese 3D-scannen, um das ursprüngliche Design zu erstellen.


