
Inžinieri a nákupní manažéri poznajú dodatočné náklady, ktoré môže priniesť úprava formy vo fáze tlakového liatia. Aby sa tomu predišlo, zavádza sa do pracovného postupu tlakové liatie prototypov.
Základným princípom tlakového liatia prototypov je malosériová výroba funkčných kovových dielov na overenie životaschopnosti návrhu a vyrobiteľnosti pred investíciou do kalených foriem na sériovú výrobu, no problémom je, že nejde o jednu jedinú metódu. Tento prístup zahŕňa jednodutinové oceľové formy, obrábané polotovary a presné liatie.
Preto vám tento sprievodca pomôže vybrať hlavné cesty výroby prototypov. Zaoberá sa výberom zliatiny, konštrukčnými pravidlami aj prenosom poznatkov do veľkosériovej výroby.
Kedy je výroba odliatkov prototypov správnou voľbou?
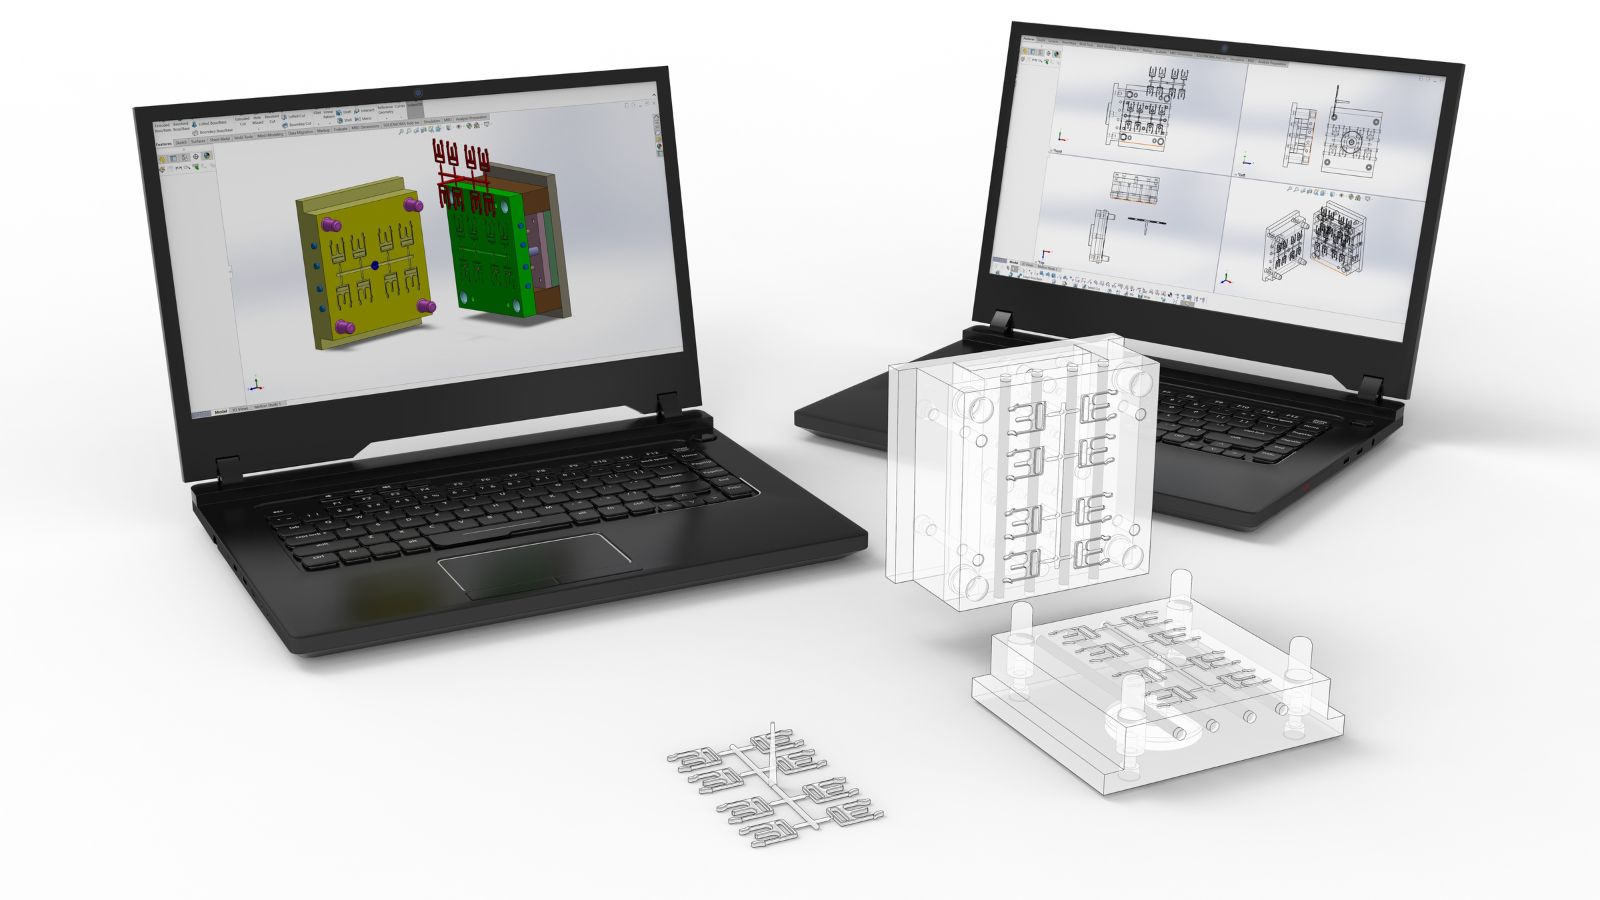
Nie každý projekt potrebuje odliaty prototyp, no niektoré ciele validácie nemožno dosiahnuť obrábanými alebo 3D tlačenými dielmi. Odliatky nesú zvyškové napätia, hustotu povrchovej vrstvy a charakteristiky pórovitosti, ktoré vznikajú samotným procesom odlievania, nie východiskovým materiálom.
Ak diel vyžaduje vibračnú skúšku, teplotné cyklovanie alebo montáž nesúcu zaťaženie, odliaty prototyp poskytuje oveľa relevantnejšie údaje. Bežné kontrolné body predvýrobnej validácie zahŕňajú:
- Rozmerovú zhodu s úzkymi toleranciami 2D a 3D výkresov.
- Konštrukčnú integritu pri mechanických zaťaženiach špecifických pre aplikáciu.
- Prijateľnosť povrchu pre následné spracovanie (eloxovanie, pokovovanie).
- Montážne lícovanie s konzolami, krytmi alebo spojovacími prvkami.
- Overenie hrúbky stien v zložitých tenkostenných oblastiach (menej než 2.5 mm).
Použitie analýzy toku kovu vo forme v tejto fáze umožňuje inžinierom modelovať rýchlosť plnenia a rozloženie teploty. Keď sa údaje simulácie zhodujú s fyzickými prototypmi, tím získava istotu, že návrh výrobnej formy je správny.
Porovnanie hlavných metód výroby prototypov
Správna voľba závisí od toho, nakoľko sa prototyp musí podobať konečnému dielu a čo sa tím potrebuje dozvedieť.
Jednodutinové formy na prototypy
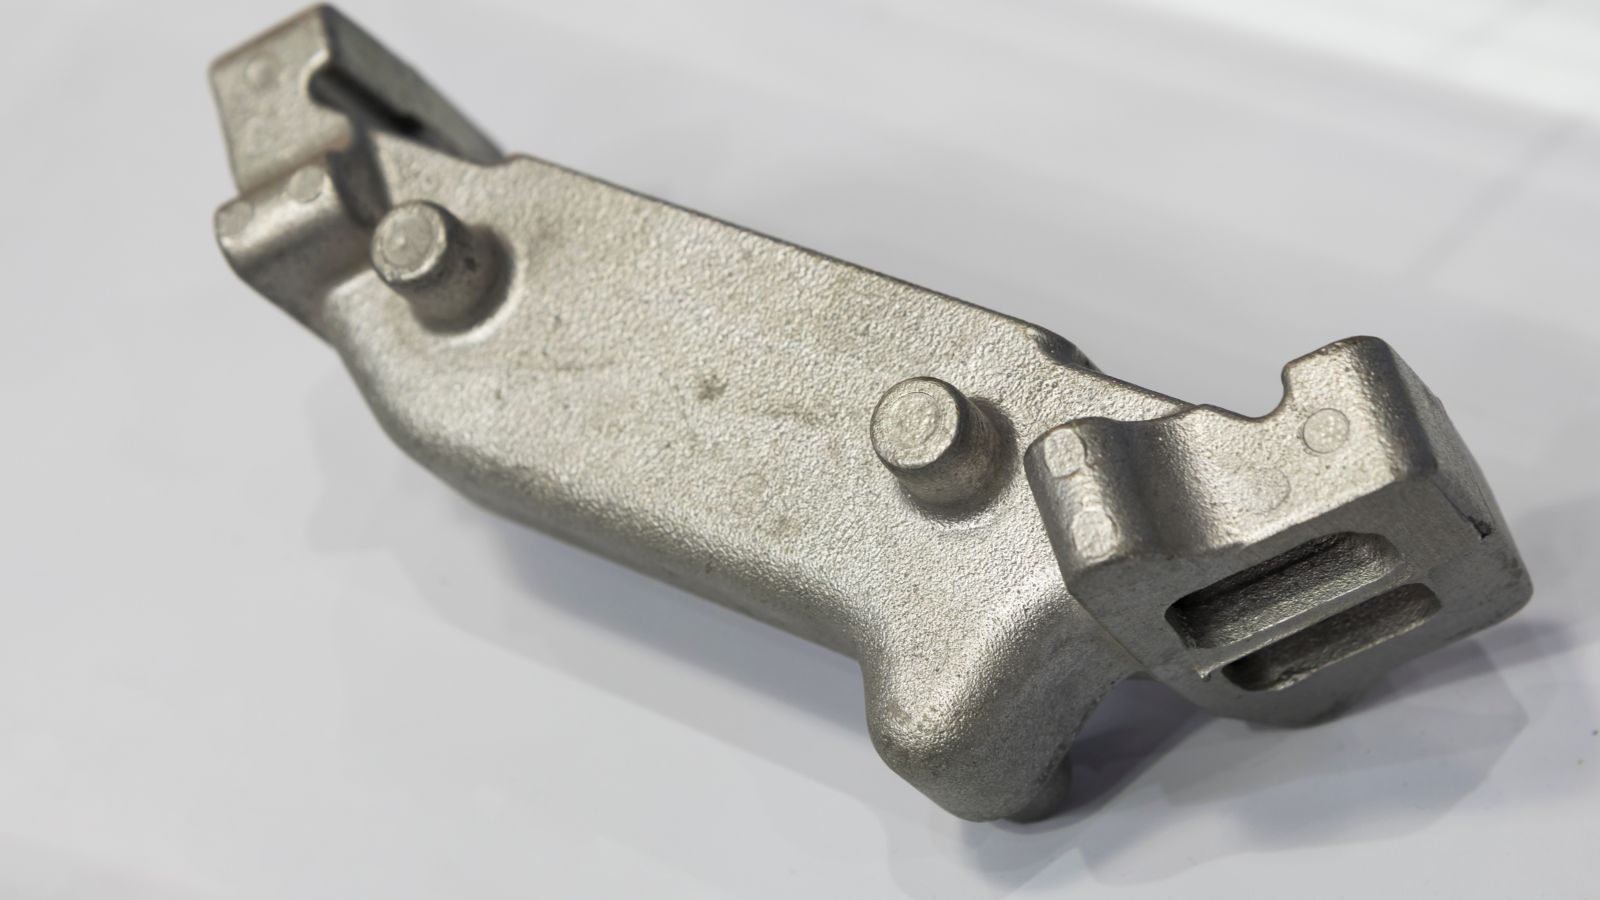
Jednodutinová prototypová forma je skutočný oceľový nástroj opracovaný na výrobu jedného dielu v každom zábere. Ako hlavná stratégia riadenia nákladov sa prototypové formy zvyčajne vyrábajú z mäkšej nástrojovej ocele (napríklad P20) alebo nekalenej H13 namiesto drahej, úplne kalenej ocele používanej vo výrobe.
Tým sa počiatočné náklady na nástroje znižujú o 30% až 50% a výrazne skracuje čas obrábania. Odliatky sa pritom stále vyrábajú za podmienok blízkych vysokotlakovému tlakovému liatiu, preto je táto metóda vhodná na overenie plnenia, návrhu vtokov a chladiacich kanálov.
Obrábanie z plného materiálu (CNC)
Obrábanie z polotovaru je najrýchlejším spôsobom získania kovovej vzorky. Obrábaným dielom však chýba povrchová vrstva aj štruktúra zŕn, ktoré vznikajú pri vysokotlakovom vstrekovaní.
Obrábané hliníkové diely majú zvyčajne približne o 15% nižšiu medzu klzu než zodpovedajúce tlakové odliatky. Sú výborné na skoré skúšky montáže, no slabo nahrádzajú validáciu pórovitosti alebo správania tenkých stien.
Presné liatie
Namiesto tvrdej formy sa použijú voskové modely z 3D tlače; presné liatie vytvorí kovové prototypy, ktoré sa geometriou veľmi približujú výrobným odliatkom. Pri zložitých vonkajších prvkoch dosahuje užšie rozmerové tolerancie než obrábaný polotovar a dobre sa hodí pre hliníkové diely určené na konštrukčné skúšky.
Výber materiálu na skúšky v reálnych podmienkach
Skúšanie prototypu z nesprávnej zliatiny prináša zavádzajúce údaje. Výsledky predpovedajú výkon vo výrobe iba vtedy, ak zliatina prototypu presne zodpovedá plánovanému výrobnému materiálu.
- Hliník (A380, A360): Štandard pre funkčnú validáciu s nízkou hmotnosťou v automobilových a priemyselných aplikáciách. Hliník poskytuje presné údaje o možnostiach hrúbky stien, kvalite povrchovej úpravy (práškové lakovanie, eloxovanie) a rozmerovom správaní pri teplotných zmenách.
- Zinok: Používa sa tam, kde sú potrebné jemné detaily, úzke tolerancie a hladké povrchy už po odliatí. Zinok tečie pri nižšej teplote, čo umožňuje tenšie steny a ostrejšie prvky. Je ideálny pre konektory elektroniky a presné puzdrá.
- Horčík (AZ91D, AM60B): Volí sa pri požiadavke na výrazné zníženie hmotnosti. Horčík vytvára tenkostenné diely blízke konečnému tvaru a súčasne poskytuje prvé údaje o konštrukčnom správaní aj cieľovej hmotnosti.
Konštrukčné pravidlá a stratégie riadenia nákladov
Výsledky prototypovania aj náklady na nástroje vo veľkej miere závisia od návrhu dielu pred prvým záberom. Riadenie nákladov vo fáze prototypu znamená sústrediť investíciu do nástrojov na prvky, ktoré treba konštrukčne otestovať.
- Vyhnite sa neprimerane úzkym toleranciám: Každá mimoriadne úzka tolerancia vyžaduje dodatočné CNC obrábanie alebo pomalšie elektroerozívne obrábanie formy, čo zvyšuje náklady prototypu. Úzke tolerancie (± 0.1 až 0.2 mm) stanovte iba pre kritické funkčné oblasti; nedosadacie plochy ponechajte v stave po odliatí.
- Zjednodušte geometriu pre výrobu nástrojov: Podkosy, zložité bočné mechanizmy a dekoratívne textúry pridávajú k nákladom na prototypovú formu tisíce dolárov. Zjednodušte nekritickú geometriu, napríklad spojením viacdielnych zostáv alebo odstránením estetických rebier, aby ste znížili zložitosť nástroja a sústredili rozpočet na overenie konštrukčného výkonu.
- Vtoky a chladenie: Skutočná forma umožňuje tímu pred potvrdením výrobného nástroja overiť polohu vtoku a predísť studeným spojom a pórovitosti.
- Sekundárne operácie: Včas navrhnite vhodné obrábacie základne a nálitky pre spojovacie prvky, aby sa na prototypových vzorkách dali vykonať presne tie isté CNC operácie alebo povrchové úpravy, aké sa plánujú pre sériovú výrobu.
Od schválenia vzorky po sériovú výrobu
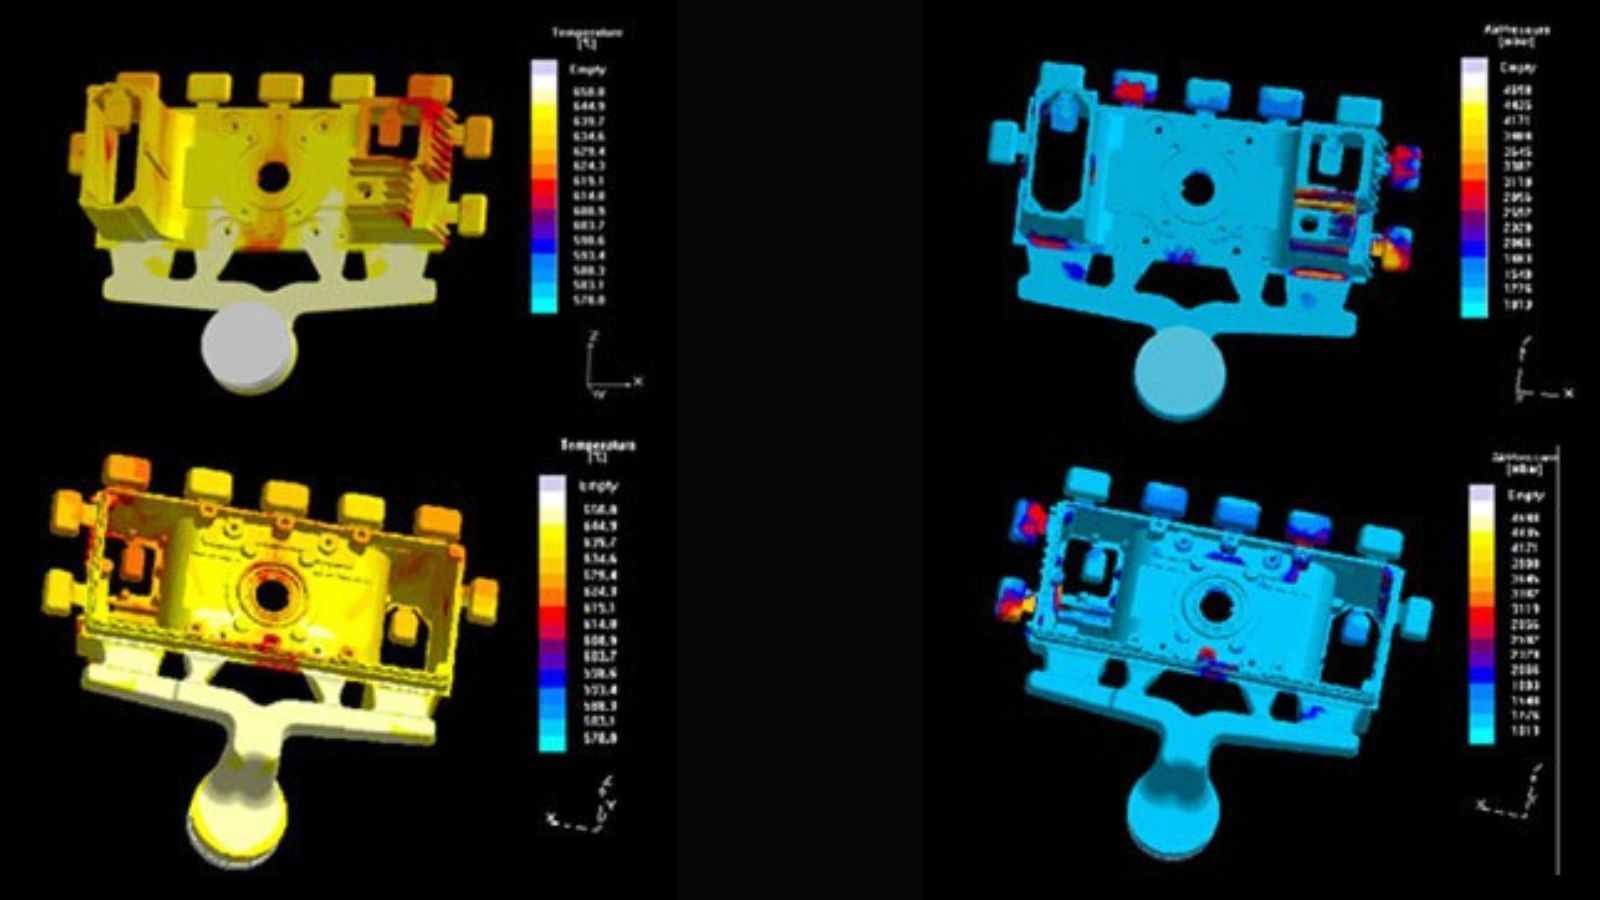
Najcennejším výsledkom prototypového programu sú zdokumentované poznatky, ktoré sa prenesú do výrobného nástroja. Overené polohy vtokov, konfigurácie chladenia obmedzujúce deformáciu a parametre zliatiny zabezpečujúce konzistentné plnenie sa stanú základnou špecifikáciou výrobnej formy.
Skúšobná výroba prototypov má priniesť zdokumentované výsledky kontroly, nie iba vizuálne hodnotenie vyhovel/nevyhovel. Najlepšou voľbou sú dodávatelia vybavení CMM (súradnicovými meracími strojmi) na rozmerové overenie a röntgenovou kontrolou vnútornej pórovitosti.
Ak jeden dodávateľ riadi prototypové aj výrobné nástroje, poznatky sa prenášajú plynulo. Tím, ktorý vyrobil prototypovú formu, využije tie isté skúsenosti pri návrhu výrobnej formy, čím sa znižuje riziko opakovania problémov vo veľkom objeme.
Ako požiadať o cenovú ponuku prototypu
Aby dodávatelia pripravili zmysluplné cenové ponuky a predišli oneskoreniu harmonogramu, potrebujú úplné technické údaje. Na rýchlu a presnú ponuku prototypu odporúčame poskytnúť:
- 3D súbory CAD (formát STEP, IGES, DXF alebo DWG).
- 2D výkresy s jasne označenými kritickými toleranciami.
- Cieľová zliatina (napr. hliník A380, zinok Zamak 3).
- Odhad objemu (potrebný počet prototypov a odhadovaná ročná výroba).
- Požiadavky na následné operácie (CNC obrábanie, práškové lakovanie, montáž).
Poznámka: Ak máte iba fyzické vzorky, oddelenie kontroly Moldie ich môže 3D naskenovať a vytvoriť počiatočný návrh.







