
Mühendisler ve tedarik yöneticileri, basınçlı döküm aşamasında yapılacak bir kalıp revizyonunun getirebileceği ek maliyetin farkındadır. Bunu önlemek için, prototip basınçlı döküm basınçlı döküm iş akışına dahil edilir.
Temelolarak, prototip basınçlı döküm işlemi,sertleştirilmiş seri üretim kalıplarına yatırım yapmadan önce tasarımın uygulanabilirliğini ve üretilebilirliğini test etmek amacıyla küçük partiler halinde işlevsel metal parçalar üretme yöntemidir, ancakburadaki zorluk, bunun tek bir yöntemden ibaret olmamasıdır. Bu yöntem; tek gözlü çelik kalıpları, işlenmiş blok malzemeleri ve hassas döküm (investment casting) tekniklerini kapsar.
Bu nedenle, alaşım seçimi, tasarım kuralları ve elde edilen bilgilerin yüksek hacimli üretime nasıl aktarılacağı gibi konuları ele alarak, temel prototip oluşturma yolları arasında karar vermenize yardımcı olmak amacıyla bu rehber hazırlanmıştır.
Prototip Döküm Ne Zaman Doğru Seçimdir?
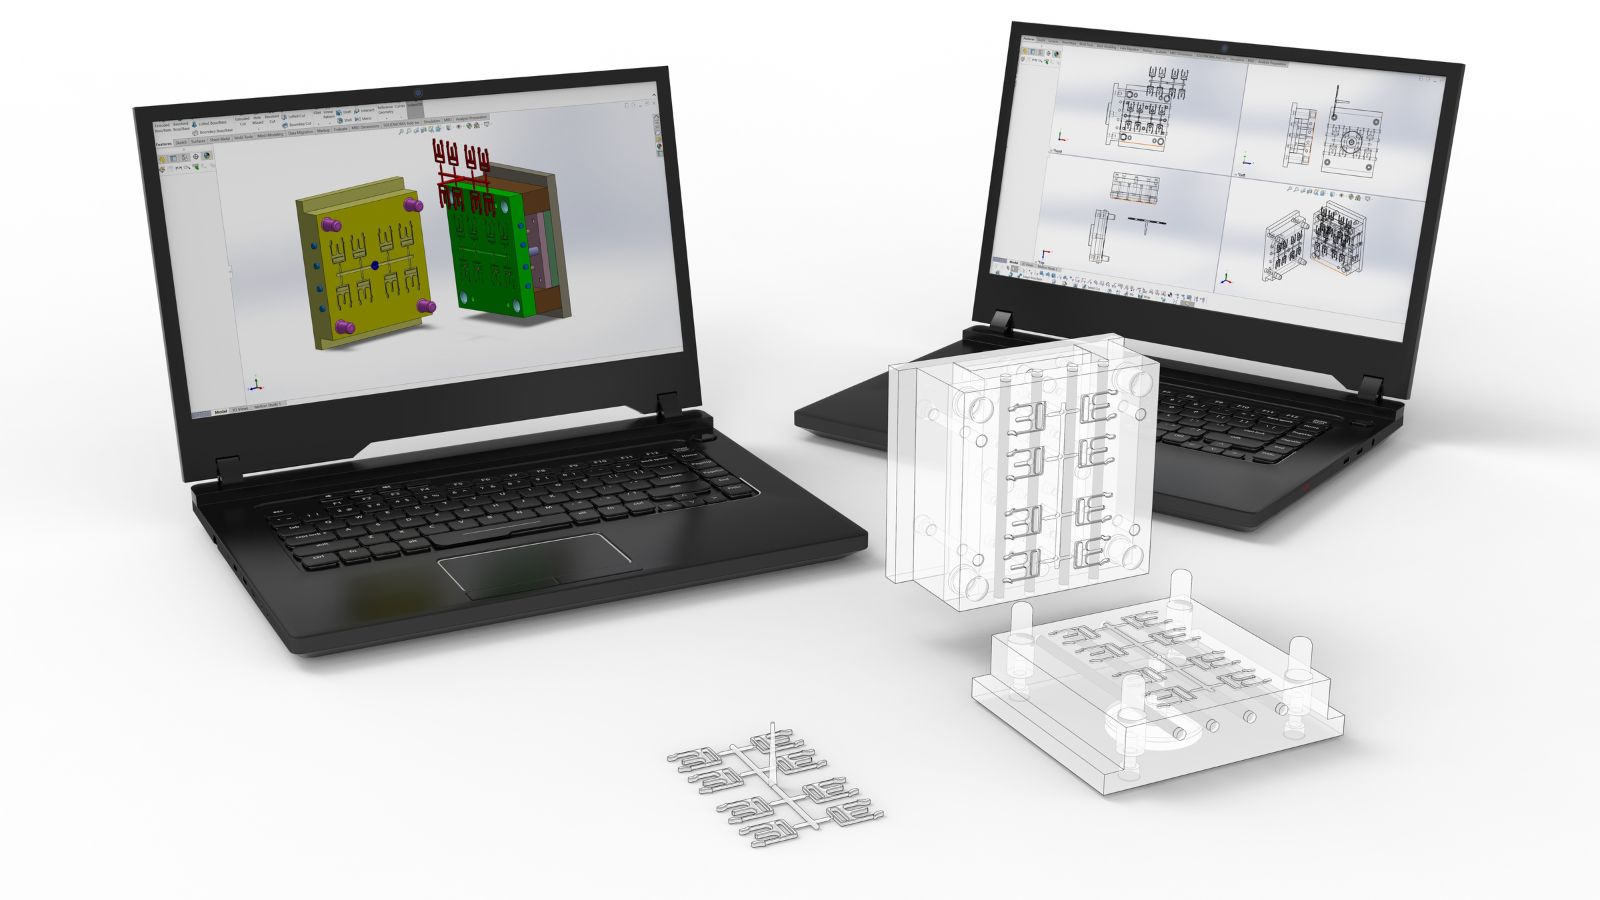
Her proje döküm prototip gerektirmez; ancak bazı doğrulama hedeflerine, talaşlı imalatla veya 3D baskı yöntemiyle üretilen parçalarla ulaşmak mümkün olmayabilir. Döküm parçalar; malzeme stoğundan değil, bizzat döküm sürecinden kaynaklanan kalıntı gerilim dağılımları, yüzey yoğunluğu ve gözeneklilik özellikleri taşır.
Bir parça titreşim testi, termal döngü veya yük taşıyan bir montaj gerektirdiğinde, döküm prototip çok daha anlamlı veriler sağlar. Yaygın üretim öncesi doğrulama aşamaları şunları içerir:
- Boyutsal uygunluk sıkı 2B ve 3B teknik resim toleransları.
- Yapısal bütünlük uygulamaya özgü mekanik yükler altında.
- Yüzey kalitesi uygunluğu son işlem (eloksal, kaplama) için.
- Montaj uyumu braketler, muhafazalar veya bağlantı elemanları ile.
- Et kalınlığı doğrulaması karmaşık, ince cidarlı bölümlerde (2,5 mm’nin altında).
Kullanımı kalıp akış analizi Bu aşamada kalıp akış analizinin kullanılması, mühendislerin dolum hızını ve sıcaklık dağılımını modellemesine olanak tanır. Simülasyon verileri fiziksel prototip parçalarla örtüştüğünde, ekip üretim kalıbı tasarımının sağlam olduğuna dair güven kazanır.
Başlıca Prototip Yöntemleri: Bir Karşılaştırma
Doğru seçim, prototipin nihai üretim parçasıyla ne ölçüde örtüşmesi gerektiğine ve ekibin neyi öğrenmesi gerektiğine bağlıdır.
Tek Gözlü Prototip Kalıpları
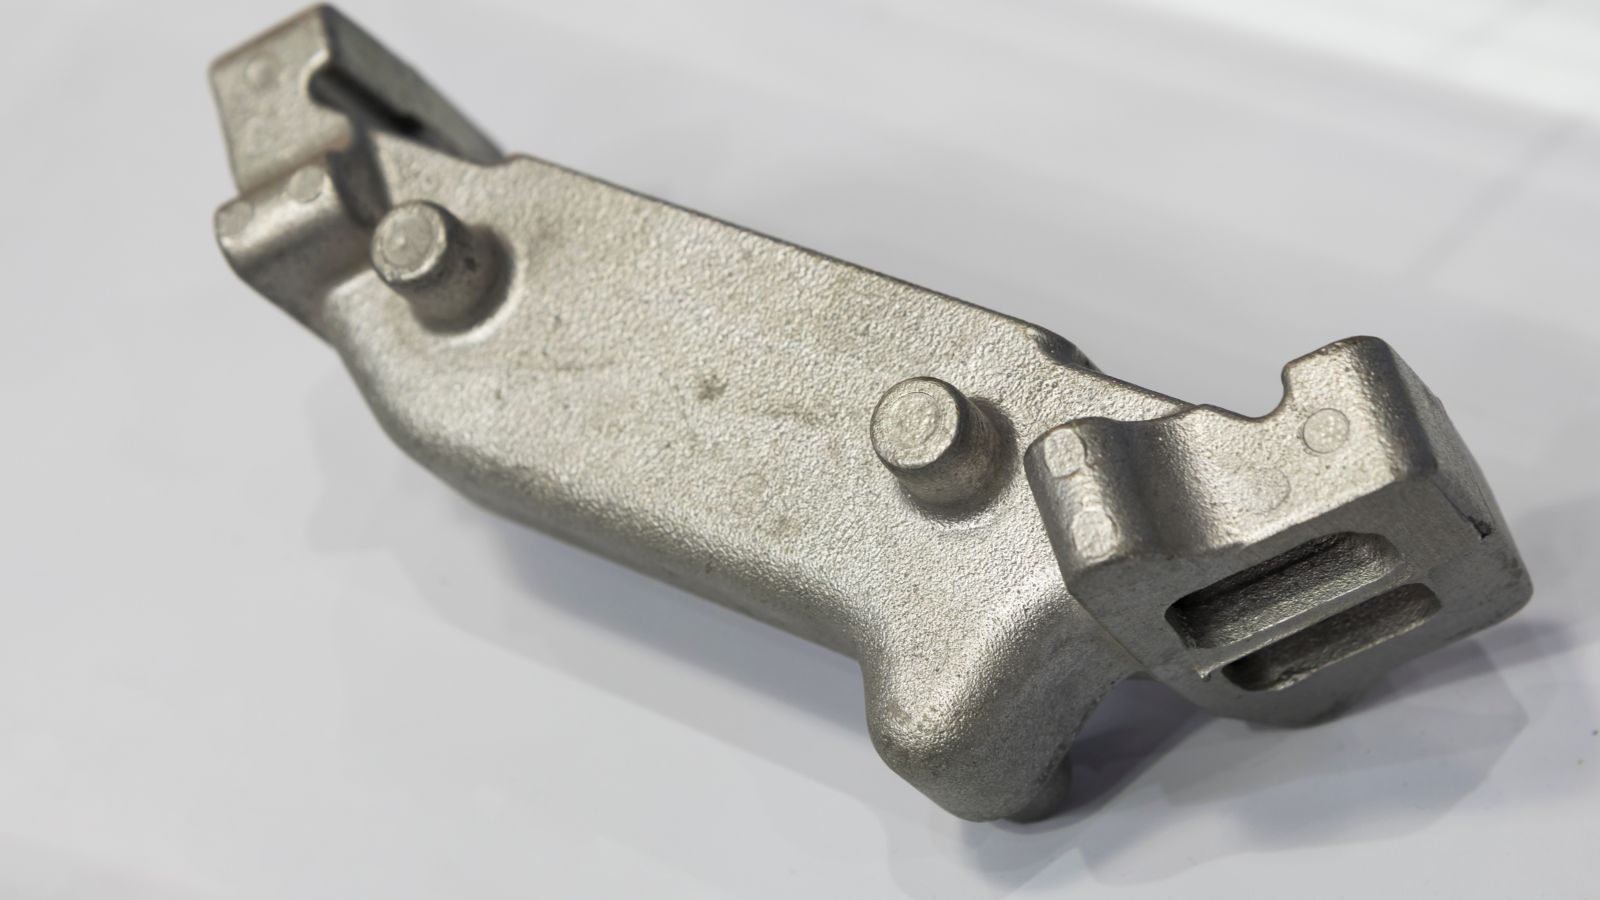
Tek gözlü bir prototip kalıbı gerçek çelik kullanır her baskıda tek bir parça üretecek şekilde işlenmiş kalıp. Temel bir maliyet kontrol stratejisi olarak, prototip kalıplar genellikle seri üretim için gereken pahalı ve tam sertleştirilmiş çelik yerine, daha yumuşak takım çeliklerinden (P20 gibi) veya sertleştirilmemiş H13 çeliğinden yapılır.
Bu yöntem, başlangıç kalıplama maliyetini %30 ila %50 oranında düşürür ve işleme süresini önemli ölçüde kısaltır; aynı zamanda yüksek basınçlı döküm koşullarına çok yakın şartlarda parça üretilmesini sağlayarak dolum davranışını, giriş (gate) tasarımını ve soğutma kanallarını doğrulamak için ideal bir seçenek sunar.
Bloktan İşleme (CNC)
…blok malzemeden işleme blok malzeme metal bir numune elde etmenin en hızlı yoludur. Ancak, işlenerek üretilen parçalar, yüksek basınçlı enjeksiyon sırasında oluşan döküm yüzey tabakasından ve tane yapısından yoksundur.
İşlenmiş alüminyum parçalar genellikle %15 daha düşük akma mukavemetine sahiptir (kalıp döküm muadillerine kıyasla). Erken montaj kontrolleri için mükemmeldir ancak gözeneklilik veya ince cidarlı yapı davranışını doğrulamak adına yetersiz bir alternatiftir.
Hassas Döküm (Investment Casting)
Sert kalıplar yerine 3D baskı yöntemiyle üretilen balmumu modeller kullanılarak, hassas döküm seri üretim döküm parçanın geometrisiyle büyük ölçüde örtüşen metal prototipler üretir. Karmaşık dış özelliklerde, bloktan işlenmiş parçalara kıyasla daha yüksek boyutsal hassasiyet sağlar ve yapısal testlere tabi tutulacak alüminyum parçalar için son derece uygundur.
Gerçek Dünya Testleri için Malzeme Seçimleri
Bir prototipin yanlış bir alaşımla test edilmesi yanıltıcı veriler ortaya çıkarır. Test sonuçları, ancak prototip alaşımı hedeflenen üretim malzemesiyle tam olarak eşleştiğinde üretim performansını doğru bir şekilde öngörebilir.
- Alüminyum (A380, A360): Otomotiv ve endüstriyel uygulamalarda hafif yapıların işlevsel doğrulaması için standarttır. Alüminyum; et kalınlığı kapasitesi, yüzey bitiş kalitesi (toz boya, eloksal) ve sıcaklık altındaki boyutsal davranış konularında doğru veriler sağlar.
- Çinko: İnce detayların, sıkı toleransların ve dökümden çıktığı haliyle pürüzsüz yüzeylerin gerekli olduğu durumlarda kullanılır. Çinko daha düşük sıcaklıklarda akışkanlık gösterir; bu da daha ince cidarların ve daha keskin hatların elde edilebilmesini sağlar. Elektronik konnektörler ve hassas muhafazalar için idealdir.
- Magnezyum (AZ91D, AM60B): Aşırı ağırlık azaltımının birincil gereklilik olduğu durumlarda tercih edilir. Magnezyum, yapısal davranış ve kütle hedefleri hakkında eş zamanlı olarak erken veriler sağlayan, ince cidarlı ve nihai şekle çok yakın (near-net-shape) parçalar üretilmesini mümkün kılar.
Tasarım Kuralları ve Maliyet Kontrol Stratejileri
Prototip sonuçları ve kalıplama maliyetleri, büyük ölçüde parçanın ilk baskı alınmadan önceki tasarımına bağlıdır. Prototip aşamasında maliyetleri kontrol altında tutmak, kalıplama harcamalarını yalnızca yapısal olarak test edilmesi gereken özelliklere odaklamak anlamına gelir.
- Aşırı Tolerans Belirlemekten Kaçının: Son derece sıkı toleransların her biri, kalıp üzerinde ikincil CNC işleme veya daha yavaş bir işlem olan EDM (Elektro-Erozyon İşleme) gerektirir; bu da prototip maliyetlerini artırır. Sıkı toleransları (± 0,1 ila 0,2 mm) yalnızca kritik işlevsel bölgelere uygulayın; diğer yüzeyleri ise kalıptan çıktığı haliyle bırakın.
- Kalıplama İçin Geometriyi Basitleştirin: Alttan kesmeler (undercuts), karmaşık yan hareketli mekanizmalar ve dekoratif dokular, prototip kalıp maliyetlerine binlerce dolar ekler. Kalıp karmaşıklığını azaltmak ve bütçeyi yapısal performansın doğrulanmasına odaklamak için kritik olmayan geometrileri basitleştirin (örneğin, çok parçalı montajları birleştirin veya estetik amaçlı takviye kaburgalarını kaldırın).
- Kalıp Girişi (Gating) ve Soğutma: Gerçek bir kalıp ile prototipleme yapmak, ekibin üretim kalıbı kesinleştirilmeden önce giriş (gate) konumunu doğrulamasına olanak tanır; böylece soğuk birleşme izleri (cold shuts) ve gözeneklilik gibi sorunların önüne geçilir.
- İkincil İşlemler: Prototip numunelerin, seri üretim için planlanan CNC işleme veya kaplama işlemlerinin birebir aynısından geçebilmesi adına, uygun işleme referans noktalarını (datum) ve bağlantı elemanı yuvalarını (boss) tasarım aşamasının başında belirleyin.
Numune Onayından Seri Üretime
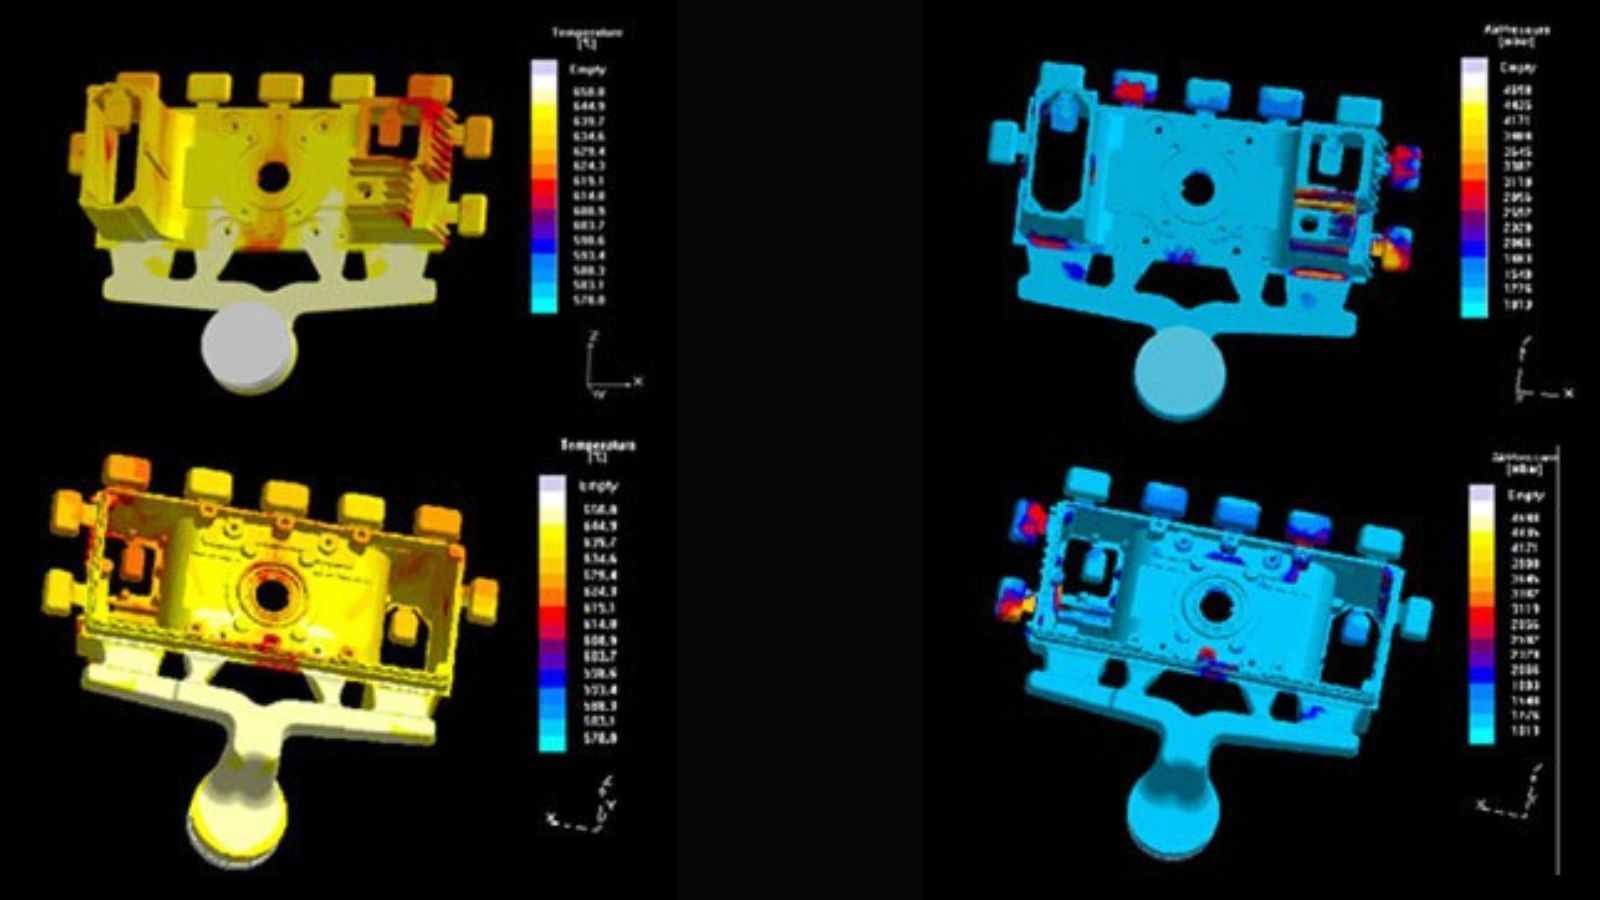
Bir prototip programının en değerli çıktısı, üretim kalıbına aktarılan ve belgelenmiş olan bilgi birikimidir. Başarılı sonuç veren giriş (gate) konumları, çarpılmayı kontrol eden soğutma yapılandırmaları ve tutarlı dolum sağlayan alaşım parametreleri, seri üretim kalıbı için temel teknik özellikleri oluşturur.
Prototip denemeleri, yalnızca görsel “geçti/kaldı” değerlendirmeleriyle sınırlı kalmayıp, belgelenmiş muayene sonuçları da ortaya koymalıdır. CMM (Koordinat Ölçüm Makineleri) ile boyutsal doğrulama ve X-ışını (röntgen) muayenesi ile iç gözeneklilik kontrolleri yapabilen tedarikçilerle çalışmak en iyi seçenektir.
Hem prototip hem de seri üretim kalıplarının süreçlerini tek bir tedarikçi yönettiğinde, bilgi aktarımı sorunsuz gerçekleşir. Prototip kalıbını hazırlayan ekip, edindiği deneyimi seri üretim kalıbı tasarımında doğrudan kullanır; böylece sorunların seri üretim aşamasında tekrarlanma riski azalır.
Prototip İçin Nasıl Teklif İstenir?
Tedarikçilerin anlamlı teklifler sunabilmesi ve takvim gecikmelerini önleyebilmesi için eksiksiz teknik verilere ihtiyacı vardır. Doğru ve hızlı bir prototip teklifi alabilmek adına aşağıdaki bilgileri sağlamanız önerilir:
- 3D CAD dosyaları (STEP, IGES, DXF veya DWG formatında).
- 2D teknik resimler (kritik toleransları açıkça belirtilmiş).
- Hedef alaşım (örneğin; Alüminyum A380, Çinko Zamak 3).
- Hacim tahminleri (Gereken prototip adedi + tahmini yıllık üretim miktarı).
- İkincil gereksinimler (CNC işleme, toz boya kaplama, montaj).
Not: Elinizde yalnızca fiziksel numuneler varsa, Moldie’nin inceleme departmanı ilk tasarımı oluşturmak için bunları 3D tarayabilir.







