
A mérnökök és a beszerzési vezetők tisztában vannak azzal, milyen többletköltséggel járhat a szerszám módosítása a nyomásos öntési szakaszban. Ennek elkerülése érdekében prototípus-nyomásos öntést vezetnek be az öntési munkafolyamatba.
Alapvetően, a prototípus-nyomásos öntés az a gyakorlat,amely során kis szériában állítanak elő funkcionális fémalkatrészeket a tervezési életképesség és a gyárthatóság tesztelésére, még a sorozatgyártáshoz szükséges edzett öntőformákba történő beruházás előtt, áma kihívást az jelenti, hogy ez nem egyetlen módszer. A módszer magában foglalja az egyfészkű acélformákat, a tömbből megmunkált alkatrészeket és a precíziós öntvényeket is.
Ez az útmutató segít eligazodni a fő prototípus-készítési eljárások között, kitérve az ötvözetválasztásra, a tervezési szabályokra és arra, hogyan ültethetők át a tapasztalatok a sorozatgyártásba.
Mikor megfelelő választás a prototípus-öntés?
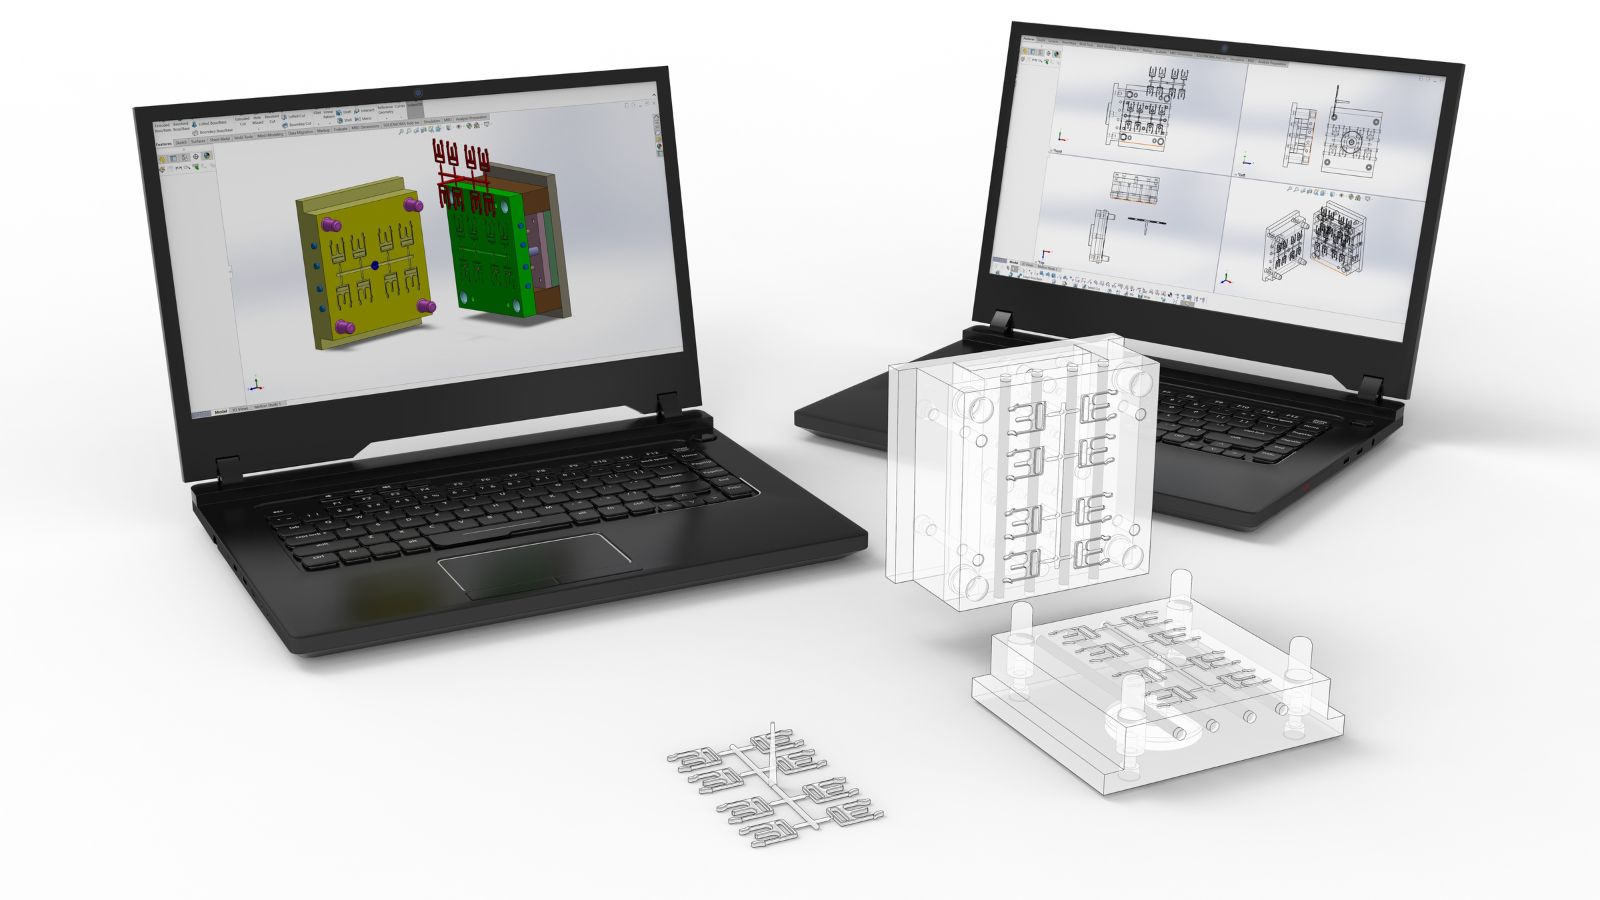
Nem minden projektnél van szükség öntött prototípusra, de bizonyos validációs célok egyszerűen nem teljesíthetők megmunkált vagy 3D nyomtatott alkatrészekkel. Az öntött alkatrészek olyan maradó feszültségi mintázatokkal, felületi sűrűséggel és porozitási jellemzőkkel rendelkeznek, amelyek magából az öntési folyamatból – és nem az alapanyagból – erednek.
Ha egy alkatrész rezgésvizsgálatot, hőciklus-tesztet vagy teherviselő szerelvénybe történő beépítést igényel, az öntött prototípus sokkal relevánsabb adatokat szolgáltat. A sorozatgyártás előtti validáció gyakori ellenőrzési pontjai a következők:
- Mérethelyesség a szigorú 2D és 3D rajzi tűrések betartásával.
- Szerkezeti integritás alkalmazásspecifikus mechanikai terhelések esetén.
- Felületminőség megfelelősége utólagos megmunkáláshoz (pl. eloxálás, galvanizálás).
- Illeszkedés az összeállításban tartóelemekkel, házakkal vagy rögzítőelemekkel.
- Falvastagság ellenőrzése összetett, vékony falú szakaszokon (2,5 mm alatt).
A formaáramlás-elemzés alkalmazása ebben a fázisban lehetővé teszi a mérnökök számára a töltési sebesség és a hőmérséklet-eloszlás modellezését. Amikor a szimulációs adatok összhangban vannak a fizikai prototípus alkatrészekkel, a csapat megbizonyosodhat arról, hogy a sorozatgyártó szerszám kialakítása megfelelő.
Főbb prototípus-készítési módszerek: Összehasonlítás
A megfelelő módszer kiválasztása attól függ, mennyire pontosan kell a prototípusnak megfelelnie a végleges sorozatgyártott alkatrésznek, illetve milyen információkra van szüksége a csapatnak.
Egyfészkű prototípus-szerszámok
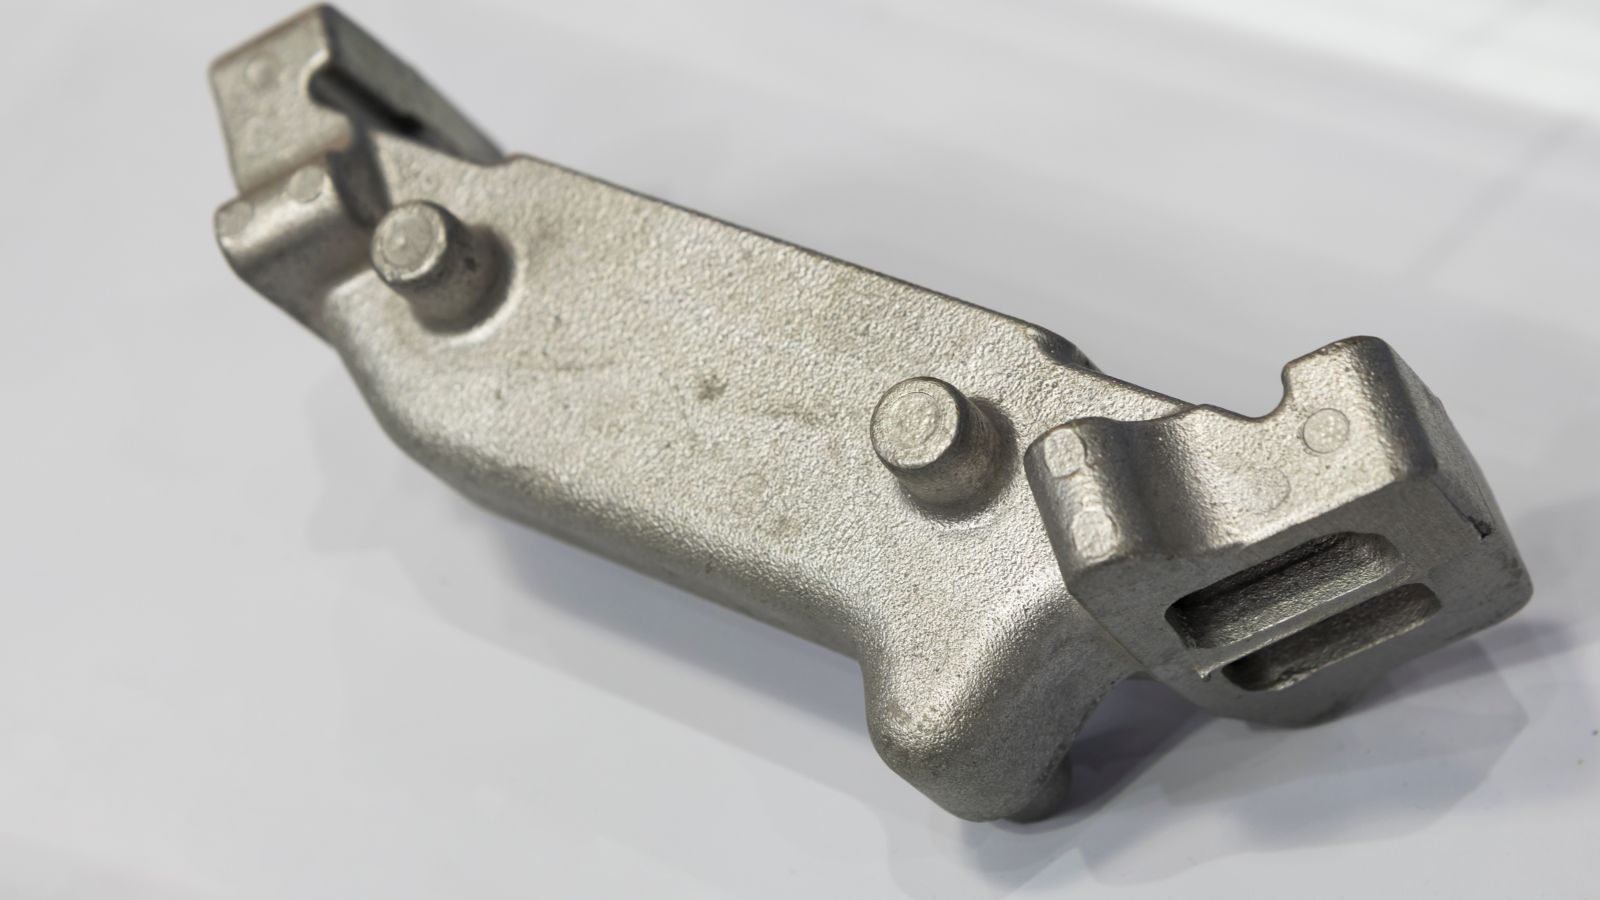
Az egyfészkű prototípus-szerszám valódi acélt használ egyciklusonként egyetlen alkatrész előállítására megmunkált szerszám. Elsődleges költségcsökkentő stratégiaként a prototípus-szerszámokat jellemzően puhább szerszámacélból (például P20) vagy nem edzett H13 acélból készítik, szemben a sorozatgyártáshoz szükséges drága, teljesen edzett acéllal.
Ez 30–50%-kal csökkenti a kezdeti szerszámozási költségeket és jelentősen lerövidíti a megmunkálási időt, miközben a gyártási ciklusok a nagynyomású öntés körülményeit szorosan megközelítő feltételek mellett zajlanak; így a módszer kiválóan alkalmas az öntet viselkedésének, a beömlő kialakításának és a hűtőcsatornák működésének ellenőrzésére.
Tömbből történő megmunkálás (CNC)
Megmunkálás tömbből a fémalkatrész-minta elkészítésének leggyorsabb módja. A megmunkált alkatrészekből azonban hiányzik az öntött felületi kéreg és a nagynyomású befecskendezés során kialakuló szemcseszerkezet.
A megmunkált alumínium alkatrészek jellemzően 15%-kal gyengébbek folyáshatár tekintetében az öntött megfelelőiknél. Kiválóan alkalmasak a korai összeszerelési ellenőrzésekre, de nem megfelelőek a porozitás vagy a vékonyfalú részek viselkedésének vizsgálatára.
Viaszmodell-öntés (precíziós öntés)
A kemény szerszámok helyett 3D nyomtatott viaszmodellek alkalmazásával a viaszmodell-öntés olyan fém prototípusokat eredményez, amelyek geometriája szorosan követi a sorozatgyártású öntvényét. A bonyolult külső formák esetében pontosabb mérettartást tesz lehetővé, mint a tömbből megmunkált alkatrészek, és kiválóan alkalmas szerkezeti vizsgálatoknak alávetett alumínium alkatrészek előállítására.
Anyagválasztás valós körülmények közötti teszteléshez
Ha a prototípust nem a megfelelő ötvözetből tesztelik, az félrevezető adatokat eredményez. A vizsgálati eredmények csak akkor jelzik előre a sorozatgyártáskori teljesítményt, ha a prototípus ötvözete tökéletesen megegyezik a tervezett gyártási anyaggal.
- Alumínium (A380, A360): Az autóipari és ipari alkalmazásokban a könnyűszerkezetes funkcionális validálás szabványos anyaga. Az alumínium pontos adatokat szolgáltat a falvastagsági lehetőségekről, a felületminőségről (porszórás, eloxálás) és a hőmérséklet hatására bekövetkező méretváltozásokról.
- Cink: Olyan esetekben alkalmazzák, ahol finom részletekre, szoros tűréshatárokra és sima – utólagos megmunkálást nem igénylő – öntött felületekre van szükség. A cink alacsonyabb hőmérsékleten folyós, így vékonyabb falak és élesebb kontúrok alakíthatók ki. Ideális választás elektronikai csatlakozókhoz és precíziós házakhoz.
- Magnézium (AZ91D, AM60B): Olyankor választják, amikor elsődleges szempont a drasztikus súlycsökkentés. A magnéziumból vékony falú, a végleges formához közeli (ún. „near-net-shape”) alkatrészek készíthetők, amelyek egyidejűleg szolgáltatnak korai adatokat a szerkezeti viselkedésről és a tömegcélok teljesüléséről.
Tervezési szabályok és költségkontroll-stratégiák
A prototípus eredményei – és a szerszámozás költségei – nagymértékben függenek attól, hogyan tervezik meg az alkatrészt az első öntési ciklus előtt. A prototípusfázis költségeinek kordában tartása azt jelenti, hogy a szerszámozási kiadásokat csak azokra a jellemzőkre összpontosítjuk, amelyeket szerkezeti szempontból tesztelni kell.
- Kerüljük a túlzottan szigorú tűréshatárokat: Minden rendkívül szigorú tűrés másodlagos CNC-megmunkálást vagy lassabb EDM-eljárást (szikraforgácsolást) igényel a szerszámon, ami növeli a prototípus költségeit. Csak a kritikus funkcionális területeken alkalmazzunk szigorú tűréseket (± 0,1–0,2 mm); a nem illeszkedő felületeket hagyjuk meg öntött állapotban.
- Egyszerűsítsük a geometriát a szerszámozás érdekében: Az alámetszések, a bonyolult oldalirányú mozgatást igénylő elemek és a díszítő textúrák jelentősen megnövelik a prototípus-szerszám költségeit. Egyszerűsítsük a nem kritikus geometriai elemeket (pl. több részből álló szerelvények összevonásával vagy esztétikai célú bordák elhagyásával), hogy csökkentsük a szerszám bonyolultságát, és a költségvetést a szerkezeti teljesítmény ellenőrzésére összpontosítsuk.
- Beömlőnyílás és hűtés: A valódi szerszámmal végzett prototípus-gyártás lehetővé teszi a csapat számára a beömlőnyílás helyzetének ellenőrzését a sorozatgyártó szerszám véglegesítése előtt, segítve ezzel a hidegfolyási nyomok és a porozitás elkerülését.
- Utómunkálatok: Már a tervezés korai szakaszában határozzuk meg a megfelelő megmunkálási bázispontokat és a kötőelemek rögzítési pontjait (fészkeket), hogy a prototípusminták ugyanazon a CNC-megmunkáláson vagy bevonatolási folyamaton mehessenek keresztül, mint amelyet a sorozatgyártáshoz terveztek.
A minta jóváhagyásától a sorozatgyártásig
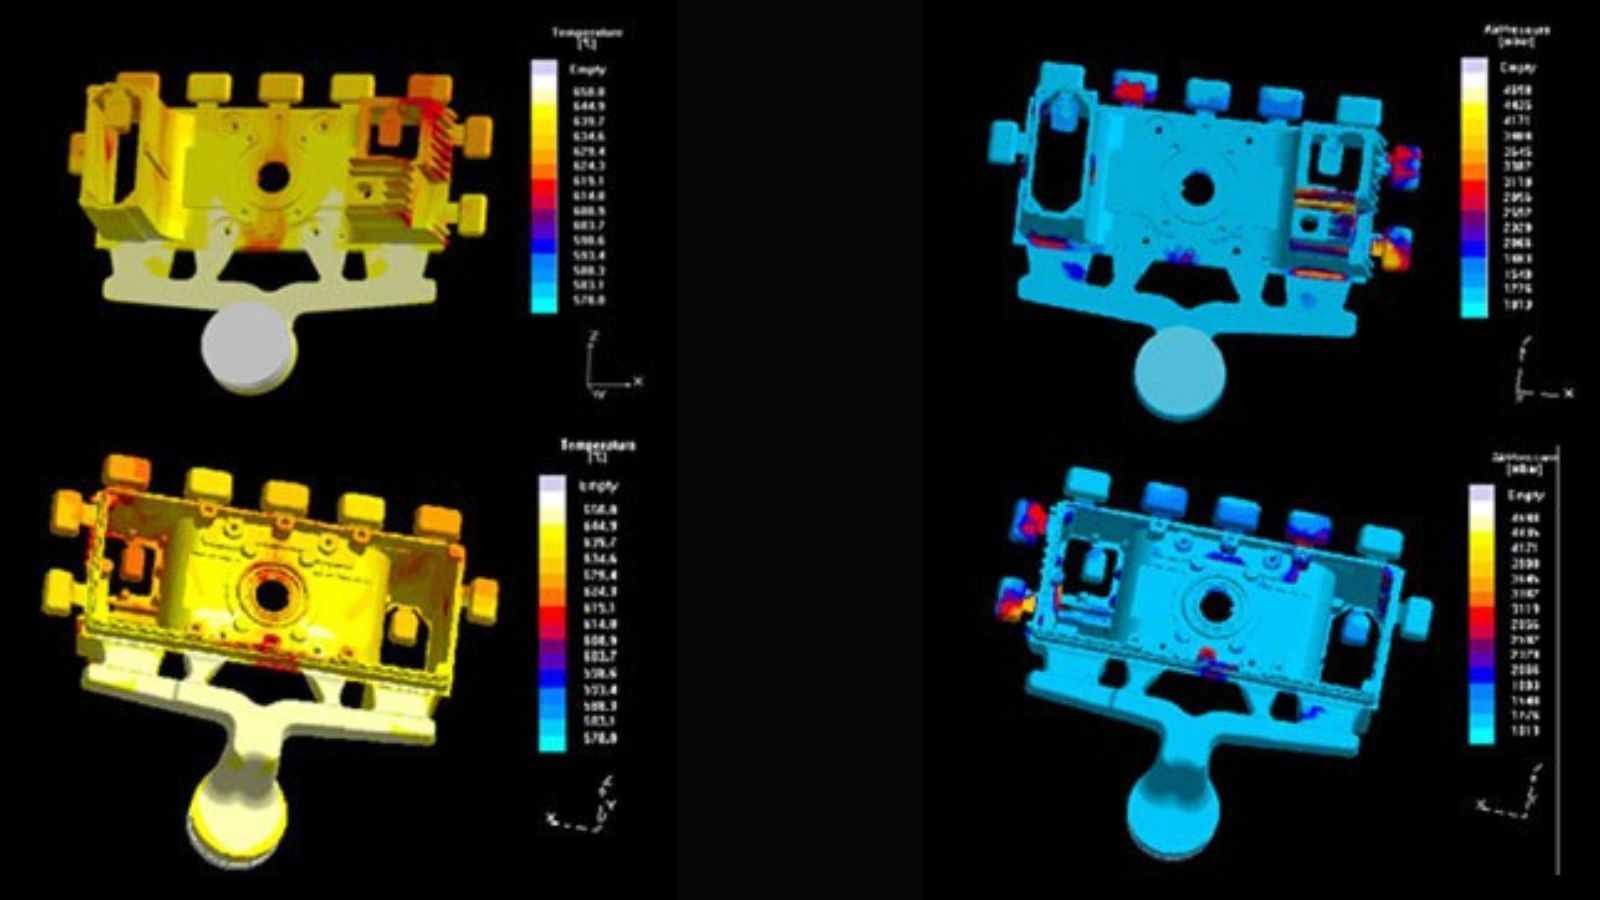
A prototípus-program legértékesebb eredménye az a dokumentált tudásanyag, amely átvihető a sorozatgyártó szerszámra. A bevált kapuelhelyezések, a vetemedést szabályozó hűtési konfigurációk és az egyenletes kitöltést biztosító ötvözetparaméterek képezik a sorozatgyártó szerszám alapvető műszaki előírásait.
A prototípus-tesztek során dokumentált ellenőrzési eredményeknek kell születniük, nem csupán vizuális, „megfelel/nem felel meg” alapú értékeléseknek. A legjobb választás olyan beszállítók igénybevétele, amelyek rendelkeznek koordináta-mérőgépekkel (CMM) a méretellenőrzéshez, valamint röntgenvizsgálati berendezéssel a belső porozitás ellenőrzéséhez.
Ha ugyanaz a beszállító kezeli a prototípus- és a sorozatgyártó szerszámokat is, a tudásátadás zökkenőmentesen zajlik. A prototípus-szerszámot elkészítő csapat közvetlenül hasznosítja tapasztalatait a sorozatgyártó szerszám tervezésekor, így csökken a problémák sorozatgyártás során történő megismétlődésének kockázata.
Hogyan kérjünk árajánlatot prototípusra?
A beszállítóknak teljes körű műszaki adatokra van szükségük ahhoz, hogy érdemi árajánlatot adhassanak, és elkerüljék az ütemterv csúszását. A pontos és gyors prototípus-árajánlat érdekében célszerű az alábbi információkat megadni:
- 3D CAD fájlok (STEP, IGES, DXF vagy DWG formátumban).
- 2D rajzok egyértelműen jelölt kritikus tűrésekkel.
- Kívánt ötvözet (pl. A380 alumínium, Zamak 3 cinkötvözet).
- Mennyiségi becslések (szükséges prototípus-mennyiség + becsült éves gyártási volumen).
- További követelmények (CNC-megmunkálás, porszórás, összeszerelés).
Megjegyzés: Ha csak fizikai mintákkal rendelkezik, a Moldie ellenőrző részlege 3D-s szkenneléssel elkészítheti azok alapján a kezdeti tervet.







