
Engenheiros e responsáveis por compras conhecem o custo adicional que uma revisão do molde na etapa de fundição sob pressão pode trazer. Para evitar isso,a fundição sob pressão de protótiposé incorporada ao fluxo de trabalho de fundição sob pressão.Em essência a fundição sob pressão de protótipos é a prática de produzir pequenos lotes de peças metálicas funcionais para testar a viabilidade do projeto e a facilidade de fabricação antes de investir em moldes de aço temperado para produção em massa, mas odesafio é que não existe um único método. Essa abordagem inclui matrizes de aço de cavidade única, tarugos usinados e fundição por investimento.
Por isso, este guia ajuda você a escolher as principais opções de prototipagem, abordando a seleção de ligas, as regras de projeto e como levar o aprendizado para a produção em grande volume.
Quando a fundição de protótipos é a escolha certa?
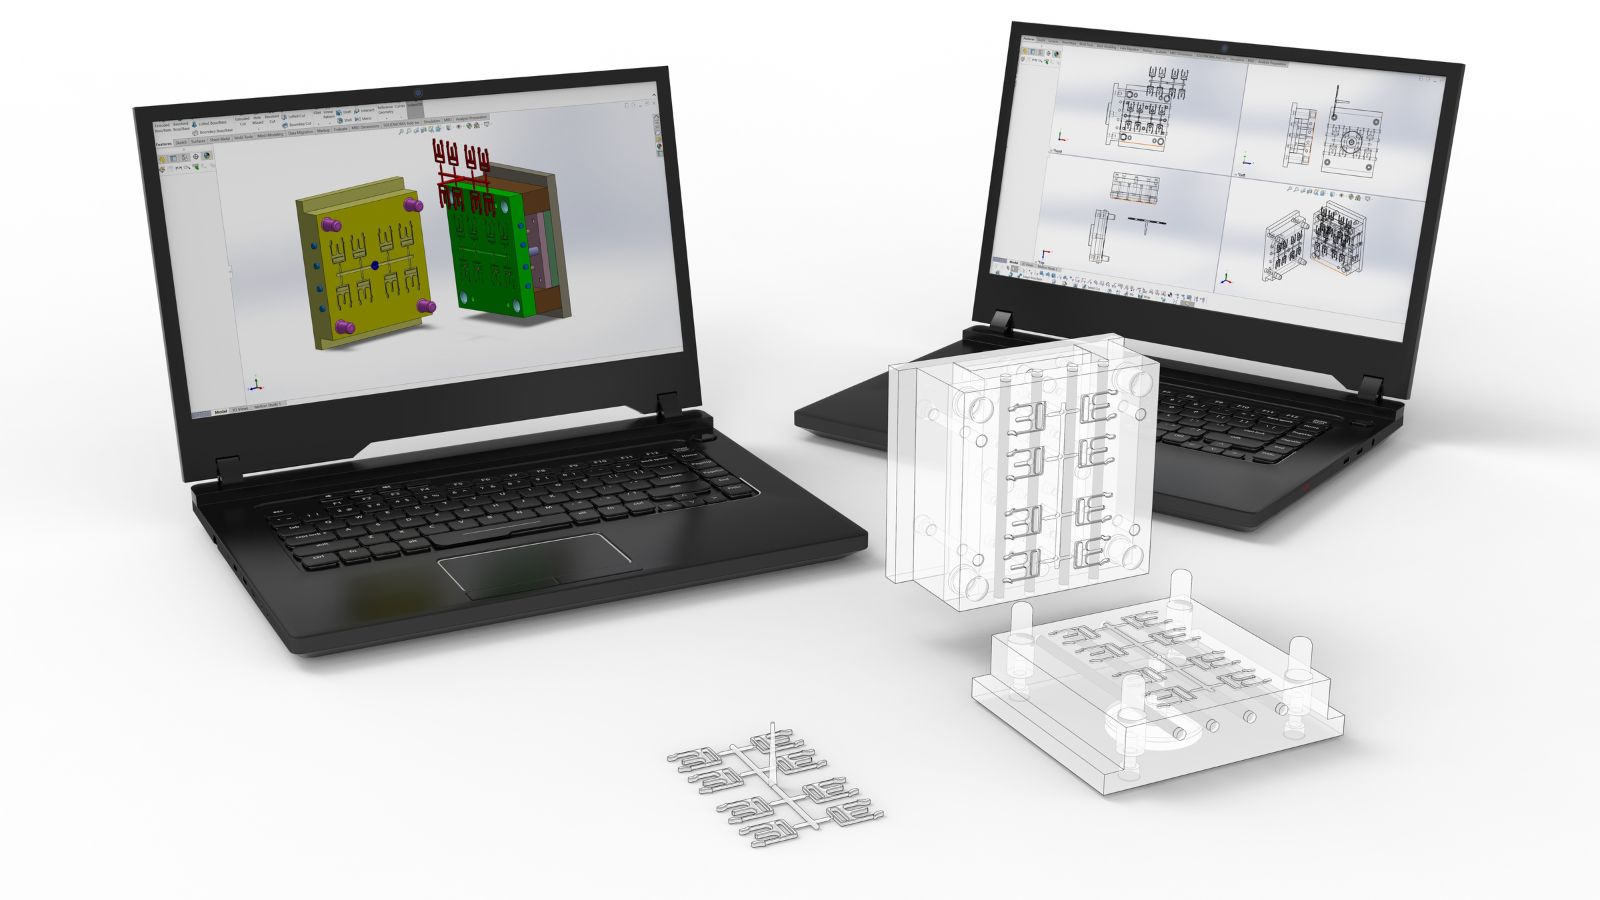 Nem todo projeto exige um protótipo fundido, mas alguns objetivos de validação simplesmente não podem ser alcançados com peças usinadas ou impressas em 3D. Peças fundidas apresentam padrões de tensão residual, densidade superficial e características de porosidade que resultam do próprio processo de fundição, e não do material em bruto.
Quando uma peça precisa passar por ensaios de vibração, ciclos térmicos ou montagem com suporte de carga, um protótipo fundido fornece dados muito mais relevantes. Entre os pontos comuns de validação pré-produção estão:
- Conformidade dimensionalcom tolerâncias rigorosas dos desenhos 2D e 3D.
- Integridade estruturalsob cargas mecânicas específicas da aplicação.
- Aceitação do acabamento superficialpara processos posteriores (anodização, galvanização).
- Encaixe da montagemcom suportes, carcaças ou elementos de fixação.
- Verificação da espessura da paredeem seções complexas e de parede fina (abaixo de 2,5 mm).
O uso deanálise de fluxo do moldenesta etapa permite que os engenheiros modelem a velocidade de preenchimento e a distribuição de temperatura. Quando os dados da simulação coincidem com as peças físicas do protótipo, a equipe ganha confiança de que o projeto do molde de produção está adequado.
Principais métodos de prototipagem: comparação
A escolha certa depende do quanto o protótipo precisa corresponder à peça final de produção e do que a equipe precisa aprender.
Matrizes de prototipagem de cavidade única
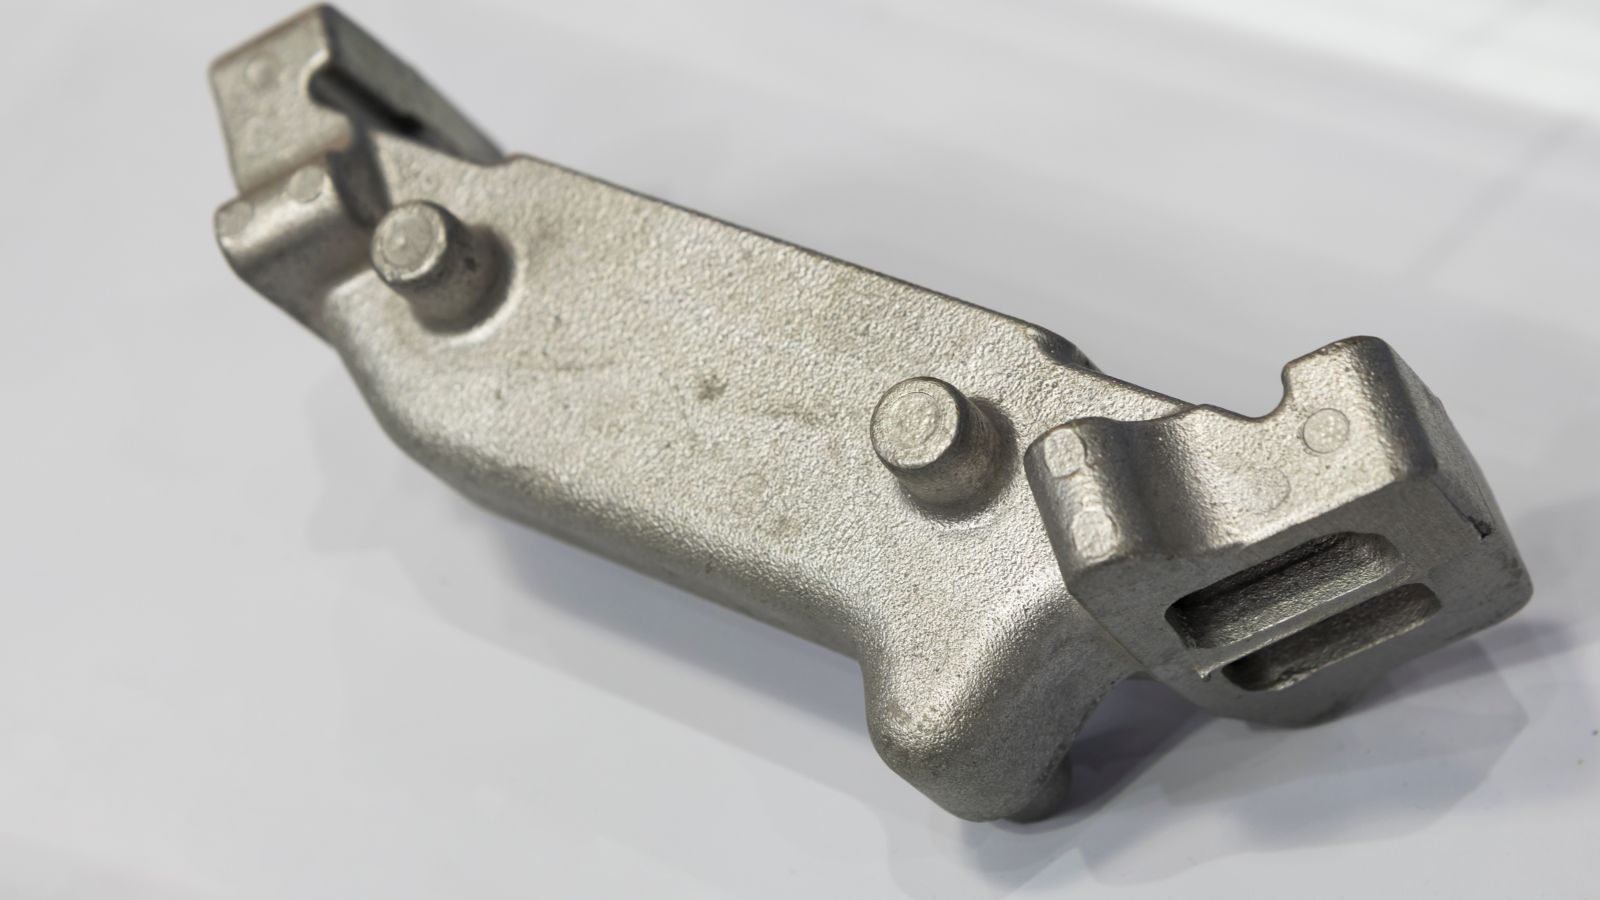 Uma matriz de prototipagem de cavidade única é um molde real de aço, usinado para produzir uma peça por disparo.Como estratégia principal de controle de custos, as matrizes de prototipagem normalmente são fabricadas em aço para ferramentas mais macio (como P20) ou H13 não temperado, em vez do aço caro totalmente temperado exigido na produção.
Isso reduz o custo inicial do ferramental em 30% a 50% e diminui significativamente o tempo de usinagem, mantendo a produção de peças em condições que se aproximam da fundição sob alta pressão. Assim, é ideal para validar o comportamento do preenchimento, o projeto dos canais de alimentação e os canais de refrigeração.
Usinagem a partir de bloco maciço (CNC)
A usinagem a partir detarugoé a maneira mais rápida de obter uma amostra metálica. No entanto, peças usinadas não têm a camada superficial fundida nem a estrutura granular formadas durante a injeção sob alta pressão.
Peças de alumínio usinadas normalmente apresentam resistência ao escoamento cerca de15% menorem comparação com peças equivalentes fundidas sob pressão. São excelentes para verificações iniciais de montagem, mas não substituem bem a validação de porosidade ou do comportamento de paredes finas.
Fundição por investimento
Com o uso de padrões de cera impressos em 3D no lugar de ferramental rígido, afundição por investimentoproduz protótipos metálicos que correspondem de perto à geometria de uma peça fundida para produção. Em detalhes externos complexos, mantém maior precisão dimensional que um tarugo usinado e é adequada para peças de alumínio submetidas a testes estruturais.
Escolha de materiais para testes em condições reais
Testar um protótipo com a liga errada produz dados enganosos. Os resultados só permitem prever o desempenho da produção quando a liga do protótipo corresponde exatamente ao material de produção pretendido.
- Alumínio (A380, A360):O padrão para validação funcional de peças leves em aplicações automotivas e industriais. O alumínio fornece dados precisos sobre a capacidade de espessura das paredes, a qualidade do acabamento superficial (pintura a pó, anodização) e o comportamento dimensional sob variações de temperatura.
- Zinco:Usado quando são necessários detalhes precisos, tolerâncias apertadas e superfícies lisas na condição fundida. O zinco flui em temperaturas mais baixas, permitindo paredes mais finas e detalhes mais nítidos. É ideal para conectores eletrônicos e carcaças de precisão.
- Magnésio (AZ91D, AM60B):Escolhido quando a redução extrema de peso é um requisito prioritário. O magnésio permite produzir peças de parede fina, próximas à forma final, que fornecem dados iniciais tanto sobre o comportamento estrutural quanto sobre as metas de massa.
Regras de projeto e estratégias de controle de custos
Os resultados dos protótipos e os custos do ferramental dependem muito do projeto da peça antes do primeiro disparo. Controlar os custos na etapa de prototipagem significa concentrar os gastos com ferramental apenas nos recursos que precisam ser testados estruturalmente.
- Evite tolerâncias excessivamente apertadas:Toda tolerância extremamente apertada exige usinagem CNC secundária ou eletroerosão (EDM, usinagem por descarga elétrica) mais lenta no molde, elevando o custo do protótipo. Aplique tolerâncias apertadas (± 0,1 a 0,2 mm) somente às áreas funcionais críticas; mantenha as superfícies que não se encaixam como superfícies fundidas.
- Simplifique a geometria para o ferramental:Rebaixos, mecanismos laterais complexos e texturas decorativas acrescentam milhares de dólares ao custo do molde de prototipagem. Simplifique as geometrias não críticas (por exemplo, combinando conjuntos com várias peças ou removendo nervuras estéticas) para reduzir a complexidade do ferramental e concentrar o orçamento na validação do desempenho estrutural.
- Alimentação e refrigeração:Um molde real permite validar a posição dos canais de alimentação durante a prototipagem antes da aprovação do ferramental de produção, ajudando a evitar juntas frias e porosidade.
- Operações secundárias:Projete desde cedo referências de usinagem e ressaltos para fixadores adequados, para que as amostras do protótipo possam passar exatamente pelos mesmos processos de usinagem CNC ou revestimento previstos para a produção em massa.
Da aprovação da amostra à produção em volume
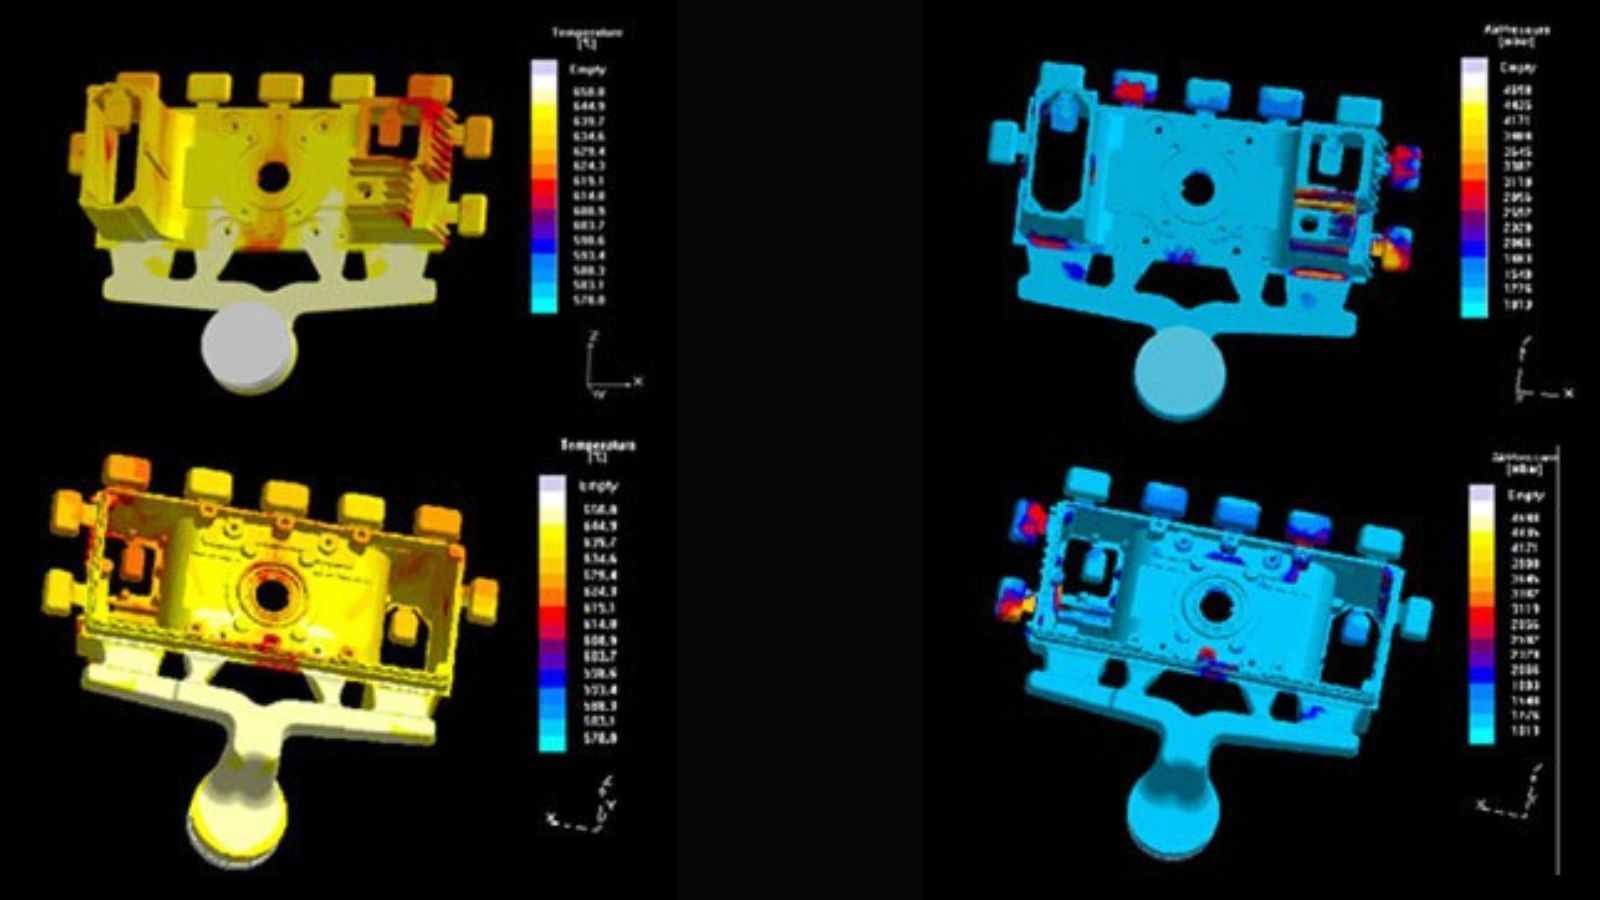 O resultado mais valioso de um programa de prototipagem é o conhecimento documentado que será transferido para o ferramental de produção. Posições dos canais de alimentação que funcionaram, configurações de refrigeração que controlaram o empenamento e parâmetros da liga que produziram um preenchimento consistente passam a compor a especificação de referência da matriz de produção.
Os testes do protótipo devem gerar resultados de inspeção documentados, e não apenas avaliações visuais de aprovação ou reprovação. Contar com fornecedores equipados comCMM (máquinas de medição por coordenadas)para verificação dimensional einspeção por raios Xpara identificar porosidade interna é a melhor escolha.
Quando um único fornecedor gerencia tanto o ferramental de prototipagem quanto o de produção, a transferência de conhecimento ocorre sem interrupções. A equipe que construiu a ferramenta do protótipo aplica essa experiência diretamente ao projeto do molde de produção, reduzindo o risco de repetir problemas em escala.
Como solicitar uma cotação de protótipo
Os fornecedores precisam de dados técnicos completos para apresentar cotações relevantes e evitar atrasos no cronograma. Para obter uma cotação de protótipo rápida e precisa, recomendamos fornecer as seguintes informações:
- Arquivos CAD 3D(nos formatos STEP, IGES, DXF ou DWG).
- Desenhos 2Dcom as tolerâncias críticas claramente indicadas.
- Liga desejada(por exemplo, alumínio A380, zinco Zamak 3).
- Estimativas de volume(quantidade necessária para protótipos + produção anual estimada).
- Requisitos secundários(usinagem CNC, pintura a pó, montagem).
Observação: se você tiver apenas amostras físicas, o departamento de inspeção da Moldie poderá digitalizá-las em 3D para criar o projeto inicial.







