
A fundição sob pressão rápida é uma abordagem de fabricação que combina decisões ágeis sobre o ferramental, a escolha de ligas adequadas e um projeto de peça pronto para o processo, permitindo levar componentes metálicos do desenho à produção em prazos reduzidos.Para equipes de engenharia e responsáveis por compras pressionados pelo cronograma, esse processo oferece vantagens, mas também exige decisões de engenharia mais assertivas desde o início. Neste artigo, vamos abordar a eficiência da fundição sob pressão rápida e como um fabricante qualificado pode ajudar a alcançar melhores resultados no projeto.
O que torna a fundição sob pressão rápida
a fundição sob pressão rápida reduz o tempo total de produção graças à combinação de ciclos de enchimento rápidos,produção próxima à forma finale à capacidade de formar geometrias complexas em um único disparo. A maior vantagem aparece quando o processo, a estratégia de ferramental e o volume de produção são corretamente compatibilizados desde o início.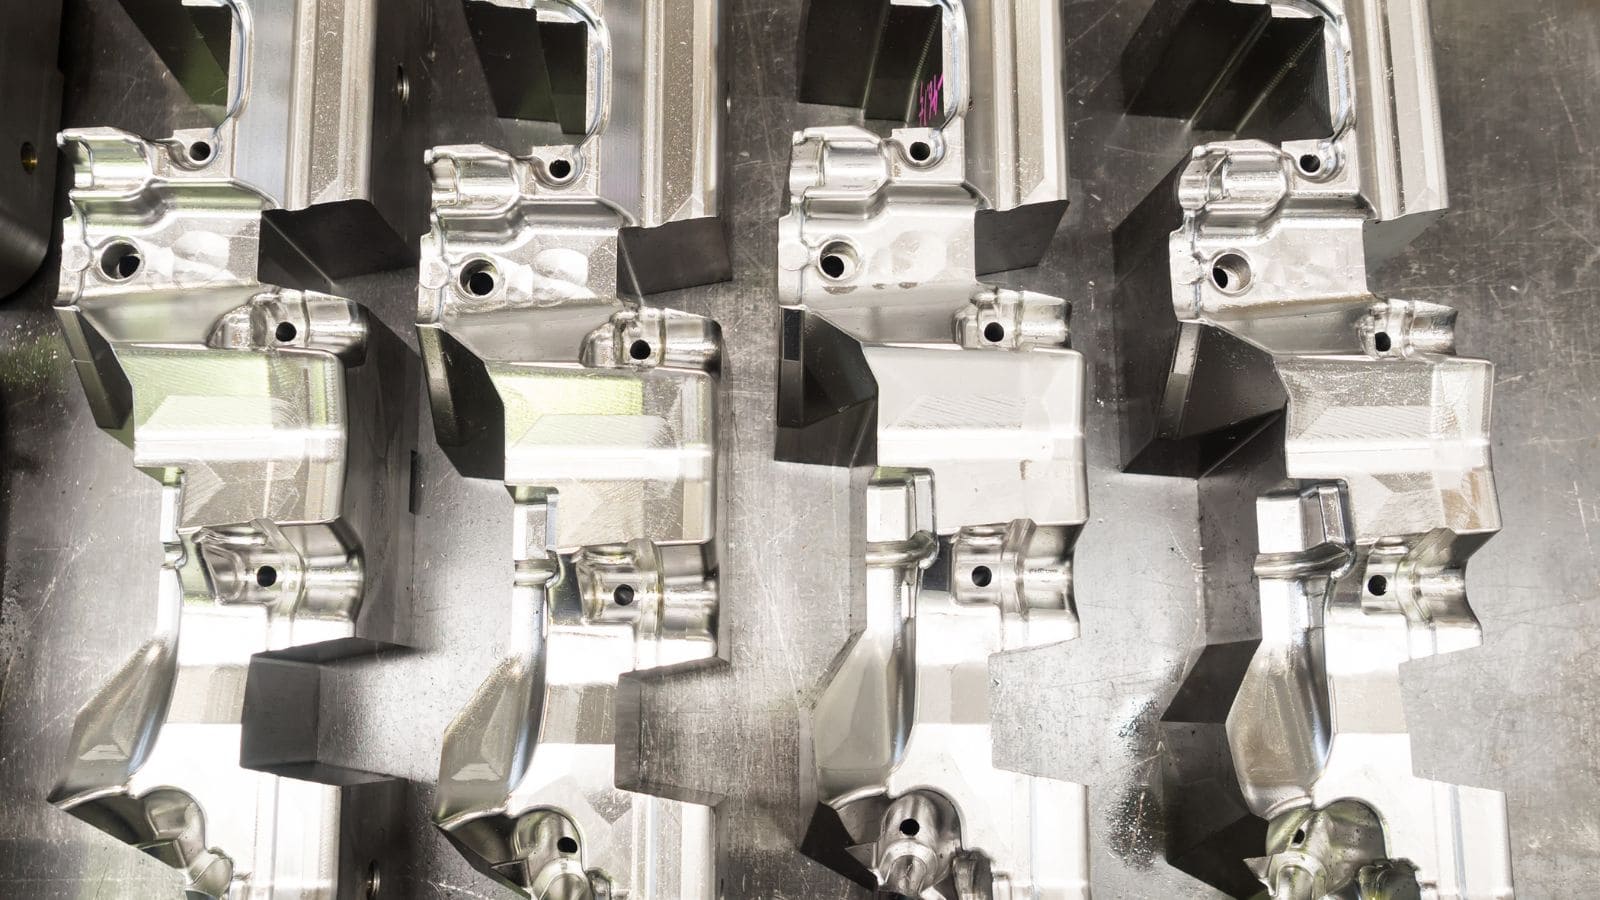
Como o processo de fundição sob pressão reduz o tempo de ciclo
A fundição sob pressão rápida reduz o tempo total de produção por meio de várias vantagens importantes do processo:
- Ciclos de enchimento rápidos:O metal fundido é injetado sob alta pressão em uma matriz de aço temperado e preenche a cavidade em uma fração de segundo.
- Produção próxima à forma final:Paredes, ressaltos, nervuras e detalhes externos são formados em uma única operação, reduzindo significativamente as etapas posteriores de usinagem.
- Tempo de inatividade mínimo:O metal esfria rapidamente, a peça é ejetada e a máquina é preparada imediatamente para o próximo disparo, com alta repetibilidade.
- Economia de escala:Quando a demanda chega a centenas ou milhares de unidades, o investimento inicial no ferramental é rapidamente compensado pela menor necessidade de mão de obra e pelas taxas de produção mais altas.
Quando a fundição rápida supera a usinagem CNC
A usinagem CNCcontinua sendo a melhor opção para quantidades muito pequenas, detalhes internos altamente especializados ou peças feitas de materiais que não podem ser fundidos. Porém, para componentes metálicos com geometria externa complexa, paredes finas e demanda de produção repetitiva, a fundição sob pressão rápida normalmente oferece menor custo por peça e taxas de produção significativamente maiores.
O ponto de equilíbrio de custos varia conforme o tamanho e a complexidade da peça, mas a fundição sob pressão costuma se tornar mais competitiva quando a demanda chega a centenas ou poucos milhares de peças. Nessa etapa, o investimento inicial no ferramental é compensado pela produção mais rápida, pela menor necessidade de mão de obra e pela maior consistência entre as peças.
Onde ainda se encaixam a prototipagem rápida, a impressão 3D e a fundição a vácuo
Métodos de prototipagem rápida, como impressão 3D e fundição a vácuo, são úteis nas etapas iniciais do desenvolvimento do produto, sobretudo para verificar a geometria, o encaixe da montagem e a aparência visual. Eles ajudam as equipes a tomar decisões de projeto antes de investir em ferramental rígido.
A limitação é que os métodos de prototipagem não reproduzem completamente o comportamento das paredes, as propriedades mecânicas nem a condição superficial de uma verdadeira peça metálica fundida sob pressão. Para equipes que precisam de amostras representativas da produção, o ferramental rápido costuma ser uma ponte melhor entre a validação do conceito e a fabricação em escala.
Por que as decisões sobre ferramental e DFM são importantes desde o início
As decisões sobre ferramental e DFM determinam o limite de velocidade, consistência dimensional e qualidade da peça. Muitos atrasos atribuídos à produção, na verdade, são causados por problemas que deveriam ter sido resolvidos antes do início da usinagem.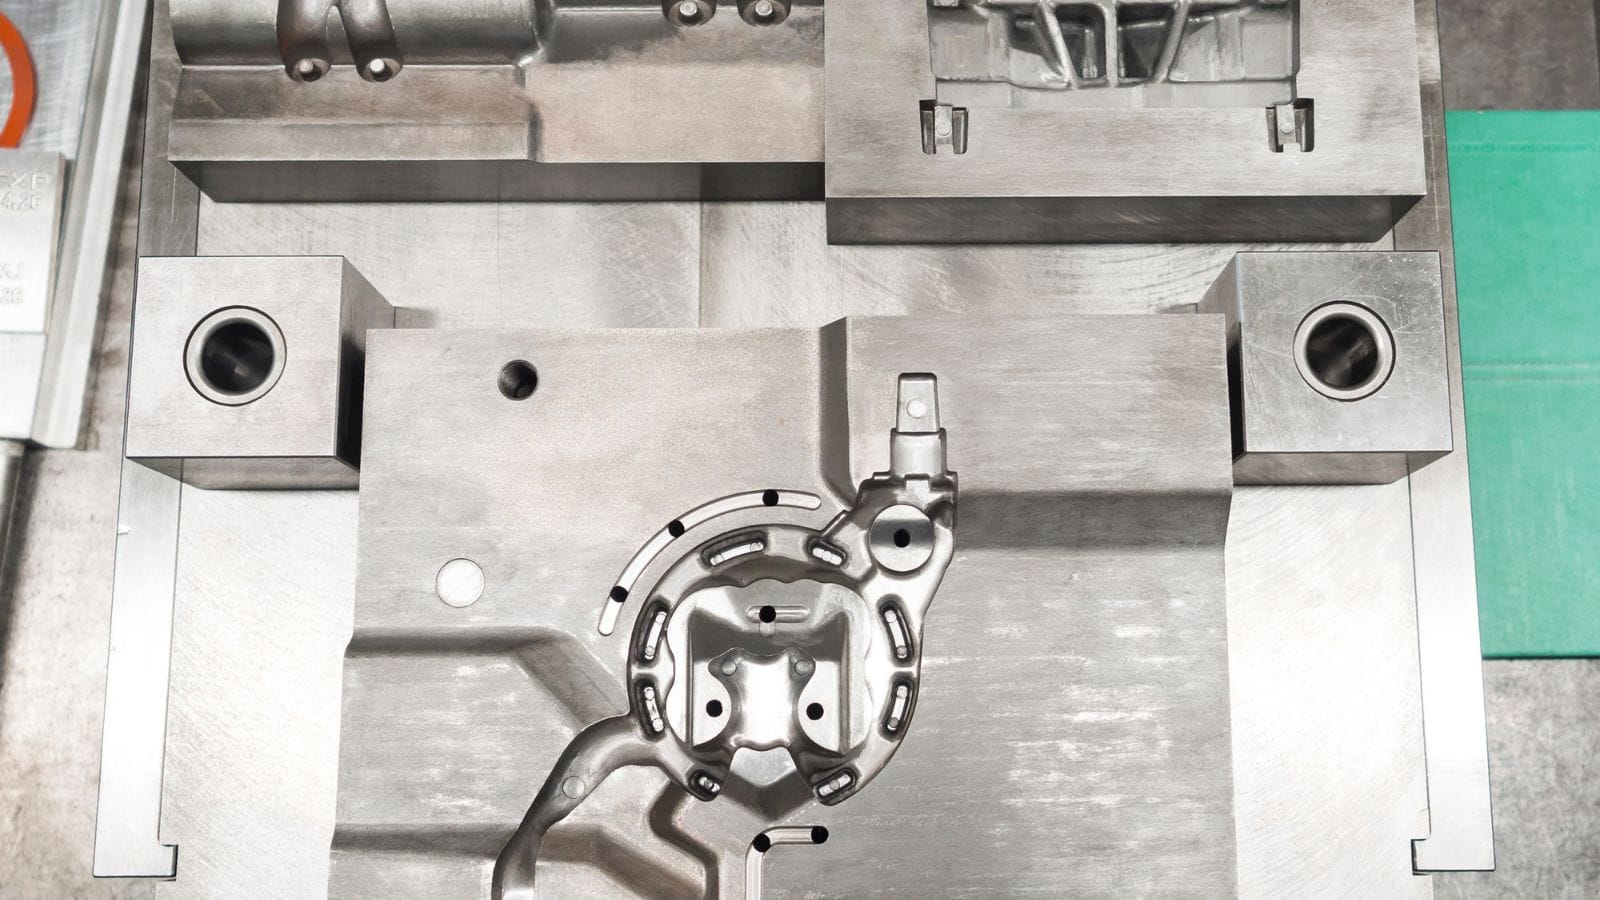
Como o projeto do molde para fundição sob pressão afeta a velocidade e a qualidade da peça
A matriz é responsável por cada peça do lote de produção; por isso, falhas de engenharia na etapa de ferramental logo aparecem no tempo de ciclo, na taxa de refugo e na variação dimensional.
O layout de refrigeração, a estratégia de ventilação, o projeto dos canais de alimentação e a ejeção influenciam a confiabilidade do processo quando começam as amostragens.
Um bom projeto do molde ajuda o metal a preencher a cavidade de maneira uniforme, esfriar de forma consistente e ser liberado sem problemas. Isso melhora a qualidade superficial, reduz o risco de porosidade e diminui a quantidade de ajustes necessários após o primeiro teste.
Prioridades de DFM antes da fabricação do molde
Para garantir processos estáveis e evitar atrasos no ferramental, as análises de DFM devem se concentrar nestes pontos críticos do projeto:
- Ângulos de saída:Devem ser aplicados às paredes verticais para permitir a liberação rápida e limpa da peça do molde.
- Espessura da parede:Mantenha-a dentro de uma faixa prática. Paredes muito finas dificultam o preenchimento; paredes muito espessas aumentam o tempo de ciclo e o risco de defeitos de contração.
- Rebaixos:Reduza-os sempre que possível. Gavetas e extratores laterais aumentam a complexidade e o custo do ferramental, além de criarem possíveis pontos de falha.
- Cantos e detalhes:Evite cantos internos vivos. Dimensione corretamente nervuras, reforços e ressaltos em relação às seções de parede ao redor.
Ferramental de produção versus ferramental para baixo volume
Na fundição sob pressão rápida, a estratégia de ferramental é o principal fator para controlar o tempo de lançamento no mercado. Embora o ferramental completo de produção e o ferramental mais macio,para baixo volumesejam bastante diferentes, a escolha correta evita sacrificar velocidade por uma vida útil da ferramenta desnecessariamente longa. A melhor opção depende do volume previsto, do cronograma de lançamento e da probabilidade de o programa aumentar de escala logo após a validação:
| Tipo de ferramental | Exemplo de material | Custo inicial e prazo de entrega | Durabilidade e vida útil | Indicação mais adequada |
|---|---|---|---|---|
| Ferramental completo de produção | Aço para ferramentas H13 | Maior investimento, prazo de entrega mais longo | Excelente durabilidade e consistência estável no longo prazo | Lotes longos de produção, projetos consolidados e fabricação em massa |
| Ferramental para baixo volume (macio) | Ligas mais macias / aço pré-endurecido | Menor custo inicial, prazo de entrega mais curto | Vida útil reduzida e menor estabilidade ao longo do tempo | Validação pré-produção e programas de baixo volume |
Materiais e ligas para fundição sob pressão rápida
A fundição sob pressão rápida utiliza ligas não ferrosas; alumínio, zinco e magnésio atendem à maioria das aplicações de produção. Cada família de materiais oferece um equilíbrio diferente entre peso, resistência, nível de detalhe, resistência à corrosão e desempenho no acabamento.
Ligas de alumínio para peças estruturais leves
A fundição de alumínio sob pressãoé amplamente usada em carcaças, suportes, dissipadores de calor e componentes automotivos porque oferece um bom equilíbrio entre redução de peso, resistência à corrosão e desempenho térmico.
A A380 costuma ser a escolha inicial padrão por combinar fundibilidade, usinabilidade e resistência mecânica de forma prática. A A360 oferece maior resistência à corrosão e ductilidade ligeiramente superior, enquanto a A413 costuma ser escolhida para paredes mais finas e geometrias mais complexas, nas quais a fluidez ganha importância.
A ADC12 também é comum em aplicações eletrônicas e automotivas nas quais a consistência dimensional e a usinabilidade são prioridades.
Ligas de zinco para paredes finas e detalhes precisos
As ligas de zinco para fundição sob pressãosão processadas em temperaturas mais baixas que o alumínio, o que favorece ciclos mais rápidos e reduz o estresse térmico no ferramental. Essa combinação torna o zinco atraente para peças com muitos detalhes, longa vida útil do ferramental e tolerâncias de produção mais apertadas.
A Zamak 3 é a escolha padrão em muitos programas comerciais por sua estabilidade dimensional, acabamento liso na condição fundida e boa compatibilidade com galvanização. A Zamak 5 contém mais cobre para aumentar a resistência e a dureza, sendo útil quando se exige desempenho mecânico um pouco superior.
O zinco é especialmente eficaz para peças de parede fina, componentes de precisão menores e peças que exigem revestimento decorativo ou protetivo.
Ligas de magnésio para aplicações em que o peso é crítico
As ligas de magnésiosão os materiais estruturais mais leves usados na fundição sob pressão de produção, o que as torna relevantes para os setores automotivo, eletrônico e outras aplicações em que a redução de massa é uma meta importante do projeto.
A AZ91D é a liga mais comum graças ao equilíbrio consolidado entre fundibilidade, resistência à corrosão e resistência mecânica. A AM60B e a AM50 são mais adequadas quando a ductilidade ou a resistência ao impacto aprimoradas são importantes.
Em comparação com o alumínio e o zinco, o magnésio exige mais cuidado no manuseio do metal fundido e controle mais rigoroso do processo, mas oferece vantagens claras quando a redução de peso é um requisito prioritário.
Aplicações típicas da fundição sob pressão rápida
A fundição sob pressão rápida é a solução preferencial para componentes que exigem geometria repetível em volumes de produção. Entre as aplicações comuns estão:
- Carcaças eletrônicas:Invólucros que exigem paredes finas, blindagem contra interferência eletromagnética (EMI) ou acabamentos cosméticos específicos.
- Suportes automotivos:Componentes estruturais que exigem alta relação entre resistência e peso.
- Tampas estruturais:Carcaças rígidas de proteção para equipamentos industriais ou de consumo.
- Componentes de dissipação de calor:Dissipadores de calor em que a condutividade térmica do material é crítica.
- Ferragens industriais:Peças mecânicas que exigem alta durabilidade e consistência dimensional.
Quando escolher a fundição sob pressão rápida
Em muitos casos, a melhor adequação não depende apenas do formato da peça, mas também do contexto de produção. A fundição sob pressão rápida é especialmente útil nas seguintes situações:
- Complexidade com restrição de custos:Quando a peça combina um formato externo relativamente complexo com pressões de custo que tornam a usinagem CNC completa muito cara ou lenta.
- Aumento de escala:Quando as equipes precisam passar de uma validação inicial do protótipo diretamente para uma fabricação metálica escalável, com eficiência.
- Necessidade de repetibilidade:Quando a qualidade consistente é obrigatória em lotes de produção médios ou grandes.
Moldie: seu fornecedor confiável de serviços de fundição sob pressão rápida
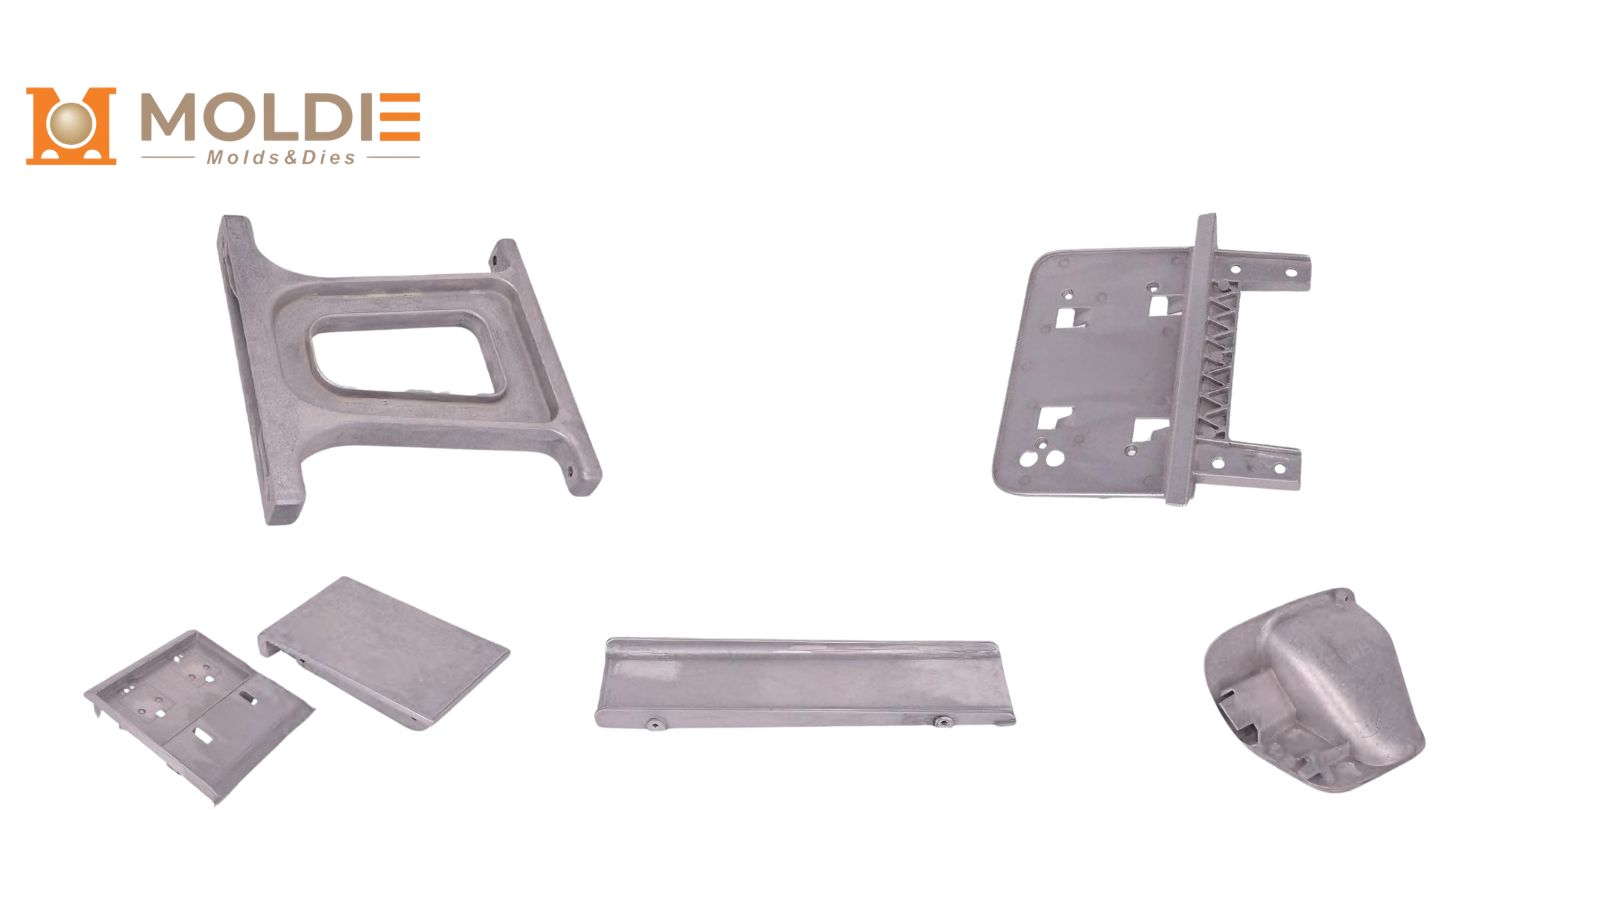 Serviços de qualidade em fundição sob pressão rápida dependem de uma estratégia de ferramental, disciplina de DFM, seleção de ligas e planejamento de produção alinhados desde o início. Se o cronograma está apertado e você precisa de peças fundidas sob pressão representativas da produção, nossa equipe da Moldie pode ajudar a validar a viabilidade desde cedo e avançar do desenho à produção escalável.Envie os detalhes da sua peça para uma análise rápida:
- Arquivo 3D / desenho 2D(STEP/IGES + PDF)
- Liga desejada(ou requisitos de desempenho, caso ainda não tenha decidido)
- Volume anual estimadoecronograma de lançamento
- Dimensões críticas para a qualidadee requisitos de acabamento superficial
Se estiver comparando opções, você também pode consultar nossosite oficialpara conhecer nossos recursos defundição de alumínio sob pressão,fundição de zinco sob pressãoefundição de magnésio sob pressãoe obter orientações específicas para sua aplicação.







