
Para engenheiros e responsáveis por compras, a fundição sob pressão de precisão é um dos processos mais confiáveis, do protótipo à produção em grande volume. No entanto, alcançar precisão repetível exige mais do que operações básicas de fundição. É necessário otimizar o projeto da peça, contar com ferramental interno de alta qualidade e manter controles rigorosos do processo. Este guia aborda o que realmente importa no seu próximo projeto: como otimizar a geometria para fabricação, controlar a qualidade para evitar defeitos como porosidade e reduzir o custo total por meio de operações secundárias integradas.
Como a estabilidade do processo garante precisão e repetibilidade
A fundição sob pressão de precisão depende de parâmetros estáveis, ferramental bem projetado e máquinas capazes de aplicar pressão consistente em todos os ciclos.
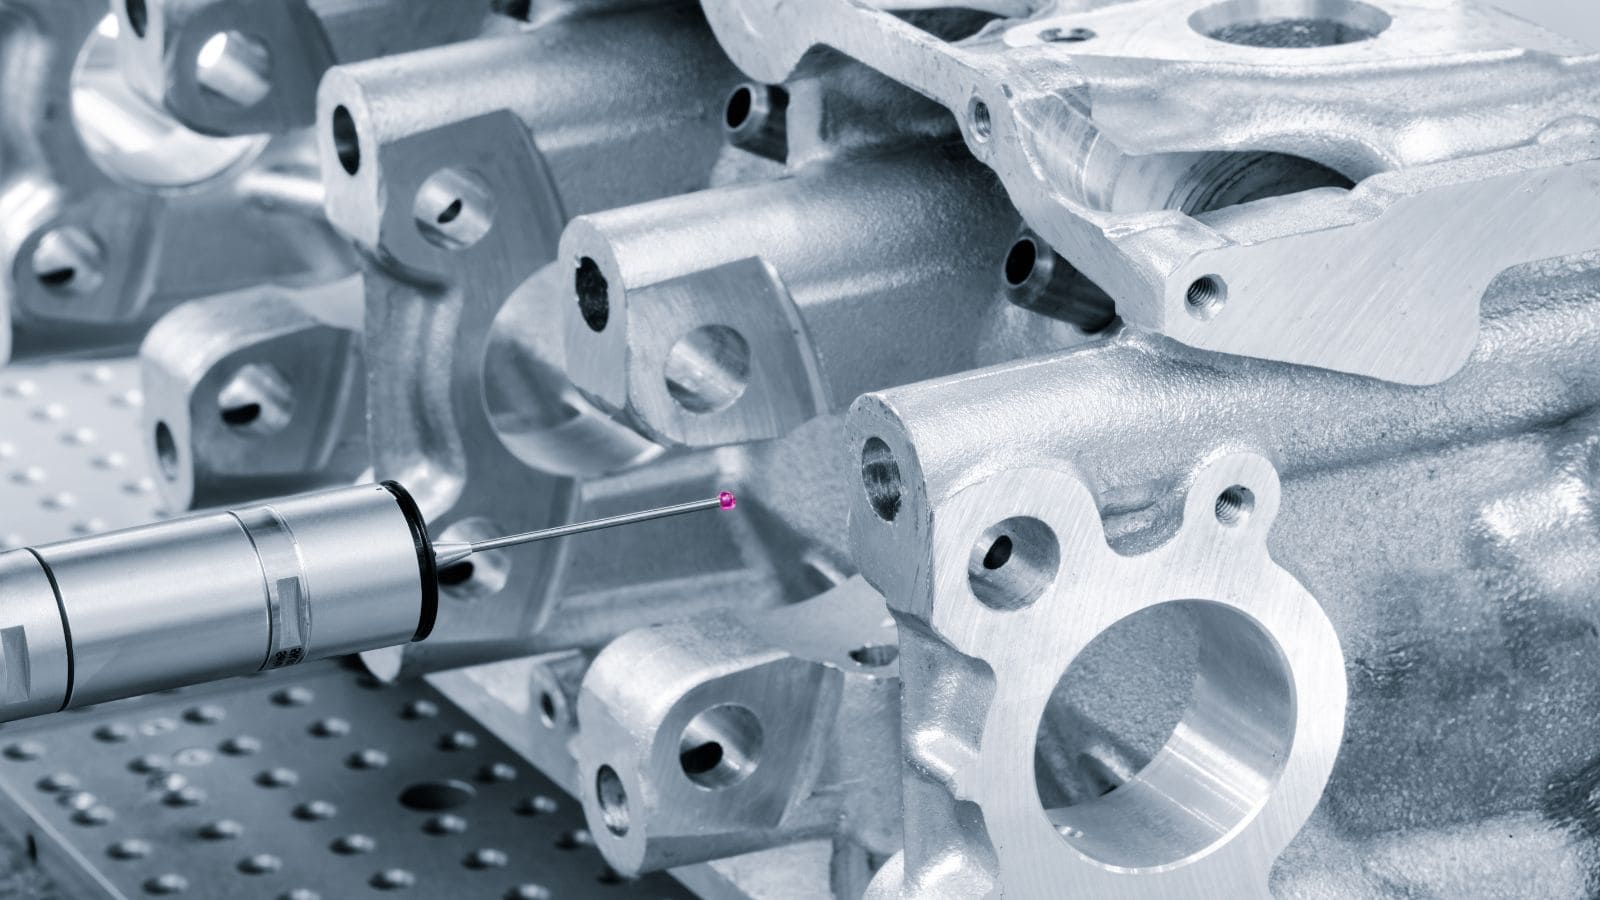
Por que tolerâncias estreitas dependem do controle do processo
Alcançar tolerâncias de ±0.002 inches per inch exige controlar diversas variáveis:
- Temperatura do metal no momento da injeção
- Temperatura da matriz antes e durante a injeção
- Velocidade e pressão de injeção perfis
- Tempo de resfriamento antes da ejeção
Pequenas variações em qualquer um desses parâmetros causam desvios dimensionais. As máquinas modernas de fundição sob pressão usam monitoramento em tempo real e controles em malha fechada para manter cada injeção dentro de uma janela de processo estreita.
Peças fundidas sob pressão em condições estáveis apresentam menos variação de contração, menos defeitos superficiais e espessura de parede mais uniforme. Essa repetibilidade diferencia a fundição sob pressão de precisão dos processos convencionais de fundição.
Quando os métodos de alta pressão fazem sentido na produção
A fundição sob pressão de alta pressão é mais econômica quando o volume de produção ultrapassa alguns milhares de peças. O investimento inicial em ferramental é significativo, mas o custo unitário cai rapidamente em escala. O método é adequado a peças que exigem superfícies lisas, paredes finas (a partir de 0.5 mm para zinco) e características internas ou externas complexas. Em lotes de 10,000 peças ou mais, normalmente oferece o melhor equilíbrio entre velocidade, custo e precisão dimensional.
Otimização de materiais e geometria da peça (DFM)
A seleção do material e a geometria da peça afetam diretamente a fabricabilidade, o custo e o desempenho. O projeto deve considerar os limites do processo para evitar defeitos e operações secundárias desnecessárias.
Por que o alumínio é a escolha preferida
A fundição de alumínio sob pressão representa grande parte da produção em alta pressão. Ligas como A380, A383 e A360 combinam resistência, resistência à corrosão e condutividade térmica. Entre as principais vantagens estão:
- Baixa densidade em relação ao aço ou ferro
- Bom acabamento superficial diretamente da matriz
- Alta integridade estrutural em peças que suportam cargas
- Condutividade térmica e elétrica para dissipadores de calor e carcaças
Características de projeto que melhoram a fabricabilidade
Um bom projeto para fundição sob pressão começa com características que favorecem o fluxo limpo do metal, o resfriamento uniforme e a ejeção fácil:
- Espessura uniforme das paredes evita pontos quentes e contração desigual.
- Ângulos de saída de 1 a 3 graus em paredes paralelas à direção de extração da matriz permitem uma ejeção limpa .
- Raios de filete generosos nos cantos internos reduzem concentrações de tensão e melhoram o fluxo do metal.
- Nervuras em vez de seções espessas aumentam a rigidez sem elevar o consumo de material ou o tempo de ciclo.
- Ressaltos com espessura de base adequada dão apoio aos fixadores sem criar marcas de afundamento.
Como lidar com limites: paredes finas e reentrâncias
A fundição sob pressão permite produzir muitas geometrias complexas, mas certas características criam desafios. Reentrâncias exigem machos laterais ou gavetas na matriz, aumentando o custo do ferramental e da manutenção. Peças com cavidades internas estreitas também podemaprisionar ar, causando porosidade em áreas críticas. Trabalhar com a equipe de engenharia do fabricante de fundição durante a fase de projeto ajuda a identificar esses problemas cedo. Pequenos ajustes de geometria frequentemente eliminam a necessidade de recursos caros no ferramental ou de usinagem secundária.
Ferramental e máquinas: a base da qualidade
A qualidade do ferramental e a escolha da máquina estabelecem a base de cada peça produzida. As decisões tomadas durante a preparação afetam o tempo de ciclo, a precisão da peça, a vida útil da ferramenta e o custo total de produção.
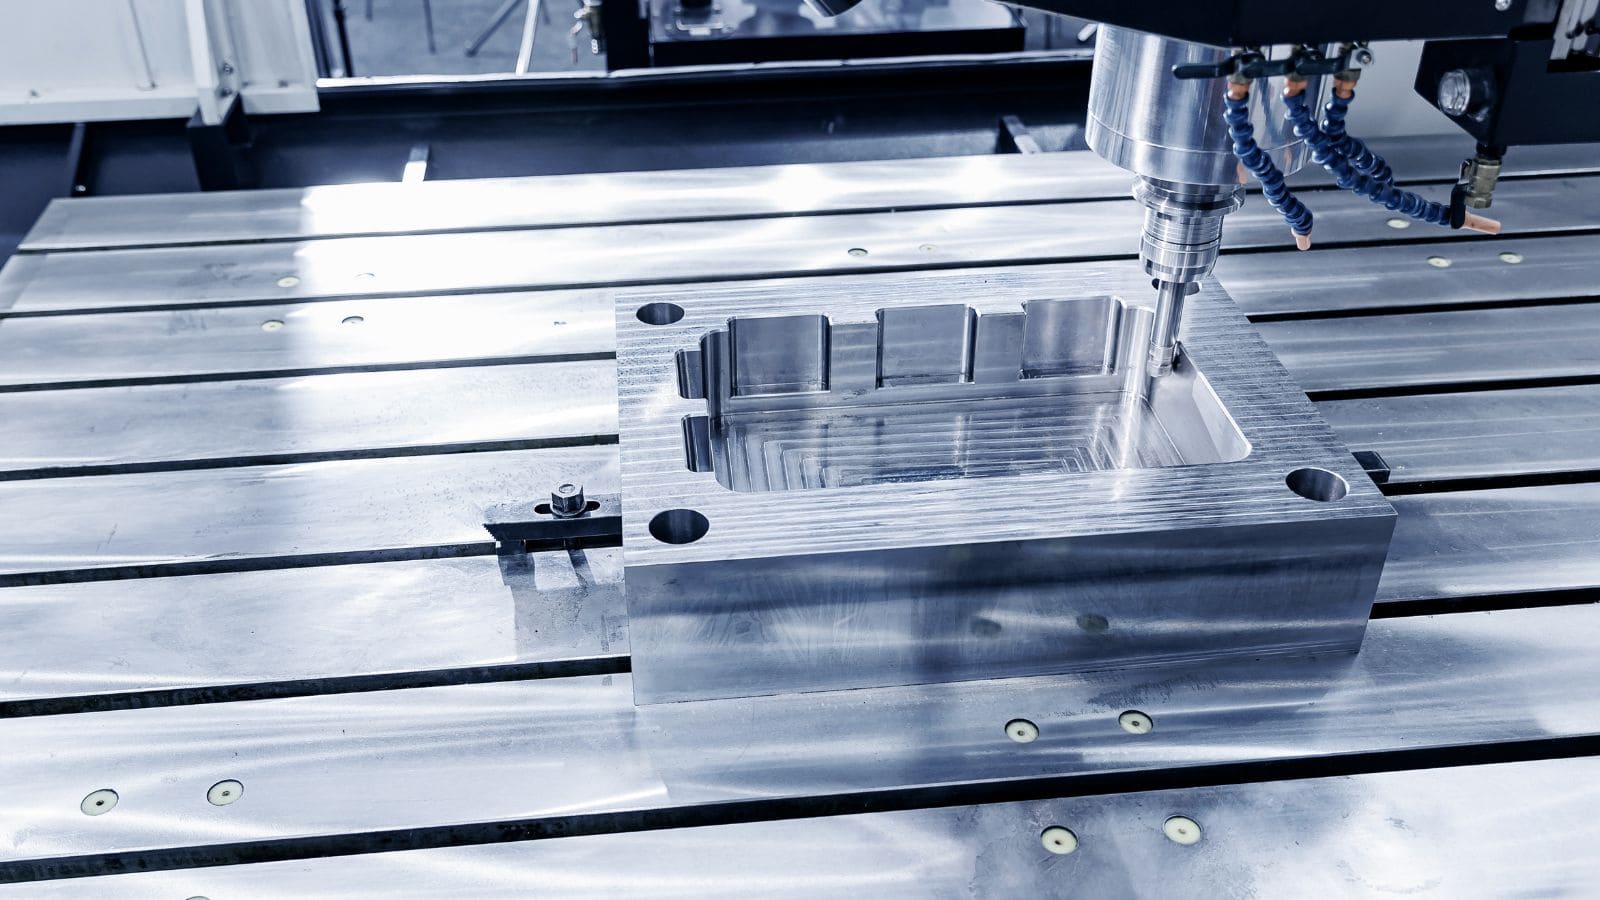
O que um bom projeto de ferramental controla desde o início
O ferramental para fundição sob pressão normalmente é fabricado em aço-ferramenta H13, tratado termicamente para obter dureza e resistência à fadiga térmica. Uma matriz bem projetada controla diversos fatores críticos:
| Característica do ferramental | O que controla |
|---|---|
| Posição e tamanho do ponto de entrada | Padrão de preenchimento, aprisionamento de ar e qualidade superficial |
| Canais de resfriamento | Tempo de ciclo, consistência dimensional e vida útil da matriz |
| Disposição dos pinos extratores | Extração da peça sem distorções ou marcas |
| Ventilação | Redução de gases aprisionados e prevenção de porosidade |
| Projeto de machos e gavetas | Capacidade de formar reentrâncias e frequência de manutenção |
Investir em ferramental de qualidade desde o início reduz paradas não planejadas e o custo por peça.
Escolha da tonelagem correta da máquina
A tonelagem da máquina deve ser suficiente para manter as metades da matriz fechadas contra a força do metal injetado. Máquinas subdimensionadas produzem rebarbas e inconsistências dimensionais; máquinas superdimensionadas desperdiçam energia e espaço. Outros fatores, como a capacidade de volume de injeção e o espaçamento entre colunas, também devem corresponder ao envelope da matriz de cada peça.
Da prototipagem à produção em grande volume
O ferramental de protótipo (ferramental macio) ajuda a validar o projeto da peça antes do investimento no ferramental de produção. O ferramental de produção é feito para durar todo o volume do programa e inclui insertos substituíveis nas superfícies sujeitas ao desgaste. A transição deve sempre incluir uma inspeção da primeira peça (FAI) para confirmar que o ferramental final atende a todos os requisitos dimensionais.
Sistemas de qualidade: prevenção de defeitos e inspeção
A qualidade consistente exige controle sistemático do processo, métodos de inspeção direcionados e uma estrutura de gestão da qualidade que identifique problemas antes que cheguem ao cliente.
Controle da porosidade para garantir resistência e vedação
A porosidade é o defeito mais comum em peças fundidas sob pressão, comprometendo a integridade estrutural e causando vazamentos. Sua redução começa com ventilação adequada, posicionamento otimizado dos pontos de entrada e preenchimento assistido a vácuo para remover o ar aprisionado.
Inspeção avançada: verificação por CMM e raios X
Diversos métodos de inspeção são usados ao longo do processo de produção:
- Máquinas de medição por coordenadas (CMM): Fornecem dados dimensionais precisos para características críticas.
- Inspeção por raios X e tomografia computadorizada: Revelam porosidade interna, inclusões e vazios sem destruir a peça.
- Inspeção visual e superficial: Detectam rebarbas, juntas frias e defeitos estéticos.
- Inspeções periódicas: Verificam amostras em intervalos regulares durante a produção para detectar desvios cedo.
O valor das certificações IATF e ISO 9001:2015
Um sistema de gestão da qualidade (SGQ) robusto diferencia um parceiro de fabricação confiável de um fornecedor de alto risco. No mínimo, a certificação ISO 9001:2015 garante que o fornecedor mantenha registros rastreáveis, equipamentos calibrados e um processo estruturado de ações corretivas para promover a melhoria contínua. Em setores altamente regulamentados, a certificação IATF 16949 eleva a garantia da qualidade ao mais alto nível. Desenvolvida para a indústria automotiva, essa norma rigorosa muda o foco de simplesmente detectar defeitos para preveni-los ativamente . A norma exige domínio de ferramentas fundamentais da qualidade, como Planejamento Avançado da Qualidade do Produto (APQP), Análise de Modos e Efeitos de Falha (FMEA) e Processo de Aprovação de Peças de Produção (PPAP). Ao cumprir as normas ISO e IATF, um fornecedor de fundição sob pressão demonstra ter a estrutura rigorosa necessária para produções de alto risco e grande volume. Para os compradores, isso significa menos riscos na cadeia de fornecimento, menor variação entre lotes e compromisso documentado com zero defeitos.
Etapa final para tolerâncias mais estreitas: o papel das operações secundárias
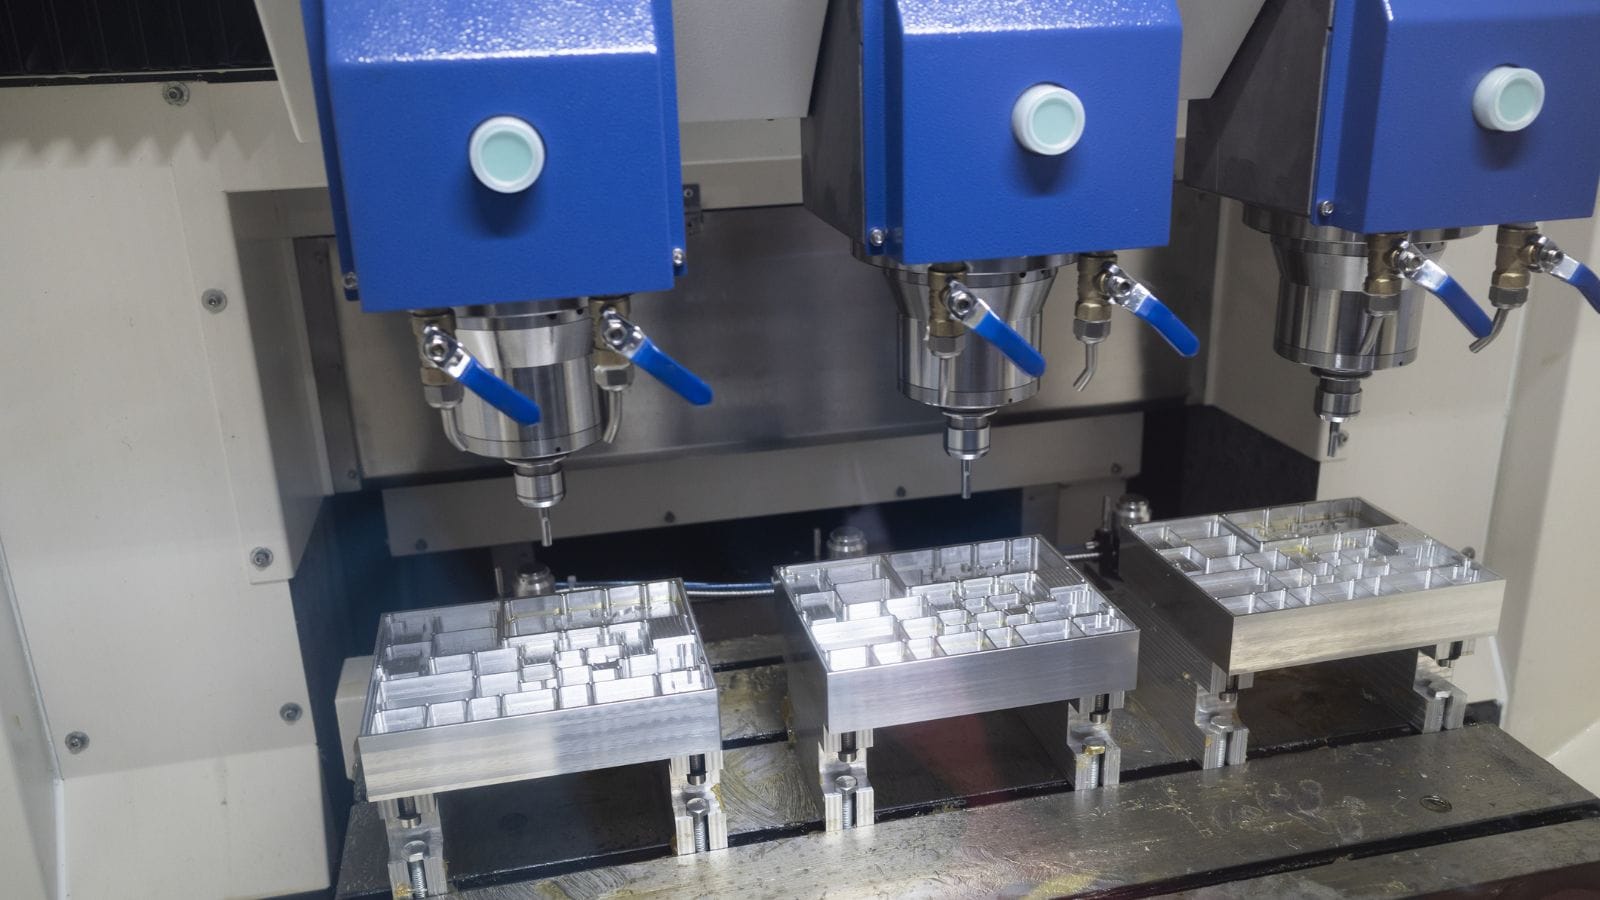
Embora a fundição sob pressão de precisão produza peças excelentes próximas ao formato final, as tolerâncias mais críticas — como furos roscados e superfícies de contato muito planas — frequentemente exigem usinagem CNC secundária para atender às especificações finais de montagem.
Usinagem CNC e remoção de rebarbas
A usinagem CNC secundária é comum em características que ultrapassam as tolerâncias possíveis na peça como fundida, incluindo furos roscados, furos de precisão, ranhuras para anéis O-ring e faces de montagem que exigem alta planicidade.
Acabamento superficial para função e aparência
As opções comuns de acabamento para peças de alumínio fundidas sob pressão incluem:
| Tipo de acabamento | Finalidade |
|---|---|
| Anodização | Resistência à corrosão, cor e dureza |
| Pintura a pó | Aparência estética e resistência às intempéries |
| Conversão com cromato | Proteção contra corrosão e aderência da tinta |
| Galvanoplastia (níquel, cromo) | Resistência ao desgaste, condutividade e aparência |
| Jateamento com granalha/tamboreamento | Textura fosca uniforme e remoção de rebarbas |
Como as operações internas reduzem prazo e custo
Cada operação secundária acrescenta tempo de ciclo e custo. Projetar peças para minimizar essas etapas (com tolerâncias mais estreitas na fundição e ângulos de saída integrados) reduz custos. Além disso, um fornecedor com capacidade interna de usinagem e acabamento normalmente oferece prazos menores e melhor controle de qualidade.
Por que escolher a Moldie para seus projetos de fundição sob pressão de precisão?
Escolher o fornecedor certo significa minimizar riscos e maximizar o valor durante todo o programa. Você precisa de mais do que tempo de máquina: precisa de engenharia experiente, capacidade confiável e controle rigoroso da qualidade. Na Moldie Casting, não nos limitamos a cotar peças; desenvolvemos soluções e atendemos aos requisitos essenciais para o sucesso da produção a longo prazo:
- Experiência comprovada em setores exigentes: fabricamos carcaças de transmissão, suportes de motor e invólucros para veículos elétricos, garantindo tolerâncias estreitas nas superfícies de contato para montagem precisa na linha de produção.
- Engenharia e ferramental internos: Oferecemos análises DFM abrangentes, simulação do fluxo no molde e projeto interno do ferramental para garantir preenchimento ideal e maior vida útil da ferramenta.
- Fabricação realmente integrada: Do alumínio bruto à montagem final, cuidamos da fundição sob pressão, da usinagem CNC de precisão e do acabamento superficial em um só lugar, reduzindo significativamente os prazos e os custos de envio.
- Qualidade certificada e escalável: Como fabricante certificado ISO 9001:2015 e IATF , oferecemos planejamento transparente de capacidade, inspeções rigorosas durante o processo (incluindo CMM e raios X) e manutenção preventiva das matrizes para minimizar desvios dimensionais, mesmo em produções de grande volume.
Pronto para levar seu projeto do projeto à produção sem falhas? Deixe de se preocupar com gargalos na cadeia de fornecimento, atrasos ou falhas de qualidade. Acesse moldiecasting.com para que nossa equipe de engenharia avalie hoje mesmo a fabricabilidade da sua peça.







