
Ao pesquisar “fundição sob pressão de aço”, provavelmente você pensa que o aço é uma boa opção para esse processo. Sobre o tema, os especialistas da Moldie dão uma resposta direta:
Em geral, o aço não é usado na fundição sob pressão devido ao alto ponto de fusão e à baixa fluidez, exceto em tentativas experimentais e de nicho.
No entanto, essa resposta não atende à sua necessidade de obter uma peça durável e de alta qualidade. Por isso, neste artigo apresentamos outras opções de fundição sob pressão de metais, além de métodos alternativos de fundição de aço.
Por que o aço não é usado na fundição sob pressão
O aço não tem bom desempenho na fundição sob pressão porque exige temperaturas extremas, apresenta baixa fluidez e exerce grandes esforços sobre os moldes. Essas limitações aumentam o custo do ferramental, tornam a produção mais lenta e elevam o risco de defeitos de fundição.
Alto ponto de fusão do aço e tensão térmica nos moldes
O aço tem ponto de fusão em torno de 1,370°C, muito acima do observado nos metais usados na fundição sob pressão. O alumínio funde a aproximadamente 660°C, e o zinco, perto de 420°C. Essa grande diferença impõe importantes limitações ao processo.
A alta temperatura de vazamento do aço gera tensão térmica severa nos moldes. Cada injeção aquece rapidamente o molde e depois o resfria com a mesma rapidez. Esse ciclo de alto impacto térmico causa trincas, empenamento e falha prematura.
Os moldes de fundição sob pressão costumam ser feitos de aço-ferramenta temperado. Mesmo esses materiais podem ser danificados pelo calor da fundição do aço. O resultado é muito desgaste do molde e reparos frequentes.
A vida útil curta do molde aumenta as paradas e os custos. Na produção em massa, esse desgaste torna o aço uma opção inadequada em comparação com metais de menor temperatura de fusão.
Baixa fluidez e solidificação rápida
Em comparação com ligas de alumínio ou zinco, o aço fundido é mais viscoso e perde rapidamente seu superaquecimento ao ser injetado em uma matriz fortemente resfriada. Forma-se depressa uma camada sólida nas paredes do molde, dificultando que o metal líquido restante preencha seções finas e detalhes complexos no curto tempo de preenchimento típico da fundição sob pressão de alta pressão.
Essa limitação também aprisiona gases e cria vazios internos, causando defeitos de fundição, como juntas frias, preenchimento incompleto e superfícies irregulares. Esses problemas aumentam as taxas de refugo e reduzem a qualidade das peças. No processo de fundição rápida, o aço se torna muito mais difícil de controlar. Isso elimina a vantagem de velocidade que caracteriza a fundição sob pressão e eleva ainda mais os custos de ferramental.
Seleção de materiais de fundição sob pressão para peças igualmente duráveis
Embora o aço não seja adequado à fundição sob pressão, esse processo de fundição de metais ainda oferece grande potencial para fabricar peças muito duráveis e com projetos complexos, semelhantes aos obtidos por fundição de aço.
Esta seção apresenta metais comuns para fundição sob pressão, como alumínio, zinco, magnésio e ligas de cobre, para ajudar você a entender sua resistência e flexibilidade.
Alumínio e ligas de alumínio
A fundição sob pressão de alumínio é líder no setor porque as ligas de alumínio fundem em temperaturas relativamente baixas, permitindo tempos de ciclo rápidos e longa vida útil da matriz. Sob pressão, o metal fundido escoa bem e preenche paredes finas com bons detalhes.
O metal também oferece um equilíbrio favorável entre resistência e peso. Isso é importante em peças automotivas e eletrônicas, nas quais a massa afeta o desempenho. O alumínio resiste à corrosão e aceita revestimentos com facilidade.
Zinco e ligas de zinco
A fundição sob pressão de zinco usa ligas de zinco com pontos de fusão muito baixos, geralmente próximos de 420°C. Isso permite ciclos rápidos, baixo consumo de energia e excelente acabamento superficial. Devido à sua alta fluidez, o zinco preenche detalhes finos melhor que o alumínio, permitindo tolerâncias rigorosas.
Os fabricantes frequentemente escolhem ligas de zinco para peças pequenas e médias. Entre os usos comuns estão conectores, carcaças e ferragens. O zinco também reduz o desgaste das ferramentas, diminuindo os custos a longo prazo.
Magnésio e ligas de cobre
As ligas de magnésio fundem em temperaturas baixas e pesam menos que o alumínio. A fundição sob pressão de magnésio permite paredes finas e formatos complexos, além de oferecer usinabilidade superior. Isso é adequado a peças aeroespaciais e automotivas nas quais o peso é importante.
As ligas de cobre, incluindo latão e bronze, são menos comuns na fundição sob pressão. Elas fundem em temperaturas relativamente mais altas que o alumínio ou o zinco, mas ainda podem ser usadas. Essas ligas oferecem alta condutividade elétrica e térmica.
Métodos alternativos de fundição de aço
Vários processos comprovados lidam melhor do que a fundição sob pressão com o alto ponto de fusão e a baixa fluidez do aço. Esses métodos trocam velocidade por tolerância ao calor, flexibilidade de molde e controle da solidificação, atendendo às necessidades de fundição de metais ferrosos.
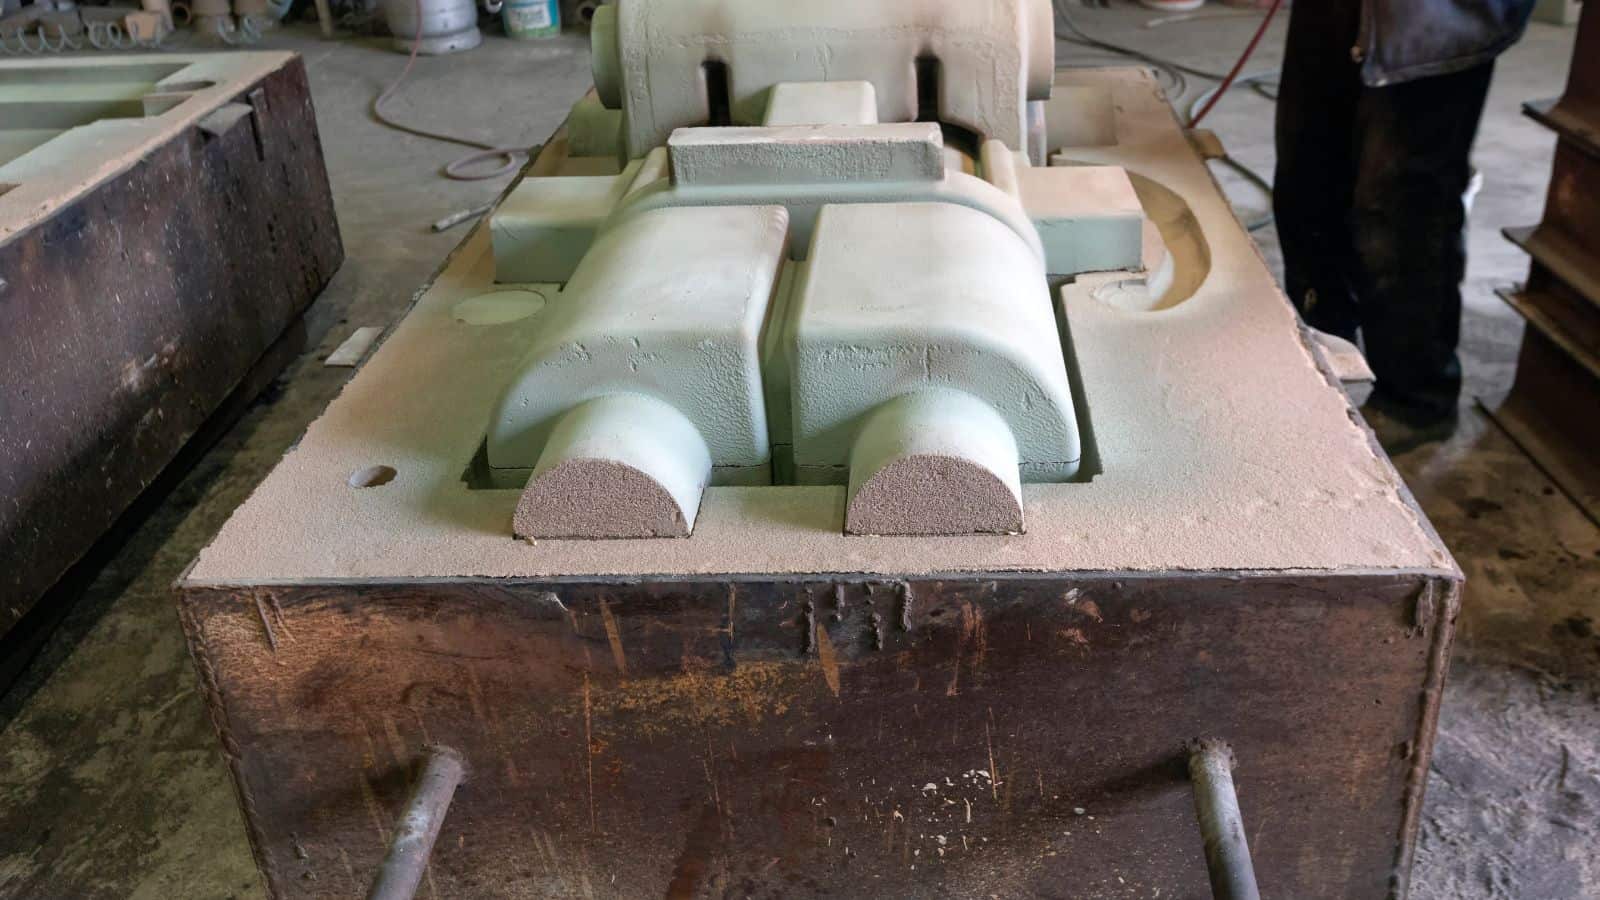
Fundição em areia de aço
A fundição em areia continua sendo um dos processos de fabricação mais comuns para fundir aço. Ela usa moldes de areia compactada, que toleram temperaturas muito altas sem sofrer danos. As fundições frequentemente escolhem esse método para peças grandes ou volumes de produção baixos a médios.
O processo funciona bem para fundição de aço e de ferro. Os moldes de areia permitem seções mais espessas e canais de alimentação simples, ajudando o aço a preencher a cavidade antes de esfriar.
O acabamento superficial e a precisão são inferiores aos da fundição sob pressão, mas os custos também permanecem razoáveis. Os projetistas ainda têm liberdade para criar geometrias complexas que os moldes permanentes não comportam.
Principais características da fundição em areia
- Suporta altas temperaturas de metais ferrosos
- Adequada a peças grandes e pesadas
- Compatível com ligas de aço e ferro cinzento
Fundição por cera perdida de aço
A fundição por cera perdida, também chamada de microfusão, produz peças de aço detalhadas e com tolerâncias rigorosas. Um modelo de cera forma o formato da peça e é envolvido por uma casca cerâmica. Depois que o aquecimento remove a cera, o aço fundido preenche a cavidade.
Esse método é adequado a peças com paredes finas, detalhes delicados e superfícies lisas. Funciona bem para geometrias complexas cuja produção por usinagem seria cara demais.
A fundição por cera perdida tem custo por peça maior que a fundição em areia. É mais adequada quando a precisão importa mais que a velocidade ou o tamanho da peça.
Usos comuns
- Válvulas e conexões
- Componentes aeroespaciais e industriais
- Peças de precisão fundidas em metais ferrosos
Fundição centrífuga
A fundição centrífuga usa rotação para forçar o aço fundido contra a parede do molde. Esse movimento remove bolsas de ar e empurra as impurezas para o centro. O resultado é um metal denso com estrutura de grãos resistente.
Os fabricantes costumam usar esse processo para tubos, anéis e buchas. Ele funciona bem com aço e outros materiais ferrosos que exigem alta resistência.
O método limita as opções de formato. Não é adequado a peças com detalhes internos ou cantos vivos.
Produtos típicos
- Tubos de aço
- Rolamentos e buchas
- Peças cilíndricas de parede espessa
Outros processos de formato quase final
Vários métodos de formato quase final atendem às necessidades do aço quando a fundição convencional é insuficiente. A fundição contínua forma tarugos e placas de aço com qualidade consistente. Depois, essas formas passam por laminação ou forjamento.
A moldagem por injeção de metal atende a pequenas peças de aço com detalhes finos. Ela mistura pó metálico com um aglutinante e, em seguida, sinteriza a peça até atingir resistência plena.
Esses processos reduzem o desperdício e a usinagem. Também oferecem resultados repetíveis na fundição de aço de alto volume.
| Processo | Mais indicado para | Principal benefício |
|---|---|---|
| Fundição contínua | Tarugos e placas | Estrutura uniforme |
| Moldagem por injeção de metal | Peças pequenas de aço | Alto nível de detalhes |
| Forjamento de precisão | Peças densas de aço | Resistência e precisão |
Perspectivas futuras da fundição sob pressão de aço
Equipes de pesquisa continuam explorando possibilidades limitadas para a fundição sob pressão de aço, embora ainda existam barreiras importantes. Os avanços concentram-se na durabilidade do molde, no controle do processo e em aplicações de nicho nas quais outros métodos não são suficientes.
Como aumentar a vida útil dos moldes
O maior problema é a vida útil do molde. O aço funde a temperaturas muito altas que danificam rapidamente os moldes convencionais. Os pesquisadores estão testando três soluções principais:
- Aços-ferramenta mais resistentes – suportam mais calor, mas custam caro
- Insertos cerâmicos – resistem ao calor extremo, mas quebram com facilidade
- Revestimentos protetores – prolongam a vida útil dos moldes, mas eles ainda se desgastam rapidamente
Algumas equipes estão construindo moldes nos quais apenas as áreas mais quentes usam insertos especiais resistentes ao calor, que podem ser substituídos quando se desgastam.
Até agora, essas abordagens só demonstraram potencial em ensaios de laboratório e em produção de nicho muito limitada. Ainda estão longe de competir com a fundição convencional de metais não ferrosos em custo, velocidade ou robustez.
Melhor controle do processo
A maior parte do progresso vem do controle mais rigoroso do processo de fundição. Os engenheiros estão experimentando:
- Injeção de metal mais lenta para reduzir o choque
- Sistemas de resfriamento melhores
- Tecnologia de vácuo para remover bolhas de ar
- Sensores que monitoram temperatura e pressão em tempo real
Esse monitoramento ajuda a identificar problemas antes que os moldes falhem. A maior parte desse trabalho ainda é experimental e feita em laboratórios, com foco em tornar o processo confiável, e não rápido ou barato.
Conclusão
A pesquisa sobre fundição sob pressão de aço continua em aplicações de nicho, principalmente em peças pequenas, complexas e sujeitas a cargas elevadas, nas quais outros metais não atendem aos requisitos de resistência ou de desgaste.
Na maioria dos projetos reais, é possível obter melhor desempenho, confiabilidade e controle geral de custos combinando ligas não ferrosas de fundição sob pressão com produção eficiente e de alto volume, e reservando o aço para processos projetados para suas características exigentes.
Perguntas frequentes
Se eu precisar de peças tão resistentes quanto o aço, quais metais para fundição sob pressão devo considerar primeiro?
Se você busca desempenho comparável ao de muitas aplicações de aço, comece avaliando ligas de alumínio de alta resistência para fundição sob pressão e determinadas ligas à base de cobre.
O alumínio pode oferecer excelente relação resistência/peso, boa resistência à corrosão e compatibilidade com tratamentos superficiais que aumentam a durabilidade.
As ligas de cobre podem oferecer excelente condutividade térmica e elétrica, além de boas propriedades mecânicas. Isso as torna ideais para peças que precisam suportar cargas estruturais e calor ou corrente elétrica.
Embora a resistência absoluta dessas ligas possa não se igualar à dos aços de maior resistência, elas frequentemente oferecem desempenho mecânico suficiente, além de grandes benefícios em peso e facilidade de fabricação.
O que são processos de “formato quase final” e como ajudam na fabricação de componentes de aço?
Processos de formato quase final são métodos que produzem peças muito próximas da geometria final, reduzindo a usinagem e o desperdício de material.
No caso do aço, incluem fundição contínua — para tarugos e placas que serão laminados ou forjados —, moldagem por injeção de metal — para peças pequenas e detalhadas — e forjamento de precisão — para componentes sujeitos a cargas elevadas que exigem excelente resistência e precisão dimensional.
Essas abordagens podem reduzir o custo total de produção e melhorar a consistência em comparação com peças totalmente usinadas a partir de barras ou chapas.







