
A fundição centrífuga sob pressão é um processo exclusivo processo de fundição que utiliza moldes giratórios para produzir peças metálicas resistentes e precisas. A fundição centrífuga pode ser usada para fabricar itens como tubos, anéis ou camisas de cilindro com menos defeitos e maior resistência do que outros métodos.
Se você quer entender como esse processo funciona e por que é confiável em aplicações industriais importantes, está no lugar certo. Conhecer a fundição centrífuga sob pressão pode ajudar a decidir se ela é a melhor opção para seu próximo projeto.
Fundamentos da fundição centrífuga sob pressão
A fundição centrífuga sob pressão utiliza a força de rotação para criar peças metálicas. Essa técnica ajuda a controlar o preenchimento do molde pelo metal fundido e remove gases aprisionados, resultando em um produto mais limpo.
Definição e princípios
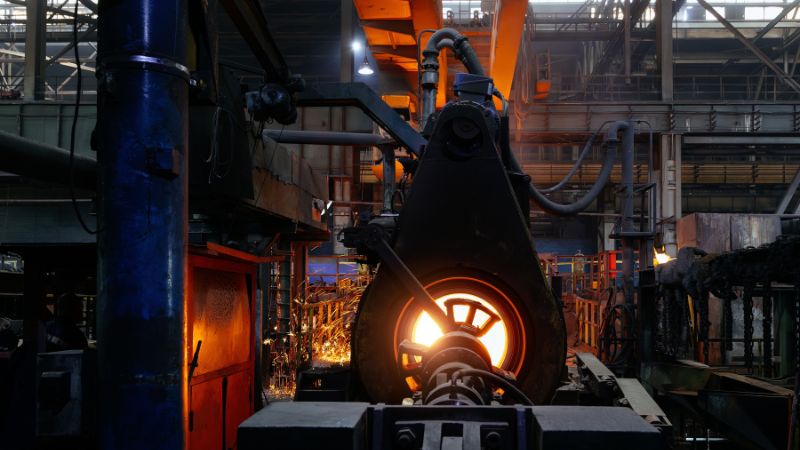
O processo de fundição centrífuga é composto por uma série de etapas em que o metal fundido é despejado na cavidade de um molde giratório. O molde gira em alta velocidade dentro de uma centrífuga. A força centrífuga empurra o metal contra as paredes internas do molde.
Esse método é ideal para fabricar peças com simetria de rotação, como tubos, anéis e outros componentes cilíndricos ocos. Ele utiliza a força da rotação, e não a gravidade, para movimentar o metal e preencher a forma. Fundição por rotação e rotocasting são outros nomes usados para métodos semelhantes.
O molde pode girar na horizontal ou na vertical. O princípio básico é que uma rotação mais rápida gera mais força e ajuda a produzir peças fundidas densas e de alta qualidade, com poucas bolsas de ar.
Principais componentes e materiais
As máquinas de fundição centrífuga, também chamadas centrífugas, têm uma cavidade de molde forte e circular montada em um eixo. Enquanto o molde gira, o metal fundido ou a liga é despejado nele. A rotação espalha o metal pelas paredes do molde.
Entre os metais comuns para fundição centrífuga sob pressão estão ferro fundido, aço, cobre, alumínio, aço inoxidável e ligas à base de níquel. Materiais plásticos, como ABS, podem ser usados em peças pequenas ou não metálicas, mas os metais são os mais comuns.
Os principais componentes incluem:
- Cavidade do molde (aço ou areia)
- Núcleo (usado em peças ocas)
- Máquina de fundição por rotação
A configuração da máquina varia conforme o tamanho e a forma necessários. O material do molde precisa resistir a altas temperaturas e às forças de rotação.
Vantagens e limitações
A fundição centrífuga oferece vários benefícios. A rotação remove gases e impurezas aprisionados, resultando em peças fundidas mais resistentes e limpas. As peças produzidas por esse método são densas e têm uma estrutura de grãos fina. O método é ideal para tubos sem costura, buchas e anéis.
Vantagens:
- Pouca ou nenhuma necessidade de acabamento adicional
- Produz peças redondas sem emendas
- Funciona bem com muitos metais e ligas
Limitações:
- Adequada somente para formas com simetria de rotação
- Não é indicada para peças complexas ou com muitos detalhes
- Exige ferramentas e máquinas especiais
- O processo pode deixar pequenas variações na espessura da parede
Essa técnica é escolhida principalmente quando são necessárias peças metálicas resistentes, redondas e duráveis.
Processo de fundição centrífuga sob pressão
Na fundição centrífuga sob pressão, usa-se um molde giratório para dar forma ao metal fundido. Cada etapa do processo afeta a qualidade e a resistência da peça acabada.
Preparação e instalação do molde
Primeiro, é preciso preparar o molde, geralmente feito de aço ou ferro fundido. Aplicam-se revestimentos especiais à superfície do molde para ajudar no fluxo do metal e facilitar a extração. Em seguida, o molde é montado na máquina de rotação.
Se a peça tiver um furo ou centro oco, insira um núcleo. O núcleo cria a forma interna desejada e precisa ficar firmemente encaixado. Depois de instalar o núcleo, feche o molde e alinhe-o para garantir que a cavidade fique centralizada no eixo de rotação.
A instalação correta do molde é essencial. Erros podem causar distribuição inadequada do material, espessura irregular das paredes ou outros defeitos. A inspeção cuidadosa da cavidade, dos respiros e dos mecanismos de travamento melhora os resultados da fundição.
Vazamento do metal fundido
O metal é fundido em um forno e transferido para uma concha de vazamento. Em seguida, é despejado cuidadosamente em uma bacia ligada ao molde giratório. O vazamento precisa ser rápido, porém constante, para reduzir a oxidação e o aprisionamento de ar.
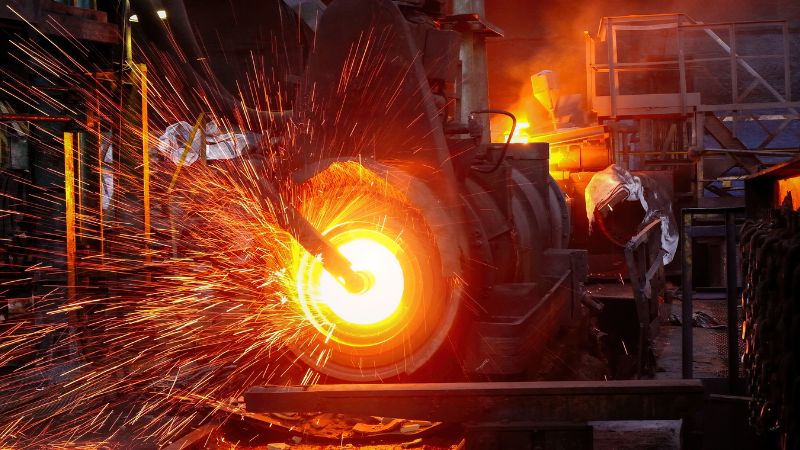
A rotação geralmente começa antes do vazamento. Enquanto o metal é despejado, a força centrífuga o empurra contra as paredes do molde, preenchendo rapidamente a cavidade.
Uma boa técnica de vazamento ajuda a evitar bolsas de ar e defeitos. A temperatura e a velocidade do vazamento são importantes porque afetam o fluxo e a solidificação do metal.
Rotação e solidificação
Enquanto o molde gira, a força centrífuga empurra o metal fundido para fora. Isso cria uma peça mais densa e uniforme, especialmente nas superfícies externas. Dependendo da velocidade e do tamanho da peça, a força pode alcançar várias vezes a força da gravidade.
A solidificação começa na parede do molde e avança para dentro. Essa solidificação direcional ajuda a deslocar impurezas e gases para a superfície interna, tornando a estrutura externa mais resistente e menos porosa.
A velocidade de rotação e a taxa de resfriamento controlam a estrutura dos grãos. Ajustar esses fatores melhora a qualidade e reduz defeitos indesejados, como contração ou bolhas próximas à parede externa.
Pontos importantes nesta etapa:
- Alta velocidade de rotação = metal mais denso
- A solidificação direcional remove impurezas das camadas externas
- O controle cuidadoso da temperatura melhora as propriedades
Resfriamento e extração
Depois que todo o metal se solidifica, interrompe-se a rotação e deixa-se a peça fundida resfriar ainda mais. O resfriamento pode ser acelerado com ar ou água, mas o resfriamento controlado é preferível para evitar trincas. Ferramentas de medição podem monitorar o processo de resfriamento para garantir que a peça permaneça dentro das tolerâncias.
Quando a peça estiver totalmente fria, abra o molde e retire a peça fundida. Se tiver sido usado um núcleo, retire-o nessa etapa; às vezes, são necessárias ferramentas especiais quando ele está muito justo.
Em seguida, a peça passa por operações de acabamento. Isso inclui aparar o excesso de metal formado nas juntas do molde e remover pequenas imperfeições para atender aos requisitos finais de forma e acabamento superficial do produto. A extração e o acabamento adequados garantem que a peça final cumpra os padrões de qualidade e dimensões.
Tipos de fundição centrífuga sob pressão
É possível escolher entre vários tipos de fundição centrífuga sob pressão. As diferenças entre eles afetam as formas e as propriedades das peças finais.
Fundição centrífuga horizontal
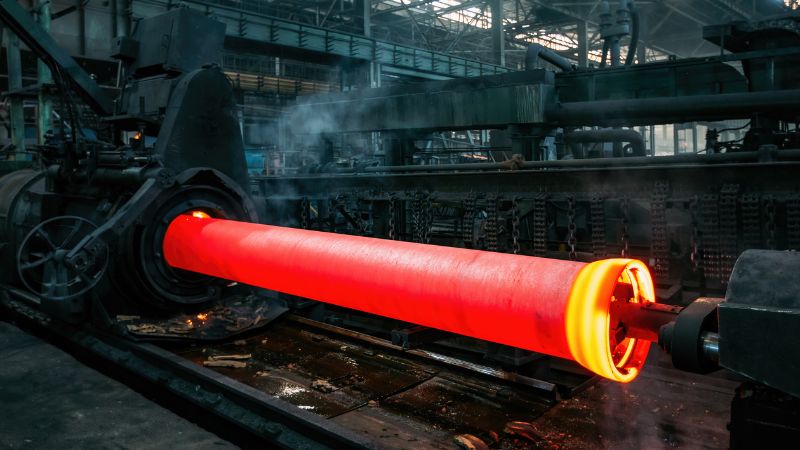
Na fundição centrífuga horizontal, o molde gira de lado, com o eixo na posição horizontal. O metal fundido é despejado em uma extremidade do molde enquanto ele gira. Esse método é usado com frequência para fabricar tubos, cilindros e tubulações longas. Linhas de produção em larga escala costumam utilizá-lo porque produz rapidamente peças de paredes uniformes e alta resistência. As superfícies acabadas geralmente são lisas, reduzindo a necessidade de usinagem posterior.
Os sistemas horizontais são mais adequados para objetos cujo comprimento é muito maior que o diâmetro. O processo pode ser automatizado para aumentar a produção e reduzir os custos de mão de obra.
Fundição centrífuga vertical
Na fundição centrífuga vertical, o molde gira na posição vertical, com o eixo nessa mesma orientação. O metal é despejado diretamente no eixo central do molde giratório e empurrado para fora para formar a peça. Essa técnica é ideal para produzir anéis, buchas e peças menores em forma de disco. A configuração vertical permite controlar com precisão a espessura das paredes. Também facilita a remoção de impurezas indesejadas, que tendem a se concentrar mais perto do centro, longe do produto acabado.
A fundição vertical costuma ser escolhida para peças menores ou simétricas que precisam de formato redondo. É especialmente útil quando são necessárias tolerâncias rigorosas.
Propriedades e qualidade das peças fundidas por centrifugação
A fundição centrífuga sob pressão produz peças com propriedades densas e uniformes, úteis em muitas aplicações exigentes. O processo melhora a estrutura interna, a resistência mecânica e a consistência dos componentes acabados.
Integridade e estrutura do material
As peças produzidas por fundição centrífuga apresentam alta integridade do material. Quando o metal fundido é lançado contra a parede do molde, impurezas e bolhas de gás se deslocam para a superfície interna. Isso costuma resultar em uma peça com porosidade interna muito baixa.
É possível obter uma estrutura de grãos uniforme ou até mesmo uma estrutura de grãos finos próxima à superfície externa. Essas características tornam a peça menos suscetível a defeitos ocultos.
O controle rigoroso da taxa de resfriamento aumenta a densidade e produz uma peça com propriedades mais confiáveis. O acabamento superficial junto à parede do molde geralmente é mais liso e exige menos trabalho de acabamento.
Propriedades mecânicas e durabilidade
As peças produzidas por fundição centrífuga sob pressão geralmente têm propriedades mecânicas melhores que as peças fundidas convencionais. A alta densidade e a menor porosidade ajudam a aumentar a resistência e a resistência à fadiga.
Essas peças suportam tensões repetidas e têm menor probabilidade de trincar ou falhar com o tempo. Por isso, são frequentemente usadas em aplicações de alta confiabilidade como o setor aeroespacial, bombas e vasos de pressão.
Como a estrutura é uniforme e de grãos finos, as peças tendem a ter boa resistência ao desgaste. Isso aumenta sua durabilidade e prolonga sua vida útil, mesmo em ambientes severos.
Concentricidade e espessura da parede
A fundição centrífuga sob pressão é conhecida por sua excelente concentricidade. A força que empurra o metal contra o molde giratório faz com que a espessura da parede fique uniforme e consistente em toda a peça.
É possível obter tolerâncias de espessura de parede mais rigorosas do que com muitos outros métodos. O quadro abaixo resume os benefícios típicos:
| Característica | Fundição centrífuga sob pressão | Outras peças fundidas |
|---|---|---|
| Concentricidade | Alta | Média/baixa |
| Espessura da parede | Uniforme | Pode variar |
| Densidade | Alta | Menor (variável) |
Superfícies internas e externas lisas e regulares reduzem a necessidade de usinagem adicional. Isso não apenas economiza tempo, mas também mantém a peça final mais fiel à forma prevista.
Aplicações da fundição centrífuga sob pressão
A fundição centrífuga sob pressão é usada em muitos setores. É comum utilizá-la para fabricar camisas de cilindro para motores, especialmente de carros e caminhões. Esse método ajuda a produzir peças resistentes e lisas, com maior vida útil.
O processo também é usado para fabricar tubos metálicos e tubos de ferro fundido. É útil na produção de peças tubulares como tubos e cilindros de paredes finas. Essas peças têm paredes uniformes e poucos defeitos.
Veja alguns produtos comuns fabricados por esse método:
| Produto | Setor |
|---|---|
| Camisas de cilindro | Automotivo, militar |
| Tubos metálicos | Construção, petróleo e gás |
| Mancais | Máquinas e transporte |
| Rodas para vagões ferroviários | Ferrovias |
| Volantes | Automotivo e industrial |
| Anéis de desgaste hidráulicos | Energia |
| Carcaças de compressores de motores a jato | Aeroespacial e militar |
| Espelhos para telescópios | Astronomia |
No setor aeroespacial , é possível encontrar peças como carcaças de compressores de motores a jato produzidas por fundição centrífuga sob pressão. Essas peças precisam ser muito precisas e resistentes.
Esse método também atende a aplicações militares. Itens como mancais e componentes específicos de motores são frequentemente fabricados dessa forma devido à sua durabilidade.
A fundição centrífuga é adequada para prototipar produtos tubulares, especialmente quando são necessárias formas complexas.
Perguntas frequentes
Qual é a diferença entre fundição semicentrífuga e fundição centrífuga verdadeira?
Na fundição semicentrífuga, o molde é preenchido apenas parcialmente com metal fundido, e o processo é usado principalmente em peças com núcleo central, como rodas. A rotação força o metal para fora, mas algumas peças podem ser moldadas com o uso de um núcleo.
Na fundição centrífuga verdadeira, o molde gira em torno do próprio eixo e é preenchido completamente. Isso forma peças redondas e ocas, como tubos, sem usar um núcleo central.
Quais fatores determinam a escolha da fundição centrífuga em vez de outras técnicas de fundição?
Quando são necessários produtos resistentes e com menos defeitos, a fundição centrífuga costuma ser escolhida. Esse método é ideal para fabricar peças redondas e ocas, como tubos, buchas ou anéis.
A fundição centrífuga pode ser escolhida para controlar melhor a estrutura interna e externa do metal. Ela também pode reduzir impurezas e bolsas de gás no produto acabado.







