
遠心ダイカストは、独自の 鋳造法 であり、金型を回転させて強度と精度に優れた金属部品を製造します。 遠心鋳造では、パイプ、リング、シリンダーライナーなどを、他の方法より欠陥を少なく、強度を高めて製造できます。
この工程の仕組みや、重要な産業用途で信頼されている理由を知りたい方に、本記事は最適です。遠心鋳造について理解を深めることで、次のプロジェクトに適した工法かどうかを判断しやすくなります。
遠心ダイカストの基礎
遠心ダイカストは、回転による遠心力で中実の円形 金属部品を製造します。この鋳造技術は、溶融金属の金型内への充填を制御し、巻き込まれたガスを除去して、より清浄な製品を実現します。
定義と原理
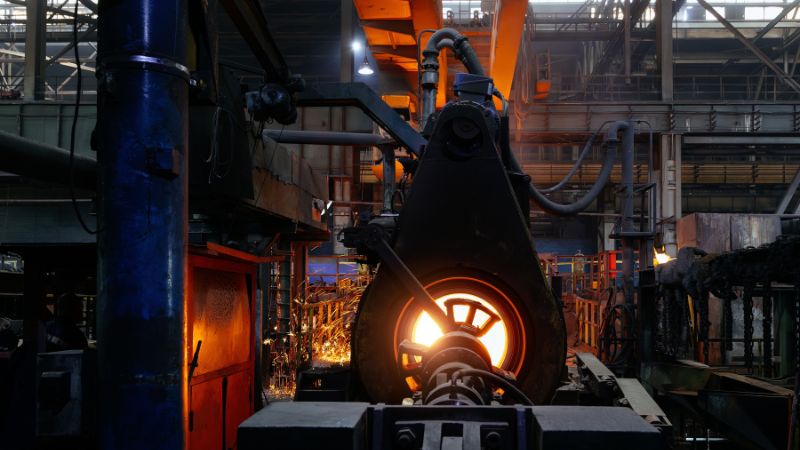
遠心鋳造は、回転する金型キャビティに溶融金属を注湯する一連の工程で構成されます。金型は遠心鋳造機の中で高速回転し、遠心力によって金属が金型内壁に押し付けられます。
この方法は、パイプ、リング、中空円筒部品など、回転対称形状の製造に最適です。重力ではなく回転による力で金属を移動させ、形状を充填します。同様の方法は、スピンキャスティングやロトキャスティングとも呼ばれます。
金型は水平または垂直に回転できます。基本原理は、回転速度を上げると遠心力が増し、気泡の少ない高密度・高品質の鋳物を製造できるというものです。
主な構成要素と材料
遠心鋳造機(遠心機とも呼ばれます)には、シャフトに取り付けられた丈夫な円筒状の金型キャビティがあります。金型を回転させながら溶融金属または合金を注入すると、遠心力で金属が金型内壁に沿って広がります。
遠心ダイカストで一般的に使用される金属には、鋳鉄、鋼、銅、アルミニウム、ステンレス鋼、ニッケル基合金があります。小型部品や金属以外の部品にはABSなどの樹脂を使うこともできますが、主流は金属です。
主な構成部品:
- 金型キャビティ (鋼製または砂型)
- 中子 (中空部品に使用)
- 遠心鋳造機
製造する部品の寸法や形状に応じて、機械の設定方法は異なります。 金型材料 は高温と回転による力に耐える必要があります。
利点と制約
遠心鋳造にはいくつもの利点があります。回転によって巻き込まれたガスや不純物が除去され、より強く清浄な鋳物が得られます。製品は高密度で、結晶粒が微細な組織になります。継ぎ目のないパイプ、ブッシュ、リングの製造に最適です。
利点:
- 追加仕上げがほとんど不要、または不要
- 継ぎ目のない円形部品を製造できる
- 多くの金属・合金に対応できる
制約:
- 回転対称形状に限られる
- 複雑または細部の多い部品には不向き
- 専用工具と機械が必要
- 肉厚にわずかなばらつきが生じる場合がある
この工法は主に、強く、円形で、耐久性の高い金属部品が必要な場合に選ばれます。
遠心ダイカストの工程
遠心ダイカストでは、回転する金型で溶融金属を成形します。各工程が完成部品の品質と強度に影響します。
金型の準備と設置
まず、通常は鋼または鋳鉄製の金型を準備します。金属の流動性を高め、離型しやすくするため、金型表面に専用コーティングを施します。その後、金型を回転機に取り付けます。
部品に穴や中空部がある場合は、 中子を挿入します。中子で所定の内部形状を作り、所定位置にしっかり固定します。中子を設置したら金型を閉じ、キャビティが回転軸の中心に正しく合うように位置合わせします。
金型の適切な設置は不可欠です。誤りがあると、材料分布の不均一、肉厚のばらつき、その他の欠陥につながるおそれがあります。キャビティ、ベント、ロック機構を慎重に点検することで、鋳造品質を高められます。
溶融金属の注湯
溶融金属を炉で溶かし、取鍋に移します。続いて、回転金型につながる注湯口へ慎重に注ぎます。酸化や空気の巻き込みを抑えるため、素早く、かつ安定して注湯する必要があります。
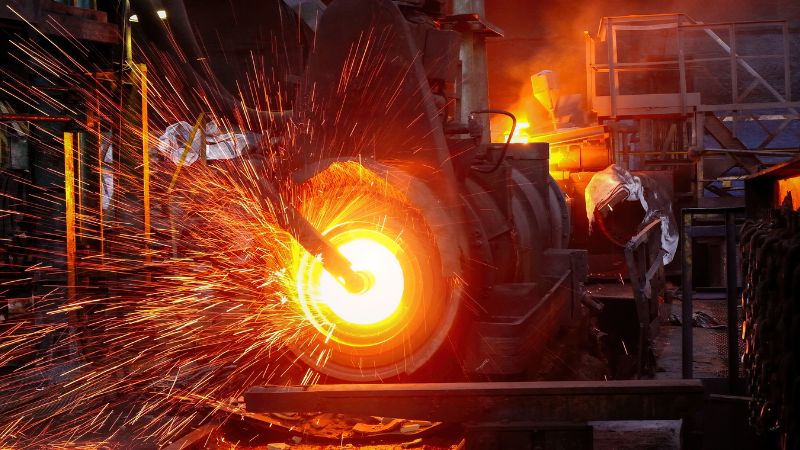
通常は注湯開始前に金型の回転を始めます。注湯すると遠心力で溶融金属が金型壁面へ移動し、キャビティを速やかに満たします。
適切な注湯技術は、気泡や欠陥の防止に役立ちます。注湯時の温度と速度は、金属の流動や凝固に影響するため重要です。
回転と凝固
金型の回転に伴い、遠心力が溶融金属を外側へ押し出します。これにより、特に外周部の密度が高く、均質な部品が得られます。遠心力は、回転速度と部品寸法によって重力の数倍に達することがあります。
凝固は金型壁面から始まり、内側へ進みます。この指向性凝固によって、不純物やガスが内面側へ押し出されるため、外周部の組織が強くなり、気孔も減少します。
回転速度と冷却速度が結晶粒組織を左右します。これらを調整すると品質が向上し、引けや外周付近の気泡など、望ましくない欠陥を減らせます。
この段階の重要点:
- 回転速度が高いほど金属の密度が高くなる
- 指向性凝固により外層から不純物を除去
- 温度を慎重に制御すると特性が向上
冷却と取り出し
金属全体が凝固したら回転を止め、鋳物をさらに冷却します。空気や水で冷却を速めることもできますが、割れを防ぐには制御冷却が望ましい方法です。測定器で 冷却工程 を監視し、部品が公差内に収まるようにする場合もあります。
十分に冷えたら金型を開き、鋳物を取り出します。中子を使用した場合はこの時点で取り外します。中子がきつくはまっている場合は、専用工具が必要になることもあります。
その後、鋳物に 仕上げ加工を施します。金型の合わせ目にできた余分な金属を切り取り、小さな表面欠陥を除去して、製品に求められる形状と表面品質に整えます。適切な取り出しと仕上げにより、最終部品が品質・寸法基準を満たします。
遠心ダイカストの種類
遠心ダイカストには複数の方法があります。各方法の違いは、 最終部品の形状や特性に影響します。
横型遠心ダイカスト
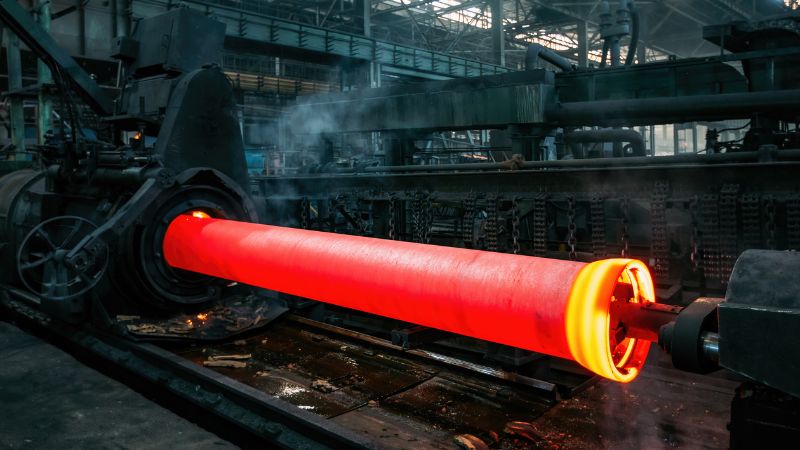
横型遠心鋳造では、軸を水平にして金型を横向きに回転させます。回転中の金型の片側から溶融金属を注湯します。チューブ、円筒、長尺パイプの製造によく用いられます。均一な肉厚で強度の高い部品を短時間で製造できるため、大規模な生産ラインでよく採用されます。完成品の表面は通常滑らかで、後工程の機械加工を減らせます。
横型設備は、直径に比べて長さが大きい部品に最適です。工程を自動化して生産量を増やせるため、人件費の削減にもつながります。
縦型遠心ダイカスト
縦型遠心鋳造では、軸を垂直にして金型を縦向きに回転させます。回転する金型の中心軸へ金属を直接注ぎ、遠心力で外側へ押し出して部品を成形します。この方法はリング、ブッシュ、小型の円盤状部品の製造に適しています。縦型の構成では肉厚を精密に制御できます。また、不純物は製品から離れた中心付近に集まりやすいため、除去も容易です。
縦型鋳造は、円形が必要な小型または対称形状の部品によく選ばれます。厳しい公差が求められる場合に特に有効です。
遠心鋳物の特性と品質
遠心ダイカストでは、多くの厳しい用途に適した、高密度で均質な特性を持つ部品を製造できます。工程によって完成部品の内部組織、機械的強度、一貫性が向上します。
健全性と組織
遠心鋳物は材料の健全性に優れています。溶融金属を金型壁面に沿って回転させると、不純物や気泡が内面側へ移動します。その結果、内部気孔の非常に少ない部品が得られることがよくあります。
外周面付近では均一な結晶粒、または微細な結晶粒の組織 が期待できます。これらの特徴により、鋳物内部に隠れた欠陥が生じにくくなります。
冷却速度を適切に管理すると密度が高まり、より信頼性の高い特性を持つ部品が得られます。金型壁面に接する表面は通常滑らかで、仕上げ作業も少なくて済みます。
機械的特性と耐久性
遠心ダイカストで製造した部品は、一般的な鋳物より機械的特性が向上する傾向があります。高密度で気孔が少ないため、強度と疲労強度の両方が高まります。
繰り返し応力に耐えやすく、時間の経過による割れや破損も起こりにくくなります。そのため、航空宇宙、ポンプ、圧力容器などの 高信頼性用途 に広く使用されています。
組織が 均一 で 微細な結晶粒になるため、耐摩耗性にも優れる傾向があります。これにより 耐久性 が高まり、厳しい環境でも長く使用できます。
同心度と肉厚
遠心ダイカストは、 優れた同心度で知られています。金属を回転金型の壁面に押し付けるため、部品全周にわたって肉厚を 均一かつ安定 させることができます。
他の多くの工法と比べ、肉厚公差をより厳しく管理できます。次の簡単な表に、一般的な利点を示します。
| 項目 | 遠心ダイカスト | その他の鋳造 |
|---|---|---|
| 同心度 | 高い | 中程度/低い |
| 肉厚 | 均一 | ばらつく場合がある |
| 密度 | 高い | 低い(ばらつきあり) |
内面・外面が滑らかで整っているため、追加の機械加工が少なくて済みます。時間を節約できるだけでなく、最終部品の形状を設計どおりに保ちやすくなります。
遠心ダイカストの用途
遠心ダイカストは多くの産業で使われています。特に自動車やトラックのエンジン用シリンダーライナーの製造によく用いられます。この方法では、強度と滑らかさを備え、長持ちする部品を作ることができます。
金属パイプや鋳鉄管の製造にも使われます。パイプなどの長い 管状部品 や 薄肉円筒の製造にも適しており、均一な肉厚で欠陥の少ない部品が得られます。
この方法で製造される代表的な製品を以下に示します。
| 製品 | 産業 |
|---|---|
| シリンダーライナー | 自動車、軍事 |
| 金属パイプ | 建設、石油・ガス |
| ベアリング | 機械、輸送 |
| 鉄道車両用車輪 | 鉄道 |
| フライホイール | 自動車、産業 |
| 水力用ウェアリング | エネルギー |
| ジェットエンジン用コンプレッサーケース | 航空宇宙、軍事 |
| 望遠鏡用ミラー | 天文学 |
この航空宇宙 分野では、遠心ダイカストで製造された ジェットエンジン用コンプレッサーケース などの部品が使われています。こうした部品には高い精度と強度が求められます。
この工法は 軍事用途にも対応します。 ベアリング や特定のエンジン部品など、耐久性が求められる品目がこの方法で製造されます。
遠心鋳造 は、特に複雑な形状が必要な管状製品の試作にも適しています。
よくある質問
半遠心鋳造は、真の遠心鋳造とどのように異なりますか?
半遠心鋳造では、金型に溶融金属を部分的に注入します。主に車輪など、中央に中子を持つ部品に使われます。回転によって金属を外側へ押し出しますが、中子を用いて形状を作る部品もあります。
真の遠心鋳造では、金型自体を軸の周りに回転させ、金型全体を溶融金属で満たします。中央の中子を使わず、パイプやチューブなど中空の円形部品を成形します。
他の鋳造技術ではなく遠心鋳造を選ぶ要因は何ですか?
高強度で欠陥の少ない製品が必要な場合、遠心鋳造がよく選ばれます。パイプ、ブッシュ、リングなど、円形で中空の部品の製造に最適です。
金属の内側と外側の組織をより適切に制御したい場合にも、この方法を選べます。完成品の不純物やガスポケットを減らす効果もあります。







