
Santrifüj basınçlı döküm, güçlü ve hassas metal parçalar üretmek için dönen kalıplardan yararlanan benzersiz bir döküm sürecidir. Santrifüj dökümle boru, halka veya silindir gömleği gibi ürünleri diğer yöntemlere göre daha az kusur ve daha yüksek dayanımla üretebilirsiniz.
Bu sürecin nasıl işlediğini ve önemli endüstriyel işlerde neden güvenilir kabul edildiğini öğrenmek istiyorsanız doğru yerdesiniz. Santrifüj basınçlı döküm hakkında bilgi edinmek, sonraki projeniz için en iyi seçenek olup olmadığına karar vermenize yardımcı olabilir.
Santrifüj Basınçlı Dökümün Temelleri
Santrifüj basınçlı döküm, döndürme kuvvetini kullanarak sağlam, yuvarlak metal parçalar üretir. Bu döküm tekniği, erimiş metalin kalıbı nasıl doldurduğunu kontrol etmeye ve daha temiz bir ürün elde etmek için hapsolmuş gazları uzaklaştırmaya yardımcı olur.
Tanım ve İlkeler
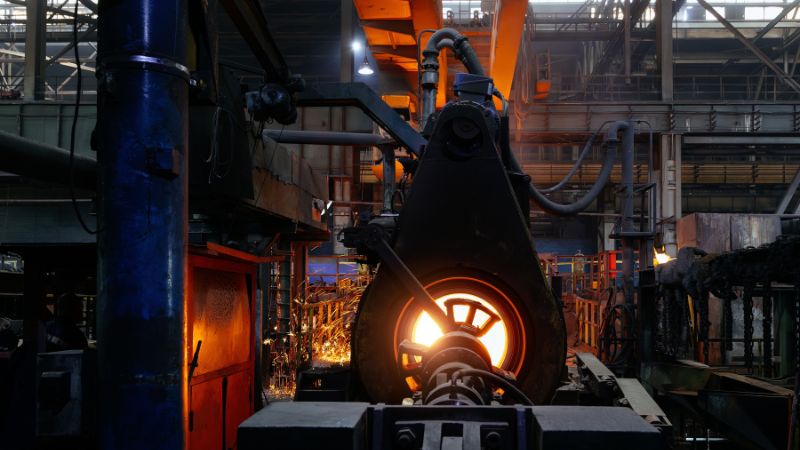
Santrifüj döküm süreci, erimiş metalin dönen bir kalıp boşluğuna döküldüğü bir dizi işlemden oluşur. Kalıp bir santrifüjde yüksek hızda döner. Santrifüj kuvveti metali kalıbın iç duvarlarına doğru iter.
Bu yöntem borular, halkalar ve diğer içi boş silindirik bileşenler gibi dönel simetriye sahip parçalar üretmek için uygundur. Metali hareket ettirip şekli doldurmak için yerçekimine değil dönme kuvvetine dayanır. Benzer yöntemler için spin casting ve rotocasting adları da kullanılır.
Kalıp yatay veya dikey olarak dönebilir. Temel ilke, daha hızlı dönüşün daha fazla kuvvet oluşturması ve az sayıda hava boşluğuna sahip yoğun, yüksek kaliteli dökümler elde edilmesine yardımcı olmasıdır.
Temel Bileşenler ve Malzemeler
Santrifüj olarak da adlandırılan santrifüj döküm makinelerinde, bir mile monte edilmiş sağlam ve yuvarlak bir kalıp boşluğu bulunur. Kalıp dönerken erimiş metal veya alaşımlar içine dökülür. Dönme hareketi metali kalıp duvarlarına yayar.
Santrifüj basınçlı dökümde yaygın kullanılan metaller arasında dökme demir, çelik, bakır, alüminyum, paslanmaz çelik ve nikel bazlı alaşımlar bulunur. ABS gibi plastikler küçük veya metal olmayan parçalar için kullanılabilir; ancak en yaygın malzemeler metallerdir.
Başlıca bileşenler:
- Kalıp boşluğu (çelik veya kum)
- Maça (içi boş parçalar için kullanılır)
- Döndürerek döküm makinesi
Makinenin kurulumu, üretilecek parçanın boyutuna ve şekline göre değişir. Kalıp malzemesinin yüksek sıcaklıklara ve dönme kuvvetlerine dayanması gerekir.
Avantajlar ve Sınırlamalar
Santrifüj döküm çeşitli avantajlar sunar. Dönme hareketi hapsolmuş gazları ve safsızlıkları uzaklaştırarak daha güçlü ve temiz dökümler elde edilmesini sağlar. Bu yöntemle üretilen parçalar yoğundur ve ince taneli bir yapıya sahiptir. Dikişsiz borular, burçlar ve halkalar için çok uygundur.
Avantajları:
- Ek yüzey işlemi ihtiyacının az olması veya hiç olmaması
- Birleşim izi olmayan yuvarlak parçalar üretmesi
- Birçok metal ve alaşımda iyi sonuç vermesi
Sınırlamaları:
- Yalnızca dönel simetriye sahip şekiller için kullanışlıdır
- Karmaşık veya ayrıntılı parçalar için uygun değildir
- Özel takımlar ve makineler gerekir
- Süreç bazen et kalınlığında küçük farklılıklar bırakabilir
Bu teknik esas olarak güçlü, yuvarlak ve dayanıklı metal parçalar gerektiğinde tercih edilir.
Santrifüj Basınçlı Döküm Süreci
Santrifüj basınçlı dökümde erimiş metali şekillendirmek için dönen bir kalıp kullanılır. Sürecin her adımı bitmiş parçanın kalitesini ve dayanımını etkiler.
Kalıbın Hazırlanması ve Kurulumu
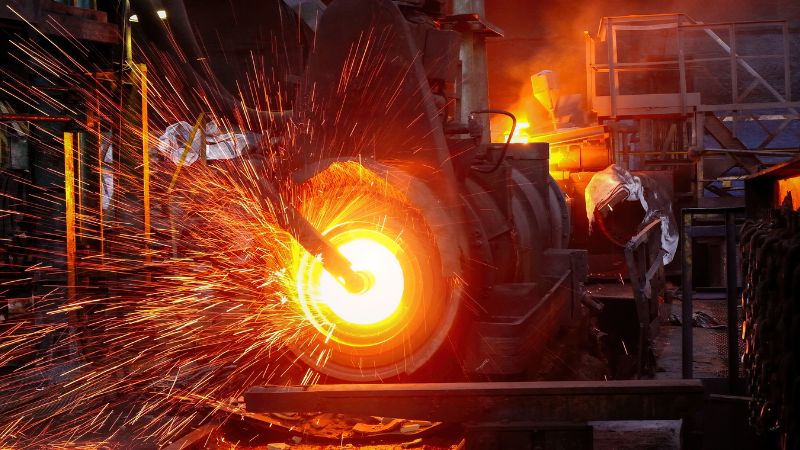
Öncelikle genellikle çelik veya dökme demirden yapılan kalıbı hazırlamanız gerekir. Metal akışına yardımcı olmak ve parçanın çıkarılmasını kolaylaştırmak için kalıp yüzeyine özel kaplamalar uygulanır. Ardından kalıp döner makineye monte edilir.
Parçada delik veya içi boş bir merkez varsa maça yerleştirilir. Maça istenen iç şekli oluşturur ve yerine sıkıca oturmalıdır. Maçayı yerleştirdikten sonra kalıbı kapatıp boşluğun dönme eksenine tam ortalanmasını sağlayacak şekilde hizalarsınız.
Kalıbın doğru kurulması çok önemlidir. Hatalar kötü malzeme dağılımına, eşit olmayan et kalınlığına veya başka kusurlara yol açabilir. Boşluğun, havalandırma kanallarının ve kilitlerin dikkatle incelenmesi daha iyi döküm sonuçları sağlar.
Erimiş Metalin Dökülmesi
Erimiş metal bir fırında hazırlanır ve döküm kepçesine aktarılır. Ardından metal, dönen kalıba bağlı bir döküm haznesine dikkatle dökülür. Oksitlenmeyi ve hava hapsolmasını azaltmak için döküm hızlı ama dengeli yapılmalıdır.
Döküm başlamadan önce genellikle kalıbın dönme hareketi başlatılmış olur. Metal dökülürken santrifüj kuvveti erimiş metali kalıp duvarlarına doğru hareket ettirir ve boşluğu hızla doldurur.
Doğru döküm tekniği hava boşluklarını ve kusurları önlemeye yardımcı olur. Döküm sırasındaki sıcaklık ve hız önemlidir; çünkü metalin akışını ve katılaşmasını etkiler.
Döndürme ve Katılaşma
Kalıp dönerken santrifüj kuvveti erimiş metali dışa doğru iter. Bu, özellikle dış yüzeylerde daha yoğun ve homojen bir parça oluşturur. Hıza ve parça boyutuna bağlı olarak kuvvet, yerçekimi kuvvetinin birkaç katına ulaşabilir.
Katılaşma kalıp duvarında başlar ve içe doğru ilerler. Bu yönlü katılaşma, safsızlıkların ve gazların iç yüzeye doğru itilmesine yardımcı olarak dış yapıyı daha güçlü ve daha az gözenekli hale getirir.
Dönme hızı ve soğuma hızı tane yapısını kontrol eder. Bu etkenlerin ayarlanması kaliteyi artırır ve dış duvara yakın çekinti veya kabarcıklar gibi istenmeyen kusurları azaltır.
Bu aşamadaki temel noktalar:
- Yüksek dönme hızları = daha yoğun metal
- Yönlü katılaşma, dış katmanlardaki safsızlıkları uzaklaştırır
- Dikkatli sıcaklık kontrolü özellikleri iyileştirir
Soğutma ve Parçanın Çıkarılması
Tüm metal katılaştıktan sonra dönmeyi durdurur ve dökümün daha fazla soğumasını beklersiniz. Soğutmayı hava veya suyla hızlandırabilirsiniz; ancak çatlakları önlemek için kontrollü soğutma tercih edilir. Parçanın toleranslar içinde kalmasını sağlamak amacıyla ölçüm araçları soğutma sürecini izleyebilir.
Parça tamamen soğuduğunda kalıbı açıp dökümü çıkarırsınız. Maça kullanıldıysa şimdi çıkarılır; sıkı oturduğu durumlarda özel takımlar gerekebilir.
Döküm daha sonra son işlem operasyonlarından geçer. Bu işlemler, kalıp birleşimlerinde oluşan fazla metalin kesilmesini ve ürünün nihai şekil ve yüzey gereksinimlerini karşılaması için küçük kusurların giderilmesini içerir. Doğru çıkarma ve son işlem, nihai parçanın kalite ve boyut standartlarını karşılamasını sağlar.
Santrifüj Basınçlı Döküm Türleri
Birçok santrifüj basınçlı döküm yöntemi arasından seçim yapabilirsiniz. Yöntemler arasındaki farklar, nihai parçaların şeklini ve özelliklerini etkiler.
Yatay Santrifüj Basınçlı Döküm
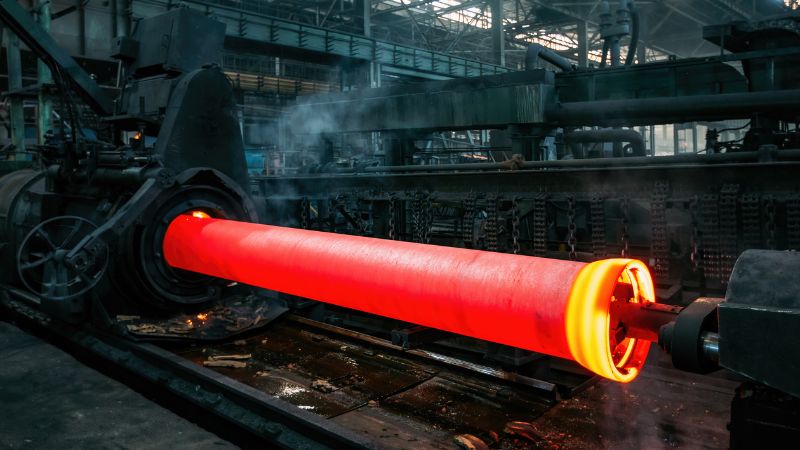
Yatay santrifüj dökümde dönme ekseni yatay konumda olan ve yana doğru dönen bir kalıp kullanılır. Kalıp dönerken erimiş metal bir tarafından içine dökülür. Bu yöntem yaygın olarak borular, silindirler ve uzun tüpler üretmek için kullanılır. Büyük ölçekli üretim hatlarında, homojen duvarlara ve yüksek dayanıma sahip parçaları hızla üretebildiği için sıkça tercih edilir. Bitmiş yüzeyler genellikle pürüzsüzdür; bu da sonraki talaşlı işleme ihtiyacını azaltır.
Yatay sistemler, uzunluğu çapından çok daha büyük olan nesnelerde en iyi sonucu verir. Daha yüksek üretim miktarı için süreç otomatikleştirilebilir; bu da işçilik maliyetlerini düşürür.
Dikey Santrifüj Basınçlı Döküm
Dikey santrifüj dökümde dönme ekseni dikey konumda olan ve dik duran bir kalıp kullanılır. Metal doğrudan dönen kalıbın merkez eksenine dökülür ve parçayı oluşturmak üzere dışa doğru itilir. Bu teknik halka, burç ve disk biçimli daha küçük parçaların üretimi için idealdir. Dikey kurulum, duvar kalınlığının hassas biçimde kontrol edilmesini sağlar. Ayrıca istenmeyen safsızlıklar bitmiş üründen uzağa, merkeze yakın yerde toplandığından bunların giderilmesini kolaylaştırır.
Dikey döküm, yuvarlak şeklin gerektiği daha küçük veya simetrik parçalar için sıklıkla tercih edilir. Dar toleranslar gerektiğinde özellikle yararlıdır.
Santrifüj Basınçlı Dökümlerin Özellikleri ve Kalitesi
Santrifüj basınçlı döküm, zorlu birçok uygulamada kullanılabilen yoğun ve homojen özelliklere sahip parçalar üretir. Süreç, bitmiş bileşenlerin iç yapısını, mekanik dayanımını ve tutarlılığını iyileştirir.
Malzeme Sağlamlığı ve Yapısı
Santrifüj basınçlı dökümler yüksek malzeme sağlamlığı sunar. Erimiş metal kalıp duvarına doğru dönerken safsızlıklar ve gaz kabarcıkları iç yüzeye doğru hareket eder. Bu genellikle iç gözenekliliği çok düşük parçalar elde edilmesini sağlar.
Dış yüzeye yakın bölgede homojen bir tane yapısı, hatta ince taneli bir yapı bekleyebilirsiniz. Bu özellikler dökümde gizli kusur oluşma olasılığını azaltır.
Soğuma hızının hassas biçimde kontrol edilmesi yoğunluğu artırır ve daha güvenilir özelliklere sahip bir parça oluşturur. Kalıp duvarı boyunca yüzey genellikle daha pürüzsüz olur ve daha az son işlem gerektirir.
Mekanik Özellikler ve Dayanıklılık
Santrifüj basınçlı dökümle üretilen parçalar, standart dökümlerle karşılaştırıldığında genellikle daha iyi mekanik özellikler sunar. Yüksek yoğunluk ve azalan gözeneklilik hem dayanımı hem de yorulma direncini artırır.
Bu dökümler tekrarlanan gerilime dayanabilir ve zamanla çatlama veya arızalanma olasılıkları daha düşüktür. Bu nedenle havacılık, pompalar ve basınçlı kaplar gibi yüksek güvenilirlik gerektiren uygulamalarda sıkça kullanılırlar.
Yapı homojen ve ince taneli olduğundan parçalar genellikle iyi aşınma direncine sahiptir. Bu, dayanıklılıklarını artırır ve zorlu ortamlarda bile daha uzun süre hizmet etmelerini sağlar.
Eşmerkezlilik ve Et Kalınlığı
Santrifüj basınçlı döküm mükemmel eşmerkezliliğiyle bilinir. Metalin dönen kalıba doğru itilme şekli, et kalınlığının parçanın her tarafında eşit ve tutarlı olmasını sağlar.
Diğer birçok yönteme göre daha dar et kalınlığı toleransları bekleyebilirsiniz. Basit bir tablo tipik avantajları gösterir:
| Özellik | Santrifüj basınçlı döküm | Diğer dökümler |
|---|---|---|
| Eşmerkezlilik | Yüksek | Orta/Düşük |
| Et kalınlığı | Eşit | Değişken olabilir |
| Yoğunluk | Yüksek | Daha düşük (değişken) |
Pürüzsüz ve düzenli iç ve dış yüzeyler ek talaşlı işleme ihtiyacını azaltır. Bu yalnızca zamandan tasarruf etmekle kalmaz, nihai parçanın amaçlanan şekline daha sadık kalmasını da sağlar.
Santrifüj Basınçlı Dökümün Uygulamaları
Santrifüj basınçlı döküm birçok sektörde kullanılır. Özellikle otomobil ve kamyon motorlarında silindir gömlekleri üretmek için tercih edilir. Bu yöntem daha uzun ömürlü, güçlü ve pürüzsüz parçalar üretmeye yardımcı olur.
Bu süreç metal borular ve dökme demir boruların üretiminde de kullanılır. Borular gibi uzun boru biçimli parçalar ve ince cidarlı silindirler üretmek için yararlıdır. Bu parçalar eşit duvarlara ve az sayıda kusura sahiptir.
Bu yöntemle üretilen yaygın ürünlerden bazıları:
| Ürün | Sektör |
|---|---|
| Silindir gömlekleri | Otomotiv, askerî |
| Metal borular | İnşaat, petrol ve gaz |
| Yataklar | Makine, taşımacılık |
| Demiryolu vagonu tekerlekleri | Demiryolu |
| Volanlar | Otomotiv, sanayi |
| Hidro aşınma halkaları | Enerji |
| Jet motoru kompresör gövdeleri | Havacılık, askerî |
| Teleskop aynaları | Astronomi |
Bu bağlamda havacılık sektöründe santrifüj basınçlı dökümle üretilen jet motoru kompresör gövdeleri gibi parçalar bulunur. Bu parçaların çok hassas ve güçlü olması gerekir.
Bu yöntem askerî uygulamaları da destekler. Yataklar ve belirli motor parçaları gibi ürünler dayanıklılıkları nedeniyle çoğu zaman bu yöntemle üretilir.
Santrifüj döküm, özellikle karmaşık şekiller gerektiğinde boru biçimli ürünlerin prototiplerini üretmek için uygundur.
Sık Sorulan Sorular
Yarı santrifüj döküm gerçek santrifüj dökümden nasıl farklıdır?
Yarı santrifüj dökümde kalıp erimiş metalle yalnızca kısmen doldurulur ve süreç çoğunlukla tekerlekler gibi merkezî maçaya sahip parçalar için kullanılır. Metal dönme hareketiyle dışa itilir; ancak bazı parçalar bir maça kullanılarak şekillendirilebilir.
Gerçek santrifüj dökümde kalıp kendi ekseni etrafında döner ve tamamen doldurulur. Böylece merkezî maça kullanılmadan boru veya tüp gibi içi boş, yuvarlak parçalar oluşturulur.
Diğer döküm teknikleri yerine santrifüj dökümün seçilmesini hangi etkenler belirler?
Yüksek dayanımlı ve daha az kusurlu ürünlere ihtiyaç duyuyorsanız santrifüj döküm çoğu zaman tercih edilir. Bu yöntem boru, burç veya halka gibi yuvarlak, içi boş parçalar üretmek için idealdir.
Metal parçanın iç ve dış yapısı üzerinde daha iyi kontrol gerektiğinde santrifüj dökümü seçebilirsiniz. Ayrıca bitmiş üründeki safsızlıkları ve gaz boşluklarını azaltabilir.







