
La pressofusione centrifuga è un processo di fusione che utilizza forme rotanti per produrre componenti metallici robusti e precisi. Consente di realizzare tubi, anelli e canne cilindro con meno difetti e maggiore resistenza rispetto ad altri metodi.
Questa guida spiega il funzionamento della tecnica e il motivo per cui è apprezzata nelle applicazioni industriali. Può aiutarti a stabilire se è la soluzione giusta per il tuo progetto.
Fondamenti della pressofusione centrifuga
La fusione centrifuga utilizza la rotazione per creare componenti metallici solidi e rotondi. Il processo controlla il riempimento della forma con metallo fuso e rimuove i gas intrappolati per ottenere un prodotto più pulito.
Definizione e principi
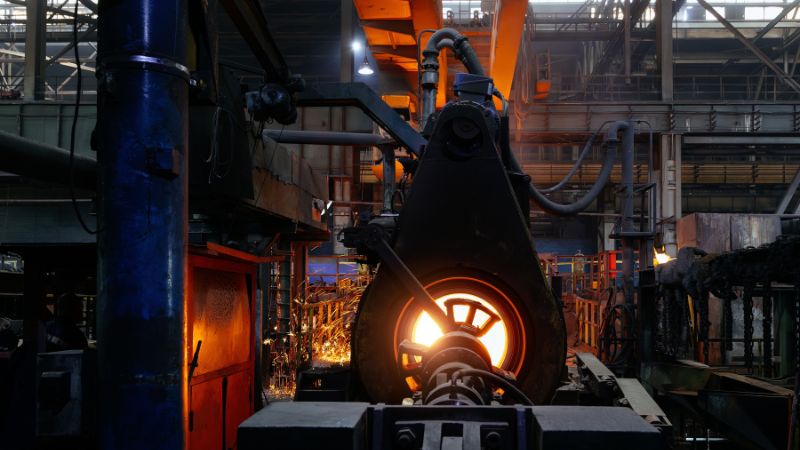
Il processo consiste nel versare metallo fuso nella cavità di una forma rotante. La forma gira ad alta velocità in una centrifuga e la forza spinge il metallo contro le pareti interne.
È ideale per componenti con simmetria rotazionale, come tubi, anelli e altri cilindri cavi. La rotazione, non la gravità, sposta il metallo e riempie la geometria. Metodi simili sono chiamati anche colata centrifuga e rotocasting.
La forma può ruotare in orizzontale o in verticale. Una velocità maggiore genera più forza e favorisce getti densi, di alta qualità e con poche sacche d’aria.
Componenti e materiali principali
Le macchine per fusione centrifuga hanno una cavità circolare e robusta fissata a un albero. Durante la rotazione vi si versa metallo o lega fusa, che si distribuisce sulle pareti.
I metalli comuni sono ghisa, acciaio, rame, alluminio, acciaio inossidabile e leghe a base di nichel. Per componenti piccoli o non metallici si possono usare plastiche come ABS, ma prevalgono i metalli.
Componenti principali:
- Cavità della forma (acciaio o sabbia)
- Anima (per componenti cavi)
- Macchina per fusione centrifuga
La configurazione varia in base a dimensioni e forma del componente. Il materiale della forma deve resistere a temperature e forze di rotazione elevate.
Vantaggi e limiti
La rotazione rimuove gas e impurità intrappolati, producendo getti più resistenti, puliti, densi e a grana fine. Il metodo è ideale per tubi senza giunzioni, boccole e anelli.
Vantaggi:
- Poche o nessuna finitura aggiuntiva
- Componenti rotondi senza giunzioni
- Adatta a molti metalli e leghe
Limiti:
- Utilizzabile solo per forme con simmetria rotazionale
- Poco adatta a geometrie complesse o dettagliate
- Richiede macchine e utensili speciali
- Può lasciare lievi variazioni nello spessore delle pareti
Si sceglie soprattutto per componenti metallici rotondi, robusti e durevoli.
Processo di fusione centrifuga
Ogni fase della fusione centrifuga con forma rotante influisce su qualità e resistenza del pezzo finito.
Preparazione e configurazione della forma
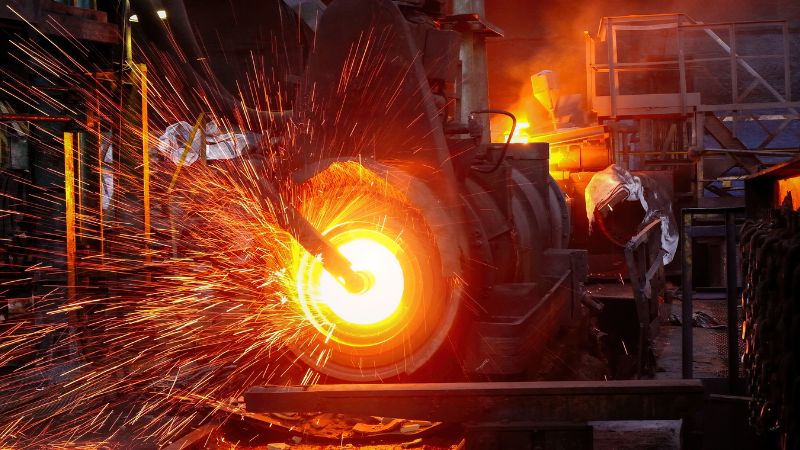
La forma, in genere d’acciaio o ghisa, viene preparata e rivestita per favorire il flusso del metallo e agevolare l’estrazione. Poi si monta sulla macchina rotante.
Se il pezzo ha un foro o centro cavo, si inserisce un’anima. L’anima crea la geometria interna e deve essere fissata saldamente. Dopo averla posizionata, la forma si chiude e allinea per centrare la cavità sull’asse di rotazione.
Una configurazione corretta evita distribuzione irregolare del materiale, pareti non uniformi e altri difetti. Ispezionare cavità, sfiati e chiusure migliora il risultato.
Colata del metallo fuso
Il metallo viene fuso in forno e trasferito in una siviera, poi versato nella vasca collegata alla forma rotante. La colata deve essere rapida ma costante per limitare ossidazione e aria intrappolata.
La rotazione di solito inizia prima del versamento. La forza centrifuga spinge rapidamente il metallo verso le pareti e riempie la cavità.
Una tecnica corretta evita sacche d’aria e difetti. Temperatura e velocità del versamento influiscono sul flusso e sulla solidificazione.
Rotazione e solidificazione
La rotazione spinge il metallo fuso verso l’esterno e crea un pezzo denso e uniforme, soprattutto sulla superficie esterna. In base a velocità e dimensioni, la forza può essere molte volte quella di gravità.
La solidificazione inizia sulla parete e procede verso l’interno, spingendo impurità e gas verso la superficie interna e rendendo lo strato esterno più resistente e meno poroso.
Velocità di rotazione e raffreddamento determinano la struttura granulare. Regolarle migliora la qualità e riduce ritiri e bolle vicino alla parete esterna.
Punti chiave:
- Maggiore velocità = metallo più denso
- La solidificazione direzionale rimuove impurità dagli strati esterni
- Il controllo della temperatura migliora le proprietà
Raffreddamento ed estrazione
Dopo la solidificazione si ferma la rotazione e si lascia raffreddare il getto. Aria o acqua accelerano il raffreddamento, ma quello controllato previene crepe. Strumenti di misura possono monitorare il raffreddamento per verificare che il componente resti entro tolleranza.
Una volta freddo, si apre la forma e si estrae il getto e, se presente, l’anima. Per anime montate saldamente possono servire utensili speciali.
Seguono le operazioni di finitura: rifilatura del metallo in eccesso alle giunzioni e rimozione delle imperfezioni per rispettare forma e finitura richieste. Estrazione e finitura corrette garantiscono qualità e dimensioni conformi.
Tipi di fusione centrifuga
Esistono varie tecniche, che influiscono su forma e proprietà dei pezzi finali.
Fusione centrifuga orizzontale
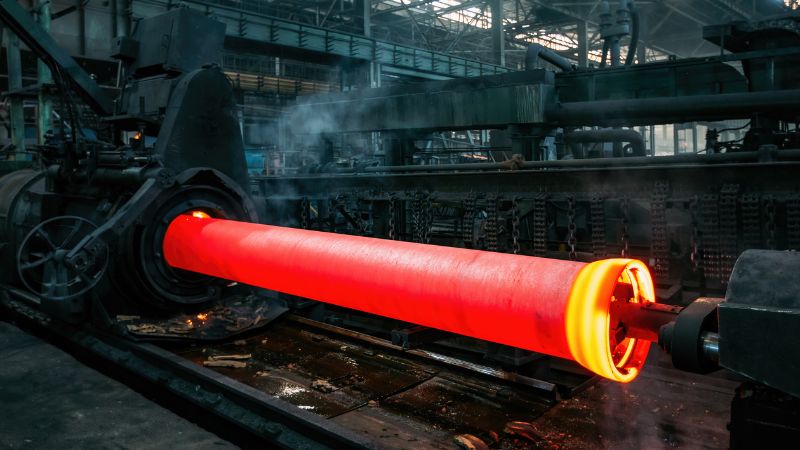
La forma rotante ha asse orizzontale e il metallo fuso viene versato da un’estremità. Il metodo è comune per tubi, cilindri e condotte lunghe. Le linee su larga scala lo usano per produrre rapidamente componenti resistenti e con pareti uniformi. Le superfici lisce richiedono meno lavorazioni successive.
È più adatto a oggetti la cui lunghezza supera nettamente il diametro. L’automazione aumenta la produzione e riduce i costi di manodopera.
Fusione centrifuga verticale
La forma ruota con asse verticale. Il metallo viene versato al centro e spinto verso l’esterno. È ideale per anelli, boccole e componenti a disco più piccoli. Permette di controllare con precisione lo spessore delle pareti e facilita la rimozione delle impurità, che si accumulano al centro.
È scelta per componenti piccoli o simmetrici che richiedono una geometria rotonda e tolleranze ristrette.
Proprietà e qualità dei getti centrifugati
La fusione centrifuga produce componenti densi e uniformi, adatti ad applicazioni impegnative. Migliora struttura interna, resistenza meccanica e costanza qualitativa.
Integrità e struttura del materiale
I getti centrifugati hanno elevata integrità. Le impurità e le bolle si spostano verso la superficie interna quando il metallo è spinto contro la forma, riducendo la porosità interna.
La struttura granulare è uniforme o persino a grana fine vicino alla superficie esterna, con minore probabilità di difetti nascosti.
Il controllo del raffreddamento aumenta densità e affidabilità delle proprietà. La superficie contro la forma è di solito più liscia e richiede meno finitura.
Proprietà meccaniche e durata
I componenti centrifugati hanno spesso proprietà meccaniche migliori dei getti standard. Elevata densità e porosità ridotta migliorano resistenza e resistenza alla fatica.
Sopportano sollecitazioni ripetute e si incrinano o guastano meno facilmente. Sono impiegati in applicazioni ad alta affidabilità come aerospazio, pompe e recipienti a pressione.
La struttura uniforme e a grana fine favorisce la resistenza all’usura, aumentando la durata anche in condizioni gravose.
Concentricità e spessore delle pareti
La fusione centrifuga offre eccellente concentricità. La forza contro la forma rotante rende lo spessore delle pareti uniforme e costante intorno al componente.
Consente tolleranze sullo spessore più ristrette di molti altri metodi. La tabella riassume alcuni vantaggi:
| Caratteristica | Fusione centrifuga | Altri getti |
|---|---|---|
| Concentricità | Elevata | Moderata/bassa |
| Spessore pareti | Uniforme | Variabile |
| Densità | Elevata | Inferiore (variabile) |
Superfici interne ed esterne lisce riducono le lavorazioni aggiuntive, risparmiando tempo e mantenendo il pezzo fedele alla forma prevista.
Applicazioni della fusione centrifuga
Il metodo è utilizzato in molti settori per produrre canne cilindro di motori, soprattutto di auto e camion, con componenti resistenti, lisci e durevoli.
Si usa anche per tubi metallici e in ghisa e per componenti tubolari come tubi e cilindri a parete sottile. Le pareti sono uniformi e presentano pochi difetti.
Prodotti comuni:
| Prodotto | Settore |
|---|---|
| Canne cilindro | Automobilistico, militare |
| Tubi metallici | Edilizia, petrolio e gas |
| Cuscinetti | Macchinari, trasporti |
| Ruote ferroviarie | Ferrovie |
| Volani | Automobilistico, industria |
| Anelli antiusura idraulici | Energia |
| Carter del compressore per motori a reazione | Aerospaziale, militare |
| Specchi per telescopi | Astronomia |
Nel settore aerospaziale si trovano componenti come i carter del compressore per motori a reazione prodotti per fusione centrifuga e caratterizzati da elevata precisione e robustezza.
Il metodo supporta anche applicazioni militari. Componenti come cuscinetti e parti specifiche dei motori sono scelti per la loro durata.
La fusione centrifuga è utile per prototipare prodotti tubolari, soprattutto con forme complesse.
Domande frequenti
Qual è la differenza tra fusione semicentrifuga e fusione centrifuga vera e propria?
Nella fusione semicentrifuga, la forma è riempita solo parzialmente e il metodo è utilizzato soprattutto per componenti con anima centrale, come ruote. La rotazione spinge il metallo verso l’esterno, mentre l’anima può contribuire a definire la forma.
Nella fusione centrifuga vera e propria, la forma ruota sul proprio asse ed è riempita completamente. Si ottengono componenti cavi, come tubi e condotte, senza anima centrale.
Quali fattori favoriscono la scelta della fusione centrifuga rispetto ad altri metodi?
Si sceglie spesso per componenti molto resistenti e con pochi difetti, in particolare parti rotonde e cave come tubi, boccole e anelli.
Consente un controllo migliore della struttura interna ed esterna del metallo e può ridurre impurità e sacche di gas nel prodotto finito.







