
Odlewanie odśrodkowe to unikalny proces odlewniczy, w którym wykorzystuje się wirujące formy do wytwarzania wytrzymałych i precyzyjnych elementów metalowych. Metodę tę można stosować do produkcji takich wyrobów jak rury, pierścienie czy tuleje cylindrowe, uzyskując przy tym mniej wad i lepszą wytrzymałość niż w przypadku innych technik.
Jeśli chcesz zrozumieć zasady działania tego procesu i dowiedzieć się, dlaczego cieszy się on zaufaniem w kluczowych zastosowaniach przemysłowych, trafiłeś we właściwe miejsce. Poznanie specyfiki odlewania odśrodkowego pomoże Ci zdecydować, czy jest to najlepsze rozwiązanie dla Twojego kolejnego projektu.
Podstawy odlewania odśrodkowego
W procesie odlewania odśrodkowego wykorzystuje się siłę wirowania do tworzenia solidnych, okrągłych elementów metalowych.Technika ta pozwala kontrolować sposób wypełniania formy przez płynny metal oraz usuwać uwięzione gazy, co przekłada się na wyższą jakość produktu.
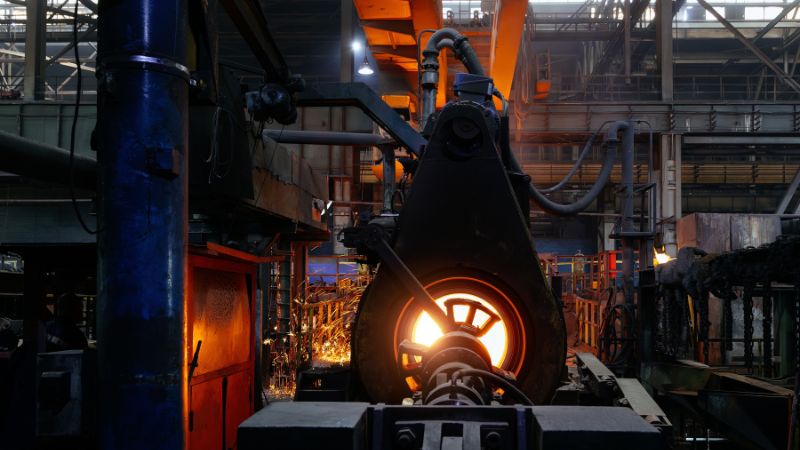
Definicja i zasady działania
Proces odlewania odśrodkowego obejmuje szereg czynności, podczas których płynny metal wlewa się do wnęki wirującej formy. Forma obraca się z dużą prędkością w urządzeniu odśrodkowym. Siła odśrodkowa dociska metal do wewnętrznych ścianek formy.
Metoda ta sprawdza się najlepiej przy wytwarzaniu elementów o symetrii obrotowej, takich jak rury, pierścienie i inne cylindryczne części o pustym wnętrzu. Do przemieszczania metalu i wypełniania kształtu wykorzystuje ona siłę wynikającą z obrotu, a nie grawitację. Inne nazwy stosowane dla podobnych metod to *spin casting* oraz *rotocasting*.
Forma może obracać się w płaszczyźnie poziomej lub pionowej. Kluczowa zasada jest taka, że szybsze obroty generują większą siłę, co sprzyja uzyskiwaniu gęstych odlewów wysokiej jakości, pozbawionych pęcherzy powietrza.
Kluczowe elementy i materiały
Maszyny do odlewania odśrodkowego (zwane również wirówkami) wyposażone są w wytrzymałą, okrągłą wnękę formy osadzoną na wale. Podczas obrotu formy wlewa się do niej płynny metal lub stop. Siła odśrodkowa powoduje rozprowadzenie metalu wzdłuż ścianek formy.
Do najczęściej stosowanych metali należą: żeliwo, stal, miedź, aluminium, stal nierdzewna oraz stopy na bazie niklu. W przypadku małych elementów lub części niemetalowych można stosować tworzywa sztuczne (np. ABS), jednak najpowszechniej wykorzystuje się metale.
Główne elementy to:
- Wnęka formy (stalowa lub piaskowa)
- Rdzeń (stosowany w przypadku elementów wydrążonych)
- Maszyna do odlewania odśrodkowego
Sposób konfiguracji maszyny zmienia się w zależności od wymaganego rozmiaru i kształtu elementu. Materiał formy musi wytrzymać wysokie temperatury oraz siły występujące podczas wirowania.
Zalety i ograniczenia
Odlewanie odśrodkowe oferuje szereg korzyści. Ruch wirowy pozwala usunąć uwięzione gazy i zanieczyszczenia, co skutkuje uzyskaniem mocniejszych i czystszych odlewów. Elementy wytwarzane tą metodą charakteryzują się dużą gęstością i drobnoziarnistą strukturą. Metoda ta doskonale sprawdza się przy produkcji rur bez szwu, tulei i pierścieni.
Zalety:
- Niewielka potrzeba dodatkowej obróbki wykończeniowej lub jej całkowity brak
- Umożliwia wytwarzanie okrągłych elementów bez szwów
- Sprawdza się w przypadku wielu metali i stopów
Ograniczenia:
- Przydatna tylko dla kształtów o symetrii obrotowej
- Nieodpowiednia dla elementów o złożonych kształtach lub drobnych detalach
- Wymaga specjalistycznych narzędzi i maszyn
- Proces może niekiedy powodować niewielkie różnice w grubości ścianek
Technika ta jest wybierana głównie wtedy, gdy potrzebne są wytrzymałe, okrągłe i trwałe elementy metalowe.
Proces odlewania odśrodkowego w formach
W procesie odlewania odśrodkowego do kształtowania płynnego metalu wykorzystuje się wirującą formę. Każdy etap procesu wpływa na jakość i wytrzymałość gotowego elementu.
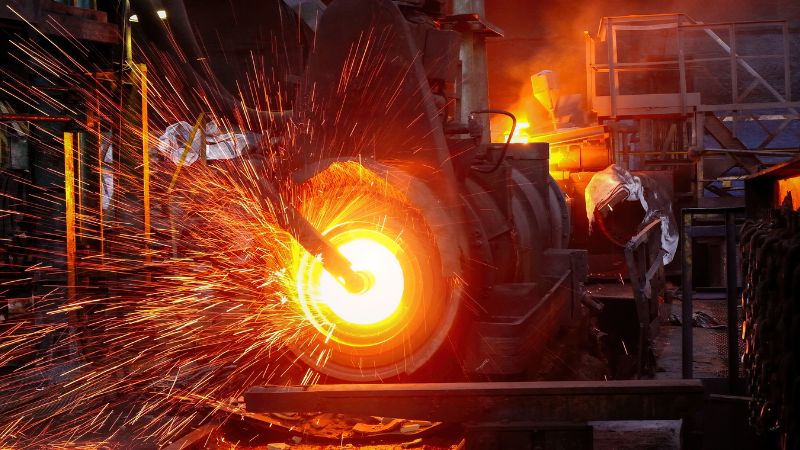
Przygotowanie i ustawienie formy
Najpierw należy przygotować formę, zazwyczaj wykonaną ze stali lub żeliwa. Na powierzchnię formy nanosi się specjalne powłoki, które ułatwiają przepływ metalu oraz późniejsze wyjmowanie gotowego elementu. Następnie formę montuje się na maszynie wirującej.
Jeśli element ma otwór lub pustą przestrzeń wewnątrz, umieszcza się w niej rdzeń. Rdzeń nadaje pożądany kształt wewnętrzny i musi być ciasno osadzony. Po zamontowaniu rdzenia zamyka się formę i ustawia ją tak, aby wnęka była dokładnie wyosiowana względem osi obrotu.
Prawidłowe przygotowanie formy ma kluczowe znaczenie. Błędy mogą prowadzić do niewłaściwego rozprowadzenia materiału, nierównej grubości ścianek lub innych wad. Staranna kontrola wnęki, układu odpowietrzania i elementów blokujących zapewnia lepsze rezultaty odlewania.
Zalewanie płynnym metalem
Metal jest topiony w piecu, a następnie przelewany do kadzi odlewniczej. Następnie ostrożnie wlewa się go do lejka wlewowego połączonego z wirującą formą. Proces ten musi przebiegać szybko, lecz płynnie, aby ograniczyć utlenianie i uwięzienie powietrza.
Wirowanie formy zazwyczaj rozpoczyna się jeszcze przed wlaniem metalu. Podczas wlewania siła odśrodkowa spycha płynny metal w stronę ścianek formy, szybko wypełniając jej wnękę.
Prawidłowa technika wlewania pozwala uniknąć powstawania pęcherzy powietrza i wad odlewniczych. Istotne znaczenie mają temperatura i prędkość wlewania, ponieważ wpływają one na sposób przepływu i krzepnięcia metalu.
Wirowanie i krzepnięcie
Podczas wirowania formy siła odśrodkowa wypycha płynny metal na zewnątrz. Dzięki temu uzyskuje się gęstszy i bardziej jednorodny odlew, zwłaszcza w strefie powierzchni zewnętrznej. W zależności od prędkości obrotowej i wielkości elementu, siła ta może wielokrotnie przewyższać przyspieszenie ziemskie.
Krzepnięcie rozpoczyna się przy ściance formy i postępuje do wewnątrz. Taki kierunkowy proces krzepnięcia sprzyja przemieszczaniu się zanieczyszczeń i gazów w stronę powierzchni wewnętrznej, co czyni strukturę zewnętrzną bardziej wytrzymałą i mniej porowatą.
Prędkość wirowania oraz szybkość chłodzenia decydują o strukturze ziarna metalu. Odpowiednia regulacja tych parametrów poprawia jakość odlewu i ogranicza występowanie niepożądanych wad, takich jak wady skurczowe czy pęcherze gazowe w pobliżu ścianki zewnętrznej.
Kluczowe aspekty tego etapu:
- Wysoka prędkość wirowania = większa gęstość metalu
- Kierunkowe krzepnięcie usuwa zanieczyszczenia z warstw zewnętrznych
- Precyzyjna kontrola temperatury poprawia właściwości materiału
Chłodzenie i wyjmowanie odlewu
Po całkowitym zakrzepnięciu metalu zatrzymuje się wirowanie i pozostawia odlew do dalszego stygnięcia. Proces ten można przyspieszyć za pomocą powietrza lub wody, jednak zaleca się chłodzenie kontrolowane, aby zapobiec powstawaniu pęknięć. Do monitorowania procesu chłodzenia można wykorzystać przyrządy pomiarowe, co pozwala upewnić się, że wymiary elementu mieszczą się w założonych granicach tolerancji. Gdy element całkowicie ostygnie, otwiera się formę i wyjmuje odlew. Jeśli zastosowano rdzeń, usuwa się go na tym etapie; w przypadku ciasnego spasowania rdzenia konieczne może być użycie specjalnych narzędzi.
Następnie odlew poddawany jest obróbce wykończeniowej. Obejmuje ona usuwanie nadmiaru metalu powstałego na łączeniach formy oraz likwidację drobnych niedoskonałości, aby uzyskać docelowy kształt i jakość powierzchni zgodne z wymaganiami produktu. Prawidłowe usunięcie nadmiaru materiału i obróbka wykończeniowa gwarantują, że gotowy element spełnia normy jakościowe i wymiarowe.
Rodzaje odlewania odśrodkowego w formach
Można wybierać spośród kilku rodzajów metod odlewania odśrodkowego. Różnice między tymi metodami wpływają na kształt i właściwości gotowych elementów.
Poziome odlewanie odśrodkowe
W procesie poziomym wykorzystuje się formę obracającą się wokół osi ułożonej poziomo. Płynny metal wlewa się do wnętrza wirującej formy. Metoda ta jest powszechnie stosowana do wytwarzania tulei, cylindrów i długich rur. Często korzystają z niej linie produkcyjne o dużej skali, ponieważ pozwala ona na szybkie wytwarzanie elementów o ściankach o jednolitej grubości i wysokiej wytrzymałości. Powierzchnie gotowych odlewów są zazwyczaj gładkie, co ogranicza zakres niezbędnej obróbki wykańczającej.
Układy poziome najlepiej sprawdzają się w przypadku elementów, których długość znacznie przewyższa średnicę. Proces ten można zautomatyzować w celu zwiększenia wydajności, co pozwala również obniżyć koszty robocizny.
Pionowe odlewanie odśrodkowe
W procesie pionowym wykorzystuje się formę obracającą się wokół osi ustawionej pionowo. Metal wlewa się bezpośrednio w oś obrotu formy, skąd jest wypychany na zewnątrz, tworząc kształt elementu. Technika ta jest idealna do produkcji pierścieni, tulei oraz mniejszych elementów o kształcie zbliżonym do dysku. Pionowy układ umożliwia precyzyjną kontrolę grubości ścianek. Ułatwia również usuwanie niepożądanych zanieczyszczeń, które mają tendencję do gromadzenia się bliżej środka, z dala od właściwego odlewu.
Odlewanie pionowe jest często wybierane w przypadku mniejszych lub symetrycznych elementów o okrągłym kształcie. Metoda ta sprawdza się szczególnie dobrze, gdy wymagane są ścisłe tolerancje wymiarowe.
Właściwości i jakość odlewów odśrodkowych
Odlewanie odśrodkowe pozwala uzyskać elementy o zwartej i jednolitej strukturze, co czyni je przydatnymi w wielu wymagających zastosowaniach. Proces ten poprawia strukturę wewnętrzną, wytrzymałość mechaniczną oraz jednorodność gotowych komponentów.
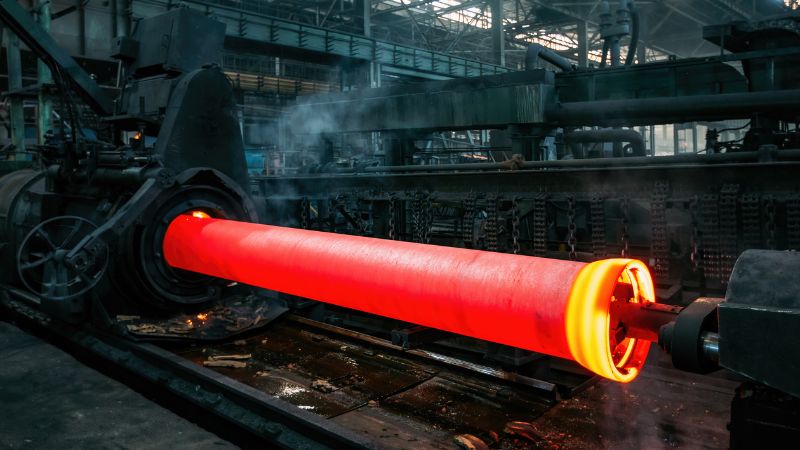
Jednorodność materiału i struktura
Odlewy odśrodkowe charakteryzują się wysoką jednorodnością materiału. Podczas wirowania ciekłego metalu i dociskania go do ścianek formy, zanieczyszczenia oraz pęcherzyki gazu przemieszczają się w kierunku powierzchni wewnętrznej. Często skutkuje to uzyskaniem elementu o bardzo niskiej porowatości wewnętrznej.
Można oczekiwać jednolitej struktury ziarna lub nawet struktury drobnoziarnistej.struktury drobnoziarnistej w pobliżu powierzchni zewnętrznej. Cechy te zmniejszają prawdopodobieństwo wystąpienia ukrytych wad odlewu.
Ścisła kontrola szybkości chłodzenia zwiększa gęstość i pozwala uzyskać element o bardziej przewidywalnych właściwościach. Powierzchnia przylegająca do ścianki formy jest zazwyczaj gładsza i wymaga mniej obróbki wykończeniowej.
Właściwości mechaniczne i trwałość
Elementy wytwarzane metodą odlewania odśrodkowego zazwyczaj wykazują lepsze właściwości mechaniczne w porównaniu ze standardowymi odlewami. Wysoka gęstość i zmniejszona porowatość przyczyniają się do wzrostu zarówno wytrzymałości, jak i odporności zmęczeniowej.
Odlewy te są odporne na wielokrotne obciążenia i wykazują mniejszą skłonność do pękania czy uszkodzeń w miarę upływu czasu. Dlatego często stosuje się je w zastosowaniach wymagających wysokiej niezawodności, takich jak przemysł lotniczy, pompy czy zbiorniki ciśnieniowe.
Dzięki temu, że struktura materiału jest jednorodna i drobnoziarnista,elementy te zazwyczaj charakteryzują się dobrą odpornością na zużycie. Zwiększa to ich trwałość i wydłuża okres eksploatacji, nawet w trudnych warunkach pracy.
Współosiowość i grubość ścianki
Odlewanie odśrodkowe wyróżnia się doskonałą współosiowością.Sposób, w jaki metal jest dociskany do wirującej formy, sprawia, że grubość ścianki jest równomierna i stała na całym obwodzie elementu.
Można oczekiwać bardziej rygorystycznych tolerancji grubości ścianki niż w przypadku wielu innych metod wytwarzania. Poniższa prosta tabela przedstawia typowe zalety:
| Cecha | Odlewanie odśrodkowe | Inne metody odlewania |
|---|---|---|
| Współosiowość | Wysoka | Umiarkowana/Niska |
| Grubość ścianki | Jednolita | Może być zmienna |
| Gęstość | Wysoka | Niższa (zmienna) |
Gładkie i regularne powierzchnie wewnętrzne oraz zewnętrzne ograniczają potrzebę dodatkowej obróbki mechanicznej. Pozwala to nie tylko zaoszczędzić czas, ale także sprawia, że gotowy element lepiej zachowuje swój docelowy kształt.
Zastosowania odlewania odśrodkowego
Odlewanie odśrodkowe znajduje zastosowanie w wielu gałęziach przemysłu. Często wykorzystuje się je do produkcji tulei cylindrowych do silników, zwłaszcza w samochodach osobowych i ciężarowych. Metoda ta pozwala uzyskać wytrzymałe i gładkie elementy, które odznaczają się większą trwałością.
Proces ten stosuje się również do wytwarzania rur metalowych i żeliwnych. Jest on przydatny przy produkcji długich elementy rurowe takie jak rury i cienkościenne cylindry. Elementy te charakteryzują się równomierną grubością ścianek i niewielką liczbą wad.
Oto przykłady typowych wyrobów wytwarzanych tą metodą:
| Produkt | Branża |
|---|---|
| Tuleje cylindrowe | Motoryzacja, przemysł zbrojeniowy |
| Rury metalowe | Budownictwo, przemysł naftowy i gazowy |
| Łożyska | Przemysł maszynowy, transport |
| Koła wagonów kolejowych | Kolejnictwo |
| Koła zamachowe | Motoryzacja, przemysł |
| Pierścienie uszczelniające (przeciwzużyciowe) do turbin wodnych | Energetyka |
| Obudowy sprężarek silników odrzutowych | Lotnictwo, przemysł zbrojeniowy |
| Zwierciadła teleskopów | Astronomia |
W lotnictwie można znaleźć elementy takie jak obudowy sprężarek silników odrzutowych wytwarzane metodą odlewania odśrodkowego. Elementy te muszą odznaczać się wysoką precyzją wykonania i dużą wytrzymałością. Metoda ta znajduje również zastosowanie w przemyśle wojskowym. Elementy takie jak łożyska oraz specjalistyczne części silnikowe są często wytwarzane tą metodą ze względu na ich trwałość.
Odlewanie odśrodkowe sprawdza się przy tworzeniu prototypów elementów rurowych, zwłaszcza gdy wymagane są złożone kształty.
Często zadawane pytania
Czym różni się odlewanie półodśrodkowe od właściwego odlewania odśrodkowego?
W procesie odlewania półodśrodkowego forma jest tylko częściowo wypełniana płynnym metalem; metoda ta jest stosowana głównie do elementów z rdzeniem centralnym, takich jak koła. Siła odśrodkowa wypycha metal na zewnątrz, ale kształt niektórych części może być formowany przy użyciu rdzenia.
W przypadku właściwego odlewania odśrodkowego forma obraca się wokół własnej osi i jest całkowicie wypełniana. Pozwala to na uzyskanie pustych w środku, okrągłych elementów, takich jak rury czy tuleje, bez konieczności stosowania rdzenia centralnego.
Jakie czynniki decydują o wyborze odlewania odśrodkowego zamiast innych technik odlewniczych?
Odlewanie odśrodkowe jest często wybierane, gdy potrzebne są produkty o wysokiej wytrzymałości i mniejszej liczbie wad. Metoda ta idealnie nadaje się do wytwarzania okrągłych, pustych w środku elementów, takich jak rury, tuleje czy pierścienie.
Wybór odlewania odśrodkowego pozwala na lepszą kontrolę nad wewnętrzną i zewnętrzną strukturą metalu. Umożliwia również ograniczenie ilości zanieczyszczeń i pęcherzy gazowych w gotowym wyrobie.







