
Odlewanie ciśnieniowe stało się podstawową metodą produkcji precyzyjnych, lekkich i wytrzymałych konstrukcyjnie komponentów rowerowych w dużej skali. Wraz z dążeniem marek rowerowych do ciaśniejszych tolerancji, krótszych cykli produkcyjnych i niższego kosztu części, odlewanie ciśnieniowe oferuje sprawdzoną drogę od koncepcji do gotowego komponentu.
Dlaczego jednak odlewanie ciśnieniowe wyróżnia się na tle innych metod produkcji i jakie części oraz konstrukcje można w ten sposób wykonać? Na te pytania odpowiadamy w artykule z kilku perspektyw.
Dlaczego odlewanie ciśnieniowe części rowerowych sprawdza się w produkcji rowerów
W tym rozdziale przedstawiamy ogólne powody stosowania odlewania ciśnieniowego przy produkcji komponentów rowerowych: w jaki sposób poprawia ono wydajność i jakość oraz dlaczego może być lepszym rozwiązaniem niż inne usługi produkcyjne?
Jak odlewanie ciśnieniowe wspiera wielkoseryjną produkcję komponentów rowerowych
Rowery są często traktowane jako dobra konsumpcyjne o ogromnym popycie rynkowym. Przekłada się to na duże zamówienia na komponenty, które korzystają z zalet odlewania ciśnieniowego, takich jak niższy koszt jednostkowy i krótszy termin realizacji.
Aby sprostać zapotrzebowaniu na odlewane ciśnieniowo części rowerowe, producenci stosują metodę odlewania ciśnieniowego pod wysokim ciśnieniem. Proces ten polega na wtryskiwaniu ciekłego metalu do wielokrotnego użytku stalowych form z prędkością zapewniającą krótki cykl. Jedna forma może wykonać tysiące identycznych części, zanim będzie wymagać poważniejszej konserwacji.
Ponadto każdy odlew ma kształt zbliżony do końcowego. Ogranicza to zakres obróbki CNC, szlifowania i innych operacji dodatkowych. Elementy takie jak korpusy pedałów, obudowy dźwigni hamulcowych i korpusy piast mogą przejść z formy do wykańczania przy minimalnym ubytku materiału.
Powtarzalność to kolejna zaleta. Każda część wykonana z tej samej formy ma taki sam profil wymiarowy, co upraszcza montaż i kontrolę jakości w dużych partiach.
Kiedy odlewanie ciśnieniowe przewyższa obróbkę CNC lub wytwarzanie
Obróbka CNC sprawdza się przy seriach prototypowych, gdy koszty oprzyrządowania muszą pozostać niskie. Jednak w wielkoseryjnej produkcji złożonych części rowerowych odlewanie ciśnieniowe zwykle zapewnia niższy koszt części i większą szybkość, zwłaszcza przy cienkich ściankach, wewnętrznych żebrach i złożonych konturach, które w przeciwnym razie wymagałyby rozbudowanej obróbki wieloosiowej.
Spawanie lub gięcie sprawdza się przy ramach i prostych elementach konstrukcyjnych, ale wprowadza zmienność połączeń wynikającą z błędów ludzkich i wyższych kosztów pracy. Odlewanie ciśnieniowe eliminuje połączenia w elementach jednoczęściowych, poprawiając wytrzymałość i powtarzalność.
Najlepsze części rowerowe do odlewania ciśnieniowego
Komponenty rowerowe, które najbardziej korzystają z odlewania ciśnieniowego, mają wspólne cechy: złożoną geometrię, ścianki o umiarkowanej lub małej grubości, wymóg stałej jakości i duże wolumeny produkcji.
Ramy rowerowe odlewane ciśnieniowo i elementy konstrukcyjne
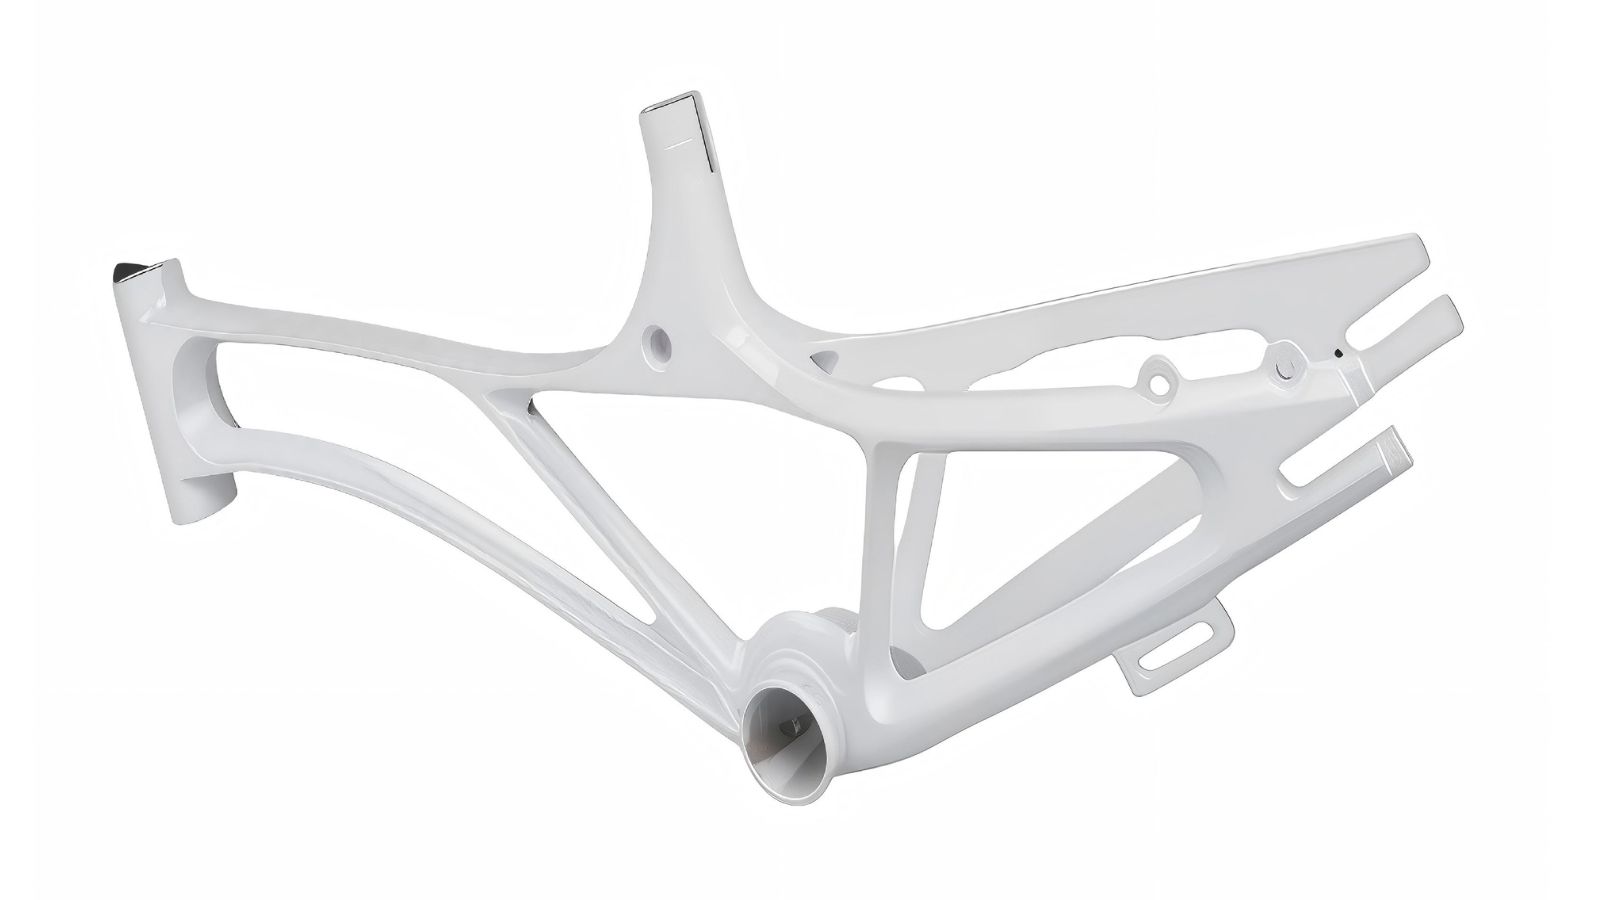
W przeszłości wykonanie całej ramy rowerowej metodą odlewania ciśnieniowego uznawano za niepraktyczne ze względu na ograniczenia rozmiarów maszyn i tradycyjne konstrukcje z pustych rur.
Nowoczesne maszyny odlewnicze o dużej sile zwarcia zrewolucjonizowały jednak ten proces. Dzięki zastosowaniu innowacyjnych, otwartych konstrukcji kratownicowych lub żebrowanych zamiast zamkniętych rur można dziś odlać całą główną ramę w jednym cyklu. Jednoczęściowa konstrukcja eliminuje słabe połączenia spawane, zapewniając wyjątkową sztywność i elegancki wygląd, cenione przy intensywnym użytkowaniu, niskich wymaganiach konserwacyjnych i produkcji masowej.
Dźwignie hamulcowe, wsporniki montażowe i osłony rowerowe
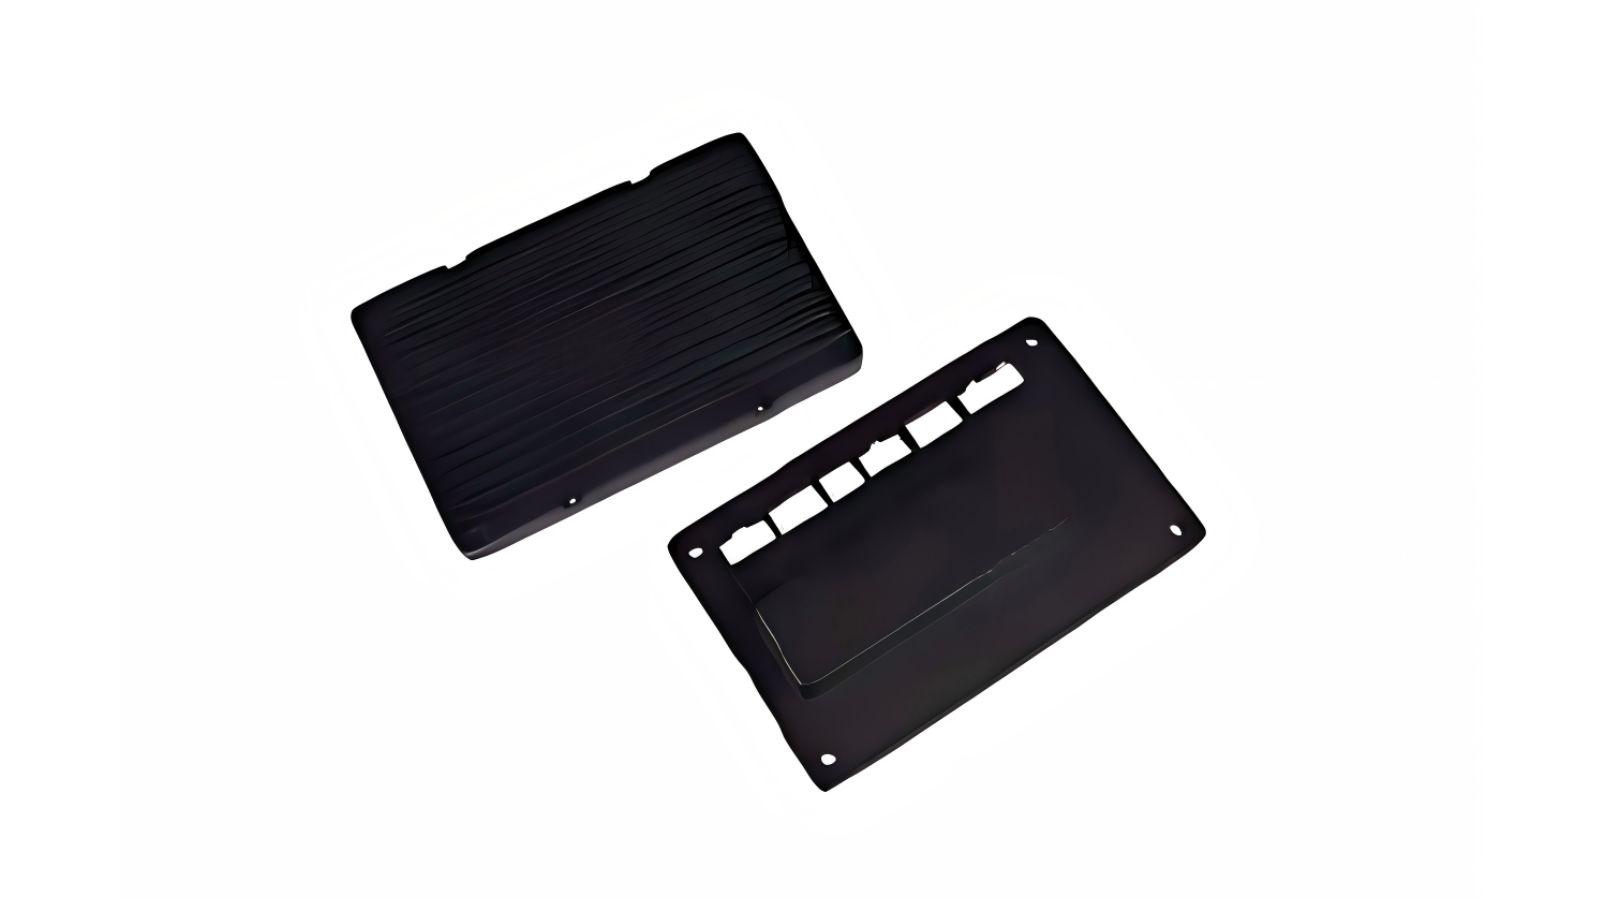
Dźwignie hamulcowe należą do najczęściej odlewanych ciśnieniowo części rowerowych. Korpus dźwigni ma złożony kształt z gładką powierzchnią zewnętrzną, wewnętrzną geometrią osi obrotu i elementami montażowymi. Odlewanie ciśnieniowe pozwala uzyskać je wszystkie w jednym cyklu.
Wsporniki montażowe do akcesoriów, oświetlenia, komputerów i koszyków na bidon można wydajnie wytwarzać metodą odlewania ciśnieniowego. Ich niewielki rozmiar i umiarkowana złożoność sprawiają, że nadają się do form wielogniazdowych, w których w jednym cyklu odlewa się kilka części.
Osłony i dekoracyjne elementy wykończeniowe również korzystają z możliwości dokładnego odwzorowania drobnych detali powierzchni. Części te często trafiają bezpośrednio do malowania proszkowego lub anodowania bez dodatkowej obróbki.
Obudowy silników i przekładni do rowerów elektrycznych
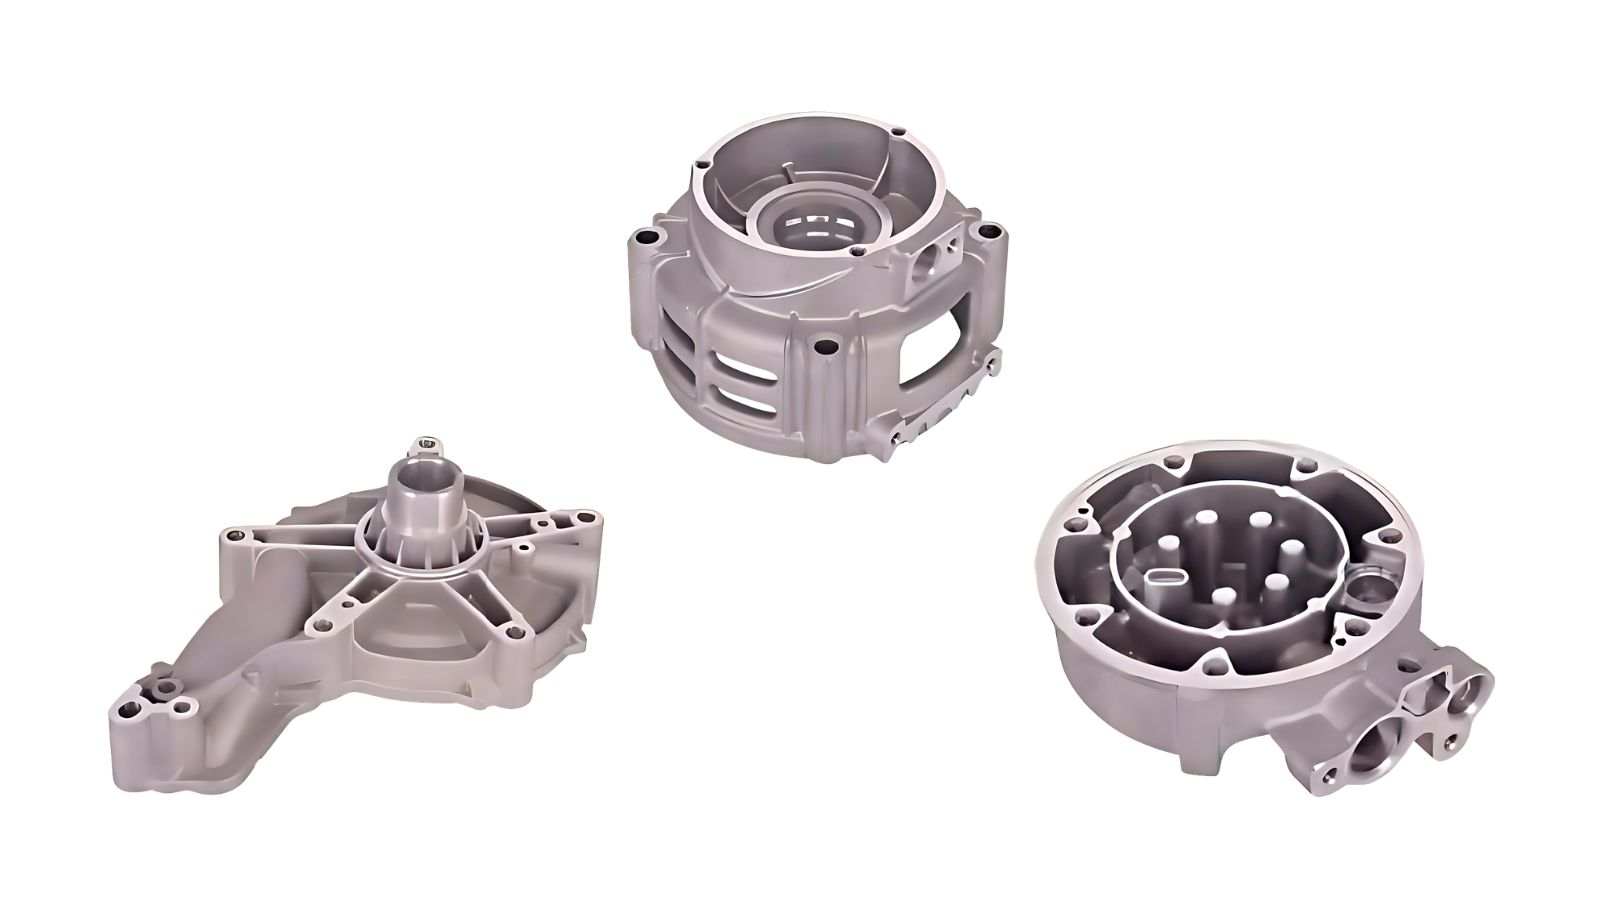
Wraz z rozwojem transportu dwukołowego produkcja komponentów do rowerów elektrycznych stała się kolejnym obszarem zainteresowania producentów, wprowadzającym dodatkowe wymagania funkcjonalne i jakościowe.
Obudowy silników i przekładni muszą skutecznie odprowadzać ciepło, chronić wewnętrzną elektronikę i zachować wąskie tolerancje ustawienia łożysk oraz wałów. Możliwość zintegrowania występów montażowych, żeber chłodzących i rowków uszczelniających w jednym odlewie ogranicza liczbę części i czas montażu.
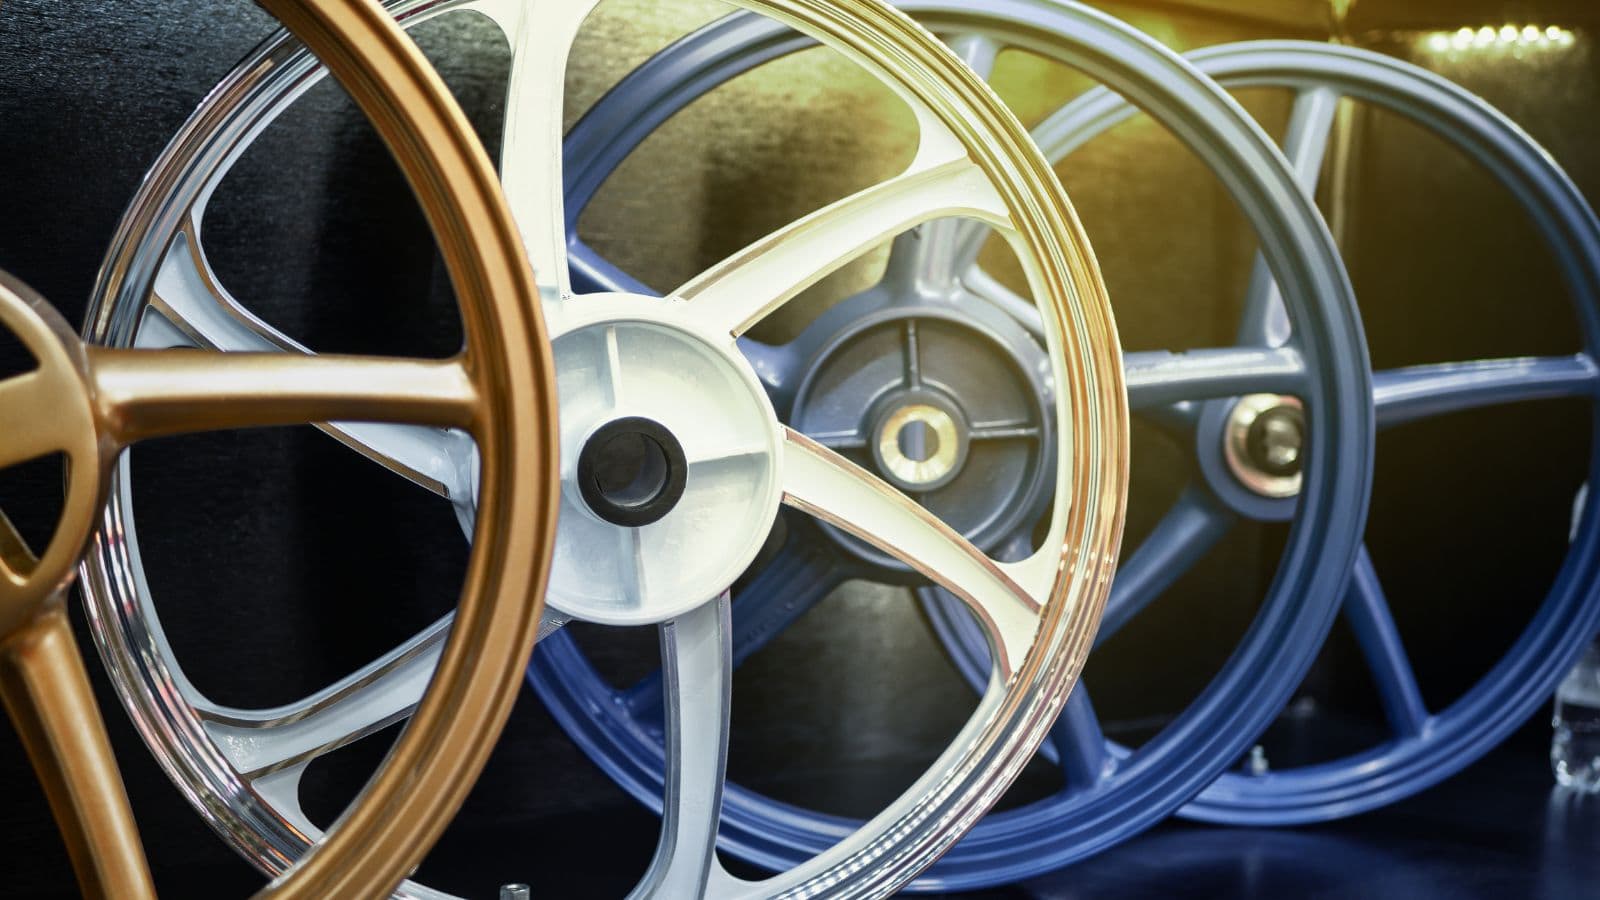
Jednoczęściowe magnezowe koła rowerowe — niska masa i wysoka wydajność
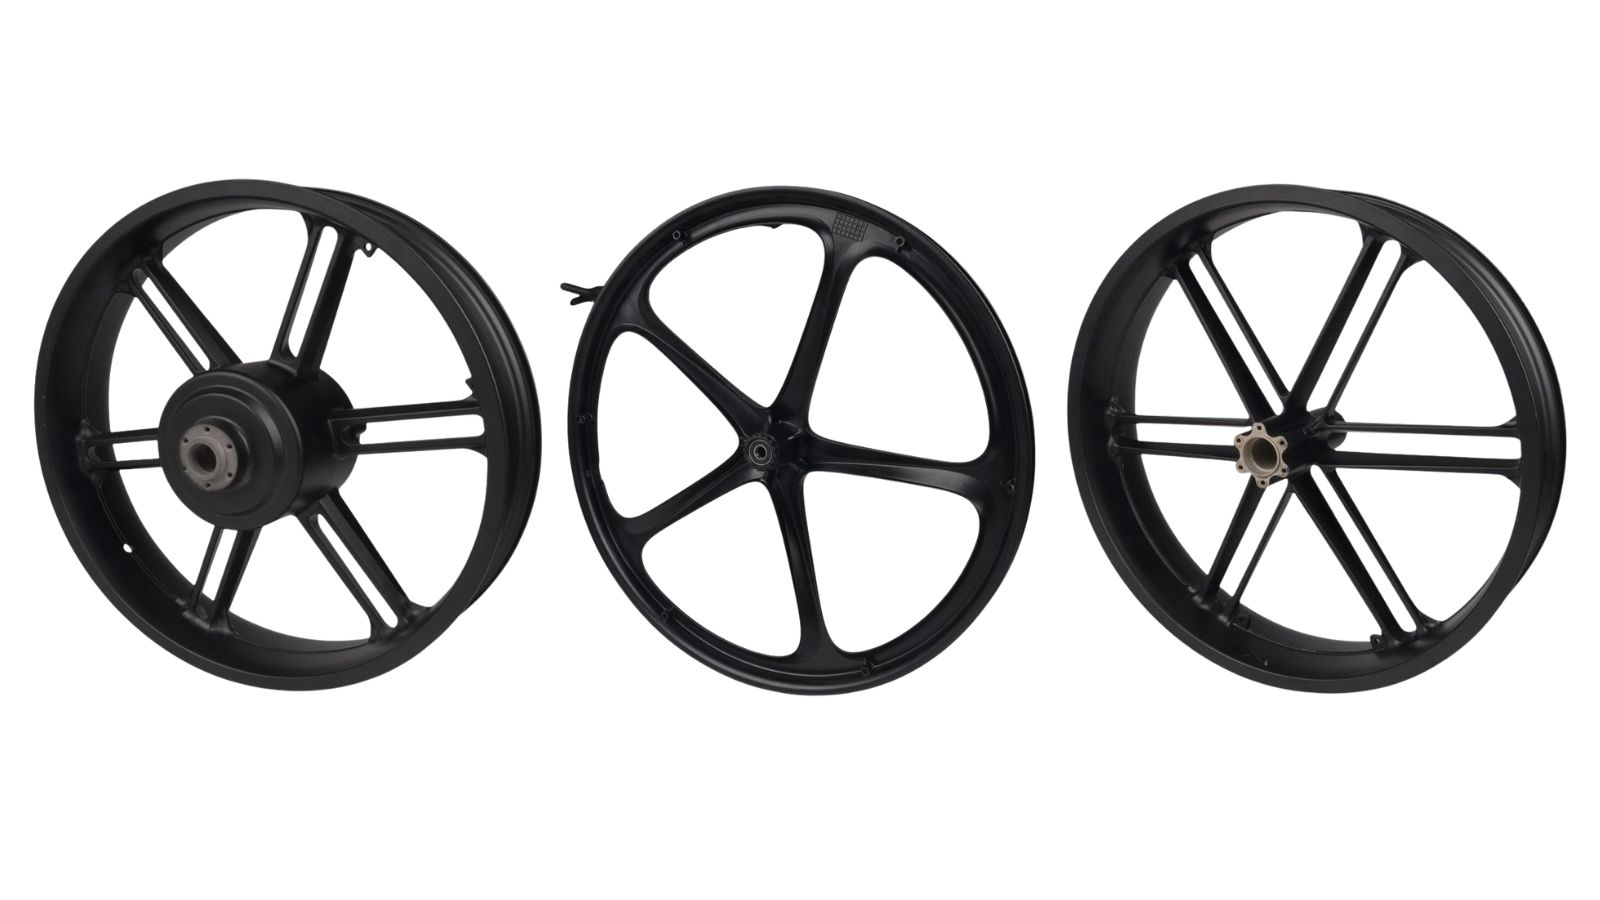
Tradycyjne koła rowerowe w dużym stopniu opierają się na szprychach, co wymaga żmudnego i pracochłonnego montażu. Koła szprychowe wymagają też regularnej konserwacji, w tym okresowego naciągania szprych i centrowania, aby pozostały bezpieczne i sprawne.
Odlewanie ciśnieniowe pod wysokim ciśnieniem rozwiązuje ten problem, umożliwiając produkcję kół jako prawdziwie jednoczęściowych, monolitycznych elementów. Zintegrowanie centralnej piasty, aerodynamicznych ramion i zewnętrznej obręczy w jednej ciągłej metalowej konstrukcji daje sztywne koło niewymagające konserwacji, które można wytwarzać seryjnie z dużą wydajnością.
W przeszłości krytykowano koła aluminiowe za zbyt dużą masę. Nowoczesna produkcja wykorzystuje jednak zaawansowane stopy magnezu, aby znacznie obniżyć masę koła przy zachowaniu sztywności konstrukcyjnej. Możliwość odlewania cienkościennych elementów zapewnia dużą swobodę projektowania i pozwala sprostać wyższemu momentowi obrotowemu oraz większej masie współczesnych rowerów elektrycznych.
Choć ultralekkie koła szprychowe z włókna węglowego pozostają standardem w wyścigach profesjonalnych, odlewane ciśnieniowo koła magnezowe są doskonałym rozwiązaniem dla szybko rosnącego rynku rowerów elektrycznych, miejskich, składanych i systemów mobilności publicznej.
Dobór materiału do odlewów ciśnieniowych części rowerowych
Dobór stopu wpływa na wszystkie cechy odlewanej ciśnieniowo części rowerowej — od masy i wytrzymałości po odporność na korozję i jakość wykończenia powierzchni. Najczęściej stosuje się aluminium, cynk i magnez.
Dlaczego odlewanie ciśnieniowe aluminium jest popularne w częściach rowerowych
Stopy aluminium są najczęściej stosowanymi materiałami w odlewaniu ciśnieniowym — nie tylko przy produkcji komponentów rowerowych, lecz w całej branży. Powody są proste:
- Niska gęstość zmniejsza całkowitą masę roweru
- Naturalna odporność na korozję dzięki samoczynnie tworzącej się warstwie tlenku
- Dobra przewodność cieplna w obudowach silników i akumulatorów rowerów elektrycznych
- Szeroka dostępność stopów o dobrze udokumentowanych właściwościach mechanicznych
- Możliwość recyklingu wspiera cele zrównoważonego rozwoju i może przynosić oszczędności
Typowe stopy aluminium do odlewanych ciśnieniowo części rowerowych to:
| Stop | Kluczowe właściwości | Typowe zastosowania w rowerach |
|---|---|---|
| A380 | Dobra lejność, szczelność ciśnieniowa i wytrzymałość | Obudowy silników, wsporniki, korpusy dźwigni |
| A360 | Wyższa odporność na korozję, dobra ciągliwość | Elementy odsłonięte, korpusy piast |
| A383 | Łatwiejsze wypełnianie złożonych form | Cienkościenne osłony, skomplikowane kształty |
| ADC12 | Zrównoważona lejność i wytrzymałość | Części rowerowe do zastosowań ogólnych |
Kiedy lepiej wybrać cynk lub magnez
Odlewanie ciśnieniowe cynku jest odpowiednie do małych, szczegółowych części wymagających doskonałego wykończenia powierzchni i wąskich tolerancji. Typowe zastosowania rowerowe obejmują końcówki linek, niewielkie pokrętła regulacyjne i ozdobne emblematy.
Większa gęstość cynku ogranicza jego zastosowanie w konstrukcyjnych częściach wrażliwych na masę, ale niska temperatura topnienia umożliwia odlewanie w maszynach z gorącą komorą, zapewniając krótsze cykle i dłuższą żywotność formy.
Magnez zyskuje na popularności w ostatnich latach dzięki rozwojowi produkcji stopów i technik odlewania ciśnieniowego. Jest najlżejszym metalem konstrukcyjnym wykorzystywanym w tej metodzie i sprawdza się tam, gdzie priorytetem jest redukcja masy, na przykład w kołach sportowych, korpusach pedałów i obudowach silników wysokiej klasy rowerów elektrycznych. Stopy takie jak AZ91D i AM60B zapewniają dobrą wytrzymałość i zdolność tłumienia drgań.
Dobór stopu pod kątem wytrzymałości, masy i odporności na korozję
Dobór stopu należy rozpocząć od wymagań funkcjonalnych części. Warto uwzględnić następujące czynniki:
- Rodzaj obciążenia: Obciążenia statyczne przemawiają za stopami o wysokiej wytrzymałości (A380, AZ91D). Obciążenia cykliczne lub udarowe mogą wymagać stopów o większej ciągliwości (A360, AM60B).
- Docelowa masa: Stopy magnezu ważą mniej więcej dwie trzecie tego, co aluminium; cynk waży ponad dwa razy więcej.
- Środowisko pracy: Części narażone na deszcz, sól drogową lub pot wymagają dobrej odporności na korozję. Zarówno aluminium, jak i magnez korzystają z ochronnych powłok powierzchniowych.
- Metoda wykańczania: Niektóre stopy lepiej nadają się do anodowania. Jeśli anodowanie jest wymagane, należy uwzględnić to przy wczesnym doborze stopu.
- Koszt: Stopy aluminium zwykle zapewniają najlepszą równowagę między parametrami a ceną w przypadku większości części rowerowych.
Jeśli chcesz uprościć proces wyboru, zawsze możesz skonsultować się z producentami i skorzystać z ich wskazówek.
Moldiecasting: od optymalizacji projektu do gotowych do montażu części rowerowych
Przekształcenie odlewanego ciśnieniowo komponentu rowerowego z plików CAD w gotową część wymaga czegoś więcej niż samo wypełnienie formy. Moldiecasting jest kompleksowym partnerem produkcyjnym, który zarządza wszystkimi tymi czynnikami w jednym miejscu — od wstępnego przeglądu projektu po w pełni wykończone komponenty rowerowe, gotowe do montażu.
Wsparcie w projektowaniu pod kątem wytwarzania (DFM)
Zanim zostanie rozpoczęta obróbka stali, nasz zespół inżynierów sprawdza modele CAD i stosuje zasady DFM, aby zapewnić sztywność bez zbędnego zwiększania masy oraz w miarę możliwości ograniczyć obróbkę po odlaniu.
W przypadku zastosowań wrażliwych na masę, takich jak koła magnezowe lub osłony silników rowerów elektrycznych, nasze procesy pozwalają utrzymać wąskie tolerancje od ±0,1 mm do ±0,3 mm na krytycznych powierzchniach, takich jak otwory pod łożyska i gniazda osi obrotu.
Symulacja formy i zatwierdzenie pierwszej sztuki
Przed wykonaniem oprzyrządowania produkcyjnego przeprowadzamy pełną analizę przepływu w formie, aby przewidzieć i usunąć potencjalne wady już na etapie symulacji. Po wykonaniu odlewów próbnych szybka kontrola sprawnie zamyka pętlę weryfikacji: pełne raporty z pomiarów CMM są wydawane w ciągu kilku dni od próbnych serii, po otrzymaniu raportów ze skanowania 3D. Tak krótki czas realizacji pozwala terminowo zatwierdzić projekt i zapobiega narastaniu opóźnień.
Własna produkcja form, odlewanie, obróbka i wykańczanie powierzchni
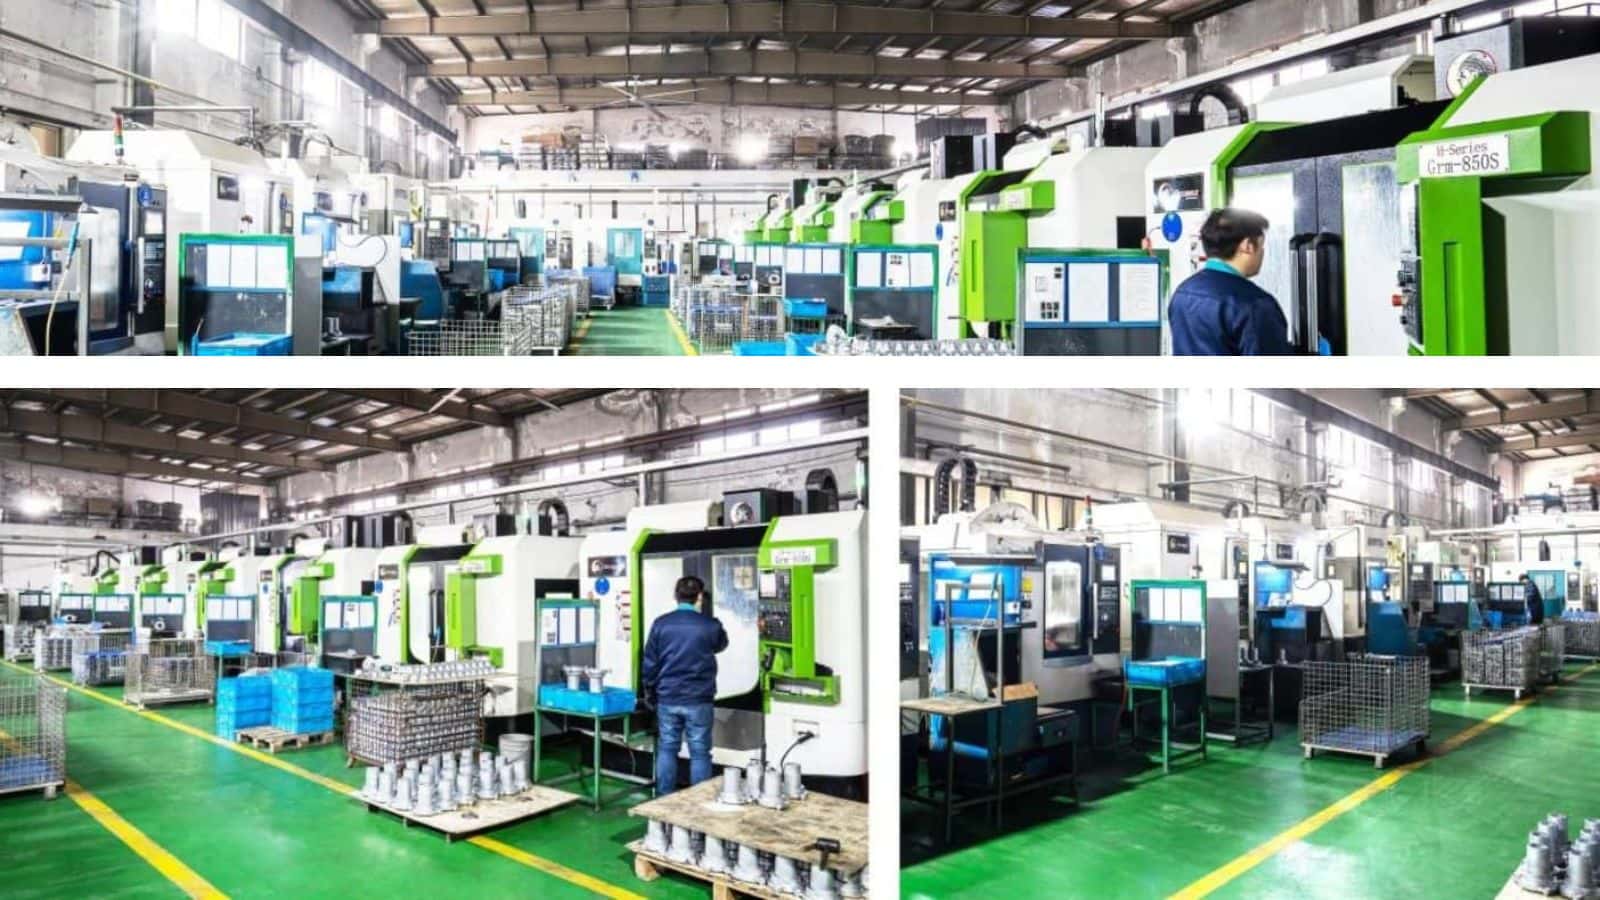
Cała produkcja form, odlewanie, obróbka CNC i wykańczanie powierzchni odbywają się w ramach wewnętrznego zespołu inżynieryjnego Moldiecasting. Oferujemy obróbkę powierzchni dostosowaną do komponentów rowerowych odlewanych ciśnieniowo:
- Malowanie proszkowe i natryskowe: Standardowe rozwiązanie w przypadku ram, kół magnezowych i obudów silników odlewanych ciśnieniowo. Skutecznie maskuje drobne ślady przepływu metalu, zapewniając trwałe kolory i faktury dopasowane do marki.
- Śrutowanie i piaskowanie: Niezbędne do oczyszczania powierzchni, odprężania i poprawy przyczepności farby; znacząco wydłuża trwałość zmęczeniową części metalowych.
- Polerowanie wibracyjne i mechaniczne: Usuwa wypływkę i wygładza linie podziału, zapewniając czystą, bezpieczną i wysokiej jakości w dotyku powierzchnię odsłoniętych elementów, takich jak dźwignie hamulcowe.
- Galwanizacja: Idealna do mniejszych akcesoriów cynkowych odlewanych ciśnieniowo (np. końcówek linek i pokręteł regulacyjnych), którym zapewnia atrakcyjne wykończenie i odporność na warunki atmosferyczne.
- Specjalistyczne utlenianie (np. MAO dla magnezu): Standardowe odlewy aluminiowe nie są idealne do dekoracyjnego anodowania, dlatego w przypadku części magnezowych oferujemy odpowiednie powłoki uzyskiwane metodą mikrołukowego utleniania, zapewniające maksymalną odporność na korozję w trudnych warunkach jazdy.
Certyfikaty jakości i skala produkcji
Oprócz dotychczasowego doświadczenia w produkcji odlewanych ciśnieniowo części rowerowych (widocznego w naszym katalogu produktów), Moldiecasting posiada certyfikaty ISO 9001 i IATF 16949, a wysokie standardy jakości stosuje przy każdym zamówieniu na komponenty rowerowe. Przyjmujemy wszystkie standardowe formaty plików — DXF, DWG, IGES i STEP — w projektach OEM i ODM na każdym etapie rozwoju produktu.
Chcesz zrealizować swój kolejny projekt komponentu rowerowego? Zespół inżynierów i prześlij nam już dziś rysunki 2D/3D. Przygotujemy bezpłatną ocenę projektu i konkurencyjną wycenę, aby przyspieszyć rozpoczęcie produkcji.







