
Anodowanie, szeroko stosowana metoda obróbki powierzchni metali polega na wzmacnianiu i ochronie powierzchni przez wytworzenie kontrolowanej warstwy tlenkowej. Proces wymaga jednak wiedzy technicznej i uwzględnienia wielu czynników przy wyborze metody.
W tym przewodniku szczegółowo wyjaśniamy działanie poszczególnych rodzajów anodowania, ich cechy oraz sposób równoważenia kosztu, odporności na zużycie i wyglądu, aby dobrać właściwe rozwiązanie do projektu.
Różnice między procesami anodowania
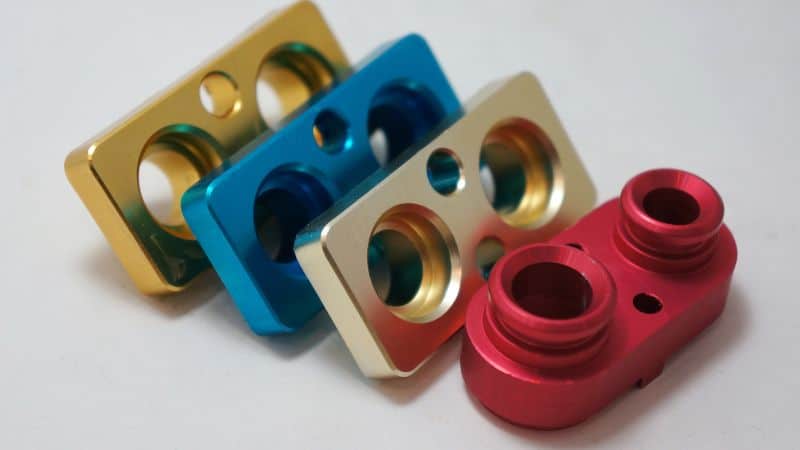
Każdy proces anodowania przekształca powierzchnię metalu przez kontrolowane utlenianie elektrochemiczne, ale powstałe warstwy mogą znacząco się różnić. Zrozumienie tych różnic pomaga wybrać między anodowaniem typu I (kwas chromowy), typu II (kwas siarkowy) i typu III (powłoka twarda) .
Podstawowa zasada jest prosta: element, zwykle wykonany z ograniczonej grupy metali, w tym aluminium, cynku, magnezu i tytanu, zanurza się w kwaśnym elektrolicie i przepuszcza przez niego prąd stały, tworząc na powierzchni integralną warstwę ochronną. O wyborze decydują cztery główne parametry:
- Skład elektrolitu: Rodzaj kwasu jest podstawowym kryterium klasyfikacji. Kwas chromowy, siarkowy i fosforowy w odmienny sposób oddziałują z metalem.
- Temperatura: To jeden z najważniejszych parametrów operacyjnych. Niższa temperatura kąpieli (~0-10°C / 32-50°F) znacznie spowalnia rozpuszczanie tworzącego się tlenku, co prowadzi do gęstszych, twardszych i grubszych powłok. Standardowe anodowanie dekoracyjne odbywa się w wyższej, zbliżonej do otoczenia temperaturze.
- Gęstość prądu i napięcie: Większe natężenie prądu powoduje intensywniejszą reakcję utleniania, przyspiesza wzrost i wpływa na mikrostrukturę warstwy tlenkowej.
- Czas procesu: Czas w kąpieli bezpośrednio wpływa na grubość powłoki, w granicach określanych przez pozostałe parametry.
Anodowanie typu I: anodowanie w kwasie chromowym
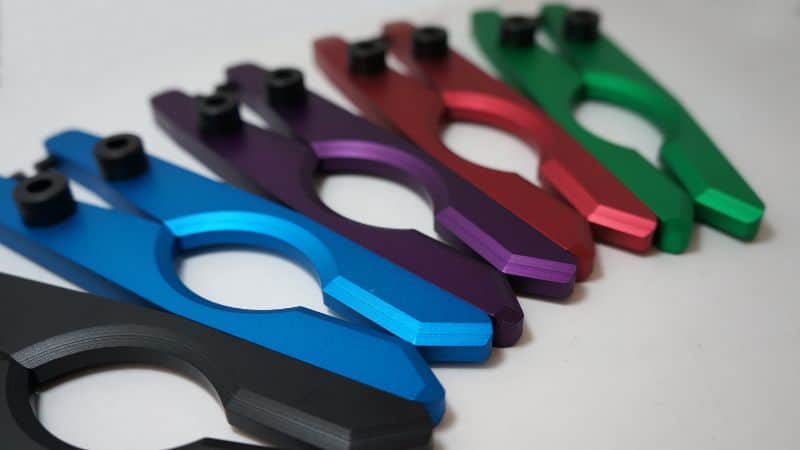
W anodowaniu typu I, nazywanym również chromowym, jako elektrolit stosuje się kwas chromowy (H₂CrO₄) . Warstwa tlenkowa wytworzona w tym roztworze jest mało porowata i bardzo cienka — zazwyczaj od 0.00002 do 0.0001 cala (0.5–2.5 mikrometra). Mocno wiąże się z powierzchnią i zapewnia odporność na korozję bez zauważalnej zmiany wymiarów.
Kąpiel z kwasem chromowym jest łagodniejsza niż kąpiel siarkowa stosowana w typie II, dlatego ogranicza oddziaływanie na materiał bazowy i zachowuje wykończenie powierzchni. Dzięki dobrej przyczepności warstwy tlenkowej metoda często służy jako podkład pod farby i kleje.
Zalety i ograniczenia
Warstwa ochronna w anodowaniu typu I jest cienka i gładka, tworząc trwałą, lecz lekką powłokę. Zapewnia ważną ochronę przed korozją i zachowuje drobne detale precyzyjnych powierzchni.
Typowa grubość powłoki wynosi od od 0.00005 do 0.0001 cala, więc zmiana wymiarów jest pomijalna. Odporność na ścieranie jest jednak mniejsza niż w przypadku grubszych powłok siarkowych i twardych.
Ponieważ kwas chromowy zawiera chrom sześciowartościowy, proces wymaga kontroli środowiskowej i zdrowotnej, co ogranicza jego stosowanie w niektórych zakładach.
Typowe zastosowania
Anodowanie typu I stosuje się głównie w lotnictwie, wojsku i precyzyjnym przemyśle, gdy konieczne jest zachowanie dokładnych wymiarów, przygotowanie podłoża pod farbę lub klej oraz ochrona przed korozją lekkich komponentów.
- Lotnictwo: Stosowane w zespołach konstrukcyjnych, powierzchniach sterowych, elementach krytycznych dla lotu i łącznikach wymagających minimalnej zmiany wymiarów oraz odporności na korozję.
- Wojsko i obronność: Chroni precyzyjne obudowy, złącza i sprzęt terenowy; często stanowi podłoże pod kolejną powłokę.
- Przemysł i motoryzacja: Cienka powłoka ochronna i dobry podkład pod klejenie lub malowanie, gdy priorytetem jest przyczepność i ochrona przed korozją pod powłoką.
Anodowanie typu II: anodowanie w kwasie siarkowym
Proces wykorzystuje podobne podstawowe zasady, ale elektrolitem jest kwas siarkowy rozcieńczony wodą dejonizowaną; temperaturę utrzymuje się w zakresie 65–75°F (18–24°C).
Grubość powłoki wynosi zwykle 0.0001–0.001 inch. Grubsze warstwy zapewniają większą odporność na korozję i zużycie.
Po anodowaniu części dokładnie się płucze, aby usunąć pozostałości kwasu, a pory warstwy tlenkowej można uszczelnić w gorącej wodzie lub roztworze octanu niklu. Uszczelnianie utrwala odporność na korozję i przygotowuje powierzchnię do ewentualnego barwienia anodowego .
Najważniejsze właściwości i zalety
Zastosowania przemysłowe i konsumenckie
Anodowanie typu II jest najczęściej wybieranym procesem, gdy potrzebna jest równowaga między odpornością na korozję, trwałością powierzchni, izolacją elektryczną i możliwościami barwienia przy rozsądnym koszcie.
- Lotnictwo i motoryzacja: Chroni złącza konstrukcyjne, zespoły i ozdobne elementy wykończeniowe narażone na warunki atmosferyczne lub łagodne chemikalia.
- Architektura: Stosowane do paneli budowlanych i wyposażenia, gdy ważne są jednolity kolor i odporność na pogodę.
- Produkty konsumenckie: Występuje w naczyniach kuchennych, obudowach aparatów, elektronice i okuciach morskich, którym zapewnia większą odporność na zużycie i atrakcyjny wygląd.
- Elektronika: Zapewnia izolację elektryczną i ochronę powierzchni radiatorów oraz obudów, w których należy zapobiegać zwarciom.
Anodowanie typu III: anodowanie twarde
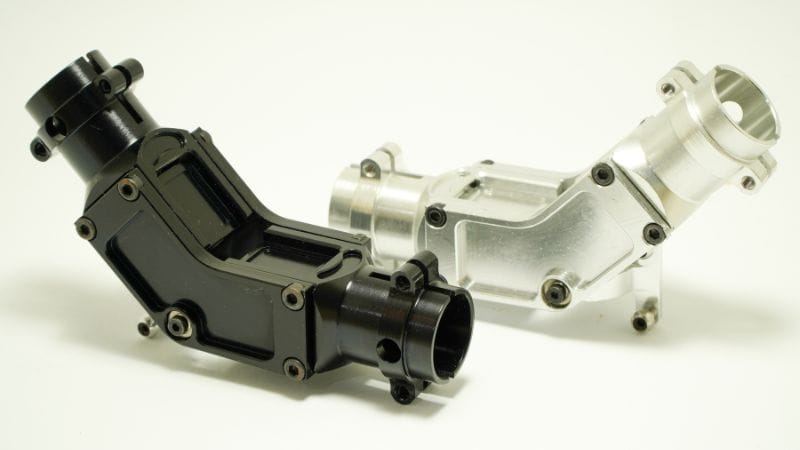
Anodowanie typu III, nazywane również twardym, wykorzystuje elektrolit z kwasem siarkowym, niską temperaturę kąpieli (często 32–50°F lub 0–10°C) i gęstość prądu około 20–36 amperów na stopę kwadratową.
Gruba warstwa tlenkowa ma zwykle od 0.001 do 0.004 cala. Około połowa tej grubości wrasta w materiał bazowy, a połowa rozbudowuje się na zewnątrz.
Stabilna, niska temperatura kontroluje tempo wzrostu tlenku i ogranicza przypalenia, zapewniając bardziej jednolitą powłokę. Napięcie i gęstość prądu określają twardość i końcowy kolor — od ciemnoszarego do czarnego, w zależności od składu stopu i grubości powłoki.
Zalety powłoki twardej: odporność na zużycie i trwałość
Anodowanie twarde znacząco zwiększa odporność na zużycie. Twardość warstwy tlenkowej może wynosić 60–70 HRC, przewyższając twardość większości stali. Ogranicza to uszkodzenia powierzchni spowodowane przesuwaniem, tarciem i kontaktem z materiałami ściernymi.
W przeciwieństwie do cienkiego anodowania dekoracyjnego (typ II), typ III zapewnia trwałość w wymagających warunkach, takich jak wysokie ciśnienie i drgania. Działa też jako izolator elektryczny i wytrzymuje podwyższone temperatury bez utraty wytrzymałości.
Dzięki tym właściwościom anodowanie twarde jest cenne w zastosowaniach przemysłowych, w których liczy się długi okres użytkowania. Ogranicza zużycie metalu o metal, zmniejsza częstotliwość konserwacji i zachowuje dokładność wymiarową. Pory powłoki mogą zatrzymywać środki smarne i uszczelniające, dodatkowo poprawiając odporność na tarcie i korozję.
Kluczowe zastosowania
Anodowanie twarde typu III stosuje się do komponentów narażonych na intensywne zużycie, tarcie, wysokie ciśnienie lub agresywne środowisko, gdy celem jest maksymalna twardość powierzchni, trwałość i żywotność.
- Lotnictwo i obronność: Chroni elementy silników, podwozia, siłowniki i korpusy broni narażone na duże zużycie.
- Motoryzacja i przemysł morski: Stosowane do tłoków, zaworów, elementów zawieszenia i innych części narażonych na wysoką temperaturę, tarcie i korozję.
- Maszyny przemysłowe: Nakładane na koła zębate, komponenty hydrauliczne, formy i inne urządzenia, w których awaria jest kosztowna i wymagane są dłuższe odstępy między konserwacjami.
- Sprzęt sportowy i elektronika: Zapewnia twardą, ochronną powierzchnię części rowerowych oraz izolację i trwałość obudów elektronicznych i złączy.
Inne specjalistyczne metody anodowania
Oprócz głównych rodzajów istnieją też specjalistyczne metody anodowania przeznaczone do konkretnych zastosowań technicznych i estetycznych. Modyfikują grubość, strukturę lub wygląd warstwy tlenkowej w zależności od wymagań projektu i parametrów.
Uszczelnianie i obróbka po anodowaniu
Metody uszczelniania na gorąco i na zimno
Uszczelnianie zamyka mikroskopijne pory powstałe podczas kąpieli anodującej. Dwie najczęściej stosowane metody to uszczelnianie na gorąco i uszczelnianie na zimno. Uszczelnianie na gorąco wykorzystuje wodę dejonizowaną lub octan niklu w temperaturze około 95–100°C. Ciepło uwadnia tlenek aluminium, tworząc bemit, który pęcznieje i wypełnia pory. Metoda zapewnia doskonałą odporność na korozję, ale może nieznacznie przytłumić jasne kolory.
Uszczelnianie na zimno odbywa się w niższej temperaturze (25–35°C) z użyciem soli niklu na bazie fluoru lub innych środków chemicznych. Oszczędza energię i skraca cykl, obniżając koszt produkcji. Powłoki uszczelnione na zimno lepiej zachowują intensywność koloru, ale mogą być nieco mniej trwałe w agresywnych warunkach.
Wybór metody zależy od geometrii części, wymaganego wykończenia i warunków eksploatacji.
Techniki barwienia i nadawania koloru
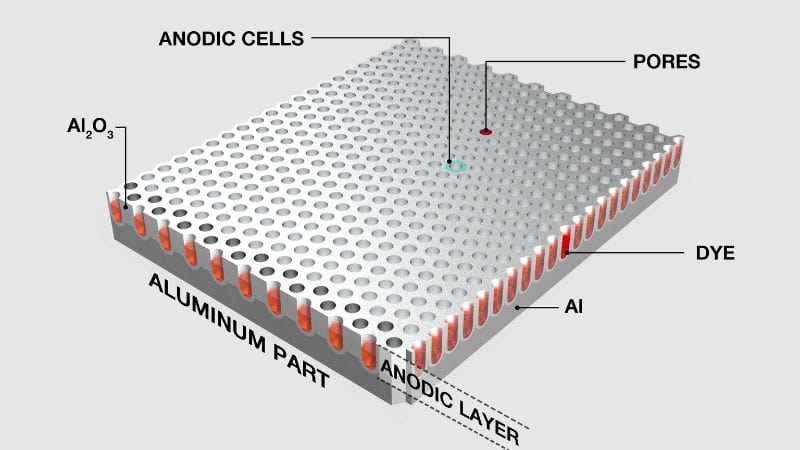
Przed uszczelnieniem anodowane części można barwić na wiele kolorów. Barwienie anodowe jest możliwe, ponieważ porowata warstwa tlenkowa łatwo absorbuje barwnik. Stosuje się barwniki organiczne dla żywych kolorów oraz nieorganiczne sole metali dla odcieni odpornych na blaknięcie.
Barwienie przeprowadza się bezpośrednio po kąpieli anodującej, gdy pory są otwarte i chłonne. Po nałożeniu koloru części się uszczelnia, aby zamknąć pigmenty w porach. Poprawia to stabilność UV i odporność na zużycie.
W niektórych zastosowaniach stosuje się barwienie elektrolityczne, w którym sole metali osadza się w porach prądem elektrycznym, uzyskując odcienie brązu, szarości i czerni. Anodowanie integralne, bardziej zaawansowana metoda, tworzy kolor i tlenek równocześnie. Każda technika zapewnia inną równowagę estetyki, kosztu i trwałości środowiskowej.
Jak wybrać rodzaj anodowania?
Określ główny cel
To najważniejszy krok. Główne wymaganie wskaże odpowiedni proces.
Jeśli priorytetem jest wyjątkowa odporność na zużycie i trwałość części narażonych na tarcie, ciśnienie lub ścieranie, wybierz typ III (anodowanie twarde). Tworzy grubą, bardzo twardą warstwę, znacznie wydłużając żywotność komponentów.
Jeśli potrzebne jest wysokiej jakości wykończenie z wyborem kolorów i niezawodną ochroną przed korozją, typ II (anodowanie siarkowe) jest opłacalnym rozwiązaniem, które najlepiej równoważy wygląd, parametry i koszt.
Jeśli priorytetem jest zachowanie dokładnych wymiarów krytycznych części, często jako podkładu pod farbę lub klej, specjalistycznym wyborem jest typ I (anodowanie chromowe). Cienka, mocno związana powłoka chroni bez zmiany tolerancji.
Szczególne cechy części
Po określeniu celu dopasuj wybór do szczegółów technicznych.
- Zgodność materiału: Stop aluminium bezpośrednio wpływa na rezultat. Stopy takie jak 6063 anodują się na jasny kolor i dobrze nadają się do barwionego wykończenia typu II. Stopy o większej zawartości miedzi lub krzemu (np. 2024) dają ciemniejsze, brązowe odcienie i lepiej nadają się do typu III, gdy wygląd jest mniej istotny niż funkcja.
- Geometria i powierzchnia części: Złożone części z głębokimi wnękami lub ślepymi otworami utrudniają uzyskanie powłoki, szczególnie grubej warstwy typu III. Anodowanie jest przezroczyste — każde zarysowanie lub ślad obróbki pozostanie widoczny, dlatego początkowe wykończenie powierzchni ma kluczowe znaczenie.
- Wymagania użytkowe: Określ wymaganą grubość powłoki, odporność na korozję (np. czas próby w komorze solnej) i zużycie. Wymóg grubości powyżej 0.002″ oznacza typ III. Do cieńszych, dekoracyjnych powłok wystarczy typ II. Jasna specyfikacja zapewnia zgodność wykończenia z potrzebami.
Uwzględnij produkcję i zgodność z przepisami
Czynniki te wpływają na wykonalność, koszt i czas realizacji.
- Czynniki kosztowe: Typ II jest zazwyczaj najbardziej ekonomiczny. Typ III kosztuje więcej z powodu dłuższego procesu, chłodzenia i precyzyjnej kontroli. Barwniki i specjalistyczne uszczelnianie zwiększają koszt każdego rodzaju.
- Przepisy: Stosowanie chromu sześciowartościowego w typie I podlega ścisłym regulacjom. Wiele branż wybiera zatwierdzone alternatywy, takie jak anodowanie borowo-siarkowe (BSAA), które zapewnia zbliżone właściwości przy mniejszych ograniczeniach.
- Wpływ na wymiary: Pamiętaj, że powłoka anodowa narasta zarówno w głąb, jak i na zewnątrz materiału. W anodowaniu twardym typu III około połowa grubości zwiększa zewnętrzne wymiary części — to ważne przy ciasnych pasowaniach, gwintach i powierzchniach łożysk.
Ostatni krok: wcześnie skonsultuj się z dostawcą obróbki powierzchni
Najskuteczniejszym sposobem zapewnienia właściwego rezultatu jest współpraca z profesjonalnym dostawcą anodowania już na etapie projektowania. Przekaż wymagania użytkowe, krytyczne wymiary i próbki estetyczne. Doświadczenie dostawcy pomoże zoptymalizować projekt pod kątem produkcji, uniknąć nieoczekiwanych kosztów i dobrać właściwy rodzaj anodowania.
Najczęściej zadawane pytania
Czy uszkodzone części anodowane można naprawić lub poddać ponownej obróbce?
Warstwa tlenkowa jest integralną częścią podłoża i nie można jej miejscowo „załatać”. Aby naprawić głębokie zarysowanie lub uszkodzenie, należy całkowicie usunąć istniejącą powłokę chemicznie i ponownie anodować część. Może to wpłynąć na tolerancje i materiał bazowy.
Czy anodowanie ma alternatywy?
Alternatywami są malowanie proszkowe, galwanizacja i różne powłoki konwersyjne, takie jak chromianowe. Malowanie proszkowe to popularna metoda, w której suchy proszek nakłada się elektrostatycznie i utwardza, tworząc grubą, ciągłą warstwę polimerową.
Części wymagają izolacji elektrycznej i odprowadzania ciepła. Który rodzaj anodowania wybrać?
Każdy rodzaj anodowania tworzy nieprzewodzącą warstwę tlenkową. Typ II często stosuje się w radiatorach elektronicznych, ponieważ zapewnia doskonałą izolację elektryczną i wystarczające przewodzenie ciepła przez metal pod powłoką. Grubsza powłoka typu III zapewnia jeszcze lepszą izolację, ale może nieznacznie ograniczać przepływ ciepła, gdy jego maksymalne odprowadzanie jest kluczowe.







