
L’anodizzazione è un trattamento superficiale dei metalli ampiamente utilizzato, definibile come una tecnica che rafforza e protegge le superfici metalliche creando uno strato di ossido controllato. Tuttavia, il processo richiede conoscenze tecniche e una valutazione attenta dei criteri di scelta.
Questa guida illustra in dettaglio il funzionamento di ciascun tipo di anodizzazione, le sue caratteristiche distintive e come bilanciare costi, resistenza all’usura e aspetto per scegliere la soluzione giusta per il vostro progetto.
Differenze tra i processi di anodizzazione
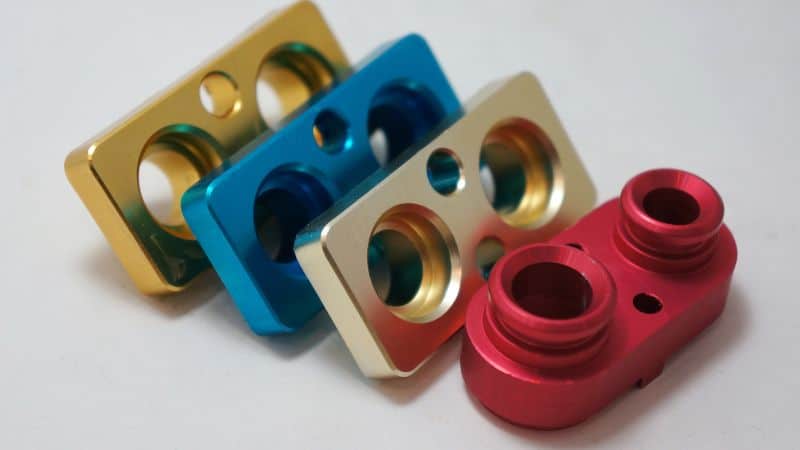
Tutti i processi di anodizzazione trasformano le superfici metalliche mediante ossidazione elettrochimica controllata, ma gli strati di ossido risultanti possono variare notevolmente. Comprendere queste variabili è fondamentale per scegliere tra anodizzazione di tipo I (acido cromico), tipo II (acido solforico) e tipo III (anodizzazione dura) .
La formula di base è semplice: il pezzo, generalmente realizzato con una gamma limitata di metalli tra cui alluminio, zinco, magnesio e titanio, viene immerso in un elettrolita acido; una corrente elettrica continua lo attraversa e sul pezzo cresce uno strato protettivo integrato. Le variabili distintive principali sono quattro:
- Composizione dell’elettrolita: Il tipo di acido utilizzato è il principale criterio di classificazione. Acido cromico, solforico e fosforico interagiscono in modo diverso con il metallo.
- Temperatura: È forse il fattore operativo più importante. Temperature più basse del bagno (~0-10°C / 32-50°F) rallentano drasticamente la dissoluzione dell’ossido durante la sua formazione, producendo rivestimenti più densi, duri e spessi, caratteristiche tipiche di questo processo. L’anodizzazione decorativa standard avviene a temperature più elevate, vicine a quella ambiente.
- Densità di corrente/tensione: Una corrente elettrica più elevata intensifica la reazione di ossidazione, favorendo una crescita più rapida e influenzando la microstruttura dello strato di ossido.
- Durata del processo: Il tempo trascorso nel bagno è direttamente correlato allo spessore del rivestimento, entro i limiti stabiliti dagli altri parametri.
Anodizzazione di tipo I: anodizzazione all’acido cromico
L’anodizzazione di tipo I, detta anche anodizzazione all’acido cromico, utilizza acido cromico (H₂CrO₄) come elettrolita. La pellicola di ossido che si forma in questa soluzione è poco porosa e molto sottile: in genere misura 0.00002–0.0001 pollici (0.5–2.5 micron). Questo strato aderisce saldamente alla superficie e offre resistenza alla corrosione senza modificarne sensibilmente le dimensioni.
Poiché il bagno di acido cromico è meno aggressivo dell’acido solforico utilizzato nell’anodizzazione di tipo II, riduce l’attacco al substrato e preserva la finitura superficiale. Grazie all’eccellente adesione dello strato di ossido risultante, viene spesso usato come base di primer per vernici e adesivi.
Vantaggi e limiti
Lo strato di ossido protettivo ottenuto con l’anodizzazione di tipo I è sottile e liscio e conferisce ai pezzi un rivestimento durevole ma leggero . Offre una protezione essenziale contro la corrosione e mantiene i dettagli fini delle superfici di precisione.
Gli spessori tipici variano da 0.00005 a 0.0001 pollici, con variazioni dimensionali trascurabili. Tuttavia, la resistenza all’abrasione è inferiore a quella delle finiture più spesse all’acido solforico o anodizzate dure.
Poiché l’acido cromico contiene cromo esavalente, il processo richiede controlli ambientali e sanitari che ne limitano l’impiego in alcuni stabilimenti.
Applicazioni tipiche
L’anodizzazione di tipo I è specificata principalmente per applicazioni aerospaziali, militari e industriali di precisione, nelle quali sono fondamentali il mantenimento delle dimensioni esatte, una base per vernici o adesivi e la protezione dalla corrosione di componenti sensibili al peso.
- Aerospaziale: Utilizzata su assiemi strutturali, superfici di controllo, componenti critici per il volo e elementi di fissaggio, per i quali sono obbligatorie variazioni dimensionali minime e resistenza alla corrosione.
- Militare e difesa: Applicata ad alloggiamenti di precisione, connettori e attrezzature da campo che richiedono una protezione affidabile e fungono spesso da substrato per ulteriori rivestimenti.
- Industria e automotive: Impiegata come sottile rivestimento protettivo e ottima base per adesivi o vernici su componenti per i quali adesione e prevenzione della corrosione sotto il rivestimento sono prioritarie.
Anodizzazione di tipo II: anodizzazione all’acido solforico
Questo processo segue in genere gli stessi principi fondamentali degli altri processi di anodizzazione, ma l’elettrolita viene sostituito da acido solforico diluito in acqua deionizzata, mantenendo la temperatura tra 65–75°F (18–24°C).
Lo spessore del rivestimento è solitamente compreso tra 0.0001–0.001 pollici; gli strati più spessi offrono maggiore protezione dalla corrosione e dall’usura.
Dopo l’anodizzazione, i pezzi vengono risciacquati accuratamente per eliminare i residui acidi; i pori dello strato di ossido possono essere sigillati in acqua calda o in soluzioni di acetato di nichel. Questa sigillatura consolida la resistenza alla corrosione e prepara la superficie alla successiva anodizzazione colorata , se desiderata.
Prestazioni e caratteristiche principali
Impieghi industriali e di consumo
L’anodizzazione di tipo II è il processo più comune ed è scelta per applicazioni che richiedono un buon equilibrio tra resistenza alla corrosione, maggiore durata superficiale, isolamento elettrico e versatilità estetica nella colorazione, a costi contenuti.
- Aerospaziale e automotive: Protegge raccordi strutturali, assiemi e finiture decorative esposti agli agenti atmosferici o ad ambienti chimici moderati.
- Architettura: Utilizzata per pannelli e infissi edilizi nei quali sono importanti uniformità del colore e resistenza agli agenti atmosferici.
- Beni di consumo: Presente su prodotti come pentole, alloggiamenti per fotocamere, custodie elettroniche e raccordi nautici, che beneficiano di una maggiore resistenza all’usura e di un aspetto migliore.
- Elettronica: Fornisce isolamento elettrico e protezione superficiale a componenti quali dissipatori di calore e alloggiamenti, per i quali è fondamentale prevenire i cortocircuiti.
Anodizzazione di tipo III: anodizzazione dura
L’anodizzazione di tipo III è detta anche anodizzazione dura. È caratterizzata da un elettrolita a base di acido solforico, basse temperature del bagno (spesso 32–50°F o 0–10°C) e densità di corrente intorno a 20–36 ampere per piede quadrato.
Lo spesso strato di ossido misura in genere 0.001–0.004 pollici. Circa metà dello spessore cresce all’interno del materiale di base e metà verso l’esterno.
La temperatura bassa e stabile controlla la velocità di crescita dell’ossido e riduce le bruciature, producendo rivestimenti più uniformi. Tensione e densità di corrente determinano durezza e colore finali, che possono variare dal grigio scuro al nero in base alla composizione della lega e allo spessore del rivestimento.
Vantaggi del rivestimento duro: resistenza all’usura e durata
L’anodizzazione dura migliora notevolmente la resistenza all’usura. Lo strato di ossido può raggiungere 60–70 HRC, risultando più duro della maggior parte degli acciai. Questo miglioramento riduce i danni superficiali dovuti a scorrimento, attrito o contatto con materiali abrasivi.
A differenza della sottile anodizzazione decorativa di tipo II, il tipo III garantisce prestazioni di lunga durata in condizioni impegnative, come alta pressione o vibrazioni. Funge inoltre da isolante elettrico e sopporta temperature elevate senza perdere resistenza.
Questa combinazione di proprietà rende l’anodizzazione dura preziosa nelle applicazioni industriali in cui conta prolungare la vita utile. Limita l’usura metallo-metallo, riduce gli intervalli di manutenzione e preserva la precisione dimensionale. La struttura porosa del rivestimento può inoltre trattenere lubrificanti o sigillanti, aumentando ulteriormente la resistenza all’attrito e il controllo della corrosione.
Applicazioni critiche
L’anodizzazione dura di tipo III è specificata per componenti sottoposti a usura estrema, attrito, alta pressione o ambienti aggressivi, nei quali l’obiettivo principale è massimizzare durezza superficiale, durata e vita utile.
- Aerospaziale e difesa: Protegge componenti soggetti a forte usura, come parti del motore, carrelli di atterraggio, attuatori e carcasse di armi da fuoco.
- Automotive e nautica: Utilizzata su pistoni, valvole, componenti delle sospensioni e altri pezzi esposti a calore elevato, attrito ed elementi corrosivi.
- Macchinari industriali: Applicata a ingranaggi, componenti idraulici, stampi e altre attrezzature il cui guasto sarebbe costoso e per le quali occorrono intervalli di manutenzione prolungati.
- Articoli sportivi ed elettronica: Offre una superficie dura e protettiva per componenti di biciclette e isolamento e durata per alloggiamenti e connettori elettronici.
Altri processi speciali di anodizzazione
Oltre alle tipologie principali, diversi processi speciali di anodizzazione rispondono a esigenze tecniche ed estetiche specifiche. Questi processi modificano spessore, struttura o aspetto dello strato di ossido per soddisfare particolari requisiti progettuali o prestazionali.
Opzioni di sigillatura e trattamenti successivi
Metodi di sigillatura a caldo e a freddo
La sigillatura chiude i pori microscopici formati durante il bagno di anodizzazione. I due metodi più comuni sono la sigillatura a caldo e la sigillatura a freddo. La sigillatura a caldo utilizza acqua deionizzata o acetato di nichel a circa 95–100°C. Il calore idrata l’ossido di alluminio formando boehmite, che si espande e riempie i pori. Questo metodo offre un’eccellente resistenza alla corrosione, ma può attenuare leggermente i colori brillanti.
La sigillatura a freddo avviene a temperature inferiori (25–35°C) con sali di nichel a base di fluoro o altri agenti chimici. Riduce il consumo energetico e accorcia i tempi di ciclo, con possibili risparmi sui costi di produzione. I rivestimenti sigillati a freddo tendono a conservare meglio la brillantezza del colore, ma possono essere leggermente meno durevoli negli ambienti aggressivi.
La scelta del metodo più adatto dipende da fattori quali geometria del pezzo, finitura desiderata e condizioni di esposizione, che determinano quale processo garantisce i migliori risultati a lungo termine.
Tecniche di tintura e colorazione
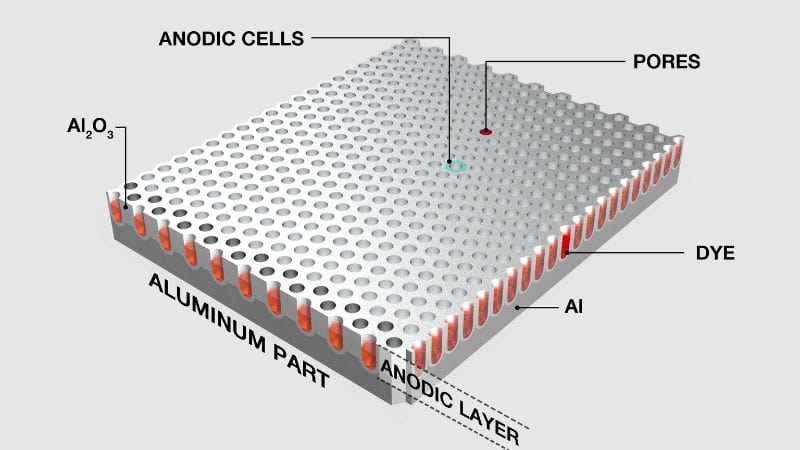
Prima della sigillatura, i pezzi anodizzati possono essere tinti per ottenere un’ampia gamma di colori. L’anodizzazione colorata è possibile perché lo strato di ossido è poroso e assorbe facilmente i coloranti. Tra i tipi più comuni vi sono i coloranti organici, per colori vivaci, e i sali metallici inorganici, per tonalità resistenti allo sbiadimento.
La tintura avviene subito dopo il bagno di anodizzazione, quando la superficie è ancora aperta e ricettiva. Completata l’applicazione del colore, i pezzi vengono sigillati per trattenere i pigmenti nei pori dell’ossido. Questa fase migliora la stabilità ai raggi UV e la resistenza all’usura.
Alcune applicazioni ricorrono alla colorazione elettrolitica, nella quale sali metallici vengono depositati elettricamente nei pori per ottenere finiture color bronzo, grigie o nere. La colorazione integrale, un metodo più avanzato, forma simultaneamente il colore e l’ossido durante l’anodizzazione. Ogni tecnica bilancia estetica, costo e stabilità ambientale in funzione dell’impiego del pezzo.
Come scegliere tra i diversi tipi di anodizzazione
Definire l’obiettivo principale
È il passaggio più importante. Il requisito prioritario indica il processo più adatto.
Se la priorità è la massima resistenza all’usura e durata per componenti esposti a forte attrito, pressione o abrasione, l’anodizzazione dura di tipo III è la scelta migliore. Forma uno strato spesso e molto duro che prolunga notevolmente la vita utile dei componenti.
Se la priorità è una finitura di alta qualità, con opzioni di colore e protezione affidabile dalla corrosione, l’anodizzazione all’acido solforico di tipo II è una soluzione conveniente e offre il miglior equilibrio tra estetica, prestazioni e valore.
Se la priorità è preservare dimensioni precise nei componenti critici, spesso creando una base per vernice o adesivo, l’anodizzazione all’acido cromico di tipo I è la scelta specializzata. Il suo rivestimento sottile e fortemente aderente protegge senza modificare le tolleranze.
Caratteristiche specifiche del pezzo
Dopo aver definito l’obiettivo, i dettagli pratici perfezionano la scelta.
- Compatibilità dei materiali: La lega di alluminio influisce direttamente sul risultato. Leghe come la 6063 si anodizzano con un aspetto chiaro e sono ideali per finiture colorate di tipo II. Leghe con un contenuto maggiore di rame o silicio, come la 2024, producono finiture più scure, color bronzo, e sono più adatte al tipo III, dove l’aspetto è secondario rispetto alla funzione.
- Geometria e superficie del pezzo: Pezzi complessi con cavità profonde o fori ciechi pongono difficoltà di rivestimento con tutti i tipi, soprattutto con il rivestimento duro spesso di tipo III. Inoltre, l’anodizzazione è trasparente: qualsiasi graffio o segno di lavorazione sul metallo di base resta visibile, perciò la finitura iniziale della superficie è fondamentale.
- Specifiche prestazionali: Definite lo spessore richiesto del rivestimento, la resistenza alla corrosione (ad es. le ore di prova in nebbia salina) e la resistenza all’usura. La necessità di uno spessore superiore a 0.002″ richiede il tipo III. Per rivestimenti decorativi più sottili è sufficiente il tipo II. Specifiche chiare assicurano che la finitura soddisfi i requisiti funzionali.
Valutare i fattori di produzione e conformità
Questi elementi incidono su fattibilità, costi e tempi di consegna.
- Fattori di costo: Il tipo II è generalmente il più economico. Il tipo III costa di più a causa dei tempi di processo più lunghi, della refrigerazione e del controllo preciso. L’aggiunta di coloranti o sigillanti speciali aumenta i costi per qualsiasi tipologia.
- Contesto normativo: L’uso di cromo esavalente nel tipo I è sottoposto a normative rigorose. Molti settori scelgono oggi alternative approvate come l’anodizzazione all’acido borico-solforico (BSAA), che offre prestazioni simili con meno restrizioni.
- Impatto dimensionale: Ricordate che il rivestimento anodico cresce sia all’interno sia all’esterno del metallo di base. Nel rivestimento duro di tipo III, circa metà dello spessore si aggiunge alle dimensioni esterne del pezzo: un fattore critico per componenti con accoppiamenti precisi, come filettature o superfici per cuscinetti.
Ultimo passaggio: consultare per tempo il fornitore di finiture
Il modo più efficace per garantire un risultato perfetto è collaborare con un fornitore professionale di anodizzazione già in fase di progettazione. Fornite i requisiti prestazionali, le dimensioni critiche e campioni estetici. La sua esperienza vi aiuterà a ottimizzare il progetto per la producibilità, evitare costi imprevisti e scegliere il tipo di anodizzazione ideale per il successo del progetto.
Domande frequenti
È possibile riparare o rilavorare pezzi anodizzati danneggiati?
Lo strato anodico è integrato nel substrato e non può essere riparato con una toppa. Per riparare una superficie anodizzata profondamente graffiata o danneggiata, il rivestimento esistente deve essere rimosso completamente con un trattamento chimico e il pezzo deve essere anodizzato di nuovo. Questo processo può influire sulle tolleranze e sul materiale di base.
Esistono alternative all’anodizzazione?
Tra le alternative vi sono la verniciatura a polvere, la galvanostegia e vari rivestimenti di conversione, come la cromatazione. La verniciatura a polvere è una valida alternativa: una polvere secca viene applicata elettrostaticamente e polimerizzata fino a formare una pellicola polimerica spessa e continua.
I miei pezzi devono garantire sia isolamento elettrico sia dissipazione del calore: quale tipo di anodizzazione è più adatto?
Tutti i tipi di anodizzazione creano uno strato di ossido non conduttivo. Il tipo II è comunemente utilizzato sui dissipatori elettronici perché offre un eccellente isolamento elettrico e una conducibilità termica adeguata (il calore attraversa il metallo sottostante). Il rivestimento più spesso di tipo III offre un isolamento ancora migliore, ma può fungere da lieve barriera termica quando è fondamentale massimizzare il trasferimento del calore.







