
Aluminium występuje w niezliczonych produktach — od obudów telefonów po części samolotów — ale nie wszystkie powierzchnie aluminiowe mają takie same właściwości. Różnica często wynika z anodowania, procesu, który zmienia zachowanie metalu i wydłuża jego trwałość. W artykule wyjaśniamy, jak działa anodowanie, jakie są jego rodzaje i gdzie się je stosuje.
Podstawowe zasady anodowania aluminium
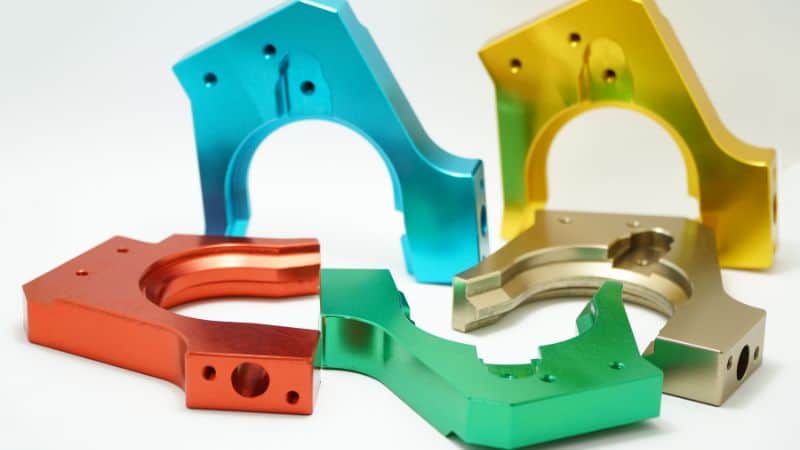
Anodowanie to proces elektrochemiczny, który poprzez kontrolowane utlenianie przekształca powierzchnię aluminium. Część aluminiowa staje się anodą w ogniwie elektrolitycznym, zwykle zanurzonym w roztworze kwasu. Przepływ prądu przez roztwór powoduje reakcję tlenu z metalem i powstanie warstwy tlenku aluminium.
W przeciwieństwie do farby lub powłoki galwanicznej warstwa anodowa łączy się z metalem, zamiast pozostawać na jego powierzchni. Dzięki temu jest trwalsza i mniej podatna na odpryskiwanie lub łuszczenie. Typowa grubość zależy od rodzaju procesu: zwykle od 5 do 25 mikrometrów dla powłok dekoracyjnych, od 10 do 25 mikrometrów dla powłok standardowych lub od 25 do ponad 150 mikrometrów dla anodowania twardego.
Najważniejsze parametry procesu to:
- Rodzaj elektrolitu
- Napięcie i gęstość prądu
- Temperatura i czas kąpieli
Parametry te wpływają na twardość warstwy tlenkowej, pochłanianie barwnika i porowatość. Po anodowaniu części często się uszczelnia, aby zamknąć pory powierzchniowe i zwiększyć odporność na korozję.
Więcej informacji technicznych o różnych procesach anodowania i ich zaletach znajdziesz na naszym blogu o rodzajach anodowania.
Naturalna warstwa tlenkowa a warstwa anodowa
Na każdym aluminium wystawionym na działanie powietrza naturalnie tworzy się cienka warstwa tlenku o grubości około 2–3 nanometrów. Zapewnia pewną ochronę, ale jest słaba w kontakcie ze ścieraniem i agresywnym środowiskiem. Warstwa anodowa może być tysiące razy grubsza i znacznie twardsza.
| Właściwość | Naturalna warstwa tlenkowa | Warstwa anodowa |
|---|---|---|
| Grubość | 2–3 nm | 1–150 µm |
| Powstawanie | Kontakt z powietrzem | Proces elektrochemiczny |
| Trwałość | Ograniczona | Wysoka |
| Dostępne kolory | Brak | Szeroka gama (powłoki barwione) |
| Porowatość | Bardzo mała | Umiarkowana (możliwość uszczelnienia) |
Jak przebiega anodowanie aluminium?
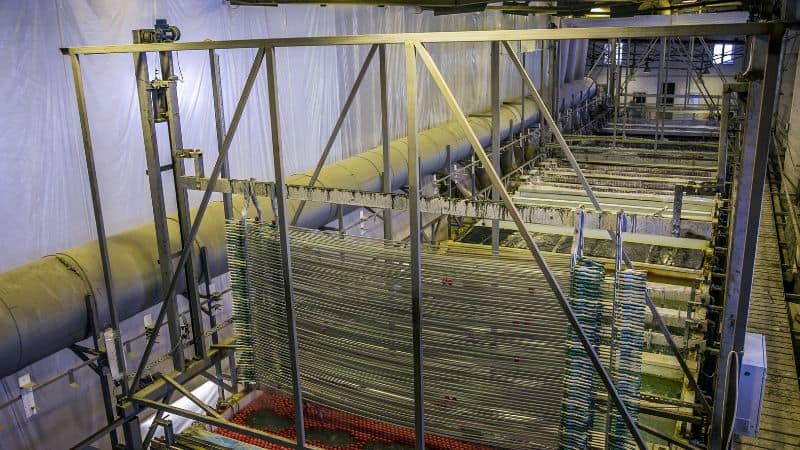
Przygotowanie i czyszczenie powierzchni
Prawidłowe przygotowanie powierzchni zapewnia równomierne powstanie warstwy tlenkowej i jej mocne związanie z podłożem aluminiowym.
- Odtłuszczanie: Proces rozpoczyna się od użycia łagodnego środka alkalicznego, który usuwa oleje i zabrudzenia. Jest to szczególnie ważne w przypadku części odlewanych ciśnieniowo, na których pozostają oleiste środki antyadhezyjne z form. Etap ten zapobiega zanieczyszczeniu w kolejnych procesach.
- Trawienie: Aluminium można następnie wytrawić w roztworze chemicznym. Usuwa to nierówności i tworzy jednolitą, matową teksturę.
- Usuwanie osadu: Krótkie zanurzenie, często w kwasie azotowym, rozpuszcza osady pozostawione na powierzchni stopów aluminium przez pierwiastki stopowe, takie jak miedź lub cynk.
- Płukanie: Po każdym etapie chemicznym części dokładnie płucze się wodą dejonizowaną, aby usunąć pozostałości środków chemicznych.
Na koniec oczyszczone części mocuje się na stojakach zapewniających stabilne połączenie elektryczne i równomierny przepływ prądu podczas anodowania.
Tworzenie warstwy tlenkowej w procesie anodowania
Następnie części aluminiowe trafiają do zbiornika anodującego, nazywanego też ogniwem elektrolitycznym. Zbiornik zawiera kwaśną kąpiel elektrolityczną i dwie elektrody:
- Element aluminiowy pełni funkcję anody.
- Płyta ołowiana lub aluminiowa pełni funkcję katody.
Po przyłożeniu prądu zachodzi reakcja elektrochemiczna, która przekształca zewnętrzną warstwę aluminium w tlenek aluminium i pogrubia naturalną warstwę, tworząc kontrolowaną, porowatą powłokę. Podczas procesu jony tlenu z elektrolitu reagują z powierzchnią, tworząc mikroskopijne pory. Umożliwiają one przepływ gazów i jonów w trakcie wzrostu warstwy.
Powstała warstwa anodowa stanowi integralną część metalu, więc nie łuszczy się ani nie odpada. Zapewnia wysoką odporność na korozję i twardość powierzchni.
Właściwości warstwy tlenkowej zależą od kilku kluczowych parametrów: rodzaju elektrolitu, temperatury kąpieli, gęstości prądu, napięcia i czasu procesu.
Uszczelnianie i barwienie po anodowaniu
Po utlenianiu porowatą warstwę stabilizuje się przez uszczelnianie lub barwienie. Uszczelnienie zamyka mikroskopijne pory, zwiększając trwałość oraz odporność na wilgoć i chemikalia.
Jeśli wymagany jest kolor, powierzchnia pochłania barwnik przed uszczelnieniem. Kąpiele barwiące wprowadzają do porów pigmenty organiczne lub nieorganiczne, nadając między innymi kolor czarny, niebieski lub brązowy.
W celu uzyskania odcieni metalicznych stosuje się barwienie elektrolityczne. Sole metali, takie jak cyna lub kobalt, osadzają drobne cząstki barwiące pod wpływem prądu przemiennego.
Po uszczelnieniu powierzchnia anodowana jest gładka i ma niewielką porowatość. Łatwiej ją czyścić, jest odporniejsza na korozję i nadaje się do zastosowań funkcjonalnych oraz dekoracyjnych.
Zalety anodowanego aluminium
Anodowanie przekształca wszechstronne aluminium w materiał o wysokich parametrach, przynosząc korzyści techniczne, estetyczne i kosztowe w całym cyklu życia produktu. Zalety obejmują więcej niż jedną właściwość i zapewniają kompleksowe rozwiązania.
Większa trwałość w wymagających warunkach
Integralna, twarda jak ceramika warstwa tlenkowa zapewnia wysoką ochronę przed zużyciem i korozją. Oznacza to:
- Dłuższy okres użytkowania: Komponenty wytrzymują ścieranie, warunki atmosferyczne i kontakt z chemikaliami, co ogranicza awarie w zastosowaniach od lotnictwa po elewacje architektoniczne.
- Niższe koszty konserwacji: Powierzchnia jest odporna na plamy, odpryski i łuszczenie, więc nie wymaga częstego ponownego malowania ani wykańczania. Rutynowe czyszczenie jest proste i skuteczne.
- Zachowanie precyzji: W częściach mechanicznych odporność na zużycie pomaga zachować wymiary mimo tarcia, zapewniając stabilne działanie przez długi czas.
Estetyka i funkcjonalność w jednym
Anodowanie łączy walory dekoracyjne z użytkowymi:
- Trwały kolor odporny na blaknięcie: W przeciwieństwie do nakładanych powłok barwniki są zamknięte w warstwie tlenkowej. Zapewnia to szeroką gamę kolorów i wysoką stabilność UV w elektronice użytkowej i architekturze.
- Zachowanie metalicznego wyglądu: Wykończenie zachowuje metaliczny połysk i teksturę aluminium, zapewniając atrakcyjny wygląd i wysokiej jakości wrażenia dotykowe.
- Praktyczna powierzchnia: Uszczelniona powierzchnia jest nieporowata, łatwa do czyszczenia i odporna na odciski palców, dlatego sprawdza się zarówno w listwach dekoracyjnych, jak i często dotykanych elementach sterujących.
Korzyści ekonomiczne i operacyjne
Proces zapewnia istotne korzyści wykraczające poza początkowe właściwości materiału:
- Opłacalność w całym cyklu życia: Anodowanie dodaje etap produkcji, ale dłuższa trwałość i niewielkie wymagania konserwacyjne często obniżają całkowity koszt posiadania w porównaniu z innymi wykończeniami.
- Efektywne wykorzystanie materiału: Powłoka jest częścią podłoża, a nie dodatkową warstwą, która może zostać zmarnowana. Anodowane aluminium w pełni nadaje się do recyklingu i wspiera cele zrównoważonej produkcji.
- Niezawodność w różnych zastosowaniach: Od zapewnienia izolacji elektrycznej w radiatorach po poprawę smarności ruchomych części — anodowana powierzchnia zwiększa niezawodność i upraszcza projektowanie oraz montaż produktu.
Zastosowania anodowania aluminium
Elektronika użytkowa i zastosowania przemysłowe
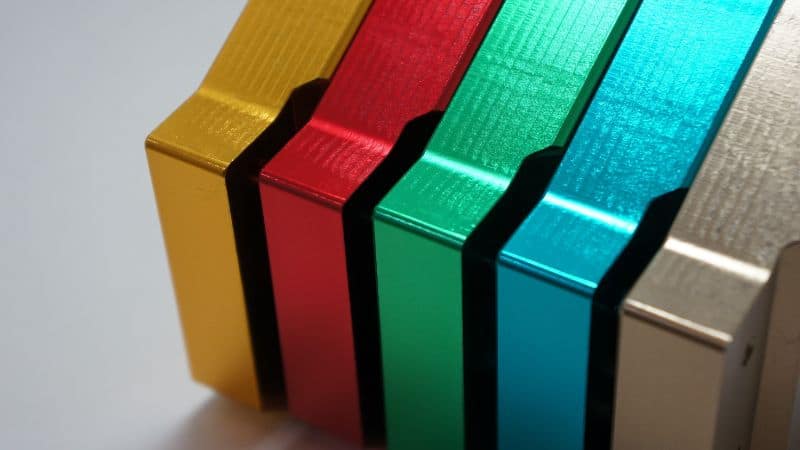
Anodowanie nadaje aluminiowym obudowom laptopów, smartfonów, systemów audio i aparatów elegancki, odporny na zarysowania wygląd, który utrzymuje się przez długi czas. Warstwa tlenkowa chroni przed odciskami palców, utlenianiem i zużyciem.
W zastosowaniach przemysłowych anodowanie twarde wydłuża trwałość takich części jak siłowniki hydrauliczne, zawory i narzędzia obróbcze. Gęsta warstwa tlenkowa pomaga im wytrzymać wysoką temperaturę i ścieranie w środowisku produkcyjnym.
Producenci lotniczy stosują anodowane aluminium do części, które muszą być lekkie, a zarazem wytrzymałe. Komponenty takie jak panele samolotów, złącza, obudowy podwozia i powierzchnie sterowe często korzystają z powłok anodowych chroniących przed korozją powodowaną przez wilgoć i sól.
Połączenie wytrzymałości, estetyki i funkcjonalności sprawia, że anodowane aluminium jest standardowym rozwiązaniem w produktach konsumenckich i przemysłowych.
Architektura, budownictwo i inne branże
W budownictwie anodowane aluminium stosuje się na ramy okienne, ściany osłonowe, elewacje i panele , w których liczy się trwały kolor i odporność na warunki atmosferyczne. Warstwa anodowa chroni przed promieniowaniem UV, zanieczyszczeniami i wilgocią, ograniczając konserwację przez wiele lat. Powierzchnia może być matowa lub błyszcząca i dostępna w różnych odcieniach, co pozwala architektom dopasować ją do projektu bez użycia farby.
W budownictwie i oznakowaniu anodowane wykończenie zwiększa wytrzymałość i estetykę. Inne zastosowania obejmują naczynia kuchenne, elementy wykończenia samochodów i okucia morskie, gdzie kluczowa jest trwałość i odporność na korozję. Możliwość recyklingu sprawia, że anodowane aluminium jest dobrym wyborem do trwałych i zrównoważonych projektów.
Moldie: ekspert w obróbce powierzchni i anodowaniu aluminium
Ogólnie rzecz biorąc, anodowanie pozwala wykorzystać właściwości aluminium do spełnienia technicznych i estetycznych wymagań projektu. Aby uzyskać takie rezultaty powtarzalnie i wydajnie, warto współpracować ze specjalistycznym dostawcą. Moldie łączy precyzyjną inżynierię z dużym doświadczeniem w wykańczaniu powierzchni, oferując rozwiązania z anodowanego aluminium zapewniające parametry, trwałość i wartość w konkretnym zastosowaniu.
Chcesz poprawić produkt dzięki profesjonalnemu anodowaniu? Skontaktuj się dziś z Moldie i poznaj szeroki zakres usług — od prototypowania po produkcję wielkoseryjną.







