
Odlewane ciśnieniowo obudowy skrzyń biegów znajdują szerokie zastosowanie w motoryzacji i maszynach przemysłowych. Dla nabywców kluczowym wyzwaniem jest znalezienie dostawcy, który potrafi kontrolować ryzyko związane z oprzyrządowaniem, jakość wewnętrzną, precyzję obróbki mechanicznej oraz powtarzalność produkcji w procesie odlewania ciśnieniowego.
Niniejszy przewodnik omawia kluczowe kwestie dotyczące projektu, materiałów, jakości i wyboru dostawcy, które wpływają na realizację projektów obudów skrzyń biegów. Jego celem jest wsparcie zespołów zakupowych w skuteczniejszej ocenie producentów przed przystąpieniem do wykonania oprzyrządowania i rozpoczęciem produkcji masowej.
Wymagania stawiane odlewanym ciśnieniowo obudowom skrzyń biegów
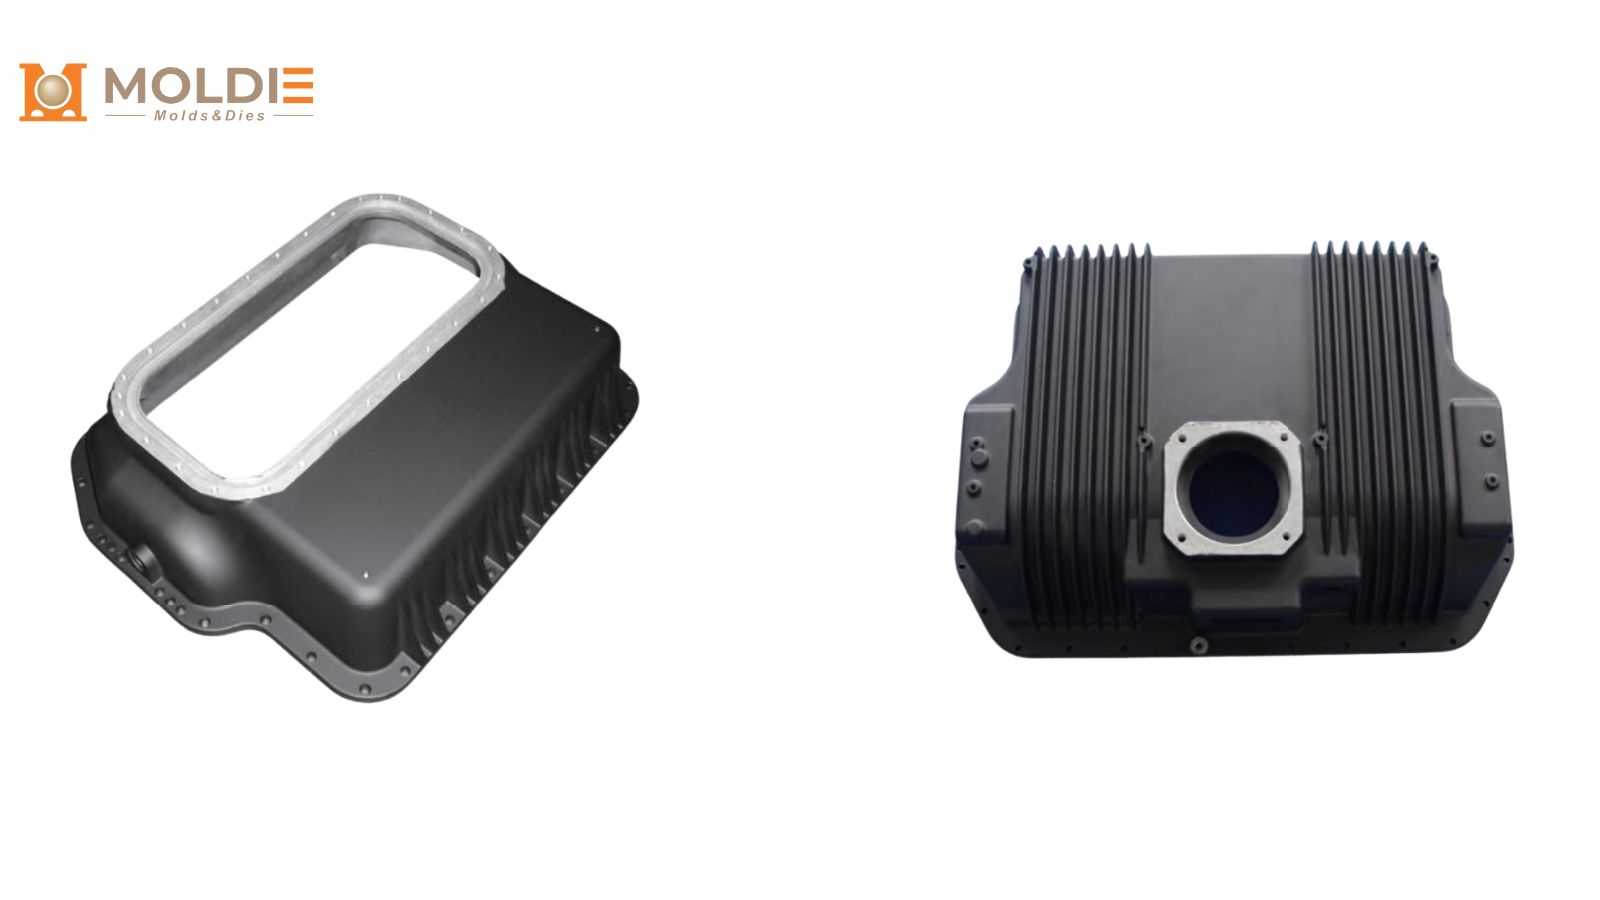
Obudowa skrzyni biegów stanowi oparcie dla kół zębatych i łożysk, zapewnia ich precyzyjne wzajemne ustawienie, szczelnie utrzymuje środek smarny oraz odprowadza ciepło wytwarzane podczas pracy. Wymagania te czynią ją jednym z najbardziej wymagających konstrukcyjnych elementów odlewanych ciśnieniowo.
Z punktu widzenia produkcji, obudowa musi jednocześnie spełniać cztery warunki:
- Stabilność konstrukcyjna zdolność do przenoszenia obciążeń bez odkształceń
- Dokładność wymiarowa dla otworów pod łożyska, położenia wałów i powierzchni montażowych
- Niezawodność uszczelnienia zapobieganie wyciekom środka smarnego
- Właściwości termiczne ograniczenie gromadzenia się ciepła i wydłużenie okresu eksploatacji
Jeśli którykolwiek z tych aspektów zostanie naruszony, gotowy zespół może wykazywać nadmierny hałas, obniżoną sprawność, nieszczelność lub skróconą trwałość.
Dlaczego stopy aluminium są preferowanym materiałem
Aluminium jest najczęściej stosowanym materiałem na odlewane ciśnieniowo obudowy przekładni, zarówno w produkcji OEM, jak i w zastosowaniach przemysłowych. Oferuje ono korzystne połączenie niskiej masy, dobrej przewodności cieplnej, odporności na korozję oraz doskonałej lejności, umożliwiającej uzyskanie złożonych kształtów.
Aluminiowe obudowy przekładni są powszechnie wykonywane z następujących stopów:
A380
A380 to niezawodny, uniwersalny stop stosowany do produkcji obudów przekładni. Charakteryzuje się dobrą wytrzymałością, stabilnością wymiarową i odpornością na korozję, dzięki czemu nadaje się do wielu standardowych zastosowań konstrukcyjnych.
A383 / ADC12
Stop A383, znany również szeroko jako ADC12, jest ceniony za doskonałą lejność. Sprawdza się w przypadku obudów cienkościennych lub o złożonej geometrii i jest powszechnie stosowany w elementach skrzyń biegów w przemyśle motoryzacyjnym.
A360
Stop A360 charakteryzuje się dobrą odpornością na korozję i ciągliwością. Jest często wybierany w przypadkach, gdy obudowa ma pracować w trudniejszych warunkach lub gdy wymagana jest większa udarność.
AlSi10Mg
Stop AlSi10Mg może zapewnić lepsze właściwości mechaniczne przy zachowaniu ścisłej kontroli procesu. Jest trudniejszy w produkcji, ale sprawdza się w zastosowaniach o wyższych wymaganiach konstrukcyjnych.
W większości przypadków związanych z zaopatrzeniem aluminium pozostaje domyślnym wyborem. Stopy cynku oraz magnez mogą być brane pod uwagę w zastosowaniach specjalistycznych, jednak nie stanowią podstawowych materiałów do produkcji dużych, konstrukcyjnych obudów przekładni.
Zasady projektowania form do obudów przekładni pod kątem kosztów i jakości
Etap projektowania ma bezpośredni wpływ na jakość odlewu, złożoność oprzyrządowania oraz koszty produkcji. Osoby odpowiedzialne za zakupy nie muszą samodzielnie przeprojektowywać części, powinny jednak rozumieć, które decyzje projektowe zwiększają ryzyko związane z procesem wytwarzania.
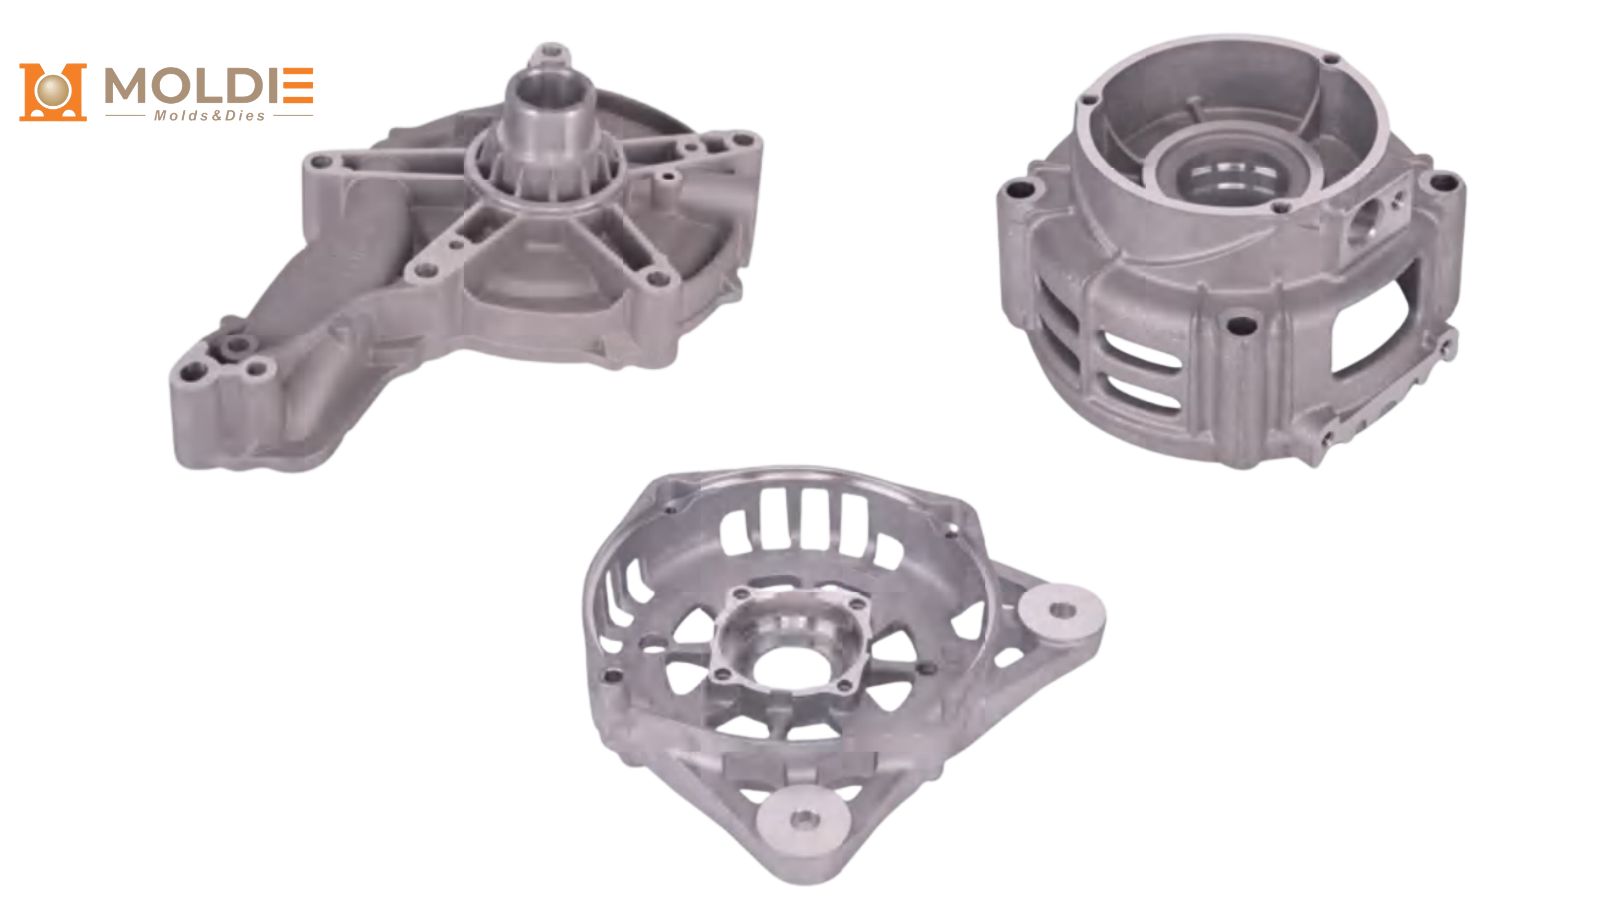
Grubość ścianek powinna być możliwie najbardziej jednolita
Jednolita grubość ścianek poprawia płynność metalu, równomierność chłodzenia oraz stabilność wymiarową. Znaczne różnice w grubości prowadzą do powstawania miejsc przegrzania, co zwiększa ryzyko wystąpienia wad skurczowych, porowatości i odkształceń.
W przypadku obudów przekładni zachowanie stałej grubości ścianek jest zazwyczaj ważniejsze niż samo zwiększanie ilości materiału. Jeśli wymagana jest większa sztywność, często korzystniej jest zastosować żebra konstrukcyjne niż nadmiernie pogrubiać ścianki.
Staranne projektowanie żeber i występów
Żebra pozwalają zwiększyć sztywność bez znacznego zwiększania masy elementu. Niewłaściwie zaprojektowane żebra lub masywne występy mogą powodować lokalne gromadzenie się ciepła, co wpływa na jednorodność struktury wewnętrznej oraz czas cyklu produkcyjnego.
Występy przeznaczone pod elementy mocujące, gniazda łożysk czy punkty montażowe powinny być projektowane z uwzględnieniem łagodnych przejść i odpowiednich promieni zaokrągleń. Sprzyja to poprawie zarówno właściwości mechanicznych, jak i jakości odlewu.
Wczesne planowanie obróbki mechanicznej
Kluczowe elementy konstrukcyjne, takie jak gniazda łożysk, otwory na wały, kołnierze uszczelniające czy powierzchnie montażowe, zazwyczaj wymagają obróbki mechanicznej po odlaniu. Oznacza to, że projekt odlewu musi uwzględniać odpowiedni naddatek na obróbkę oraz przyjęcie od samego początku stabilnej strategii bazowania.
Jeśli bazy nie są właściwie zdefiniowane, dostawca może wytworzyć części, w których poszczególne wymiary wydają się poprawne, lecz kluczowe relacje między elementami konstrukcyjnymi są nieprawidłowe. Jest to częsta przyczyna problemów na etapie kontroli pierwszych egzemplarzy (FAI) w projektach obejmujących obudowy skrzyń biegów.
Dlaczego symulacja przepływu metalu w formie jest istotna
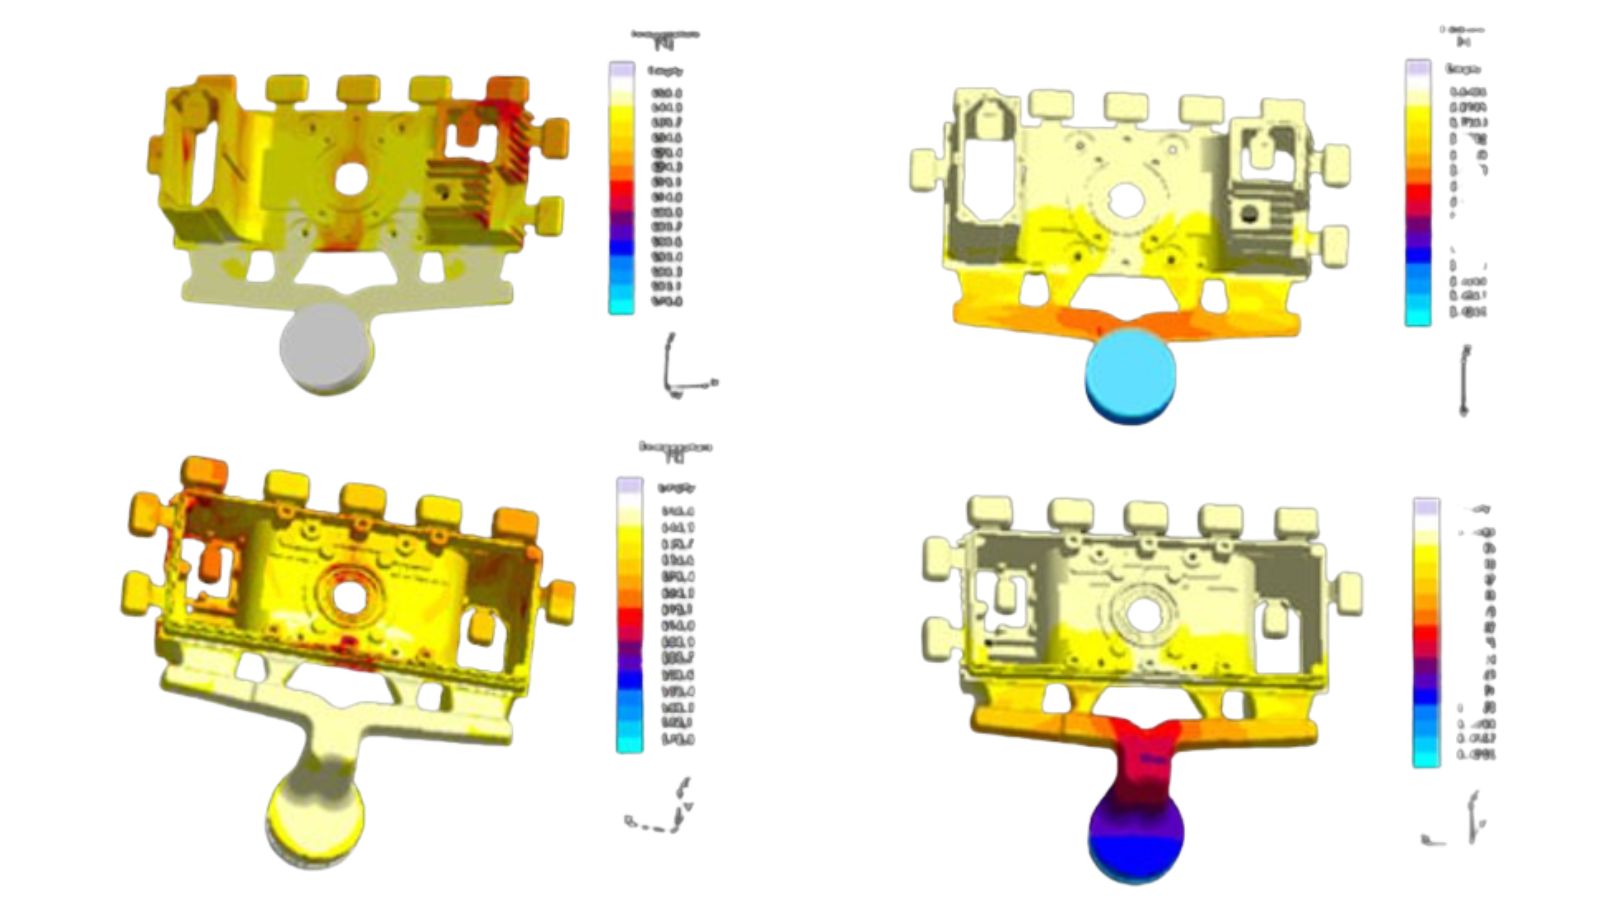
Symulacja wypełniania formy to jedno z najbardziej przydatnych narzędzi pozwalających ograniczyć ryzyko przed wykonaniem oprzyrządowania. Pozwala ona przewidzieć przebieg procesu wypełniania formy, ryzyko uwięzienia powietrza, rozkład temperatury oraz miejsca, w których mogą wystąpić wady spowodowane skurczem materiału.
Z punktu widzenia nabywcy korzyść praktyczna jest oczywista: usunięcie problemu na etapie symulacji jest znacznie tańsze niż późniejsza modyfikacja gotowej, utwardzonej formy. Dostawca, który z wyprzedzeniem analizuje wyniki symulacji przepływu metalu w formie, jest zazwyczaj lepiej przygotowany do zapobiegania powstawaniu porowatości, niestabilnemu wypełnianiu formy oraz uniknięcia wad konstrukcyjnych, których można by było zapobiec.
Ma to szczególne znaczenie w przypadku obudów skrzyń biegów, ponieważ elementy te często łączą w jednym odlewie cienkie ścianki, masywne strefy montażowe, powierzchnie uszczelniające oraz otwory poddawane obróbce mechanicznej.
Kontrola jakości obudów skrzyń biegów
Nabywcy powinni upewnić się, że dostawca dysponuje odpowiednimi metodami kontroli pozwalającymi zweryfikować wewnętrzną jednorodność materiału, dokładność wymiarową oraz szczelność elementów.
Kontrola rentgenowska weryfikująca wewnętrzną jednorodność
Porowatość wewnętrzna stanowi jedno z największych zagrożeń w przypadku obudów skrzyń biegów, zwłaszcza w obszarze powierzchni uszczelniających, występów konstrukcyjnych oraz miejsc o większej grubości ścianek. Badania rentgenowskie pozwalają wykryć ukryte pustki i wady wewnętrzne, których nie da się zidentyfikować za pomocą samej kontroli powierzchni.
Możliwość ta jest kluczowa w przypadku projektów o rygorystycznych wymogach dotyczących szczelności lub wytrzymałości konstrukcyjnej. Zastosowanie technologii odlewania ciśnieniowego wspomaganego próżnią pozwala również ograniczyć zjawisko zamykania gazów w strukturze odlewu, zanim wady te ujawnią się na późniejszych etapach produkcji.
Pomiary współrzędnościowe (CMM) i skanowanie 3D w celu weryfikacji dokładności wymiarowej
Kluczowe wymiary – takie jak średnice otworów, wzajemne położenie osi, płaskość kołnierzy czy geometria punktów montażowych – powinny być weryfikowane za pomocą maszyn pomiarowych CMM. Pozwala to na precyzyjny pomiar cech mających istotny wpływ na proces montażu oraz późniejszą eksploatację.
Skanowanie 3D zapewnia szerszy obraz sytuacji, umożliwiając porównanie rzeczywistego kształtu odlewu z modelem CAD. Metoda ta jest przydatna do wykrywania odkształceń, odchyłek powierzchniowych oraz ogólnych odstępstw od założonej geometrii.
Badania szczelności gwarancją niezawodności uszczelnienia
Jeśli zadaniem obudowy jest utrzymanie szczelności układu smarowania, elementem planu kontroli jakości powinny być badania szczelności. Pozwalają one potwierdzić, czy odlew oraz powierzchnie poddane obróbce mechanicznej są w stanie zachować szczelność w warunkach pracy pod ciśnieniem.
Badania szczelności są szczególnie istotne w przypadku obudów wyposażonych w kanały wewnętrzne lub posiadających powierzchnie uszczelniające oraz obszary, w których ukryta porowatość mogłaby doprowadzić do awarii podczas eksploatacji.
Weryfikacja funkcjonalna tam, gdzie jest to konieczne
W przypadku niektórych projektów obejmujących obudowy skrzyń biegów same raporty wymiarowe są niewystarczające. Może być również wymagana weryfikacja funkcjonalna, aby potwierdzić prawidłowe dopasowanie, współosiowość oraz szczelność w warunkach montażowych. Jest to szczególnie istotne w projektach OEM lub w przypadku części o ścisłych tolerancjach wymiarowych i geometrycznych.
Operacje dodatkowe również wpływają na wybór dostawcy
Większość obudów skrzyń biegów wymaga dodatkowej obróbki pomiędzy etapem odlewania a montażem końcowym. Dostawca potrafiący sprawniej zarządzać wieloma kolejnymi procesami zazwyczaj oferuje krótsze terminy realizacji, lepszą identyfikowalność oraz mniejsze ryzyko związane z koordynacją działań.
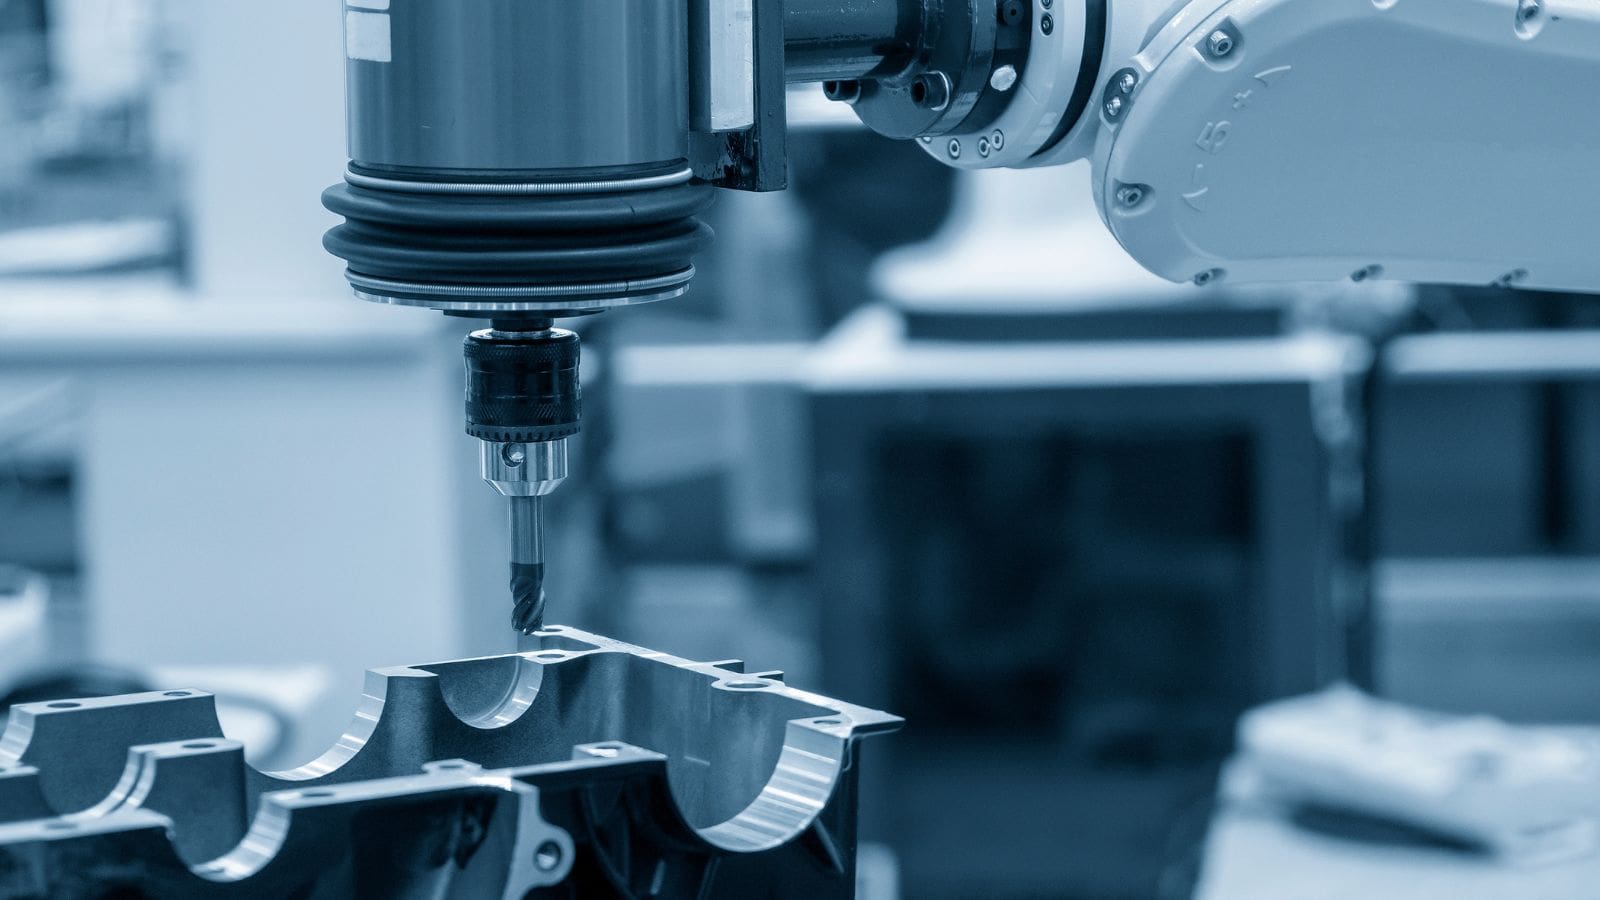
Obróbka CNC i obróbka powierzchniowa
Kluczowe otwory, powierzchnie uszczelniające, powierzchnie montażowe oraz otwory gwintowane często wymagają obróbki CNC po procesie odlewania. Nawet poprawny odlew może stać się elementem niezgodnym z wymaganiami, jeśli niewłaściwie przeprowadzono ustawienie maszyny, kontrolę baz czy proces usuwania naddatku materiału.
Obróbka powierzchniowa …mogą być również wymagane w celu poprawy odporności na korozję, estetyki lub trwałości. Do powszechnie stosowanych metod należą: anodowanie (w przypadku aluminium), malowanie proszkowe (do pracy w trudnych warunkach) oraz malowanie tradycyjne (zapewniające ogólną ochronę i estetyczny wygląd).
Dla nabywców główną zaletą realizacji dodatkowych procesów obróbkowych we własnym zakresie przez dostawcę jest jasna odpowiedzialność za jakość. Gdy odlewanie, obróbka mechaniczna, kontrola jakości i wykańczanie powierzchni są zarządzane w ramach jednego systemu, problemy z jakością można często szybciej zidentyfikować i rozwiązać.
Jak oceniać dostawcę odlewów ciśnieniowych?
Porównując dostawców w kontekście projektów obudów skrzyń biegów, nabywcy powinni mniej uwagi poświęcać ogólnym hasłom marketingowym, a bardziej skupić się na konkretnych dowodach potwierdzających możliwości produkcyjne.
Wsparcie inżynieryjne
Kompetentny dostawca powinien być w stanie przeanalizować rysunki 2D, modele 3D lub próbne detale i przedstawić uwagi dotyczące wykonalności produkcji, zanim rozpocznie się wytwarzanie oprzyrządowania. Wczesne zaangażowanie inżynierów pozwala ograniczyć ryzyko związane z projektowaniem grubości ścianek, strategią doprowadzania metalu do formy (układem wlewowym), konfiguracją obróbki mechanicznej oraz planowaniem kontroli jakości.
Analiza przepływu w formie i możliwości w zakresie oprzyrządowania
Warto zapytać, czy przed wykonaniem formy dostawca przeprowadza analizę przepływu materiału (symulację wypełniania formy). Świadczy to o wysokiej dyscyplinie procesowej i pozwala uniknąć kosztownych zmian na późniejszym etapie.
Zaplecze kontrolno-pomiarowe
W przypadku obudów przekładni posiadanie własnych możliwości kontrolnych stanowi istotną zaletę. Nabywcy powinni upewnić się, czy dostawca dysponuje:
- maszyną współrzędnościową (CMM)
- skanerem 3D
- możliwością kontroli rentgenowskiej
- możliwością przeprowadzania prób szczelności, jeśli jest to wymagane
Wewnętrzna realizacja procesów dodatkowych
Obróbka mechaniczna, obróbka powierzchniowa i wsparcie montażu mogą mieć znaczący wpływ na terminowość dostaw oraz powtarzalność jakości. Jeśli procesy te są zlecane wielu różnym dostawcom, często cierpią na tym identyfikowalność wyrobu oraz czas reakcji.
Certyfikaty i doświadczenie w realizacji projektów
Odpowiednie certyfikaty, takie jak ISO 9001:2015 oraz – w stosownych przypadkach – IATF 16949, mogą świadczyć o wysokim poziomie dyscypliny w zakresie systemu zarządzania jakością. Nabywcy powinni również szukać dostawców posiadających rzeczywiste doświadczenie w realizacji projektów dla sektora OEM lub produkcji obudów przemysłowych, wymagających zachowania ścisłych tolerancji, wprowadzania zmian konstrukcyjnych oraz realizacji powtarzalnych zamówień produkcyjnych.
Wybierz Moldiecasting – praktyczne podejście do zaopatrzenia
Dla zespołów odpowiedzialnych za zakupy idealny dostawca to taki, który potrafi przeanalizować projekt, zidentyfikować ryzyka związane z procesem odlewania, zaproponować praktyczne modyfikacje oraz opracować realistyczny plan kontroli, co pozwala ograniczyć problemy na późniejszych etapach realizacji projektu.
Firma Moldiecasting, posiadająca certyfikaty ISO i IATF w zakresie produkcji części i form, przyjmuje rysunki 2D, pliki 3D oraz próbki części w celu przygotowania wyceny i weryfikacji projektu formy. Jeśli nabywcy chcą uzyskać wstępne opinie techniczne przed przystąpieniem do produkcji oprzyrządowania, skontaktowanie się z naszym zespołem może być praktycznym pierwszym krokiem.
FAQ
Dlaczego odlewanie ciśnieniowe aluminium jest powszechnie stosowane w produkcji obudów skrzyń biegów?
Odlewanie ciśnieniowe aluminium jest szeroko stosowane w przypadku obudów skrzyń biegów ze względu na właściwości mechaniczne tego materiału: niską masę, dobre przewodnictwo cieplne oraz doskonałą lejność.
W skrzyni biegów zalety te pozwalają na zmniejszenie masy całkowitej, poprawę odprowadzania ciepła z okolic kół zębatych i łożysk oraz umożliwiają efektywną produkcję złożonych aluminiowych obudów.
Dlaczego w produkcji obudów układów przeniesienia napędu preferuje się metodę odlewania ciśnieniowego?
Dzieje się tak, ponieważ części przekładni wymagają wysokiej dokładności wymiarowej, stabilnej grubości ścianek i powtarzalnej jakości odlewu. W porównaniu z odlewaniem piaskowym lub grawitacyjnym, lepiej nadaje się do produkcji obudów przekładni w dużych seriach, gdzie położenie otworu, szczelność i spójność obróbki muszą być ściśle kontrolowane.
Jakie czynniki projektowe mają największe znaczenie w przypadku odlewanej ciśnieniowo obudowy przekładni?
Najważniejsze czynniki projektowe to grubość ścianek, układ żeber, konstrukcja piasty, konstrukcja formy i układ wlewowy. W obudowach przekładni czynniki te bezpośrednio wpływają na ryzyko porowatości, stabilność wymiarową oraz na to, czy krytyczne elementy, takie jak otwory łożyskowe, kanały olejowe i powierzchnie uszczelniające, będą działać prawidłowo po obróbce.
Czy obróbka CNC obudów przekładni po odlewaniu ciśnieniowym jest nadal wymagana?
Tak. Nawet jeśli obudowa jest wykonana z odlewu aluminiowego o kształcie zbliżonym do kształtu gotowego produktu, istotne elementy przekładni nadal wymagają obróbki CNC. Zazwyczaj obejmuje to otwory łożysk, otwory wału, powierzchnie montażowe, otwory gwintowane i powierzchnie uszczelniające, gdzie wysoka dokładność wymiarowa jest niezbędna do montażu i długotrwałej wydajności przekładni.







