
Gli alloggiamenti per riduttori pressofusi sono ampiamente utilizzati nelle automobili e nelle attrezzature industriali. Per gli acquirenti, la sfida principale è trovare un fornitore in grado di controllare i rischi delle attrezzature, la qualità interna, la precisione delle lavorazioni e l’uniformità produttiva durante il processo di pressofusione.
Questa guida illustra gli aspetti principali di progettazione, materiali, qualità e selezione del fornitore che influenzano i progetti di alloggiamenti per riduttori, con l’obiettivo di aiutare i team acquisti a valutare i produttori con maggiore efficacia prima di realizzare gli stampi e avviare la produzione di massa.
Requisiti degli alloggiamenti per riduttori pressofusi
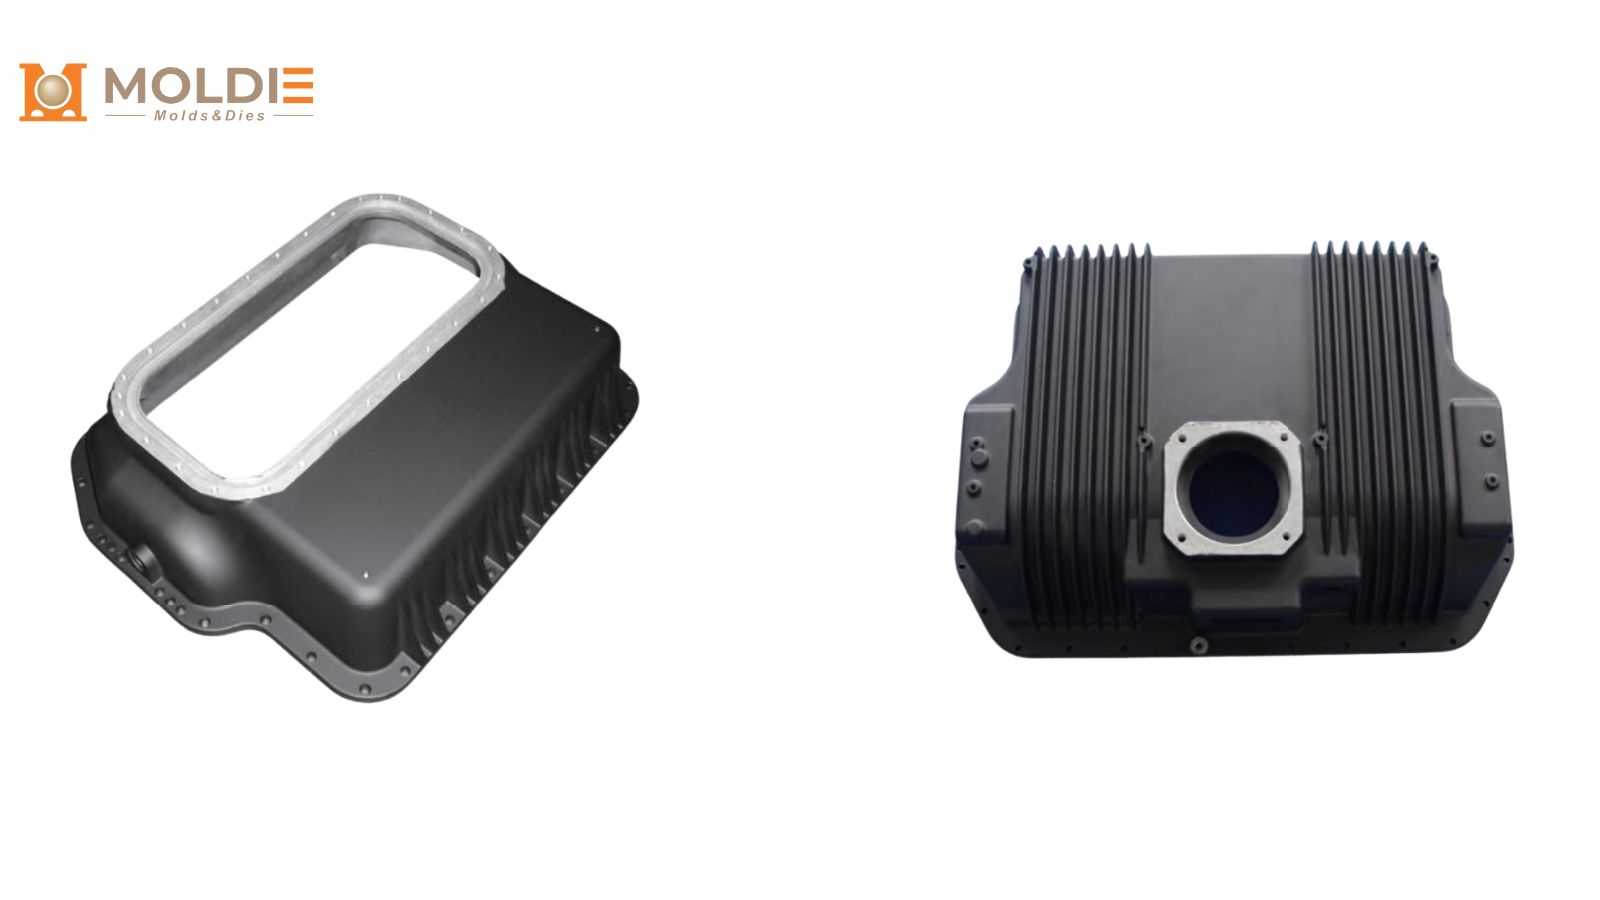
Un alloggiamento per riduttore sostiene ingranaggi e cuscinetti, mantiene un allineamento preciso, contiene il lubrificante senza perdite e gestisce il calore generato durante il funzionamento. Questi requisiti rendono il componente uno dei getti strutturali più impegnativi.
Dal punto di vista produttivo, l’alloggiamento deve garantire contemporaneamente quattro aspetti:
- Stabilità strutturale per sostenere i carichi senza deformarsi
- Precisione dimensionale per i fori dei cuscinetti, le posizioni degli alberi e le superfici di montaggio
- Affidabilità della tenuta per evitare perdite di lubrificante
- Prestazioni termiche per ridurre l’accumulo di calore e prolungare la durata
Se uno qualsiasi di questi aspetti è compromesso, l’assieme finale può presentare rumorosità, scarsa efficienza, perdite o durata ridotta.
Perché le leghe di alluminio sono il materiale preferito
L’alluminio è il materiale più comune per gli alloggiamenti di riduttori pressofusi, sia nei programmi OEM sia in quelli industriali. Offre un equilibrio pratico tra peso ridotto, buona conducibilità termica, resistenza alla corrosione ed eccellente colabilità per forme complesse.
Gli alloggiamenti per riduttori in alluminio sono comunemente realizzati con queste leghe:
A380
A380 è una lega affidabile per impieghi generali negli alloggiamenti dei riduttori. Offre buona resistenza, stabilità dimensionale e resistenza alla corrosione, risultando adatta a molte applicazioni strutturali standard.
A383 / ADC12
A383, nota anche come ADC12, è apprezzata per l’eccellente colabilità. Offre buone prestazioni negli alloggiamenti a parete sottile o con geometrie più complesse ed è comunemente utilizzata nei componenti delle trasmissioni automobilistiche.
A360
A360 offre buona resistenza alla corrosione e duttilità. È spesso presa in considerazione quando l’alloggiamento opera in ambienti più aggressivi o richiede maggiore tenacità.
AlSi10Mg
AlSi10Mg può garantire prestazioni meccaniche superiori quando è possibile un controllo di processo più rigoroso. È più impegnativa da produrre, ma può essere adatta alle applicazioni con requisiti strutturali elevati.
Nella maggior parte delle situazioni di acquisto, l’alluminio resta la scelta predefinita. Le leghe di zinco e magnesio possono essere valutate per applicazioni specialistiche, ma non sono i materiali principali per grandi alloggiamenti strutturali di riduttori.
Regole di progettazione dello stampo per qualità e costi degli alloggiamenti
La fase di progettazione influisce direttamente sulla qualità della colata, sulla complessità delle attrezzature e sui costi di produzione. Gli acquirenti non devono riprogettare personalmente i componenti, ma dovrebbero conoscere le scelte progettuali che aumentano il rischio produttivo.
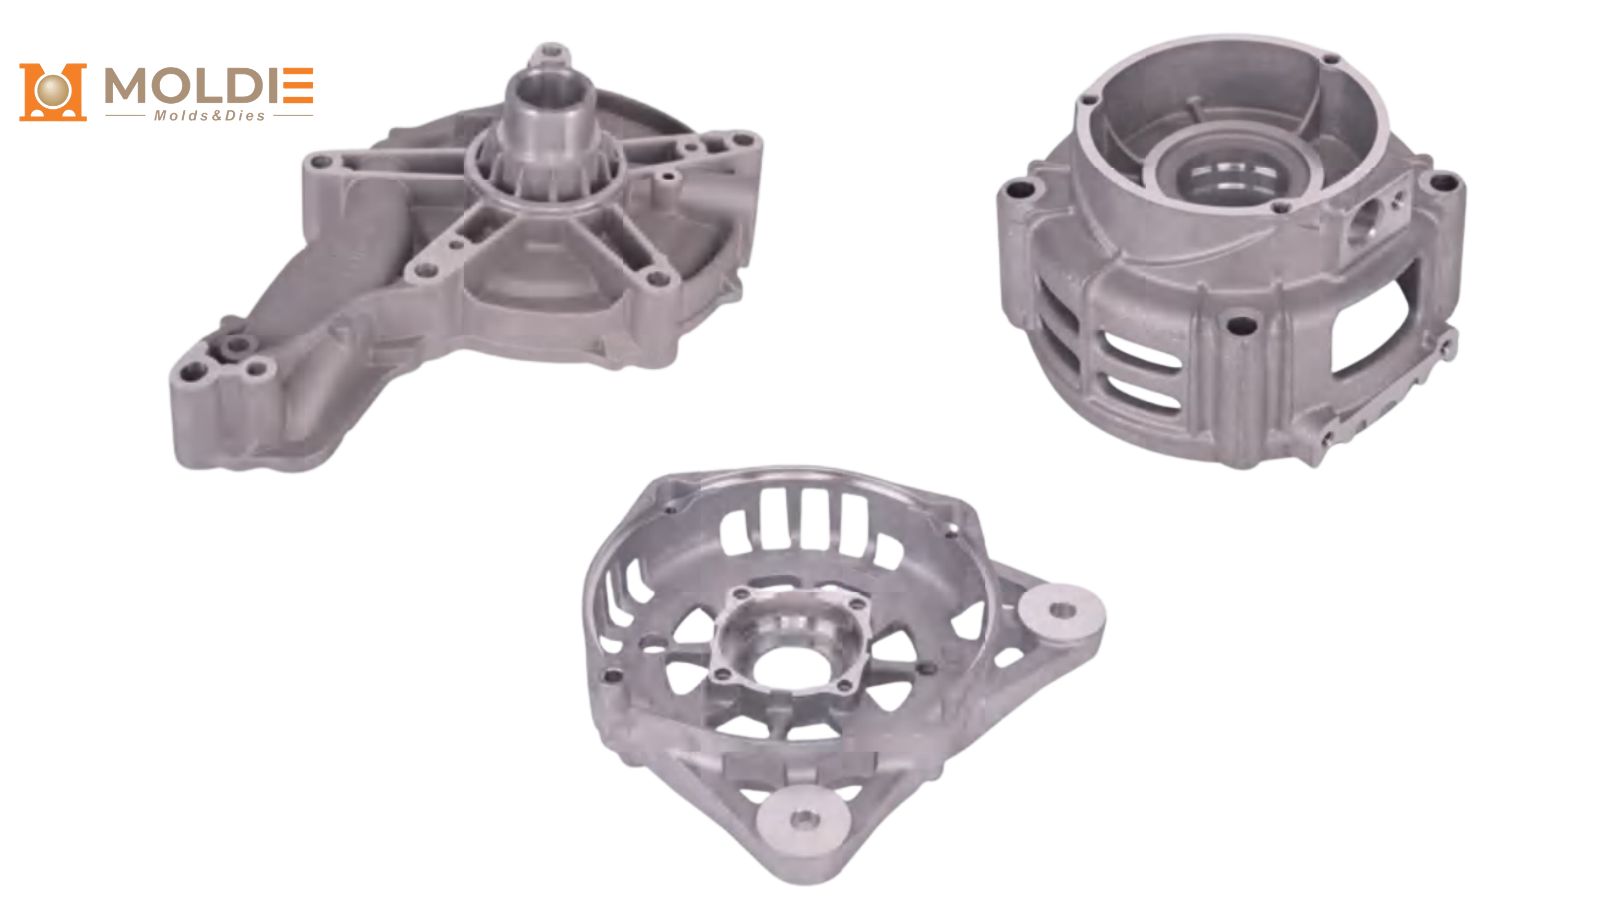
Mantenere lo spessore delle pareti il più uniforme possibile
Uno spessore uniforme migliora il flusso del metallo, la regolarità del raffreddamento e la stabilità dimensionale. Le grandi variazioni di spessore creano punti caldi che aumentano il rischio di ritiro, porosità e deformazione.
Negli alloggiamenti per riduttori, la regolarità delle sezioni è in genere più importante del semplice aumento della quantità di materiale. Se serve maggiore rigidità, spesso è preferibile utilizzare nervature strutturali anziché rendere le pareti eccessivamente spesse.
Progettare con attenzione nervature e bossoli
Le nervature aumentano la rigidità senza aggiungere troppo peso. Nervature proporzionate male o bossoli massicci possono creare concentrazioni localizzate di calore, compromettendo la compattezza interna e il tempo ciclo.
Anche i bossoli per elementi di fissaggio, sedi dei cuscinetti e punti di montaggio dovrebbero essere progettati con transizioni graduali e raccordi adeguati. Ciò migliora sia le prestazioni meccaniche sia la qualità della colata.
Pianificare in anticipo le lavorazioni meccaniche
Le caratteristiche critiche, come i fori dei cuscinetti, i fori per gli alberi, le flange di tenuta e le superfici di montaggio, richiedono in genere lavorazioni dopo la colata. Per questo la progettazione del getto deve prevedere correttamente il sovrametallo di lavorazione e una strategia stabile per i riferimenti fin dalle prime fasi.
Se i riferimenti non sono definiti correttamente, il fornitore può realizzare componenti con singole quote apparentemente conformi ma con relazioni errate tra le caratteristiche critiche. È una causa frequente di problemi durante il controllo del primo articolo nei programmi di alloggiamenti per riduttori.
Perché l’analisi Moldflow è importante
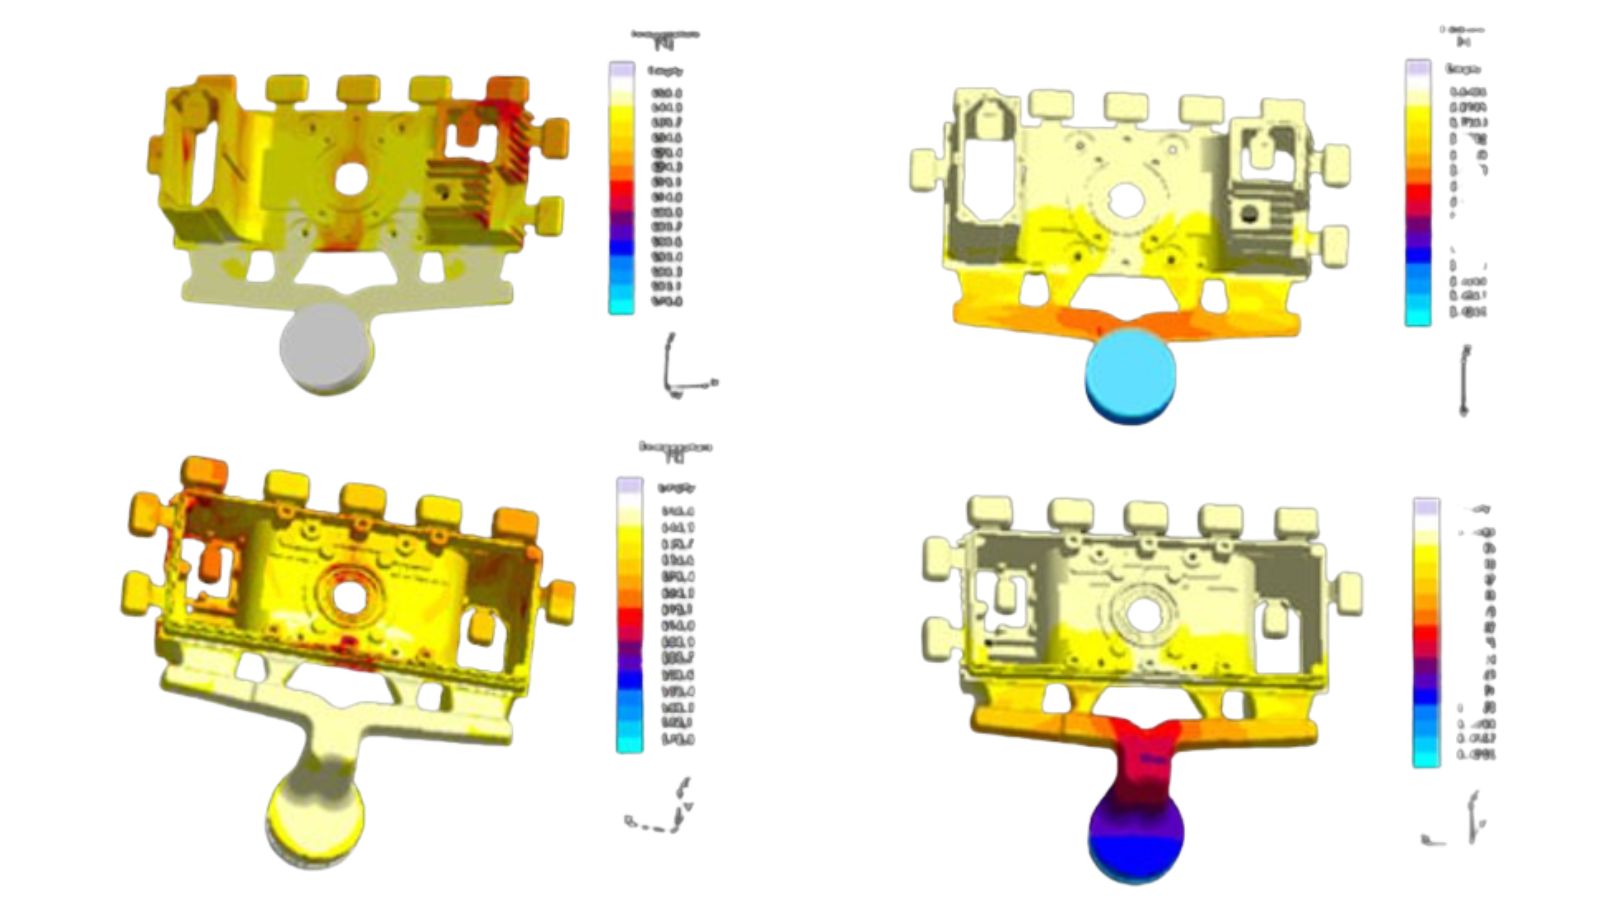
La simulazione Moldflow del flusso del metallo è uno degli strumenti più utili per ridurre i rischi prima della realizzazione delle attrezzature. Aiuta a prevedere il riempimento, l’intrappolamento dell’aria, la distribuzione della temperatura e le aree in cui possono verificarsi difetti di ritiro.
Per gli acquirenti il vantaggio pratico è semplice: correggere un problema in simulazione costa molto meno che modificare in seguito uno stampo temprato. Un fornitore che esamina in anticipo i risultati dell’analisi del flusso del metallo è generalmente più preparato a prevenire porosità, riempimenti instabili e difetti evitabili legati alla progettazione.
Questo è particolarmente importante per gli alloggiamenti dei riduttori, poiché spesso combinano pareti sottili, aree di montaggio spesse, superfici di tenuta e fori da lavorare in un unico getto.
Controlli di qualità per gli alloggiamenti dei riduttori
Gli acquirenti dovrebbero verificare che il fornitore sappia controllare integrità interna, precisione dimensionale e prestazioni di tenuta con metodi di ispezione adeguati.
Ispezione a raggi X per l’integrità interna
La porosità interna è uno dei rischi principali negli alloggiamenti per riduttori, soprattutto sotto le superfici di tenuta, i bossoli e le aree strutturali più spesse. L’ispezione a raggi X rileva vuoti nascosti e difetti interni che non possono essere individuati con il solo controllo superficiale.
Per i programmi con requisiti rigorosi di tenuta o resistenza strutturale, questa capacità è molto importante. La pressofusione assistita dal vuoto può inoltre ridurre l’intrappolamento dei gas prima che i difetti arrivino alle fasi successive della produzione.
CMM e scansione 3D per la precisione dimensionale
Le dimensioni critiche, come diametri dei fori, relazioni tra assi, planarità delle flange e geometria di montaggio, dovrebbero essere verificate mediante controllo CMM. Ciò consente misurazioni precise delle caratteristiche che influenzano l’assemblaggio e le prestazioni.
La scansione 3D offre una visione più ampia confrontando la forma completa del getto con il modello CAD. È utile per rilevare deformazioni, scostamenti superficiali e variazioni della forma complessiva.
Prova di tenuta per l’affidabilità della tenuta
Se l’alloggiamento deve contenere il lubrificante, la prova di tenuta dovrebbe far parte del piano qualità. Conferma che il getto e le superfici lavorate siano in grado di mantenere la tenuta sotto pressione.
La prova è particolarmente importante quando l’alloggiamento contiene canali interni, superfici di tenuta o zone in cui la porosità nascosta potrebbe causare guasti sul campo.
Convalida funzionale, quando necessaria
Per alcuni programmi di alloggiamenti per riduttori, i rapporti dimensionali non sono sufficienti. Può essere necessaria anche una convalida funzionale per confermare accoppiamento, allineamento e tenuta nelle condizioni di assemblaggio. È particolarmente rilevante per i progetti OEM o per i componenti con relazioni dimensionali molto ristrette.
Anche le operazioni secondarie influenzano la scelta del fornitore
La maggior parte degli alloggiamenti per riduttori richiede lavorazioni secondarie tra la fase di colata e l’assemblaggio finale. Un fornitore in grado di gestire in modo efficiente più processi a valle offre generalmente tempi di consegna migliori, tracciabilità più chiara e minori rischi di coordinamento.
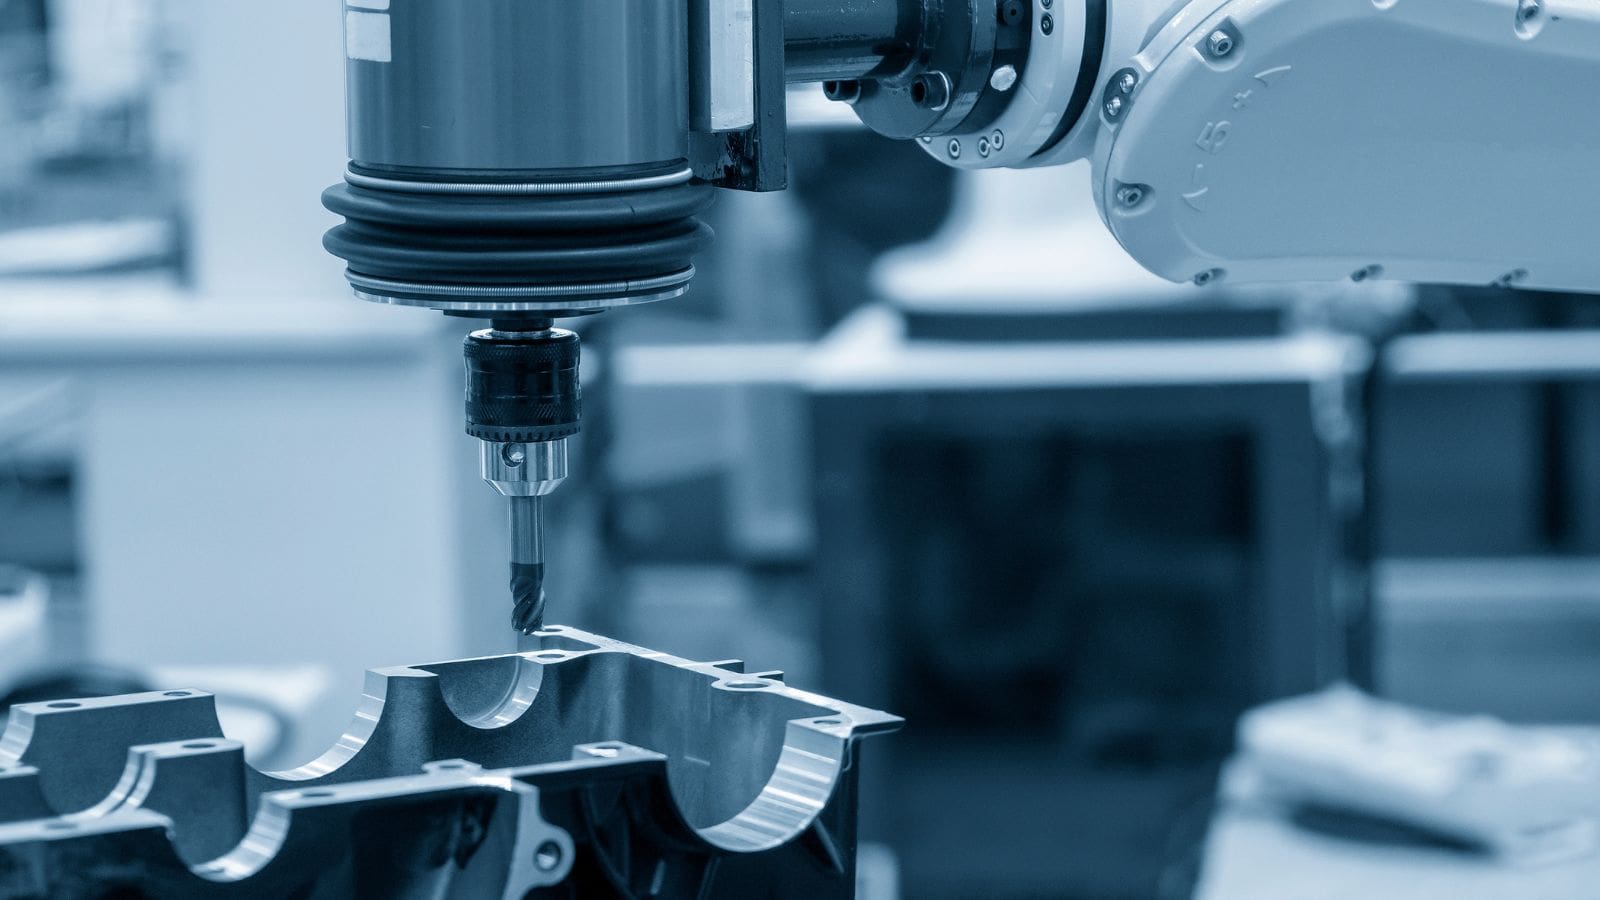
Lavorazioni CNC e trattamenti superficiali
I fori critici, le superfici di tenuta, le superfici di montaggio e le porte filettate richiedono spesso lavorazioni CNC dopo la colata. Anche un getto ben realizzato può diventare non conforme se il piazzamento, il controllo dei riferimenti o l’asportazione del sovrametallo non vengono gestiti correttamente.
Il trattamento superficiale può essere necessario per migliorare la resistenza alla corrosione, l’aspetto o la durata nel tempo. Le opzioni comuni includono anodizzazione per l’alluminio, verniciatura a polvere per ambienti aggressivi e verniciatura per protezione e aspetto generali.
Per gli acquirenti, il vantaggio principale delle lavorazioni secondarie interne è la responsabilità univoca. Quando colata, lavorazione, ispezione e finitura sono gestite da un unico sistema, i problemi di qualità possono spesso essere individuati e risolti più rapidamente.
Come valutare un fornitore di pressofusione
Quando confrontano i fornitori per progetti di alloggiamenti per riduttori, gli acquirenti dovrebbero concentrarsi meno sulle dichiarazioni generiche di marketing e più sulle prove concrete delle capacità produttive.
Supporto ingegneristico
Un fornitore competente dovrebbe essere in grado di esaminare disegni 2D, modelli 3D o campioni e fornire indicazioni sulla producibilità prima dell’avvio delle attrezzature. Il contributo tecnico anticipato riduce i rischi relativi alla progettazione delle pareti, alla strategia di colata, alla predisposizione delle lavorazioni e alla pianificazione delle ispezioni.
Capacità di analisi Moldflow e realizzazione delle attrezzature
Chiedete se il fornitore esegue l’analisi del flusso del metallo prima della fabbricazione dello stampo. È un forte indicatore di disciplina di processo e aiuta a ridurre in seguito modifiche costose.
Infrastruttura di ispezione
Per gli alloggiamenti dei riduttori, disporre di capacità di ispezione interne rappresenta un vantaggio importante. Gli acquirenti dovrebbero verificare la disponibilità di:
- CMM
- Scansione 3D
- Ispezione a raggi X
- Capacità di prova di tenuta, se richiesta
Operazioni secondarie interne
Lavorazioni meccaniche, trattamento superficiale e supporto all’assemblaggio possono influenzare notevolmente puntualità delle consegne e uniformità della qualità. Se questi processi vengono affidati a più fornitori, spesso ne risentono la tracciabilità e i tempi di risposta.
Certificazioni ed esperienza nei programmi
Certificazioni pertinenti come ISO 9001:2015 e, ove necessario, IATF 16949, possono dimostrare la disciplina del sistema qualità. Gli acquirenti dovrebbero inoltre cercare fornitori con esperienza concreta in programmi OEM o industriali per alloggiamenti, che richiedono tolleranze ristrette, modifiche ingegneristiche e produzioni ripetitive.
Scegliete Moldiecasting per un approccio pratico agli acquisti
Per i team acquisti, un fornitore eccellente deve saper esaminare il progetto, individuare i rischi di colata, proporre modifiche pratiche e definire un piano di ispezione realistico per ridurre i problemi nelle fasi successive.
Moldiecasting, produttore certificato ISO e IATF di componenti e stampi, accetta disegni 2D, file 3D e campioni per preventivi e revisioni progettuali dello stampo. Per gli acquirenti che desiderano un riscontro ingegneristico preliminare prima di passare alla realizzazione delle attrezzature, contattare il nostro team può essere un primo passo concreto.
Domande frequenti
Perché la pressofusione dell’alluminio è comunemente utilizzata per gli alloggiamenti dei riduttori?
La pressofusione dell’alluminio è ampiamente utilizzata per gli alloggiamenti dei riduttori grazie alle sue proprietà meccaniche: peso ridotto, buona conducibilità termica ed eccellente colabilità.
In un riduttore, questi vantaggi aiutano a ridurre la massa complessiva, migliorano la dissipazione del calore intorno a ingranaggi e cuscinetti e favoriscono una produzione efficiente di alloggiamenti complessi in alluminio.
Perché la pressofusione ad alta pressione è preferita per produrre alloggiamenti di trasmissione?
Perché i componenti dei riduttori richiedono elevata precisione dimensionale, spessore delle pareti uniforme e qualità di colata ripetibile. Rispetto alla colata in sabbia o per gravità, è più adatta alla produzione in grandi volumi di alloggiamenti per riduttori, per i quali occorre controllare con precisione la posizione dei fori, la tenuta e l’uniformità delle lavorazioni.
Quali fattori di progettazione sono più importanti in un alloggiamento per riduttore pressofuso?
I fattori progettuali più importanti includono spessore delle pareti, disposizione delle nervature, progettazione dei bossoli, dello stampo e del sistema di colata. Negli alloggiamenti per riduttori, questi elementi incidono direttamente sul rischio di porosità, sulla stabilità dimensionale e sulla capacità di caratteristiche critiche come fori dei cuscinetti, canali dell’olio e superfici di tenuta di funzionare correttamente dopo la lavorazione.
Dopo la pressofusione, gli alloggiamenti per riduttori richiedono ancora lavorazioni CNC?
Sì. Anche quando l’alloggiamento viene realizzato in alluminio con geometria prossima a quella finale, le caratteristiche importanti richiedono ancora lavorazioni CNC. In genere si tratta di fori dei cuscinetti, fori per alberi, superfici di montaggio, porte filettate e superfici di tenuta, per le quali l’assemblaggio e le prestazioni a lungo termine del riduttore richiedono elevata precisione dimensionale.







