
Tlakově lité skříně převodovek se široce používají v automobilových a průmyslových zařízeních. Pro odběratele je hlavní výzvou najít dodavatele, který dokáže během procesu tlakového lití řídit rizika spojená s výrobou forem, zajistit vnitřní kvalitu odlitků, přesnost obrábění a konzistenci výroby.
Tato příručka vysvětluje klíčové aspekty konstrukce, materiálů, kvality a výběru dodavatele, které ovlivňují projekty skříní převodovek. Jejím cílem je pomoci nákupním týmům efektivněji hodnotit výrobce před zahájením výroby forem a sériové výroby.
Čeho musí dosáhnout skříně převodovek vyrobené tlakovým litím
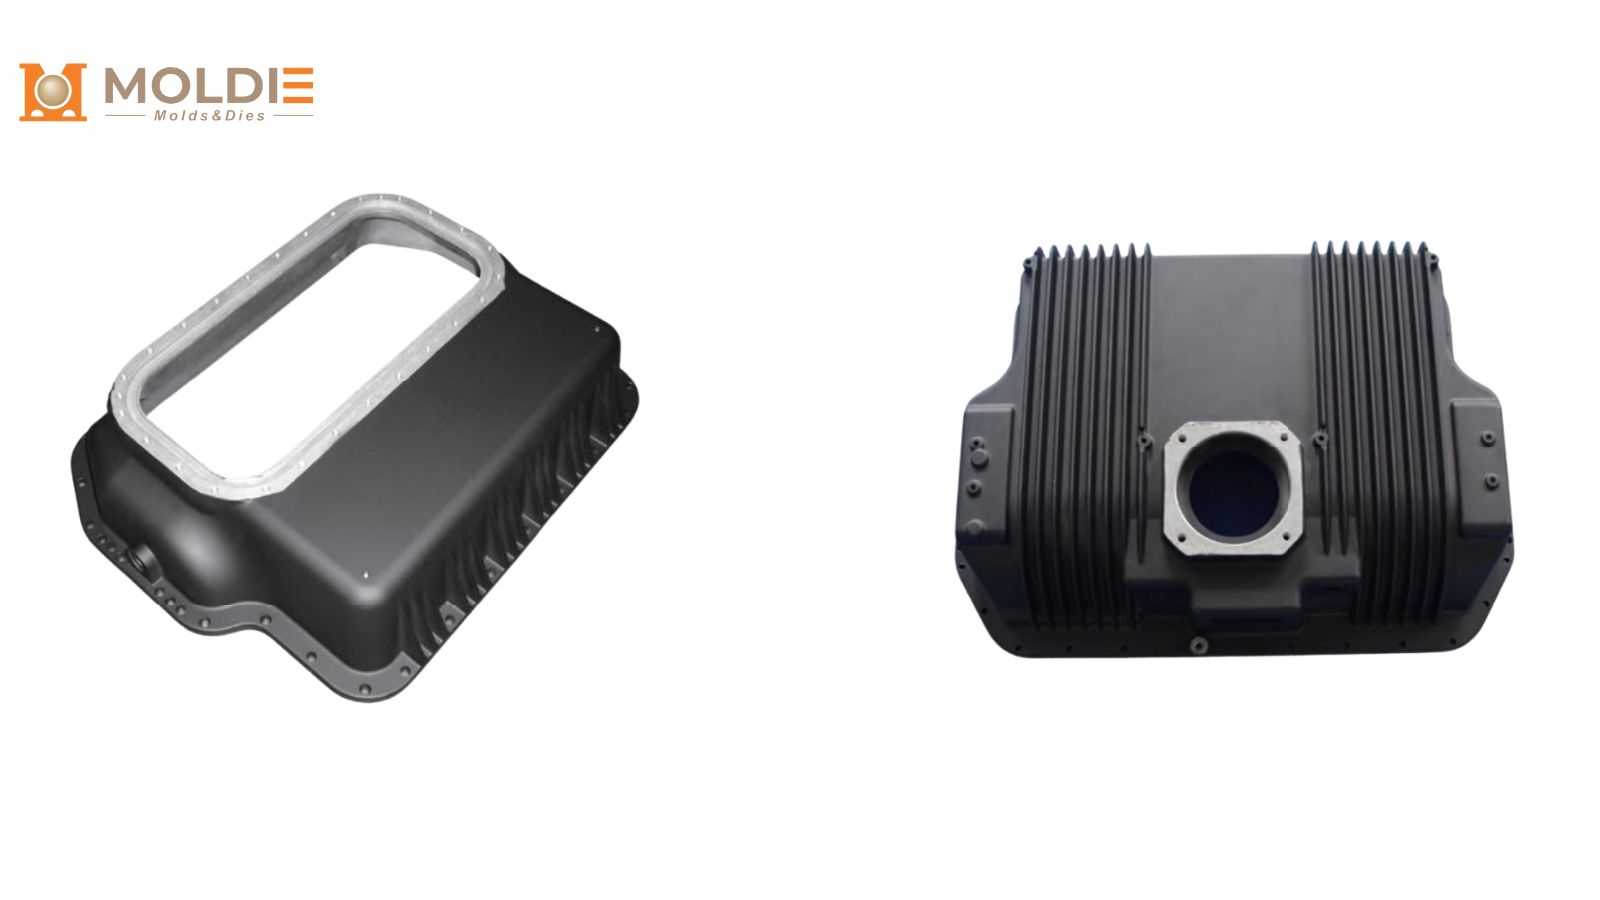
Skříň převodovky podpírá ozubená kola a ložiska, udržuje přesné usazení, zadržuje mazivo bez úniku a reguluje teplo generované během provozu. Díky těmto požadavkům je jednou z nejnáročnějších konstrukčních litých dílů.
Z hlediska výroby musí skříň současně splňovat čtyři požadavky:
- Konstrukční stabilita schopnost odolávat zatížení bez deformace
- Rozměrová přesnost pro otvory ložisek, polohy hřídelí a montážní plochy
- Spolehlivost těsnění zamezení úniku maziva
- Tepelné vlastnosti omezení hromadění tepla a prodloužení životnosti
Pokud je některý z těchto požadavků narušen, může výsledná sestava vykazovat hlučnost, nízkou účinnost, netěsnosti nebo sníženou životnost.
Proč jsou preferovaným materiálem slitiny hliníku
Hliník je nejčastěji používaným materiálem pro tlakově lité skříně převodovek, a to jak v prvovýrobě (OEM), tak v průmyslových aplikacích. Nabízí praktickou rovnováhu mezi nízkou hmotností, dobrou tepelnou vodivostí, odolností proti korozi a vynikající slévatelností umožňující vytvářet složité tvary.
Hliníkové skříně převodovek se běžně vyrábějí z těchto slitin:
A380
A380 je spolehlivá univerzální slitina pro skříně převodovek. Vyznačuje se dobrou pevností, rozměrovou stabilitou a odolností proti korozi, díky čemuž je vhodná pro řadu standardních konstrukčních aplikací.
A383 / ADC12
Slitina A383, známá také pod označením ADC12, je ceněna pro svou vynikající slévatelnost. Dobře se osvědčuje u tenkostěnných nebo geometricky složitějších skříní a běžně se používá u komponentů automobilových převodovek.
A360
Slitina A360 nabízí dobrou odolnost proti korozi a tažnost. Často se o ní uvažuje v případech, kdy bude skříň vystavena náročnějším provozním podmínkám nebo kdy je vyžadována vyšší houževnatost.
AlSi10Mg
Slitina AlSi10Mg může při přísnější kontrole výrobního procesu zajistit lepší mechanické vlastnosti. Její výroba je náročnější, avšak může být vhodná pro aplikace s vyššími požadavky na konstrukční pevnost.
Ve většině případů zůstává hliník standardní volbou. Slitiny zinku a hořčíku mohou být zvažovány pro speciální aplikace, ale nepředstavují primární materiály pro velké nosné skříně převodovek.
Zásady návrhu forem pro skříně převodovek z hlediska nákladů a kvality
Fáze návrhu má přímý vliv na kvalitu odlitku, složitost nástroje a výrobní náklady. Nákupčí nemusí sami přepracovávat konstrukci dílů, měli by však rozumět tomu, která konstrukční rozhodnutí zvyšují rizika spojená s výrobou.
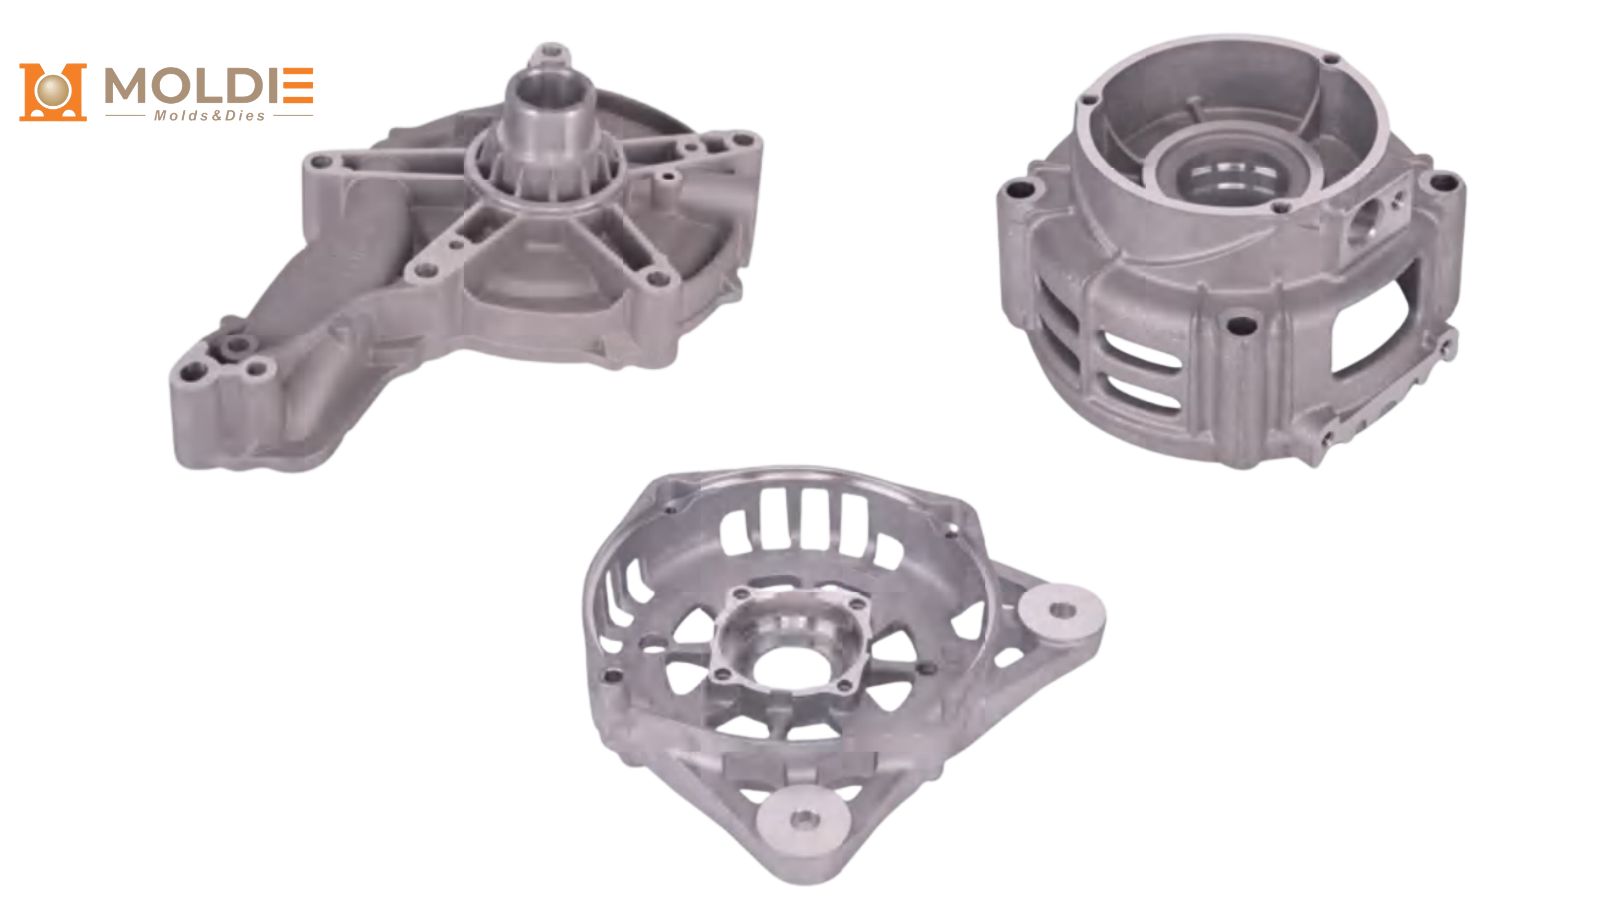
Tloušťka stěny by měla být co nejvíce rovnoměrná
Rovnoměrná tloušťka stěny zlepšuje tok kovu, rovnoměrnost chladnutí a rozměrovou stabilitu. Výrazné změny tloušťky vytvářejí místa s pomalým ochlazováním (tzv. horká místa), což zvyšuje riziko vzniku stařenin, pórovitosti a deformací.
U skříní převodovek je obvykle důležitější zachovat stálou tloušťku stěn než pouze přidávat materiál. Je-li vyžadována vyšší tuhost, je často vhodnější použít konstrukční žebra než nadměrně zvyšovat tloušťku stěn.
Žebra a výstupky vyžadují pečlivý návrh
Žebra jsou užitečná pro zvýšení tuhosti, aniž by výrazně zvyšovala hmotnost. Nevhodně dimenzovaná žebra nebo masivní výstupky mohou způsobit lokální koncentraci tepla, což ovlivňuje vnitřní celistvost odlitku a dobu cyklu.
Výstupky pro spojovací prvky, uložení ložisek a montážní body by měly být navrženy s plynulými přechody a vhodným zaoblením. To přispívá k lepším mechanickým vlastnostem i vyšší kvalitě odlitku.
Obrábění je třeba plánovat v rané fázi
Kritické prvky, jako jsou otvory pro ložiska a hřídele, těsnicí příruby a montážní plochy, obvykle vyžadují následné obrábění. To znamená, že návrh odlitku musí od počátku zahrnovat odpovídající přídavek na obrábění a stabilní strategii určení vztažných prvků (základen).
Pokud jsou vztažné prvky špatně definovány, může dodavatel vyrobit díly, u nichž se jednotlivé rozměry jeví jako vyhovující, avšak kritické vzájemné vztahy mezi prvky neodpovídají požadavkům. To je častá příčina problémů při schvalování prvních vzorků u projektů skříní převodovek.
Význam analýzy toku taveniny ve formě
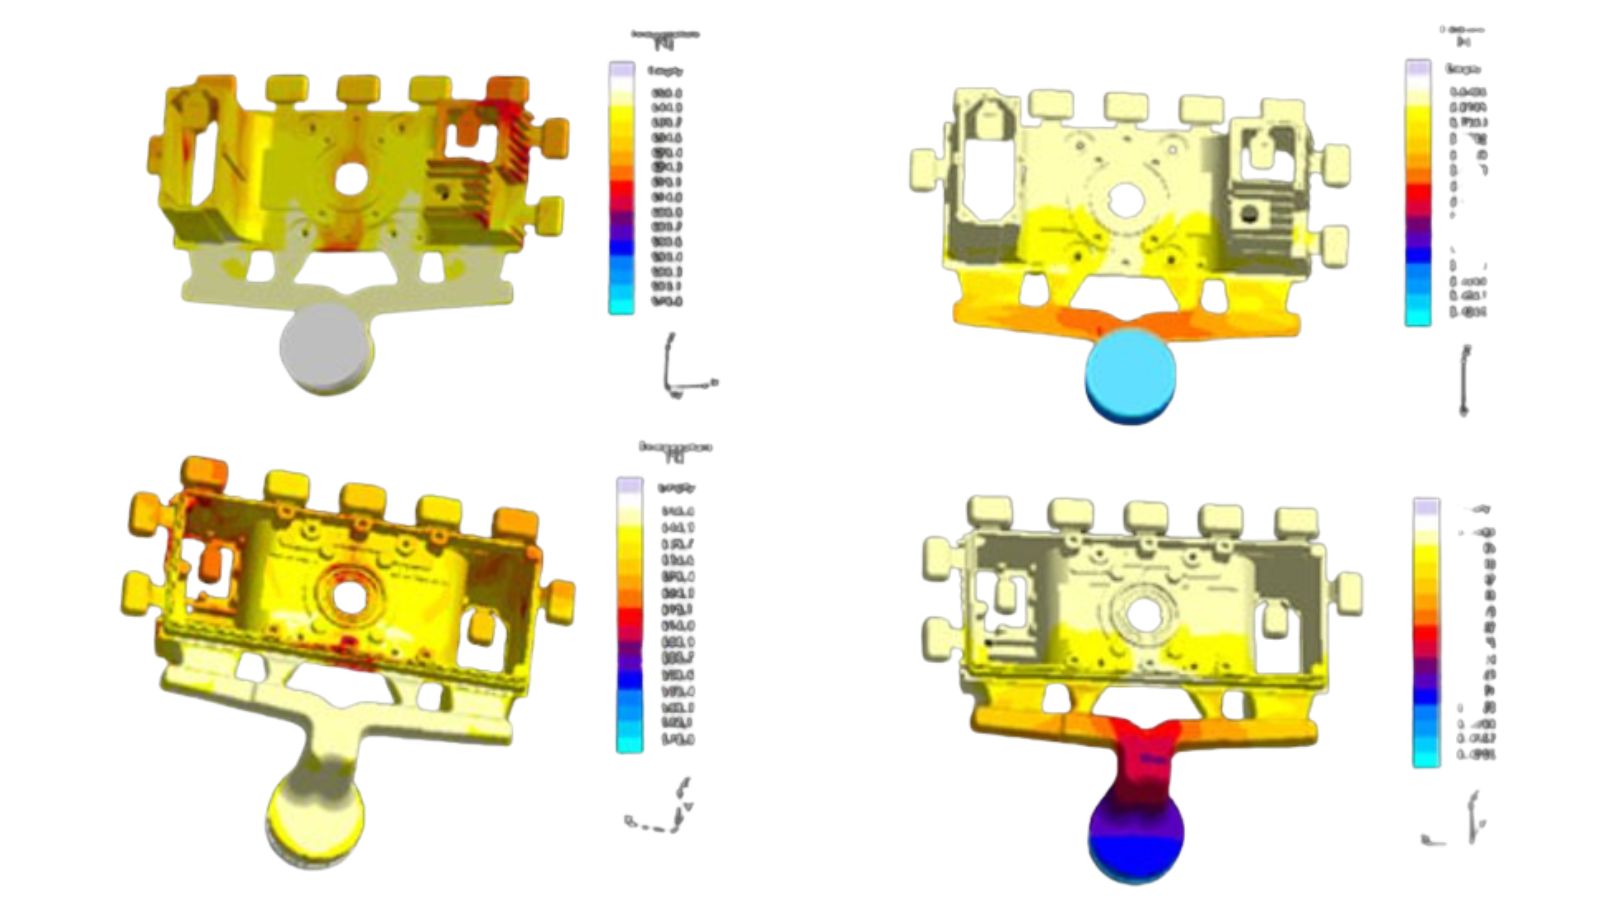
Simulace toku taveniny představuje jeden z nejužitečnějších nástrojů pro snížení rizik ještě před výrobou formy. Pomáhá předvídat průběh plnění, uzavírání vzduchu, rozložení teploty a místa, kde by mohlo docházet k vadám způsobeným smršťováním.
Pro odběratele je praktický přínos zřejmý: odstranění problému ve fázi simulace je mnohem levnější než pozdější úprava hotové formy. Dodavatel, který předem analyzuje výsledky simulace toku taveniny, je obvykle lépe připraven předejít vzniku poréznosti, nestabilnímu plnění a vadám konstrukčního původu, kterým lze zabránit.
To je obzvláště důležité u skříní převodovek, neboť tyto díly v jednom odlitku často kombinují tenké stěny, masivní montážní plochy, těsnicí plochy a obráběné otvory.
Kontrola kvality skříní převodovek
Odběratelé by si měli ověřit, zda dodavatel dokáže pomocí vhodných kontrolních metod prověřit vnitřní celistvost, rozměrovou přesnost a těsnicí vlastnosti.
Rentgenová kontrola vnitřní celistvosti
Vnitřní poréznost představuje u skříní převodovek jedno z největších rizik, zejména pod těsnicími plochami, výstupky a v masivnějších konstrukčních částech. Rentgenová kontrola umožňuje odhalit skryté dutiny a vnitřní vady, které nelze zjistit pouhou kontrolou povrchu.
Tato schopnost je klíčová u projektů s přísnými požadavky na těsnost či konstrukční pevnost. K omezení uzavírání plynů v odlitku může přispět také vakuové tlakové lití, čímž se předejde odhalení vad až v pozdějších fázích výroby.
Kontrola na souřadnicovém měřicím stroji (CMM) a 3D skenování pro ověření rozměrové přesnosti
Kritické rozměry, jako jsou průměry otvorů, vzájemná poloha os, rovinnost přírub a geometrie montážních prvků, by měly být ověřovány pomocí souřadnicového měřicího stroje (CMM). Tato metoda zajišťuje přesné měření prvků, které ovlivňují montáž a funkčnost dílu.
3D skenování poskytuje širší přehled díky porovnání celkového tvaru odlitku s CAD modelem. Je užitečné pro detekci deformací, odchylek povrchu a celkových tvarových nepřesností.
Zkouška těsnosti pro ověření spolehlivosti utěsnění
Pokud má skříň udržet mazivo, měla by být součástí plánu kvality zkouška těsnosti. Ta ověřuje, zda si odlitek a obrobené plochy zachovávají těsnicí schopnost i pod tlakem.
Zkouška těsnosti je obzvláště důležitá, pokud skříň obsahuje vnitřní kanálky, těsnicí plochy nebo místa, kde by skrytá pórovitost mohla vést k selhání v provozu.
Ověření funkčnosti tam, kde je to nutné
U některých projektů skříní převodovek samotné protokoly o rozměrové kontrole nestačí. Může být vyžadováno i ověření funkčnosti, které potvrdí správné usazení, vzájemné ustavení a těsnicí vlastnosti v podmínkách montáže. To platí zejména pro projekty OEM nebo pro díly s přísnými tolerančními vazbami.
Výběr dodavatele ovlivňují i následné operace
Většina skříní převodovek vyžaduje mezi fází odlévání a konečnou montáží další zpracování. Dodavatel, který dokáže efektivně zajistit více navazujících procesů, obvykle nabízí kratší dodací lhůty, lepší sledovatelnost a nižší riziko spojené s koordinací.
CNC obrábění a povrchová úprava
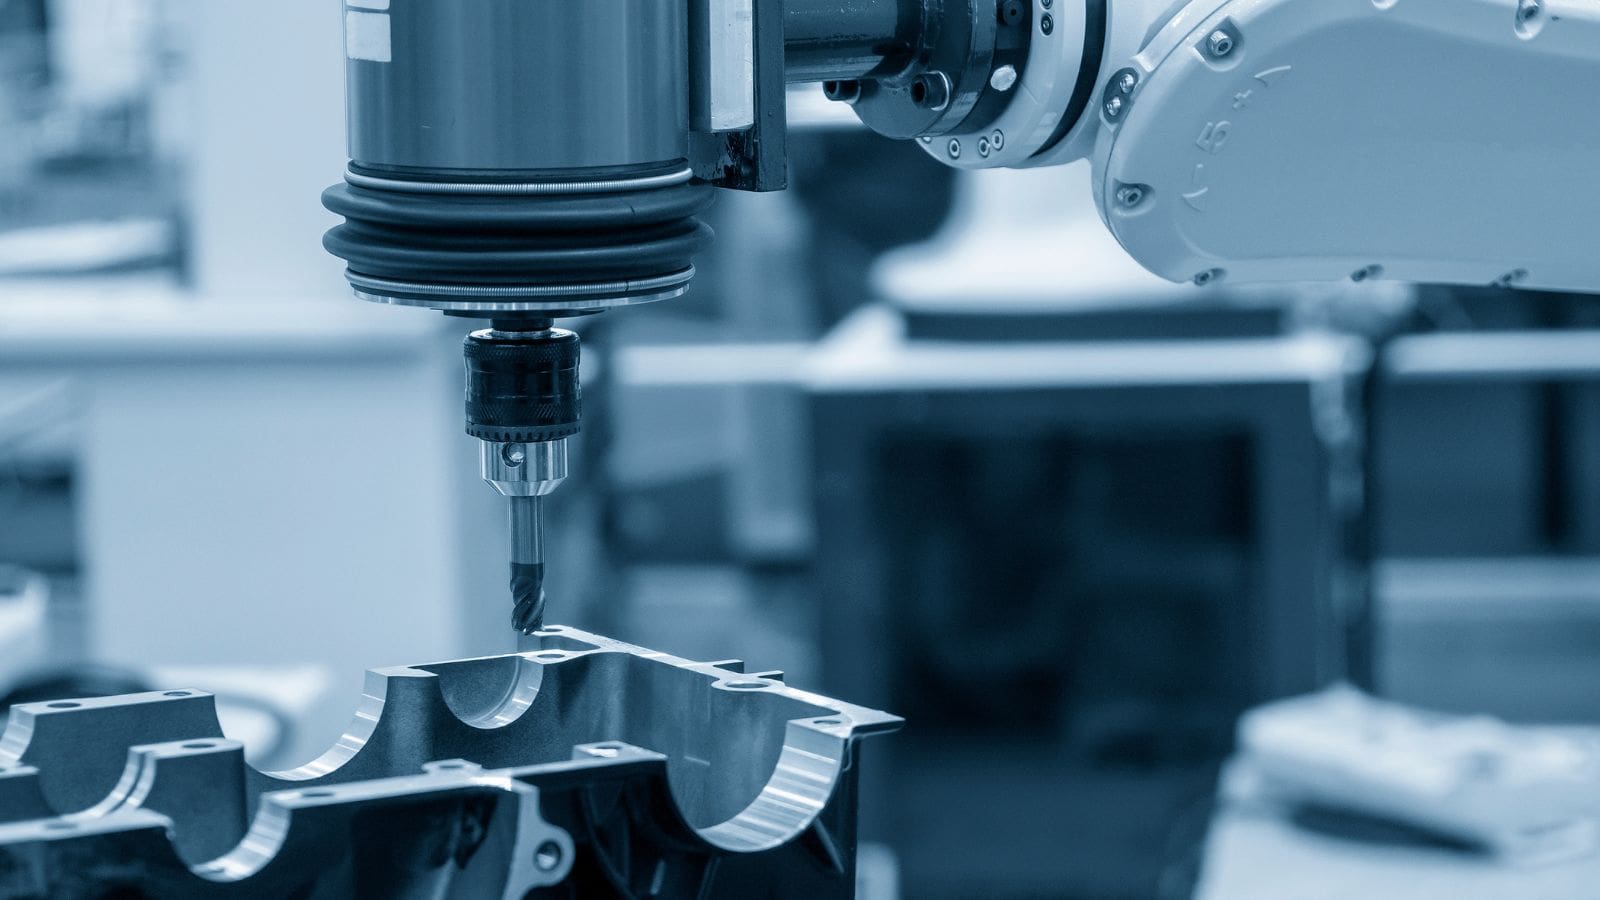
Kritické otvory, těsnicí plochy, montážní plochy a závitové otvory často vyžadují CNC obrábění po odlití. I kvalitní odlitek se může stát neshodným dílem, pokud není správně provedeno nastavení obrábění, kontrola vztažných prvků nebo úběr materiálu.
Povrchová úprava může být rovněž vyžadována pro zvýšení odolnosti proti korozi, zlepšení vzhledu nebo zajištění dlouhodobé životnosti. Mezi běžné metody patří eloxování (pro hliník), práškové lakování (pro náročné provozní podmínky) a běžné lakování (pro celkovou ochranu a vzhled).
Pro odběratele spočívá hlavní výhoda zajištění následných operací přímo u výrobce v jasné odpovědnosti. Pokud jsou odlévání, obrábění, kontrola a konečná úprava řízeny v rámci jednoho systému, lze případné problémy s kvalitou často odhalit a vyřešit rychleji.
Jak by měli odběratelé hodnotit dodavatele tlakových odlitků
Při porovnávání dodavatelů pro projekty skříní převodovek by se odběratelé měli méně soustředit na obecná marketingová tvrzení a více na konkrétní důkazy o výrobních schopnostech.
Technická podpora
Schopný dodavatel by měl být schopen posoudit 2D výkresy, 3D modely či vzorky dílů a poskytnout zpětnou vazbu k vyrobitelnosti ještě před zahájením výroby nástrojů. Včasné technické připomínky pomáhají snížit rizika spojená s návrhem tloušťky stěn, strategií vtokové soustavy, nastavením obrábění a plánováním kontroly.
Analýza toku taveniny a možnosti výroby nástrojů
Zjistěte, zda dodavatel před výrobou formy provádí analýzu toku taveniny (mold flow analysis). Je to důležitý ukazatel procesní kázně, který pomáhá předcházet nákladným změnám v pozdější fázi.
Infrastruktura pro kontrolu kvality
U skříní převodovek představuje velkou výhodu možnost provádět kontrolu přímo ve vlastním závodě. Odběratelé by si měli ověřit, zda dodavatel disponuje:
- souřadnicovým měřicím strojem (CMM)
- zařízením pro 3D skenování
- zařízením pro rentgenovou kontrolu
- možností provádět zkoušky těsnosti, je-li to vyžadováno
Interní zajištění navazujících operací
Obrábění, povrchová úprava a zajištění montáže mohou výrazně ovlivnit spolehlivost dodávek a stálost kvality. Pokud jsou tyto procesy zadávány více různým dodavatelům, často tím trpí sledovatelnost a rychlost reakce.
Certifikace a zkušenosti s danými programy
Relevantní certifikace, jako například ISO 9001:2015 a v případě potřeby IATF 16949, mohou být dokladem disciplíny v rámci systému řízení kvality. Odběratelé by se také měli zaměřit na dodavatele s reálnými zkušenostmi z programů výroby skříní pro OEM či průmyslové aplikace, které zahrnují přísné tolerance, technické změny a požadavky na opakovanou výrobu.
Zvolte společnost Moldiecasting pro praktický přístup k zajištění dodávek
Pro nákupní týmy je ideální takový dodavatel, který dokáže posoudit konstrukční návrh, identifikovat rizika spojená s odléváním, doporučit praktické úpravy a stanovit realistický plán kontroly, čímž se v pozdějších fázích programu omezí výskyt problémů.
Společnost Moldiecasting, výrobce dílů a forem s certifikací ISO a IATF, přijímá 2D výkresy, 3D soubory a vzorky dílů pro účely vypracování cenové nabídky a posouzení návrhu formy. Pokud mají zájemci zájem o technickou zpětnou vazbu ještě před zahájením výroby nástrojů, kontaktování našeho týmu představuje praktický první krok.
Často kladené dotazy (FAQ)
Proč se pro skříně převodovek běžně používá tlakové lití hliníku?
Tlakové lití hliníku se u skříní převodovek hojně využívá díky svým mechanickým vlastnostem: nízké hmotnosti, dobré tepelné vodivosti a vynikající slévatelnosti.
Tyto výhody u převodovek přispívají ke snížení celkové hmotnosti, zlepšují odvod tepla od ozubených kol a ložisek a umožňují efektivní výrobu složitých hliníkových skříní.
Proč se pro výrobu skříní převodovek upřednostňuje vysokotlaké lití?
Důvodem je, že díly převodovek vyžadují vysokou rozměrovou přesnost, stálou tloušťku stěn a opakovatelnou kvalitu odlitků. Oproti lití do písku nebo gravitačnímu lití je tato metoda vhodnější pro velkosériovou výrobu skříní převodovek, kde je nutné přísně kontrolovat polohu otvorů, těsnost a stálost parametrů při obrábění.
Které konstrukční faktory jsou u tlakově litých skříní převodovek nejdůležitější?
Mezi klíčové konstrukční faktory patří tloušťka stěn, rozmístění žeber, návrh výstupků (bossů), konstrukce formy a vtoková soustava. U skříní převodovek tyto faktory přímo ovlivňují riziko vzniku pórovitosti, rozměrovou stabilitu a schopnost kritických prvků – jako jsou otvory pro ložiska, olejové kanálky a těsnicí plochy – plnit svou funkci po dokončení obrábění.
Je u skříní převodovek po tlakovém lití stále nutné CNC obrábění?
Ano. I když je skříň vyrobena metodou tlakového lití hliníku s výsledným tvarem blízkým konečnému (tzv. near-net-shape), klíčové prvky převodovky stále vyžadují CNC obrábění. Obvykle se jedná o uložení ložisek, otvory pro hřídele, montážní plochy, závitové otvory a těsnicí plochy, u nichž je pro montáž a dlouhodobou funkčnost převodovky nezbytná vysoká rozměrová přesnost.







