
Carcaças de caixas de engrenagens fundidas sob pressão são amplamente usadas em equipamentos automotivos e industriais. Para os compradores, o principal desafio é encontrar um fornecedor capaz de controlar os riscos do ferramental, a qualidade interna, a precisão da usinagem e a consistência da produção durante o processo. Este guia explica as principais considerações de projeto, materiais, qualidade e seleção de fornecedores que afetam esses projetos, ajudando as equipes de compras a avaliar os fabricantes com mais eficiência antes do ferramental e da produção em massa.
O que uma carcaça de caixa de engrenagens fundida sob pressão precisa oferecer
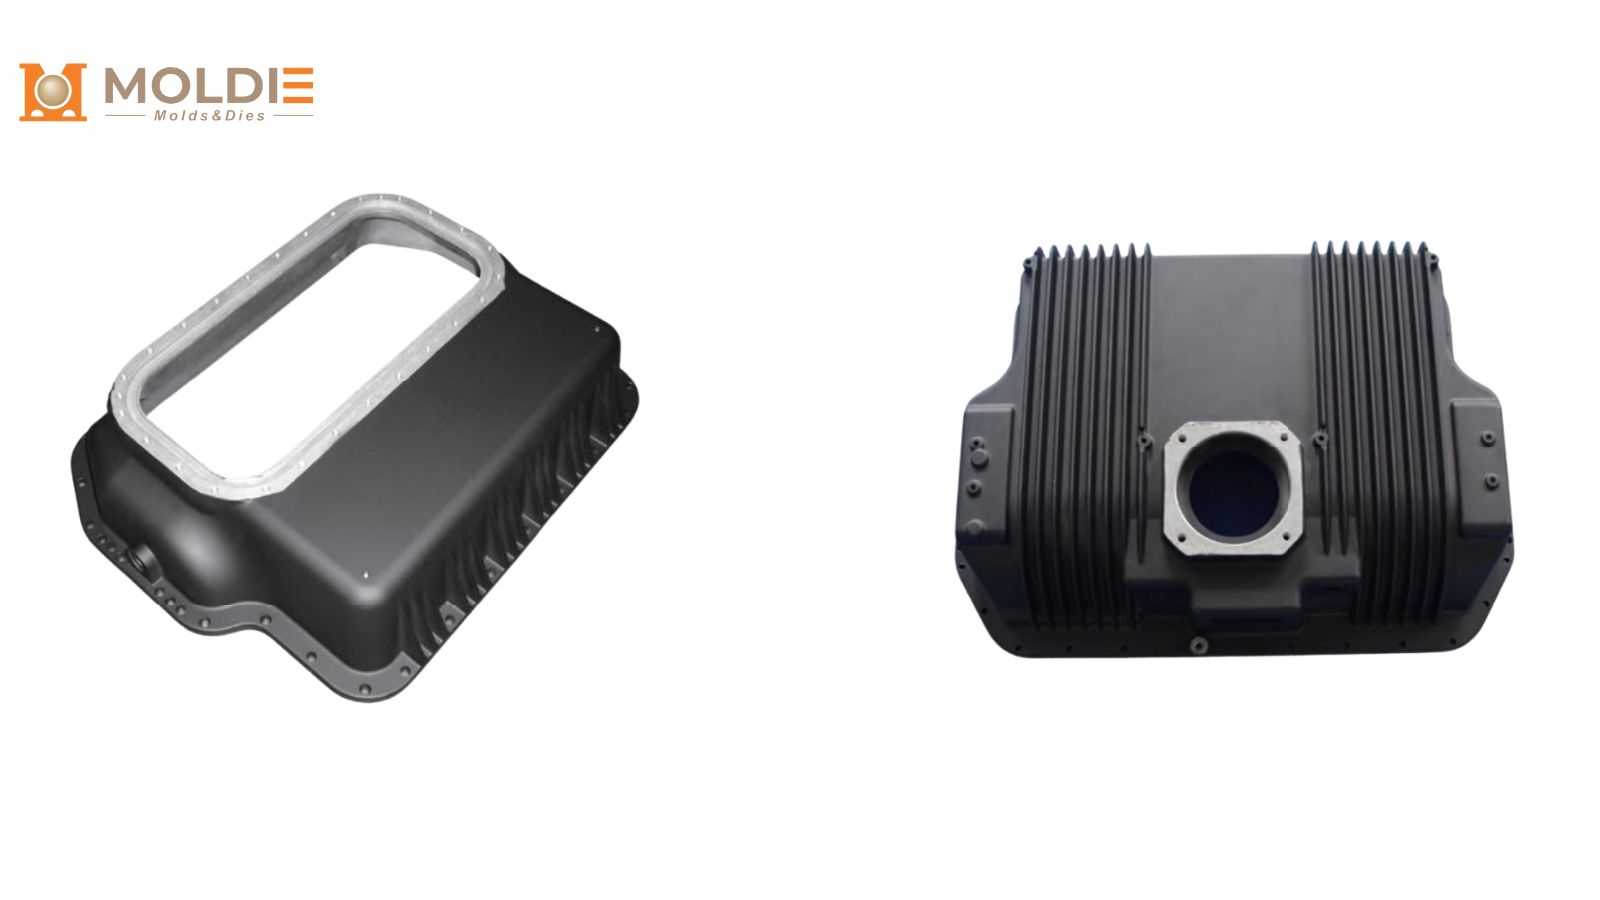
A carcaça da caixa de engrenagens apoia engrenagens e rolamentos, mantém o alinhamento preciso, contém o lubrificante sem vazamentos e controla o calor gerado durante a operação. Esses requisitos fazem dela uma das peças estruturais mais exigentes produzidas por fundição sob pressão.
Do ponto de vista da fabricação, a carcaça precisa oferecer quatro atributos ao mesmo tempo:
- Estabilidade estrutural para suportar cargas sem deformação
- Precisão dimensional nos alojamentos dos rolamentos, nas posições dos eixos e nas faces de montagem
- Confiabilidade da vedação para evitar vazamento de lubrificante
- Desempenho térmico para reduzir o acúmulo de calor e aumentar a vida útil
Se algum desses requisitos não for atendido, o conjunto final poderá apresentar ruído, baixa eficiência, vazamentos ou vida útil reduzida.
Por que as ligas de alumínio são o material preferido
O alumínio é o material mais comum para carcaças de caixas de engrenagens fundidas sob pressão, tanto em programas OEM quanto industriais. Ele oferece um equilíbrio prático entre baixo peso, boa condutividade térmica, resistência à corrosão e excelente fundibilidade para formas complexas.
As carcaças de alumínio para caixas de engrenagens costumam ser produzidas com estas ligas:
A380
A A380 é uma liga confiável de uso geral para carcaças de caixas de engrenagens. Oferece boa resistência, estabilidade dimensional e resistência à corrosão, sendo adequada a muitas aplicações estruturais comuns.
A383 / ADC12
A A383, também conhecida como ADC12, é valorizada por sua excelente fundibilidade. Tem bom desempenho em carcaças de paredes finas ou com geometria mais complexa e é comumente usada em componentes de transmissão automotiva.
A360
A A360 oferece boa resistência à corrosão e ductilidade. É frequentemente considerada quando a carcaça pode operar em ambientes mais severos ou precisa de tenacidade adicional.
AlSi10Mg
A AlSi10Mg pode oferecer desempenho mecânico superior quando há controle mais rigoroso do processo. Sua fabricação é mais exigente, mas ela pode ser adequada a aplicações com requisitos estruturais mais elevados.
Na maioria das situações de compra, o alumínio continua sendo a escolha padrão. Ligas de zinco e magnésio podem ser avaliados em aplicações especializadas, mas não são os materiais principais para carcaças estruturais grandes de caixas de engrenagens.
Regras de projeto do molde da carcaça para garantir custo e qualidade
A etapa de projeto afeta diretamente a qualidade da fundição, a complexidade do ferramental e o custo de produção. Os compradores não precisam redesenhar as peças, mas devem entender quais escolhas de projeto aumentam os riscos de fabricação.
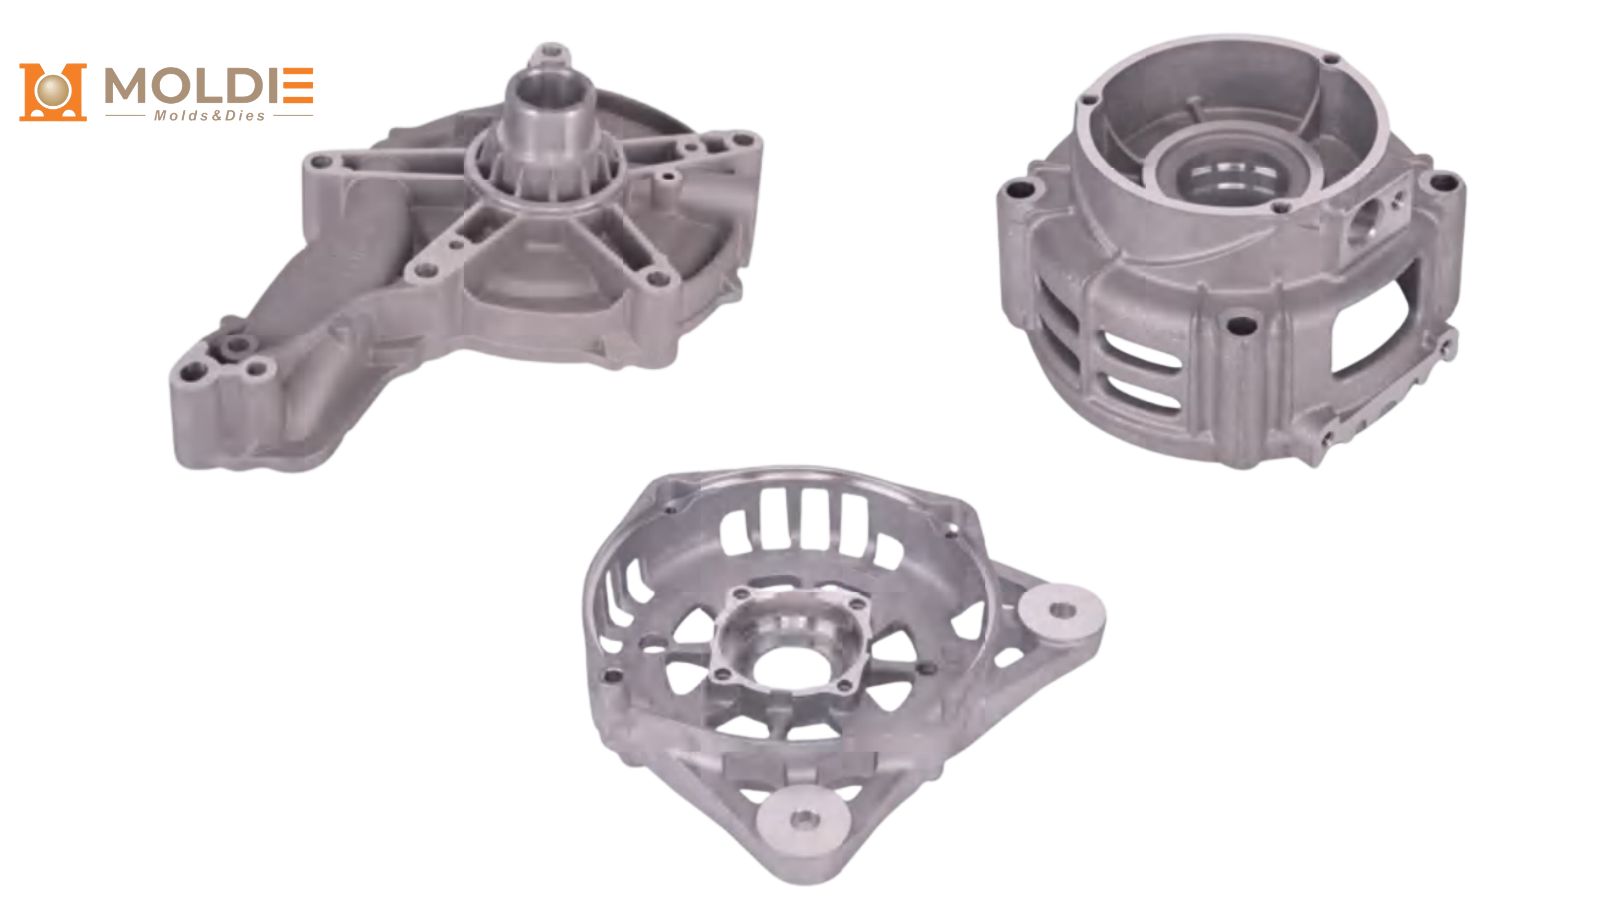
A espessura das paredes deve ser o mais uniforme possível
A espessura uniforme melhora o fluxo do metal, a consistência do resfriamento e a estabilidade dimensional. Grandes variações de espessura criam pontos quentes e elevam o risco de contração, porosidade e distorção.
Em carcaças de caixas de engrenagens, manter seções de parede uniformes costuma ser mais importante do que simplesmente acrescentar material. Se for necessária rigidez adicional, geralmente é melhor usar nervuras estruturais do que engrossar demais as paredes.
Nervuras e ressaltos precisam ser projetados com cuidado
Nervuras são úteis para aumentar a rigidez sem acrescentar muita massa. Nervuras mal dimensionadas ou ressaltos muito maciços podem concentrar calor localmente, afetando a integridade interna e o tempo de ciclo.
Ressaltos para fixadores, assentos de rolamentos e pontos de montagem também devem ter transições suaves e filetes adequados. Isso ajuda a melhorar tanto o desempenho mecânico quanto a qualidade da fundição.
A usinagem precisa ser planejada desde o início
Características críticas, como alojamentos de rolamentos, furos para eixos, flanges de vedação e faces de montagem, normalmente exigem usinagem após a fundição. Portanto, o projeto da peça fundida deve prever sobremetal para usinagem e uma estratégia estável de referências desde o início.
Se as referências forem mal definidas, o fornecedor poderá produzir peças cujas dimensões individuais pareçam aceitáveis, mas cujas relações críticas entre características não estejam corretas. Essa é uma causa comum de problemas na inspeção da primeira peça em programas de carcaças de caixas de engrenagens.
Por que a análise do fluxo no molde é importante
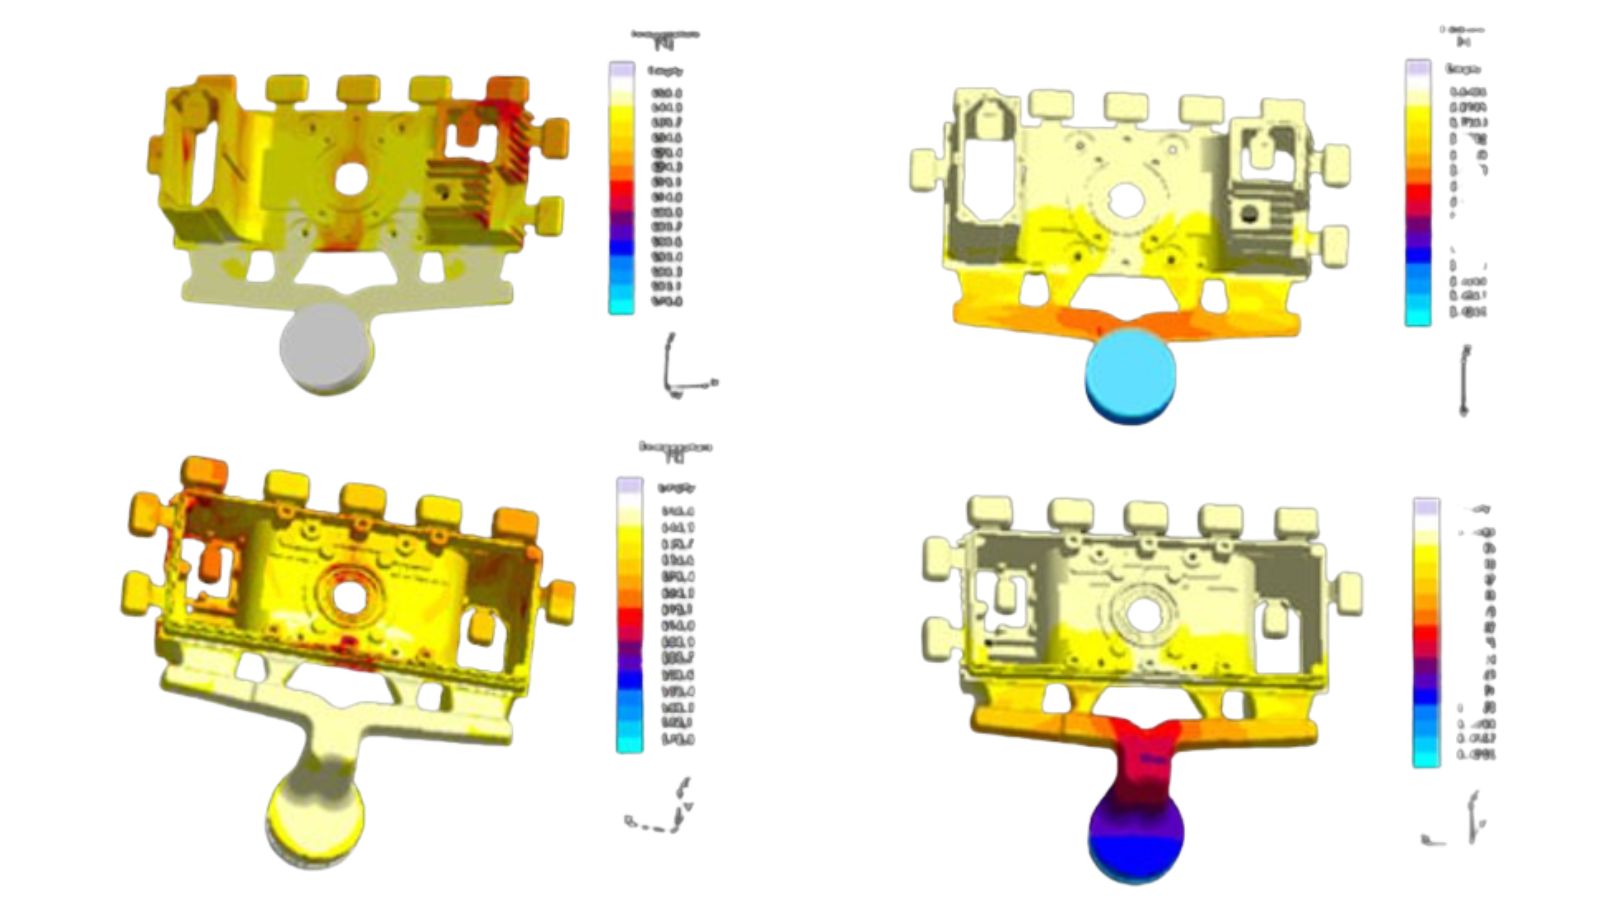
A simulação do fluxo no molde é uma das ferramentas mais úteis para reduzir riscos antes da fabricação do ferramental. Ela ajuda a prever o comportamento do preenchimento, o aprisionamento de ar, a distribuição de temperatura e as áreas em que podem ocorrer defeitos de contração. Para os compradores, o benefício prático é claro: corrigir um problema na simulação custa muito menos do que modificar um ferramental temperado posteriormente. Um fornecedor que analisa os resultados do fluxo no molde com antecedência geralmente está mais preparado para evitar porosidade, preenchimento instável e defeitos de projeto que poderiam ser prevenidos. Isso é especialmente importante em carcaças de caixas de engrenagens, que frequentemente combinam paredes finas, áreas espessas de montagem, superfícies de vedação e furos usinados em uma única peça fundida.
Verificações de controle de qualidade para carcaças de caixas de engrenagens
Os compradores devem confirmar se o fornecedor consegue verificar a integridade interna, a precisão dimensional e o desempenho de vedação com os métodos de inspeção adequados.
Inspeção por raios X da integridade interna
A porosidade interna é um dos maiores riscos em carcaças de caixas de engrenagens, especialmente sob faces de vedação, ressaltos e áreas estruturais mais espessas. A inspeção por raios X ajuda a detectar vazios ocultos e defeitos internos que não podem ser encontrados apenas por verificações superficiais.
Essa capacidade é muito importante em programas com requisitos rigorosos de vedação ou estrutura. A fundição sob pressão assistida a vácuo também pode ajudar a reduzir o aprisionamento de gases antes que os defeitos avancem para as etapas seguintes da produção.
CMM e digitalização 3D para precisão dimensional
Dimensões críticas, como diâmetros de furos, relações entre linhas de centro, planicidade de flanges e geometria de montagem, devem ser verificadas por inspeção CMM. Isso fornece medições precisas das características que afetam a montagem e o desempenho.
A digitalização 3D amplia a análise ao comparar toda a forma da peça fundida com o modelo CAD. É útil para detectar empenamento, desvios superficiais e variações gerais de forma.
Teste de vazamento para confiabilidade da vedação
Se a carcaça precisa reter lubrificante, o teste de vazamento deve fazer parte do plano de qualidade. Ele confirma se a peça fundida e as superfícies usinadas conseguem manter a vedação sob pressão.
O teste de vazamento é especialmente importante quando a carcaça inclui canais internos, faces de vedação ou áreas em que porosidade oculta poderia causar falhas em campo.
Validação funcional quando necessária
Em alguns programas de carcaças de caixas de engrenagens, relatórios dimensionais não são suficientes. Também pode ser necessária uma validação funcional para confirmar o encaixe, o alinhamento e o comportamento da vedação nas condições de montagem. Isso é particularmente relevante em projetos OEM ou peças com relações de tolerância estreitas.
As operações secundárias também influenciam a escolha do fornecedor
A maioria das carcaças de caixas de engrenagens exige processamento secundário entre a fundição e a montagem final. Um fornecedor capaz de gerenciar com eficiência várias operações posteriores normalmente oferece prazos melhores, rastreabilidade mais clara e menor risco de coordenação.
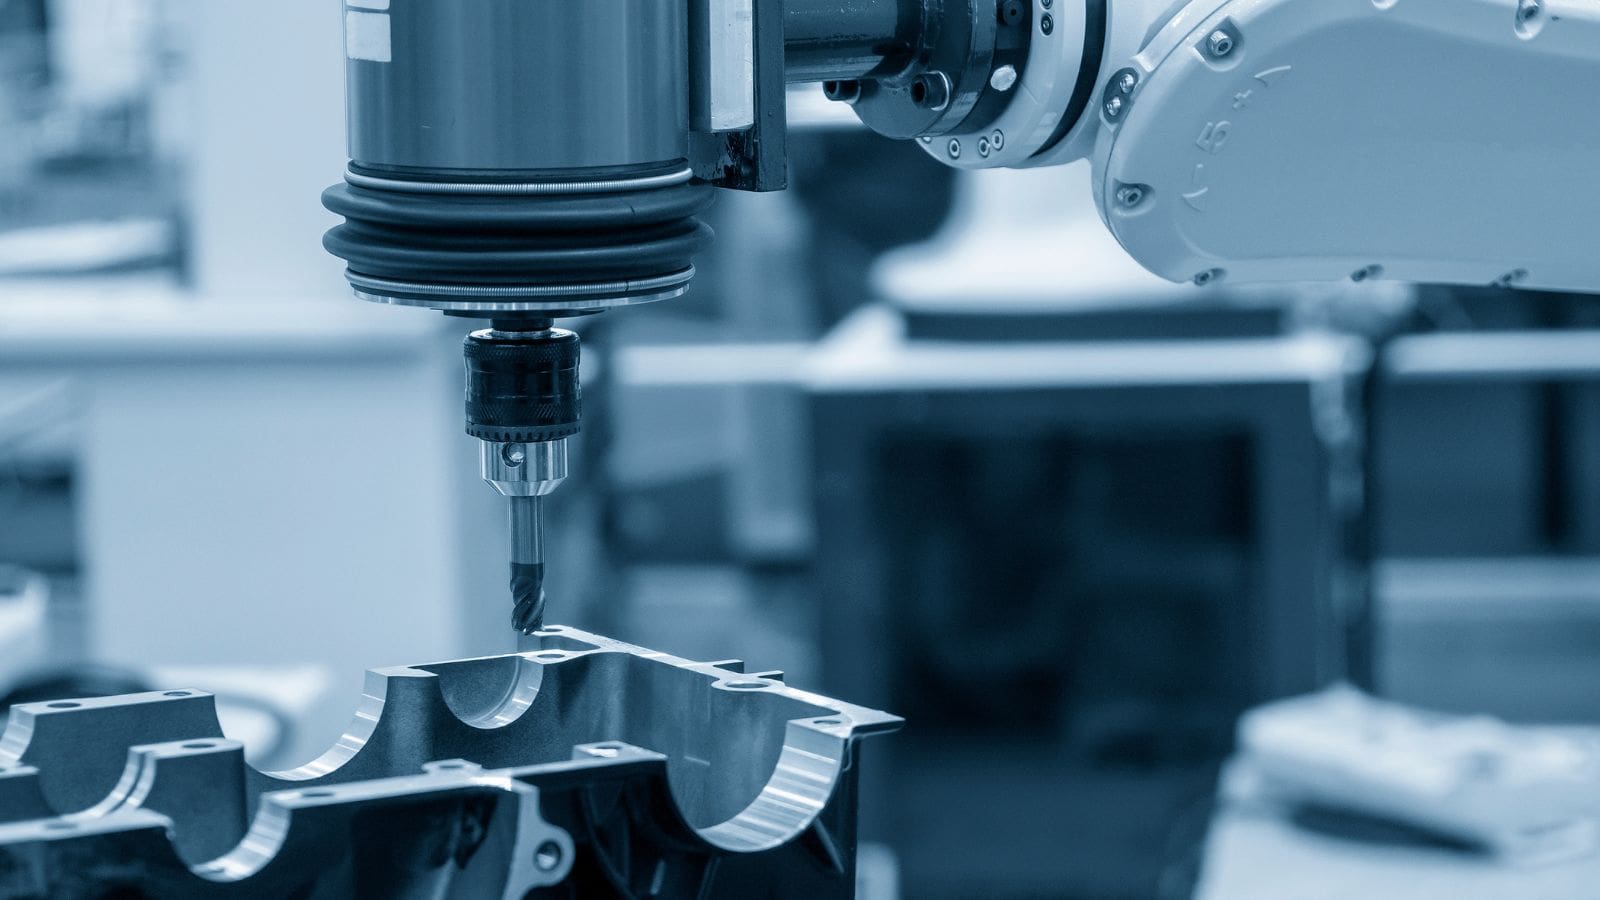
Usinagem CNC e tratamento superficial
Furos críticos, faces de vedação, superfícies de montagem e portas roscadas frequentemente precisam de usinagem CNC após a fundição. Mesmo uma boa peça fundida pode se tornar não conforme se a preparação da usinagem, o controle das referências ou a remoção do sobremetal não forem feitos corretamente.
O tratamento superficial também pode ser necessário para melhorar a resistência à corrosão, a aparência ou a durabilidade a longo prazo. As opções comuns incluem anodização para alumínio, pintura a pó para ambientes severos e pintura para proteção e aparência gerais.
Para os compradores, a principal vantagem das operações secundárias internas é a responsabilização. Quando fundição, usinagem, inspeção e acabamento são gerenciados em um único sistema, os problemas de qualidade geralmente podem ser identificados e resolvidos mais rapidamente.
Como os compradores devem avaliar um fornecedor de fundição sob pressão
Ao comparar fornecedores para projetos de carcaças de caixas de engrenagens, os compradores devem dar menos atenção a alegações gerais de marketing e buscar evidências práticas de capacidade de fabricação.
Suporte de engenharia
Um fornecedor competente deve conseguir analisar desenhos 2D, modelos 3D ou amostras e dar retorno sobre a fabricabilidade antes do início do ferramental. A participação antecipada da engenharia ajuda a reduzir riscos no projeto das paredes, na estratégia de canais, na preparação da usinagem e no planejamento das inspeções.
Capacidade de análise de fluxo no molde e de ferramental
Pergunte se o fornecedor realiza análise do fluxo no molde antes da fabricação do ferramental. Isso é um forte indicador de disciplina de processo e ajuda a evitar alterações caras posteriormente.
Infraestrutura de inspeção
Para carcaças de caixas de engrenagens, ter capacidade interna de inspeção é uma grande vantagem. Os compradores devem confirmar se o fornecedor dispõe de:
- CMM
- Digitalização 3D
- Inspeção por raios X
- Capacidade para teste de vazamento, se necessário
Operações secundárias internas
Usinagem, tratamento superficial e suporte à montagem podem influenciar bastante o desempenho das entregas e a consistência da qualidade. Quando esses processos são terceirizados para vários fornecedores, a rastreabilidade e o tempo de resposta geralmente pioram.
Certificações e experiência em programas
Certificações relevantes, como ISO 9001:2015 e, quando necessário, IATF 16949, ajudam a demonstrar disciplina no sistema de qualidade. Os compradores também devem buscar fornecedores com experiência real em programas OEM ou industriais de carcaças que envolvam tolerâncias estreitas, alterações de engenharia e exigências de produção repetida.
Escolha a Moldiecasting para uma estratégia prática de fornecimento
Para as equipes de compras, um excelente fornecedor deve conseguir analisar o projeto, identificar riscos de fundição, recomendar ajustes práticos e definir um plano de inspeção realista para reduzir problemas nas etapas seguintes do programa.
Como fabricante de peças e moldes certificado pelas normas ISO e IATF, a Moldiecasting aceita desenhos 2D, arquivos 3D e peças de amostra para cotação e análise do projeto do molde. Para compradores que desejam receber comentários da engenharia antes de iniciar o ferramental, entrar em contato com nossa equipe pode ser um primeiro passo prático.
Perguntas frequentes
Por que a fundição de alumínio sob pressão é comum em carcaças de caixas de engrenagens?
A fundição de alumínio sob pressão é amplamente usada em carcaças de caixas de engrenagens por suas propriedades mecânicas: baixo peso, boa condutividade térmica e excelente fundibilidade.
Em uma caixa de engrenagens, essas vantagens ajudam a reduzir a massa total, melhorar a dissipação de calor ao redor das engrenagens e dos rolamentos e viabilizar a produção eficiente de carcaças complexas de alumínio.
Por que a fundição sob pressão de alta pressão é preferida na produção de carcaças de transmissão?
Porque as peças de caixas de engrenagens exigem alta precisão dimensional, espessura estável das paredes e qualidade de fundição repetível. Em comparação com a fundição em areia ou por gravidade, esse processo é mais adequado à fabricação de carcaças em grande volume, na qual a posição dos furos, a integridade da vedação e a consistência da usinagem precisam ser rigorosamente controladas.
Quais fatores de projeto são mais importantes em uma carcaça de caixa de engrenagens fundida sob pressão?
Os fatores mais importantes incluem a espessura das paredes, a disposição das nervuras, o projeto dos ressaltos e do molde e o sistema de canais. Em carcaças de caixas de engrenagens, esses fatores afetam diretamente o risco de porosidade, a estabilidade dimensional e o desempenho de características críticas — como alojamentos de rolamentos, canais de óleo e faces de vedação — após a usinagem.
A usinagem CNC ainda é necessária após a fundição sob pressão de carcaças de caixas de engrenagens?
Sim. Mesmo quando a carcaça é produzida por fundição de alumínio sob pressão próxima ao formato final, características importantes ainda exigem usinagem CNC. Normalmente, isso inclui alojamentos de rolamentos, furos para eixos, faces de montagem, portas roscadas e superfícies de vedação, nas quais a alta precisão dimensional é essencial para a montagem e o desempenho da caixa de engrenagens a longo prazo.







