
Peças de iluminação de alumínio fundidas sob pressão, como carcaças, dissipadores de calor e suportes, formam a base estrutural e térmica das luminárias modernas. Produzidos por injeção de alta pressão, esses componentes oferecem a precisão, a dissipação de calor e a resistência à corrosão exigidas tanto por LEDs compactos de interior quanto por luminárias externas robustas. Para engenheiros e responsáveis por compras, as decisões sobre ligas e acabamento tomadas na etapa de projeto afetam diretamente o desempenho da luminária, sua vida útil e o custo total. Este guia apresenta orientações práticas para especificar peças com confiança, evitar reprojetos caros e passar do conceito à produção em grande volume com eficiência.
Quais componentes estão incluídos
Peças de iluminação de alumínio fundidas sob pressão abrangem uma ampla variedade de formas e funções. Elas desempenham papéis estruturais, térmicos e estéticos em conjuntos de iluminação residenciais, comerciais, industriais e externos.
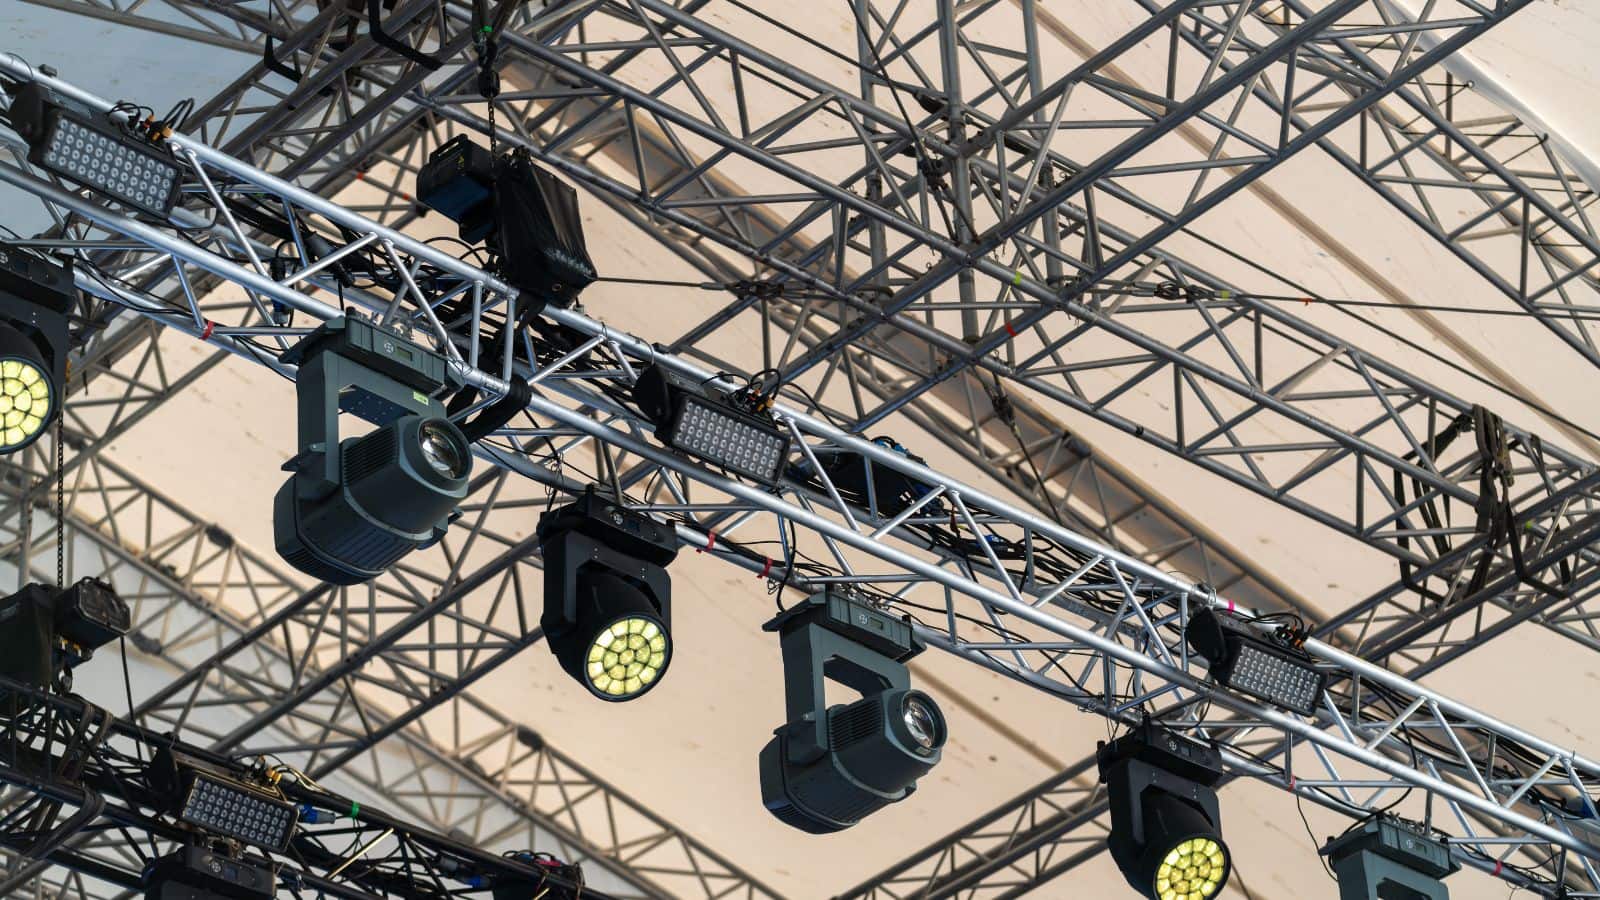
Tipos comuns de peças em luminárias modernas
As peças de alumínio mais especificadas para luminárias se dividem em várias categorias:
- Carcaças e invólucros que protegem os componentes eletrônicos internos, os LEDs e a fiação contra impactos e exposição ambiental.
- Dissipadores de calor com aletas ou pinos projetados para afastar o calor das junções dos LEDs e das fontes de alimentação de alta temperatura.
- Tampas e anéis de acabamento que dão acabamento às bordas visíveis de luminárias embutidas ou de sobrepor.
- Bases de montagem e suportes usados para fixar luminárias em postes, tetos ou paredes.
- Cúpulas e corpos refletores que direcionam a luz e contribuem para a estética da luminária.
- Elementos decorativos como lanternas externas e corpos de arandelas.
Aplicações típicas em ambientes internos e externos
As luminárias internas de alumínio incluem painéis embutidos, cabeçotes de trilhos eletrificados, carcaças de pendentes e downlights arquitetônicos. Entre as aplicações externas estão postes de iluminação pública, luminárias de estacionamentos, refletores de área, carcaças de balizadores e luminárias decorativas montadas em postes. Produtos de iluminação médica e luminárias industriais high-bay também dependem de peças de alumínio para dissipação de calor e integridade estrutural.
Por que a fundição sob pressão é adequada à produção de iluminação
A fundição sob pressão é um dos métodos mais eficientes para produzir peças de iluminação de alumínio em escala. Ela combina velocidade, consistência dimensional e capacidade de formar geometrias complexas em uma única injeção.
Vantagens para formas complexas e paredes finas
A fundição sob pressão é excelente para produzir características complexas que seriam caras ou impossíveis de obter apenas por usinagem. Paredes finas de aproximadamente 1.0 mm, nervuras integradas, ressaltos e abas de montagem podem ser formados em uma única operação. Em carcaças de iluminação que exigem conjuntos internos de aletas ou superfícies refletoras curvas, a fundição de alumínio de precisão sob pressão reduz a necessidade de montagem secundária.
Quando faz sentido para grandes volumes
O ferramental para fundição sob pressão exige um investimento inicial significativo, que muitas vezes varia de $15,000 a $100,000 ou mais, conforme a complexidade da peça. Esse custo é amortizado ao longo do volume de produção. Depois de fabricada a matriz, o custo por peça cai rapidamente, tornando a fundição sob pressão muito econômica em lotes de 5,000 unidades ou mais. Para fabricantes de iluminação que produzem dezenas de milhares de luminárias idênticas por ano, é difícil superar esse processo em custo unitário e consistência.
Requisitos de material e desempenho
A liga de alumínio certa determina a capacidade da peça de iluminação de controlar o calor, resistir às intempéries e funcionar durante a vida útil prevista. A seleção da liga não deve ser genérica: precisa corresponder às condições de operação da luminária.
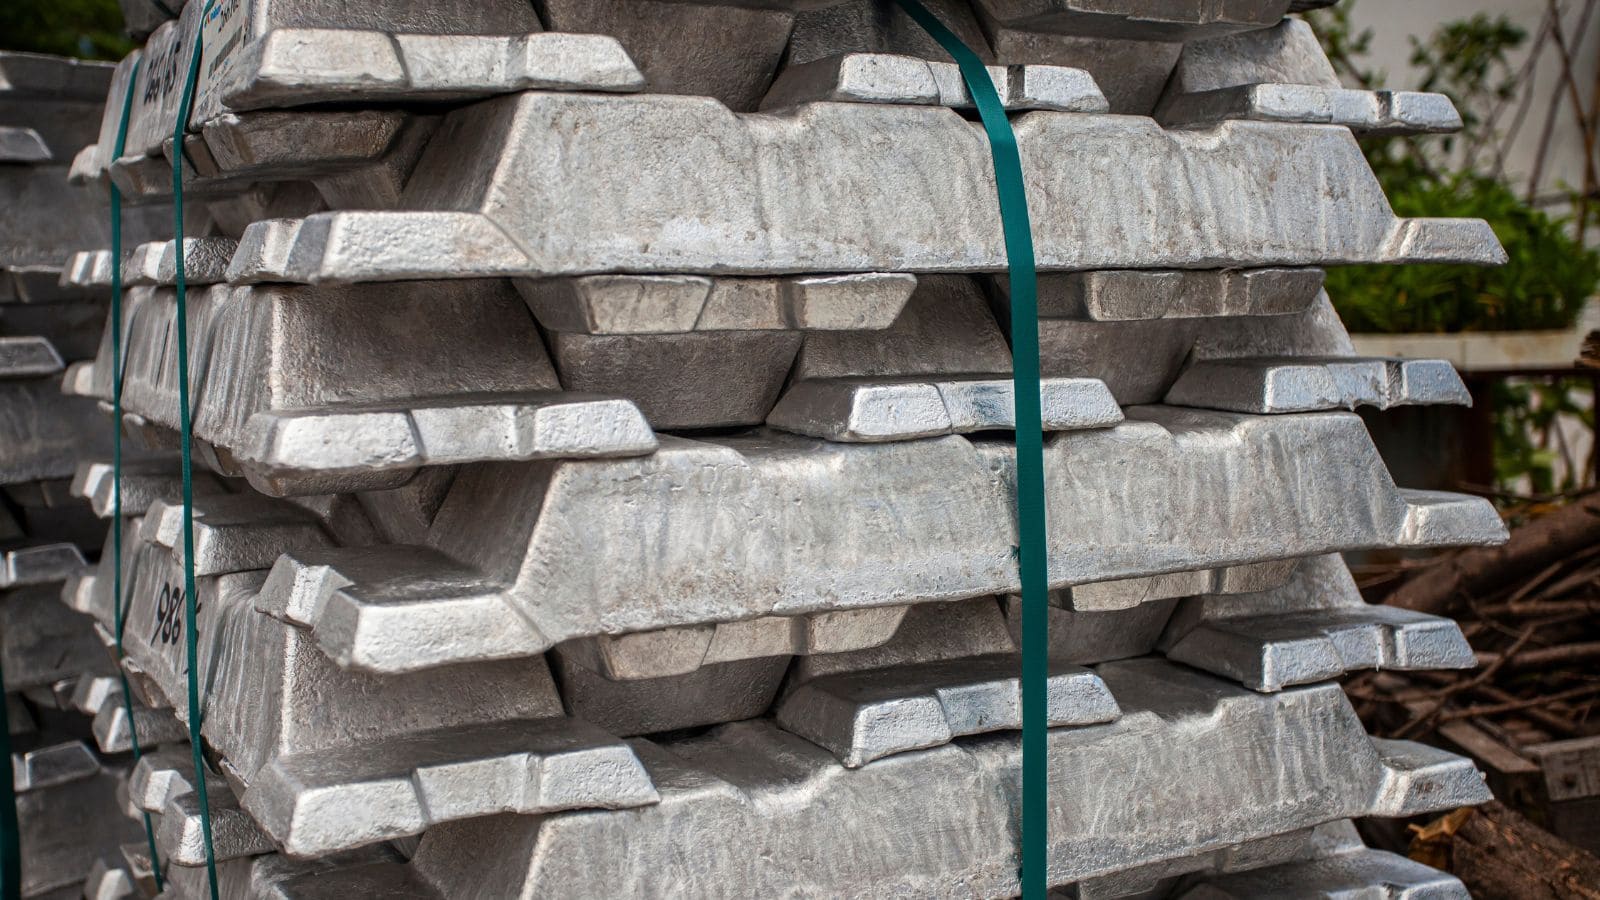
Seleção de ligas de alumínio para iluminação
As ligas mais comuns para peças de iluminação fundidas sob pressão são A380, A383 e ADC12. Cada uma oferece um equilíbrio um pouco diferente entre fundibilidade, resistência e desempenho térmico.
| Liga | Resistência à tração (ksi) | Condutividade térmica (W/m·K) | Característica principal |
|---|---|---|---|
| A380 | ~47 | ~96 | Uso geral, boa fluidez |
| A383 | ~45 | ~96 | Mais adequada a paredes finas, menor risco de trincas |
| ADC12 | ~46 | ~92 | Amplamente usada na Ásia, semelhante à A383 |
| A413 | ~43 | ~121 | Maior condutividade térmica |
Em dissipadores de calor para LEDs, nos quais a condutividade térmica é a principal prioridade, a A413 ou ligas especiais de alta condutividade podem justificar o pequeno aumento de custo.
Desempenho térmico e elétrico
As propriedades térmicas do alumínio o tornam uma escolha natural para luminárias com LED, nas quais a temperatura da junção deve permanecer abaixo dos limites definidos pelo fabricante para preservar o fluxo luminoso e a vida útil. Um dissipador de alumínio bem projetado pode reduzir a temperatura da junção do LED em 20 a 40 graus Celsius em comparação com alternativas de plástico. A condutividade elétrica também é importante para os caminhos de aterramento em carcaças de iluminação conectadas a fontes de alimentação de alta temperatura.
Resistência à corrosão em aplicações externas
O alumínio sem revestimento forma uma fina camada de óxido que oferece resistência moderada à corrosão. Carcaças de iluminação externa expostas à chuva, névoa salina ou radiação UV precisam de proteção adicional. Pintura a pó, anodização, ou revestimentos de conversão com cromato prolongam significativamente a vida útil. Ambientes costeiros e industriais normalmente exigem sistemas de tratamento superficial mais robustos.
Fatores de projeto e qualidade que afetam os resultados
Um bom projeto desde as primeiras etapas evita defeitos, reduz a usinagem e garante a montagem correta das peças fundidas sob pressão. Alguns fatores de qualidade exigem atenção especial.
Projeto da peça para fundibilidade e montagem
A espessura uniforme das paredes é a diretriz de projeto mais importante para peças de alumínio fundidas sob pressão. Variações de espessura causam resfriamento desigual, resultando em empenamento e tensões internas. Prática recomendada é manter as paredes entre 1.5 mm e 4.0 mm na maioria das peças de iluminação.
Ângulos de saída de 1 a 3 graus nas superfícies externas ajudam a ejetar as peças da matriz sem danos. Filetes nos cantos internos reduzem concentrações de tensão e melhoram o fluxo do metal. Sempre que possível, suportes e ressaltos de montagem devem ser integrados à peça fundida para eliminar fixadores separados.
Controle da porosidade e integridade estrutural
A porosidade, isto é, pequenos vazios causados por gás aprisionado ou contração, é uma preocupação comum na fundição sob pressão. Em carcaças de iluminação que precisam ser estanques à pressão ou suportar cargas estruturais, a porosidade pode reduzir a resistência mecânica e causar defeitos estéticos após o acabamento.
As medidas de controle incluem otimizar o projeto dos canais de entrada e distribuição, ajustar a velocidade e a pressão de injeção, manter a temperatura da matriz estável e usar fundição assistida a vácuo em peças críticas. A impregnação com selante anaeróbico é uma opção secundária para peças que precisam de estanqueidade.
Tolerâncias, planicidade e características críticas
As tolerâncias padrão para fundição de alumínio sob pressão normalmente seguem as diretrizes da NADCA, com tolerâncias lineares em torno de ±0.004 inches por inch no primeiro inch. A planicidade de superfícies grandes pode exigir usinagem posterior se a aplicação exigir. Superfícies de contato para lentes, juntas ou conectores elétricos geralmente precisam de usinagem de precisão do molde e posterior usinagem CNC para atender aos requisitos funcionais.
Operações secundárias e acabamento superficial
Peças como fundidas frequentemente precisam de operações adicionais antes de estarem prontas para montagem. As operações secundárias refinam dimensões, acrescentam características e aplicam revestimentos protetores ou decorativos.
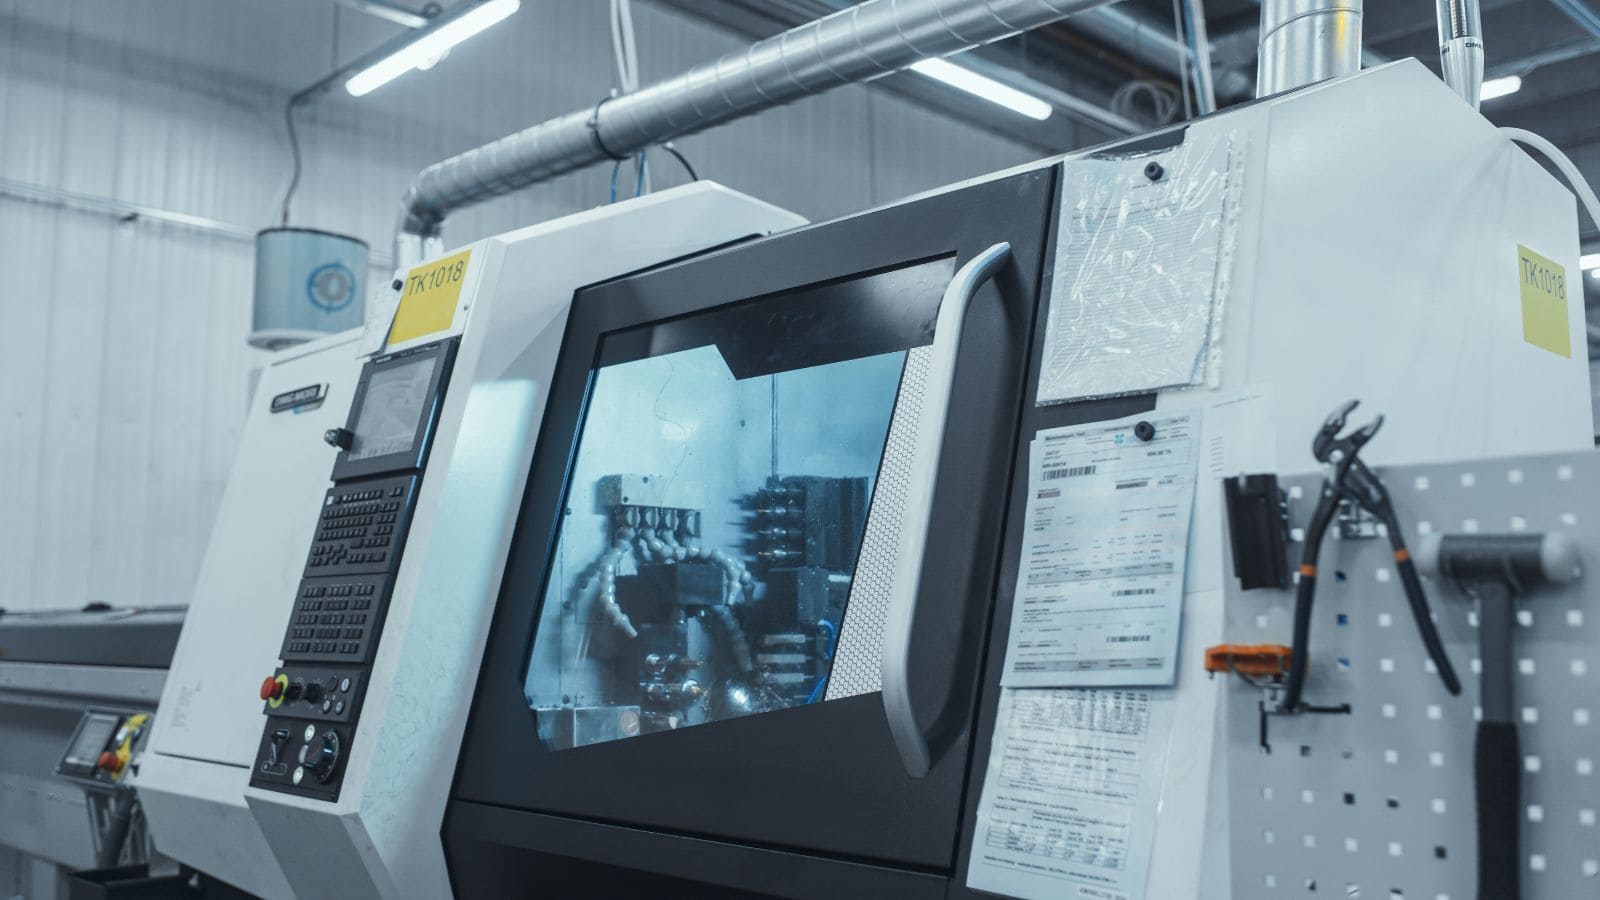
Usinagem CNC, furação e roscas
A usinagem CNC é usada para levar superfícies críticas a tolerâncias mais estreitas do que a fundição pode alcançar sozinha. As operações comuns incluem:
- Fresamento de face de superfícies de contato para garantir planicidade e vedação.
- Furação e rosqueamento de furos para parafusos, passagens de fios e elementos de montagem.
- Mandrilamento de assentos de lentes ou aberturas de refletores para obter diâmetros precisos.
Insertos roscados, como Heli-Coils, podem ser adicionados quando houver previsão de montagem repetida, pois as roscas de alumínio podem se desgastar com ciclos sucessivos.
Opções de tratamento superficial para aparência e proteção
Peças de alumínio fundidas sob pressão aceitam uma ampla variedade de tratamentos superficiais:
- Pintura a pó oferece cor durável e resistência aos raios UV, sendo comum em luminárias externas.
- Anodizing forma uma camada dura de óxido; é menos comum em peças fundidas sob pressão devido ao teor de silício da liga, mas pode ser feita com processos especiais.
- Galvanoplastia com níquel ou cromo acrescenta um acabamento metálico brilhante a luminárias decorativas de interior.
- Polimento seguido de uma camada transparente proporciona aparência reflexiva.
- Conversão com cromato oferece proteção contra corrosão, como tratamento isolado ou como base para pintura.
Como a escolha do acabamento influencia a vida útil
O acabamento superficial adequado faz mais do que melhorar a aparência. Em ensaios de névoa salina, carcaças de iluminação com pintura a pó costumam ultrapassar 1,000 horas antes de apresentar sinais de corrosão. Peças de alumínio sem revestimento podem começar a sofrer corrosão por pites em menos de 200 horas no mesmo teste. Em instalações externas e costeiras, investir em um sistema de acabamento de qualidade compensa muitas vezes ao prolongar os intervalos de substituição.
Moldie: sua parceira em componentes de alumínio para iluminação
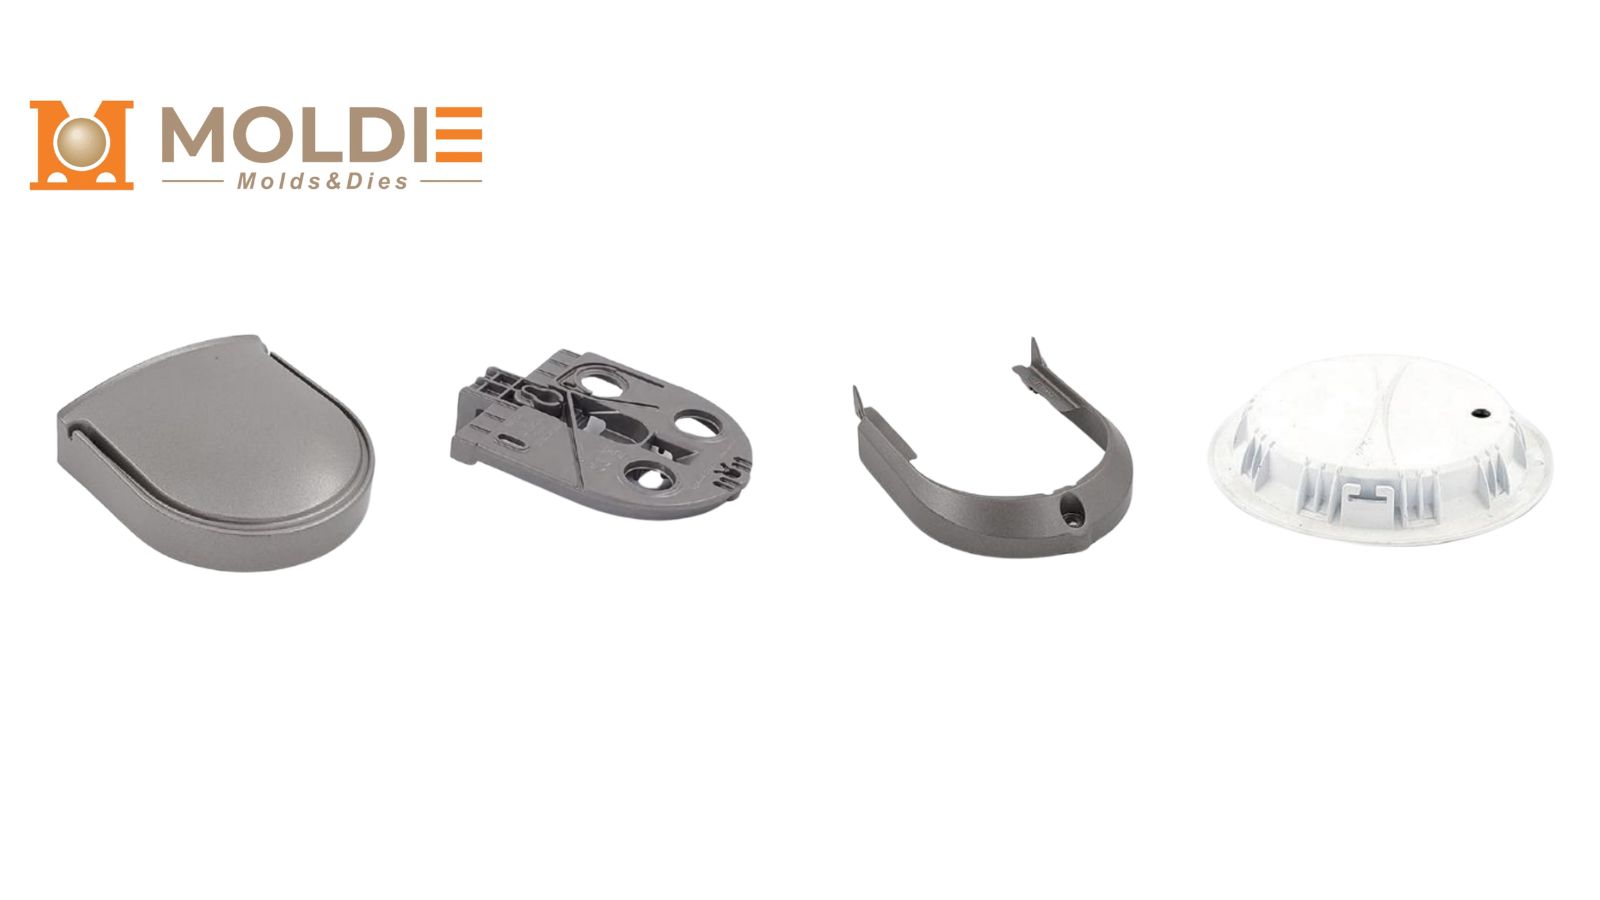
A escolha do fornecedor certo de fundição sob pressão determina a qualidade das peças, o cronograma do projeto e o custo total entregue. Na Moldiecasting, não apenas atendemos aos padrões rigorosos do setor de iluminação: nossa operação foi estruturada para isso. Reduzimos os riscos de ampliar a produção oferecendo uma solução de fabricação completa, de ponta a ponta.
O que você recebe ao trabalhar conosco:
- Ferramental e controle internos: Projetamos e fabricamos nossos moldes internamente, garantindo a vida útil do ferramental e prazos menores (normalmente de 6-8 semanas).
- Processo completo em um só lugar: De máquinas de fundição sob pressão com diferentes tonelagens à usinagem CNC de precisão e ao acabamento superficial premium (pintura a pó e anodização), gerenciamos toda a cadeia de valor para que você não precise lidar com vários subcontratados.
- Controle de qualidade transparente: Você nunca precisa ter dúvidas sobre suas peças. Fornecemos inspeções completas da primeira peça (FAI), ensaios de raios X para controle da porosidade, relatórios dimensionais e certificações completas dos materiais, respaldados por nossos sistemas de qualidade ISO.
- Escalabilidade contínua: Seja para um lote-piloto de 5,000 unidades de um novo downlight arquitetônico ou para uma produção anual superior a 100,000 carcaças de luminárias públicas, temos capacidade para acompanhar sua demanda sem que você precise qualificar um novo fornecedor.
Pronto para otimizar seu próximo projeto de iluminação? Não deixe que uma fundição de qualidade inferior comprometa o desempenho ou a aparência da sua luminária. Entre em contato para que nossa equipe de engenharia avalie a fabricabilidade do projeto (DFM) e ajude a reduzir custos antes mesmo do primeiro corte do molde.







