
Componentele de iluminat turnate sub presiune din aluminiu, precum carcasele, radiatoarele și consolele, reprezintă baza structurală și termică a corpurilor de iluminat moderne. Produse prin injecție la presiune înaltă, aceste componente oferă precizia, disiparea căldurii și rezistența la coroziune necesare atât pentru LED-uri interioare compacte, cât și pentru corpuri de iluminat exterior robuste.
Pentru ingineri și managerii de aprovizionare, deciziile luate în etapa de proiectare privind aliajele și finisarea influențează direct performanța corpului de iluminat, durata de viață și costul total.
Ghidul următor oferă informații practice pentru a specifica piesele cu încredere, a evita reproiectările costisitoare și a trece fără probleme de la concept la producția de volum mare.
Ce includ aceste componente
Componentele de iluminat turnate sub presiune din aluminiu acoperă o gamă largă de forme și funcții. Acestea îndeplinesc roluri structurale, termice și estetice în ansambluri de iluminat rezidențiale, comerciale, industriale și de exterior.
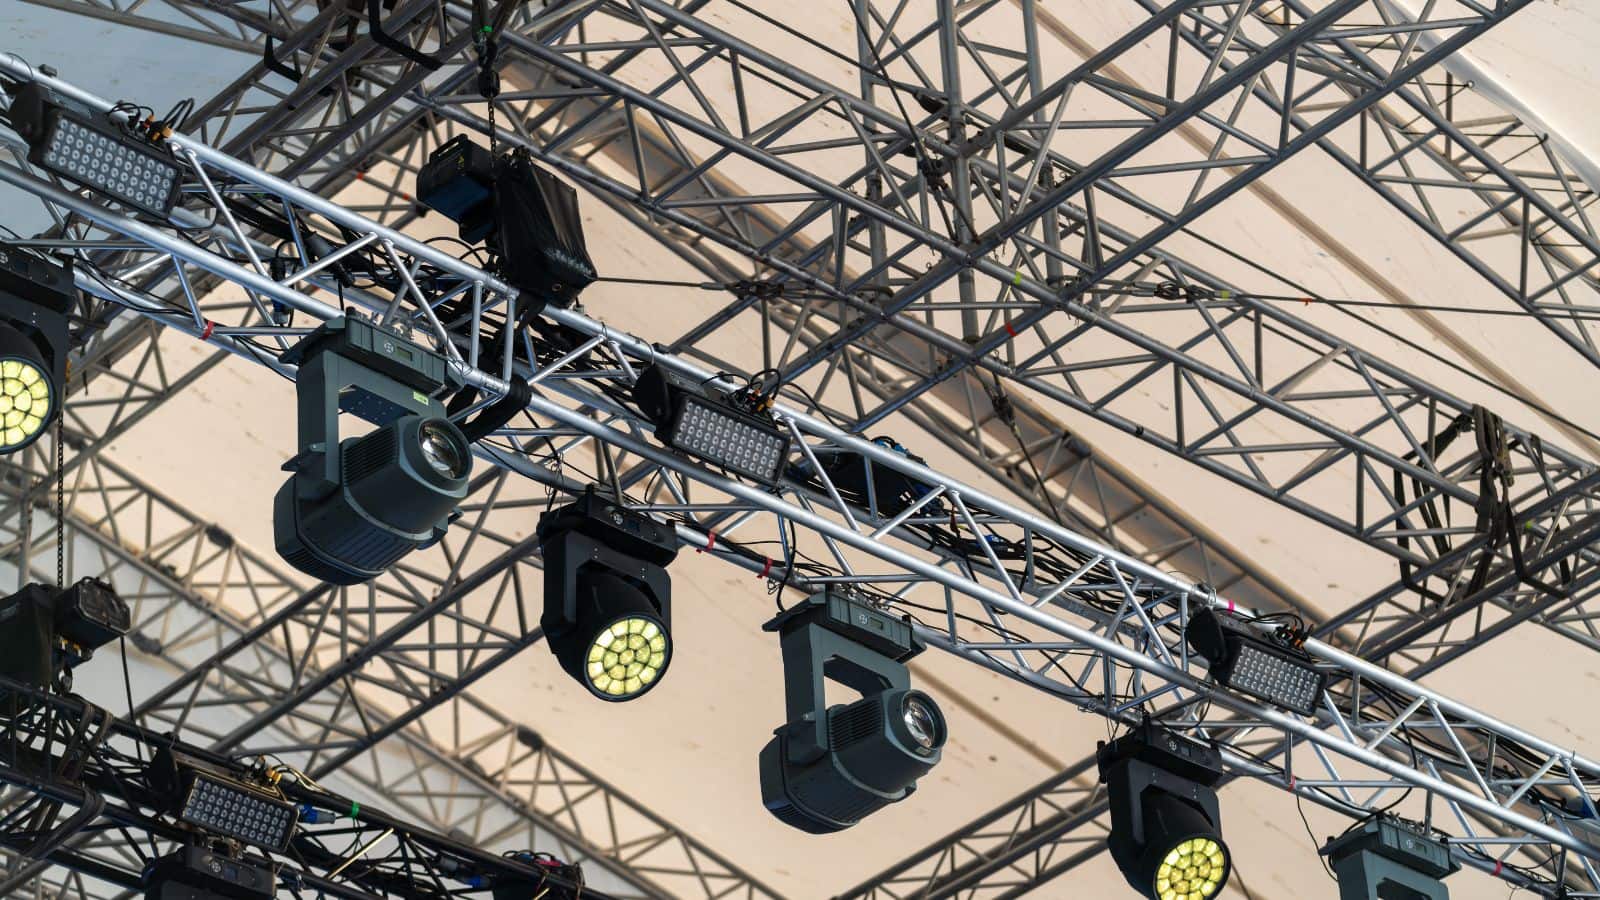
Tipuri uzuale de piese în corpurile de iluminat moderne
Componentele de iluminat din aluminiu specificate cel mai frecvent se încadrează în câteva categorii:
- Carcase și incinte care protejează componentele electronice interne, LED-urile și cablajul împotriva impactului și expunerii la mediu.
- Radiatoare cu geometrii cu aripioare sau pini, concepute pentru a îndepărta căldura din joncțiunile LED și sursele de alimentare cu temperatură ridicată.
- Capace de capăt și inele ornamentale care finisează marginile vizibile ale corpurilor încastrate sau montate la suprafață.
- Baze de montaj și console hardware utilizate pentru fixarea corpurilor de iluminat pe stâlpi, tavane sau pereți.
- Abajururi și corpuri reflectorizante care direcționează fluxul luminos și contribuie totodată la aspectul corpului de iluminat.
- Elemente decorative precum felinarele de exterior și corpurile aplicelor de perete.
Aplicații uzuale la interior și exterior
Corpurile de iluminat interioare din aluminiu includ panouri încastrate, proiectoare pe șină, carcase pentru pendule și downlight-uri arhitecturale. Aplicațiile de exterior cuprind iluminatul stradal, corpurile pentru parcări, proiectoarele pentru zone extinse, carcasele bollardelor și corpurile decorative montate pe stâlpi. Produsele de iluminat medical și corpurile industriale pentru hale înalte se bazează, de asemenea, pe componente din aluminiu atât pentru disiparea căldurii, cât și pentru integritatea structurală.
De ce se potrivește turnarea sub presiune producției de corpuri de iluminat
Turnarea sub presiune este una dintre cele mai eficiente metode de producere a componentelor de iluminat din aluminiu la scară mare. Aceasta combină viteza, uniformitatea dimensională și capacitatea de a forma geometrii complexe într-o singură injecție.
Avantaje pentru forme complexe și pereți subțiri
Turnarea sub presiune excelează la realizarea elementelor complicate, costisitoare sau imposibil de obținut doar prin prelucrare. Pereți subțiri de până la aproximativ 1.0 mm, nervuri integrate, bosaje și urechi de montaj pot fi formate într-o singură operație. Pentru carcasele de iluminat care necesită rețele interne de aripioare sau suprafețe reflectorizante curbate, turnarea de precizie sub presiune a aluminiului reduce nevoia de asamblare secundară.
Când este potrivită pentru producția în volum mare
Sculele pentru turnarea sub presiune reprezintă o investiție inițială importantă, adesea între $15.000 și $100.000 sau mai mult, în funcție de complexitatea piesei. Costul se amortizează pe volumul de producție. După fabricarea matriței, costul per piesă scade rapid, ceea ce face piesele turnate sub presiune foarte rentabile pentru serii de 5.000 de unități și peste. Pentru producătorii de corpuri de iluminat care realizează zeci de mii de corpuri identice anual, turnarea sub presiune este greu de întrecut în privința costului unitar și uniformității.
Cerințe privind materialele și performanța
Aliajul de aluminiu potrivit determină cât de bine gestionează o piesă de iluminat căldura, rezistă intemperiilor și funcționează pe durata de viață estimată. Alegerea aliajului nu este generică; trebuie să corespundă condițiilor de utilizare ale corpului de iluminat.
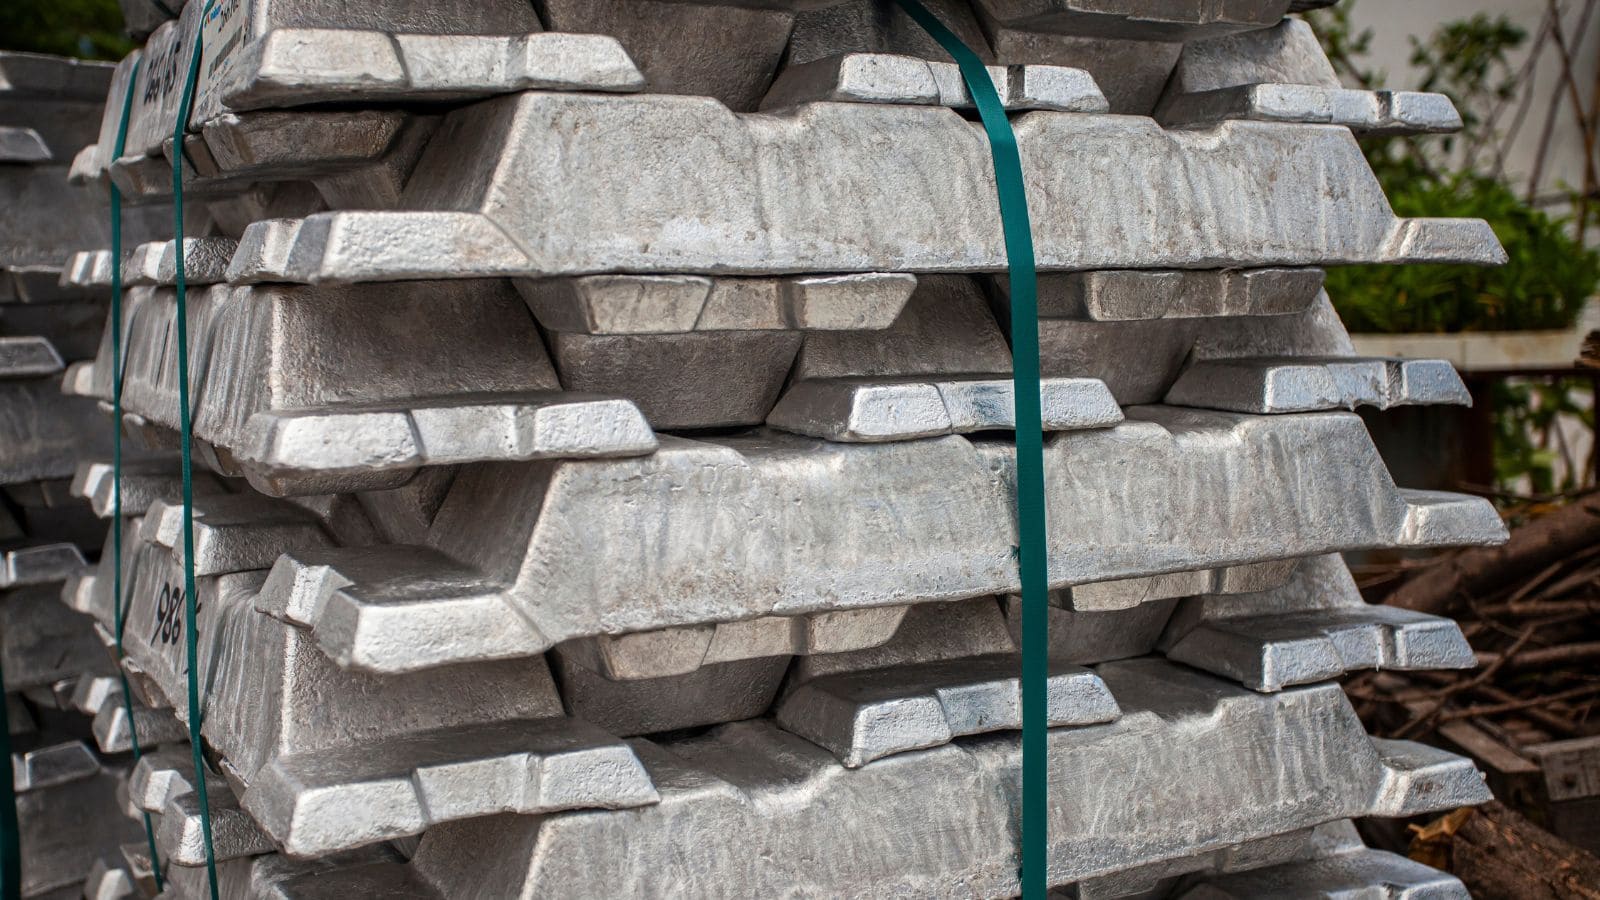
Alegerea aliajului de aluminiu pentru iluminat
Cele mai comune aliaje pentru componentele de iluminat turnate sub presiune sunt A380, A383 și ADC12. Fiecare oferă un echilibru ușor diferit între turnabilitate, rezistență și performanță termică.
| Aliaj | Rezistență la tracțiune (ksi) | Conductivitate termică (W/m·K) | Caracteristică principală |
|---|---|---|---|
| A380 | ~47 | ~96 | Uz general, fluiditate bună |
| A383 | ~45 | ~96 | Mai potrivit pentru pereți subțiri, fisurare redusă |
| ADC12 | ~46 | ~92 | Utilizat pe scară largă în Asia, similar cu A383 |
| A413 | ~43 | ~121 | Conductivitate termică mai ridicată |
Pentru radiatoarele LED unde conductivitatea termică este prioritară, A413 sau aliajele specializate cu conductivitate ridicată pot justifica diferența moderată de cost.
Performanță termică și electrică
Proprietățile termice ale aluminiului îl fac potrivit în mod natural pentru corpurile LED, unde temperatura joncțiunii trebuie să rămână sub limitele specificate de producător pentru a păstra fluxul luminos și durata de viață. Un radiator din aluminiu bine proiectat poate reduce temperatura joncțiunii LED cu 20–40 de grade Celsius comparativ cu alternativele din plastic. Conductivitatea electrică este, de asemenea, importantă pentru traseele de împământare din carcasele de iluminat conectate la surse de alimentare cu temperatură ridicată.
Rezistența la coroziune pentru utilizarea în exterior
Aluminiul neacoperit formează un strat subțire de oxid, care asigură o rezistență moderată la coroziune. Pentru carcasele de iluminat exterior expuse la ploaie, pulverizare salină sau radiații UV, este necesară protecție suplimentară. Vopsirea în câmp electrostatic, anodizarea, sau acoperirile de conversie cu cromat prelungesc semnificativ durata de viață. Mediile de coastă și cele industriale necesită de regulă cele mai robuste sisteme de tratamente de suprafață.
Factori de proiectare și calitate care influențează rezultatele
Un proiect bun încă din etapa inițială previne defectele, reduce prelucrarea și asigură asamblarea corectă a pieselor turnate sub presiune. Mai mulți factori de calitate merită atenție deosebită.
Proiectarea produsului pentru turnabilitate și asamblare
Grosimea uniformă a pereților este cel mai important principiu de proiectare pentru piesele turnate sub presiune din aluminiu. Variațiile de grosime provoacă răcire neuniformă, ceea ce duce la deformare și tensiuni interne. Practica recomandată este menținerea pereților între 1.5 mm și 4.0 mm pentru majoritatea componentelor de iluminat.
Unghiurile de demulare de 1–3 grade pe suprafețele exterioare ajută la ejectarea curată a pieselor din matriță. Racordările din colțurile interioare reduc concentrațiile de tensiune și îmbunătățesc curgerea metalului. Elementele precum consolele hardware și bosajele de montaj ar trebui integrate în piesa turnată ori de câte ori este posibil, pentru a elimina elementele de fixare separate.
Gestionarea porozității și a integrității structurale
Porozitatea, adică prezența unor goluri mici provocate de gazul captat sau de contracție, este o preocupare frecventă în turnarea sub presiune. În carcasele de iluminat care trebuie să fie etanșe la presiune sau să suporte sarcini structurale, porozitatea poate reduce rezistența mecanică și poate provoca defecte estetice după finisare.
Măsurile de control includ optimizarea porții și a canalelor de alimentare, reglarea vitezei și presiunii de injecție, menținerea unei temperaturi constante a matriței și utilizarea turnării sub vid pentru piesele critice. Impregnarea cu etanșant anaerob este o opțiune secundară pentru piesele care trebuie să fie etanșe la scurgeri.
Toleranță, planeitate și elemente critice
Toleranțele standard pentru turnarea sub presiune a aluminiului urmează de regulă recomandările NADCA, cu toleranțe liniare de aproximativ ±0.004 in/țol pentru primul țol. Planeitatea suprafețelor mari poate necesita prelucrare ulterioară dacă aplicația o impune. Suprafețele de îmbinare pentru lentile, garnituri sau conectori electrici necesită adesea prelucrare de precizie a matriței și apoi prelucrare CNC pentru a respecta cerințele funcționale.
Operații secundare și finisarea suprafeței
Piesele în stare turnată necesită frecvent operații suplimentare înainte de a fi gata pentru asamblare. Operațiile secundare rafinează dimensiunile, adaugă elemente și aplică straturi de protecție sau decorative.
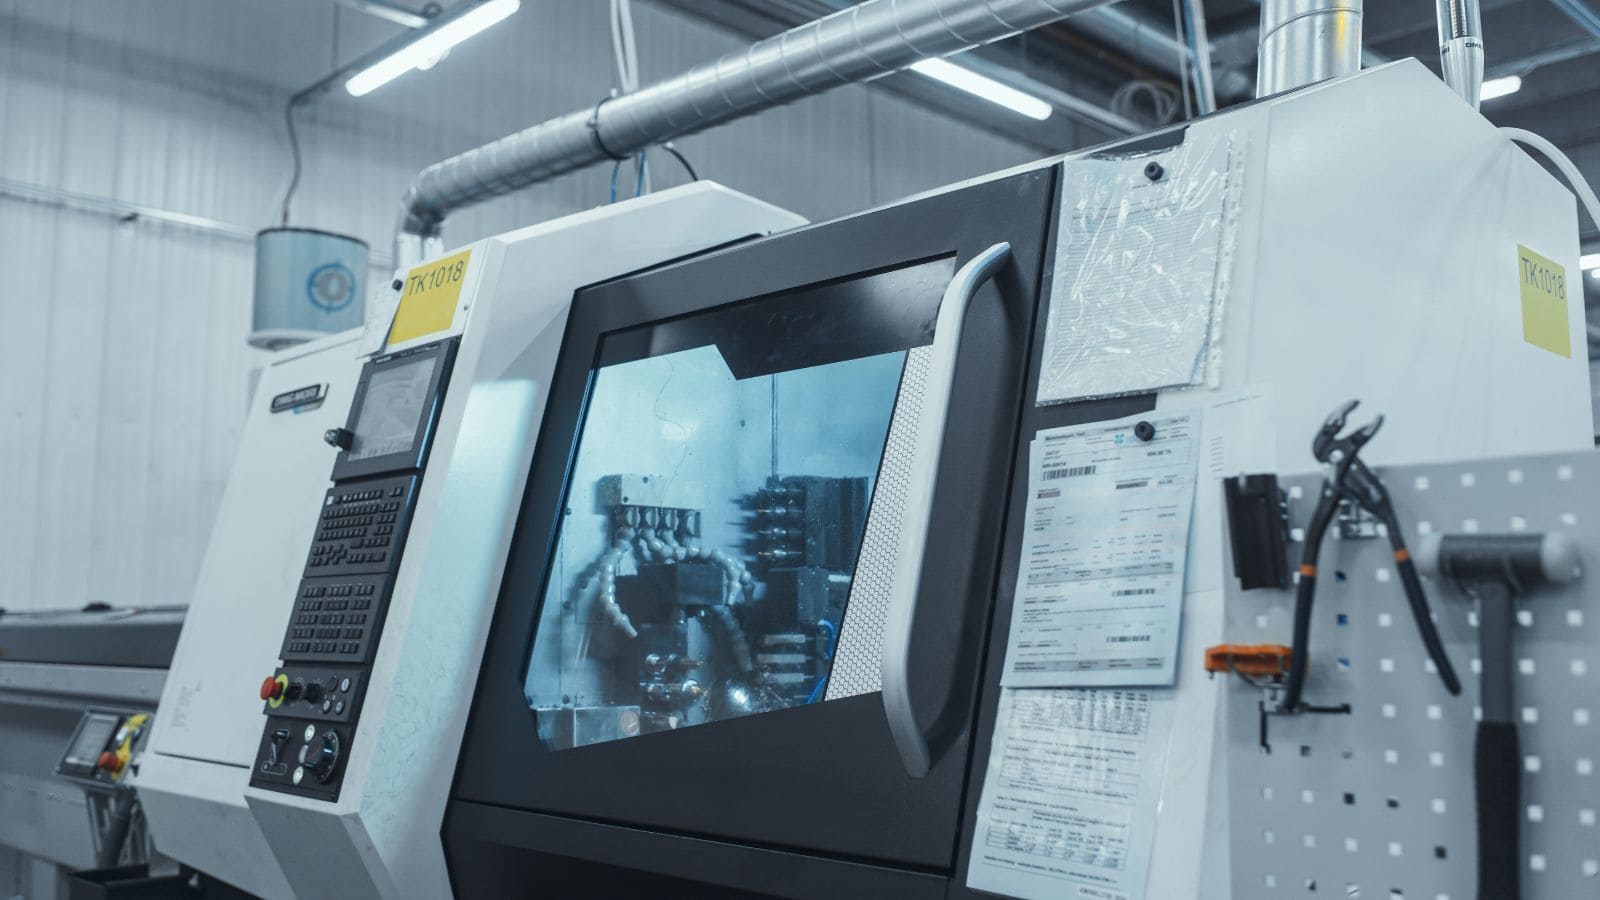
Prelucrare CNC, găurire și filete
Prelucrarea CNC este utilizată pentru a aduce suprafețele critice la toleranțe mai strânse decât cele obținute doar prin turnare. Operațiile uzuale includ:
- Frezarea frontală a suprafețelor de îmbinare pentru planeitate și etanșare fiabilă.
- Găurirea și filetarea găurilor pentru șuruburi, treceri de cabluri și elemente de montaj.
- Alezarea locașurilor lentilelor sau deschiderilor reflectoarelor la diametre precise.
Inserțiile filetate, precum Heli-Coils, pot fi adăugate când se prevede montarea repetată a elementelor de fixare, deoarece filetele din aluminiu se pot uza în urma ciclurilor repetate.
Opțiuni de tratare a suprafeței pentru aspect și protecție
Piesele turnate sub presiune din aluminiu acceptă o gamă largă de tratamente de suprafață:
- Vopsirea în câmp electrostatic oferă culoare durabilă și rezistență la UV, fiind frecventă pentru corpurile de iluminat exterior.
- Anodizarea creează un strat dur de oxid; este mai puțin frecventă la piesele turnate sub presiune din cauza conținutului de siliciu al aliajului, dar este posibilă prin procese specializate.
- Galvanizarea cu nichel sau crom adaugă un finisaj metalic strălucitor pentru corpurile decorative de interior.
- Lustruirea urmată de un strat transparent oferă un aspect reflectorizant.
- Conversia cu cromat asigură protecție împotriva coroziunii, ca tratament independent sau ca grund pentru vopsea.
Cum influențează finisajul ales durata de viață
Finisajul potrivit îmbunătățește mai mult decât aspectul. Carcasele de iluminat vopsite electrostatic depășesc regulat 1.000 de ore în testele cu pulverizare salină înainte să prezinte semne de coroziune. În același test, piesele din aluminiu neacoperite pot începe să prezinte puncte de coroziune în mai puțin de 200 de ore. Pentru instalațiile exterioare și de coastă, investiția într-un sistem de finisare de calitate se amortizează de multe ori prin prelungirea intervalelor dintre înlocuiri.
Moldie: partenerul dumneavoastră pentru componente de iluminat din aluminiu
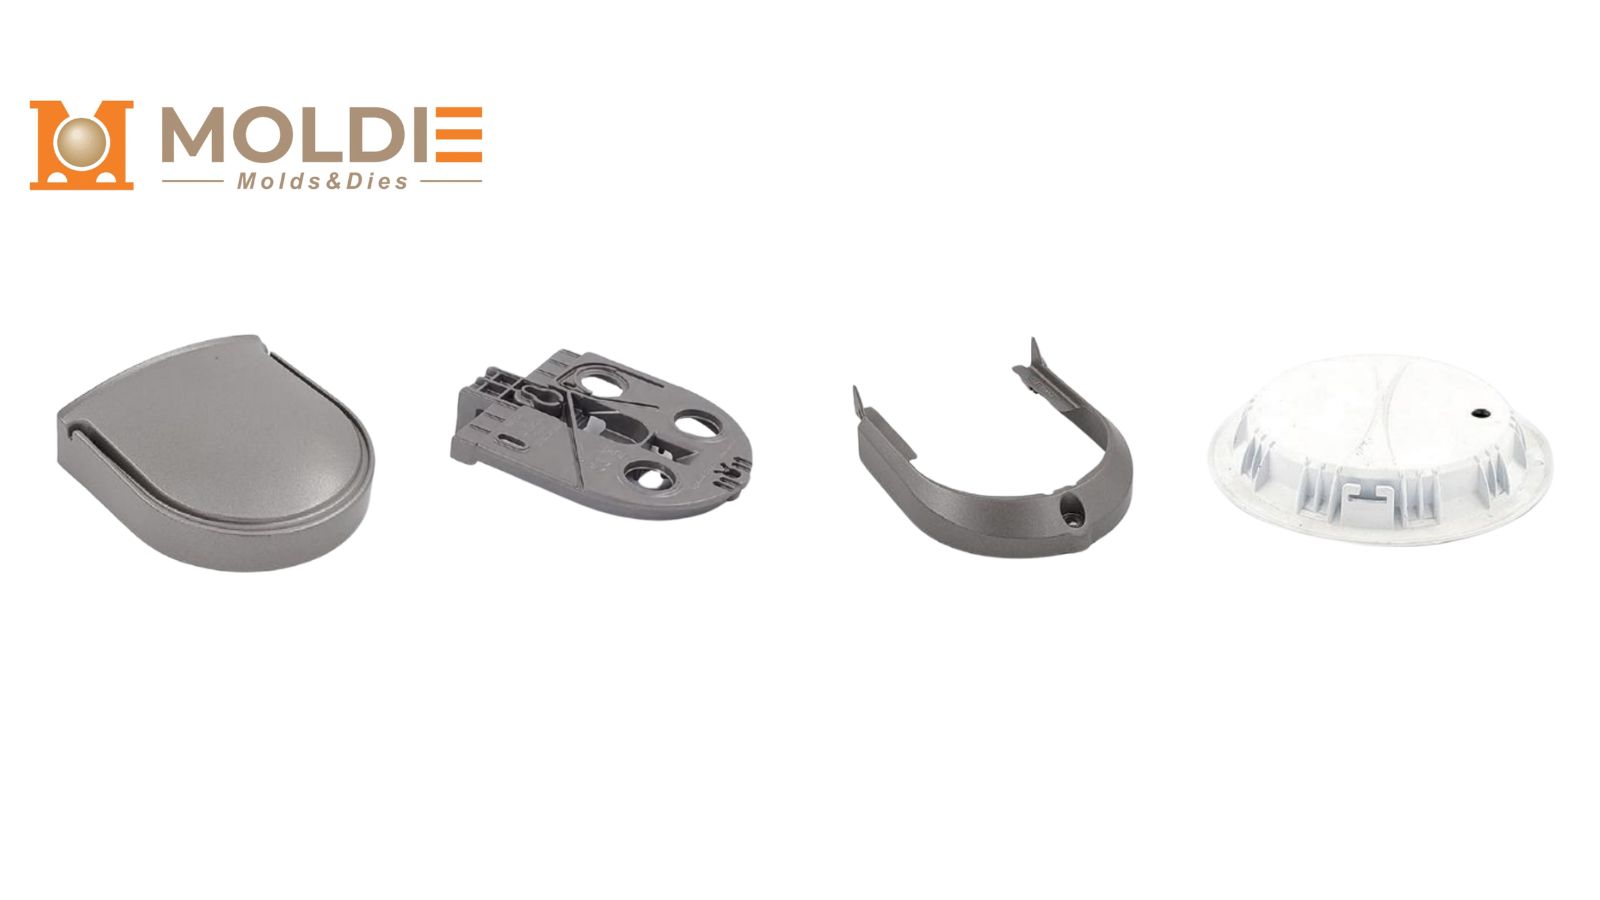
Alegerea furnizorului potrivit de turnare sub presiune determină calitatea pieselor, calendarul proiectului și costul total de livrare. La Moldiecasting, nu doar îndeplinim standardele stricte ale industriei de iluminat — suntem organizați pentru a le respecta. Eliminăm riscurile asociate creșterii producției printr-o soluție completă de fabricație, de la un capăt la altul.
Ce primiți când lucrați cu noi:
- Scule și control interne: Proiectăm și fabricăm matrițele în regie proprie, asigurând o durată de viață garantată a sculei și termene de livrare mai scurte (de regulă 6-8 săptămâni)
- Proces complet într-un singur loc: De la mașini de turnare sub presiune de tonaje diferite până la prelucrare CNC de precizie și finisare premium a suprafeței (vopsire electrostatică, anodizare), gestionăm întregul lanț valoric, astfel încât să nu fie nevoie să coordonați mai mulți subcontractanți.
- Control transparent al calității: Nu trebuie să ghiciți calitatea pieselor. Furnizăm inspecții complete ale primei piese (FAI), testare cu raze X pentru gestionarea porozității, rapoarte dimensionale și certificări complete ale materialelor, susținute de sistemele noastre de calitate ISO.
- Scalabilitate fără întreruperi: Fie că aveți nevoie de o serie pilot de 5.000 de unități pentru un nou downlight arhitectural, fie că extindeți producția la peste 100.000 de carcase de corpuri stradale pe an, avem capacitatea necesară pentru a crește odată cu cererea dumneavoastră, fără recalificarea unui furnizor nou.
Sunteți gata să optimizați următorul proiect de iluminat? Nu lăsați o turnare de calitate slabă să compromită performanța sau aspectul corpului dumneavoastră. Contactați-ne și lăsați echipa noastră de inginerie să vă analizeze proiectul din perspectiva fabricației (DFM) și să vă ajute să reduceți costurile înainte de prelucrarea primei matrițe.







