
I componenti per illuminazione pressofusi in alluminio, come alloggiamenti, dissipatori e staffe, costituiscono la struttura portante e termica degli apparecchi di illuminazione moderni. Realizzati mediante iniezione ad alta pressione, questi componenti offrono la precisione, la dissipazione del calore e la resistenza alla corrosione necessarie sia per i LED compatti da interno sia per gli apparecchi robusti da esterno.
Per ingegneri e responsabili degli acquisti, le decisioni prese in fase di progettazione in merito a leghe e finiture incidono direttamente sulle prestazioni dell’apparecchio, sulla durata e sul costo totale.
Questa guida fornisce indicazioni pratiche per definire le specifiche con sicurezza, evitare costose riprogettazioni e passare senza difficoltà dal concept alla produzione in grandi volumi.
Cosa comprendono questi componenti
Componenti per illuminazione pressofusi in alluminio comprendono un’ampia gamma di forme e funzioni. Svolgono ruoli strutturali, termici ed estetici negli assiemi di illuminazione residenziali, commerciali, industriali e per esterni.
Tipologie di componenti comuni negli apparecchi moderni
I componenti per apparecchi di illuminazione in alluminio più frequentemente specificati rientrano in diverse categorie:
- Alloggiamenti e involucri che proteggono l’elettronica interna, i LED e il cablaggio da urti ed esposizione ambientale.
- Dissipatori di calore con geometrie alettate o a perni, progettati per sottrarre calore alle giunzioni LED e agli alimentatori ad alta temperatura.
- Tappi terminali e anelli di finitura che rifiniscono i bordi visibili degli apparecchi a incasso o montati in superficie.
- Basi di montaggio e staffe hardware utilizzate per fissare gli apparecchi a pali, soffitti o pareti.
- Paralumi e corpi riflettenti che dirigono il flusso luminoso e contribuiscono all’estetica dell’apparecchio.
- Elementi decorativi come lampade da esterno a lanterna e corpi di applique da parete.
Applicazioni tipiche per interni ed esterni
Gli apparecchi di illuminazione in alluminio per interni includono plafoniere a incasso, teste per faretti su binario, involucri per lampade a sospensione e downlight architettonici. Le applicazioni esterne comprendono lampioni stradali, apparecchi per parcheggi coperti, proiettori per aree, alloggiamenti per dissuasori luminosi e apparecchi decorativi montati su palo. Anche i prodotti per illuminazione medicale e gli apparecchi industriali a campata alta si affidano ai componenti per illuminazione in alluminio per la dissipazione del calore e l’integrità strutturale.
Perché la pressofusione è adatta alla produzione di apparecchi di illuminazione
La pressofusione è uno dei metodi più efficienti per produrre componenti per illuminazione in alluminio su larga scala. Combina velocità, uniformità dimensionale e capacità di realizzare geometrie complesse con un’unica iniezione.
Vantaggi per forme complesse e pareti sottili
La pressofusione eccelle nella realizzazione di caratteristiche complesse che sarebbero costose o impossibili da ottenere con la sola lavorazione meccanica. Pareti sottili fino a circa 1.0 mm, nervature integrate, bossoli e linguette di montaggio possono essere formati in una sola operazione. Per gli alloggiamenti di illuminazione che richiedono file di alette interne o superfici riflettenti curve, la pressofusione di precisione dell’alluminio riduce la necessità di assemblaggi secondari.
Quando conviene per produzioni in grandi volumi
Le attrezzature per la pressofusione richiedono un investimento iniziale significativo, spesso compreso tra $15.000 e $100.000 o più, a seconda della complessità del componente. Il costo viene ammortizzato sui volumi di produzione. Una volta realizzato lo stampo, il costo per pezzo diminuisce rapidamente e rende i componenti pressofusi molto convenienti per lotti di almeno 5.000 unità. Per i produttori di illuminazione che realizzano decine di migliaia di apparecchi identici all’anno, la pressofusione è difficile da superare per costo unitario e uniformità.
Requisiti dei materiali e delle prestazioni
La lega di alluminio corretta determina quanto efficacemente un componente per illuminazione gestisce il calore, resiste agli agenti atmosferici e mantiene le prestazioni durante la vita utile prevista. La scelta della lega non è generica: deve corrispondere alle condizioni operative dell’apparecchio.
Scelta delle leghe di alluminio per l’illuminazione
Le leghe più comuni per i componenti per illuminazione pressofusi sono A380, A383 e ADC12. Ognuna offre un equilibrio leggermente diverso tra colabilità, resistenza e prestazioni termiche.
| Lega | Resistenza alla trazione (ksi) | Conducibilità termica (W/m·K) | Caratteristica principale |
|---|---|---|---|
| A380 | ~47 | ~96 | Uso generale, buona fluidità |
| A383 | ~45 | ~96 | Più adatta alle pareti sottili, minori rischi di cricche |
| ADC12 | ~46 | ~92 | Diffusa in Asia, simile ad A383 |
| A413 | ~43 | ~121 | Conducibilità termica maggiore |
Per i dissipatori di calore LED, per i quali la conducibilità termica è il fattore principale, A413 o leghe speciali ad alta conducibilità possono giustificare il modesto sovrapprezzo.
Prestazioni termiche ed elettriche
Le proprietà termiche dell’alluminio lo rendono naturalmente adatto agli apparecchi LED, nei quali la temperatura di giunzione deve rimanere al di sotto dei limiti specificati dal produttore per preservare flusso luminoso e durata. Un dissipatore in alluminio ben progettato può ridurre la temperatura di giunzione dei LED da 20 a 40 gradi Celsius rispetto alle alternative in plastica. Anche la conducibilità elettrica è importante per i percorsi di messa a terra negli alloggiamenti collegati ad alimentatori ad alta temperatura.
Resistenza alla corrosione per uso esterno
L’alluminio non rivestito forma un sottile strato di ossido che offre una resistenza moderata alla corrosione. Per gli involucri di illuminazione da esterno esposti a pioggia, nebbia salina o radiazioni UV è necessaria una protezione aggiuntiva. La verniciatura a polvere, anodizzazione, o i rivestimenti di conversione al cromato prolungano notevolmente la durata. Gli ambienti costieri e industriali richiedono in genere sistemi di trattamento superficiale più robusti.
Fattori di progettazione e qualità che influenzano il risultato
Una buona progettazione del prodotto fin dalle prime fasi previene difetti, riduce le lavorazioni meccaniche e garantisce il corretto assemblaggio dei componenti pressofusi. È opportuno prestare particolare attenzione a diversi fattori di qualità.
Progettazione del prodotto per colabilità e assemblaggio
Lo spessore uniforme delle pareti è la linea guida progettuale più importante per i getti pressofusi in alluminio. Le variazioni di spessore causano raffreddamento non uniforme, con conseguenti deformazioni e tensioni interne. La pratica consigliata è mantenere pareti tra 1.5 mm e 4.0 mm per la maggior parte dei componenti per illuminazione.
Angoli di sformo da 1 a 3 gradi sulle superfici esterne aiutano a estrarre i componenti dallo stampo senza problemi. I raccordi sugli angoli interni riducono le concentrazioni di tensione e migliorano il flusso del metallo. Ove possibile, elementi come staffe hardware e bossoli di montaggio dovrebbero essere integrati nel getto, così da eliminare i fissaggi separati.
Gestione della porosità e dell’integrità strutturale
La porosità, ovvero la presenza di piccoli vuoti causati da gas intrappolato o ritiro, è un problema comune nella pressofusione. Negli alloggiamenti di illuminazione che devono essere a tenuta di pressione o sopportare carichi strutturali, la porosità può ridurre la resistenza meccanica e causare difetti estetici dopo la finitura.
Le misure di controllo includono l’ottimizzazione della progettazione di attacchi e canali, la regolazione della velocità e della pressione di iniezione, il mantenimento di una temperatura dello stampo costante e l’uso della pressofusione assistita dal vuoto per i componenti critici. L’impregnazione con sigillante anaerobico è un’opzione secondaria per i componenti che devono garantire tenuta alle perdite.
Tolleranze, planarità e caratteristiche critiche
Le tolleranze standard della pressofusione dell’alluminio seguono generalmente le linee guida NADCA, con tolleranze lineari di circa ±0.004 inches per inch nel primo pollice. La planarità delle superfici ampie può richiedere lavorazioni meccaniche successive se l’applicazione lo richiede. Le superfici di accoppiamento per lenti, guarnizioni o connettori elettrici spesso necessitano di lavorazioni di precisione dello stampo e di successive lavorazioni CNC per soddisfare i requisiti funzionali.
Operazioni secondarie e finitura superficiale
I componenti allo stato di colata richiedono spesso ulteriori lavorazioni prima di essere pronti per l’assemblaggio. Le operazioni secondarie affinano le dimensioni, aggiungono caratteristiche e applicano rivestimenti protettivi o decorativi.
Lavorazioni CNC, foratura e filettatura
La lavorazione CNC permette di ottenere sulle superfici critiche tolleranze più ristrette di quelle raggiungibili con la sola colata. Le operazioni comuni includono:
- Fresatura frontale delle superfici di accoppiamento per garantire planarità e tenuta.
- Foratura e maschiatura di fori per viti, passaggi dei cavi e ferramenta di montaggio.
- Alesatura delle sedi per lenti o delle aperture per riflettori a diametri precisi.
Gli inserti filettati, come gli Heli-Coil, possono essere aggiunti quando sono previsti ripetuti serraggi, poiché le filettature nell’alluminio possono usurarsi con cicli ripetuti.
Opzioni di trattamento superficiale per estetica e protezione
I componenti pressofusi in alluminio accettano un’ampia gamma di trattamenti superficiali:
- Verniciatura a polvere offre colore durevole e resistenza ai raggi UV ed è comune negli apparecchi per esterni.
- Anodizzazione crea uno strato di ossido duro; è meno comune sui getti pressofusi a causa del contenuto di silicio della lega, ma è possibile con processi specializzati.
- Galvanica con nichel o cromo aggiunge una finitura metallica brillante agli apparecchi decorativi per interni.
- Lucidatura seguita da una verniciatura trasparente conferisce un aspetto riflettente.
- Conversione al cromato offre protezione dalla corrosione come trattamento autonomo o come primer per la verniciatura.
Come la finitura influisce sulla durata
La finitura superficiale corretta non migliora solo l’aspetto. Negli test in nebbia salina, gli involucri di illuminazione verniciati a polvere superano regolarmente 1.000 ore prima di mostrare segni di corrosione. I componenti in alluminio non rivestiti possono iniziare a vaiolarsi entro 200 ore nella stessa prova. Per installazioni esterne e costiere, investire in un sistema di finitura di qualità si ripaga molte volte, prolungando gli intervalli di sostituzione.
Moldie: il vostro partner per componenti in alluminio per illuminazione
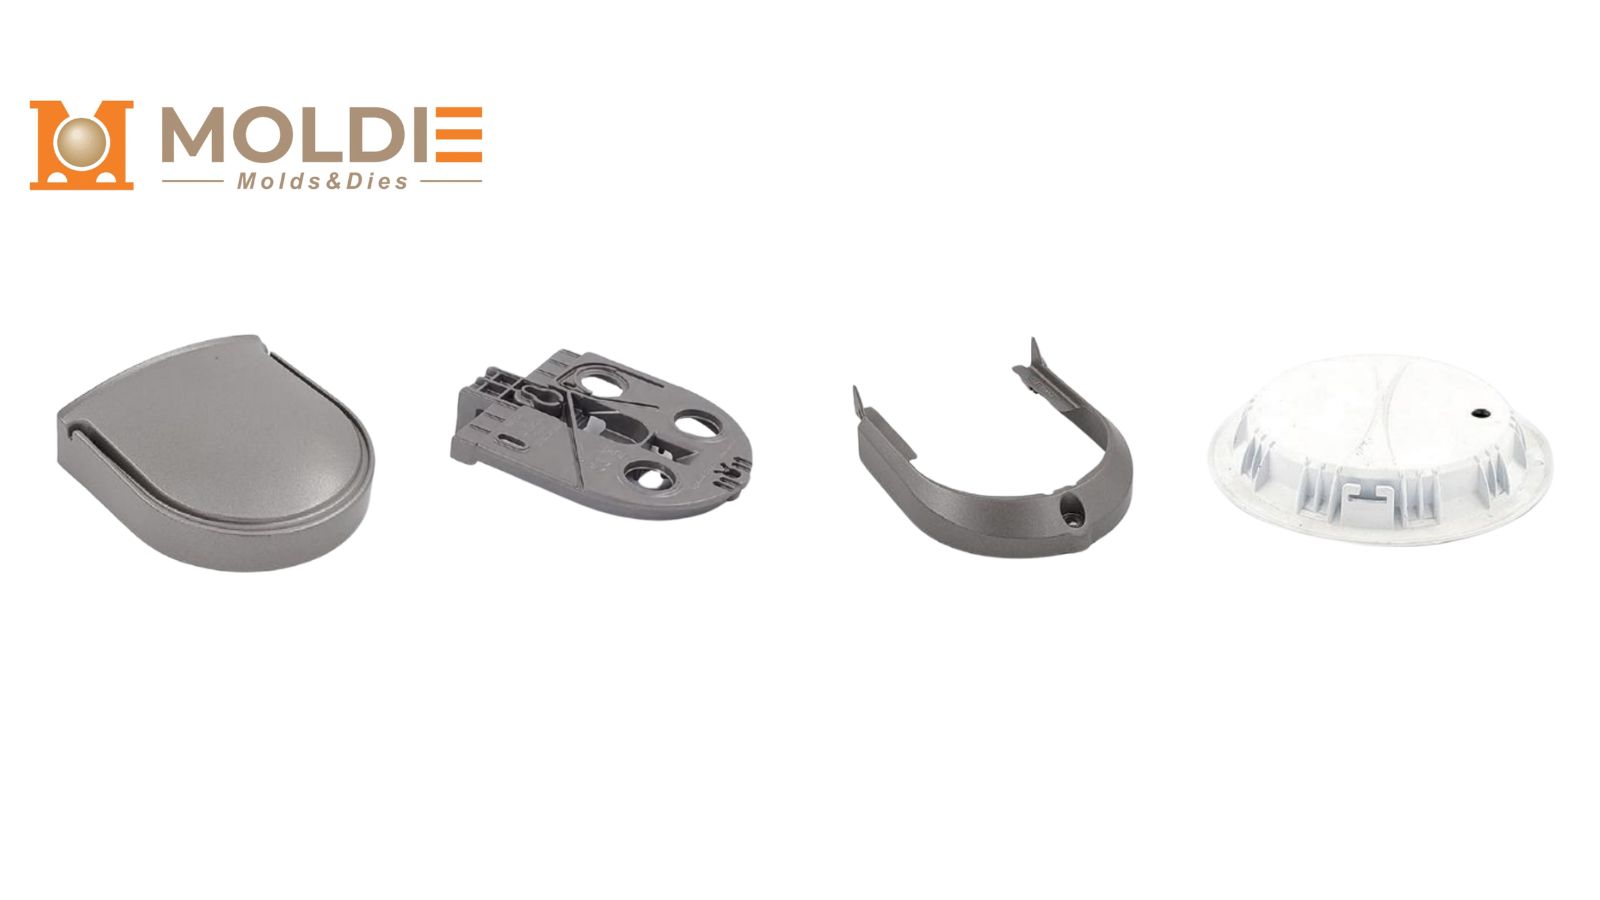
La scelta del fornitore di pressofusione giusto determina la qualità dei componenti, i tempi del progetto e il costo totale reso. Presso Moldiecasting non ci limitiamo a soddisfare i rigorosi standard del settore dell’illuminazione: siamo strutturati per rispettarli. Eliminiamo i rischi legati all’aumento della produzione offrendo una soluzione completa, dalla progettazione alla fabbricazione.
Cosa ottenete collaborando con noi:
- Attrezzature e controllo interni: Progettiamo e realizziamo internamente i nostri stampi, garantendo durata dell’attrezzatura e tempi di consegna più rapidi (in genere 6-8 settimane)
- Processo completo in un’unica sede: Dalle presse di varie tonnellate alle lavorazioni CNC di precisione e alle finiture superficiali premium (verniciatura a polvere, anodizzazione), gestiamo l’intera catena del valore così da non dover coordinare più subfornitori.
- Controllo qualità trasparente: Non dovrete mai affidarvi a supposizioni sui vostri componenti. Forniamo ispezioni del primo articolo (FAI) complete, controlli a raggi X per la gestione della porosità, rapporti dimensionali e certificazioni complete dei materiali, supportate dai nostri sistemi qualità ISO.
- Scalabilità senza interruzioni: Che abbiate bisogno di un lotto pilota da 5.000 unità per un nuovo downlight architettonico o che stiate aumentando la produzione fino a oltre 100.000 alloggiamenti per lampioni all’anno, disponiamo di capacità sufficiente per crescere insieme alla domanda senza dover qualificare un nuovo fornitore.
Pronti a ottimizzare il vostro prossimo progetto di illuminazione? Non lasciate che una colata scadente comprometta le prestazioni o l’estetica del vostro apparecchio. Contattateci e chiedete al nostro team di ingegneria di esaminare la producibilità del progetto (DFM) e aiutarvi a ridurre i costi prima ancora di realizzare il primo stampo.







