
Piezas de iluminación de aluminio fundición a presión como carcasas, disipadores de calor y soportes son la columna vertebral estructural y térmica de los accesorios de iluminación modernos. Producido mediante inyección de alta presión, estos componentes ofrecen la precisión, disipación de calor y resistencia a la corrosión necesaria tanto para LEDs interiores compactos como para luminarias al aire libre resistentes.
Para ingenieros y gerentes de contratación, las decisiones adoptadas durante la etapa de diseño en relación con las aleaciones y el acabado de impacto directo rendimiento de la fijación, vida útil y costo total.
La siguiente guía proporciona información práctica para ayudarle a especificar partes con confianza, evitar costosos rediseños, y transición sin problemas de concepto a producción de alto volumen.
Lo que estos componentes incluyen
Piezas de iluminación inyectado a presión abarca una amplia gama de formas y funciones. Sirven funciones estructurales, térmicas y estéticas en conjuntos de iluminación residencial, comercial, industrial y exterior.
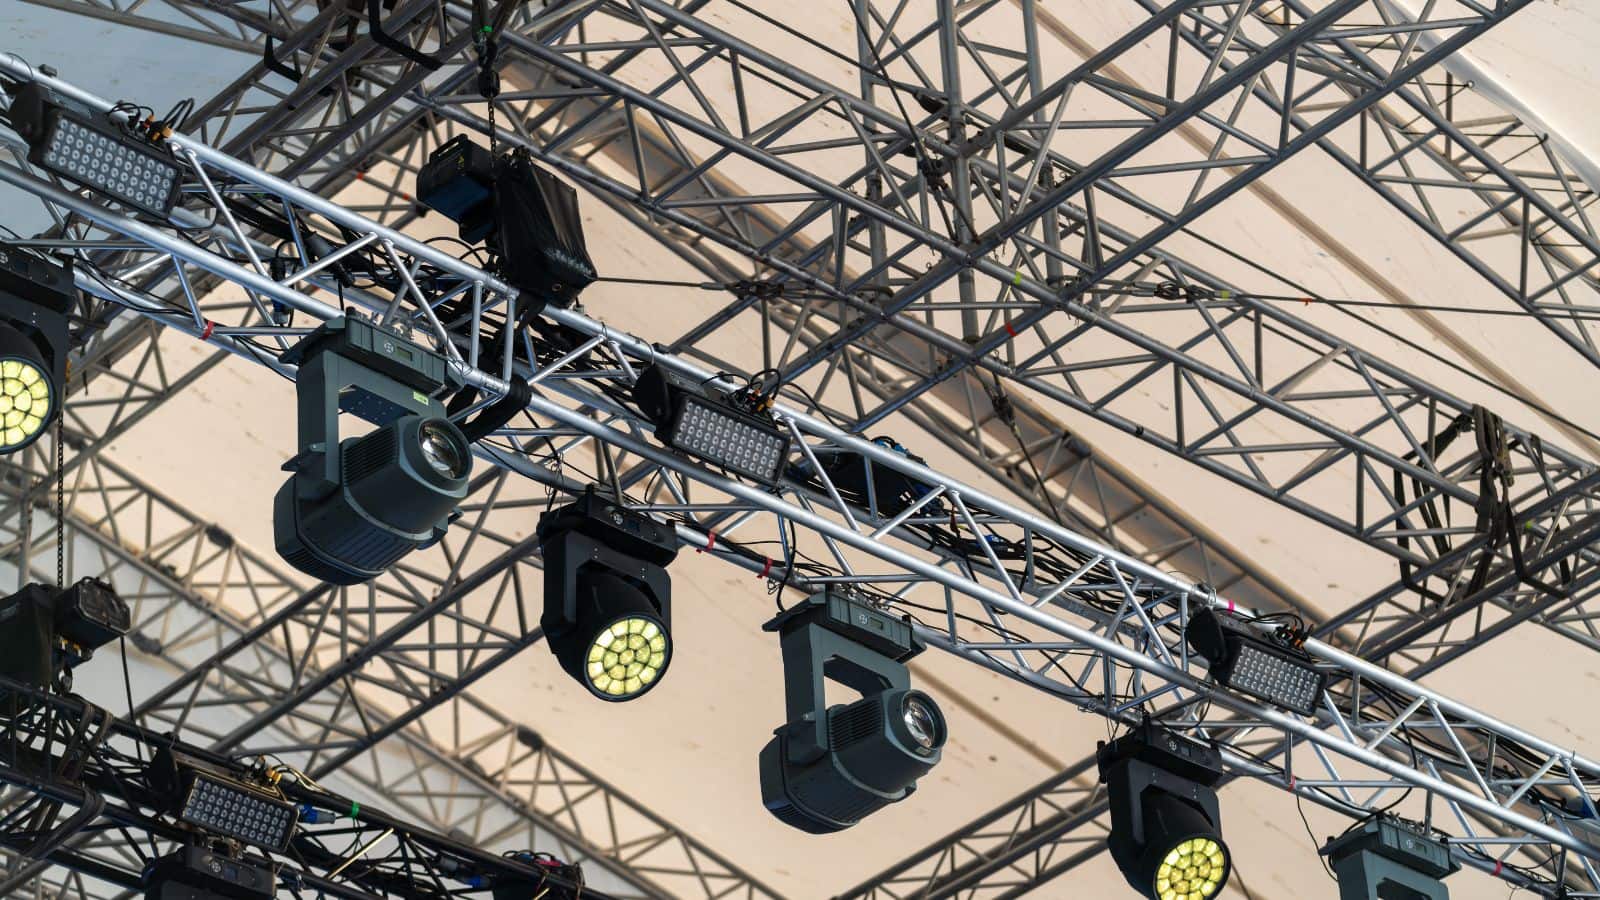
Tipos de Pieza Común en Arreglos Modernos
Las piezas de iluminación de aluminio más frecuentemente especificadas caen en varias categorías:
- Almuerzo de trabajo a solas que protege la electrónica interna, LEDs y cableado de impacto y exposición ambiental.
- Fregaderos de calor con geometrías finas o pin diseñadas para alejar el calor de las uniones LED y fuentes de energía de alta temperatura.
- Tapas finales y anillos de borde que terminan los bordes visibles de los accesorios recesos o montados en superficie.
- Bases de montaje y soportes de hardware usado para asegurar accesorios a postes, techos o paredes.
- Sombras de lámpara y cuerpos reflectores que salida de luz directa al contribuir a la estética de la fijación.
- Elementos decorativos tales como luces de coche al aire libre y cuerpos de esconce pared.
Aplicaciones típicas de interior y exterior
Los accesorios de iluminación de aluminio interior incluyen troffers recesos, cabezas de luz de pista, carcasas colgantes y downlights arquitectónicos. Las aplicaciones al aire libre cubren las luces de la calle, las luminarias del garaje, las inundaciones de área, las carcasas bollard y los accesorios decorativos montados en postes.Los productos de iluminación médica y los accesorios industriales de alta calidad también se basan en piezas de aluminio para la iluminación y la integridad estructural..
Por qué Fundición a presión Fits Lighting Production
Die casting es uno de los métodos más eficientes para producir piezas de iluminación de aluminio a escala. Combina velocidad, consistencia dimensional y la capacidad de formar geometrías complejas en un solo disparo.
Ventajas para formas complejas y paredes gruesas
Die casting destaca en la producción de características intrincadas que serían costosas o imposibles de lograr mediante el mecanizado solo. Paredes gruesas hasta aproximadamente 1.0 mm, costillas integradas, patrones y pestañas de montaje se pueden formar en una sola operación. Para viviendas de iluminación que necesitan arrays de aletas internos o superficies reflectantes curvas, la precisión fundición a presión de aluminio reduce la necesidad de montaje secundario.
Cuando hace sentido para carreras de alto volumen
Herramienta para fundición a presión representa una inversión inicial significativa, que suele oscilar entre $15,000 y $100,000 o más dependiendo de la complejidad parcial. Ese costo se amortiza a través del volumen de producción. Una vez construido el die, el coste por pieza baja rápidamente, haciendo partes fundición a presión altamente económicas para carreras de 5.000 unidades y por encima.Para los fabricantes de iluminación que producen decenas de miles de accesorios idénticos al año, fundición a presión es difícil superar el costo unitario y la consistencia.
Requisitos de material y rendimiento
La aleación de aluminio adecuada determina lo bien que una parte de iluminación maneja el calor, resiste el clima y realiza sobre su vida útil esperada. La selección de aleación no es una decisión genérica; debe coincidir con las condiciones de funcionamiento del dispositivo.
Selección de aleación de aluminio para iluminación
Las aleaciones más comunes para piezas de iluminación inyectado a presión son A380, A383, y ADC12. Cada uno ofrece un equilibrio ligeramente diferente de castabilidad, fuerza y rendimiento térmico.
| Aleación | Fuerza de tensión (ksi) | Conductividad térmica (W/m·K) | Trait clave |
|---|---|---|---|
| A380 | ~47 | ~96 | Propósito general, buena fluidez |
| A383 | ~45 | ~96 | Mejor para paredes finas, menos cracking |
| ADC12 | ~46 | ~92 | Ampliamente utilizado en Asia, similar a A383 |
| A413 | ~43 | ~121 | Conductividad térmica superior |
Para los sumideros de calor ligero LED donde la conductividad térmica es la principal preocupación, A413 o aleaciones especializadas de alta conductividad pueden valer la prima costo modesto.
Rendimiento térmico y eléctrico
Las propiedades térmicas de aluminio lo convierten en un ajuste natural para los accesorios LED, donde las temperaturas de unión deben permanecer por debajo de los límites especificados por el fabricante para preservar la salida de lumen y la vida útil. Un fregadero de calor de aluminio bien diseñado puede reducir las temperaturas de unión LED de 20 a 40 grados Celsius en comparación con las alternativas de plástico.La conductividad eléctrica también importa para caminos de tierra en viviendas de iluminación conectadas a fuentes de energía de alta temperatura.
Resistencia a la corrosión para el uso exterior
El aluminio desnuda forma una capa de óxido fina que proporciona resistencia a la corrosión moderada. Para recintos de iluminación al aire libre expuestos a lluvia, aerosol de sal o radiación UV, es necesaria una protección adicional. Recubrimiento de polvo, anodizing, o los recubrimientos de conversión de cromáticos extienden la vida útil significativa. Los entornos costeros e industriales suelen exigir las pilas de tratamiento de superficie más robustas.
Factores de diseño y calidad que afectan los resultados
El buen diseño de productos en la primera etapa previene defectos, reduce el mecanizado y garantiza que las piezas inyectado a presión se ensamblan correctamente. Varios factores de calidad merecen mucha atención.
Diseño de Producto para Castabilidad y Asamblea
Uniforme espesor de pared es la guía de diseño más importante para fundición a presión de aluminios. Las variaciones en el grosor causan un enfriamiento desigual, lo que conduce al enfriamiento y al estrés interno. Práctica recomendada es mantener paredes entre 1,5 mm y 4,0 mm para la mayoría de las piezas de iluminación.
Borradores ángulos de 1 a 3 grados sobre superficies externas ayudan a las partes a expulsar limpiamente de la matriz. Las filas en las esquinas interiores reducen las concentraciones de estrés y mejoran el flujo de metal. Características como soportes de hardware y patrones de montaje deben integrarse en el casting donde sea posible para eliminar sujetadores separados.
Gestión de la porosidad y la integridad estructural
Porosidad, la presencia de pequeños vacíos causados por el gas atrapado o la contracción, es una preocupación común en fundición a presión. En carcasas de iluminación que deben ser resistentes a la presión o cargas estructurales, la porosidad puede reducir la fuerza mecánica y causar defectos cosméticos después de terminar.
Las medidas de control incluyen optimizar el diseño entrada y canal de alimentación, ajustar la velocidad y la presión de la inyección, mantener una temperatura de muerte consistente y utilizar el fundición a presión con ayuda de vacío para piezas críticas. La impregnación con sellador anaeróbico es una opción secundaria para las partes que necesitan un rendimiento de filtración.
Tolerancia, Flatness y características críticas
Estándar tolerancias de fundición a presión para aluminio generalmente sigue las pautas NADCA, con tolerancias lineales alrededor de ±0.004 pulgadas por pulgada para la primera pulgada. La plana en grandes superficies puede requerir post-machining si la aplicación lo exige. Superficies de apareamiento para lentes, juntas o conectores eléctricos a menudo necesitan procesamiento de moldes de precisión y mecanizado CNC posterior para satisfacer requisitos funcionales.
Operaciones secundarias y terminación superficial
Las piezas de transmisión frecuentemente necesitan trabajo adicional antes de que estén listas para el montaje. Operaciones secundarias refinan dimensiones, añaden características y aplican revestimientos protectores o decorativos.
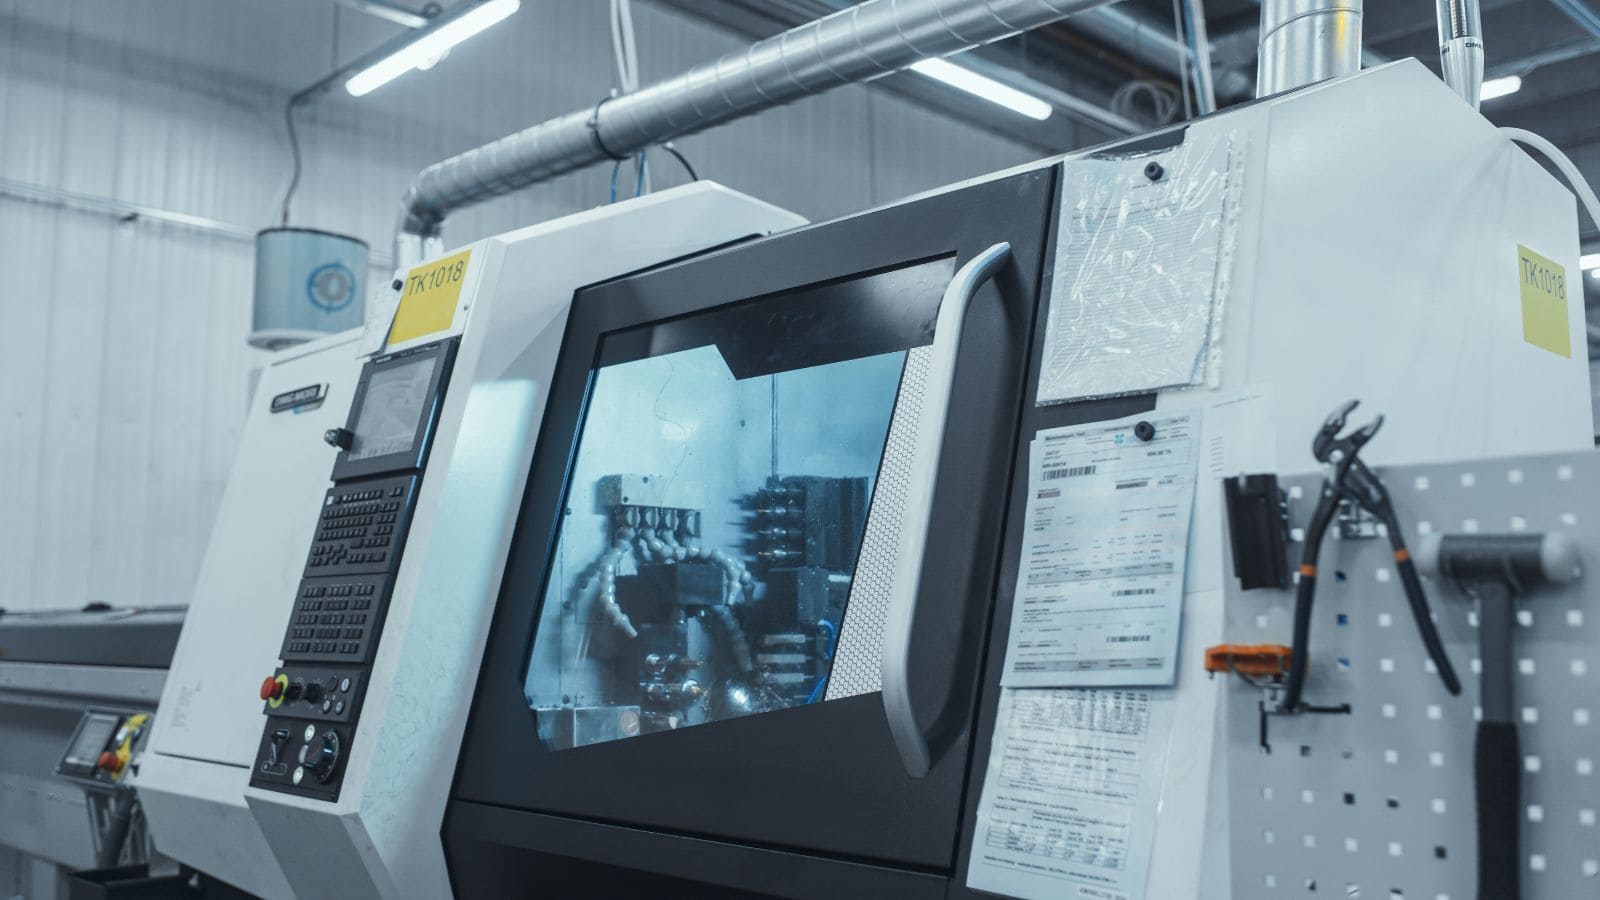
CNC Machining, Drilling y Threads
mecanizado CNC se utiliza para llevar superficies críticas a tolerancias más estrictas que la fundición sola puede lograr. Operaciones comunes incluyen:
- Moldeo facial superficies de apareamiento para la flatness y la integridad del sello.
- Perforación y perforaciones para tornillos, cableado de paso, y hardware de montaje.
- Boring asientos o aberturas reflectoras a diámetros precisos.
Los insertos de hilo como Heli-Coils pueden añadirse cuando se espera un compromiso repetido de cierre, ya que los hilos de aluminio pueden usarse bajo ciclo repetido.
Opciones de tratamiento superficial para la apariencia y protección
Aluminio inyectado a presión partes aceptan una amplia gama de tratamientos superficiales:
- Recubrimiento de polvo proporciona un color duradero y resistencia UV, común para accesorios exteriores.
- Anodizing crea una capa de óxido duro; menos común en fundición a presión debido al contenido de silicio de aleación pero factible con procesos especializados.
- Electroplating con níquel o cromo añade un acabado metálico brillante para accesorios interiores decorativos.
- Pulido seguido de capa clara ofrece una apariencia reflectante.
- Conversión de cromato ofrece protección de la corrosión como un tratamiento independiente o una imprimación de pintura.
Cómo terminar las elecciones Servicio de Influencia Vida
El acabado superficial derecho hace más que mejorar la apariencia. Los recintos de iluminación cubiertos por pólvora en pruebas de sal-spray superan regularmente 1.000 horas antes de mostrar signos de corrosión. Las piezas de aluminio no cubiertas en la misma prueba pueden comenzar a atascar dentro de 200 horas. Para instalaciones al aire libre y costeras, invertir en una pila de acabado de calidad paga por sí misma muchas veces por ampliar intervalos de reemplazo.
Moldie: Su socio para componentes de iluminación de aluminio
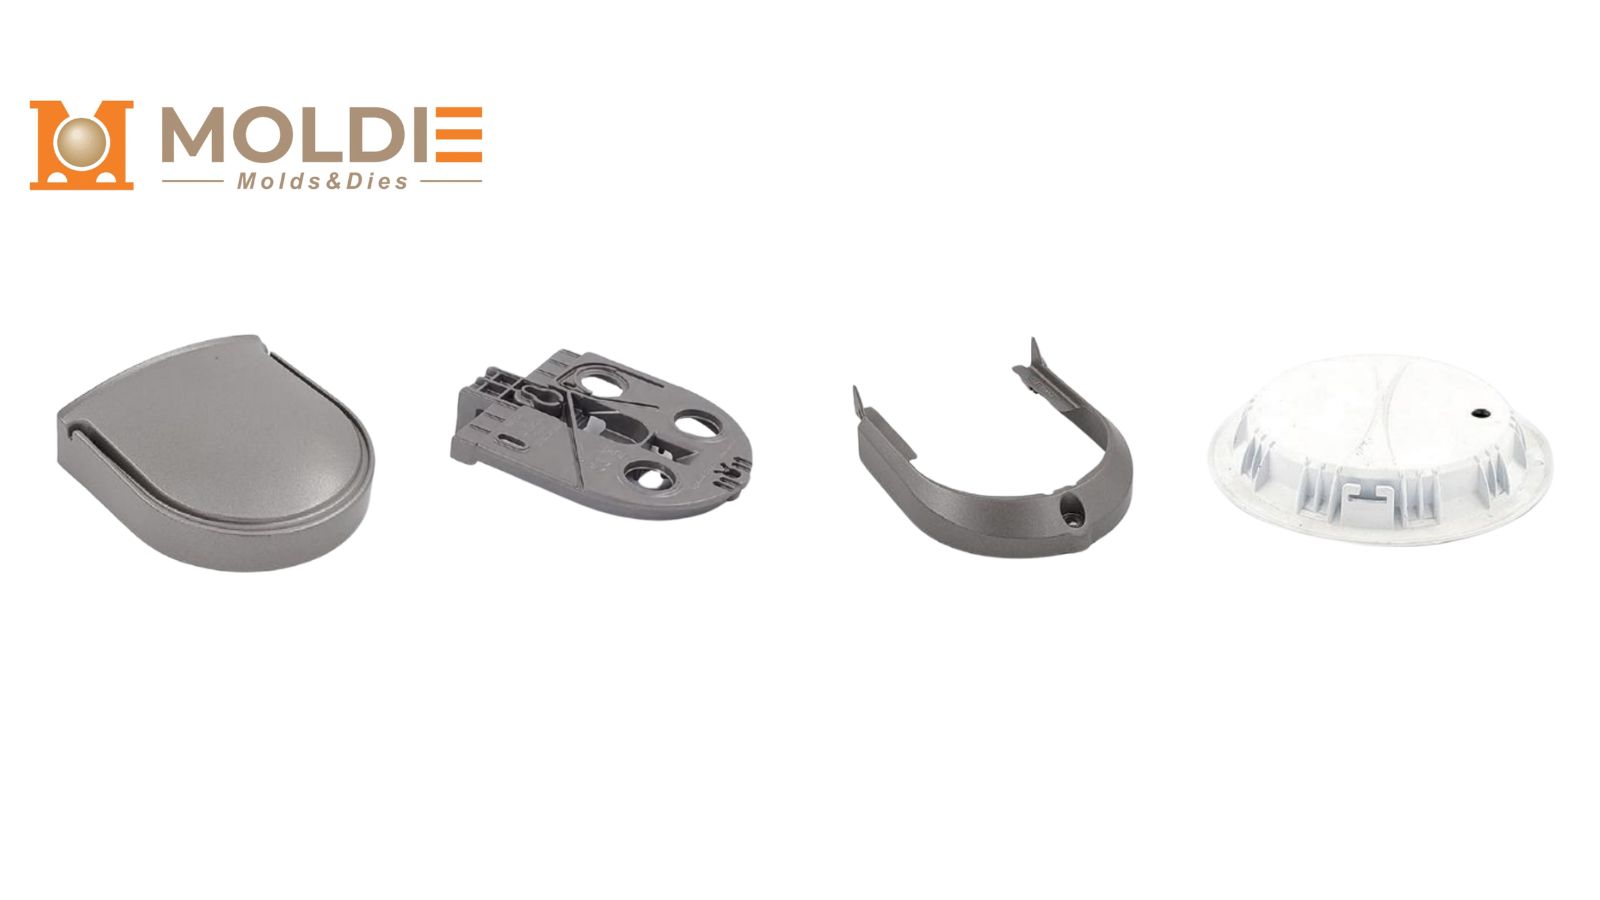
Seleccionar el proveedor de moldes de fundición a presiónX adecuado determina la calidad de su parte, el plazo de proyecto y el costo total de aterrizaje. En MolXXT0001 XXing, no solo cumplimos con los estrictos estándares de la industria de la iluminación, estamos construidos para ellos. Eliminamos los riesgos asociados con la producción de escalado ofreciendo una solución de fabricación completa y completa.
Lo que obtienes cuando trabajas con nosotros:
- In-House Tooling " Control: Diseñamos y construimos nuestros moldes en casa, garantizando la vida útil garantizada y tiempos de guía más rápidos (normalmente 6-8 semanas)
- Proceso completo bajo una sola cubierta: Desde múltiples tonelajes de máquina fundición a presión hasta precisión mecanizado CNC y premium acabado superficialing (recubrimiento de pólvora, anodización), administramos toda la cadena de valor para que no tenga que tratar con múltiples subcontratistas.
- Control de calidad transparente: Nunca tienes que adivinar tus partes. Proporcionamos inspecciones integrales de primer artículo (FAI), pruebas de rayos X para la gestión de la porosidad, informes dimensionales y certificaciones de materiales completos respaldadas por nuestros sistemas de calidad ISO.
- Escalabilidad sin costura: Si necesita un piloto de 5.000 unidades para una nueva downlight arquitectónica o está escalando a más de 100.000 viviendas de fijación de la calle al año, tenemos el salón de capacidad para crecer con su demanda sin necesidad de recalificar un nuevo proveedor.
¿Listo para optimizar tu próximo diseño de iluminación? No dejes que subpar casting comprometa el rendimiento de tu dispositivo o la estética. Contacta con nosotros y dejar que nuestro equipo de ingeniería revise su diseño para fabricabilidad (DFM) y le ayude a reducir costos antes de que el primer molde sea cortado.



