
La porosidad resultante de la reducción del gas atrapado o la solidificación socava la integridad de las partes fundición a presión. Sin embargo, con modernas herramientas de detección y diagnóstico de porosidad, los fabricantes transforman estas herramientas defectos de porosidad de la República de Corea.
Métodos de detección de porosidad en Fundición a presión
La detección precisa de porosidad garantiza la durabilidad, sellado e integridad dimensional en componentes de fundición. Los ingenieros confían en varios pruebas no destructivas (NDT)) métodos para localizar y evaluar vacíos internos y superficiales sin dañar partes. El método más adecuado depende del material de fundición, espesor de paredX, ubicación de defectos y nivel de calidad requerido.
Inspección de rayos X y pruebas radiográficas (RT)

Inspección de rayos X y pruebas radiográficas (RT)) detectar vacíos internos pasando rayos X o rayos gamma a través de la fundición. Las áreas metálicas Denser absorben más radiación que los poros llenos de aire, produciendo contraste a escala gris en una película o detector digital.
Los ingenieros pueden ver la distribución, tamaño y forma de porosidad directamente desde la imagen. Esta claridad visual hace que RT sea valiosa para aluminio y fundición a presión de zinc, porque la porosidad del gas interno afecta enormemente su rigidez y fuerza.
Ventajas:
- Detecta defectos internos y ocultos precisamente.
- Crea un registro de imagen permanente para trazabilidad.
- Funciona bien para componentes complejos o de paredes gruesas.
Pruebas ultrasónicas (UT) y pruebas actuales de Eddy (ET))

Pruebas ultrasónicas (UT) introduce ondas ultrasónicas de alta frecuencia en el casting. Cuando la onda se encuentra con un cambio de poro o densidad, parte de la energía se refleja de nuevo. Mediante la medición del tiempo de reflexión y la amplitud, los técnicos ubican y tallan defectos internos. UT es eficaz para secciones más gruesas y proporciona lecturas rápidas y cuantitativas.
Pruebas actuales de Eddy (ET)) depende de la inducción electromagnética. Una bobina que transporta corriente alterna genera corrientes de eddy en la capa superficial de la fundición. La porosidad o las grietas perturban estas corrientes, produciendo cambios de señal mensurables. ET es rápido y útil para materiales conductivos no ferrosos tales como aleaciones de aluminio y cobre.
| Método | Mejor | Fuerza | Límites principales |
|---|---|---|---|
| UT | Poros internos o cercanos a la superficie | penetración profunda, buena sensibilidad | Necesita ingenieros cualificados, la superficie debe ser lisa |
| ET | Defectos cercanos a la superficie | Rápido, sin contacto, seguro | Limitada a materiales conductivos, poca profundidad |
Tomografía computarizada)
Tomografía computarizada (CT)) o CT industrial proporciona una imagen tridimensional del volumen interno. Múltiples proyecciones de rayos X son reconstruidas digitalmente para revelar el tamaño exacto, la distribución y la posición de los poros.
CT ofrece mayor precisión que 2D RT, lo que lo hace ideal para componentes de precisión y alto valor como viviendas automotrices o fundición aeroespacial. También permite una medición precisa del porcentaje de volumen de poro y la cartografía espacial para estudios de inspección de porosidad.
Sin embargo, escanear partes grandes puede tomar tiempo significativo. Los ingenieros a menudo se reservan para el análisis de prototipos, validación de procesos o investigaciones de raíz cuando otros métodos NDT no pueden bastar.
Comprobaciones de inspección visual y porosidad superficial
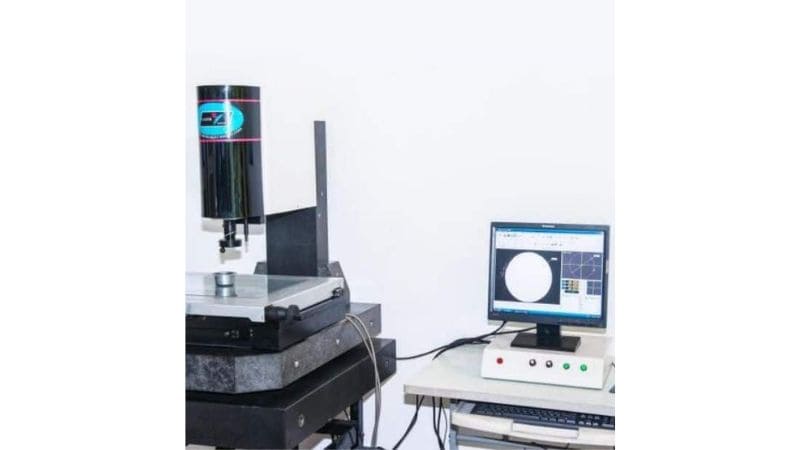
Inspección visual sigue siendo el método de prueba de porosidad más simple e inmediato. Los técnicos examinan la superficie de la fundición bajo iluminación adecuada, a veces con lupas o cámaras ópticas, para detectar poros abiertos, ampollas o pozos.
Para pequeños poros, prueba de penetrante líquido (PT)) o contraste de tinte puede ayudar la visibilidad sacando fallas a la superficie. Este enfoque es rápido, barato y adecuado para grandes carreras de producción donde el análisis interno profundo es innecesario.
Las pruebas de superficie funcionan bien para identificar vías de escape, defectos de mecanizado o problemas de adherencia de recubrimiento. Sin embargo, no pueden localizar vacíos encerrados, por lo que los fabricantes a menudo los combinan con otros métodos de prueba para la cobertura de detección de porosidad integral.
Evaluación y Clasificación de la Porosidad
La evaluación precisa de la porosidad ayuda a determinar si una fundición de aleación de aluminio cumple con requisitos estructurales, de sellado y funcionales. Las mediciones del tamaño, la distribución y la frecuencia de los poros afectan directamente la fuerza mecánica y la estanqueidad, mientras que las simulaciones y normas basadas en datos aseguran la coherencia en los lotes de producción.
Porosity Grading Standards
La clasificación porosidad establece límites mensurables para defectos aceptables en fundición a presións. Normas como ISO y ASTM clasifican aleación de aluminio fundición por tamaño de poro, densidad y ubicación. Estos niveles guían criterios de aceptación tanto para pruebas visuales como no destructivas.
Análisis cuantitativo: Tamaño poro y distribución
Evaluación cuantitativa del rendimiento de casting por análisis tamaño poro y distribución espacial. Los microporos finos inferiores a 0,1 mm no pueden debilitar la estructura, pero pueden reducir la eficacia de sellado en componentes hidráulicos o motores.
Los técnicos a menudo calculan porcentaje de porosidad como la relación entre el área de poro y el área total de sección transversal. Incluso pequeños racimos de poros cerca de zonas de estrés crítico pueden reducir la resistencia a la fatiga. Para fundición a presión de aluminios, la dispersión uniforme de los poros finos es preferido a los vacíos grandes aislados.
El mapeo espacial o la reconstrucción 3D identifica si los defectos se concentran cerca de las puertas, paredes gruesas o uniones de enfriamiento. Estos resultados ayudan a los ingenieros a ajustar las tasas de presión de inyección, ventilación y enfriamiento para reducir la captación de gas local.
Análisis estadístico y enfoques de simulación
Análisis estadístico y herramientas de simulación ayudar a predecir las tendencias de porosidad antes de la producción final. Los ingenieros utilizan estudios de regresión y correlación para vincular parámetros de proceso como temperatura de fusión, velocidad de disparos y nivel de vacío a la probabilidad de porosidad.
Modelos de simulación de fundición basados en ordenadores, especialmente en aleaciones de aluminio, estiman los riesgos de defecto mediante la visualización de la captación de aire y la reducción de solidificación. Los modelos validados se comparan con los resultados de la prueba CT o ultrasónicos para refinar la precisión.
Los datos de la producción repetida se alimentan en gráficos de control o índices de capacidad de proceso (Cpk). Cuando los datos estadísticos muestran los recuentos crecientes de los poros, los parámetros se ajustan en consecuencia. Este bucle de retroalimentación garantiza una calidad constante, ayudando a los fabricantes a mantener el cumplimiento de las normas internas y externas de calidad.
Remediación de la porosidad y posterior al tratamiento
La corrección de la porosidad en las partes fundidas a menudo implica sellar los vacíos microscópicos, mejorar la densidad superficial y verificar la integridad material bajo condiciones de presión controladas. Estos tratamientos aumentan el rendimiento de parte, reducen las fugas y fortalecen componentes sometidos a estrés mecánico o térmico.
Impregnación de vacío y sellado de presión
La impregnación de vacío sella micro-porosidad que penetra la sección transversal de una parte. El proceso utiliza una cámara de vacío para eliminar el aire atrapado de los poros, y luego se dibuja en un sellador de baja viscosidad, típicamente una resina polímero. Después del curado, los poros sellados crean una barrera continua que evita la fuga de líquidos o gas.
Esta técnica es especialmente útil para aluminio y fundición a presión de magnesio utilizado en motores o componentes hidráulicos. Una ventaja clave es que preserva la precisión dimensional del casting al tiempo que mejora la rigidez de la presión. Muchos fabricantes siguen con pruebas de presión para confirmar la integridad del sello.
| Paso | Medida | Propósito |
|---|---|---|
| 1 | Ciclo de vacío | Elimina el aire de los poros internos |
| 2 | Impregnación | Presenta resina de sellado |
| 3 | Curación | Resina de endurecimiento para sellado permanente |
| 4 | Pruebas de presión | Verifica el rendimiento libre de fugas |
La impregnación efectiva mejora la fiabilidad del componente, especialmente en aplicaciones que requieren contención de fluidos a largo plazo.
Acabado superficial y anodización

El acabado superficial mejora la apariencia y el rendimiento funcional al minimizar el riesgo de corrosión. Anodizing—común para fundición a presión de aluminios— forma una capa de óxido controlada que aumenta la dureza y la resistencia al desgaste.
Antes de anodizar, la superficie debe ser limpiada y lisa para eliminar contaminantes y cerrar poros poco profundos. Técnicas como el pulido mecánico o la explosión abrasiva pueden mejorar la adherencia de revestimiento.
Si la porosidad permanece después del casting, el proceso de anodización puede acentuar los defectos en lugar de ocultarlos. Para evitarlo, la impregnación suele preceder a la anodización para asegurar el sellado superficial. La parte resultante demuestra una mayor resistencia a la corrosión, uniformidad estética y una larga vida útil.
Común acabado superficialing métodos incluidos:
- Anodizing: Recubrimiento de óxido para la resistencia a la corrosión
- Electropolishing: Elimina puntos altos para acabados más suaves
- Recubrimiento de polvo: Añade capas protectoras y decorativas
Presión Isostatica Caliente (HIP) y Control de Calidad
Presión caliente Isostatic (HIP)) elimina la porosidad interna aplicando alta presión de gas y temperatura uniformemente alrededor de la fundición. Bajo estas condiciones, los átomos de metal difusan a través de las paredes de poro, cerrando los vacíos internos sin fundir la parte. Este proceso aumenta la densidad y la fuerza mecánica, por lo que es ideal para componentes aeroespaciales críticos o automotrices.
HIP opera dentro de un recipiente de presión usando un gas inerte a temperaturas elevadas (bajo el punto de fusión de la aleación) y presiones isostaticas. A menudo se combina con pruebas no destructivas después para confirmar la eliminación poro y detectar cualquier defecto estructural.
Conseguir el Control de Porosidad Robusto en su Producción
Excelente control de porosidad es una ventaja competitiva que cualquier fabricante de calidad debe tener. Es por eso que en Moldie logramos mejorar la calidad y precisión del producto a través de equipos avanzados y equipos experimentados en la industria fundición a presión. Contacta con nosotros hoy para sus partes más ligeras, más fuertes y tolerantes a la falla!
Preguntas frecuentes (FAQ))
¿Cómo afecta la porosidad a la reciclabilidad o eficacia en función de los costos de los componentes de fundición??
La porosidad misma no impide la reciclabilidad de la chatarra de metal. Sin embargo, la porosidad significativa conduce al rechazo parcial y la chatarra, lo que aumenta el consumo y los costos generales de energía por parte utilizable. Por consiguiente, la detección y prevención eficaces de la porosidad son fundamentales para mejorar la eficiencia material y apoyar los objetivos de fabricación económica.
La impregnación de vacío afecta el peso o la maquinabilidad de una parte?
El aumento de peso de resinas de impregnación es típicamente insignificante. En cuanto a la maquinabilidad, el sellador debidamente curado dentro de los poros generalmente no impide el mecanizado. De hecho, puede evitar que los fluidos de corte estén atrapados en vacíos y mejorar la vida útil creando una estructura de material más uniforme.
El equipo de producción es el primero en el equipo de producción.?
Para la detección de defectos superficiales de alta velocidad en materiales conductivos (como aluminio), Eddy Current Testing (ET) es a menudo el más rápido. Para la inspección volumétrica, los sistemas automatizados de rayos X pueden proporcionar una respuesta rápida. La elección depende de si los defectos superficiales o internos son la principal preocupación.
Puede la porosidad ser eliminada por completo en fundición a presión?
Es difícil eliminar la porosidad enteramente en la norma fundición a presión. El objetivo de la optimización del proceso es minimizar y controlarlo a niveles aceptables definidos por la función de la parte. Técnicas como los post-tratamiento fundición a presión y HIP asistidos por vacío se utilizan para lograr la porosidad casi cero para las aplicaciones más exigentes.



