
Hapsolmuş gaz veya katılaşma büzülmesinden kaynaklanan gözeneklilik, basınçlı döküm parçalarının bütünlüğünü zayıflatır. Ancak modern gözeneklilik tespit ve tanılama araçlarıyla üreticiler bu gözeneklilik kusurlarını eyleme dönüştürülebilir verilere çevirir; riskleri ölçer, uygun maliyetli düzeltici önlemler bulur ve sonuç olarak döküm parçalarının verimliliği ile kalitesini güvence altına alır.
Basınçlı Dökümde Gözeneklilik Tespit Yöntemleri
Doğru gözeneklilik tespiti, basınçlı döküm bileşenlerinde dayanıklılığı, sızdırmazlığı ve boyutsal bütünlüğü güvence altına alır. Mühendisler iç ve yüzey boşluklarını parçaya zarar vermeden bulup değerlendirmek için çeşitli tahribatsız muayene (NDT) yöntemlerinden yararlanır. En uygun yöntem döküm malzemesine, duvar kalınlığına, kusurun konumuna ve gereken kalite düzeyine bağlıdır.
Röntgen Muayenesi ve Radyografik Test (RT)

Röntgen muayenesi ve radyografik test (RT), döküm parçasından X ışınları veya gama ışınları geçirerek iç boşlukları tespit eder. Yoğun metal bölgeler hava dolu gözeneklerden daha fazla ışınım soğurur; bu durum filmde veya dijital algılayıcıda gri ton farkı oluşturur.
Mühendisler görüntüden gözenekliliğin dağılımını, boyutunu ve şeklini doğrudan görebilir. Bu görsel açıklık RT’yi alüminyum ve çinko basınçlı dökümleri için değerli kılar; çünkü iç gaz gözenekliliği bu parçaların sızdırmazlığını ve dayanımını önemli ölçüde etkiler.
Avantajları:
- İç ve gizli kusurları hassas biçimde tespit eder.
- İzlenebilirlik için kalıcı görüntü kaydı oluşturur.
- Karmaşık şekilli veya kalın duvarlı bileşenlerde iyi sonuç verir.
Ultrasonik Test (UT) ve Girdap Akımı Testi (ET)

Ultrasonik test (UT) yüksek frekanslı ultrasonik dalgaları döküm parçasının içine gönderir. Dalga gözenek veya yoğunluk değişimiyle karşılaştığında enerjinin bir bölümü geri yansır. Teknisyenler yansıma süresini ve genliğini ölçerek iç kusurların yerini ve boyutunu belirler. UT kalın kesitlerde etkilidir ve hızlı, nicel okumalar sağlar.
Girdap akımı testi (ET) elektromanyetik indüksiyondan yararlanır. Alternatif akım taşıyan bir bobin, dökümün yüzey tabakasında girdap akımları oluşturur. Gözeneklilik veya çatlaklar bu akımları bozarak ölçülebilir sinyal değişikliklerine yol açar. ET hızlıdır ve alüminyum ile bakır alaşımları gibi iletken demir dışı malzemelerde kullanışlıdır.
| Yöntem | En uygun kullanım | Güçlü yönler | Başlıca sınırlar |
|---|---|---|---|
| UT | İçteki veya yüzeye yakın gözenekler | Derin nüfuz, iyi hassasiyet | Uzman mühendisler gerekir; yüzey düzgün olmalıdır |
| ET | Yüzeye yakın kusurlar | Hızlı, temassız, güvenli | İletken malzemelerle sınırlıdır; nüfuz derinliği azdır |
Bilgisayarlı Tomografi (BT) Taraması
Bilgisayarlı tomografi (BT) veya endüstriyel BT taraması iç hacmin üç boyutlu görüntüsünü sağlar. Birden fazla röntgen projeksiyonu dijital olarak yeniden oluşturularak gözeneklerin tam boyutu, dağılımı ve konumu ortaya çıkarılır.
BT, 2D RT’den daha yüksek doğruluk sunar; bu nedenle otomotiv muhafazaları veya havacılık dökümleri gibi hassas ve yüksek değerli bileşenler için idealdir. Gözeneklilik incelemelerinde gözenek hacmi yüzdesinin hassas ölçümüne ve konum haritalamasına da olanak tanır.
Bununla birlikte büyük parçaların taranması önemli ölçüde zaman alabilir. Diğer NDT yöntemlerinin yeterli olmadığı durumlarda mühendisler bu yöntemi çoğu zaman prototip analizi, proses doğrulama veya kök neden incelemesi için ayırır.
Görsel Muayene ve Yüzey Gözenekliliği Kontrolleri
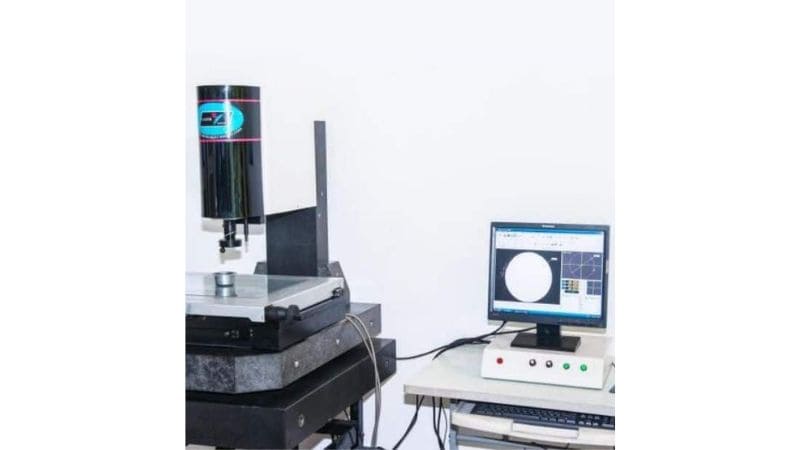
Görsel muayene, gözeneklilik testinin en basit ve en hızlı yöntemidir. Teknisyenler açık gözenekleri, kabarcıkları veya çukurları tespit etmek için döküm yüzeyini uygun aydınlatma altında, bazen büyüteç veya optik kameralarla inceler.
Küçük gözeneklerde sıvı penetrant testi (PT) veya boya kontrastı kusurları yüzeye çıkararak görünürlüğü artırabilir. Bu yaklaşım hızlı ve düşük maliyetlidir; derinlemesine iç analiz gerekmeyen büyük üretim serilerine uygundur.
Yüzey testleri sızıntı yollarını, işleme kusurlarını veya kaplama yapışması sorunlarını belirlemede etkilidir. Ancak kapalı boşlukların yerini tespit edemezler; bu nedenle üreticiler kapsamlı gözeneklilik tespiti için çoğu zaman başka test yöntemlerini de kullanır.
Gözenekliliğin Değerlendirilmesi ve Sınıflandırılması
Gözenekliliğin doğru değerlendirilmesi, alüminyum alaşımlı bir dökümün yapısal, sızdırmazlık ve işlev gerekliliklerini karşılayıp karşılamadığını belirlemeye yardımcı olur. Gözenek boyutu, dağılımı ve sıklığına ilişkin ölçümler mekanik dayanımı ve hava sızdırmazlığını doğrudan etkiler; veriye dayalı simülasyonlar ve standartlar ise üretim partileri arasında tutarlılığı güvence altına alır.
Gözeneklilik Derecelendirme Standartları
Gözeneklilik derecelendirmesi, basınçlı dökümlerde kabul edilebilir kusurlar için ölçülebilir sınırlar belirler. ISO ve ASTM gibi standartlar alüminyum alaşımlı dökümleri gözenek boyutuna, yoğunluğa ve konuma göre sınıflandırır. Bu seviyeler hem görsel hem de tahribatsız muayene için kabul ölçütlerine yön verir.
Nicel Analiz: Gözenek Boyutu ve Dağılımı
Döküm performansı gözenek boyutu ve mekânsal dağılımı incelenerek nicel olarak değerlendirilir. 0.1 mm’nin altındaki ince mikro gözenekler yapıyı zayıflatmayabilir; ancak hidrolik veya motor bileşenlerinin sızdırmazlığını düşürebilir.
Teknisyenler çoğu zaman gözeneklilik yüzdesini gözenek alanının toplam kesit alanına oranı olarak hesaplar. Kritik gerilim bölgelerinin yakınındaki küçük gözenek kümeleri bile yorulma direncini azaltabilir. Alüminyum basınçlı dökümlerde tekil büyük boşluklar yerine ince gözeneklerin eşit dağılmış olması tercih edilir.
Mekânsal haritalama veya 3D yeniden oluşturma, kusurların yollukların, kalın duvarların ya da soğutma birleşimlerinin yakınında yoğunlaşıp yoğunlaşmadığını belirler. Bu sonuçlar mühendislerin yerel gaz hapsolmasını azaltmak için enjeksiyon basıncını, havalandırmayı ve soğuma hızlarını ayarlamasına yardımcı olur.
İstatistiksel Analiz ve Simülasyon Yaklaşımları
İstatistiksel analiz ve simülasyon araçları, nihai üretimden önce gözeneklilik eğilimlerini öngörmeye yardımcı olur. Mühendisler eriyik sıcaklığı, enjeksiyon hızı ve vakum seviyesi gibi proses parametrelerini gözeneklilik olasılığıyla ilişkilendirmek için regresyon ve korelasyon çalışmalarından yararlanır.
Özellikle alüminyum alaşımlarında bilgisayar tabanlı döküm simülasyonu modelleri hava hapsolmasını ve katılaşma büzülmesini görselleştirerek kusur risklerini tahmin eder. Doğruluğu iyileştirmek için doğrulanmış modeller BT veya ultrasonik test sonuçlarıyla karşılaştırılır.
Tekrarlanan üretim çalışmalarından elde edilen veriler kontrol grafiklerine veya proses yeterlilik indekslerine (Cpk) aktarılır. İstatistiksel veriler gözenek sayısının arttığını gösterdiğinde parametreler buna göre ayarlanır. Bu geri bildirim döngüsü tutarlı kaliteyi ve üreticilerin iç ve dış kalite standartlarına uyumunu destekler.
Gözenekliliğin Giderilmesi ve Son İşlemler
Basınçlı döküm parçalardaki gözenekliliği düzeltmek çoğu zaman mikroskobik boşlukların kapatılmasını, yüzey yoğunluğunun artırılmasını ve kontrollü basınç koşullarında malzeme bütünlüğünün doğrulanmasını içerir. Bu işlemler parça performansını yükseltir, sızıntıyı azaltır ve mekanik ya da ısıl gerilime maruz kalan bileşenleri güçlendirir.
Vakumla Emprenye ve Basınçla Sızdırmazlık
Vakumla emprenye, parçanın kesitine uzanan mikro gözenekliliği kapatır. Proseste hapsolmuş havayı gözeneklerden çıkarmak için vakum haznesi kullanılır; ardından düşük viskoziteli, genellikle polimer esaslı bir sızdırmazlık reçinesi içeri çekilir. Kürlenme sonrasında kapatılan gözenekler sıvı veya gaz sızıntısını önleyen kesintisiz bir bariyer oluşturur.
Bu teknik özellikle motorlarda veya hidrolik bileşenlerde kullanılan alüminyum ve magnezyum basınçlı dökümleri için yararlıdır. Başlıca avantajlarından biri basınç sızdırmazlığını artırırken dökümün boyutsal doğruluğunu korumasıdır. Birçok üretici sızdırmazlığın bütünlüğünü doğrulamak için ardından basınç testi yapar.
| Adım | İşlem | Amaç |
|---|---|---|
| 1 | Vakum çevrimi | İç gözeneklerdeki havayı uzaklaştırır |
| 2 | Emprenye | Sızdırmazlık reçinesini içeri alır |
| 3 | Kürleme | Kalıcı sızdırmazlık için reçineyi sertleştirir |
| 4 | Basınç testi | Sızıntısız performansı doğrular |
Etkili emprenye, özellikle uzun süre sıvı tutması gereken uygulamalarda bileşen güvenilirliğini artırır.
Yüzey İşlemi ve Eloksal

Yüzey işlemi, korozyon riskini azaltırken görünüşü ve işlevsel performansı iyileştirir. Alüminyum basınçlı dökümlerde yaygın olan eloksal, sertliği ve aşınma direncini artıran kontrollü bir oksit tabakası oluşturur.
Eloksaldan önce kirleticileri gidermek ve sığ gözenekleri kapatmak için yüzey temizlenip düzeltilmelidir. Mekanik parlatma veya aşındırıcı püskürtme gibi teknikler kaplamanın yapışmasını iyileştirebilir.
Döküm sonrasında gözeneklilik kalmışsa eloksal kusurları gizlemek yerine belirginleştirebilir. Bunu önlemek için yüzeyin sızdırmazlığını güvence altına almak amacıyla çoğu zaman eloksaldan önce emprenye yapılır. Ortaya çıkan parça daha iyi korozyon direnci, estetik tutarlılık ve daha uzun hizmet ömrü gösterir.
Yaygın yüzey işlem yöntemleri şunlardır:
- Eloksal: Korozyon direnci sağlayan oksit kaplama
- Elektropolisaj: Daha düzgün yüzey için yüksek noktaları giderir
- Toz boya: Koruyucu ve dekoratif katmanlar ekler
Sıcak İzostatik Presleme (HIP) ve Kalite Kontrolü
Sıcak İzostatik Presleme (HIP), dökümün çevresine eşit biçimde yüksek gaz basıncı ve sıcaklık uygulayarak iç gözenekliliği giderir. Bu koşullarda metal atomları gözenek duvarları boyunca difüze olur ve parça eritilmeden iç boşluklar kapanır. Bu proses yoğunluğu ve mekanik dayanımı artırdığından kritik havacılık veya otomotiv bileşenleri için idealdir.
HIP, basınç kabı içinde alaşımın erime noktasının altındaki yüksek sıcaklıklarda ve izostatik basınçlarda inert gaz kullanılarak uygulanır. Gözeneklerin giderildiğini doğrulamak ve yapısal kusurları saptamak için sonrasında çoğu zaman tahribatsız muayeneyle birlikte yürütülür.
Üretimde Güçlü Gözeneklilik Kontrolü Sağlama
Mükemmel gözeneklilik kontrolü her kaliteli üreticinin sahip olması gereken rekabet avantajıdır. Bu nedenle Moldie olarak basınçlı döküm sektöründeki ileri ekipmanlarımız ve deneyimli ekiplerimizle ürün kalitesini ve doğruluğunu artırıyoruz. Daha hafif, daha sağlam ve kusurlara dayanıklı parçalarınız için bugün bizimle iletişime geçin!
Sık Sorulan Sorular (SSS)
Gözeneklilik, basınçlı döküm bileşenlerinin geri dönüştürülebilirliğini veya maliyet verimliliğini nasıl etkiler?
Gözenekliliğin kendisi hurda metalin geri dönüştürülebilirliğini engellemez. Ancak yüksek gözeneklilik parçaların reddedilmesine ve hurdaya ayrılmasına yol açarak kullanılabilir parça başına toplam enerji tüketimini ve maliyeti artırır. Bu nedenle etkili gözeneklilik tespiti ve önleme, malzeme verimliliğini artırmanın ve ekonomik üretim hedeflerini desteklemenin temelidir.
Vakumla emprenye bir parçanın ağırlığını veya işlenebilirliğini etkiler mi?
Emprenye reçinelerinin yol açtığı ağırlık artışı genellikle ihmal edilebilir düzeydedir. İşlenebilirlik açısından gözeneklerde uygun biçimde kürlenmiş sızdırmazlık malzemesi genellikle işlemeyi zorlaştırmaz. Hatta kesme sıvılarının boşluklarda hapsolmasını önleyebilir ve daha homojen bir malzeme yapısı oluşturarak takım ömrünü artırabilir.
Üretim hatlarında en hızlı gözeneklilik tespit yöntemi hangisidir?
İletken malzemelerde (örneğin alüminyum) yüksek hızlı yüzey kusuru taraması için Girdap Akımı Testi (ET) çoğu zaman en hızlı yöntemdir. Hacimsel muayenede otomatik röntgen sistemleri hızlı geri bildirim sağlayabilir. Seçim, öncelikli kaygının yüzey kusurları mı yoksa iç kusurlar mı olduğuna bağlıdır.
Basınçlı dökümde gözeneklilik tamamen giderilebilir mi?
Standart basınçlı dökümde gözenekliliği tamamen gidermek zordur. Proses optimizasyonunun amacı, parçanın işlevine göre belirlenen kabul edilebilir seviyelere kadar gözenekliliği en aza indirmek ve kontrol etmektir. En zorlu uygulamalarda sıfıra yakın gözeneklilik elde etmek için vakum destekli basınçlı döküm ve işlem sonrası HIP gibi teknikler kullanılır.







