
A bezárt gázok vagy a dermedéskori zsugorodás okozta porozitás rontja a nyomásos öntéssel készült alkatrészek szerkezeti épségét. A modern porozitásvizsgáló és diagnosztikai eszközök segítségével azonban a gyártók ezeket a porozitási hibákat hasznosítható adatokká alakítják, amelyek révén számszerűsíthetik a kockázatokat, költséghatékony korrekciós intézkedéseket találhatnak, és végső soron biztosíthatják az öntvények hatékonyságát és minőségét.
Porozitásvizsgálati módszerek nyomásos öntésnél
A porozitás pontos kimutatása biztosítja a nyomásos öntvények tartósságát, tömítettségét és méretpontosságát. A mérnökök számos roncsolásmentes vizsgálati (NDT) eljárást alkalmaznak a belső és felületi üregek felderítésére és értékelésére anélkül, hogy károsítanák az alkatrészeket. A legmegfelelőbb módszer kiválasztása az öntvény anyagától, a falvastagságtól, a hiba helyétől és az elvárt minőségi szinttől függ.
Röntgenvizsgálat és radiográfiai vizsgálat (RT)

Röntgenvizsgálat és radiográfiai vizsgálat (RT) A belső üregeket röntgen- vagy gamma-sugaraknak az öntvényen való áteresztésével mutatják ki. A fém sűrűbb részei jobban elnyelik a sugárzást, mint a levegővel teli pórusok, így szürkeárnyalatos kontraszt keletkezik a filmen vagy a digitális detektoron.
A mérnökök közvetlenül a képen láthatják a porozitás eloszlását, méretét és alakját. Ez a vizuális átláthatóság értékessé teszi az RT-t az alumínium és cink nyomásos öntvények esetében, mivel a belső gázporozitás jelentősen befolyásolja azok tömítettségét és szilárdságát.
Előnyök:
- Pontosan kimutatja a belső és rejtett hibákat.
- Tartós képi dokumentációt hoz létre a visszakövethetőség érdekében.
- Jól alkalmazható összetett alakú vagy vastag falú alkatrészeknél.
Ultrahangos vizsgálat (UT) és örvényáramos vizsgálat (ET)

Ultrahangos vizsgálat (UT) Nagyfrekvenciás ultrahanghullámokat vezet az öntvénybe. Amikor a hullám pórusba vagy sűrűségváltozásba ütközik, az energia egy része visszaverődik. A visszaverődési idő és az amplitúdó mérésével a technikusok meghatározzák a belső hibák helyét és méretét. Az UT (ultrahangos vizsgálat) hatékonyabb vastagabb keresztmetszeteknél, és gyors, számszerűsíthető eredményeket szolgáltat.
Örvényáramos vizsgálat (ET) elektromágneses indukción alapul. A váltakozó árammal táplált tekercs örvényáramokat kelt az öntvény felületi rétegében. A porozitás vagy a repedések megzavarják ezeket az áramokat, mérhető jelváltozásokat okozva. Az ET gyors és hasznos vezetőképes nemvas fémek – például alumínium- és rézötvözetek – vizsgálatára.
| Módszer | Ideális alkalmazás | Előnyök | Főbb korlátok |
|---|---|---|---|
| UT | Belső vagy felületközeli pórusok | Mély behatolás, jó érzékenység | Szakképzett mérnököket igényel, sima felület szükséges |
| ET | Felületközeli hibák | Gyors, érintésmentes, biztonságos | Csak vezetőképes anyagokra korlátozódik, kis behatolási mélység |
Komputertomográfia (CT-vizsgálat)
Komputertomográfia (CT) vagy ipari CT-vizsgálat háromdimenziós képet nyújt a belső térfogatról. Számos röntgenfelvétel digitális rekonstrukciója révén meghatározható a pórusok pontos mérete, eloszlása és elhelyezkedése.
A CT nagyobb pontosságot biztosít, mint a 2D-s röntgenvizsgálat (RT), így ideális választás precíziós és nagy értékű alkatrészek – például autóipari házak vagy repülőgépipari öntvények – vizsgálatához. Lehetővé teszi továbbá a pórustérfogat-százalék pontos mérését és a térbeli feltérképezést a porozitásvizsgálatok során.
A nagy méretű alkatrészek vizsgálata azonban jelentős időt vehet igénybe. A mérnökök ezért gyakran prototípus-elemzésre, folyamatvalidálásra vagy kiváltó okok feltárására tartogatják ezt az eljárást olyan esetekben, amikor más roncsolásmentes vizsgálati (NDT) módszerek nem elegendőek.
Szemrevételezés és felületi porozitásvizsgálat
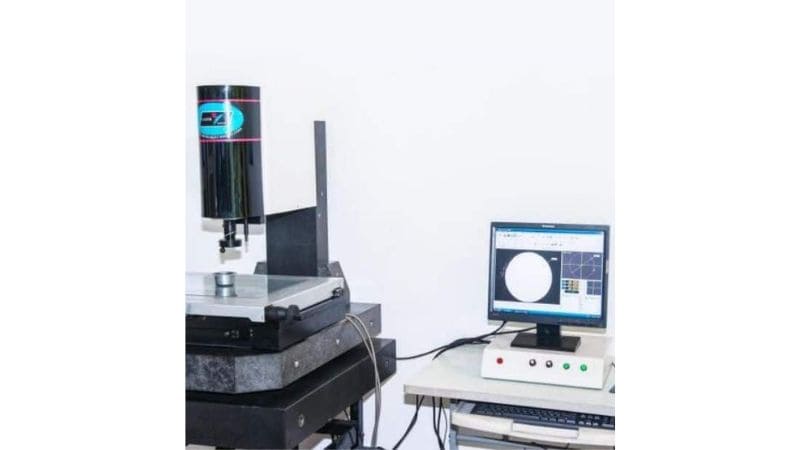
Szemrevételezés Ez továbbra is a legegyszerűbb és leggyorsabb porozitásvizsgálati módszer. A szakemberek megfelelő megvilágítás mellett – esetenként nagyító vagy optikai kamera segítségével – vizsgálják át az öntvény felületét, hogy felfedezzék a nyitott pórusokat, hólyagokat vagy felületi üregeket.
Apró pórusok esetén a folyadékbehatolásos vizsgálat (PT) vagy a kontrasztfestékes eljárás javíthatja a láthatóságot azáltal, hogy a felszínre hozza a hibákat. Ez a módszer gyors, költséghatékony, és alkalmas nagy sorozatú gyártás ellenőrzésére, ahol nincs szükség mélyreható belső elemzésre.
A felületi vizsgálatok hatékonyak a szivárgási utak, a megmunkálási hibák vagy a bevonat tapadási problémáinak azonosítására. Mivel azonban nem képesek kimutatni a zárt üregeket, a gyártók gyakran más vizsgálati módszerekkel kombinálják őket a porozitás teljes körű ellenőrzése érdekében.
A porozitás értékelése és osztályozása
A porozitás pontos értékelése segít meghatározni, hogy az alumíniumötvözet öntvény megfelel-e a szerkezeti, tömítési és funkcionális követelményeknek. A pórusméret, -eloszlás és -gyakoriság mérése közvetlen hatással van a mechanikai szilárdságra és a légtömörségre, miközben az adatalapú szimulációk és szabványok biztosítják az egységességet a gyártási tételek között.
Porozitás-besorolási szabványok
A porozitás szerinti besorolás mérhető határértékeket állapít meg a nyomásos öntvényeknél elfogadható hibákra vonatkozóan. Az olyan szabványok, mint az ISO és az ASTM, osztályozzák az alumíniumötvözet öntvényeket a pórusméret, a sűrűség és az elhelyezkedés alapján. Ezek a szintek határozzák meg az elfogadási kritériumokat mind a vizuális, mind a roncsolásmentes vizsgálatok esetében.
Mennyiségi elemzés: pórusméret és -eloszlás
Az öntvény teljesítményének mennyiségi értékelése a következő elemzésével történik: pórusméret és térbeli eloszlás. A 0,1 mm-nél kisebb finom mikropórusok nem feltétlenül gyengítik a szerkezetet, de csökkenthetik a tömítés hatékonyságát hidraulikus vagy motoralkatrészek esetében.
A szakemberek gyakran kiszámítják a porozitás százalékos arányát a pórusok felületének és a teljes keresztmetszeti felületnek az arányaként. Még a kritikus igénybevételű zónák közelében található kisebb póruscsoportok is csökkenthetik a kifáradással szembeni ellenállást. Alumínium nyomásos öntvényeknél előnyösebb a finom pórusok egyenletes eloszlása, mint az elszigetelt, nagy üregeké.
A térbeli leképezés vagy a 3D rekonstrukció feltárja, hogy a hibák a beömlők, a vastag falrészek vagy a hűtési csomópontok közelében koncentrálódnak-e. Ezek az eredmények segítenek a mérnököknek a befecskendezési nyomás, a légtelenítés és a hűtési sebesség módosításában a helyi gázbezáródás csökkentése érdekében.
Statisztikai elemzési és szimulációs módszerek
Statisztikai elemzés és szimulációs eszközök segít előre jelezni a porozitási tendenciákat a végleges gyártás előtt. A mérnökök regressziós és korrelációs vizsgálatokkal tárják fel az olyan folyamatparaméterek – például az olvadék hőmérséklete, a lövet sebessége és a vákuumszint – és a porozitás valószínűsége közötti összefüggéseket.
A számítógépes öntési szimulációs modellek – különösen alumíniumötvözetek esetében – a levegőbezáródás és a dermedés közbeni zsugorodás megjelenítésével becsülik meg a hibák kockázatát. A pontosság növelése érdekében a validált modelleket összevetik a CT- vagy ultrahangos vizsgálatok eredményeivel.
Az ismételt gyártási folyamatokból származó adatokat szabályozási diagramokba vagy folyamatképességi mutatókba (Cpk) viszik be. Ha a statisztikai adatok a pórusok számának növekedését mutatják, a paramétereket ennek megfelelően módosítják. Ez a visszacsatolási hurok biztosítja az állandó minőséget, segítve a gyártókat a belső és külső minőségi szabványoknak való megfelelés fenntartásában.
Porozitás kezelése és utókezelés
A nyomásos öntésű alkatrészek porozitásának korrigálása gyakran magában foglalja a mikroszkopikus üregek tömítését, a felületi tömörség javítását és az anyag integritásának ellenőrzését szabályozott nyomási körülmények között. Ezek az eljárások javítják az alkatrész teljesítményét, csökkentik a szivárgást, és megerősítik a mechanikai vagy termikus igénybevételnek kitett alkatrészeket.
Vákuumimpregnálás és nyomásos tömítés
A vákuumimpregnálás tömíti az alkatrész keresztmetszetén áthatoló mikroporozitást. Az eljárás során vákuumkamrát használnak a pórusokba zárt levegő eltávolítására, majd alacsony viszkozitású tömítőanyagot – jellemzően polimer gyantát – szívatnak be a helyére. A kikeményedés után a tömített pórusok folytonos gátat képeznek, amely megakadályozza a folyadék vagy gáz szivárgását.
Ez az eljárás különösen hasznos alumínium és magnézium nyomásos öntvények esetében, amelyeket motorokban vagy hidraulikus alkatrészekben használnak. Fő előnye, hogy megőrzi az öntvény méretpontosságát, miközben javítja a nyomásállóságot (tömítettséget). Számos gyártó nyomáspróbát is végez a tömítettség ellenőrzésére.
| Lépés | Művelet | Cél |
|---|---|---|
| 1 | Vákuumciklus | Eltávolítja a levegőt a belső pórusokból |
| 2 | Impregnálás | Tömítőgyanta bevitele |
| 3 | Kikeményítés | A gyanta megszilárdítása a tartós tömítés érdekében |
| 4 | Nyomáspróba | Szivárgásmentes működés ellenőrzése |
A hatékony impregnálás növeli az alkatrész megbízhatóságát, különösen olyan alkalmazásoknál, ahol hosszú távú folyadéktartás szükséges.
Felületkezelés és eloxálás

A felületkezelés javítja a megjelenést és a funkcionális teljesítményt, miközben minimálisra csökkenti a korrózió kockázatát. Az eloxálás– amely gyakori eljárás alumínium nyomásos öntvényeknél – szabályozott oxidréteget hoz létre, amely növeli a keménységet és a kopásállóságot.
Az eloxálás előtt a felületet meg kell tisztítani és simítani a szennyeződések eltávolítása, valamint a sekély pórusok lezárása érdekében. Az olyan eljárások, mint a mechanikus polírozás vagy a szemcseszórás, javíthatják a bevonat tapadását.
Ha az öntés után porozitás marad vissza, az eloxálási folyamat inkább kiemelheti, mintsem elfedné a hibákat. Ennek elkerülése érdekében az eloxálást gyakran impregnálás előzi meg a felület tömítése céljából. Az így kezelt alkatrész jobb korrózióállóságot, esztétikai egységességet és hosszabb élettartamot mutat.
Gyakori felületkezelési eljárások:
- Eloxálás: Oxidbevonat a korrózióállóság érdekében
- Elektropolírozás: Eltávolítja a kiemelkedő részeket a simább felület érdekében
- Porszórás: Védő- és díszítőrétegeket hoz létre
Meleg izosztatikus sajtolás (HIP) és minőségellenőrzés
Meleg izosztatikus sajtolás (HIP) Megszünteti a belső porozitást azáltal, hogy magas gáznyomást és hőmérsékletet alkalmaz egyenletesen az öntvény körül. Ilyen körülmények között a fématomok diffúzió révén átjutnak a pórusfalakon, és lezárják a belső üregeket anélkül, hogy az alkatrész megolvadna. Ez az eljárás növeli a sűrűséget és a mechanikai szilárdságot, így ideális megoldást jelent kritikus fontosságú repülőgép-ipari vagy autóipari alkatrészek esetében.
A HIP-eljárás egy nyomástartó edény belsejében zajlik, inert gáz alkalmazásával, emelt hőmérsékleten (az ötvözet olvadáspontja alatt) és izosztatikus nyomáson. Gyakran követi roncsolásmentes vizsgálat a pórusok megszűnésének igazolására és az esetleges szerkezeti hibák feltárására.
Megbízható porozitás-szabályozás a gyártásban
A kiváló porozitás-szabályozás olyan versenyelőny, amellyel minden minőségi gyártónak rendelkeznie kell. A Moldie-nál ezért javítjuk a termékek minőségét és pontosságát korszerű berendezések és tapasztalt szakértői csapatok segítségével a nyomásos öntés iparágában. Lépjen kapcsolatba velünk még ma, és szerezzen könnyebb, erősebb és hibatűrőbb alkatrészeket!
Gyakran ismételt kérdések (GYIK)
Hogyan befolyásolja a porozitás a nyomásos öntéssel készült alkatrészek újrahasznosíthatóságát vagy költséghatékonyságát?
Maga a porozitás nem akadályozza a fémhulladék újrahasznosítását. A jelentős mértékű porozitás azonban az alkatrész selejtezéséhez vezet, ami növeli az energiafelhasználást és az egy felhasználható alkatrészre jutó költségeket. Ezért a porozitás hatékony felismerése és megelőzése kulcsfontosságú az anyagfelhasználás hatékonyságának javításában és a gazdaságos gyártási célok elérésében.
Befolyásolja-e a vákuumimpregnálás az alkatrész súlyát vagy megmunkálhatóságát?
Az impregnáló gyanták okozta súlynövekedés általában elhanyagolható. Ami a megmunkálhatóságot illeti, a pórusokban megfelelően kikeményedett tömítőanyag rendszerint nem akadályozza a megmunkálást. Sőt, megakadályozhatja a hűtő-kenő folyadékok üregekbe szorulását, és az egységesebb anyagszerkezet révén javíthatja a szerszám élettartamát.
Melyik a leggyorsabb porozitás-ellenőrzési módszer a gyártósorokon?
Vezetőképes anyagok (például alumínium) felületi hibáinak nagy sebességű vizsgálatára gyakran az örvényáramos vizsgálat (ET) a leggyorsabb módszer. A térfogati vizsgálatnál az automatizált röntgenrendszerek biztosíthatnak gyors visszajelzést. A választás attól függ, hogy a felületi vagy a belső hibák jelentik-e a fő problémát.
Teljesen megszüntethető-e a porozitás a nyomásos öntés során?
A hagyományos nyomásos öntésnél nehéz teljesen kiküszöbölni a porozitást. A folyamatoptimalizálás célja, hogy azt minimalizálják, és az alkatrész rendeltetése által meghatározott, elfogadható szintre szorítsák vissza. A legszigorúbb követelményeket támasztó alkalmazásoknál a nullához közeli porozitás elérése érdekében olyan eljárásokat alkalmaznak, mint a vákuumtámogatott nyomásos öntés és a HIP (meleg izosztatikus sajtolás) utókezelés.







