
A nyomásos öntés olyan gyártási eljárás, amely során olvadt színesfémet (nem vasalapú fémet) sajtolnak acélöntőformába nagy vagy alacsony nyomáson. Lehűlés után az alkatrészt kivetik a formából; az így kapott darab már szinte a végleges formával (near-net-shape) rendelkezik, így azonnal felhasználható vagy tovább megmunkálható.
A fő vonzerő egyszerű: bonyolult fémalkatrészek gyártása másodpercek alatt, állandó minőségben és minimális hulladékképződéssel. A gyártási lehetőségeket mérlegelő mérnökök és beszerzési csoportok számára gyakran ez a sebesség és pontosság kombinációja a döntő tényező.
Ugyanakkor az eljárásnak vannak hátrányai is. A szerszámkészítés jelentős kezdeti költséggel jár, és nem minden ötvözet vagy alkatrészgeometria alkalmas erre a technológiára. Ez az útmutató áttekinti az eljárás változatait, az anyagválasztási lehetőségeket, a gyakori alkalmazási területeket és a gyakorlati szempontokat, segítve Önt abban, hogy eldöntse: megfelel-e a nyomásos öntés az Ön projektjének.
Hogyan működik a nagynyomású öntés?
A nagynyomású öntés során egy öntőgépbe szerelt, két részből – egy álló és egy mozgó félből – álló acélformát használnak. A forma üregét úgy alakítják ki, hogy megfeleljen a kívánt alkatrészformának. Az olvadt fémet nyomás alatt préselik az üregbe, rövid ideig benne tartják a megszilárdulásig, majd kilökik.
A gép két fő rendszerből áll:
-
Befecskendező rendszer – az olvadt fémet a formába juttatja
-
Zárórendszer – a befecskendezés során nagy nyomás alatt zárva tartja a formafeleket
A ciklusidők rövidek – a befecskendezéstől a kilökésig gyakran csak másodpercek telnek el –, ami rendkívül termelékennyé teszi az eljárást közepes és nagy sorozatszámú gyártás esetén.
Nagynyomású és kisnyomású öntés összehasonlítása
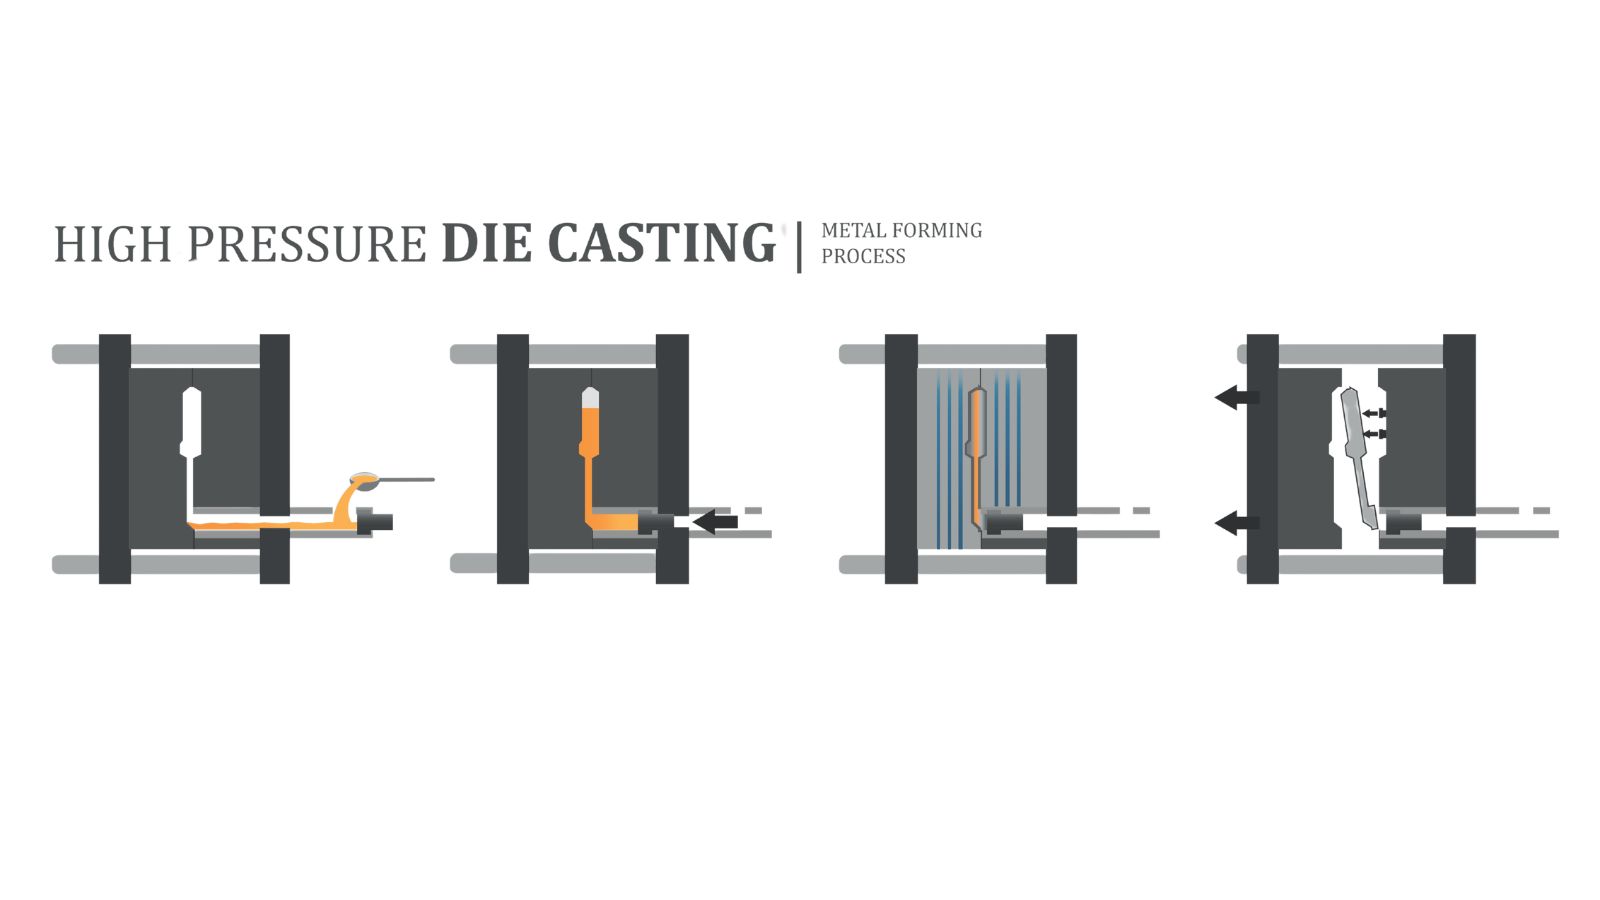
Nagynyomású öntés (HPDC) 1500–25 400 psi nyomáson működik, és ezredmásodpercek alatt tölti ki az öntőformát. Szoros tűréshatárokat, sima felületet és gyors ciklusidőt biztosít, így ez a szabványos választás nagy sorozatban gyártott alumínium-, cink- és magnéziumalkatrészek esetében. Fő hátránya a beszoruló levegő kockázata, amely porozitást okozhat.
Kisnyomású öntés (LPDC) 2–15 psi nyomást alkalmaz, így lassabban és kíméletesebben tölti ki az öntőformát. Ez csökkenti a turbulenciát és a porozitást, jobb belső szerkezeti integritású alkatrészeket eredményezve. Gyakran alkalmazzák szerkezeti elemek – például gépjárműkeréktárcsák – gyártásánál, bár a ciklusidők hosszabbak.
Melegkamrás és hidegkamrás öntés összehasonlítása
A melegkamrás és hidegkamrás gépek közötti választás az ötvözet olvadáspontjától függ:
-
Melegkamrás – A befecskendező szerkezet az olvadt fémben helyezkedik el. Gyors ciklusok, minimális oxidáció. Cinkkel, magnéziummal és más alacsony olvadáspontú ötvözetekkel használható. Alumíniumhoz nem alkalmas mert károsítja az acélalkatrészeket.
-
Hidegkamrás – A fém olvasztása külön kemencében történik, majd onnan adagolják át a befecskendező hüvelybe. Ez a megoldás alkalmas alumínium, réz és egyéb magas olvadáspontú ötvözetek feldolgozására. Az anyag külön történő adagolása (merőkanállal való bevitele) időigényesebb folyamat, ugyanakkor ez az egyetlen praktikus módszer az ilyen típusú anyagok esetében.
Az alumínium nyomásos öntés túlnyomórészt hidegkamrás gépeken zajlik.
A nyomásos öntési eljárásban gyakran használt anyagok
| Nyomásos öntés különböző anyagokkal | Gyakori ötvözetminőségek | Főbb jellemzők |
|---|---|---|
| Alumínium nyomásos öntés | A380, ADC12, A360 | Kis tömeg, korrózióállóság, jó hővezető képesség |
| Cink nyomásos öntés | Zamak 3, Zamak 5 | Kiváló részletgazdagság, sima felület, hosszú szerszámélettartam |
| Magnézium nyomásos öntés | AZ91D, AM60 | Legjobb szilárdság-tömeg arány, kiválóan alkalmas vékony falú öntvényekhez |
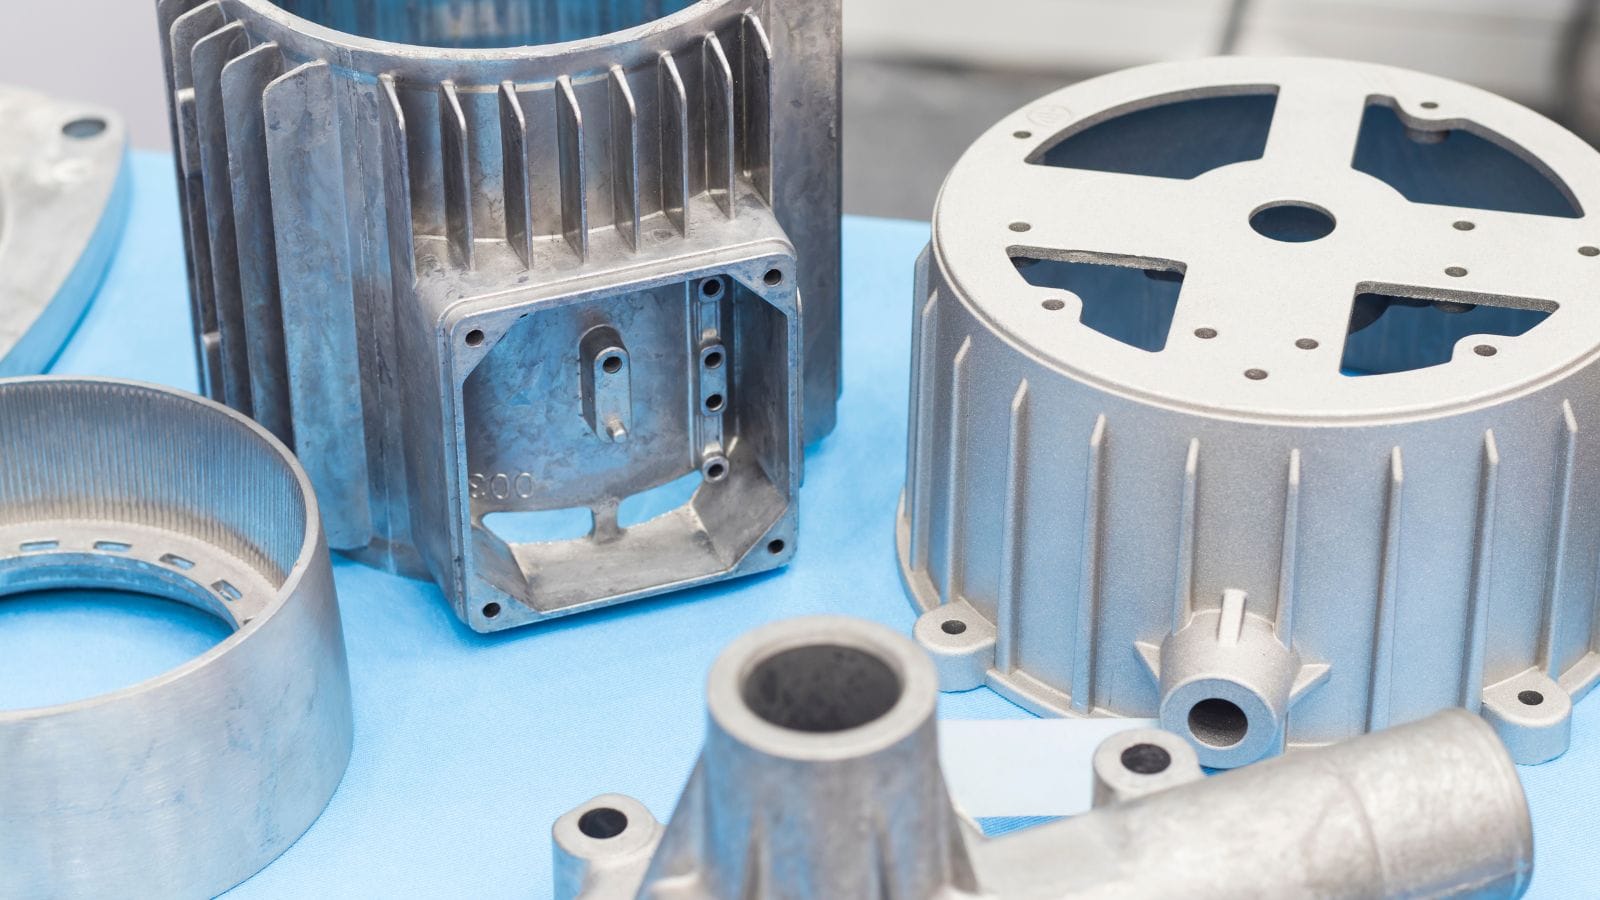
A szilárdság, az önthetőség és a költséghatékonyság optimális egyensúlya miatt az alumínium nyomásos öntés a legelterjedtebb eljárás. Ezzel szemben a cink a kis méretű, bonyolult formájú – ahol a felületi részletek kidolgozottsága kulcsfontosságú – alkatrészeknél előnyös, a magnéziumot pedig akkor választják, ha a tömegcsökkentés a legfőbb szempont.
A nagynyomású öntés tipikus alkalmazási területei
| Iparág | Gyakori alkatrészek |
|---|---|
| Autóipar | Motorblokkok, sebességváltó-házak, tartóelemek |
| Szórakoztatóelektronika | Készülékvázak, hűtőbordák, csatlakozók |
| Repülőgépipar | Szerkezeti tartóelemek, házak |
| Ipar | Szivattyúházak, szeleptestek, motorházak |
| Általános | Szerelvények, háztartási gépalkatrészek, díszítőelemek |
Nagynyomású öntőszerszámok tervezése és alapjai
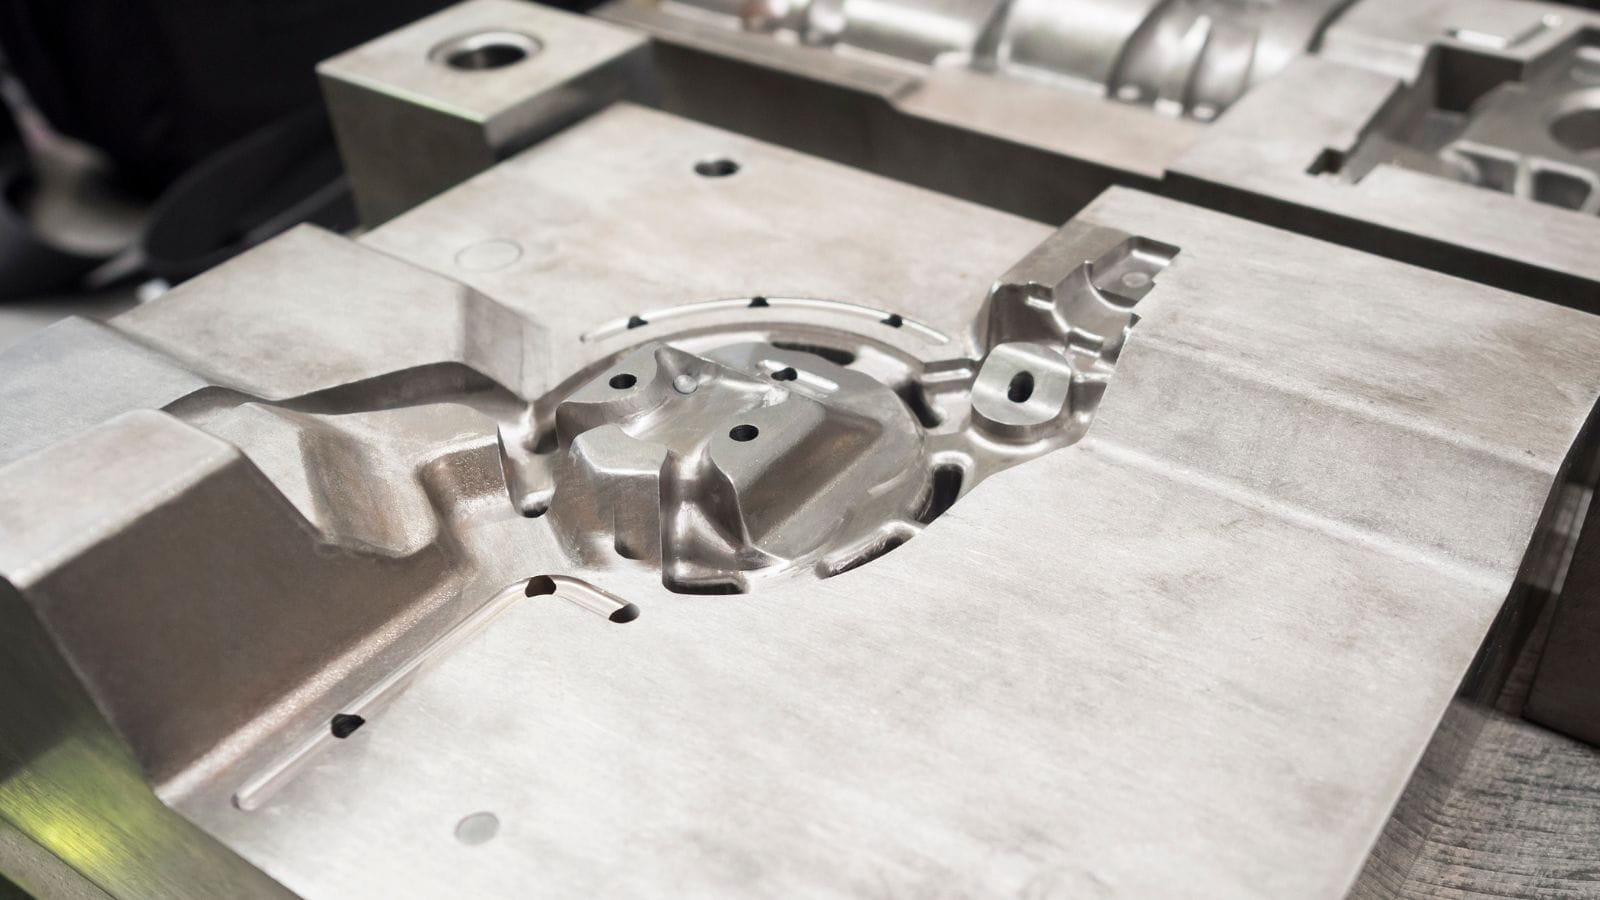
A szerszámot (vagy öntőformát) jellemzően H13-as szerszámacélból munkálják meg. Számos tervezési tényező befolyásolja a minőséget és a költségeket:
-
Falvastagság – A nagynyomású öntés (HPDC) akár 1–2 mm-es falvastagságot is lehetővé tesz. Az egyenletes falvastagság fontos a zsugorodás és a vetemedés elkerülése érdekében. A falvastagság hirtelen változásai áramlási és hűlési problémákat okozhatnak.
-
Beömlők és elosztócsatornák – Az a rendszer, amely a fémet az öntőüregbe vezeti. A beömlő helye és mérete határozza meg a kitöltési sebességet és az áramlási mintázatot. A nem megfelelő kialakítás hidegfolyáshoz és hiányos kitöltéshez vezethet.
-
Légtelenítés – Az öntőüregben lévő levegőnek távoznia kell. A megfelelő légtelenítő csatornák megakadályozzák a gázporozitás kialakulását. Az áramlási útvonal végén elhelyezett túlfolyó zsebek felfogják az elsőként beáramló fémet, amely a legtöbb beszorult levegőt tartalmazza.
-
Kioldási szögek – A függőleges falakon alkalmazott enyhe kúposság megkönnyíti az alkatrész tisztán történő kiemelését a szerszámból.
A tervezés során öntési folyamatszimulációt alkalmaznak a kitöltési viselkedés előrejelzésére és a problémák azonosítására még a szerszámacél megmunkálása előtt.
Gyakori hibák és megoldások a nagynyomású öntésnél
| Hiba | Ok | Tipikus megoldás |
|---|---|---|
| Porozitás | Bezárt levegő vagy egyenetlen dermedés | Szellőzés javítása, hűtési sebesség módosítása |
| Hidegfolyás (összefolyási hiba) | Az olvadékfrontok összeolvadás nélkül találkoznak | Hőmérséklet növelése, kapuzás módosítása |
| Hiányos kitöltés | A fém a formaüreg teljes kitöltése előtt megszilárdul | Öntési hőmérséklet emelése, töltési sebesség módosítása |
| Sorja | A fém kilép az osztósíknál | Záróerő növelése, szerszám illeszkedésének ellenőrzése |
A legtöbb hiba a folyamatparaméterekre vagy a szerszám állapotára vezethető vissza, és cikusról ciklusra ismétlődik. A kiváltó ok gyors azonosítása kulcsfontosságú a selejtarány alacsonyan tartásához.
Költségek és gyártási mennyiség összefüggései a nagynyomású öntésnél
A nagynyomású öntéshez használt szerszámok költsége az alkatrész összetettségétől és a fészkek számától függően több ezer vagy akár több tízezer dollár is lehet. Ez a költség fix, függetlenül a legyártott alkatrészek számától.
Kis darabszám esetén az egy alkatrészre jutó szerszámköltség magas—ilyenkor gazdaságosabb lehet a homoköntés vagy a gravitációs öntés.
Évi 5000 darabos mennyiség felett, a nagynyomású öntés (HPDC) versenyképessé válik.
Évi 50 000 darabos mennyiség felett, ez általában a legköltséghatékonyabb megoldás a szigorú méretpontossági követelményekkel rendelkező alumínium- és cinkalkatrészek esetében.
A szerszám elkészültét követően az alkatrészenkénti költséget elsősorban a ciklusidő határozza meg. A rövidebb ciklusidő műszakonként több legyártott darabot jelent. A többüregű szerszámok tovább csökkenthetik az alkatrészenkénti költséget, ugyanakkor növelik a szerszám bonyolultságát és a kezdeti beruházási költséget.
Kérdések a nyomásos öntéssel foglalkozó beszállítóhoz
Mielőtt elkötelezné magát a szerszámberuházás mellett, érdemes feltenni a következő kérdéseket:
-
Milyen öntési folyamatszimulációs szoftvert használnak, és megosztják-e a jelentést?
-
Milyen minőségű szerszámacélt írnak elő, és milyen élettartamot garantálnak a szerszámra?
-
Milyen ellenőrzési és dokumentálási folyamatokat biztosítanak az első minta (első gyártott darab) és a sorozatgyártás során?
-
A további megmunkálási lépéseket (pl. forgácsolás, felületkezelés, összeszerelés) házon belül végzik, vagy külső partnerre bízzák?
-
Mennyi az átfutási idő a terv jóváhagyásától az első gyártott alkatrészek elkészültéig?
Azok a beszállítók, akik a teljes folyamatot – a szerszámtervezéstől a kész alkatrészekig – kézben tartják, általában egyenletesebb minőséget biztosítanak, mint azok, akik csak az öntést végzik, a további műveleteket pedig külső partnereknek adják át.
Kíváncsi rá, hogy a nyomásos öntés megfelelő-e az Ön projektjéhez?
A nyomásos öntés gyorsaságot, pontosságot és költséghatékonyságot kínál nagy sorozatú gyártás esetén. Alkalmas alumínium-, cink- és magnéziumötvözetekből készült, összetett geometriájú alkatrészek gyártására – ugyanakkor a szerszámozás kezdeti költségei és a folyamatszabályozás gondos tervezést igényelnek.
Ha az alkalmazás közepes vagy nagy darabszámot, szoros tűréshatárokat és színesfém alapanyagokat követel meg, ezt az eljárást nehéz felülmúlni.
Küldje el ajánlatkérését mérnöki csapatunknak. Áttekintjük az alkatrésztervet, javaslatot teszünk a megfelelő ötvözetre és eljárásváltozatra, valamint tájékoztató jellegű becslést adunk a szerszámozási költségekről – így megalapozott döntést hozhat, mielőtt költségvetést különítene el a projektre.







