
Druckguss ist ein Herstellungsverfahren, bei dem geschmolzenes Nichteisenmetall unter hohem oder niedrigem Druck in eine Stahlform eingespritzt wird. Nach dem Abkühlen wird das Teil als nahezu fertig geformtes Bauteil ausgeworfen, das entweder direkt verwendet oder weiterbearbeitet werden kann..
Der Hauptreiz ist einfach: Komplexe Metallteile in Sekunden, mit konsistenter Qualität und minimalem Abfall. Für Ingenieure und Beschaffungsteams, die Produktionsoptionen abwägen, ist diese Kombination aus Geschwindigkeit und Präzision oft der entscheidende Faktor.
Das gesagt, hat der Prozess Kompromisse. Die Werkzeugkosten sind anfangs erheblich, und nicht jede Legierung oder Bauteilgeometrie ist geeignet. Dieser Leitfaden behandelt die Prozessvariationen, Materialoptionen, häufige Anwendungen und praktische Überlegungen, um Ihnen zu helfen zu bewerten, ob Druckguss für Ihr Projekt geeignet ist..
Wie der Druckguss funktioniert
Der Druck Druckguss verwendet eine zweiteilige Stahlform – eine feststehende Hälfte und eine bewegliche Hälfte – die in einer Gießmaschine montiert ist. Die Form Kavität wird bearbeitet, um der gewünschten Teileform zu entsprechen. Geschmolzenes Metall wird unter Druck in diese Kavität gedrückt, kurz gehalten, um zu erstarren, und dann ausgeworfen..
Die Maschine hat zwei Schlüsselsysteme:
-
Einspritzsystem – treibt geschmolzenes Metall in die Form
-
Spannsystem – hält die Formhälften während des Spritzgießens unter hohem Druck geschlossen
Die Zykluszeiten sind kurz – oft nur wenige Sekunden von der Einspritzung bis zur Entnahme – was den Prozess bei mittleren und hohen Stückzahlen äußerst produktiv macht.
Hochdruck Druckguss vs. Niederdruck-Druckguss (LPDC)
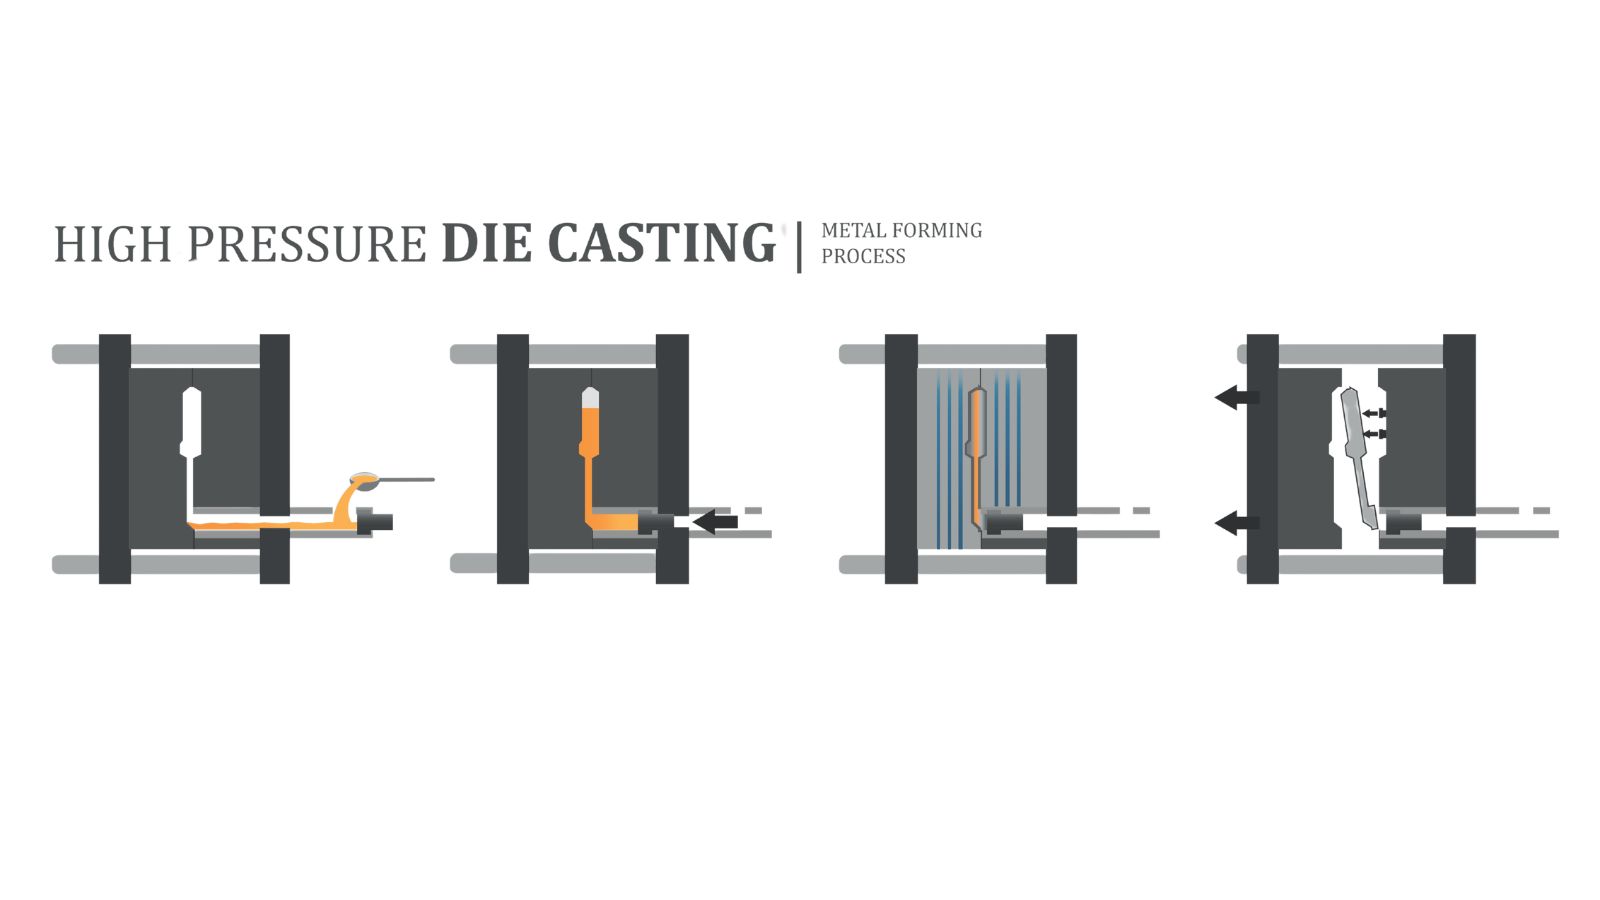
Hoch-Druckguss (HPDC) arbeitet bei 1.500–25.400 psi und füllt die Form in Millisekunden. Es liefert enge Toleranzen, glatte Oberflächen und schnelle Zyklen, was es zur Standardwahl für Aluminium-, Zink- und Magnesiumteile in großer Stückzahl macht. Der Hauptnachteil ist das Risiko von eingeschlossener Luft, die Porosität verursachen kann..
Niedrig-Druckguss (LPDC) verwendet 2–15 psi und füllt die Form langsamer und sanfter. Dies reduziert Turbulenzen und Porosität und erzeugt Teile mit besserer innerer Integrität. Es wird oft für Strukturbauteile wie Autoreifen verwendet, obwohl die Zykluszeiten länger sind.
Warmkammer-Druckguss vs. Kaltkammer-Druckguss
Die Wahl zwischen Heiß- und Kaltkammermaschinen hängt vom Schmelzpunkt der Legierung ab:
-
Heißkammer – Der Injektionsmechanismus sitzt im geschmolzenen Metall. Schnelle Zyklen, minimale Oxidation. Funktioniert mit Zink, Magnesium und anderen niedrigschmelzenden Legierungen.. Nicht geeignet für Aluminium weil es die Stahlkomponenten angreift.
-
Kalthalle – Metall wird in einem separaten Ofen geschmolzen und dann in die Spritzeinführung geschöpft. Diese Einrichtung verarbeitet Aluminium, Kupfer und andere hochschmelzende Legierungen. Der zusätzliche Schöpfvorgang kostet Zeit, aber es ist die einzige praktische Methode für diese Materialien..
Die meisten Aluminium-Druckguss Produktionsläufe erfolgen auf Kaltkammermaschinen.
Übliche Materialien im Druckguss-Prozess
| Druckguss mit verschiedenen Materialien | Übliche Noten | Hauptmerkmale |
|---|---|---|
| Aluminium Druckguss | A380, ADC12, A360 | Leicht, korrosionsbeständig, gute Wärmeleitfähigkeit |
| Zink Druckguss | Zamak 3, Zamak 5 | Ausgezeichnete Detailgenauigkeit, glatte Oberfläche, lange Werkzeuglebensdauer |
| Magnesium Druckguss | AZ91D, AM60 | Höchstes Festigkeits-Gewichts-Verhältnis, gut für dünne Wände |
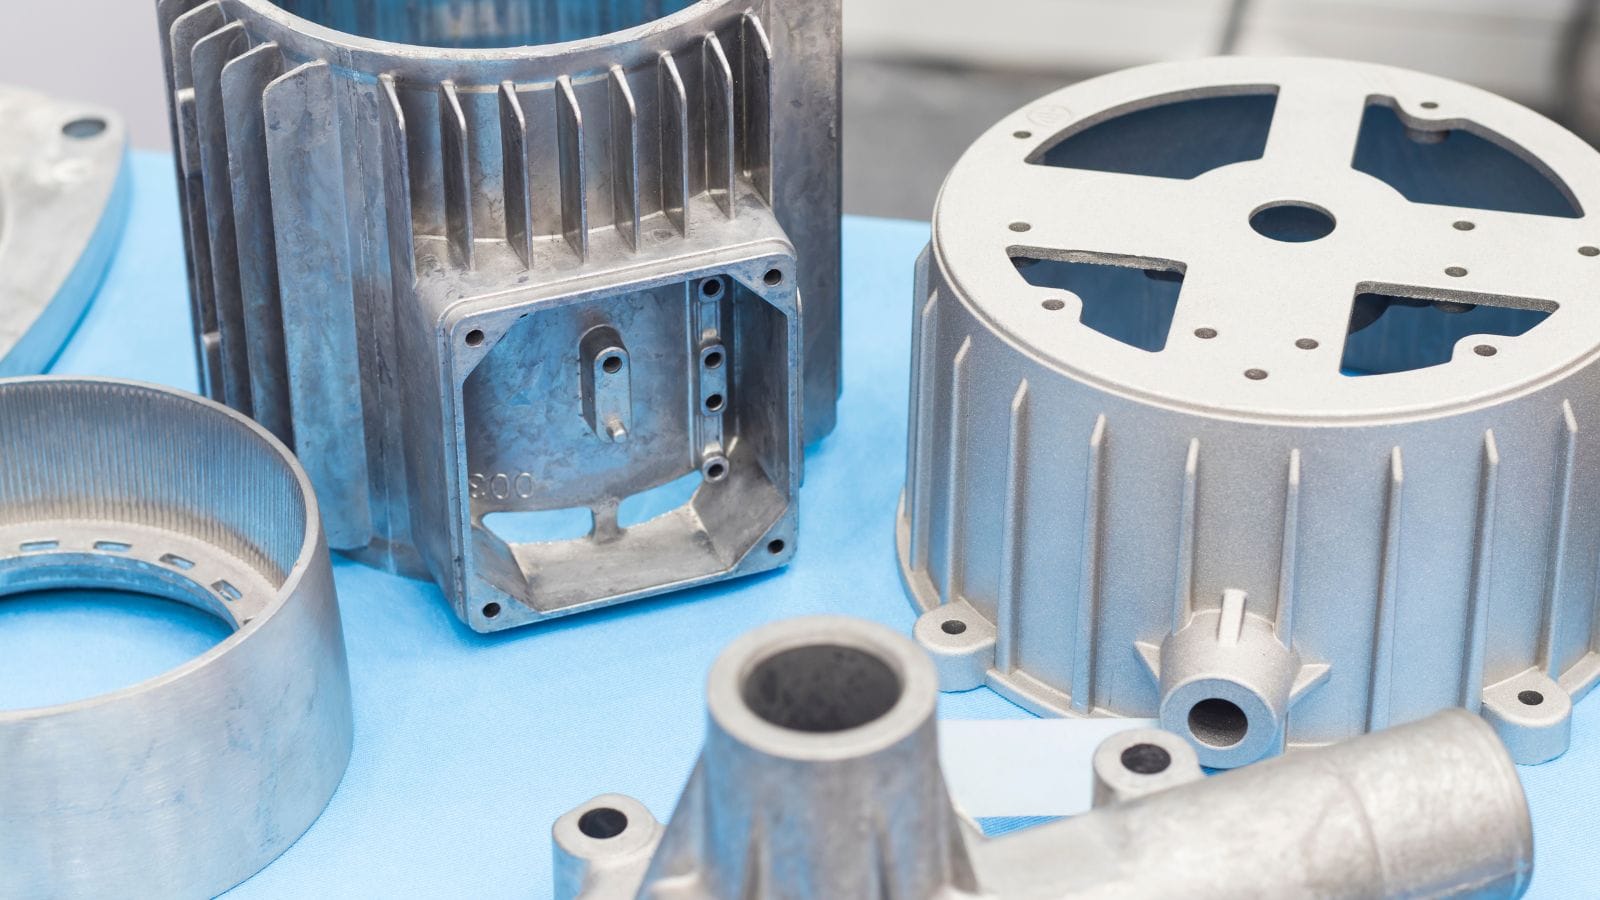
Aluminium Druckguss ist die am weitesten verbreitete Technik aufgrund seines Gleichgewichts von Festigkeit, Gießbarkeit und Kosten. In der Zwischenzeit zeichnet sich Zink bei kleinen, komplizierten Teilen aus, bei denen Oberflächendetails wichtig sind, und Magnesium wird gewählt, wenn die Gewichtsreduzierung die oberste Priorität hat..
Typische Anwendungen für Druckguss
| Industrie | Häufige Teile |
|---|---|
| Automobil | Motorblöcke, Getriebegehäuse, Halterungen |
| Unterhaltungselektronik | Gerätrahmen, Kühlkörper, Anschlüsse |
| Luft- und Raumfahrt | Strukturelle Halterungen, Gehäuse |
| Industriell | Pumpengehäuse, Ventilkörper, Motorgehäuse |
| Allgemein | Hardware, Gerätekomponenten, dekorative Teile |
Druckguss Werkzeugkonstruktion und Grundlagen
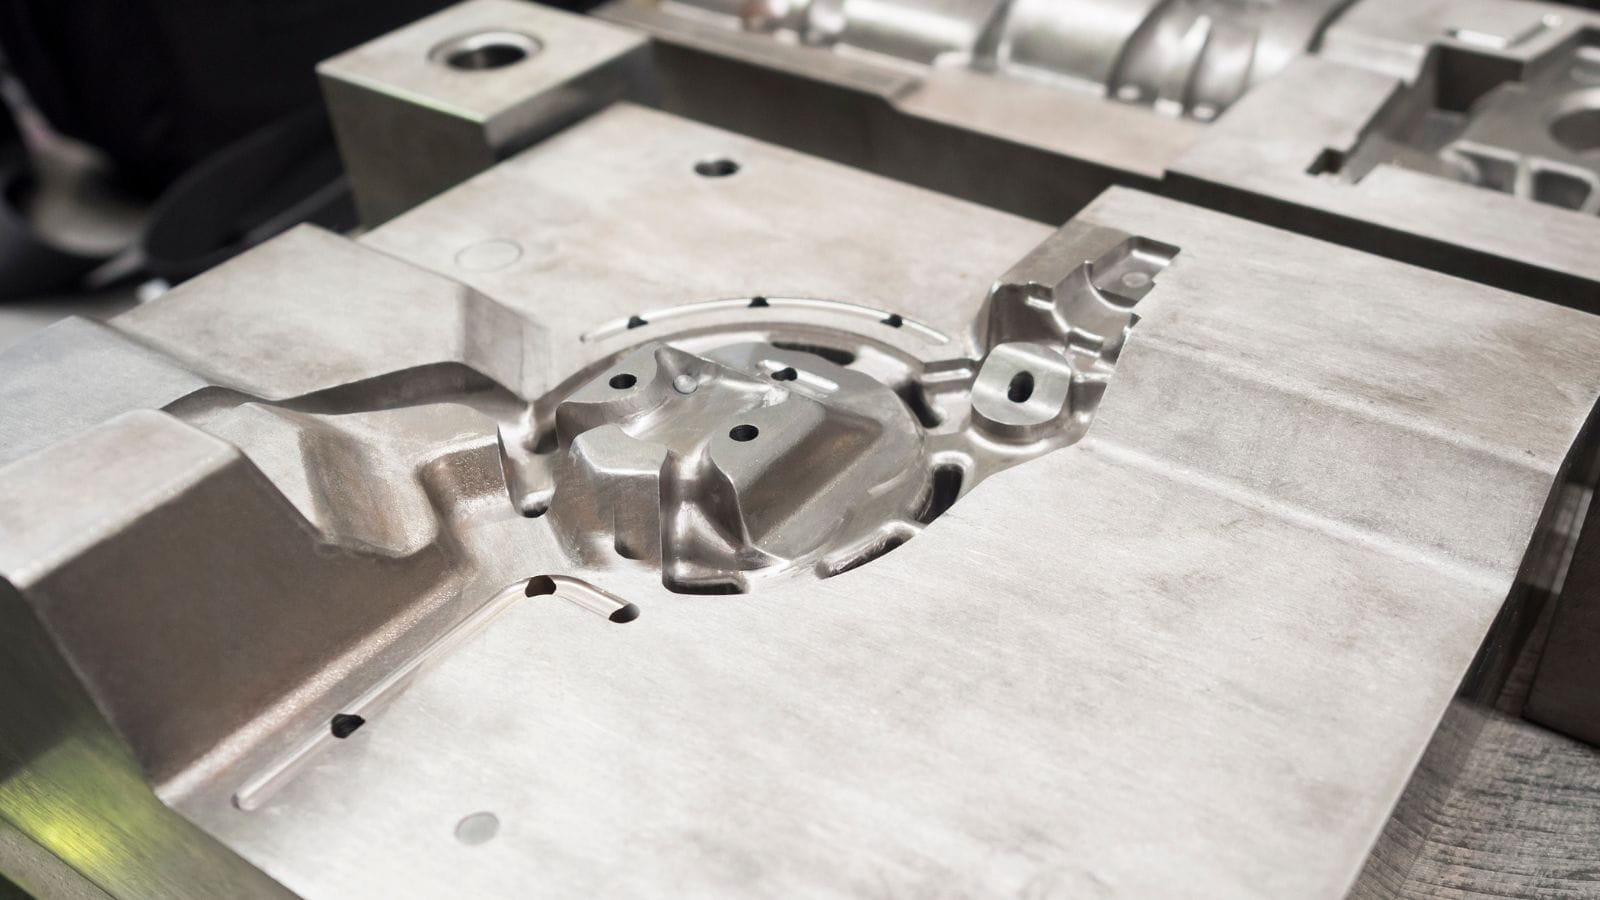
Die Form (oder Matrize) wird typischerweise aus H13 Werkzeugstahl bearbeitet. Mehrere Designfaktoren beeinflussen Qualität und Kosten:
-
Wandstärke – HPDC kann Wände mit einer Dicke von nur 1–2 mm herstellen. Gleichmäßige Dicke ist wichtig, um Schrumpfung und Verzug zu vermeiden. Plötzliche Änderungen in Wandstärke verursachen Flussprobleme und Kühlungsprobleme.
-
Entlüftung und Läufer – Das System, das Metall in die Kavität leitet. Die Position und Größe des Eingusses steuern die Füllgeschwindigkeit und das Strömungsmuster. Schlechte Eingüsse führen zu Kaltläufern und unvollständigen Füllungen..
-
Dampf ablassen – Luft im Kavität muss entweichen. Richtige Entlüftungswege verhindern Gasporosität. Überlaufbrunnen am Ende des Fließwegs fangen das erste Metall auf, das den größten Teil der eingeschlossenen Luft enthält..
-
Entformungswinkel – Leichte Konizitäten an den vertikalen Wänden helfen, das Teil sauber aus der Form zu lösen.
Die Spritzgussströmungssimulation wird während der Konstruktion verwendet, um das Füllverhalten vorherzusagen und Probleme zu identifizieren, bevor Stahl geschnitten wird..
Häufige Mängel und Lösungen in Druckguss
| Defekt | Ursache | Typische Lösung |
|---|---|---|
| Porosität | Eingeschlossene Luft oder ungleichmäßige Verfestigung | Belüftung verbessern, Kühlrate anpassen |
| Kälte verschließt | Metallfronten treffen aufeinander, ohne zu verschmelzen | Temperatur erhöhen, Steuerung ändern |
| Fehlläufe | Metall verfestigt sich, bevor Kavität voll ist | Temperatur zum Gießen erhöhen, Füllgeschwindigkeit anpassen |
| Blitz | Metall entkommt bei Trennebene | Erhöhen Sie die Spannkraft, überprüfen Sie die Ausrichtung der Form |
Die meisten Fehler lassen sich auf Prozessparameter oder Werkzeugbedingungen zurückführen, und sie neigen dazu, Zyklus für Zyklus erneut aufzutreten. Die schnelle Identifizierung der Grundursache ist entscheidend, um die Ausschussraten niedrig zu halten..
Kosten- und Volumenökonomie in Druckguss
Werkzeugkosten für Druckguss können je nach Teilekomplexität und Kavität-Anzahl von mehreren tausend bis zu zigtausend Dollar reichen. Diese Kosten sind fest, unabhängig davon, wie viele Teile Sie produzieren..
Bei geringen Stückzahlen sind die Werkzeugkosten pro Teil hoch—Sandguss oder Schwerkraftgießen könnte wirtschaftlicher sein.
Bei Mengen von über 5.000 Stück pro Jahr, HPDC wird wettbewerbsfähig.
Bei über 50.000 Teilen pro Jahr, es ist in der Regel die kostengünstigste Option für Aluminium- und Zinkteile mit guten Maßanforderungen.
Die Zykluszeit ist der Haupttreiber der Stückkosten, sobald die Werkzeuge eingerichtet sind. Schnellere Zyklen bedeuten mehr Teile pro Schicht. Multi-Kavität-Werkzeuge können die Kosten pro Teil weiter senken, erhöhen jedoch die Werkzeugkomplexität und die anfänglichen Ausgaben..
Fragen, die man einem Druckgusswerkzeug-Lieferant stellen sollte
Bevor Sie sich für eine Investition in Werkzeuge entscheiden, sollten Sie überlegen zu fragen:
-
Welche Spritzgießsimulationstools verwenden Sie und werden Sie den Bericht teilen??
-
Welche Werkzeugstahl-Qualität ist angegeben, und welche Werkzeuglebensdauer garantieren Sie??
-
Welche Inspektion und Berichterstattung leisten Sie beim Erstartikel und während der Produktion?
-
Werden sekundäre Operationen (Bearbeitung, Endbearbeitung, Montage) intern durchgeführt oder ausgelagert??
-
Wie lange ist die Vorlaufzeit von der Designfreigabe bis zu den ersten Produktionsteilen?
Lieferanten, die den gesamten Prozess von Werkzeugkonstruktion bis zu fertigen Teilen verwalten, bieten im Allgemeinen eine bessere Konsistenz als diejenigen, die nur gießen und die Sekundärarbeiten an externe Anbieter weitergeben..
Bereit herauszufinden, ob Druckguss zu Ihrem Projekt passt?
Druck Druckguss bietet Geschwindigkeit, Präzision und Kosteneffizienz bei großen Stückzahlen. Es bewältigt komplexe Geometrien bei Aluminium-, Zink- und Magnesiumlegierungen – jedoch erfordern die anfänglichen Werkzeugkosten und die Prozesskontrolle eine sorgfältige Planung..
Wenn Ihre Anwendung mittlere bis hohe Stückzahlen, enge Toleranzen und Nichteisenmetalle erfordert, ist dieses Verfahren nur schwer zu übertreffen..
Senden Sie Ihr Angebot an unser Engineering-Team. Wir werden Ihr Bauteildesign überprüfen, die richtige Legierung und Prozessvariante empfehlen und eine grobe Kostenschätzung für die Werkzeuge bereitstellen – damit Sie eine fundierte Entscheidung treffen können, bevor Sie ein Budget festlegen..


