
Die Entscheidung zwischen Squeeze Casting und Hochdruck-Druckguss (HPDC) für Ihre Fertigungsprojekte kann schwierig sein, da diese beiden Prozesse auf den ersten Blick ähnlich aussehen. Die endgültige Bauteilqualität, die Kosten und sogar die Frage, ob Sie es wärmebehandeln können, sind jedoch Welten voneinander entfernt..
In diesem Leitfaden zeigen wir Ihnen genau, wie diese Fertigungsprozesse in Bezug auf Porosität, Festigkeit, Wärmebehandlung, Kosten und Gestaltungsgrenzen verglichen werden—damit Sie die richtige Entscheidung für Ihr Produktionsprogramm treffen können.
Schnelles Urteil: Welches sollten Sie wählen?
Wählen Sie Druckguss (HPDC)) wenn Sie hochvolumige, dünnwandige Teile (wie Gehäuse, Anschlüsse, Kühlkörper) mit engen kosmetischen Toleranzen benötigen und keine T6-Wärmebehandlung erforderlich ist.
Wähle Squeeze Casting wenn Ihr Teil hohen Ermüdungsbelastungen standhalten, druckdichtigkeitsprüfungen bestehen oder die T6-Wärmebehandlung erfordern muss – und Sie bereit sind, eine längere Zykluszeit für erstklassige mechanische Eigenschaften in Kauf zu nehmen.
Immer noch unsicher? Lesen Sie weiter und erfahren Sie mehr.
Wie die beiden Gießverfahren funktionieren
Die Mechanik jedes Prozesses setzt Erwartungen für alles nachfolgende, von der internen Qualität bis zur Zykluszeit. Hohe Druckguss füllt ein Kavität schnell unter Einspritzdruck, während Squeeze Casting beim Erstarren des Metalls einen anhaltenden Druck ausübt.
Was Hochdruck-Druckguss (HPDC) anders macht
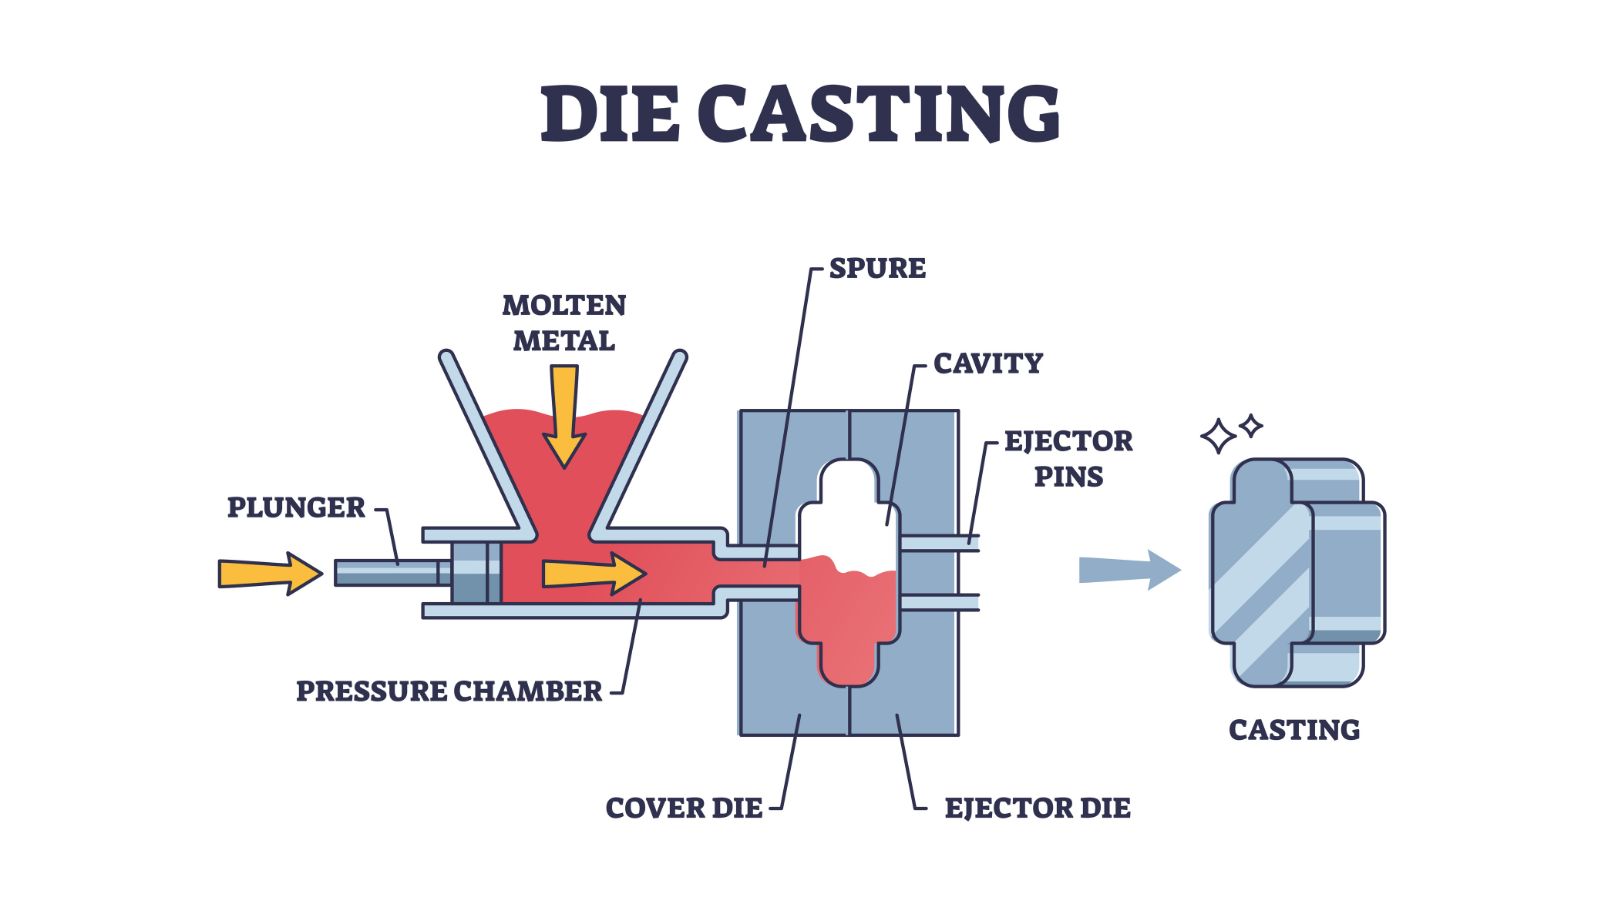
In Hochdruck-Druckguss (HPDC) Prozess, geschmolzenes Metall wird mit hoher Geschwindigkeit durch eine Spritzhülse in eine Stahlform gespritzt. Der Einspritzdruck liegt typischerweise je nach Legierung und Bauteilgeometrie zwischen 10 und 175 MPa. Das Metall füllt die Form Kavität in Millisekunden, was eine ausgezeichnete Maßgenauigkeit und feine Oberflächenstruktur erzeugt.
Der Kompromiss besteht darin, dass schnelle Einspritzung turbulente Strömung fördert. Luft und Gas werden in der Kavität eingeschlossen, und dieses eingeschlossene Gas wird nach der Erstarrung des Metalls zu innerer Porosität. Während der Einspritzung wird Druck ausgeübt, aber er wird während der Erstarrungsphase nicht in derselben kontrollierten Weise wie bei Squeeze Casting aufrechterhalten..
Was Squeeze Casting in der Praxis bedeutet
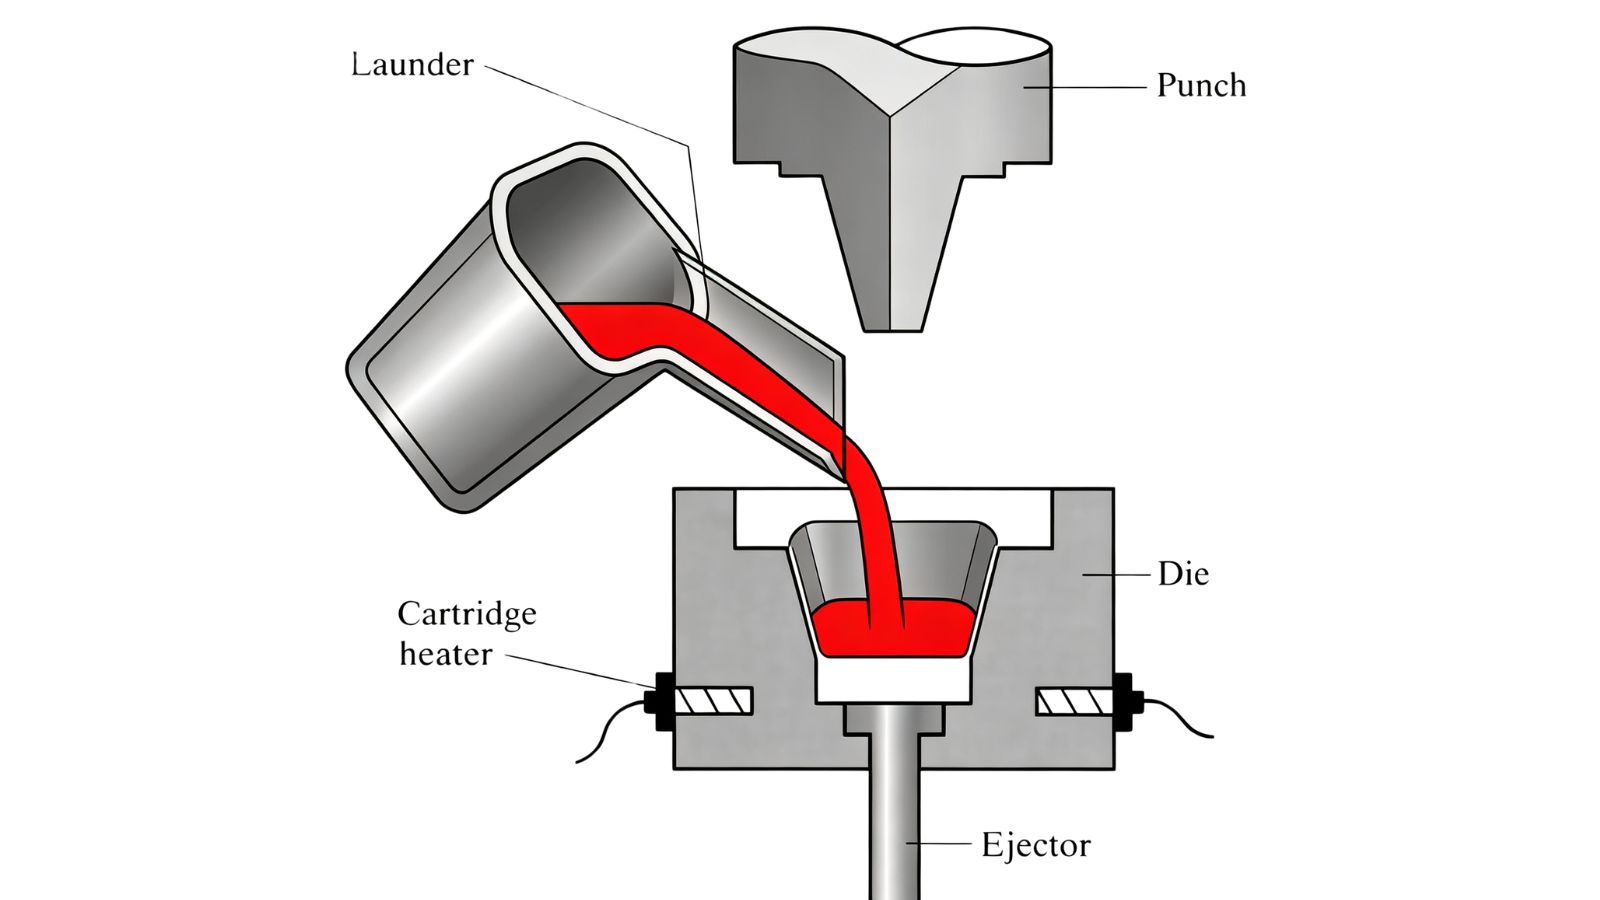
Druckgießen, manchmal auch Flüssigmetall-Schmieden genannt, gießt geschmolzenes Metall in eine offene Form und schließt dann eine Hydraulikpresse, um während der Erstarrung Druck auszuüben. Diese Druckhaltephase ist es, die es vom traditionellen Druckguss unterscheidet. Der anhaltende Druck, oft zwischen 50 und 150 MPa, drückt das Metall gegen die Formwände, während es sich zusammenzieht, wodurch Schrumpfporosität reduziert und die Mikrostruktur verfeinert wird..
Das langsamere, kontrollierte Füllen erzeugt laminareren Fluss anstelle von turbulenter Einspritzung. Es wird weniger Luft eingeschlossen, und das resultierende Gussteil ist dichter mit weniger inneren Defekten..
Seiten-an-Seiten-Vergleich: Squeeze Casting vs. Hochdruck-Druckguss
| Vergleichsfaktor | Hochdruck-Druckguss (HPDC) (HPDC) | Squeeze Casting (Flüssigmetall-Schmieden)) |
|---|---|---|
| Füllgeschwindigkeit | Hochgeschwindigkeitsinjektion (turbulente Strömung)) | Langsames, kontrolliertes Befüllen (laminare Strömung)) |
| Druckdauer | Druck nur während der Injektionsphase | Dauerhafter Druck während der Verfestigung |
| Interne Porosität | Höhere Gas- und Schrumpfungsporosität | Nahezu null Porosität (dichte Mikrostruktur)) |
| T6 wärmebehandlungskompatibel? | NEIN (Risikos von Blasenbildung)) | JA (blasenfrei)) |
| Typisch Wandstärke | Dünne Wände möglich (< 2 mm)) | Dickere Abschnitte erforderlich (> 5 mm)) |
| Beste Anwendung | Hochvolumen-Gehäuse, Halterungen, Umhüllungen | Strukturelle, sicherheitskritische oder hydraulische Komponenten |
Porosität, Leistung und Wärmebehandlung
Die innere Festigkeit ist einer der folgenreichsten Unterschiede zwischen den beiden Prozessen. Art, Verteilung und Schwere der Porosität variieren erheblich je nachdem, wie das Metall fließt und erstarrt..
Warum Porosität in Druckguss entsteht
In Hoch-Druckguss erzeugt eine Hochgeschwindigkeitsinjektion eine turbulente Strömung innerhalb der Form Kavität. Luft und Gas werden in den Metallstrom gefaltet, bevor sie entweichen können. Wenn das Metall abkühlt, bleiben diese Hohlräume als Gasporosität – kleine Hohlräume, die im Teil verteilt sind. Schrumpfungs- oder Porosität kann auch dort entstehen, wo dickere Abschnitte zuletzt abkühlen, ohne ausreichende Druckkompensation.Das Ergebnis ist ein Teil mit messbaren inneren Poren, die die strukturelle und Druckintegrität beeinflussen, selbst wenn die kosmetische Qualität gut aussieht.
Für eine tiefere Einsicht darin, wie wir diese Probleme erkennen und lösen, lesen Sie unseren speziellen Leitfaden über Porositätserkennung und -vermeidung in Druckguss.
Wie Squeeze Casting die Lücke schließt
In Squeeze Casting schließt ein anhaltender hydraulischer Druck während der Erstarrung Schrumpflöcher, während sie zu entstehen versuchen. Das Metall wird kontinuierlich gegen die Werkzeugoberfläche gedrückt, wodurch der Wärmetransfer beschleunigt und eine feinere, gleichmäßigere Kornstruktur erzeugt wird. Die langsamere laminare Füllung verhindert zudem von Anfang an die Gas-Einschlüsse. Das Ergebnis ist ein dichteres Bauteil mit nahezu null Porosität..
Was das für Ihr Teil bedeutet
Für nicht-strukturelle oder kosmetische Teile sind die Porositätswerte nach Standard Druckguss oft akzeptabel. Bei drucktragenden Bauteilen, ermüdungsbelasteten Strukturen oder Teilen, die Röntgen- oder Dichtheitsprüfungen bestehen müssen, wird die innere Festigkeit jedoch kritisch..
Dies ist auch der Ort, wo Wärmebehandlung kommt herein.
Hochdruck-Druckgussbauteile kann typischerweise keine T6-Wärmebehandlung durchlaufen – das innere Gas dehnt sich während der Lösungsglühanwendung aus und verursacht Blasenbildung.
Pressgussteile, mit ihrer reduzierten Porosität, vertragen T6 ohne Blasenbildung und erreichen eine höhere Festigkeit nach der Behandlung.
Wenn auf Ihrer Zeichnung wärmebehandelte mechanische Eigenschaften angegeben sind, ist Squeeze Casting der geeignetere Basisprozess.
Gestaltungsfreiheit, Geometrie und typische Anwendungen
Beide Prozesse legen unterschiedliche Einschränkungen für die Bauteilgeometrie, Wandstärke, und die Merkmalskomplexität fest. Der richtige Prozess hängt davon ab, was das Design tatsächlich erfordert.
Dünne Wände versus dicke Strukturabschnitte
Hochdruckguss verarbeitet dünnwandige Teile gut. Die hohe Einspritzgeschwindigkeit und der hohe Druck drücken das Metall in feine Strukturen und dünne Bereiche, bevor die Erstarrung beginnt. Wandstärken unter 2 mm sind im Standard HPDC praktikabel..
Kokillengießen ist besser für dickere Abschnitte geeignet, bei denen Schrumpfung ansonsten ein Problem darstellt. Sehr dünne Wände sind unter der langsameren, druckunterstützten Squeeze Casting-Sequenz schwieriger zu füllen..
Komplexe Geometrien und Potenzial für nahe Endform
Hochdruckguss zeichnet sich durch die nahezu formgenaue Produktion geometrisch komplexer Teile mit Hinterschneidungen, Kernen und komplizierten äußeren Merkmalen aus. Die Präzision des Werkzeugs und die Geschwindigkeit des Spritzgießens reproduzieren feine Details konsequent..
Beim Druckgießen entstehen ebenfalls nahezu fertige Teile, aber die Komplexität der inneren Merkmale ist stärker eingeschränkt..
Beide Prozesse reduzieren die Nachbearbeitung im Vergleich zu Sand oder Kokillenguss, aber HPDC liefert typischerweise eine genauere anfängliche Maßhaltigkeit..
Häufige Automobil- und Industrieanwendungen
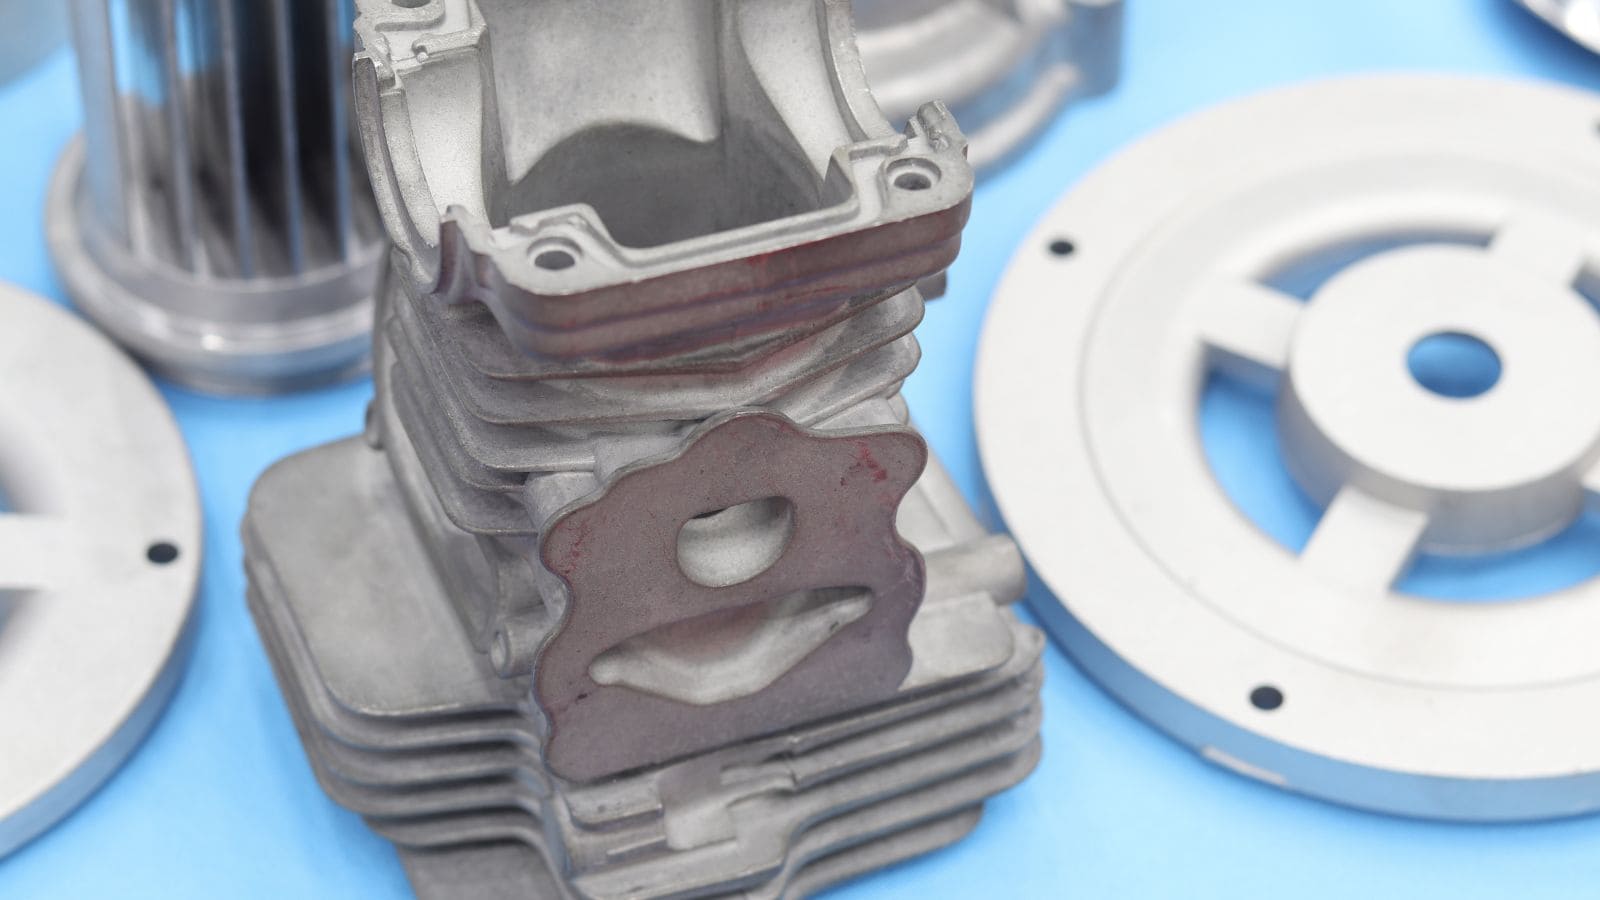
Hochdruckguss ist der Standardprozess für Kühlkörper, Motorgehäuse, Halterungen, elektronische Gehäuse und Getriebegehäuse, bei denen Oberflächenfinish, Maßgenauigkeit und Volumen am wichtigsten.
Das Druckgießen richtet sich an Anwendungen, bei denen mechanische Integrität Die Priorität liegt auf: Bremszangen, Lenkhebeln, Querlenkern und Hydraulikkomponenten. Luftfahrtkomponenten aus Aluminium- und Magnesiumlegierungen sind ebenfalls Kandidaten für Squeeze Casting, bei denen das Verhältnis von Festigkeit zu Gewicht und die Ermüdungsbeständigkeit spezifiziert sind..
Kostenfaktoren beider Gießverfahren
Die Prozessauswahl wird selten allein anhand der Qualität getroffen. Produktionsvolumen, Werkzeuginvestitionen und Durchlaufzeit beeinflussen alle die kommerzielle Rentabilität..
Hochdruckguss Werkzeuge ist im Allgemeinen teurer in der Anschaffung. HPDC-Dies erfordern Premium-Werkzeugstahls und präzise Bearbeitung der Kühlkanäle, um hohen Einspritzdrücken und langen Produktionsläufen standzuhalten.
Druckgießformen sind einfacher im Design und anfangs kostengünstiger, aber dieser Vorteil muss gegen die längere Zykluszeit des Prozesses abgewogen werden..
Die versteckten Kosten: Warum Squeeze Casting nicht immer besser ist
Einige Lieferanten werden Squeeze Casting als den „überlegenen“ Prozess anpreisen. Aber hier ist die Wahrheit, die sie Ihnen nicht immer sagen werden:
-
Längere Zykluszeit: Das Druckgießen dauert 2 bis 5 Minuten pro Schuss, im Vergleich zu 30–120 Sekunden für HPDC. In großem Maßstab bedeutet das deutlich weniger Teile pro Stunde..
-
Höherer Werkzeugverschleiß: Der anhaltende Hydraulikdruck übt extreme Belastung auf die Matrize aus, was zu kürzerer Werkzeuglebensdauer im Vergleich zu standardmäßiger HPDC-Werkzeugtechnik führt.
-
Teurerer Stückpreis: Bei jährlichen Stückzahlen über 50.000 Stück macht die längere Zykluszeit Squeeze Casting oft 30 % bis 50 % teurer pro Teil als HPDC.
Hier ist also unser ehrlicher Rat: Wenn Ihr Bauteil dünnwandig, unter 2 kg leicht ist und keine T6-Behandlung benötigt, ist Druckguss die wirtschaftlich und technisch überlegene Wahl. Moldie ist auf hochvolumige HPDC spezialisiert, und wir können Ihnen helfen zu erkennen, ob Squeeze Casting für Ihr Design übertrieben ist..
Ein praktischer Auswahlrahmen
Um diesen Blog abzuschließen, lassen Sie uns das kurze Urteil am Anfang mit dem, was wir im Blog gelernt haben, nachzeichnen, um einen vollständigen praktischen Auswahlrahmen zu bilden:
Wählen Sie Hochdruck-Druckguss (HPDC) (HPDC), wenn:
-
Ihr jährliches Produktionsvolumen ist hoch (typischerweise über 50.000 Stück))
-
Ihr Teil hat dünne Wände (unter 2 mm) oder komplexe äußere Merkmale
-
Sie benötigen enge Maßtoleranzen und glatte Oberflächenfinishe
-
Ihre Anwendung erfordert keine T6-Wärmebehandlung
-
Sie arbeiten mit Aluminiumlegierungen wie A380 oder A383
-
Typische Teile: Gehäuse, Abdeckungen, Halterungen, elektronische Gehäuse, Kühlkörper
HPDC bietet schnelle Zykluszeiten, gleichbleibende kosmetische Qualität und hervorragende Kosteneffizienz im großen Maßstab. Für hochvolumige OEM/ODM-Programme ist es kommerziell schwer zu übertreffen..
Wählen Sie Squeeze Casting, wenn:
-
Ihr Teil muss Druckdichtigkeitstests oder Lecktests bestehen
-
Die Anwendung beinhaltet hohe zyklische Belastungen oder Ermüdungsbelastungen
-
Ihr Design erfordert T6-Wärmebehandlung, um maximale mechanische Eigenschaften zu erreichen
-
Innere Dichte und strukturelle Integrität sind unverhandelbar
-
Ihr Jahresvolumen ist niedriger (unter 50.000 Stück), was längere Durchlaufzeiten ausgleicht
-
Typische Teile: Bremssättel, Lenkhebel, Querlenker, Hydraulikkörper, Luft- und Raumfahrtkomponenten
Das Druckgießen rechtfertigt seine längere Zykluszeit und die höheren Kosten pro Teil, wenn die mechanische Zuverlässigkeit oberste Priorität hat. In einigen Geometrien können druckgegossene Aluminiumteile eine Ermüdungsbeständigkeit erreichen, die der von Schmiedeteilen ähnelt..
Erhalten Sie datengestützte Antworten von Moldie
Wenn Sie weiterhin Experten zu Ihren spezifischen Projekten oder Teilen konsultieren möchten, ist Moldie mehr als bereit zu helfen. Wir sind ein engagiertes Hochdruck-Druckgusswerkzeug-Hersteller, das die Automobil-, Industrie- und Elektroniksektoren und mehr bedient..
Moldie kombiniert CAD/CAM/CAE-Simulation mit hausinterner Werkzeugfertigung. CMM- und Röntgenprüfung für jedes Programm. Senden Sie Ihre 3D-Datei an Angebot anfordern, und lassen Sie uns Ihnen helfen, den Prozess auszuwählen, der zu Ihrem Teil passt!


