
Nehéz lehet dönteni a squeeze casting és a nagynyomású öntés (HPDC) között a gyártási projektek során, mivel a két eljárás első ránézésre hasonlónak tűnik. A végső alkatrészminőség, a költségek és még a hőkezelhetőség tekintetében azonban ég és föld a különbség.
Ebben az útmutatóban pontosan bemutatjuk, hogyan viszonyul egymáshoz a két gyártási eljárás a porozitás, a szilárdság, a hőkezelés, a költségek és a tervezési korlátok tekintetében – így megalapozott döntést hozhat gyártási programja számára.
Gyors döntés: melyiket válassza?
Válassza a hagyományos nyomásos öntést (HPDC) ha nagy darabszámban van szüksége vékony falú alkatrészekre (például házakra, csatlakozókra, hűtőbordákra), amelyeknél szigorú esztétikai tűrések szükségesek, és nincs igény T6-os hőkezelésre.
Válassza a squeeze casting eljárást …ha az alkatrésznek nagy kifáradási terhelést kell elviselnie, nyomásállósági teszteken kell megfelelnie, vagy T6-os hőkezelést igényel – és hajlandó elfogadni a hosszabb ciklusidőt a kiváló mechanikai tulajdonságok érdekében.
Még mindig bizonytalan? Olvasson tovább, és tudjon meg többet.
Hogyan működik a két öntési eljárás?
Az egyes eljárások mechanikája meghatározza a további folyamatokra vonatkozó elvárásokat, a belső minőségtől kezdve egészen a ciklusidőig. A nagynyomású öntésnél a formaüreg gyorsan, befecskendezési nyomás alatt telik meg, míg a présöntés (squeeze casting) során a fém dermedése közben folyamatos nyomást alkalmaznak.
Miben más a nagynyomású öntés?
A nagynyomású öntési eljárásban az olvadékot nagy sebességgel fecskendezik be egy acélformába az öntőkamrán keresztül. A befecskendezési nyomás jellemzően 10 és 175 MPa között mozog, az ötvözettől és az alkatrész geometriájától függően. A fém ezredmásodpercek alatt tölti ki a formaüreget, ami kiváló méretpontosságot és finom felületi részleteket eredményez.
Ennek ára, hogy a gyors befecskendezés turbulens áramlást idéz elő. Levegő és gáz reked a formaüregben, és ez a bezárt gáz a fém dermedése után belső porozitást okoz. Bár a befecskendezés során nyomást alkalmaznak, azt a dermedési szakaszban nem tartják fenn olyan szabályozott módon, mint a présöntésnél.
Mit jelent a présöntés a gyakorlatban?
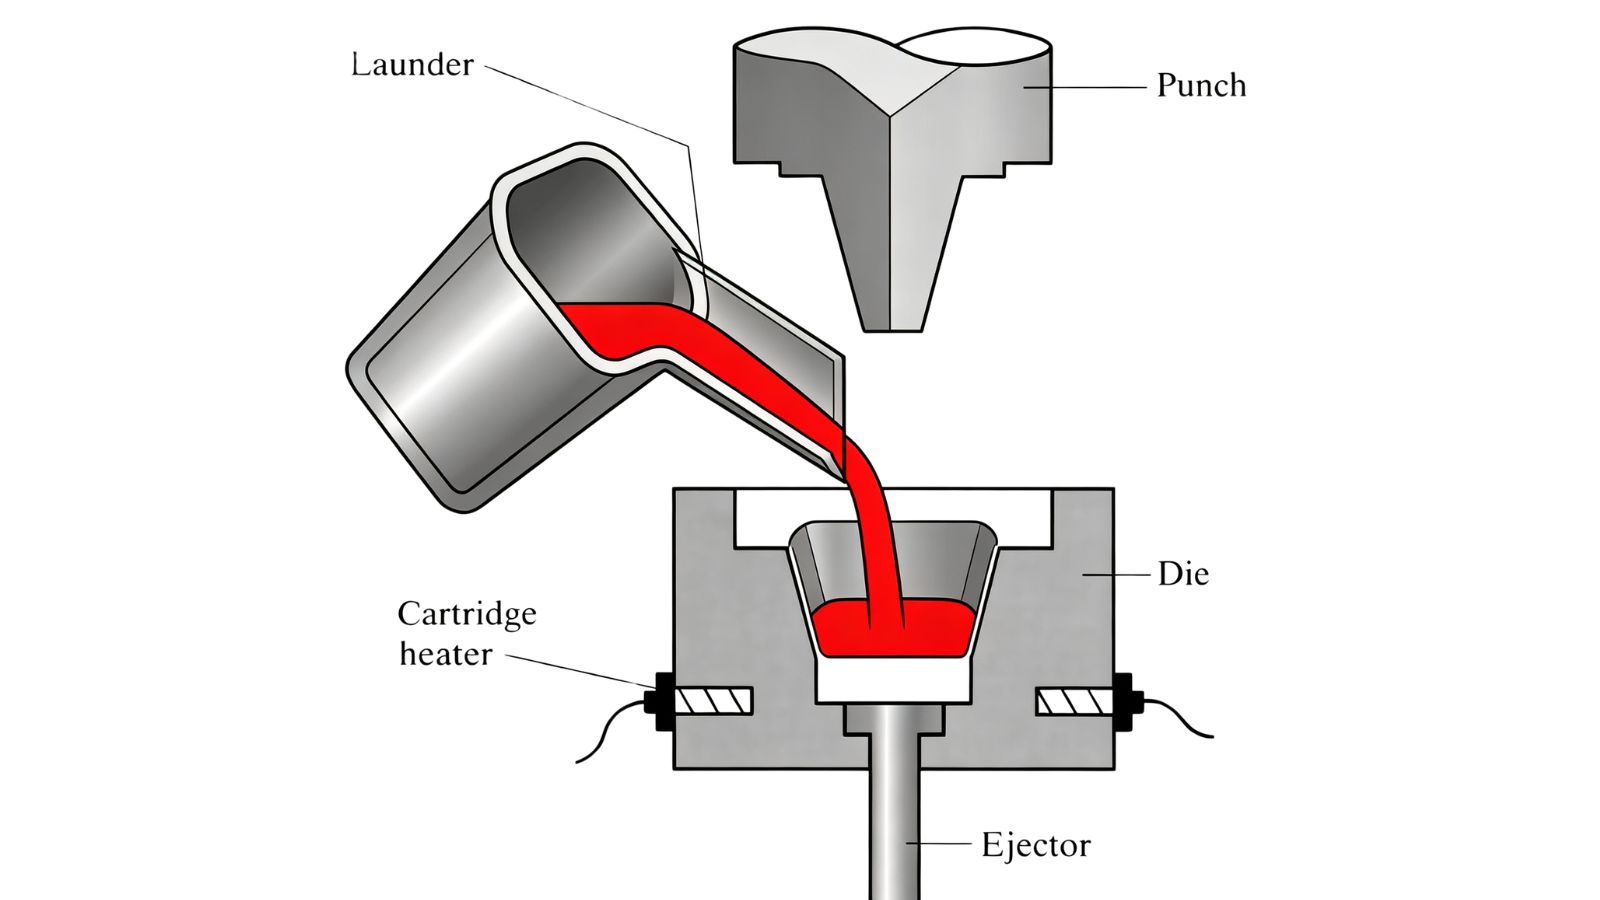
A présöntés (más néven folyékonyfém-kovácsolás) során az olvadékot nyitott formába öntik, majd egy hidraulikus prés segítségével lezárják azt, hogy a dermedés alatt nyomást fejtsenek ki. Ez a nyomástartó szakasz különbözteti meg a hagyományos öntési eljárástól. A folyamatos – gyakran 50 és 150 MPa közötti – nyomás a lehűlés és zsugorodás során a formafalakhoz préseli a fémet, ezáltal csökkenti a zsugorodási porozitást és finomítja a mikroszerkezetet.
A lassúbb, szabályozott kitöltés lamináris áramlást eredményez a turbulens befecskendezéssel szemben. Kevesebb levegő reked a formában, így a kész öntvény tömörebb és kevesebb belső hibát tartalmaz.
Összehasonlítás: Présöntés (Squeeze Casting) kontra nagynyomású öntés (HPDC)
| Összehasonlítási szempont | Nagynyomású öntés (HPDC) | Présöntés (folyékonyfém-kovácsolás) |
|---|---|---|
| Kitöltési sebesség | Nagy sebességű befecskendezés (turbulens áramlás) | Lassú, szabályozott kitöltés (lamináris áramlás) |
| Nyomás időtartama | Nyomás csak a befecskendezési fázisban | Folyamatos nyomás a teljes dermedés alatt |
| Belső porozitás | Magasabb gáz- és zsugorodási porozitás | Nullához közeli porozitás (tömör mikroszerkezet) |
| Alkalmas T6 hőkezelésre? | Nem (fennáll a hólyagosodás veszélye) | Igen (hólyagmentes) |
| Jellemző falvastagság | Vékony falak is lehetségesek (< 2 mm) | Vastagabb keresztmetszetek szükségesek (> 5 mm) |
| Ideális alkalmazási terület | Nagy sorozatszámú házak, tartóelemek, burkolatok | Szerkezeti, biztonsági szempontból kritikus vagy hidraulikus alkatrészek |
Porozitás, teljesítmény és hőkezelés
A belső szerkezet tömörsége az egyik legjelentősebb különbség a két eljárás között. A porozitás típusa, eloszlása és mértéke jelentősen eltérhet attól függően, hogyan áramlik és szilárdul meg a fém.
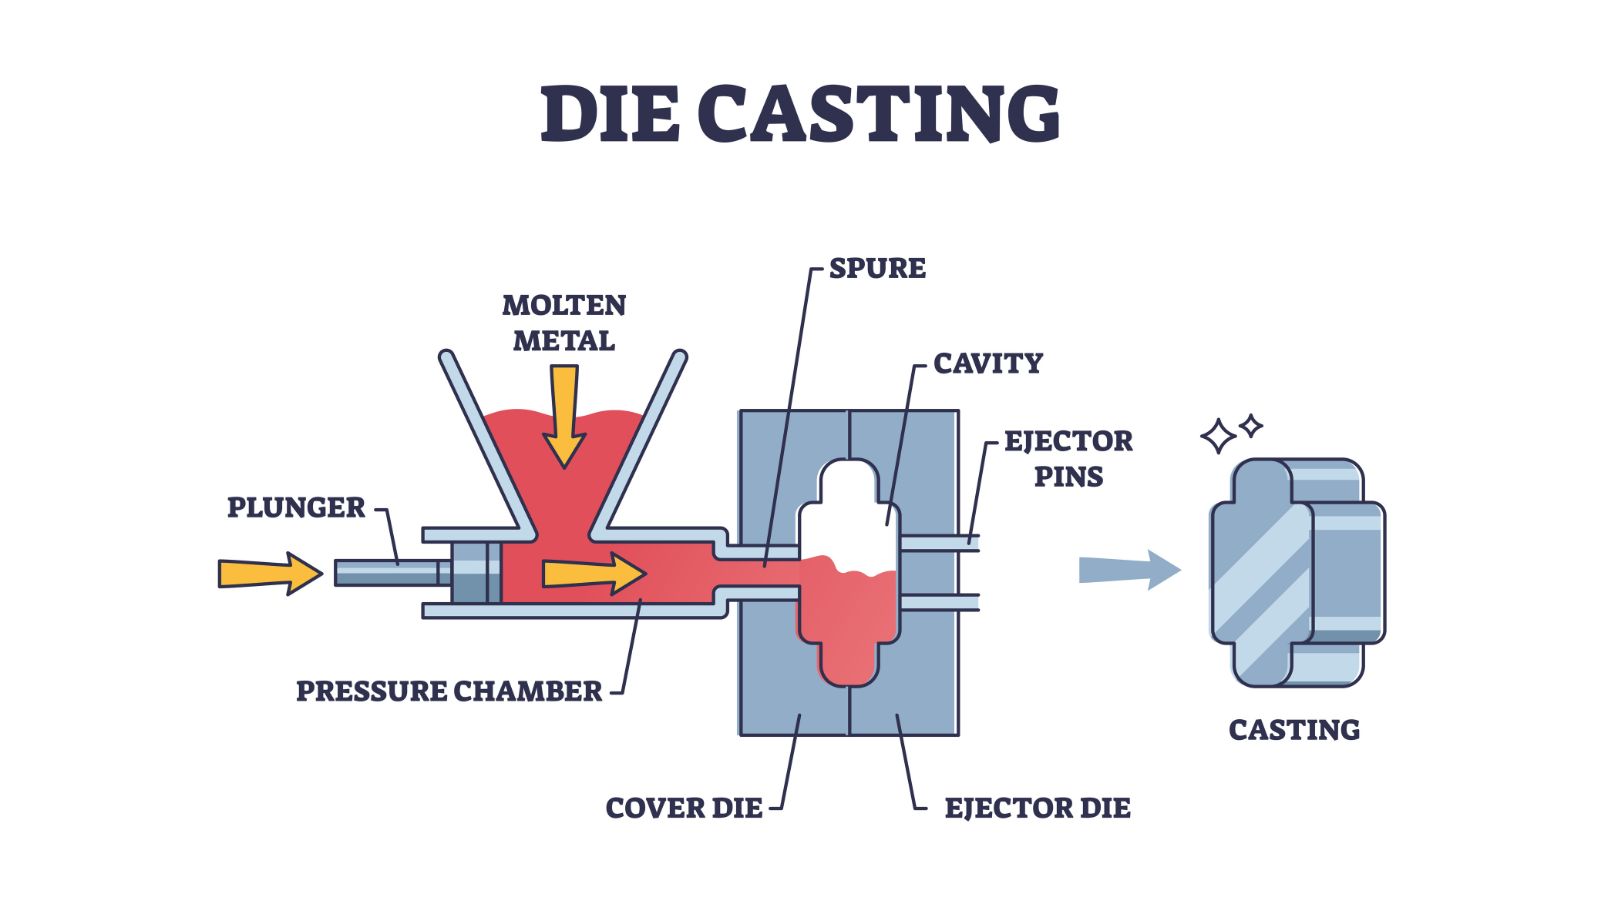
Miért alakul ki porozitás a nyomásos öntés során?
A nagynyomású öntésnél a nagy sebességű befecskendezés turbulens áramlást hoz létre az öntőforma üregében. A levegő és a gázok még azelőtt a fémáramba keverednek, mielőtt távozhatnának. A fém hűlésekor ezek a zárványok gázporozitás formájában – az alkatrészben elszórtan elhelyezkedő apró üregekként – megmaradnak. Zsugorodási porozitás is kialakulhat ott, ahol a vastagabb részek hűlnek ki utoljára, megfelelő nyomáskompenzáció hiányában. Az eredmény olyan alkatrész, amely mérhető belső pórusokat tartalmaz; ezek befolyásolják a szerkezeti és nyomásállósági integritást, még akkor is, ha a külső megjelenés kifogástalannak tűnik.
Ha részletesebben is meg szeretné ismerni, hogyan észleljük és oldjuk meg ezeket a problémákat, olvassa el erre vonatkozó útmutatónkat a porozitás észleléséről és megelőzéséről a nyomásos öntés során.
Hogyan szünteti meg a hézagokat a présöntés (squeeze casting)
A présöntés során a dermedés alatt alkalmazott folyamatos hidraulikus nyomás megszünteti a kialakulni próbáló zsugorodási üregeket. A fém folyamatosan a szerszám felületéhez préselődik, ami felgyorsítja a hőátadást, és finomabb, egyenletesebb szemcseszerkezetet eredményez. A lassú, lamináris kitöltés emellett már a kezdetektől megakadályozza a gázok bezáródását. Az eredmény egy sűrűbb, gyakorlatilag nulla porozitású alkatrész.
Mit jelent ez az Ön alkatrésze számára?
Nem teherviselő vagy esztétikai célú alkatrészek esetében a hagyományos nyomásos öntésnél előforduló porozitás mértéke gyakran elfogadható. Nyomás alatt álló alkatrészek, kifáradásnak kitett szerkezetek, illetve röntgen- vagy tömítettségi vizsgálaton megfelelni köteles alkatrészek esetében azonban kritikus fontosságú a belső szerkezet tömörsége.
Itt kap hőkezelés szerepet.
A hagyományos nyomásos öntéssel készült alkatrészek általában nem vethetők alá T6-os hőkezelésnek, mivel az oldó izzítás során a belső gázok kitágulnak, és felhólyagosodást okoznak.
A kisebb porozitású, présöntéssel (squeeze casting) készült alkatrészek felhólyagosodás nélkül bírják a T6-os hőkezelést, így a kezelés után nagyobb szilárdságot érnek el.
Amennyiben a műszaki rajz hőkezelt állapotra vonatkozó mechanikai tulajdonságokat ír elő, a présöntés a megfelelőbb kiindulási eljárás.
Tervezési szabadság, geometria és tipikus alkalmazások
Mindkét eljárás eltérő korlátokat szab az alkatrész geometriája, falvastagsága és a részletek bonyolultsága tekintetében. A megfelelő eljárás kiválasztása attól függ, mit követel meg a tényleges kialakítás.
Vékony falak kontra vastag szerkezeti részek
A hagyományos nyomásos öntés jól alkalmazható vékony falú alkatrészeknél. A nagy befecskendezési sebesség és nyomás még a megszilárdulás megkezdése előtt bepréseli a fémet a finom részletekbe és a vékony szakaszokba. A 2 mm alatti falvastagság bevett gyakorlat a hagyományos nyomásos öntésnél.
A présöntés (squeeze casting) jobban megfelel a vastagabb keresztmetszetekhez, ahol egyébként problémát okozna a zsugorodás. A lassabb, nyomás alatt végzett présöntési folyamat során nehezebb a nagyon vékony falak teljes kitöltése.
Összetett geometriák és a véglegeshez közeli alak (near-net-shape) lehetőségei
A nagynyomású öntés kiválóan alkalmas geometriailag összetett – például alámetszéseket, magokat és bonyolult külső részleteket tartalmazó – alkatrészek véglegeshez közeli alakban történő előállítására. A szerszám pontossága és a befecskendezés sebessége lehetővé teszi a finom részletek következetes reprodukálását.
A présöntés (squeeze casting) szintén véglegeshez közeli alakú alkatrészeket eredményez, ám a belső kialakítás összetettsége korlátozottabb.
Mindkét eljárás csökkenti az utólagos megmunkálás szükségességét a homok- vagy kokillaöntéshez képest, de a nagynyomású öntés jellemzően szorosabb kezdeti méretpontosságot biztosít.
Gyakori autóipari és ipari alkalmazások
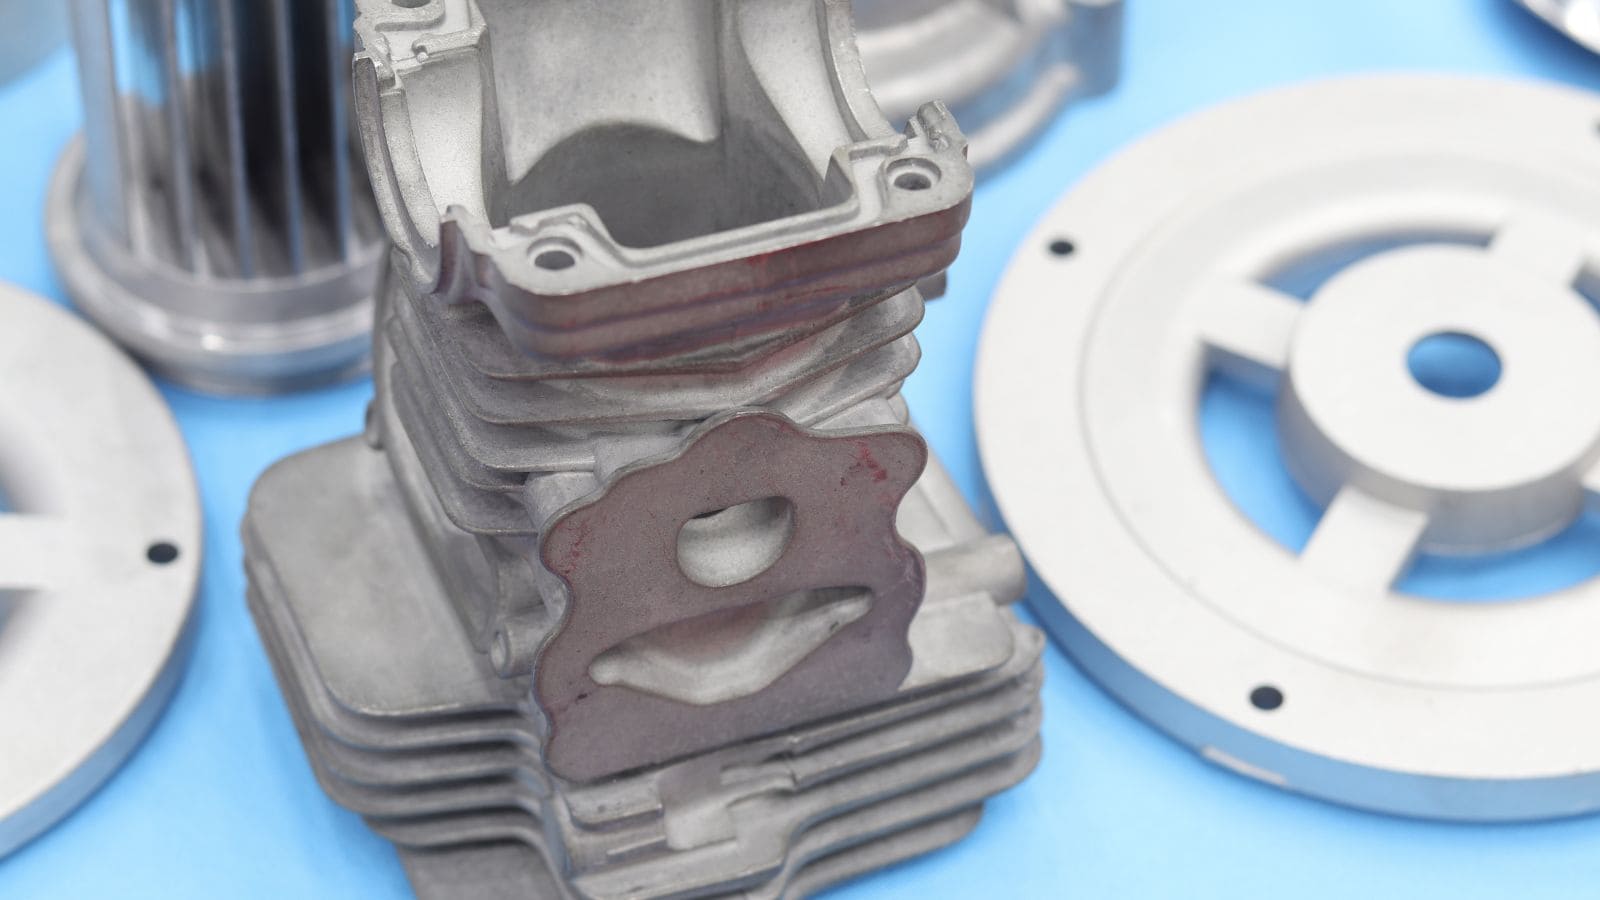
A nagynyomású öntés a szabványos eljárás hűtőbordák, motorházak, tartókonzolok, elektronikai házak és sebességváltó-házak gyártásánál, ahol a felületminőség, a méretpontosság és a gyártási mennyiség a legfontosabb szempont.
A présöntés olyan alkalmazásokra összpontosít, ahol a mechanikai integritás élvez elsőbbséget: ilyen például a féknyergek, kerékagy-csuklók, lengőkarok és hidraulikus alkatrészek gyártása. Az alumínium- és magnéziumötvözetből készült repülőgépipari alkatrészek szintén szóba jöhetnek présöntésnél, amennyiben követelmény a kedvező szilárdság-tömeg arány és a kifáradással szembeni ellenállás.
Mindkét öntési eljárás költségtényezői
Az eljárás kiválasztása ritkán történik kizárólag a minőség alapján. A gyártási mennyiség, a szerszámozási beruházás és a ciklusidő mind befolyásolják a gazdaságosságot.
A nagynyomású öntés szerszámai általában magasabb kezdeti költséggel járnak. A nagynyomású öntőszerszámok prémium minőségű szerszámacélokat és precízen kialakított hűtőcsatornákat igényelnek, hogy ellenálljanak a nagy befecskendezési nyomásnak és megfeleljenek a hosszú gyártási sorozatok támasztotta követelményeknek.
A présöntéshez (squeeze casting) használt szerszámok felépítése egyszerűbb, és kezdeti költségük is alacsonyabb, ám ezt az előnyt mérlegelni kell az eljárás hosszabb ciklusidejével szemben.
Rejtett költségek: Miért nem mindig a présöntés a legjobb választás?
Egyes beszállítók „kiemelkedő” eljárásként hirdetik a présöntést. Íme azonban az igazság, amelyet nem mindig osztanak meg Önnel:
-
Hosszabb ciklusidő: A présöntés ciklusonként 2–5 percet vesz igénybe, szemben a nagynyomású öntés (HPDC) 30–120 másodperces idejével. Nagy volumenű gyártás esetén ez óránként jelentősen kevesebb legyártott darabot jelent.
-
Fokozott szerszámkopás: Az állandó hidraulikus nyomás rendkívüli igénybevételnek teszi ki a szerszámot, ami a hagyományos HPDC-szerszámokhoz képest rövidebb élettartamot eredményez.
-
Magasabb darabonkénti költség: Évi 50 000 darabot meghaladó mennyiség esetén a lassabb ciklusidő miatt a présöntés darabonkénti költsége gyakran 30–50%-kal magasabb, mint a HPDC eljárásé.
Íme őszinte tanácsunk: ha az alkatrész vékonyfalú, 2 kg-nál könnyebb, és nem igényel T6-os hőkezelést, akkor gazdasági és műszaki szempontból is a hagyományos nyomásos öntés (HPDC) a jobb választás. A Moldie a nagy volumenű HPDC-gyártásra specializálódott, és segítünk eldönteni, hogy az Ön terveihez esetleg túlzásnak bizonyulna-e a présöntés alkalmazása.
Gyakorlati szempontrendszer a választáshoz
A bejegyzés lezárásaként tekintsük át újra az elején említett gyors értékelést a cikkben tanultak fényében, hogy egy teljes körű, gyakorlatias választási szempontrendszert állíthassunk össze:
Válassza a nagynyomású öntést (HPDC), ha:
-
Nagy az éves gyártási volumen (jellemzően meghaladja az 50 000 darabot)
-
Az alkatrész vékony falú (2 mm alatti) vagy összetett külső kialakítású
-
Szigorú mérettűrésekre és sima felületminőségre van szükség
-
Az alkalmazás nem igényel T6-os hőkezelést
-
Olyan alumíniumötvözetekkel dolgozik, mint például az A380 vagy az A383
-
Tipikus alkatrészek: házak, fedelek, tartóelemek, elektronikai burkolatok, hűtőbordák
A HPDC gyors ciklusidőt, egyenletes esztétikai minőséget és kiváló költséghatékonyságot biztosít nagy volumenű gyártás esetén. Kereskedelmi szempontból nehéz felülmúlni a nagy sorozatszámú OEM/ODM programok terén.
Válassza a présöntést (squeeze casting), ha:
-
Az alkatrésznek meg kell felelnie a nyomásállósági vagy tömítettségi vizsgálatokon
-
Az alkalmazás során nagy ciklikus terhelés vagy kifáradási igénybevétel lép fel
-
A tervezés során T6-os hőkezelésre van szükség a maximális mechanikai tulajdonságok eléréséhez
-
A belső tömörség és a szerkezeti integritás kritikus fontosságú
-
Az éves darabszám alacsonyabb (50 000 darab alatti), ami ellensúlyozza a hosszabb ciklusidőt
-
Tipikus alkatrészek: féknyergek, kerékagy-csatlakozók (steering knuckles), lengőkarok, hidraulikus tömbök, repülőgépipari alkatrészek
A présöntés indokolttá teszi a hosszabb ciklusidőt és a magasabb darabonkénti költséget, ha a mechanikai megbízhatóság a legfontosabb szempont. Bizonyos geometriák esetén a présöntött alumínium alkatrészek kifáradási ellenállása megközelítheti a kovácsolt alkatrészekét.
Adatalapú válaszok a Moldie-tól
Ha szakértői konzultációra van szüksége konkrét projektjeivel vagy alkatrészeivel kapcsolatban, a Moldie örömmel segít. Elkötelezett nagynyomású öntvénygyártóként az autóipar, az ipari szektor, az elektronikai ipar és más területek számára nyújtunk szolgáltatásokat.
A Moldie ötvözi a CAD/CAM/CAE szimulációt a házon belüli szerszámgyártással. Minden projektnél CMM (koordináta-mérőgépes) és röntgenvizsgálatot alkalmazunk. Küldje el 3D fájlját ide: kérjen árajánlatot, és segítünk kiválasztani az alkatrészéhez legmegfelelőbb gyártási eljárást!







