
Rozhodování mezi metodou squeeze casting a vysokotlakým litím může být pro vaše výrobní projekty obtížné, protože tyto dva procesy na první pohled vypadají podobně. Kvalita výsledného dílu, náklady a dokonce i možnost tepelného zpracování se však zásadně liší.
V této příručce vám ukážeme, jak si tyto výrobní procesy vedou v porovnání z hlediska pórovitosti, pevnosti, tepelného zpracování, nákladů a konstrukčních omezení – abyste se mohli správně rozhodnout pro svůj výrobní program.
Rychlý verdikt: Kterou metodu si vybrat?
Zvolte vysokotlaké lití do forem (HPDC) pokud potřebujete velkoobjemovou výrobu tenkostěnných dílů (např. krytů, konektorů, chladičů) s přísnými požadavky na vzhled a nevyžadujete tepelné zpracování T6.
Zvolte lití pod tlakem s dotlakováním (squeeze casting) pokud musí díl odolávat vysokému únavovému namáhání, projít zkouškami těsnosti nebo vyžaduje tepelné zpracování T6 – a jste ochotni akceptovat delší výrobní cyklus výměnou za špičkové mechanické vlastnosti.
Stále si nejste jisti? Čtěte dále a dozvíte se více.
Jak fungují oba procesy lití
Mechanismus jednotlivých procesů určuje parametry všech následných fází, od vnitřní kvality až po dobu cyklu. Při vysokotlakém lití se dutina formy plní rychle pod vstřikovacím tlakem, zatímco u lití s dotlakováním (squeeze casting) působí na kov během tuhnutí stálý tlak.
Čím se liší vysokotlaké lití do forem
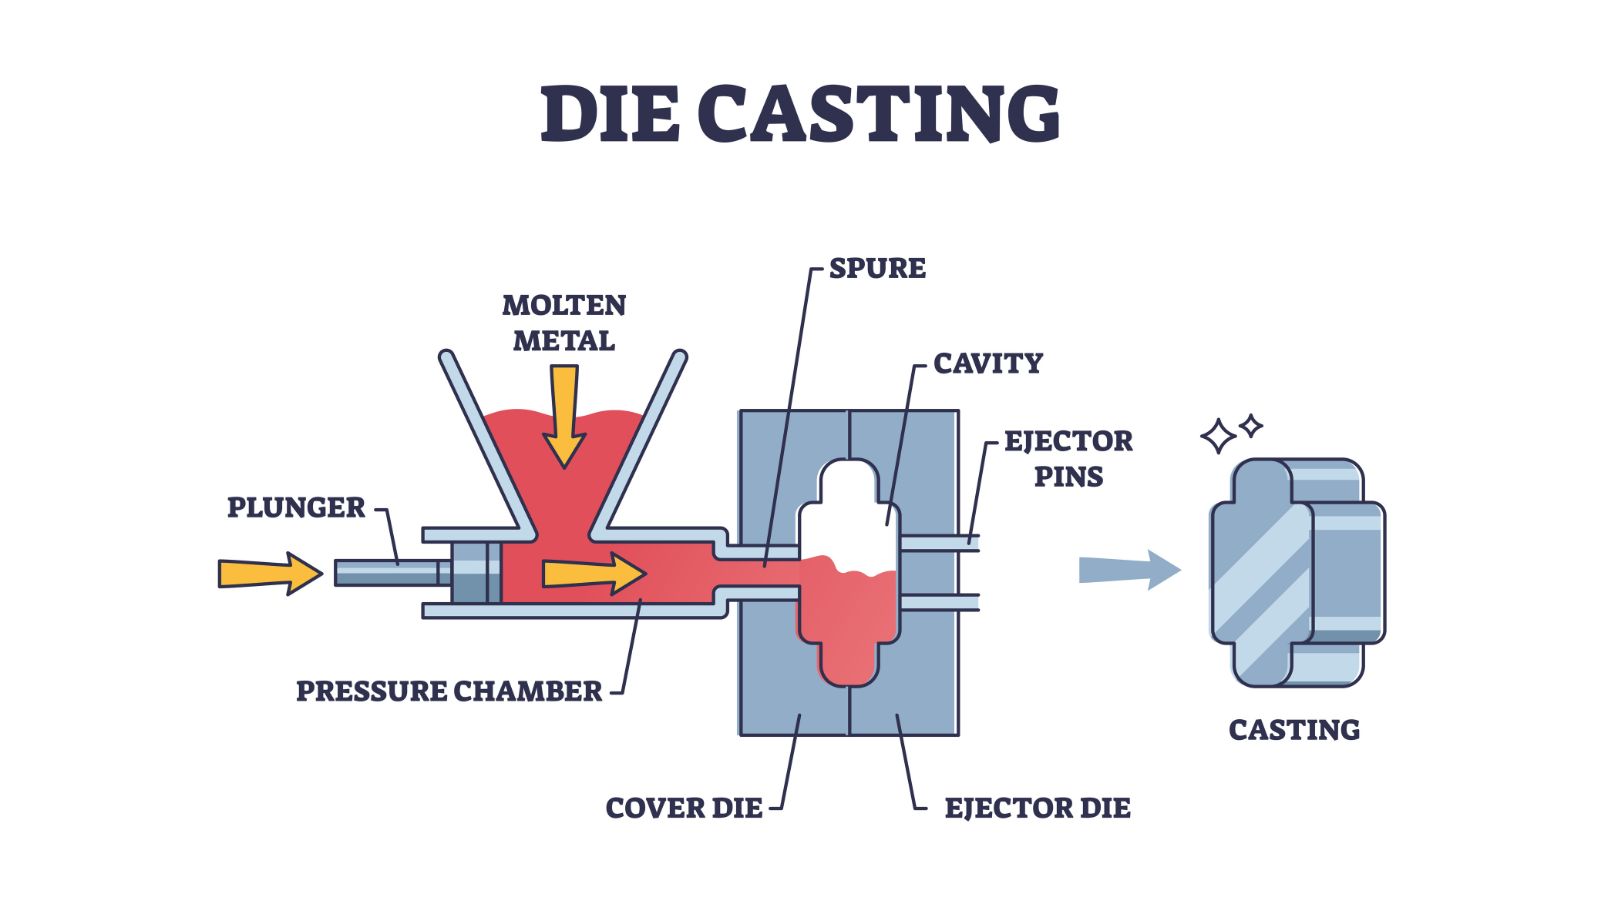
V procesu vysokotlakého lití do foremje roztavený kov vstřikován vysokou rychlostí do ocelové formy přes vstřikovací komoru. Vstřikovací tlak se obvykle pohybuje v rozmezí 10 až 175 MPa v závislosti na slitině a geometrii dílu. Kov zaplní dutinu formy během milisekund, což zajišťuje vynikající rozměrovou přesnost a jemné detaily povrchu.
Nevýhodou je, že rychlé vstřikování podporuje turbulentní proudění. V dutině formy dochází k uzavření vzduchu a plynů, které po ztuhnutí kovu vytvářejí vnitřní pórovitost. Ačkoli je během vstřikování vyvíjen tlak, není během fáze tuhnutí udržován stejným řízeným způsobem jako u metody squeeze casting (lití pod vysokým tlakem s následným dotlakováním).
Co znamená metoda squeeze casting v praxi
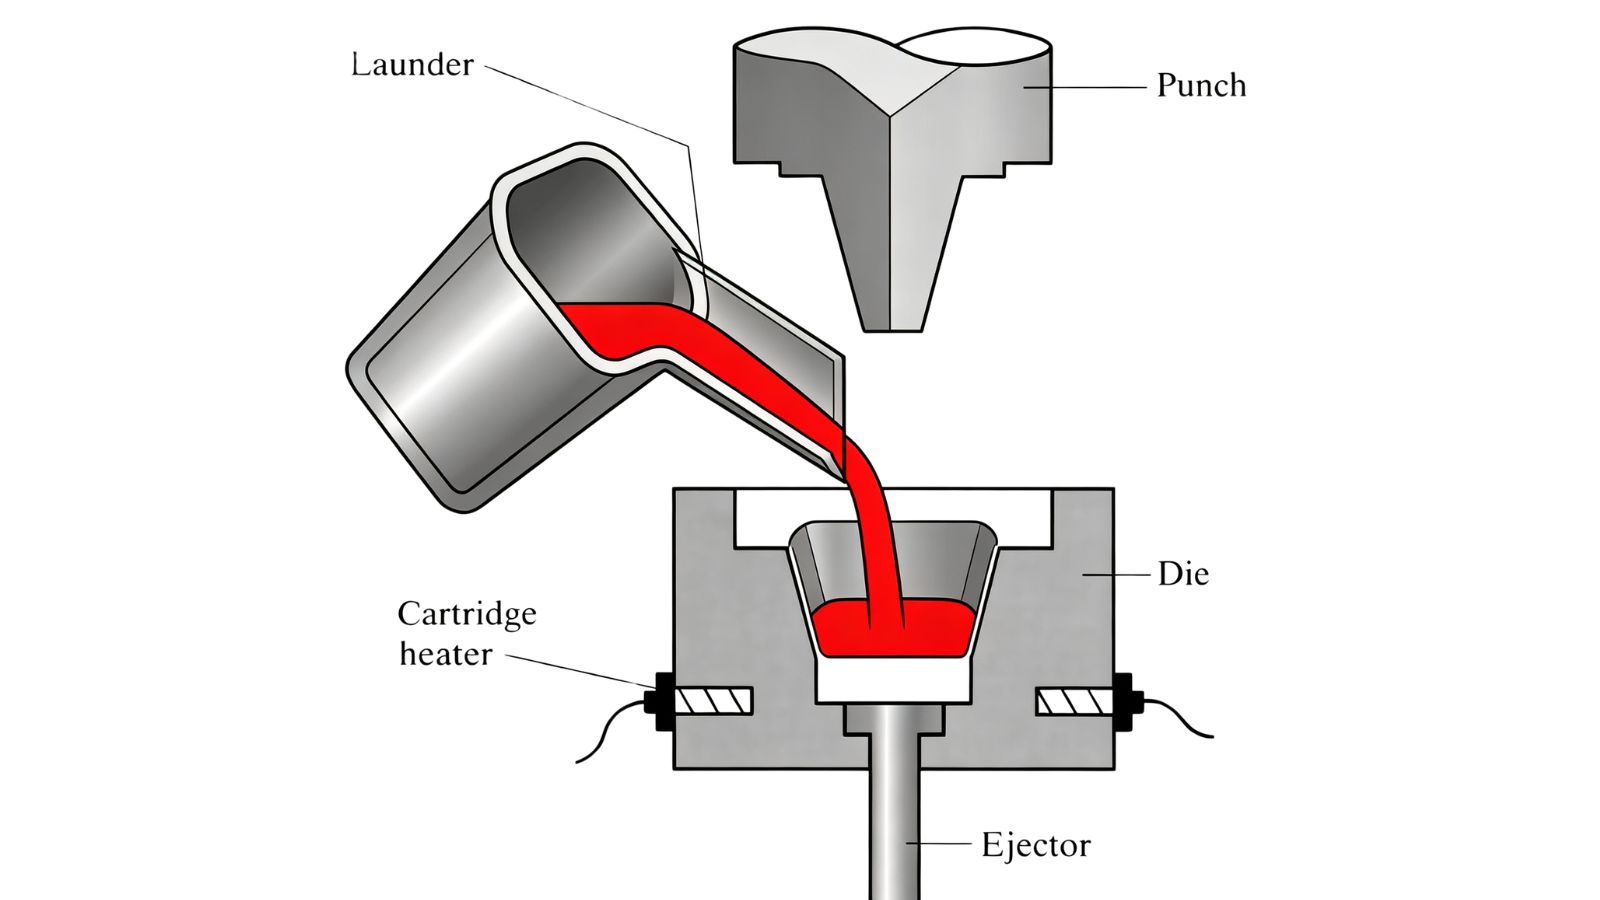
Metoda squeeze casting, někdy označovaná jako kování z tekutého kovu, spočívá v nalití roztaveného kovu do otevřené formy a následném uzavření hydraulickým lisem, který během tuhnutí vyvíjí tlak. Právě tato fáze udržování tlaku odlišuje tento proces od běžného tlakového lití. Působící tlak (často v rozmezí 50 až 150 MPa) přitlačuje kov ke stěnám formy v průběhu jeho smršťování, čímž omezuje vznik smršťovací pórovitosti a zjemňuje mikrostrukturu.
Pomalejší a řízené plnění zajišťuje laminární proudění namísto turbulentního vstřikování. Dochází k menšímu uzavírání vzduchu a výsledný odlitek je hutnější a vykazuje méně vnitřních vad.
Přímé srovnání: Squeeze casting (lití pod tlakem s dotlakem) vs. vysokotlaké lití do kovových forem (HPDC)
| Srovnávaný parametr | Vysokotlaké lití do kovových forem (HPDC) | Squeeze casting (lití pod tlakem s dotlakem / kování tekutého kovu) |
|---|---|---|
| Rychlost plnění | Vysokorychlostní vstřikování (turbulentní proudění) | Pomalé, řízené plnění (laminární proudění) |
| Doba působení tlaku | Tlak pouze během fáze vstřikování | Udržování tlaku po celou dobu tuhnutí |
| Vnitřní pórovitost | Vyšší pórovitost způsobená plyny a smrštěním | Téměř nulová pórovitost (hutná mikrostruktura) |
| Vhodné pro tepelné zpracování T6? | NE (riziko tvorby puchýřů) | ANO (bez tvorby puchýřů) |
| Typická tloušťka stěny | Možnost tenkých stěn (< 2 mm) | Nutnost silnějších průřezů (> 5 mm) |
| Nejlepší využití | Sériově vyráběné kryty, držáky a skříně | Konstrukční, bezpečnostně kritické nebo hydraulické součásti |
Porozita, vlastnosti a tepelné zpracování
Vnitřní celistvost je jedním z nejvýznamnějších rozdílů mezi těmito dvěma procesy. Typ, rozložení a míra porozity se výrazně liší v závislosti na způsobu proudění a tuhnutí kovu.
Proč vzniká porozita při tlakovém lití
Při vysokotlakém lití vytváří vstřikování vysokou rychlostí turbulentní proudění uvnitř dutiny formy. Vzduch a plyny se uzavírají do proudu kovu dříve, než mohou uniknout. Během chladnutí kovu zůstávají tyto kapsy jako plynová porozita – drobné dutiny rozptýlené v celém dílu. Může vznikat i smršťovací porozita, a to v místech, kde silnější průřezy chladnou jako poslední bez dostatečné kompenzace tlaku. Výsledkem je díl s měřitelnými vnitřními póry, které ovlivňují konstrukční a tlakovou integritu, i když vizuální kvalita povrchu může být bezchybná.
Chcete-li se dozvědět více o tom, jak tyto problémy odhalujeme a řešíme, přečtěte si naši specializovanou příručku o detekci a prevenci porozity při tlakovém lití.
Jak metoda squeeze casting (lití pod tlakem s dotlakem) eliminuje nedostatky
Při metodě squeeze casting uzavírá stálý hydraulický tlak během tuhnutí případné smršťovací dutiny již v okamžiku jejich vzniku. Kov je neustále přitlačován k povrchu formy, což zrychluje odvod tepla a vytváří jemnější a stejnoměrnější zrnitost struktury. Pomalejší laminární plnění navíc od počátku brání uzavření plynů v odlitku. Výsledkem je hutnější díl s téměř nulovou pórovitostí.
Co to znamená pro váš díl
U dílů, které nejsou nosné nebo mají pouze estetickou funkci, je míra pórovitosti při běžném tlakovém lití často přijatelná. U komponentů vystavených tlaku, konstrukcí namáhaných únavou či dílů, které musí projít rentgenovou kontrolou nebo zkouškou těsnosti, je však vnitřní celistvost materiálu klíčová.
Právě zde tepelné zpracování hraje svou roli.
Díly vyrobené běžným tlakovým litím obvykle nelze podrobit tepelnému zpracování typu T6 – vnitřní plyny se při rozpouštěcím žíhání rozpínají a způsobují tvorbu puchýřů na povrchu.
Díly vyrobené metodou squeeze casting díky nižší pórovitosti zpracování T6 bez tvorby puchýřů snášejí a po tepelném zpracování dosahují vyšší pevnosti.
Pokud výkresová dokumentace vyžaduje mechanické vlastnosti dosažitelné tepelným zpracováním, je metoda squeeze casting vhodnějším výchozím výrobním postupem.
Svoboda návrhu, geometrie a typické aplikace
Oba procesy kladou odlišné požadavky na geometrii dílu, tloušťku stěn a složitost tvarů. Volba správného procesu závisí na konkrétních požadavcích návrhu.
Tenké stěny versus silné konstrukční průřezy
Tlakové lití je vhodné pro výrobu tenkostěnných dílů. Vysoká rychlost vstřikování a tlak vhánějí kov do jemných detailů a tenkých průřezů ještě předtím, než začne tuhnutí. Při standardním tlakovém lití jsou běžně realizovatelné tloušťky stěn pod 2 mm.
Lití pod tlakem s dotlakováním (squeeze casting) je vhodnější pro silnější průřezy, u nichž by jinak představovalo problém smršťování materiálu. Vyplňování velmi tenkých stěn je při pomalejším procesu s dotlakováním obtížnější.
Složité geometrie a potenciál výroby s výsledným tvarem blízkým konečnému (near-net-shape)
Tlakové lití vyniká při výrobě geometricky složitých dílů s výsledným tvarem blízkým konečnému, a to včetně dílů se zářezy, jádry a členitými vnějšími prvky. Přesnost formy a rychlost vstřikování zajišťují konzistentní reprodukci jemných detailů.
I při lití pod tlakem s dotlakováním vznikají díly s tvarem blízkým konečnému, avšak možnosti vnitřní členitosti jsou více omezené.
Oba procesy snižují potřebu následného obrábění ve srovnání s litím do písku nebo do kokil, avšak tlakové lití obvykle poskytuje vyšší počáteční rozměrovou přesnost.
Běžné aplikace v automobilovém a průmyslovém odvětví
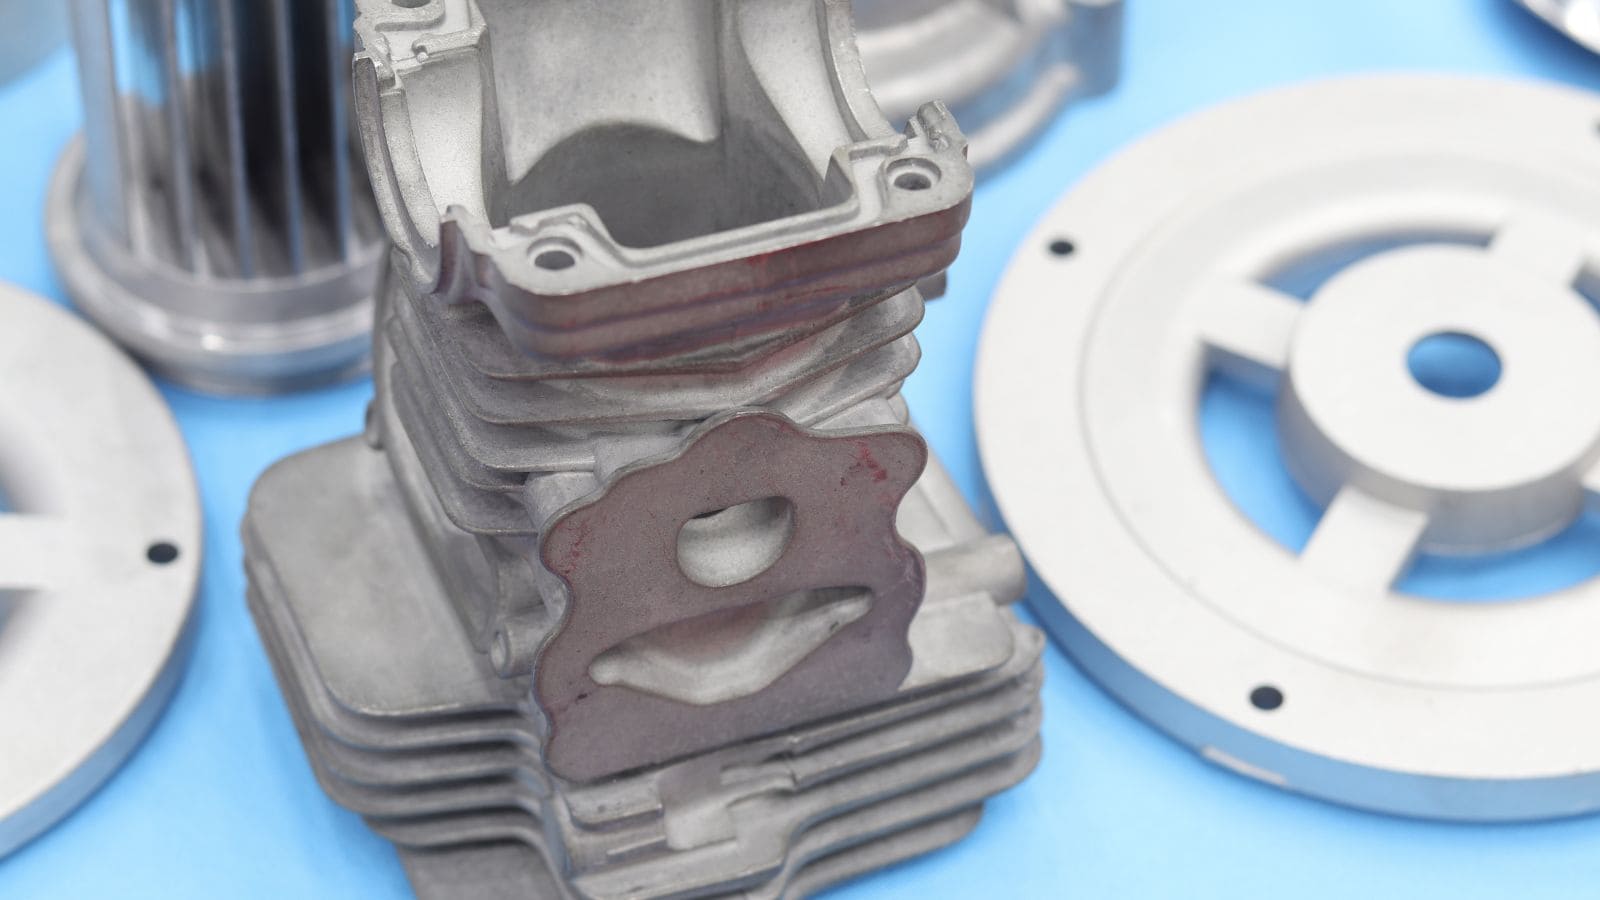
Tlakové lití je standardním procesem pro výrobu chladičů, skříní motorů, držáků, krytů elektroniky a skříní převodovek, u nichž kvalita povrchu, rozměrová přesnost a objem výroby hrají klíčovou roli.
Metoda squeeze casting (lití pod tlakem s dotlakem) se uplatňuje tam, kde mechanická celistvost představuje prioritu: brzdové třmeny, těhlice řízení, ramena zavěšení kol a hydraulické komponenty. Vhodnými kandidáty pro tuto metodu jsou také letecké součásti z hliníkových a hořčíkových slitin, u nichž jsou klíčové parametry poměr pevnosti k hmotnosti a odolnost proti únavě materiálu.
Nákladové faktory obou metod odlévání
Výběr výrobního procesu se málokdy řídí pouze kvalitou. Komerční rentabilitu ovlivňuje objem výroby, investice do nástrojů i doba výrobního cyklu.
Nástroje pro vysokotlaké lití (HPDC) jsou obecně zpočátku dražší. Formy pro HPDC vyžadují špičkové nástrojové oceli a precizní obrábění chladicích kanálků, aby zvládly vysoké vstřikovací tlaky a dlouhé výrobní série.
Formy pro squeeze casting mají jednodušší konstrukci a nižší pořizovací náklady, avšak tuto výhodu je třeba posuzovat v kontextu delší doby výrobního cyklu.
Skryté náklady: Proč squeeze casting není vždy lepší volbou
Někteří dodavatelé mohou metodu squeeze casting prezentovat jako „nadřazený“ proces. Zde je však pravda, kterou vám ne vždy sdělí:
-
Delší doba výrobního cyklu: Výroba jednoho kusu metodou squeeze casting trvá 2 až 5 minut, zatímco u HPDC je to 30–120 sekund. Při sériové výrobě to znamená výrazně nižší počet vyrobených dílů za hodinu.
-
Vyšší opotřebení nástrojů: Dlouhodobě působící hydraulický tlak extrémně namáhá formu, což vede k její kratší životnosti ve srovnání s běžnými nástroji pro HPDC.
-
Vyšší cena za kus: Při ročních objemech nad 50 000 kusů činí delší doba cyklu technologii *squeeze casting* (lití pod vysokým tlakem s dotlakem) často o 30 až 50 % dražší na kus než běžné tlakové lití (HPDC).
Zde je tedy naše upřímná rada: Pokud je váš díl tenkostěnný, váží méně než 2 kg a nevyžaduje tepelné zpracování T6, je tlakové lití (HPDC) ekonomicky i technicky výhodnější volbou. Společnost Moldie se specializuje na velkosériové tlakové lití a pomůžeme vám posoudit, zda by metoda *squeeze casting* nebyla pro váš návrh zbytečně nákladným řešením.
Praktický návod pro výběr
Na závěr tohoto článku si shrneme úvodní rychlé doporučení a propojíme jej s poznatky z textu, čímž vytvoříme ucelený praktický návod pro výběr vhodné metody:
Zvolte tlakové lití (HPDC), pokud:
-
Je váš roční objem výroby vysoký (obvykle nad 50 000 kusů)
-
Má váš díl tenké stěny (pod 2 mm) nebo složité vnější tvary
-
Vyžadujete úzké rozměrové tolerance a hladký povrch
-
Vaše aplikace nevyžaduje tepelné zpracování T6
-
Pracujete s hliníkovými slitinami, jako jsou A380 nebo A383
-
Typické díly: skříně, kryty, držáky, pouzdra elektroniky, chladiče
Technologie HPDC (vysokotlaké lití do kovových forem) zajišťuje krátké časy cyklu, stálou kvalitu povrchu a vynikající nákladovou efektivitu při velkosériové výrobě. Z komerčního hlediska je pro velkoobjemové programy OEM/ODM jen těžko překonatelná.
Zvolte technologii Squeeze Casting (lití pod tlakem s následným dotlakováním), pokud:
-
Váš díl musí projít zkouškami těsnosti (tlakové zkoušky nebo testy úniku)
-
Aplikace zahrnuje vysoké cyklické zatížení nebo namáhání únavou materiálu
-
Váš návrh vyžaduje tepelné zpracování T6 pro dosažení maximálních mechanických vlastností
-
Vnitřní celistvost materiálu a strukturální integrita jsou klíčovými požadavky
-
Roční objem výroby je nižší (pod 50 000 kusů), což kompenzuje delší časy cyklu
-
Typické díly: brzdové třmeny, těhlice řízení, ramena zavěšení kol, tělesa hydraulických prvků, komponenty pro letecký průmysl
Technologie Squeeze Casting ospravedlňuje delší časy cyklu a vyšší náklady na kus v případech, kdy je nejvyšší prioritou mechanická spolehlivost. U některých geometrií se mohou hliníkové díly vyrobené touto technologií svou odolností proti únavě materiálu vyrovnat výkovkům.
Získejte od společnosti Moldie odpovědi podložené daty
Pokud se přesto chcete poradit s odborníky ohledně vašich konkrétních projektů či dílů, společnost Moldie vám ráda pomůže. Jsme specializovaným výrobcem v oblasti vysokotlakého lití do forem a obsluhujeme zákazníky z automobilového a průmyslového odvětví, sektoru elektroniky a dalších oblastí.
Moldie kombinuje simulace CAD/CAM/CAE s vlastní výrobou forem. Součástí každého programu je kontrola pomocí souřadnicových měřicích strojů (CMM) a rentgenová inspekce. Zašlete svůj 3D soubor na vyžádejte si cenovou nabídkua nechte si od nás poradit s výběrem výrobního postupu, který bude pro váš díl nejvhodnější!







