
Üretim projeleriniz için sıkıştırmalı döküm ile yüksek basınçlı döküm arasında karar vermek zor olabilir; çünkü bu iki süreç ilk bakışta birbirine benzer görünür. Ancak nihai parça kalitesi, maliyet ve hatta ısıl işlem uygulanabilirliği açısından aralarında büyük farklar vardır.
Bu rehberde; gözeneklilik, mukavemet, ısıl işlem, maliyet ve tasarım sınırları açısından bu üretim süreçlerinin tam olarak nasıl karşılaştırıldığını göstereceğiz; böylece üretim programınız için doğru kararı verebilirsiniz.
Hızlı Karar: Hangisini Seçmelisiniz?
Basınçlı Dökümü (HPDC) Seçin Sıkı yüzey kalitesi toleranslarına sahip, yüksek hacimli ve ince cidarlı parçalara (muhafazalar, konektörler, soğutucular gibi) ihtiyacınız varsa ve T6 ısıl işlemi gerekmiyorsa.
Sıkıştırmalı Dökümü Seçin Parçanızın yüksek yorulma yüklerine dayanması, basınç sızdırmazlık testlerini geçmesi veya T6 ısıl işlemine tabi tutulması gerekiyorsa ve üstün mekanik özellikler uğruna daha uzun bir çevrim süresini kabul ediyorsanız.
Hâlâ emin değil misiniz? Okumaya devam edin ve daha fazlasını öğrenin.
İki Döküm Süreci Nasıl Çalışır?
Her bir sürecin işleyiş mekaniği; iç kaliteden çevrim süresine kadar sonraki tüm aşamalara dair beklentileri belirler. Yüksek basınçlı basınçlı döküm, enjeksiyon basıncı altında bir kalıp boşluğunu hızla doldururken; sıkıştırmalı döküm, metal katılaşırken sürekli bir basınç uygular.
Yüksek Basınçlı Basınçlı Dökümün Farklı Yönü
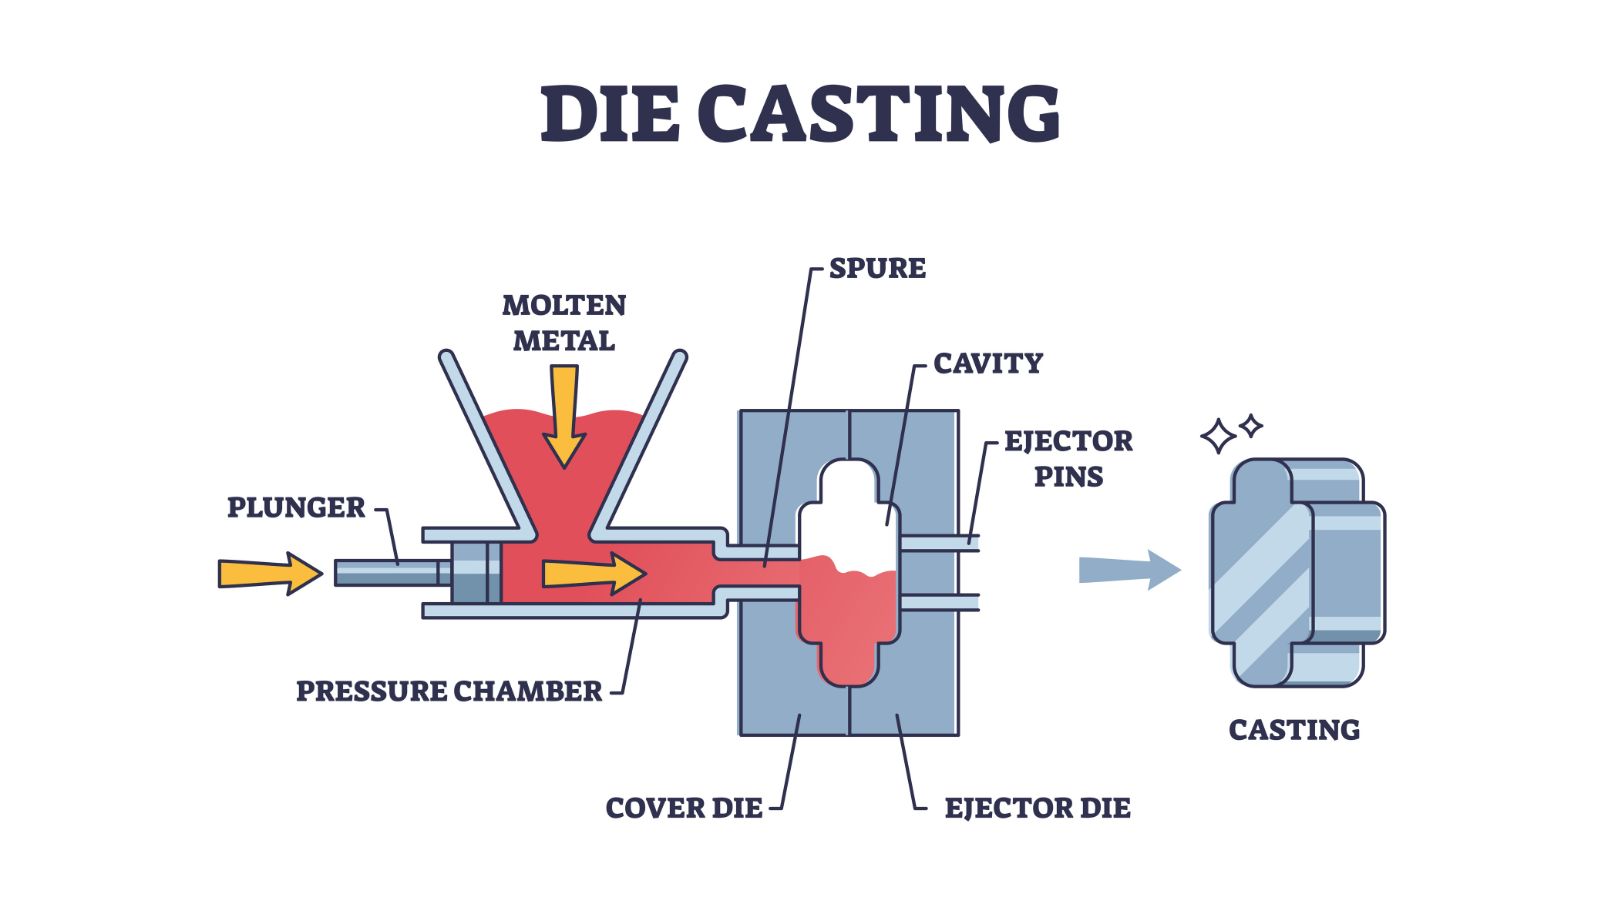
… yüksek basınçlı döküm süreci, erimiş metal, bir enjeksiyon kovanı (shot sleeve) aracılığıyla yüksek hızda çelik bir kalıba enjekte edilir. Enjeksiyon basıncı, alaşım ve parça geometrisine bağlı olarak tipik şekilde 10 ila 175 MPa arasında değişir. Metal, kalıp boşluğunu milisaniyeler içinde doldurur; bu da mükemmel boyutsal hassasiyet ve ince yüzey detayları sağlar.
Bunun dezavantajı, hızlı enjeksiyonun türbülanslı akışı tetiklemesidir. Kalıp boşluğunda hava ve gaz hapsolur ve metal katılaştıktan sonra bu hapsolan gaz, iç gözenekliliğe (poroziteye) yol açar. Enjeksiyon sırasında basınç uygulanır ancak bu basınç, “squeeze casting” (basınçlı katılaştırma/sıkıştırmalı döküm) yöntemindeki kadar kontrollü bir şekilde katılaşma aşaması boyunca sürdürülmez.
Uygulamada Squeeze Casting (Basınçlı Katılaştırma) Ne Anlama Gelir?
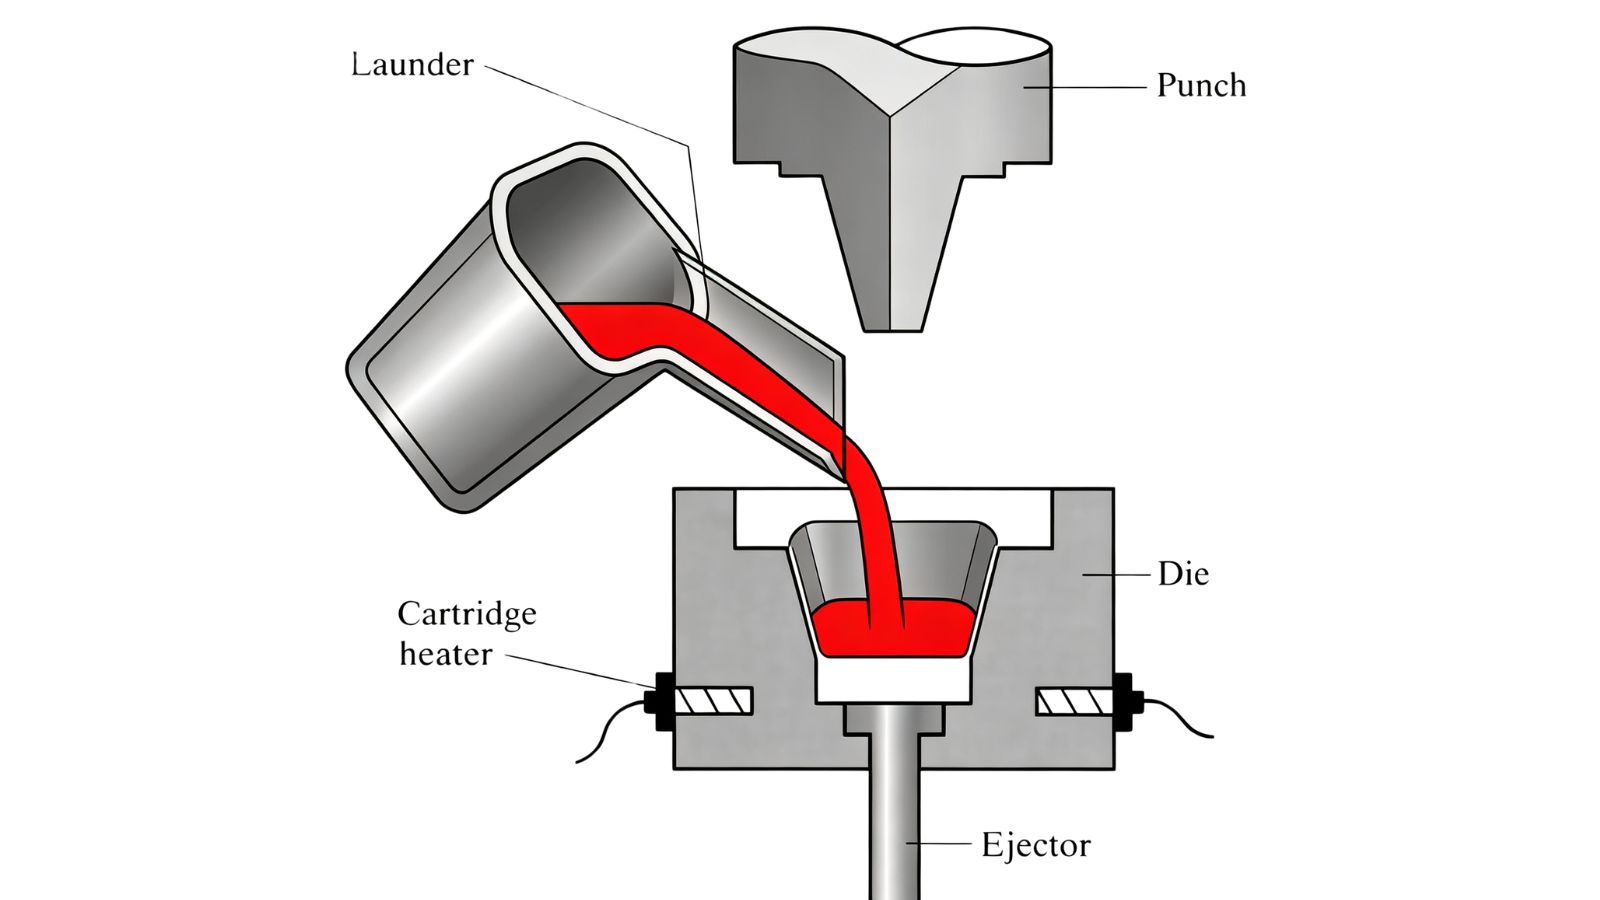
Bazen sıvı metal dövme olarak da adlandırılan squeeze casting yönteminde, erimiş metal açık bir kalıba dökülür ve ardından katılaşma sırasında basınç uygulamak üzere hidrolik bir pres kapatılır. Bu basınç koruma aşaması, yöntemi geleneksel basınçlı dökümden ayıran temel özelliktir. Genellikle 50 ila 150 MPa arasında değişen sürekli basınç, metal büzülürken onu kalıp duvarlarına doğru zorlayarak büzülme kaynaklı gözenekliliği azaltır ve mikroyapıyı iyileştirir.
Daha yavaş ve kontrollü dolum, türbülanslı enjeksiyon yerine laminer akış sağlar. Daha az hava hapsolur ve sonuçta elde edilen döküm parçası daha yoğun olup daha az iç kusur barındırır.
Yan Yana Karşılaştırma: Sıkıştırmalı Döküm (Squeeze Casting) ile Yüksek Basınçlı Kalıba Döküm (HPDC)
| Karşılaştırma Faktörü | Yüksek Basınçlı Kalıba Döküm (HPDC) | Sıkıştırmalı Döküm (Sıvı Metal Dövme) |
|---|---|---|
| Dolum Hızı | Yüksek hızlı enjeksiyon (türbülanslı akış) | Yavaş, kontrollü dolum (laminer akış) |
| Basınç Süresi | Sadece enjeksiyon aşamasında basınç | Katılaşma boyunca sürekli basınç |
| İç Gözeneklilik | Daha yüksek gaz ve büzülme gözenekliliği | Sıfıra yakın gözeneklilik (yoğun mikroyapı) |
| T6 Isıl İşlemine Uygun mu? | HAYIR (kabarma riski) | EVET (kabarma yapmaz) |
| Tipik Et Kalınlığı | İnce cidarlar mümkün (< 2 mm) | Daha kalın kesitler gerekir (> 5 mm) |
| En Uygun Uygulama | Yüksek hacimli muhafazalar, braketler, kabinler | Yapısal, güvenlik açısından kritik veya hidrolik bileşenler |
Gözeneklilik, Performans ve Isıl İşlem
İç yapı bütünlüğü, bu iki süreç arasındaki en önemli farklardan biridir. Gözeneklilik türü, dağılımı ve şiddeti; metalin akış ve katılaşma biçimine bağlı olarak önemli ölçüde değişiklik gösterir.
Basınçlı Dökümde Gözeneklilik Neden Oluşur?
Yüksek basınçlı dökümde, yüksek hızlı enjeksiyon kalıp boşluğu içinde çalkantılı (türbülanslı) bir akış yaratır. Hava ve gazlar, dışarı çıkamadan metal akışının içine hapsolur. Metal soğudukça bu cepler gaz gözenekliliği (parça içine dağılmış küçük boşluklar) olarak kalır. Yeterli basınç telafisi olmaksızın en son soğuyan kalın kesitlerde büzülme gözenekliliği de oluşabilir. Sonuç olarak, dış görünüş kalitesi iyi olsa bile, yapısal bütünlüğü ve basınç dayanımını etkileyen ölçülebilir iç gözeneklere sahip bir parça ortaya çıkar.
Bu sorunları nasıl tespit edip çözdüğümüz hakkında daha ayrıntılı bilgi için şu konudaki özel rehberimizi okuyun: gözeneklilik tespiti ve önlenmesi basınçlı dökümde.
Sıkıştırmalı Döküm (Squeeze Casting) Aradaki Farkı Nasıl Kapatıyor?
Sıkıştırmalı dökümde, katılaşma sırasında uygulanan sürekli hidrolik basınç, oluşmaya çalışan büzülme boşluklarını kapatır. Metal sürekli olarak kalıp yüzeyine doğru itilir; bu da ısı transferini hızlandırarak daha ince ve homojen bir tane yapısı oluşturur. Daha yavaş ve laminer dolum süreci, daha en başından itibaren gaz sıkışmasını da önler. Sonuçta, neredeyse sıfır gözenekliliğe sahip, daha yoğun bir parça elde edilir.
Bunun Parçanız İçin Anlamı
Yapısal olmayan veya estetik amaçlı parçalarda, standart basınçlı dökümdeki gözeneklilik seviyeleri genellikle kabul edilebilirdir. Ancak basınç altında çalışan bileşenler, yorulma yüküne maruz kalan yapılar veya X-ışını ya da sızdırmazlık testlerinden geçmesi gereken parçalar söz konusu olduğunda, iç yapı bütünlüğü kritik bir önem kazanır.
İşte tam bu noktada ısıl işlem devreye girer.
Yüksek basınçlı döküm parçalar genellikle T6 ısıl işlemine tabi tutulamaz; çünkü çözeltiye alma işlemi sırasında iç kısımdaki gaz genleşerek yüzeyde kabarcıklanmaya yol açar.
Düşük gözeneklilikleri sayesinde, sıkıştırmalı döküm (squeeze casting) parçaları T6 ısıl işlemine yüzeyde kabarma olmaksızın dayanabilir ve işlem sonrasında daha yüksek mukavemet değerlerine ulaşır.
Teknik resminizde ısıl işlem görmüş haldeki mekanik özellikler belirtilmişse, sıkıştırmalı döküm daha uygun bir temel üretim yöntemidir.
Tasarım Özgürlüğü, Geometri ve Tipik Uygulamalar
Her iki yöntem de parça geometrisi, et kalınlığı ve özellik karmaşıklığı açısından farklı kısıtlamalar getirir. Doğru yöntem, tasarımın gerçekte ne gerektirdiğine bağlıdır.
İnce Et Kalınlıkları ile Kalın Yapısal Kesitlerin Karşılaştırılması
Yüksek basınçlı döküm (HPDC), ince cidarlı parçaların üretiminde başarılıdır. Yüksek enjeksiyon hızı ve basıncı, metalin katılaşma başlamadan önce ince detaylara ve ince kesitlere dolmasını sağlar. Standart HPDC yönteminde 2 mm’nin altındaki et kalınlıkları uygulanabilir niteliktedir.
Sıkıştırmalı döküm, aksi takdirde çekme (büzülme) sorunu yaşanabilecek daha kalın kesitler için daha uygundur. Daha yavaş ve basınç uygulamalı bir süreç işleyen sıkıştırmalı döküm yönteminde, çok ince cidarların doldurulması daha zordur.
Karmaşık Geometriler ve Nihai Forma Yakın (Near-Net-Shape) Üretim Potansiyeli
Yüksek basınçlı döküm; ters açılar (undercuts), maçalar ve girift dış özellikler içeren geometrik açıdan karmaşık parçaların nihai forma yakın (near-net-shape) üretiminde üstün performans sergiler. Kalıp hassasiyeti ve enjeksiyon hızı, ince detayların tutarlı bir şekilde elde edilmesini sağlar.
Sıkıştırmalı döküm de nihai forma yakın parçalar üretir, ancak iç yapı özelliklerinin karmaşıklığı konusunda daha fazla kısıtlama söz konusudur.
Her iki yöntem de kum döküm veya kalıcı kalıp döküme kıyasla ikincil talaşlı imalat ihtiyacını azaltır; ancak HPDC genellikle başlangıç aşamasında daha sıkı boyutsal hassasiyet sunar.
Otomotiv ve Endüstride Yaygın Kullanım Alanları
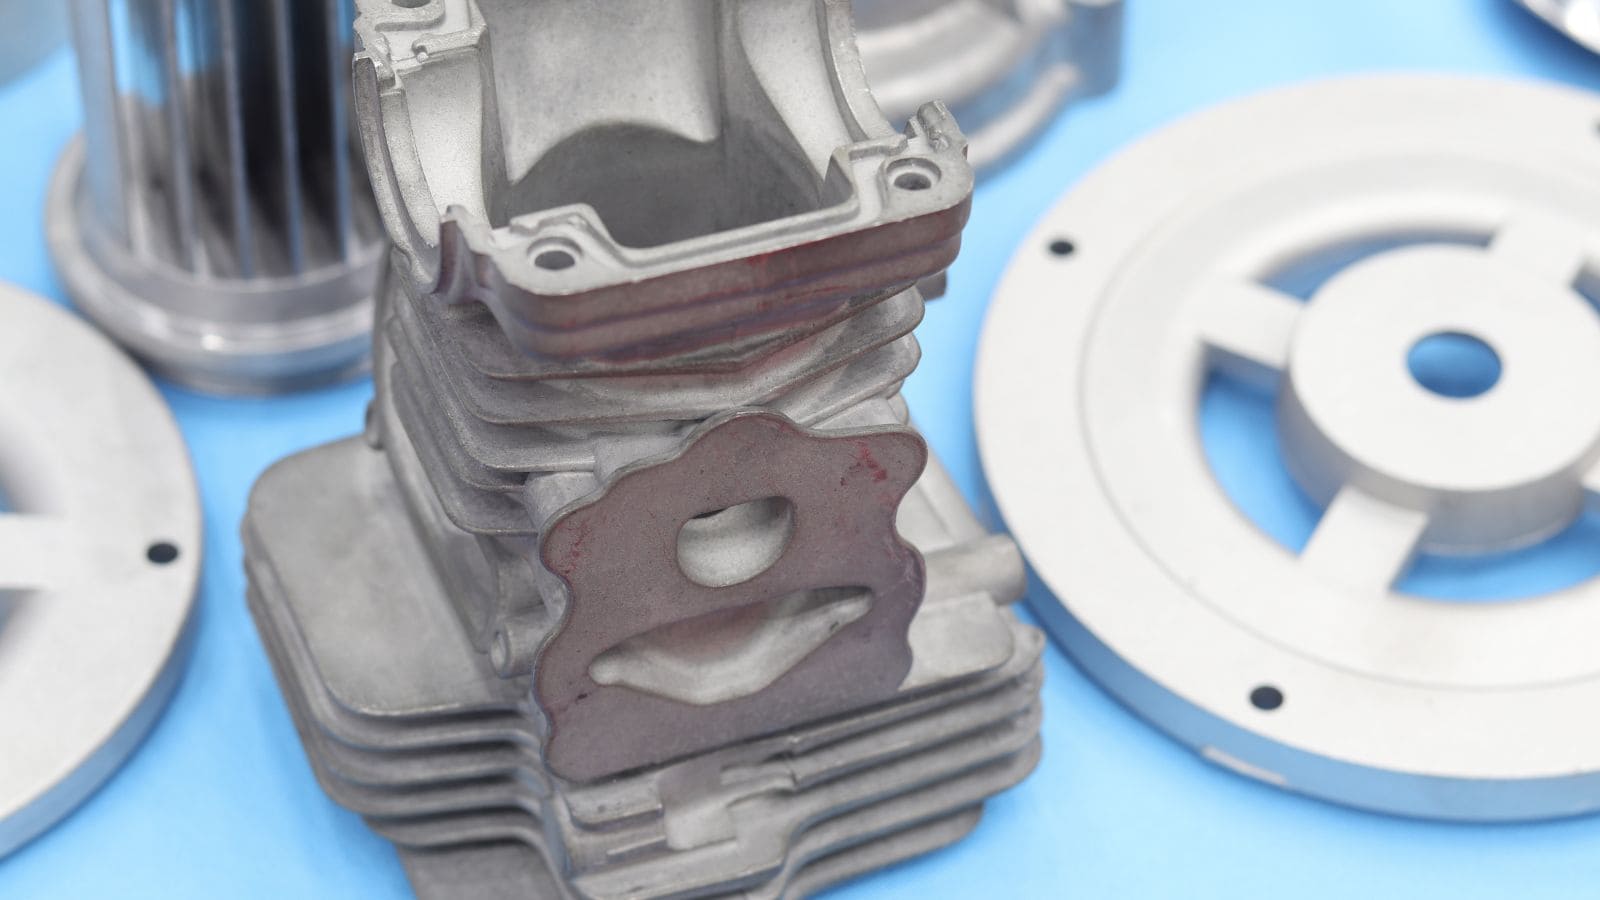
Yüksek basınçlı döküm; ısı emiciler, motor gövdeleri, braketler, elektronik muhafazalar ve şanzıman gövdeleri için standart bir yöntemdir; zira bu parçalarda yüzey kalitesi, boyutsal hassasiyet ve üretim hacmi en önemli unsurlardır.
Sıkıştırmalı döküm (squeeze casting), mekanik bütünlüğün öncelikli olduğu uygulamaları hedefler: fren kaliperleri, direksiyon mafsalları, salıncak kolları ve hidrolik bileşenler. Mukavemet/ağırlık oranı ve yorulma direncinin kritik olduğu havacılık ve uzay sektörü bileşenleri (alüminyum ve magnezyum alaşımlarından üretilenler) de sıkıştırmalı döküm için uygun adaylardır.
Her İki Döküm Yönteminin Maliyet Faktörleri
Yöntem seçimi nadiren yalnızca kaliteye dayalı olarak yapılır. Üretim hacmi, kalıp yatırımı ve çevrim süresi, ticari uygulanabilirliği etkileyen unsurlardır.
Yüksek basınçlı döküm kalıpları genellikle başlangıçta daha yüksek maliyetlidir. Yüksek enjeksiyon basınçlarına ve uzun üretim serilerine dayanabilmeleri için, bu yöntemdeki kalıplarda üstün nitelikli takım çelikleri ve hassas soğutma kanalı işçiliği gerekir.
Sıkıştırmalı döküm kalıpları tasarım açısından daha basittir ve başlangıç maliyetleri daha düşüktür; ancak bu avantaj, yöntemin daha uzun olan çevrim süresi göz önünde bulundurularak değerlendirilmelidir.
Gizli Maliyet: Sıkıştırmalı Döküm Neden Her Zaman Daha İyi Bir Seçenek Değildir?
Bazı tedarikçiler, sıkıştırmalı dökümü “üstün” bir yöntem olarak öne çıkarır. Ancak size her zaman söylenmeyen gerçek şudur:
-
Daha Uzun Çevrim Süresi: Sıkıştırmalı döküm (squeeze casting) işleminde her bir döküm döngüsü 2 ila 5 dakika sürerken, HPDC’de bu süre 30–120 saniyedir. Büyük ölçekli üretimde bu, saatte çok daha az parça üretilmesi anlamına gelir.
-
Daha Yüksek Kalıp Aşınması: Sürekli uygulanan hidrolik basınç kalıp üzerinde aşırı gerilime neden olur ve bu da standart HPDC kalıplarına kıyasla daha kısa bir kalıp ömrüne yol açar.
-
Daha Yüksek Parça Başına Maliyet: Yıllık 50.000 adedin üzerindeki üretim hacimlerinde, daha yavaş çevrim süresi nedeniyle sıkıştırmalı döküm yöntemi, parça başına maliyet açısından genellikle HPDC’den %30 ila %50 daha pahalıdır.
İşte dürüst tavsiyemiz: Eğer parçanız ince cidarlıysa, ağırlığı 2 kg’ın altındaysa ve T6 ısıl işlemi gerektirmiyorsa, basınçlı döküm (HPDC) hem ekonomik hem de teknik açıdan daha üstün bir tercihtir. Moldie, yüksek hacimli HPDC üretiminde uzmanlaşmıştır; tasarımınız için sıkıştırmalı döküm yönteminin gereğinden fazla bir çözüm (overkill) olup olmadığını belirlemenize yardımcı olabiliriz.
Pratik Bir Seçim Çerçevesi
Bu blog yazısını tamamlarken, yazıda öğrendiklerimiz ışığında başlangıçtaki hızlı değerlendirmemizi yeniden ele alalım ve kapsamlı, pratik bir seçim çerçevesi oluşturalım:
Şu durumlarda Yüksek Basınçlı Döküm (HPDC) yöntemini tercih edin:
-
Yıllık üretim hacminiz yüksekse (genellikle 50.000 adedin üzerinde)
-
Parçanız ince cidarlara (2 mm’nin altında) veya karmaşık dış özelliklere sahipse
-
Sıkı boyutsal toleranslara ve pürüzsüz yüzey kalitesine ihtiyaç duyuyorsanız
-
Uygulamanız T6 ısıl işlemi gerektirmiyor
-
A380 veya A383 gibi alüminyum alaşımlarıyla çalışıyorsunuz
-
Tipik parçalar: muhafazalar, kapaklar, braketler, elektronik kutuları, soğutucular
HPDC (Yüksek Basınçlı Döküm); seri üretimde hızlı çevrim süreleri, tutarlı yüzey kalitesi ve mükemmel maliyet verimliliği sağlar. Yüksek hacimli OEM/ODM programları için ticari açıdan üstünlüğü zor yakalanır bir yöntemdir.
Şu durumlarda Squeeze Casting (Sıkıştırmalı Döküm) yöntemini seçin:
-
Parçanızın basınç sızdırmazlık veya kaçak testlerini geçmesi gerekiyor
-
Uygulama, yüksek döngüsel yükler veya yorulma gerilimi içeriyor
-
Tasarımınız, maksimum mekanik özelliklere ulaşmak için T6 ısıl işlemi gerektiriyor
-
İç yoğunluk ve yapısal bütünlük vazgeçilmez unsurlar
-
Yıllık üretim hacminiz daha düşük (50.000 adedin altında) ve bu durum daha uzun çevrim sürelerini telafi ediyor
-
Tipik parçalar: fren kaliperleri, direksiyon mafsalları, salıncak kolları, hidrolik gövdeler, havacılık ve uzay bileşenleri
Mekanik güvenilirliğin en önemli öncelik olduğu durumlarda, Squeeze Casting yöntemi daha uzun çevrim süresini ve parça başına daha yüksek maliyeti haklı çıkarır. Bazı geometrilerde, sıkıştırmalı döküm alüminyum parçalar dövme (forging) seviyesinde yorulma direncine yaklaşabilir.
Moldie’den Veriye Dayalı Yanıtlar Alın
Özel projeleriniz veya parçalarınız hakkında uzmanlara danışmak isterseniz, Moldie size yardımcı olmaktan memnuniyet duyar. Otomotiv, endüstriyel ve elektronik sektörleri ile daha pek çok alana hizmet veren, yüksek basınçlı döküm konusunda uzmanlaşmış bir üreticiyiz.
Moldie, CAD/CAM/CAE simülasyonunu kendi bünyesindeki kalıp üretimiyle birleştirir. Her programda CMM ve X-ray kontrolleri uygulanır. 3D dosyanızı şu adrese gönderin: fiyat teklifi isteyinve parçanıza en uygun üretim yöntemini seçmenize yardımcı olalım!







