
Alegerea între turnarea cu compresie și turnarea sub presiune înaltă pentru proiectele dumneavoastră de fabricație poate fi dificilă, deoarece cele două procese par similare la prima vedere. Totuși, calitatea finală a piesei, costul și chiar posibilitatea aplicării tratamentului termic sunt foarte diferite.
În acest ghid, comparăm concret aceste procese de fabricație în privința porozității, rezistenței, tratamentului termic, costurilor și limitelor de proiectare — astfel încât să puteți lua decizia potrivită pentru programul de producție.
Verdict rapid: pe care să o alegeți?
Alegeți turnarea sub presiune (HPDC) dacă aveți nevoie de piese cu pereți subțiri și volume mari (precum carcase, conectori și radiatoare), cu toleranțe estetice strânse, și nu este necesar tratamentul termic T6.
Alegeți turnarea cu compresie dacă piesa trebuie să reziste la sarcini mari de oboseală, să treacă testele de etanșeitate la presiune sau necesită tratament termic T6 — și acceptați un ciclu mai lung în schimbul unor proprietăți mecanice superioare.
Încă nu sunteți sigur? Continuați lectura pentru mai multe informații.
Cum funcționează cele două procese de turnare
Mecanica fiecărui proces determină așteptările pentru toate etapele următoare, de la calitatea internă până la timpul ciclului. Turnarea sub presiune înaltă umple rapid cavitatea prin presiunea de injecție, în timp ce turnarea cu compresie aplică o presiune susținută pe măsură ce metalul se solidifică.
Ce diferențiază turnarea sub presiune înaltă
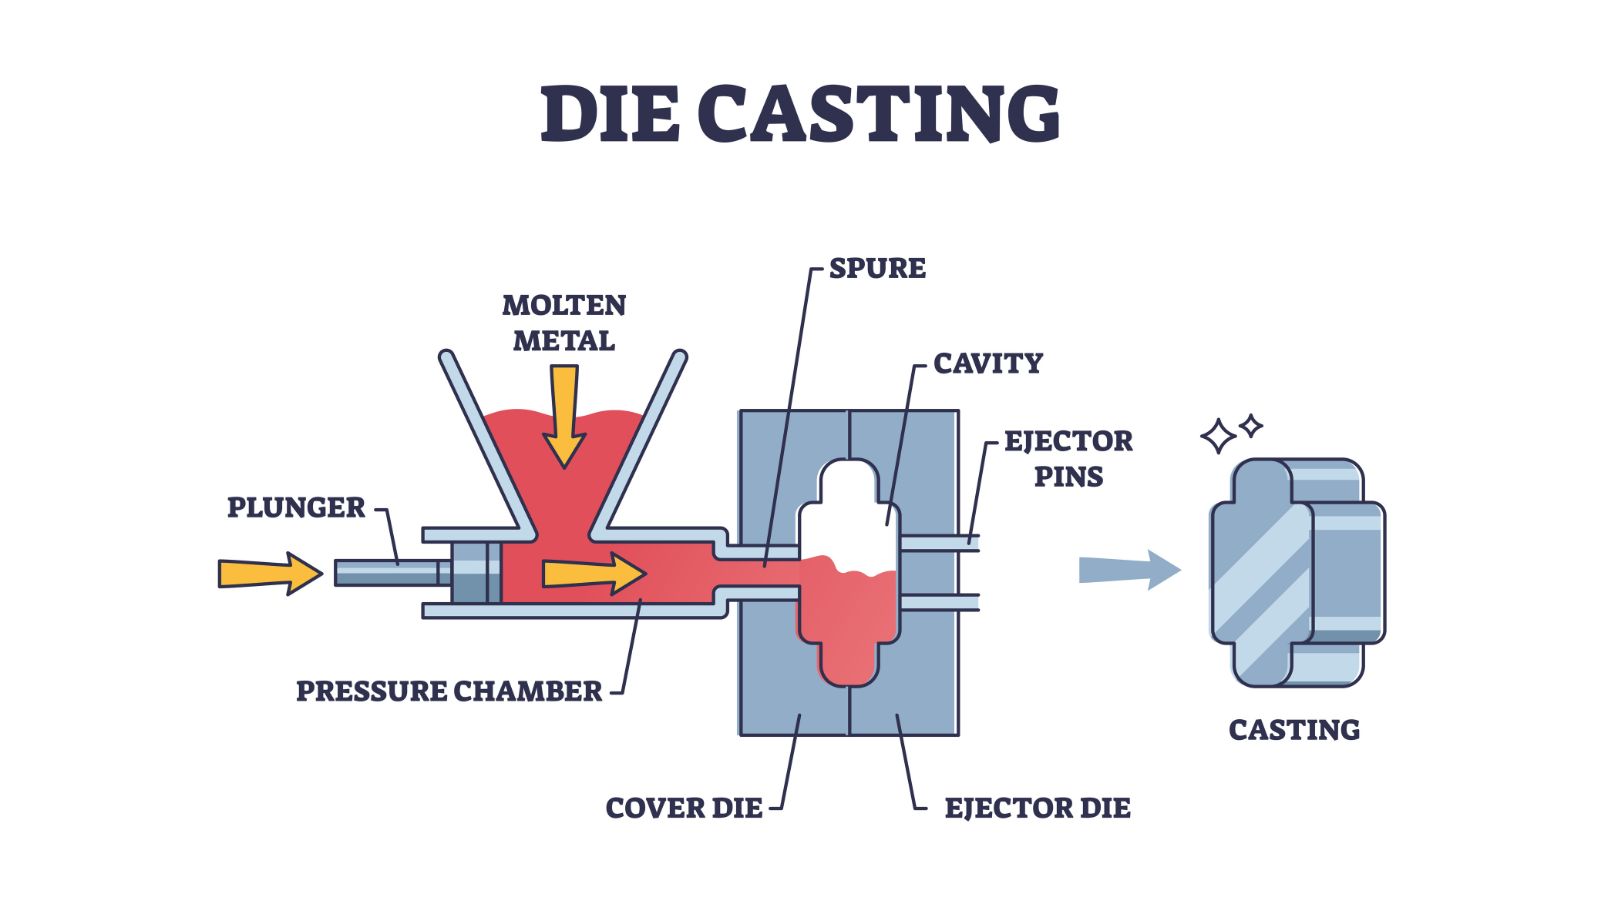
În procesul de turnare sub presiune înaltă, metalul topit este injectat într-o matriță de oțel cu viteză mare, printr-un manșon de injecție. Presiunea de injecție variază de regulă între 10 și 175 MPa, în funcție de aliaj și geometria piesei. Metalul umple cavitatea matriței în milisecunde, asigurând precizie dimensională excelentă și detalii fine de suprafață.
Compromisul este că injecția rapidă favorizează curgerea turbulentă. Aerul și gazele sunt captate în cavitate, iar după solidificarea metalului devin porozitate internă. Presiunea se aplică în timpul injecției, dar nu este menținută pe parcursul solidificării în același mod controlat ca la turnarea cu compresie.
Ce înseamnă în practică turnarea cu compresie
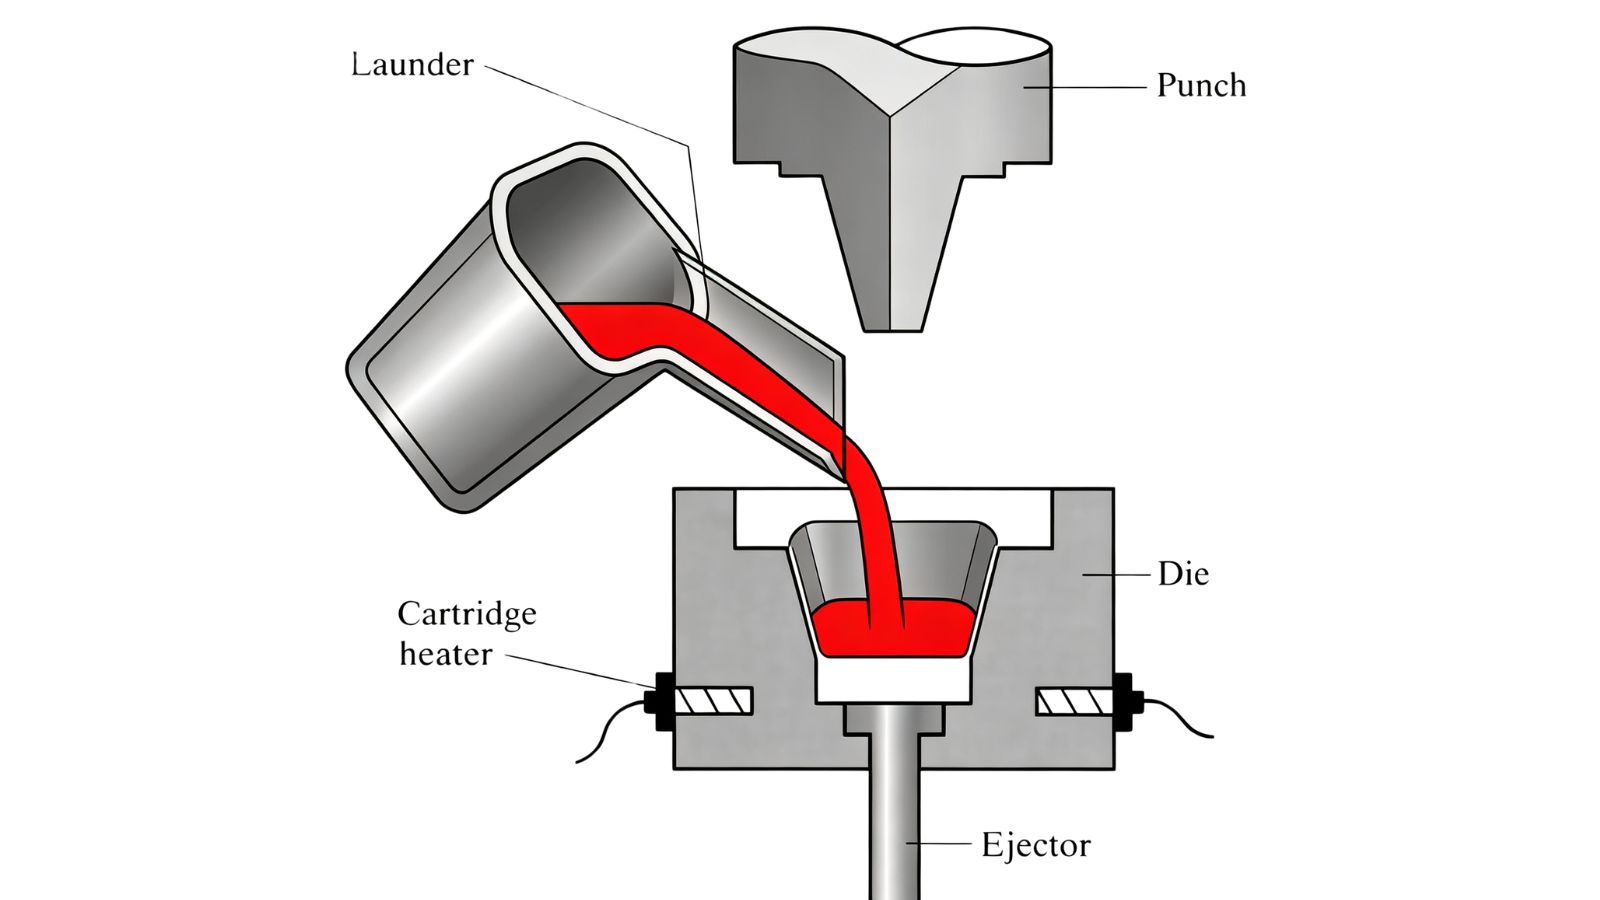
Turnarea cu compresie, numită uneori forjare cu metal lichid, presupune turnarea metalului topit într-o matriță deschisă, apoi închiderea unei prese hidraulice care aplică presiune în timpul solidificării. Această fază de menținere a presiunii o diferențiază de turnarea sub presiune tradițională. Presiunea susținută, adesea între 50 și 150 MPa, împinge metalul spre pereții matriței pe măsură ce se contractă, reducând porozitatea de contracție și rafinând microstructura.
Umplerea mai lentă și controlată produce o curgere laminară, nu o injecție turbulentă. Se captează mai puțin aer, iar piesa turnată rezultată este mai densă și are mai puține defecte interne.
Comparație directă: turnarea cu compresie vs. turnarea sub presiune înaltă
| Factor de comparație | Turnare sub presiune înaltă (HPDC) | Turnare cu compresie (forjare cu metal lichid) |
|---|---|---|
| Viteza de umplere | Injecție de mare viteză (curgere turbulentă) | Umplere lentă, controlată (curgere laminară) |
| Durata aplicării presiunii | Presiune doar în faza de injecție | Presiune susținută pe toată durata solidificării |
| Porozitate internă | Porozitate gazoasă și de contracție mai ridicată | Porozitate aproape zero (microstructură densă) |
| Compatibilă cu tratamentul termic T6? | NU (risc de bășicare) | DA (fără bășici) |
| Grosime tipică a pereților | Sunt posibili pereți subțiri (< 2mm) | Sunt necesare secțiuni mai groase (> 5mm) |
| Aplicație optimă | Carcase, console și incinte în volume mari | Componente structurale, critice pentru siguranță sau hidraulice |
Porozitate, performanță și tratament termic
Integritatea internă este una dintre cele mai importante diferențe dintre cele două procese. Tipul, distribuția și severitatea porozității variază considerabil în funcție de modul în care metalul curge și se solidifică.
De ce apare porozitatea la turnarea sub presiune
La turnarea sub presiune înaltă, injecția de mare viteză creează curgere turbulentă în cavitatea matriței. Aerul și gazele sunt antrenate în fluxul de metal înainte de a putea ieși. Pe măsură ce metalul se răcește, aceste pungi rămân sub formă de porozitate gazoasă — goluri mici distribuite prin piesă. Porozitatea de contracție se poate forma și în zonele cu secțiuni mai groase, care se răcesc ultimele fără compensare suficientă a presiunii. Rezultatul este o piesă cu pori interni măsurabili, care afectează integritatea structurală și etanșeitatea la presiune, chiar dacă aspectul exterior este bun.
Pentru o analiză mai detaliată a modului în care detectăm și rezolvăm aceste probleme, consultați ghidul nostru dedicat despre detectarea și prevenirea porozității la turnarea sub presiune.
Cum elimină turnarea cu compresie acest decalaj
La turnarea cu compresie, presiunea hidraulică susținută din timpul solidificării închide golurile de contracție pe măsură ce încearcă să se formeze. Metalul este împins continuu spre suprafața matriței, accelerând transferul termic și producând o structură granulară mai fină și mai uniformă. Umplerea laminară, mai lentă, previne de la început și captarea gazelor. Rezultatul este o piesă mai densă, cu porozitate aproape zero.
Ce înseamnă acest lucru pentru piesa dumneavoastră
Pentru piesele nestructurale sau estetice, nivelurile de porozitate ale turnării sub presiune standard sunt adesea acceptabile. Însă pentru componente care rețin presiune, structuri solicitate la oboseală sau piese care trebuie să treacă inspecția cu raze X ori testul de etanșeitate, integritatea internă devine esențială.
Aici intervine și tratamentul termic .
Piesele turnate sub presiune înaltă nu pot fi de regulă supuse tratamentului termic T6 — gazul intern se dilată în timpul tratamentului de punere în soluție și provoacă bășicare.
Piesele turnate cu compresie, datorită porozității reduse, suportă tratamentul T6 fără bășicare și obțin rezistență mai mare după tratament.
Când desenul tehnic specifică proprietăți mecanice după tratamentul termic, turnarea cu compresie este procesul de bază mai potrivit.
Libertate de proiectare, geometrie și aplicații uzuale
Cele două procese impun constrângeri diferite privind geometria piesei, grosimea pereților și complexitatea elementelor. Procesul potrivit depinde de cerințele reale ale proiectului.
Pereți subțiri comparativ cu secțiuni structurale groase
Turnarea sub presiune înaltă gestionează bine piesele cu pereți subțiri. Viteza și presiunea ridicate de injecție împing metalul în detalii fine și secțiuni subțiri înainte de începerea solidificării. În HPDC standard, grosimile sub 2 mm sunt realizabile în mod practic.
Turnarea cu compresie este mai potrivită pentru secțiuni mai groase, unde contracția ar crea altfel probleme. Pereții foarte subțiri sunt mai dificil de umplut în secvența mai lentă de turnare cu compresie și aplicare a presiunii.
Geometrii complexe și posibilitatea obținerii formei aproape finale
Turnarea sub presiune înaltă excelează la producerea aproape de forma finală a pieselor complexe geometric, cu degajări, miezuri și elemente exterioare complicate. Precizia matriței și viteza injecției reproduc detaliile fine în mod uniform.
Turnarea cu compresie produce, de asemenea, piese aproape de forma finală, dar complexitatea elementelor interne este mai limitată.
Ambele procese reduc prelucrarea secundară comparativ cu turnarea în nisip sau în matriță permanentă, însă HPDC oferă de regulă o precizie dimensională inițială mai strânsă.
Aplicații uzuale în industria auto și cea industrială
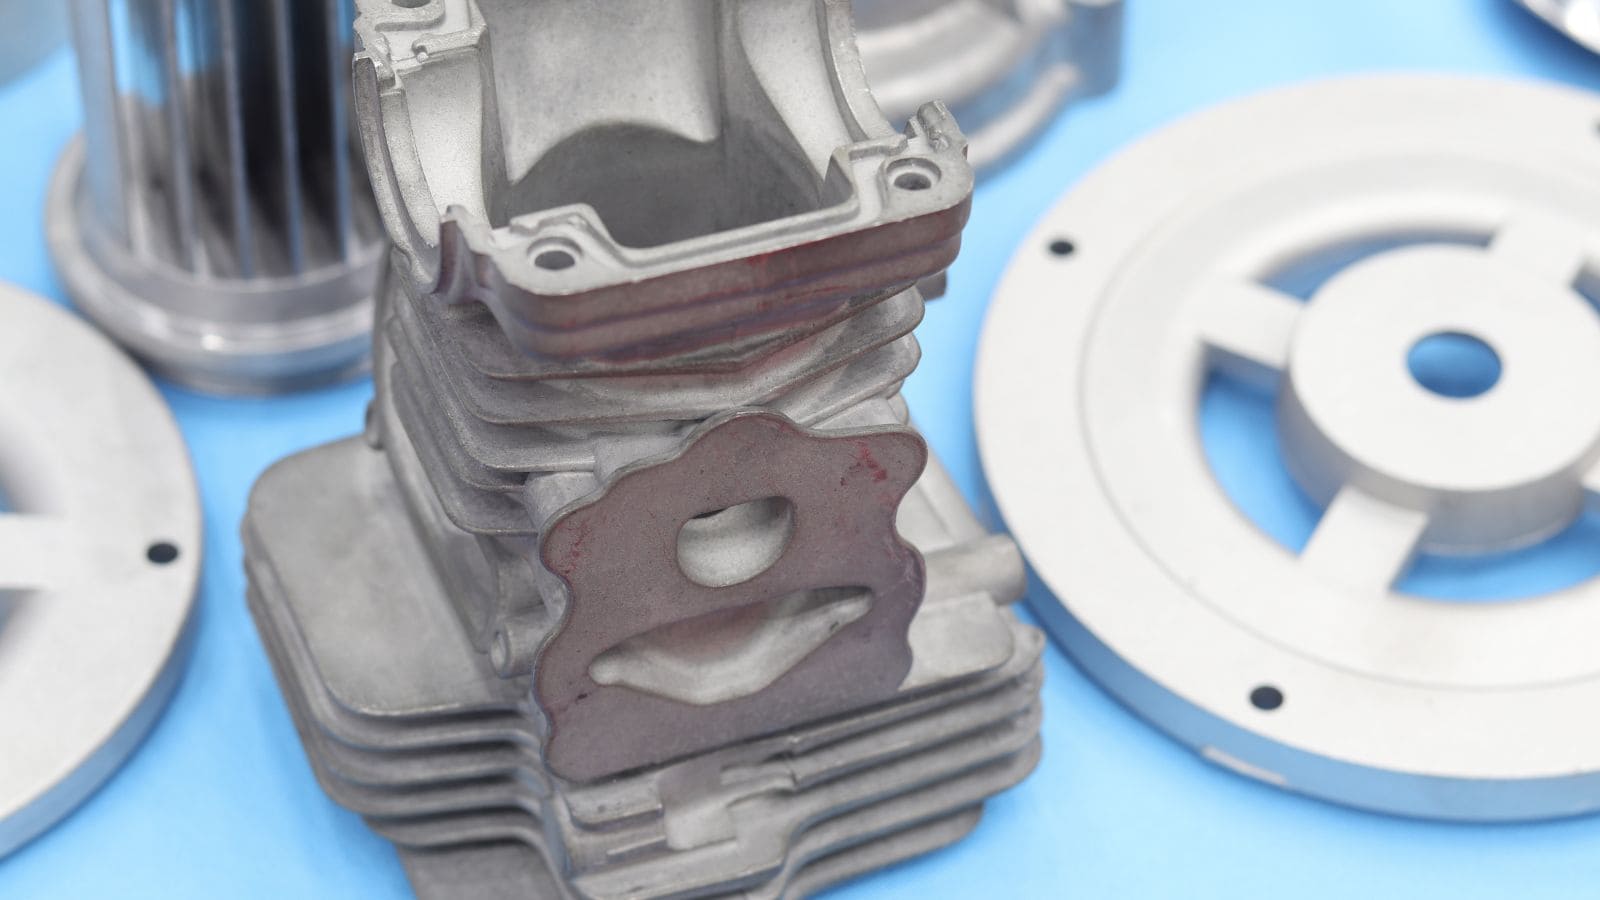
Turnarea sub presiune înaltă este procesul standard pentru radiatoare, carcase de motoare, console, incinte electronice și carcase de transmisie, unde contează în primul rând finisajul suprafeței, precizia dimensională și volumul .
Turnarea cu compresie vizează aplicații în care prioritatea este integritatea mecanică : etriere de frână, fuzete, brațe de suspensie și componente hidraulice. Componentele aerospațiale din aliaje de aluminiu și magneziu pot fi, de asemenea, candidate pentru turnarea cu compresie atunci când sunt specificate raportul rezistență/greutate și rezistența la oboseală.
Factori de cost pentru ambele metode de turnare
Alegerea procesului se bazează rareori doar pe calitate. Volumul producției, investiția în scule și timpul ciclului influențează viabilitatea comercială.
Sculele pentru turnarea sub presiune înaltă sunt, în general, mai scumpe la început. Matrițele HPDC necesită oțeluri premium pentru scule și prelucrarea precisă a canalelor de răcire pentru a rezista presiunilor mari de injecție și seriilor lungi de producție.
Matrițele pentru turnarea cu compresie au un design mai simplu și costă mai puțin inițial, dar acest avantaj trebuie evaluat în raport cu timpul de ciclu mai lung al procesului.
Costul ascuns: de ce turnarea cu compresie NU este întotdeauna mai bună
Unii furnizori prezintă turnarea cu compresie drept procesul „superior”. Însă iată adevărul pe care nu îl menționează întotdeauna:
-
Ciclu mai lung: Turnarea cu compresie durează 2–5 minute per injecție, față de 30–120 de secunde pentru HPDC. La scară mare, asta înseamnă considerabil mai puține piese pe oră.
-
Uzură mai mare a sculei: Presiunea hidraulică susținută solicită extrem de mult matrița, scurtând durata de viață comparativ cu sculele HPDC standard.
-
Cost mai mare per piesă: Pentru volume anuale de peste 50.000 de piese, ciclul mai lent face adesea ca turnarea cu compresie să coste cu 30%–50% mai mult per piesă decât HPDC.
Iată recomandarea noastră sinceră: dacă piesa are pereți subțiri, cântărește sub 2 kg și nu necesită tratament T6, turnarea sub presiune este alegerea superioară atât economic, cât și tehnic. Moldie este specializată în HPDC de volum mare și vă poate ajuta să stabiliți dacă turnarea cu compresie este excesivă pentru proiectul dumneavoastră.
Cadru practic de selecție
Pentru a încheia acest articol, să reluăm verdictul rapid de la început și să îl completăm cu concluziile de aici, pentru un cadru practic de selecție:
Alegeți turnarea sub presiune înaltă (HPDC) dacă:
-
Volumul anual de producție este ridicat (de regulă peste 50.000 de piese)
-
Piesa are pereți subțiri (sub 2 mm) sau elemente exterioare complexe
-
Aveți nevoie de toleranțe dimensionale strânse și finisaje netede ale suprafeței
-
Aplicația nu necesită tratament termic T6
-
Utilizați aliaje de aluminiu precum A380 sau A383
-
Piese uzuale: carcase, capace, console, incinte electronice și radiatoare
HPDC oferă cicluri rapide, calitate estetică uniformă și eficiență excelentă a costurilor la scară mare. Este dificil de depășit din punct de vedere comercial pentru programele OEM/ODM de volum mare.
Alegeți turnarea cu compresie dacă:
-
Piesa trebuie să treacă testele de etanșeitate la presiune sau testele de scurgere
-
Aplicația implică sarcini ciclice ridicate sau solicitări de oboseală
-
Proiectul necesită tratament termic T6 pentru obținerea proprietăților mecanice maxime
-
Densitatea internă și integritatea structurală sunt nenegociabile
-
Volumul anual este mai mic (sub 50.000 de piese), compensând ciclurile mai lungi
-
Piese uzuale: etriere de frână, fuzete, brațe de suspensie, corpuri hidraulice și componente aerospațiale
Turnarea cu compresie justifică ciclul mai lung și costul mai mare per piesă atunci când fiabilitatea mecanică este prioritară. Pentru unele geometrii, piesele din aluminiu turnate cu compresie se pot apropia de rezistența la oboseală a pieselor forjate.
Obțineți răspunsuri bazate pe date de la Moldie
Dacă doriți să consultați specialiști cu privire la proiectele sau piesele dumneavoastră, Moldie vă stă la dispoziție. Suntem un producător dedicat de piese turnate sub presiune înaltă, care deservește industria auto, sectoarele industriale și electronice, printre altele.
Moldie combină simularea CAD/CAM/CAE cu fabricarea internă a matrițelor. Inspecție CMM și cu raze X pentru fiecare program. Trimiteți fișierul 3D pentru a solicita o ofertă și lăsați-ne să vă ajutăm să alegeți procesul potrivit pentru piesa dumneavoastră!







