
Scegliere tra colata con compressione e pressofusione ad alta pressione per un progetto produttivo può essere difficile, perché a prima vista i due processi sembrano simili. Tuttavia, la qualità finale del componente, i costi e perfino la possibilità di sottoporlo a trattamento termico sono molto diversi.
In questa guida confrontiamo i processi in termini di porosità, resistenza, trattamento termico, costi e limiti progettuali, così da aiutarvi a scegliere correttamente per il vostro programma produttivo.
Verdetto rapido: quale scegliere?
Scegliete la pressofusione ad alta pressione (HPDC) se servono componenti a parete sottile e ad alto volume, come alloggiamenti, connettori e dissipatori, con tolleranze estetiche ristrette e senza necessità di trattamento termico T6.
Scegliete la colata con compressione se il componente deve sopportare carichi di fatica elevati, superare prove di tenuta alla pressione o richiede un trattamento termico T6 e potete accettare un tempo ciclo più lungo per ottenere proprietà meccaniche superiori.
Avete ancora dubbi? Continuate a leggere per saperne di più.
Come funzionano i due processi di colata
Il funzionamento di ciascun processo determina tutte le fasi successive, dalla qualità interna al tempo ciclo. La pressofusione ad alta pressione riempie rapidamente la cavità mediante pressione di iniezione, mentre la colata con compressione applica una pressione mantenuta durante la solidificazione del metallo.
Cosa distingue la pressofusione ad alta pressione
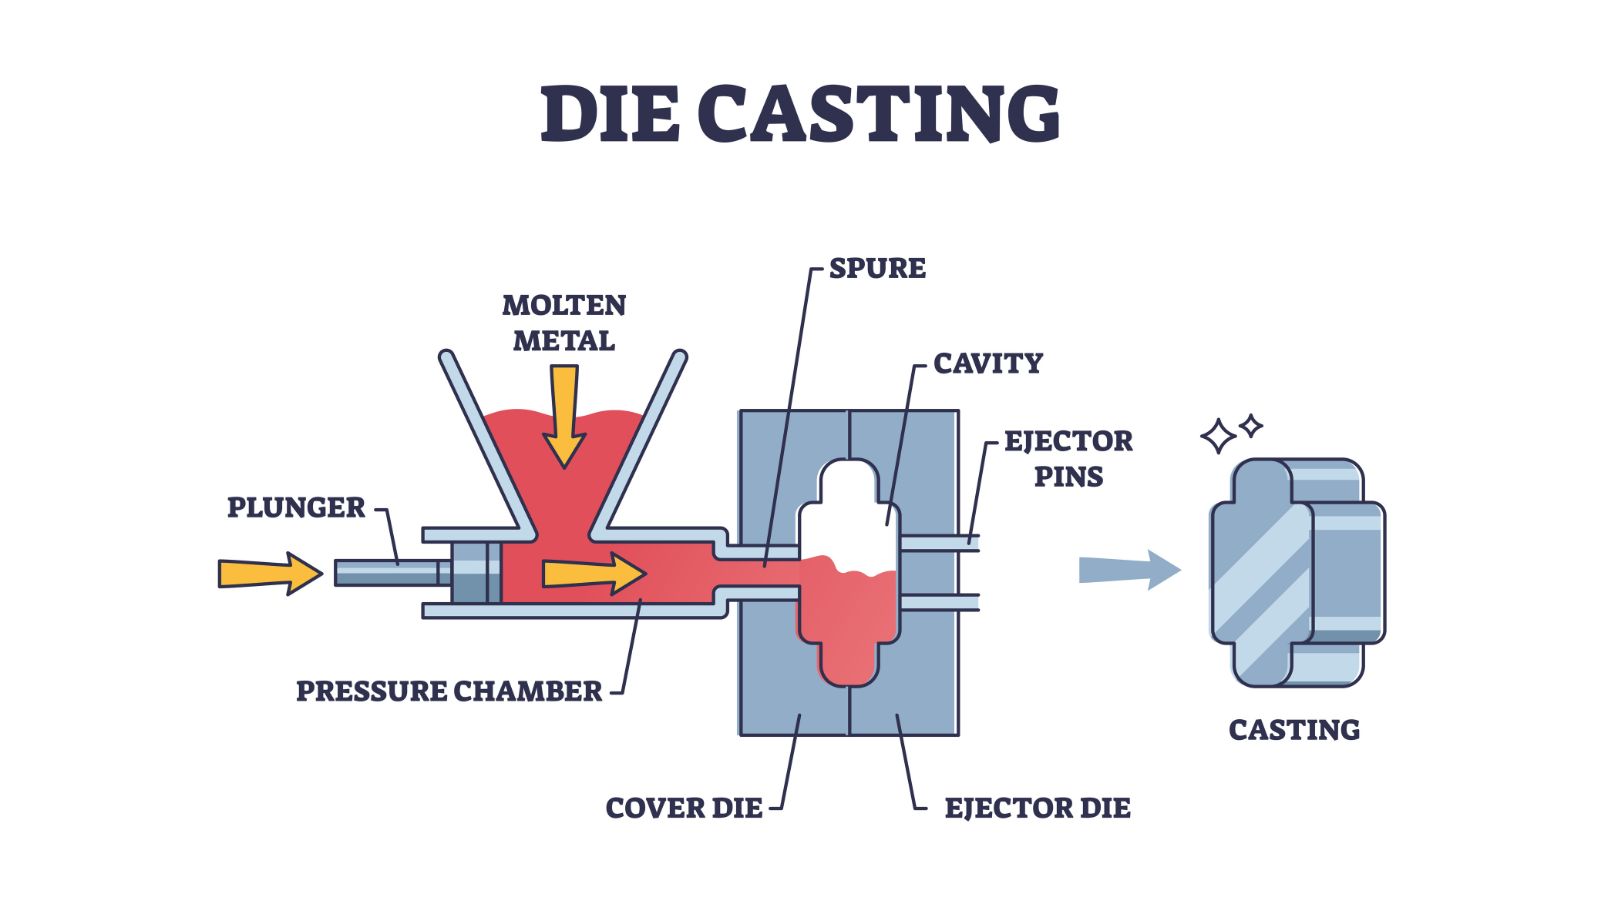
Nel processo di pressofusione ad alta pressione, il metallo fuso viene iniettato in uno stampo d’acciaio ad alta velocità attraverso un manicotto di iniezione. La pressione di iniezione varia in genere da 10 a 175 MPa, a seconda della lega e della geometria del componente. Il metallo riempie la cavità dello stampo in millisecondi, consentendo un’eccellente precisione dimensionale e dettagli superficiali fini.
Il compromesso è che l’iniezione rapida favorisce un flusso turbolento. Aria e gas restano intrappolati nella cavità e diventano porosità interna dopo la solidificazione del metallo. La pressione viene applicata durante l’iniezione, ma non viene mantenuta durante tutta la solidificazione con lo stesso controllo previsto nella colata con compressione.
Cosa comporta in pratica la colata con compressione
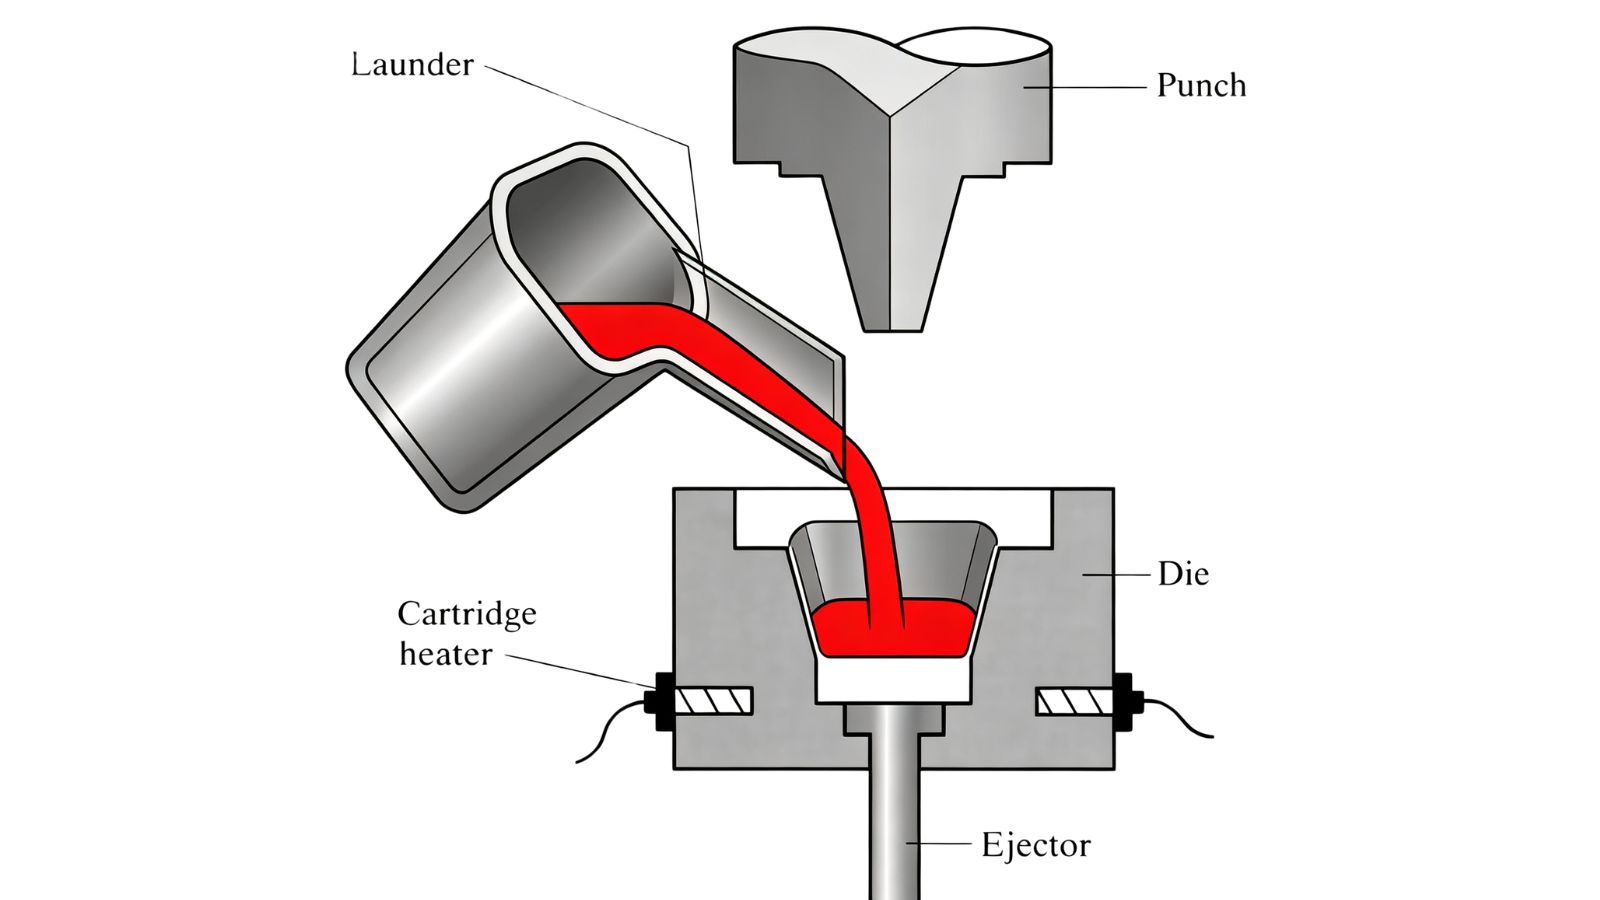
La colata con compressione, talvolta chiamata forgiatura di metallo liquido, consiste nel versare il metallo fuso in uno stampo aperto e poi chiudere una pressa idraulica per applicare pressione durante la solidificazione. Questa fase di mantenimento della pressione la distingue dalla pressofusione tradizionale. La pressione mantenuta, spesso compresa tra 50 e 150 MPa, spinge il metallo contro le pareti dello stampo mentre si contrae, riducendo la porosità da ritiro e affinando la microstruttura.
Il riempimento più lento e controllato genera un flusso laminare anziché un’iniezione turbolenta. Si intrappola meno aria e il getto risultante è più denso e presenta meno difetti interni.
Confronto diretto: colata con compressione e pressofusione ad alta pressione
| Fattore di confronto | Pressofusione ad alta pressione (HPDC) | Colata con compressione (forgiatura di metallo liquido) |
|---|---|---|
| Velocità di riempimento | Iniezione ad alta velocità (flusso turbolento) | Riempimento lento e controllato (flusso laminare) |
| Durata della pressione | Pressione applicata solo durante la fase di iniezione | Pressione mantenuta per tutta la solidificazione |
| Porosità interna | Maggiore porosità da gas e da ritiro | Porosità quasi nulla (microstruttura densa) |
| Compatibilità con trattamento termico T6? | NO (rischio di formazione di bolle) | SÌ (senza bolle) |
| Spessore tipico delle pareti | Possibili pareti sottili (< 2mm) | Necessarie sezioni più spesse (> 5mm) |
| Applicazione ideale | Alloggiamenti, staffe e involucri per grandi volumi | Componenti strutturali, critici per la sicurezza o idraulici |
Porosità, prestazioni e trattamento termico
L’integrità interna è una delle differenze più rilevanti tra i due processi. Tipo, distribuzione e gravità della porosità variano notevolmente in base al modo in cui il metallo fluisce e solidifica.
Perché si forma porosità nella pressofusione
Nella pressofusione ad alta pressione, l’iniezione ad alta velocità crea un flusso turbolento nella cavità dello stampo. Aria e gas vengono inglobati nel flusso metallico prima di poter fuoriuscire. Quando il metallo si raffredda, queste sacche restano come porosità da gas, cioè piccoli vuoti distribuiti nel componente. Può formarsi anche porosità da ritiro nelle sezioni più spesse che si raffreddano per ultime senza un’adeguata compensazione della pressione. Ne risultano pori interni misurabili che influiscono su integrità strutturale e tenuta alla pressione, anche quando l’aspetto esterno è buono.
Per approfondire come rileviamo e risolviamo questi problemi, consultate la nostra guida dedicata alla rilevazione e prevenzione della porosità nella pressofusione.
Come la colata con compressione riduce il problema
Nella colata con compressione, la pressione idraulica mantenuta durante la solidificazione chiude i vuoti da ritiro mentre si formano. Il metallo viene spinto costantemente contro la superficie dello stampo, accelerando il trasferimento di calore e producendo una struttura granulare più fine e uniforme. Il riempimento laminare più lento impedisce inoltre l’intrappolamento dei gas fin dall’inizio. Il risultato è un componente più denso con porosità quasi nulla.
Cosa significa per il vostro componente
Per componenti non strutturali o estetici, i livelli di porosità della pressofusione standard sono spesso accettabili. Nei componenti che contengono pressione, nelle strutture soggette a fatica o nei componenti che devono superare controlli a raggi X o prove di tenuta, invece, l’integrità interna è fondamentale.
È qui che entra in gioco il trattamento termico .
In genere i componenti pressofusi ad alta pressione non possono essere sottoposti a trattamento termico T6: durante il trattamento di solubilizzazione il gas interno si espande e causa la formazione di bolle.
I componenti ottenuti con colata con compressione, grazie alla porosità ridotta, tollerano il trattamento T6 senza formazione di bolle e raggiungono una resistenza post-trattamento superiore.
Quando il disegno specifica proprietà meccaniche dopo il trattamento termico, la colata con compressione è il processo di riferimento più adatto.
Libertà progettuale, geometria e applicazioni tipiche
I due processi impongono vincoli diversi alla geometria, allo spessore delle pareti e alla complessità delle caratteristiche. La scelta corretta dipende dalle effettive esigenze del progetto.
Pareti sottili e sezioni strutturali spesse a confronto
La pressofusione ad alta pressione gestisce bene i componenti a parete sottile. L’elevata velocità e pressione di iniezione spingono il metallo nei dettagli fini e nelle sezioni sottili prima che inizi la solidificazione. Nella HPDC standard sono praticabili pareti inferiori a 2 mm.
La colata con compressione è più adatta a sezioni spesse nelle quali altrimenti si verificherebbe ritiro. È più difficile riempire pareti molto sottili con il ciclo più lento della colata con compressione, che applica pressione.
Geometrie complesse e potenziale di forma prossima a quella finale
La pressofusione ad alta pressione eccelle nella produzione con forma prossima a quella finale di componenti geometricamente complessi con sottosquadri, anime e caratteristiche esterne intricate. La precisione dello stampo e la velocità di iniezione riproducono i dettagli con uniformità.
Anche la colata con compressione produce componenti con forma prossima a quella finale, ma la complessità delle caratteristiche interne è più limitata.
Entrambi i processi riducono le lavorazioni secondarie rispetto alla colata in sabbia o in stampo permanente, ma la HPDC offre in genere una precisione dimensionale iniziale più elevata.
Applicazioni comuni in ambito automobilistico e industriale
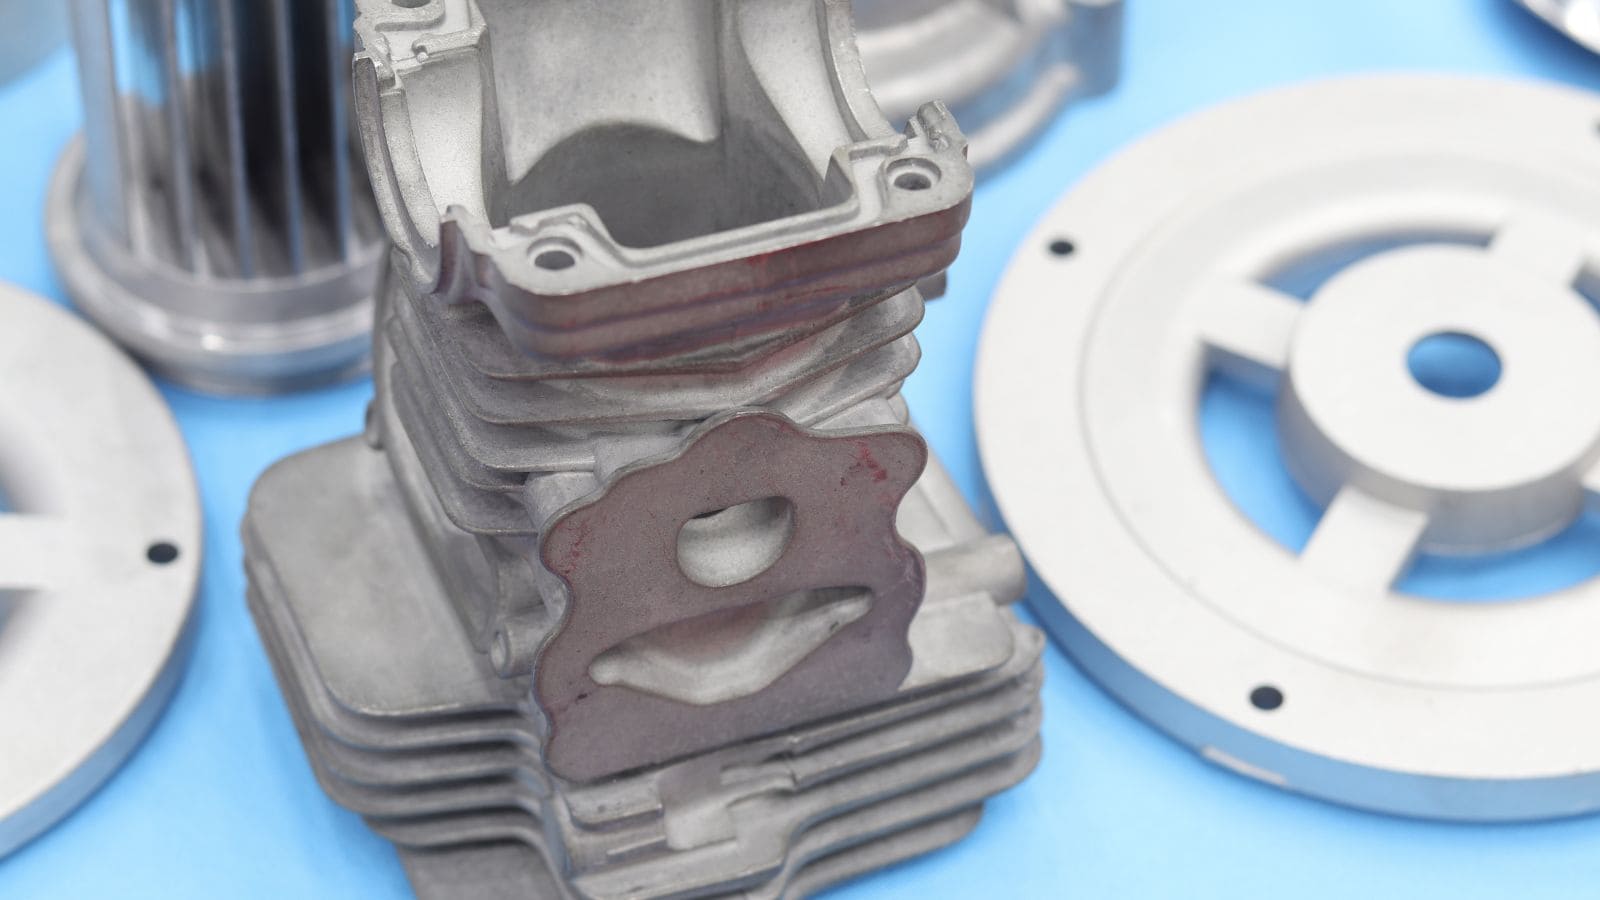
La pressofusione ad alta pressione è il processo standard per dissipatori, alloggiamenti motore, staffe, involucri elettronici e alloggiamenti di trasmissione, quando contano soprattutto finitura superficiale, precisione dimensionale e volume di produzione.
La colata con compressione è destinata alle applicazioni in cui la integrità meccanica è prioritaria: pinze freno, portamozzi, bracci di controllo e componenti idraulici. Anche componenti aerospaziali in leghe di alluminio e magnesio possono essere prodotti con colata con compressione quando sono richiesti rapporti resistenza/peso e resistenza a fatica specifici.
Fattori di costo dei due metodi di colata
La scelta del processo raramente dipende solo dalla qualità. Volume produttivo, investimento nelle attrezzature e tempo ciclo incidono tutti sulla sostenibilità commerciale.
Le attrezzature per la pressofusione ad alta pressione sono generalmente più costose all’inizio. Gli stampi HPDC richiedono acciai per utensili premium e canali di raffreddamento lavorati con precisione per resistere alle elevate pressioni di iniezione e ai lunghi cicli produttivi.
Gli stampi per colata con compressione hanno una progettazione più semplice e costano meno inizialmente, ma questo vantaggio va valutato insieme al tempo ciclo più lungo del processo.
Il costo nascosto: perché la colata con compressione NON è sempre la scelta migliore
Alcuni fornitori presentano la colata con compressione come il processo “superiore”. Ecco però un aspetto che non sempre viene spiegato:
-
Tempo ciclo più lungo: la colata con compressione richiede da 2 a 5 minuti per iniezione, rispetto ai 30–120 secondi della HPDC. Su larga scala, ciò significa molti meno componenti all’ora.
-
Maggiore usura dello stampo: la pressione idraulica mantenuta sottopone lo stampo a sollecitazioni estreme, riducendone la durata rispetto alle attrezzature HPDC standard.
-
Costo per componente più elevato: per volumi annuali superiori a 50.000 pezzi, il tempo ciclo più lento rende spesso la colata con compressione dal 30% al 50% più costosa per componente rispetto alla HPDC.
Il nostro consiglio è semplice: se il componente ha pareti sottili, pesa meno di 2 kg e non richiede trattamento T6, la pressofusione è la scelta tecnicamente ed economicamente migliore. Moldie è specializzata in HPDC per grandi volumi e può aiutarvi a capire se la colata con compressione è eccessiva per il vostro progetto.
Un quadro pratico per la scelta
Per concludere, riprendiamo il verdetto iniziale e trasformiamolo in un quadro pratico completo per la scelta:
Scegliete la pressofusione ad alta pressione (HPDC) se:
-
Il volume produttivo annuale è elevato (in genere oltre 50.000 pezzi)
-
Il componente ha pareti sottili (inferiori a 2 mm) o caratteristiche esterne complesse
-
Servono tolleranze dimensionali ristrette e finiture superficiali lisce
-
L’applicazione non richiede trattamento termico T6
-
Utilizzate leghe di alluminio come A380 o A383
-
Componenti tipici: alloggiamenti, coperture, staffe, involucri elettronici e dissipatori
La HPDC offre tempi ciclo rapidi, qualità estetica uniforme ed eccellente efficienza dei costi su larga scala. È difficile da eguagliare sul piano commerciale per programmi OEM/ODM ad alto volume.
Scegliete la colata con compressione se:
-
Il componente deve superare prove di tenuta alla pressione o prove di perdita
-
L’applicazione prevede carichi ciclici elevati o sollecitazioni di fatica
-
Il progetto richiede trattamento termico T6 per ottenere le massime proprietà meccaniche
-
Densità interna e integrità strutturale sono imprescindibili
-
Il volume annuale è inferiore (meno di 50.000 pezzi), compensando i tempi ciclo più lunghi
-
Componenti tipici: pinze freno, portamozzi, bracci di controllo, corpi idraulici e componenti aerospaziali
La colata con compressione giustifica tempi ciclo più lunghi e costi superiori per componente quando l’affidabilità meccanica è la priorità. Con alcune geometrie, i componenti in alluminio prodotti con questo processo possono avvicinarsi alla resistenza a fatica dei forgiati.
Ottenete risposte basate sui dati da Moldie
Se desiderate consultare esperti sui vostri progetti o componenti specifici, Moldie è a vostra disposizione. Siamo un produttore specializzato nella pressofusione ad alta pressione per i settori automobilistico, industriale, elettronico e altri ancora.
Moldie combina simulazione CAD/CAM/CAE e produzione interna degli stampi. Ogni programma è sottoposto a ispezioni CMM e a raggi X. Inviate il vostro file 3D per richiedere un preventivoe vi aiuteremo a scegliere il processo adatto al vostro componente.







