
La produzione di attrezzature è alla base di una pressofusione stabile e ad alto volume. Per i team OEM e ODM che acquistano componenti in alluminio, zinco o magnesio, la vera domanda è se il fornitore sappia progettare, realizzare, convalidare e supportare un’attrezzatura adatta ai prodotti finali specifici.
Questa guida spiega come uno stampo passa dalla progettazione alla produzione convalidata e come Moldiecasting applica simulazioni di flusso, lavorazioni disciplinate e ispezioni documentate per realizzare stampi precisi e di alta qualità.
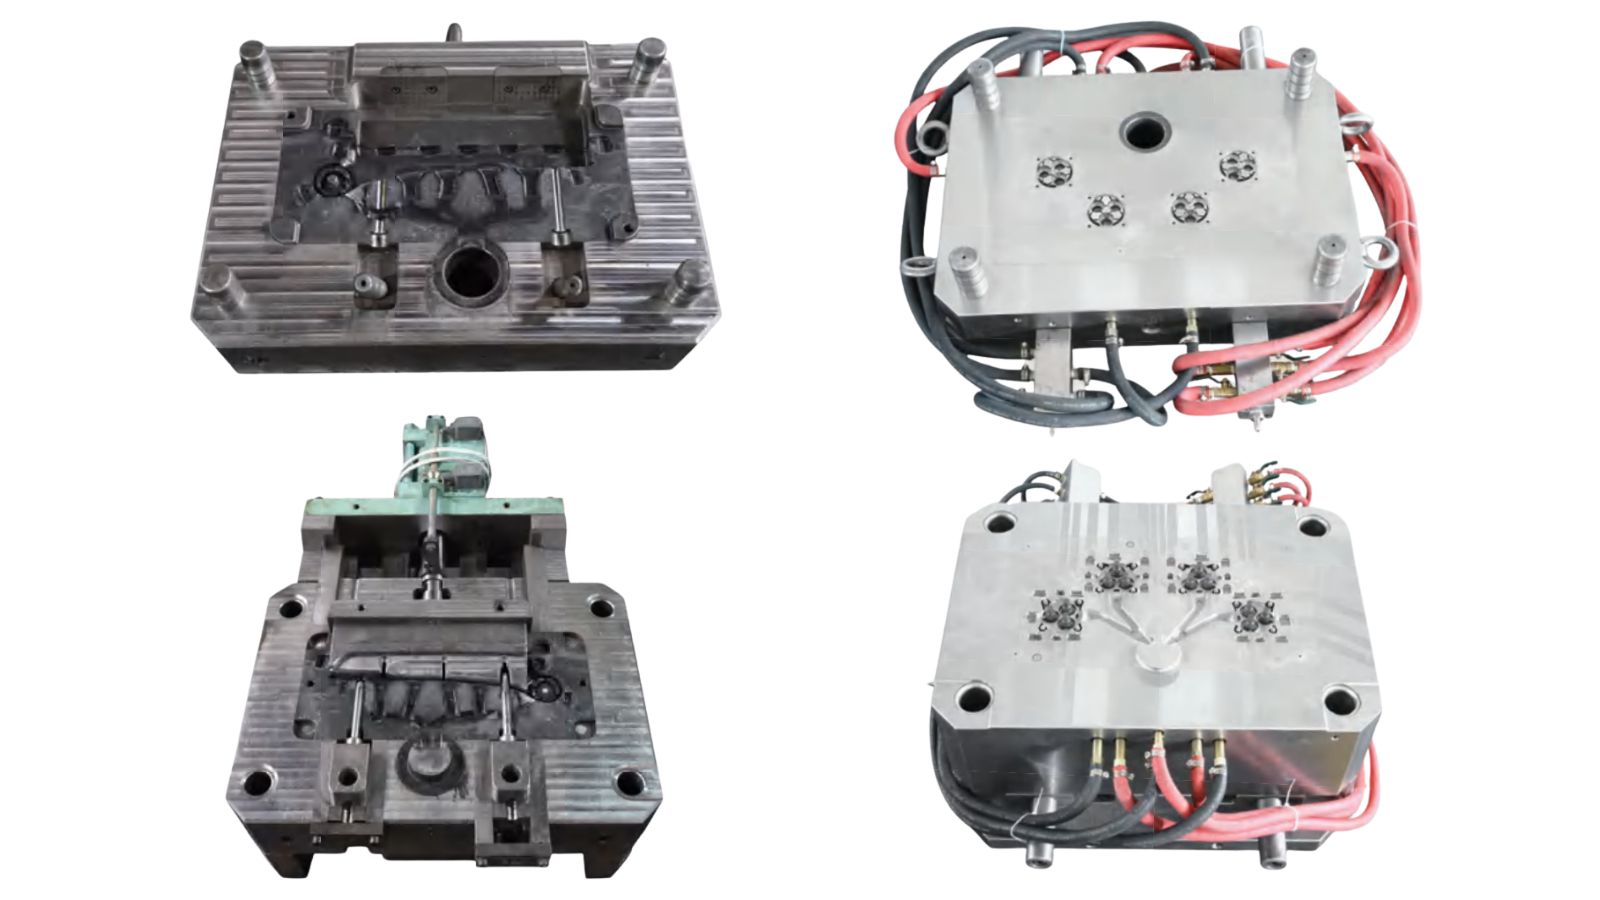
Il processo di produzione delle attrezzature per pressofusione
Portare uno stampo dal concept alla produzione convalidata comporta una sequenza di decisioni ingegneristiche, sui materiali e sulle lavorazioni meccaniche. Ogni fase si basa sulla precedente e gli errori iniziali si ripercuotono sulle fasi successive.
Progettazione dell’attrezzatura: revisione DFM, progettazione CAD/CAM e simulazione
Il processo inizia con una comunicazione chiara ed efficace tra cliente e produttore. In questa fase occorre concordare geometria del componente, lega, requisiti estetici, tolleranze critiche e volume annuo previsto.
Sulla base dei dati forniti, gli ingegneri eseguono quindi una revisione DFM per confermare sformi, spessore delle pareti, nervature, sottosquadri, strategia di divisione e sovrametalli di lavorazione, definendo poi attacchi, sfiati, estrazione e raffreddamento dell’attrezzatura.
Infine, utilizzando le informazioni raccolte, il team di progettazione sviluppa il progetto CAD/CAM che definisce l’intera struttura dello stampo (cavità/anima, canali e attacchi, trabocchi e sfiati, estrazione e raffreddamento).
Per un ulteriore controllo della qualità, simulazione del flusso nello stampo viene utilizzata per valutare schema di riempimento, rischio di intrappolamento d’aria e comportamento termico, così da correggere problemi come porosità, mancati riempimenti o deformazioni prima dell’inizio delle lavorazioni.
Costruzione dello stampo: scelta dell’acciaio per utensili e tecniche di produzione
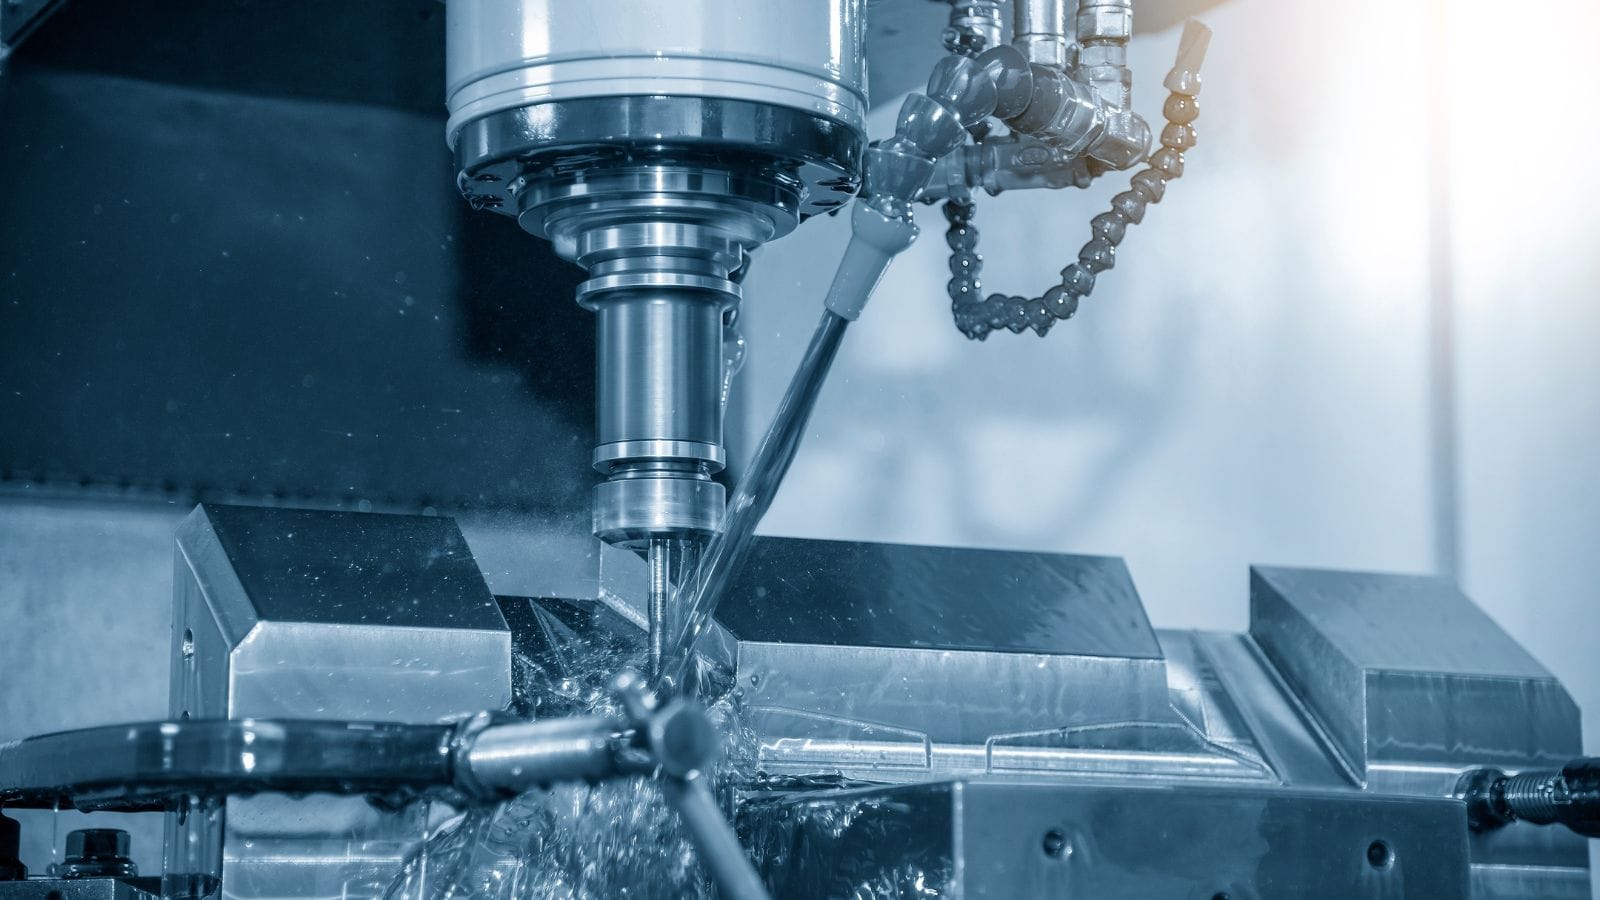
Completata la preparazione, i produttori passano alla corretta costruzione dello stampo, a partire dalla scelta dell’acciaio per utensili.
Scelta dei materiali per l’attrezzatura è la fase più importante del processo, poiché dipende fortemente dai componenti pressofusi che lo stampo dovrà produrre; viceversa, il tipo di acciaio scelto conferisce caratteristiche diverse al prodotto finito. Per la pressofusione sono ampiamente utilizzati acciai per utensili da lavorazioni a caldo come H13, con trattamenti termici pianificati per bilanciare durezza, tenacità e resistenza alla fatica termica.
Definiti il progetto e i materiali, la fabbricazione inizia nell’officina attrezzeria. I torni eseguono la sgrossatura iniziale dei blocchi di acciaio, rimuovendo efficacemente il materiale in eccesso. I centri di lavoro CNC eseguono quindi passate di sgrossatura e finitura di precisione su blocchi, cavità e anime per ottenere le specifiche finali.
Se il progetto comprende geometrie complesse che gli utensili da taglio convenzionali non possono realizzare, elettroerosione (EDM, Electrical Discharge Machining) può essere introdotta per ottenere risultati migliori: l’elettroerosione a filo taglia profili complessi, mentre l’EDM a tuffo crea forme complesse delle cavità erodendo il materiale con un elettrodo sagomato. Questi processi sono essenziali per ottenere i dettagli fini e i raggi ridotti tipici degli stampi per pressofusione.
Conclusione: assemblaggio, prova stampo e convalida del processo
Una volta assemblato, lo stampo viene sottoposto a una prova controllata sulla pressa di produzione o sulla macchina di colata. I campioni vengono prodotti e misurati rispetto alle specifiche progettuali.
L’ispezione dimensionale mediante macchine di misura a coordinate (CMM) verifica che le caratteristiche critiche rientrino nelle tolleranze. Per gli stampi per pressofusione si possono usare controlli a raggi X per verificare la porosità interna.
Se vengono rilevate discrepanze, lo stampo viene regolato e sottoposto a una nuova prova; l’approvazione avviene solo quando i pezzi soddisfano costantemente tutti i requisiti qualitativi. Questa convalida è l’ultimo passaggio prima dell’avvio della produzione completa.
Le capacità di Moldiecasting: stampi per pressofusione e componenti di produzione
Le nostre capacità comprendono progettazione degli stampi, approvvigionamento di materiali premium, costruzione interna delle attrezzature, colata, lavorazioni secondarie e ispezione. Nella produzione di attrezzature per pressofusione, Moldiecasting è un unico partner responsabile, dal primo disegno ai componenti finiti.
Un’ampia gamma di stampi per ogni applicazione di pressofusione
Grazie alle nostre capacità interne di lavorazione CNC di precisione e di elettroerosione a filo e a tuffo, progettiamo e realizziamo stampi per l’intera gamma di applicazioni di pressofusione, tra cui
- Stampi a cavità singola
- Stampi multicavità
- Stampi famiglia
- Stampi con movimenti laterali complessi, come slitte e estrattori per caratteristiche sottosquadra
- E altro ancora
La nostra vasta esperienza nel mercato globale dell’approvvigionamento di stampi garantisce inoltre la conformità delle attrezzature a diversi standard qualitativi regionali, come HASCO e ASTM. Ciò consente di integrare facilmente gli stampi nelle linee di produzione di componenti in leghe di alluminio, zinco e magnesio, per processi sia a camera fredda sia a camera calda.
Per i progetti che richiedono una convalida fisica prima dell’investimento nell’attrezzatura di produzione, possiamo supportare anche soluzioni di attrezzaggio rapido per realizzare prototipi di componenti nelle fasi iniziali dello sviluppo.
Approvvigionamento di acciai premium presso i principali marchi di acciaio per utensili
Le prestazioni e la durata dello stampo iniziano dalla scelta del materiale. Moldiecasting si approvvigiona di acciai per utensili da fornitori riconosciuti a livello mondiale, accedendo così a un’ampia gamma di gradi per diverse condizioni di pressofusione e requisiti di servizio.
Per gli stampi per pressofusione, le scelte tipiche comprendono acciai per lavorazioni a caldo come 8407, DIEVAR, SKD61 e DAC55.
Per gli stampi che richiedono cavità a specchio, resistenza alla corrosione o proprietà speciali per lavorazioni a freddo, utilizziamo la stessa rete di fornitori per abbinare con precisione il materiale all’applicazione.
Un processo produttivo rigoroso e interamente documentato
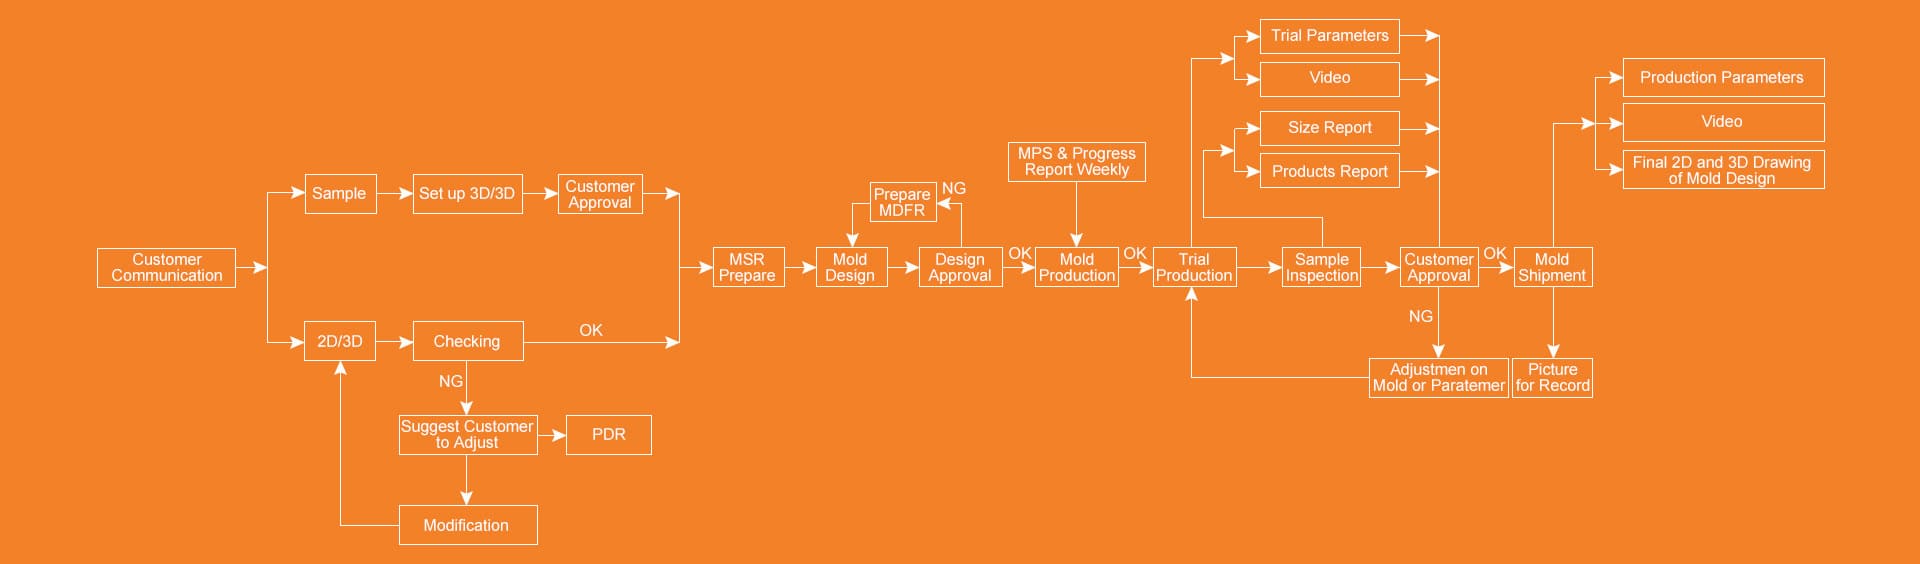
In qualità di costruttore esperto di stampi e attrezzature, Moldiecasting vanta una procedura consolidata di produzione e ispezione che fornisce soluzioni per stampi convenienti, assicurando visibilità, controllo e prove documentate della qualità, oltre a tempi di consegna più brevi e maggiore produttività.
Il processo inizia con la comunicazione con il cliente e la revisione dei file:
- Per i file 2D/3D, controlliamo innanzitutto la geometria e segnaliamo eventuali problemi. Quando consigliamo modifiche al progetto, gestiamo un ciclo PDR (Part Design Review, revisione del progetto del componente).
- Per i campioni fisici possiamo predisporre una scansione 3D per il reverse engineering. Una volta confermati i dati iniziali, completiamo la preparazione MSR (Mold Structure Review, revisione della struttura dello stampo) prima di avviare la progettazione dello stampo.
La progettazione dello stampo passa attraverso una formale fase di approvazione prima dell’inizio della produzione. Durante la fabbricazione dello stampo emettiamo rapporti settimanali di avanzamento MPS, così da offrire una chiara visibilità sullo stato dell’attrezzatura.
Quando l’attrezzatura è pronta, eseguiamo una produzione di prova controllata e consegniamo un pacchetto completo: parametri di prova, video della produzione, rapporto dimensionale completo e rapporto sul prodotto.
Sui campioni utilizziamo misurazioni CMM, controlli a raggi X per l’integrità interna quando richiesti e scansioni 3D per la verifica dimensionale. Se l’ispezione rileva problemi, regoliamo lo stampo o i parametri e ripetiamo il controllo prima di richiedere l’approvazione.
Solo dopo la vostra approvazione lo stampo viene spedito insieme ai parametri di produzione e ai disegni finali 2D/3D dello stampo, utili come riferimento per la futura produzione e manutenzione.
Domande frequenti
Quali file servono per richiedere un preventivo per uno stampo per pressofusione?
Per preparare un preventivo accurato, in genere servono un modello 3D (STEP o IGES), la lega richiesta, il volume annuo previsto, i requisiti estetici e le tolleranze critiche. Se disponibile, includete anche un disegno 2D per chiarire la strategia dei riferimenti e i requisiti di ispezione.
Fornite rapporti di ispezione e convalida dopo le prove stampo?
Sì. In base ai requisiti del progetto, possiamo fornire rapporti di misurazione CMM, rapporti di scansione 3D e, quando richiesto, controlli a raggi X per l’integrità interna. La convalida avviene tramite prove e regolazioni iterative finché i componenti non rispettano costantemente le specifiche concordate.
Come aiutate a stabilire quali tolleranze giustificano il relativo costo?
Non tutte le tolleranze hanno lo stesso impatto sulla funzione. Collaboriamo con voi per individuare le dimensioni realmente critiche e quelle che possono ammettere intervalli più ampi. Questa distinzione riduce in genere i costi di attrezzaggio e lavorazione, mantenendo tolleranze strette dove necessario.







