
Produkcja oprzyrządowania umożliwia stabilne odlewanie ciśnieniowe w dużych seriach. W przypadku zespołów OEM i ODM pozyskujących komponenty aluminiowe, cynkowe lub magnezowe kluczowe jest to, czy dostawca potrafi zaprojektować, wykonać, zwalidować i obsługiwać oprzyrządowanie dopasowane do konkretnego produktu końcowego.
W tym przewodniku wyjaśniamy, jak forma przechodzi od projektu do zwalidowanej produkcji oraz jak Moldiecasting wykorzystuje symulację przepływu, precyzyjną obróbkę i udokumentowane kontrole, aby wytwarzać wysokiej jakości, dokładne formy.
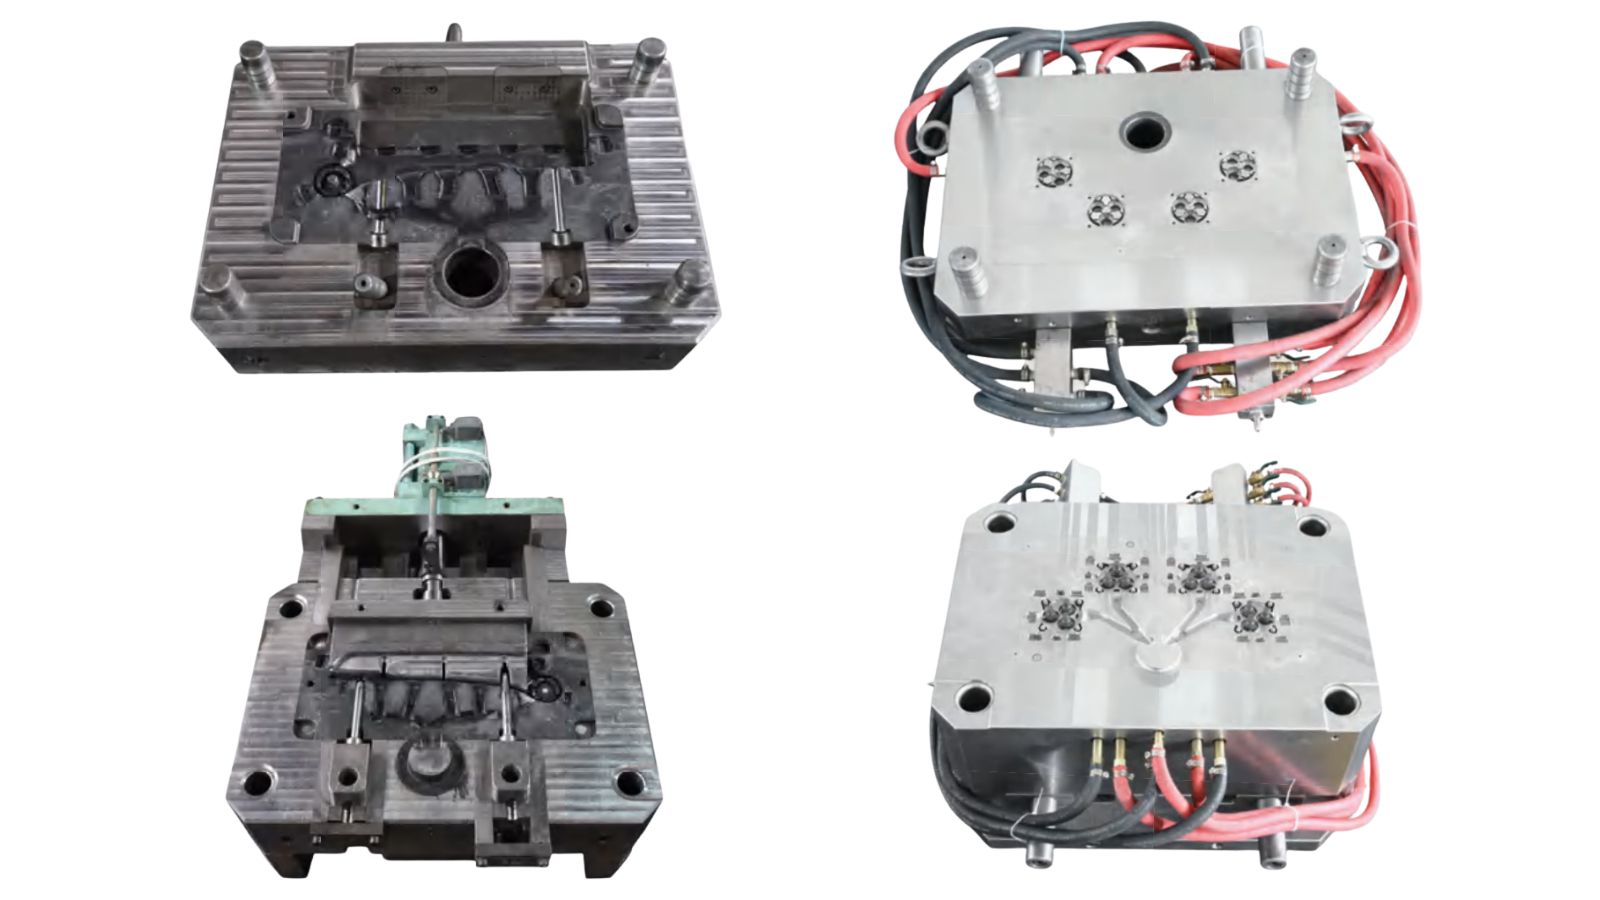
Proces produkcji oprzyrządowania do odlewania ciśnieniowego
Przejście od koncepcji formy do zwalidowanej produkcji wymaga kolejnych decyzji inżynieryjnych, materiałowych i obróbkowych. Każdy etap opiera się na poprzednim, a błędy popełnione na początku procesu kumulują się na dalszych etapach.
Projektowanie oprzyrządowania: przegląd DFM, projekt CAD/CAM i symulacja
Proces rozpoczyna się od jasnej i skutecznej komunikacji między klientem a producentem. Na tym etapie należy uzgodnić geometrię części, stop, wymagania estetyczne, krytyczne tolerancje i przewidywany roczny wolumen.
Na podstawie przekazanych danych inżynierowie przeprowadzają przegląd DFM, aby potwierdzić pochylenia, grubość ścianek, żebra, podcięcia, strategię linii podziału i naddatki na obróbkę. Następnie określają układ wlewowy, odpowietrzanie, wypychanie i chłodzenie oprzyrządowania.
Na koniec zespół projektowy opracowuje projekt CAD/CAM, który definiuje całą konstrukcję formy: gniazdo i rdzeń, kanały doprowadzające i układ wlewowy, przelewy i odpowietrzniki, układ wypychania oraz chłodzenie.
W celu dodatkowej kontroli jakości stosuje się symulację przepływu w formie do oceny schematu wypełniania, ryzyka uwięzienia powietrza i zachowania cieplnego. Dzięki temu można rozwiązać problemy takie jak porowatość, niedolewy lub odkształcenia, zanim rozpocznie się obróbka.
Budowa formy: dobór stali narzędziowej i metody produkcji
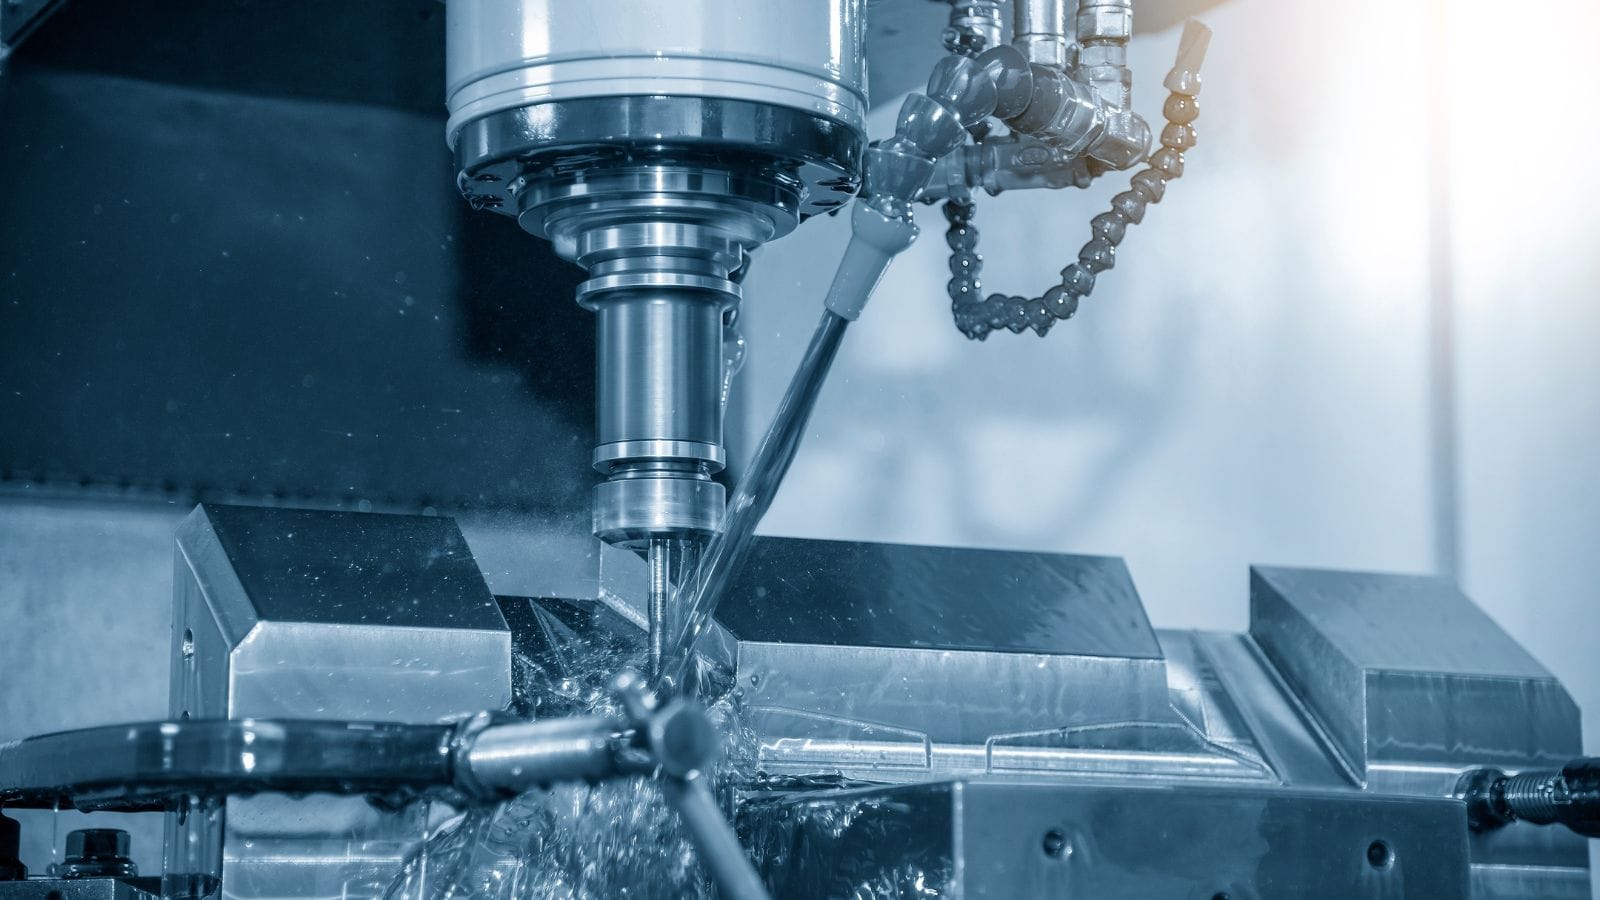
Po zakończeniu przygotowań producent przechodzi do właściwej budowy formy, która rozpoczyna się od doboru stali narzędziowej.
Dobór materiału oprzyrządowania jest najważniejszą częścią procesu, ponieważ zależy w dużej mierze od odlewanych części; z kolei rodzaj wybranej stali narzędziowej wpływa na właściwości gotowego wyrobu. Do odlewania ciśnieniowego powszechnie stosuje się stale narzędziowe do pracy na gorąco, takie jak H13. Obróbkę cieplną planuje się tak, aby zrównoważyć twardość, udarność i odporność na zmęczenie cieplne.
Po zatwierdzeniu projektu i zakupie materiałów rozpoczyna się obróbka w narzędziowni. Tokarki wykonują wstępną obróbkę zgrubną bloków stali narzędziowej, sprawnie usuwając nadmiar materiału. Następnie centra CNC precyzyjnie obrabiają bloki, gniazda i rdzenie — zgrubnie i wykańczająco — aby uzyskać wymagane parametry.
Jeżeli projekt obejmuje złożoną geometrię, której nie da się uzyskać konwencjonalnymi narzędziami skrawającymi, można zastosować obróbkę elektroerozyjną (EDM) . Elektrodrążenie drutowe wycina złożone profile, natomiast EDM wgłębne tworzy skomplikowane kształty gniazd, erodując materiał za pomocą ukształtowanej elektrody. Procesy te są niezbędne do uzyskania drobnych detali i małych promieni typowych dla form do odlewania ciśnieniowego.
Ostatni etap: montaż, próby i walidacja procesu
Po zmontowaniu forma przechodzi próby — kontrolny cykl produkcyjny na prasie lub maszynie odlewniczej. Wytwarza się próbne części i porównuje z wymaganiami projektowymi.
Kontrola wymiarowa za pomocą współrzędnościowych maszyn pomiarowych (CMM) potwierdza, że krytyczne cechy mieszczą się w tolerancjach. W przypadku form do odlewania ciśnieniowego można również zastosować badanie rentgenowskie w celu sprawdzenia porowatości wewnętrznej.
W razie stwierdzenia rozbieżności formę koryguje się i ponownie testuje. Zatwierdzenie następuje dopiero wtedy, gdy części konsekwentnie spełniają wszystkie wymagania jakościowe. Ten etap walidacji jest ostatnią bramką przed rozpoczęciem pełnej produkcji.
Możliwości Moldiecasting: formy do odlewania ciśnieniowego i gotowe części
Nasze kompetencje obejmują projektowanie form, pozyskiwanie materiałów premium, produkcję oprzyrządowania we własnym zakładzie, odlewanie, obróbkę dodatkową i kontrolę. W produkcji oprzyrządowania do odlewania ciśnieniowego Moldiecasting jest jednym partnerem odpowiedzialnym za cały proces — od pierwszego rysunku po gotowe części.
Szeroka gama form do różnych zastosowań odlewniczych
Dzięki własnym precyzyjnym centrom CNC oraz możliwościom elektrodrążenia drutowego i wgłębnego projektujemy i wykonujemy formy do pełnego zakresu zastosowań odlewania ciśnieniowego, w tym:
- Formy jednogniazdowe
- Formy wielogniazdowe
- Formy rodzinne
- Formy ze złożonymi mechanizmami bocznymi, takimi jak suwaki i wypychacze skośne do cech z podcięciami
- I wiele innych
Nasze bogate doświadczenie na światowym rynku pozyskiwania form pomaga również zapewnić zgodność oprzyrządowania z wieloma regionalnymi normami jakości, takimi jak HASCO i ASTM. Dzięki temu formy można łatwo zintegrować z liniami produkcyjnymi części ze stopów aluminium, cynku i magnezu, obsługując zarówno procesy z zimną, jak i gorącą komorą.
W projektach wymagających fizycznej walidacji przed zamówieniem oprzyrządowania produkcyjnego możemy również zaproponować szybkie wykonanie oprzyrządowania, aby dostarczyć prototypowe części już na wcześniejszym etapie prac rozwojowych.
Pozyskiwanie materiałów premium od wiodących producentów stali narzędziowej
Parametry i żywotność formy zaczynają się od doboru materiału. Moldiecasting pozyskuje stale narzędziowe od uznanych na świecie dostawców, co zapewnia dostęp do pełnej gamy gatunków potrzebnych w różnych warunkach odlewania i wymaganiach eksploatacyjnych.
Do oprzyrządowania do odlewania ciśnieniowego często wybiera się stale do pracy na gorąco, takie jak 8407, DIEVAR, SKD61 i DAC55.
W przypadku form wymagających gniazd o lustrzanej powierzchni, odporności na korozję lub specjalistycznych właściwości stali do pracy na zimno korzystamy z tej samej sieci dostawców, aby precyzyjnie dopasować materiał do zastosowania.
Rygorystyczny, w pełni udokumentowany proces produkcji
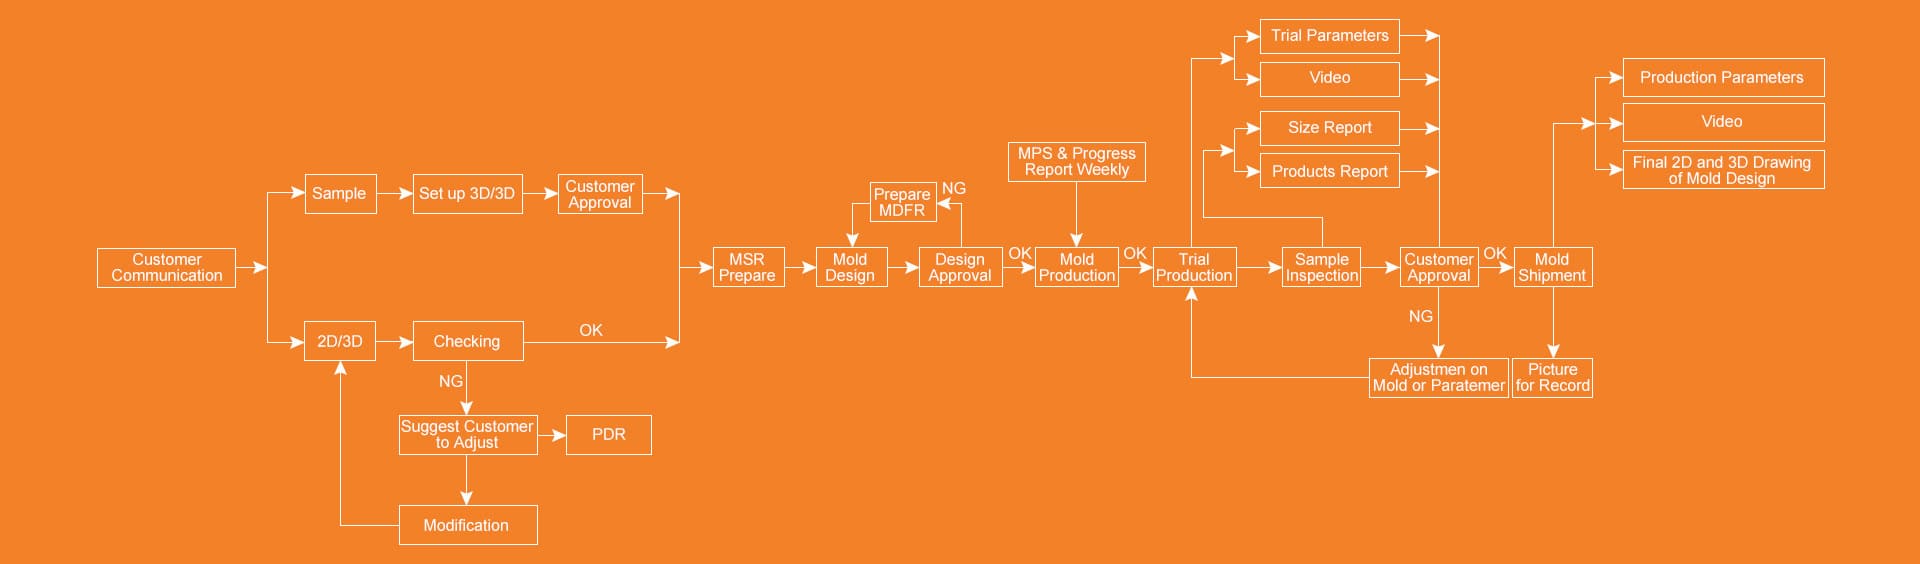
Jako doświadczony producent narzędzi i form Moldiecasting oferuje sprawdzony proces produkcji i kontroli zapewniający opłacalne rozwiązania w zakresie form. Gwarantujemy przejrzystość, kontrolę i udokumentowane potwierdzenie jakości, a jednocześnie krótszy czas realizacji i większą produktywność.
Proces rozpoczyna się od komunikacji z klientem i przeglądu plików:
- W przypadku dokumentacji 2D/3D najpierw sprawdzamy geometrię i wskazujemy potencjalne problemy. Jeśli zalecamy zmiany projektu, przeprowadzamy cykl PDR (Part Design Review, przegląd projektu części).
- W przypadku fizycznych próbek możemy wykonać skanowanie 3D na potrzeby inżynierii odwrotnej. Po potwierdzeniu danych wejściowych przygotowujemy MSR (Mold Structure Review, przegląd konstrukcji formy), zanim rozpoczniemy jej projektowanie.
Projekt formy przechodzi formalny etap zatwierdzenia przed rozpoczęciem produkcji. W trakcie wytwarzania formy co tydzień przekazujemy raporty postępu MPS, aby zapewnić klientowi przejrzysty wgląd w status oprzyrządowania.
Po przygotowaniu oprzyrządowania przeprowadzamy kontrolną produkcję próbną i przekazujemy pełny pakiet: parametry prób, film z produkcji, raport z kontroli pełnowymiarowej oraz raport dotyczący produktu.
Próbki mierzymy za pomocą CMM, w razie potrzeby sprawdzamy ich integralność wewnętrzną rentgenowsko oraz weryfikujemy wymiary przez skanowanie 3D. Jeśli kontrola ujawni problemy, korygujemy formę lub parametry procesu i ponawiamy inspekcję przed przekazaniem części do zatwierdzenia.
Forma jest wysyłana dopiero po akceptacji klienta, wraz z parametrami produkcji i końcowymi rysunkami formy 2D/3D, które będą przydatne przy przyszłej produkcji i konserwacji.
Najczęściej zadawane pytania
Jakie pliki są potrzebne do wyceny formy do odlewania ciśnieniowego?
Aby przygotować dokładną wycenę, zazwyczaj potrzebujemy modelu 3D (STEP lub IGES), wymagań dotyczących stopu, docelowego rocznego wolumenu, wymagań estetycznych i krytycznych tolerancji. Jeśli masz rysunek 2D, dołącz go, aby doprecyzować układ baz i wymagania inspekcyjne.
Czy po próbach dostarczacie raporty z kontroli i walidacji?
Tak. W zależności od wymagań projektu możemy dostarczyć raporty pomiarowe CMM, raporty ze skanowania 3D oraz — w razie potrzeby — wyniki kontroli rentgenowskiej integralności wewnętrznej. Walidację przeprowadzamy w ramach prób produkcyjnych i kolejnych korekt, aż części będą konsekwentnie spełniać uzgodnione specyfikacje.
Jak pomagacie ustalić, które tolerancje uzasadniają dodatkowe koszty?
Nie wszystkie tolerancje mają taki sam wpływ na funkcjonowanie części. Wspólnie ustalamy, które wymiary są naprawdę krytyczne, a dla których można dopuścić szersze zakresy. Takie rozróżnienie zazwyczaj obniża koszty oprzyrządowania i obróbki, a jednocześnie pozwala zachować wąskie tolerancje tam, gdzie są one potrzebne.







