
La fabrication de l’outillage est la compétence qui permet un moulage sous pression stable et en grande série. Pour les équipes OEM et ODM qui s’approvisionnent en composants en aluminium, en zinc ou en magnésium, la vraie question est de savoir si un fournisseur peut concevoir, fabriquer, valider et prendre en charge un outillage adapté aux produits finis concernés.
Ce guide explique comment un moule passe de la conception à une production validée, et comment Moldiecasting met en œuvre la simulation d’écoulement, un usinage rigoureux et des contrôles documentés pour produire des moules précis et de haute qualité.
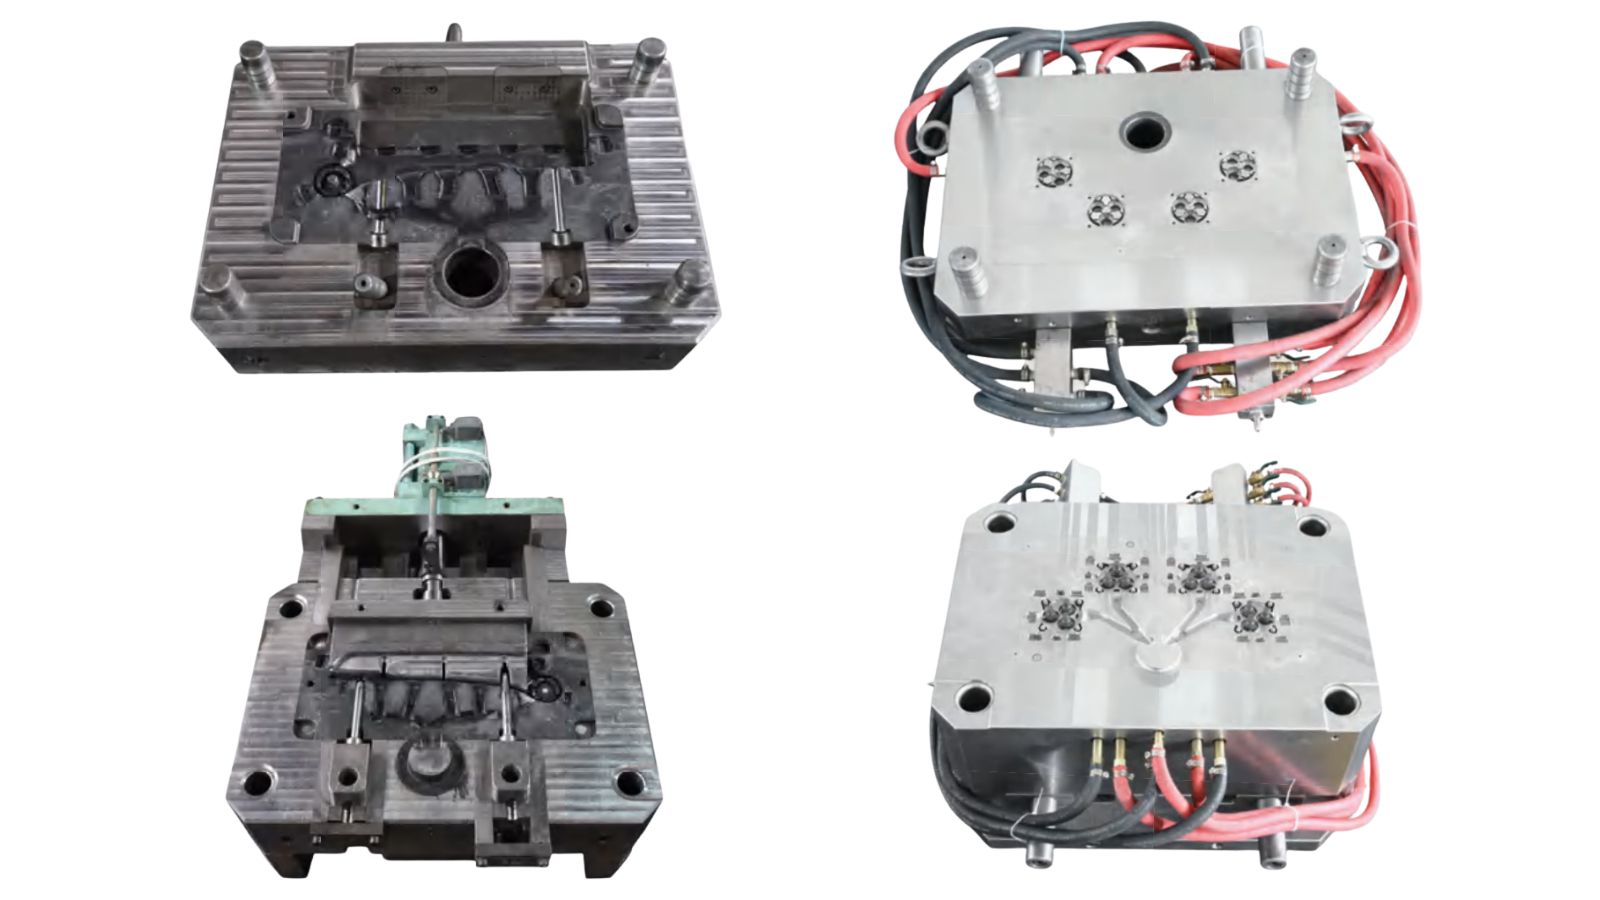
Le processus de fabrication de l’outillage de moulage sous pression
Le passage du concept à une production validée comprend une succession de décisions d’ingénierie, de choix des matériaux et d’usinage. Chaque étape s’appuie sur la précédente ; les erreurs commises au début se répercutent et s’amplifient ensuite.
Conception de l’outillage : analyse DFM, conception CAO/FAO et simulation
Le processus commence par une communication claire et efficace entre le client et le fabricant. À ce stade, les parties doivent s’accorder sur la géométrie de la pièce, l’alliage, les exigences esthétiques, les tolérances critiques et le volume annuel prévu.
À partir des données fournies, les ingénieurs réalisent ensuite une analyse DFM pour confirmer les dépouilles, l’épaisseur des parois, les nervures, les contre-dépouilles, la stratégie de ligne de joint et les surépaisseurs d’usinage, puis définir l’alimentation, l’éventage, l’éjection et le refroidissement de l’outillage.
Enfin, à partir des informations recueillies, l’équipe de conception élabore un modèle CAO/FAO qui définit toute la structure du moule (empreinte/noyau, canaux et alimentation, débordements et évents, éjection et refroidissement).
Pour renforcer le contrôle qualité, la simulation de l’écoulement dans le moule est utilisée pour évaluer le profil de remplissage, le risque d’air emprisonné et le comportement thermique, afin de traiter avant l’usinage les problèmes tels que la porosité, les manques de remplissage ou les déformations.
Construction du moule : choix de l’acier à outils et techniques de fabrication
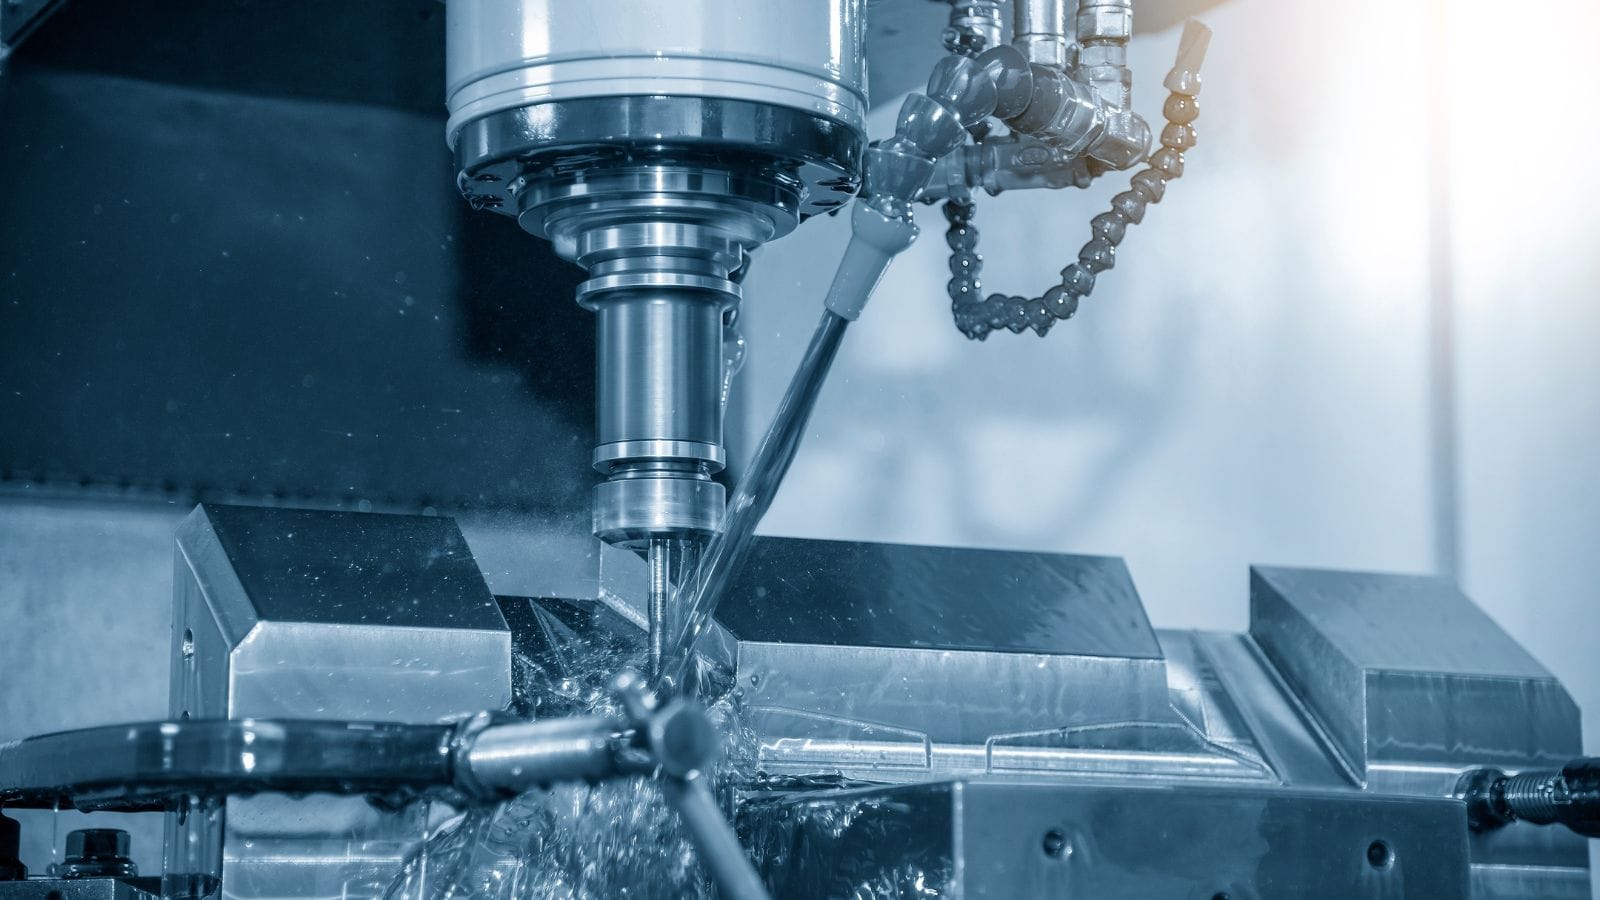
Une fois la préparation terminée, les fabricants passent à la construction proprement dite du moule, qui commence par le choix de l’acier à outils.
Le choix des matériaux d’outillage constitue l’étape la plus déterminante du processus, car il dépend fortement des pièces moulées sous pression que le moule doit produire ; inversement, le type d’acier à outils confère différentes caractéristiques au produit fini. Pour le moulage sous pression, les aciers à outils pour travail à chaud tels que le H13 sont largement utilisés, avec un traitement thermique planifié pour équilibrer dureté, ténacité et résistance à la fatigue thermique.
Une fois la conception finalisée et les matériaux approvisionnés, la fabrication commence dans l’atelier d’outillage. Les tours réalisent l’ébauche initiale des blocs d’acier à outils en enlevant efficacement la matière en excès. Les centres d’usinage CNC effectuent ensuite des passes d’ébauche et de finition de précision sur les blocs, les empreintes et les noyaux afin d’obtenir les spécifications finales.
Si la conception comporte des géométries complexes impossibles à réaliser avec des outils de coupe conventionnels, l’ électroérosion (EDM) peut être utilisée pour obtenir de meilleurs résultats : l’EDM à fil découpe des profils complexes, tandis que l’EDM par enfonçage crée des formes d’empreinte complexes en érodant la matière à l’aide d’une électrode profilée. Ces procédés sont essentiels pour réaliser les détails fins et les petits rayons caractéristiques des moules de moulage sous pression.
Étape finale : assemblage, essais et validation du procédé
Après assemblage, le moule subit des essais, c’est-à-dire une série de tests contrôlés sur la presse de production ou la machine de fonderie. Des pièces échantillons sont produites et mesurées par rapport aux spécifications de conception.
Le contrôle dimensionnel à l’aide de machines à mesurer tridimensionnelles (MMT) vérifie que les caractéristiques critiques respectent les tolérances. Pour les moules de moulage sous pression, un contrôle radiographique peut être utilisé pour détecter la porosité interne.
En cas d’écarts, le moule est ajusté et soumis à de nouveaux essais ; il n’est approuvé que lorsque les pièces satisfont régulièrement à toutes les exigences qualité. Cette validation constitue le dernier jalon avant le lancement de la production en série.
Capacités de Moldiecasting : moules de moulage sous pression et pièces de production
Nos capacités couvrent la conception de moules, l’approvisionnement en matériaux haut de gamme, la fabrication interne de l’outillage, la fonderie, les opérations secondaires et le contrôle. Pour la fabrication d’outillage de moulage sous pression, Moldiecasting est un partenaire unique responsable de l’ensemble du parcours, du premier plan aux pièces finies.
Une large gamme de moules pour toutes les applications de moulage sous pression
Grâce à nos capacités internes d’usinage CNC de précision et d’EDM à fil/par enfonçage, nous concevons et fabriquons des moules pour l’ensemble des applications de moulage sous pression, notamment :
- Moules à empreinte unique
- Moules multi-empreintes
- Moules familiaux
- Moules avec des mouvements latéraux complexes, tels que des tiroirs et des broches de levage pour les contre-dépouilles
- Et d’autres encore
Notre solide expérience sur le marché mondial de l’approvisionnement en moules nous permet également de respecter plusieurs normes de qualité régionales, telles que HASCO et ASTM. Nos moules peuvent ainsi être intégrés facilement aux lignes de production de pièces en alliages d’aluminium, de zinc et de magnésium, pour les procédés à chambre froide comme à chambre chaude.
Pour les projets qui nécessitent une validation physique avant l’engagement dans l’outillage de production, nous pouvons également proposer des solutions d’outillage rapide afin de produire des échantillons prototypes plus tôt dans le cycle de développement.
Approvisionnement en matériaux haut de gamme auprès des principales marques d’acier à outils
Les performances et la durée de vie du moule commencent par le choix des matériaux. Moldiecasting s’approvisionne en aciers à outils auprès de fournisseurs reconnus dans le monde entier, ce qui nous donne accès à toute la gamme de nuances nécessaires aux différentes conditions de moulage sous pression et exigences de service.
Pour l’outillage de moulage sous pression, les choix courants comprennent des nuances pour travail à chaud telles que 8407, DIEVAR, SKD61 et DAC55.
Pour les moules nécessitant des empreintes à finition miroir, une résistance à la corrosion ou des propriétés spécifiques de travail à froid, nous nous appuyons sur le même réseau de fournisseurs pour sélectionner précisément le matériau adapté à l’application.
Un processus de production rigoureux et entièrement documenté
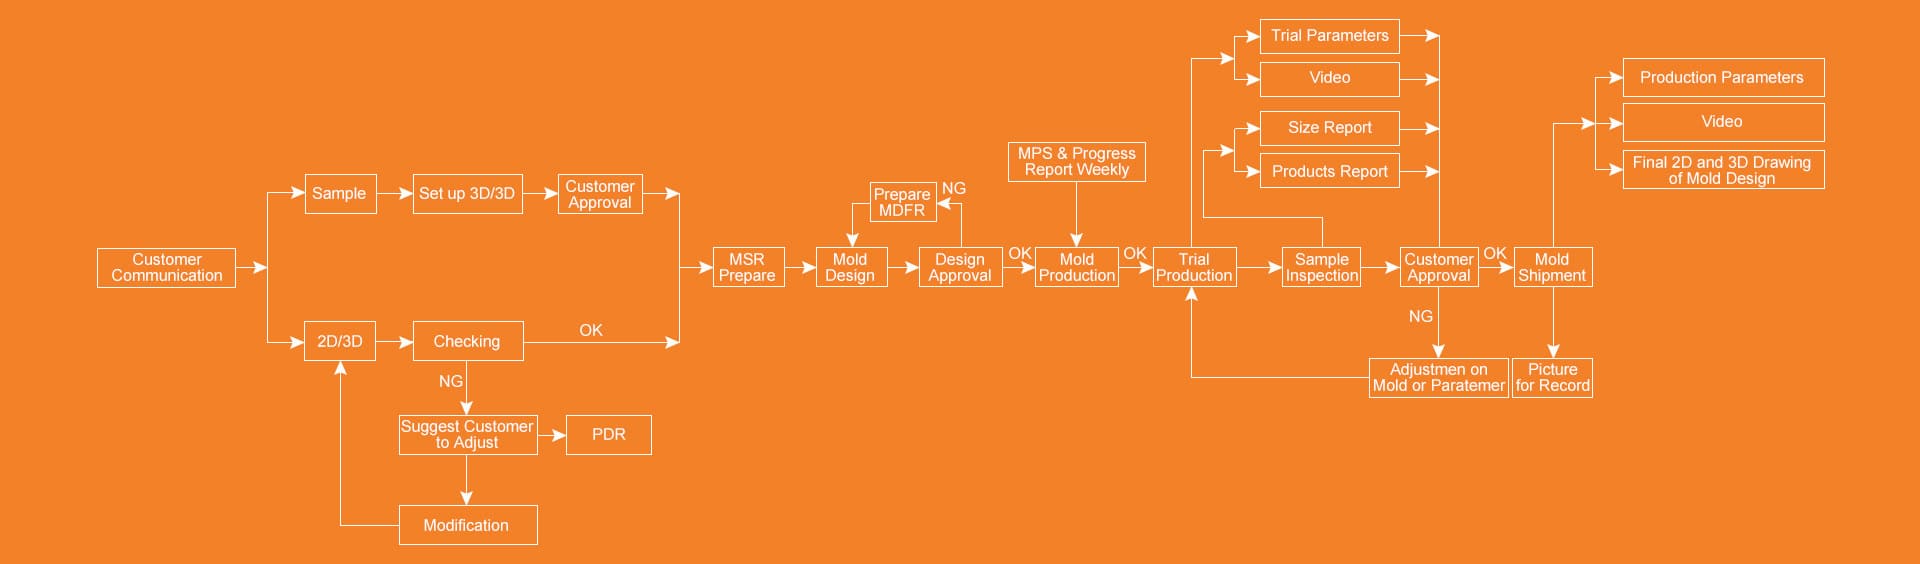
En tant que fabricant expérimenté d’outils et de moules, Moldiecasting dispose d’ une procédure établie de production et de contrôle qui vous apporte des solutions de moules économiques, avec visibilité, maîtrise et preuves documentées de la qualité, tout en réduisant les délais et en améliorant la productivité.
Le processus commence par les échanges avec le client et l’examen des fichiers :
- Pour les fichiers 2D/3D, nous vérifions d’abord la géométrie et signalons les problèmes. Lorsque des modifications de conception sont recommandées, nous suivons un cycle PDR (Part Design Review, revue de conception de la pièce).
- Pour les échantillons physiques, nous pouvons organiser une numérisation 3D pour procéder à la rétro-ingénierie. Une fois les données d’entrée confirmées, nous préparons la MSR (Mold Structure Review, revue de structure du moule) avant le début de la conception du moule.
La conception du moule passe par une étape formelle d’approbation avant le lancement de la production. Tout au long de la fabrication du moule, nous envoyons des rapports d’avancement MPS hebdomadaires afin que vous puissiez suivre clairement l’état de l’outillage.
Une fois l’outillage prêt, nous réalisons une production d’essai contrôlée et fournissons un dossier complet : paramètres d’essai, vidéo de production, rapport de contrôle en taille réelle et rapport produit.
Pour les pièces échantillons, nous utilisons la mesure MMT, le contrôle radiographique de l’intégrité interne lorsque cela est requis et la numérisation 3D pour la vérification dimensionnelle. Si le contrôle révèle des problèmes, nous ajustons le moule ou les paramètres, puis effectuons une nouvelle inspection avant de solliciter l’approbation.
Le moule n’est expédié qu’après votre validation, avec les paramètres de production et les plans finaux du moule en 2D/3D, utiles pour vos futures références de production et de maintenance.
Foire aux questions
Quels fichiers faut-il fournir pour obtenir un devis de moule de moulage sous pression ?
Pour établir un devis précis, nous avons généralement besoin d’un modèle 3D (STEP ou IGES), de l’alliage requis, du volume annuel visé, des exigences esthétiques et des tolérances critiques. Si vous disposez d’un plan 2D, joignez-le pour préciser la stratégie de références et les exigences de contrôle.
Fournissez-vous des rapports de contrôle et une validation après les essais ?
Oui. Selon les exigences du projet, nous pouvons fournir des rapports de mesure MMT, des rapports de numérisation 3D et, si nécessaire, des contrôles radiographiques de l’intégrité interne. La validation est effectuée au moyen d’essais et d’ajustements successifs jusqu’à ce que les pièces respectent régulièrement les spécifications convenues.
Comment déterminez-vous quelles tolérances justifient leur coût ?
Toutes les tolérances n’ont pas la même incidence sur la fonction. Nous travaillons avec vous pour distinguer les dimensions véritablement critiques de celles qui peuvent accepter une plage plus large. Cette distinction réduit généralement les coûts d’outillage et d’usinage tout en préservant les tolérances serrées là où elles sont nécessaires.







