
L’usinage après moulage sous pression, associé au procédé de moulage lui-même, permet d’obtenir des pièces finies et dimensionnellement précises. Mais le véritable défi de production ne consiste pas à considérer la fonderie ou l’usinage séparément : il s’agit de concevoir les deux étapes pour qu’elles fonctionnent ensemble, afin de réduire les temps de cycle et les rebuts tout en respectant les paramètres attendus.
Pourquoi des opérations CNC sont-elles nécessaires après le moulage sous pression ?
Les raisons courantes d’ajouter des opérations CNC comprennent :
- Obtenir des tolérances plus serrées que celles possibles à l’état brut de fonderie
- Réaliser des alésages de précision, des filetages et des surfaces d’étanchéité
- Éliminer les marques de ligne de joint
- Ouvrir des caractéristiques qui ne peuvent pas être moulées
Opérations CNC et tolérances du procédé de moulage sous pression
Même le meilleur procédé de moulage sous pression est limité en matière de tolérances et d’état de surface à l’état brut de fonderie. L’usinage CNC comble cet écart et amène les caractéristiques critiques au niveau de précision nécessaire à l’ajustement, au fonctionnement et à l’apparence.
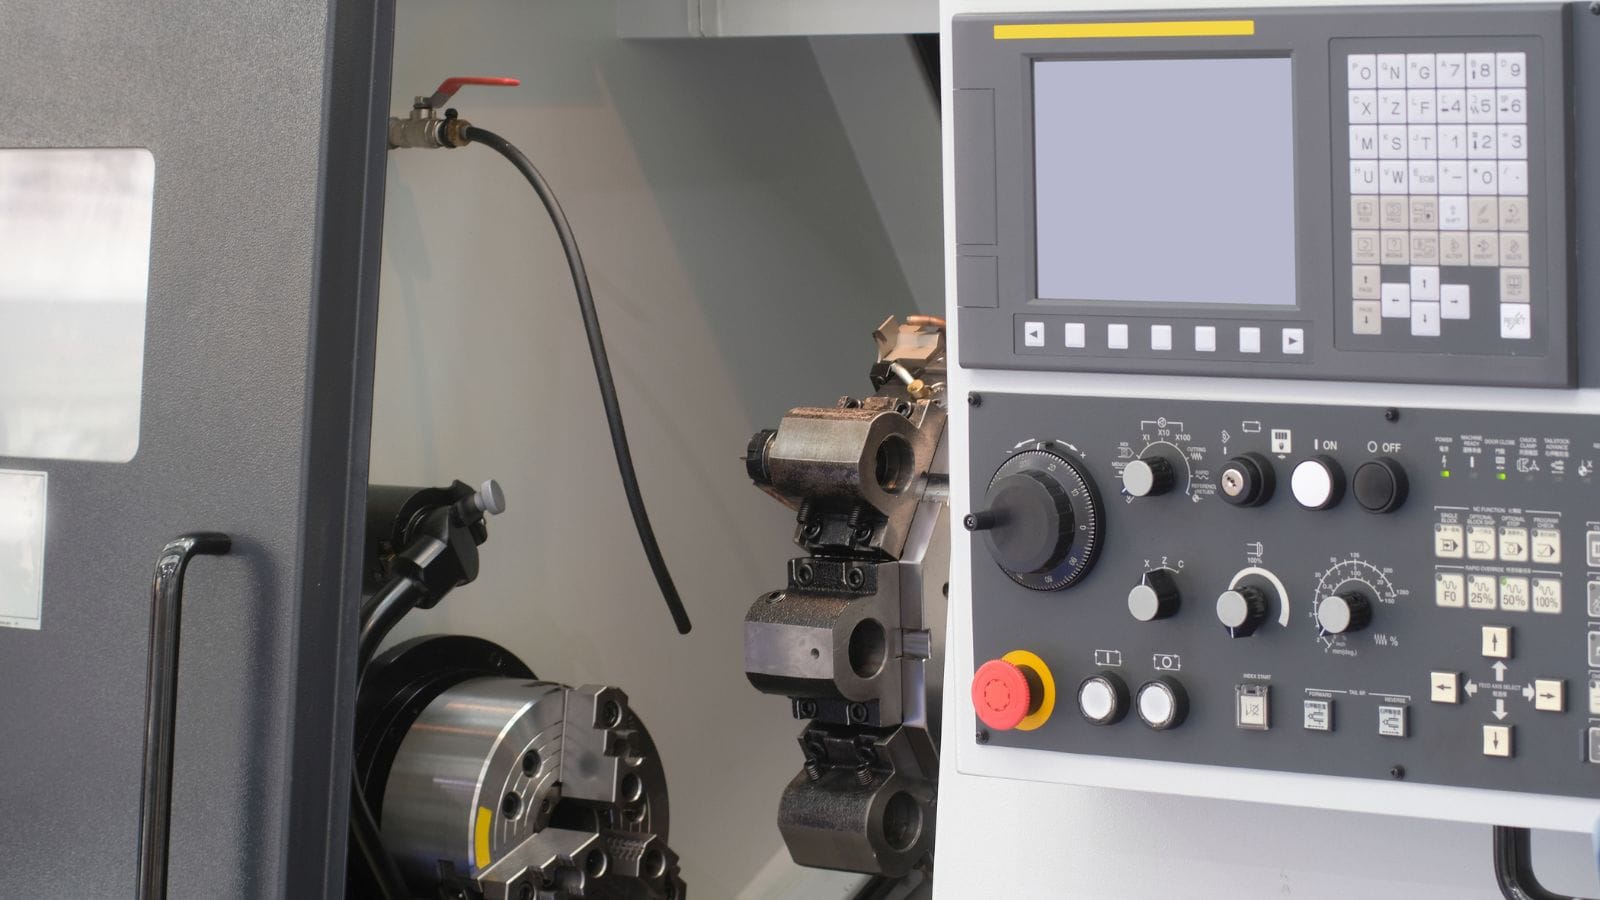
Étapes d’usinage CNC des composants moulés sous pression
Les opérations d’usinage les plus fréquemment réalisées sur les pièces moulées sous pression comprennent :
- Fraisage : mise à plat des surfaces d’accouplement, réalisation de poches et usinage de contours complexes
- Perçage et taraudage : réalisation de trous de précision et de caractéristiques filetées
- Tournage : usinage de caractéristiques circulaires, souvent sur des pièces montées dans un tour ou sur un plateau rotatif
- Ébavurage : élimination des arêtes vives et des bavures résiduelles sur les caractéristiques moulées et usinées
- Rectification et polissage : obtention d’un état de surface fin sur les zones fonctionnelles ou esthétiques
Capacités à l’état brut de fonderie et précision après usinage
Le moulage sous pression offre une bonne précision dimensionnelle selon les normes de fonderie, et certaines pièces produites par ce procédé ne nécessitent pas d’usinage. Il existe toutefois des limites réelles, comme le montre ce tableau :
| Paramètre | À l’état brut de fonderie (valeur typique) | Après usinage CNC |
|---|---|---|
| Tolérance linéaire | ±0.1 mm à ±0.3 mm | ±0.01 mm à ±0.05 mm |
| Rugosité de surface (Ra) | 1.6 à 6.3 µm | 0.4 à 1.6 µm |
| Planéité | 0.1 à 0.3 mm sur 100 mm | 0.02 mm ou mieux |
| Position vraie (trous) | ±0.2 mm | ±0.05 mm ou mieux |
Les tolérances à l’état brut de fonderie sont définies par des normes telles que NADCA et ISO 8062. Les caractéristiques qui traversent la ligne de joint ou impliquent des noyaux mobiles présentent généralement des plages de tolérance plus larges.
Par ailleurs, les traitements de surface tels que l’anodisation exigent une composition d’alliage spécifique, et les objectifs de rugosité après usinage doivent être compatibles avec la méthode de finition.
Règles de conception qui réduisent le temps d’usinage après moulage
Une conception intelligente du moule est le moyen le plus efficace de réduire le temps et le coût d’usinage. Les décisions relatives à l’alimentation, à l’éventage, à la géométrie des parois et à l’emplacement des références, prises lors de la conception de l’outillage, déterminent directement la qualité, la régularité et l’usinabilité de la pièce brute de fonderie.
Principes fondamentaux d’implantation du moule, d’alimentation et d’éventage
Un moule de moulage sous pression comporte deux moitiés : la partie fixe (côté couvercle) et la partie mobile (côté éjecteur). Leur jonction forme la ligne de joint, qui détermine l’emplacement des bavures et influe sur les surfaces nécessitant un usinage après moulage. De plus, les systèmes d’alimentation et les évents ont aussi une forte incidence sur la qualité des pièces et, par conséquent, sur l’usinage.
Le système d’alimentation comprend la carotte, les canaux et les attaques qui dirigent le métal en fusion vers l’empreinte. L’emplacement et la taille des attaques influent sur le profil de remplissage, le risque d’air emprisonné et l’emplacement de la marque d’attaque sur la pièce finie. Une attaque mal placée peut provoquer un remplissage turbulent, des retassures à froid et de la porosité dans des zones qui devront ensuite être usinées.
L’éventage permet à l’air et aux gaz emprisonnés de s’échapper pendant l’injection. Les évents sont de minces canaux usinés dans la ligne de joint ou positionnés dans les dernières zones à remplir. Un éventage insuffisant entraîne de l’air emprisonné et de la porosité, particulièrement préjudiciables lorsque ces zones doivent recevoir des surfaces d’étanchéité usinées.
Les outils avancés de conception de moules, notamment les logiciels CAO/FAO/IAO et l’analyse de l’écoulement dans le moule (temps de remplissage, répartition de la température, pression de l’air et prévision du retrait), aident les ingénieurs à optimiser l’emplacement des attaques et des évents avant l’usinage de l’acier.
Géométrie de la pièce pour la résistance, l’écoulement et le démoulage
Plusieurs règles de conception influent directement sur la capacité d’une pièce moulée à respecter les objectifs dimensionnels avec un usinage minimal :
- Angles de dépouille : toutes les surfaces parallèles à la direction d’ouverture du moule doivent être inclinées pour permettre une éjection propre. L’aluminium nécessite généralement une dépouille d’au moins 1:100 (0.6°) ; le zinc peut descendre jusqu’à 1:200 (0.3°).
- Congés : remplacer les angles intérieurs vifs par des rayons améliore l’écoulement du métal et réduit les concentrations de contraintes. Cela peut également limiter l’usure prématurée du moule.
- Nervures : elles augmentent la rigidité structurelle sans épaissir les parois. Une épaisseur de nervure d’environ 60–80 % de la paroi adjacente peut éviter les retassures.
- Épaisseur de paroi uniforme : de fortes variations d’épaisseur peuvent entraîner un refroidissement irrégulier, du gauchissement et de la porosité interne. Dans la mesure du possible, la section la plus épaisse doit rester inférieure à 13 mm.
- Bossages : maintenir une épaisseur de paroi régulière autour des bossages de montage afin de réduire la porosité de retrait.
Planification des caractéristiques usinées et stratégie des références
Les caractéristiques à usiner doivent être conçues avec une surépaisseur adéquate, généralement de 0.5 mm à 1.0 mm selon la taille de la pièce et l’alliage. Une surépaisseur trop faible risque d’amener l’outil de coupe dans la porosité de fonderie ; une surépaisseur excessive allonge le cycle et augmente l’usure de l’outil.
La stratégie des références est tout aussi importante. Les surfaces de référence servent à positionner la pièce moulée dans la machine CNC. Elles doivent être :
- Des surfaces brutes de fonderie présentant peu de bavures ou de déformation
- Positionnées pour permettre un montage stable selon le principe trois points (3-2-1)
- Régulières d’une injection à l’autre afin d’éviter la dispersion de position pendant l’usinage
Les ingénieurs qui planifient les références et les montages dès la conception du moule, plutôt qu’après la fonderie, réduisent considérablement le temps de préparation d’usinage et les rebuts dus au mauvais positionnement des caractéristiques.
Défauts, inspection et assurance qualité
Même un procédé de moulage sous pression bien conçu produit des pièces qui doivent être vérifiées avant expédition. Les défauts de fonderie et d’usinage présentent chacun des risques spécifiques ; un système d’assurance qualité rigoureux détecte les problèmes avant qu’ils n’atteignent la chaîne d’assemblage.
Défauts courants de fonderie et d’usinage
Les défauts de moulage sous pression comprennent :
- Porosité : petites cavités dues à l’air emprisonné ou au retrait pendant la solidification
- Retassures à froid : lignes visibles à l’endroit où deux fronts de métal se sont rencontrés sans fusion complète
- Bavures : excès de métal le long de la ligne de joint ou autour des broches de noyau
- Manques de remplissage : remplissage incomplet de l’empreinte dû à une température ou une pression du métal insuffisante
- Cloques de surface : causées par des poches de gaz sous la surface qui se dilatent pendant le traitement thermique ou l’usinage
Les défauts liés à l’usinage comprennent :
- Des marques d’outil ou des vibrations dues à des outils usés ou mal réglés
- Des caractéristiques hors tolérances dues à des erreurs de montage ou à un décalage des références
- Une porosité révélée lorsque l’usinage enlève la couche superficielle dense de la pièce moulée
Incidence de la porosité et de l’air emprisonné sur les opérations secondaires
La porosité est le défaut le plus courant reliant la qualité de fonderie aux résultats d’usinage. La peau externe d’une pièce moulée sous pression, généralement épaisse de 0.5 mm, est dense et relativement exempte de pores car elle se solidifie rapidement au contact de la paroi du moule. L’intérieur peut contenir de la porosité gazeuse ou des cavités de retrait.
Lorsque l’usinage enlève cette peau dense, il peut révéler des pores qui compromettent l’étanchéité, l’état de surface et l’intégrité structurelle. C’est pourquoi la surépaisseur d’usinage, l’emplacement des attaques et l’éventage doivent tenir compte du risque de porosité dans les zones à usiner.
L’analyse de l’écoulement dans le moule, notamment les simulations de pression d’air et de retassures de retrait, aide à prévoir les zones où la porosité apparaîtra. Les concepteurs peuvent alors déplacer la caractéristique, ajouter des évents ou ajuster les paramètres du procédé.
Méthodes d’inspection pour l’approbation de la production
Un système qualité fiable utilise plusieurs méthodes d’inspection à différentes étapes :
- Contrôle dimensionnel : les machines à mesurer tridimensionnelles (MMT) vérifient les dimensions critiques par rapport au plan de la pièce. Les rapports de contrôle du premier article sont la norme pour un nouvel outillage.
- Contrôle radiographique : cet examen non destructif révèle la porosité interne et les inclusions sans découper la pièce. Il est essentiel pour les pièces structurelles et les pièces étanches à la pression.
- Numérisation 3D : elle compare l’ensemble de la surface brute de fonderie ou usinée au modèle CAO. Elle permet de détecter le gauchissement, les décalages et les écarts de profil.
- Essais des matériaux : l’analyse au spectromètre confirme la composition chimique de l’alliage. Les essais de dureté et de traction vérifient les propriétés mécaniques.
- Contrôle visuel : les projecteurs de profil et comparateurs optiques vérifient la qualité de surface, les bavures résiduelles et les défauts esthétiques.
Les fournisseurs certifiés, par exemple ISO 9001:2015 et IATF 16949, appliquent des plans qualité documentés qui définissent la fréquence des contrôles, les équipements de mesure, les procédures d’action corrective et la traçabilité.
Applications et facteurs de coût de l’usinage après moulage sous pression
L’usinage des pièces moulées sous pression concerne de nombreux marchés, et le coût total d’une pièce finie dépend de bien plus que du prix de fonderie par pièce. Les décisions d’approvisionnement avisées commencent par l’adéquation entre l’application, l’alliage, le procédé et le partenaire de fabrication.
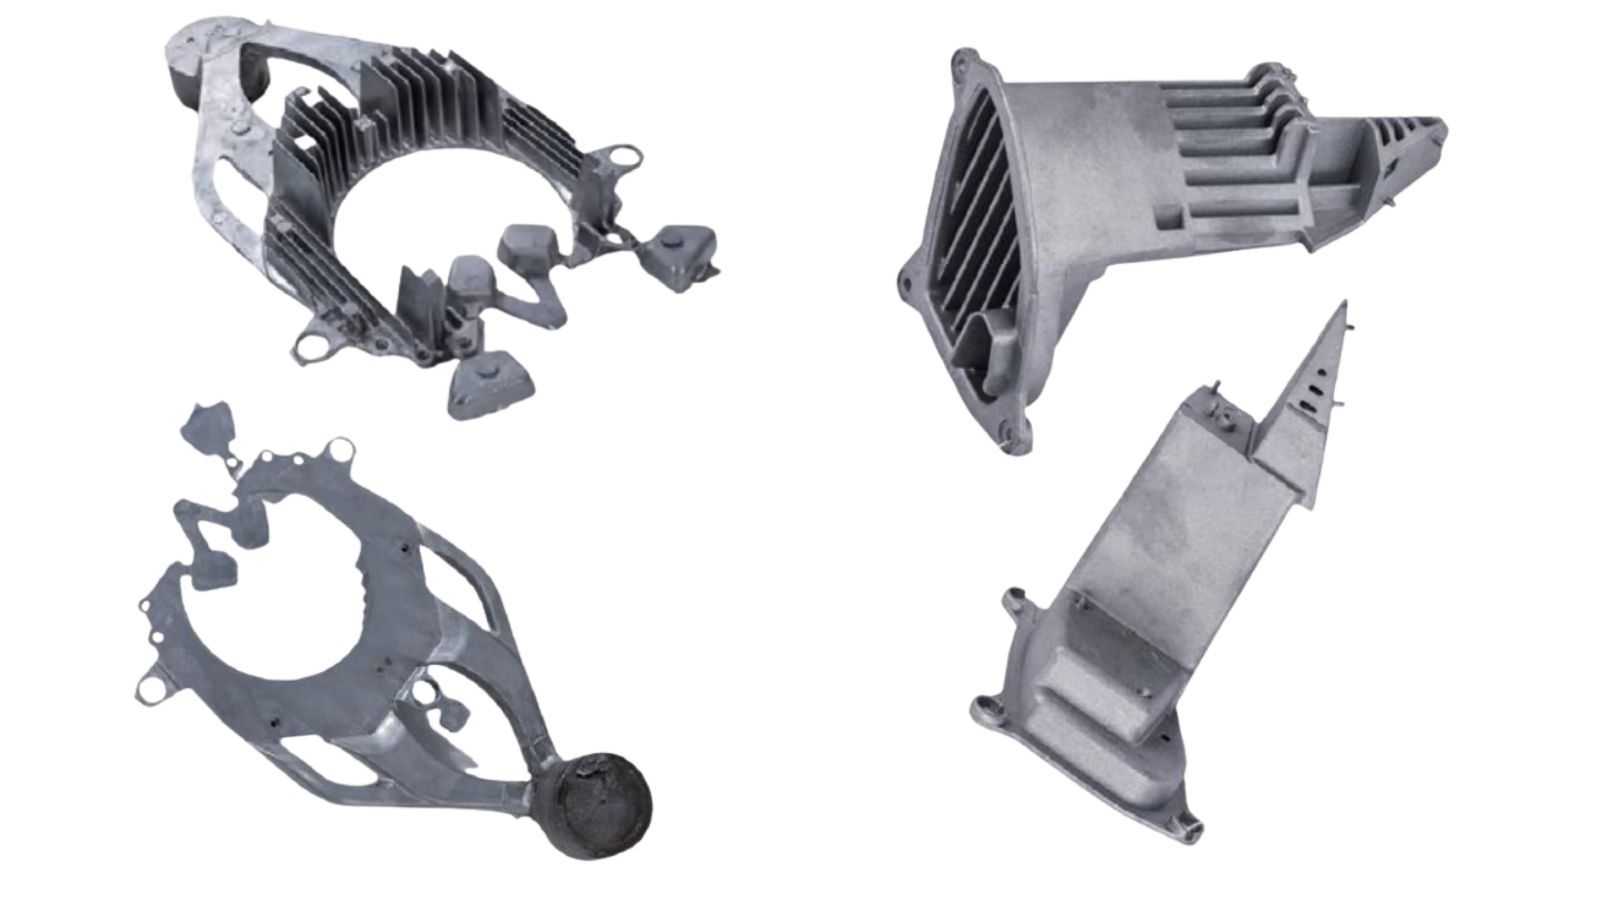
Secteurs les plus adaptés et types de pièces courants
Automobile est le plus grand utilisateur de pièces moulées sous pression et usinées. Les blocs moteur, carters de transmission, supports structurels et boîtiers de batteries de véhicules électriques reposent tous sur le moulage sous pression de l’aluminium ou du magnésium suivi d’opérations CNC de précision.
Aéronautique exige des pièces légères et d’une grande intégrité. Les pièces moulées en magnésium et en aluminium sont usinées selon des tolérances serrées et contrôlées par radiographie pour vérifier leur intégrité interne.
Électronique grand public utilise des pièces moulées sous pression en zinc et en aluminium pour les boîtiers d’appareils, les dissipateurs thermiques et les corps de connecteurs. La qualité de finition de surface est essentielle pour les produits visibles par les consommateurs.
Les équipements industriels et médicaux tirent parti de la répétabilité du moulage sous pression pour les carters de moteurs, les corps de vannes et les enveloppes qui exigent une régularité dimensionnelle sur de grandes séries.
Facteurs déterminant le coût d’usinage
Le temps de cycle dépend principalement de la densité des caractéristiques et de la difficulté des trajectoires d’outil. Les filetages, alésages de précision, faces d’étanchéité, poches profondes, trous sécants et contours complexes entraînent davantage de changements d’outils, des trajectoires de coupe plus longues et des avances plus lentes pour garantir la stabilité. Les coûts augmentent particulièrement vite lorsque des tolérances serrées s’accompagnent d’un accès difficile à l’outil ou nécessitent des outils longs, car la maîtrise des vibrations impose souvent des passes supplémentaires de semi-finition et de finition.
Le nombre de mises en position est le meilleur indicateur de l’augmentation des coûts. Chaque bridage supplémentaire exige de la manutention et du palpage, augmente le risque de décalage des références et nécessite souvent un montage dédié. Même si le temps de coupe reste similaire, les mises en position multiples réduisent le débit et augmentent le risque de pièces hors tolérances. Le coût d’usinage effectif devient donc le « coût par pièce conforme », et non le « coût par cycle ».
La variabilité des pièces moulées entraîne des coûts d’usinage cachés. Lorsque l’état brut de fonderie varie, les fabricants compensent par davantage de palpage, des hypothèses de surépaisseur plus importantes, des paramètres plus lents et parfois des retouches manuelles. Ces mesures augmentent le temps et l’usure des outils, tout en multipliant les reprises coûteuses qui apparaissent rarement dans les devis par pièce.
Les pertes de rendement sont un facteur de coût silencieux. Toute situation entraînant le rejet d’une pièce après usinage — non-conformité dimensionnelle, défaut d’étanchéité ou rejet esthétique — augmente les coûts, car le temps d’usinage a déjà été consommé.
Choisir un partenaire de service complet qui protège les coûts, la qualité et les délais
Pour réduire rapidement les risques liés à l’usinage des pièces moulées sous pression, il faut considérer l’outillage, la fonderie, l’usinage CNC, la finition et le contrôle comme un seul processus intégré plutôt que comme une succession de transferts. Regrouper ces étapes auprès d’un partenaire de service complet réduit généralement les délais, clarifie les responsabilités et limite les risques de dommages ou de variations introduits entre fournisseurs.
Si vous souhaitez passer de « Peuvent-ils le fabriquer ? » à « Peuvent-ils le fabriquer de manière fiable à grande échelle ? », Moldiecasting peut vous aider : contactez-nous pour bénéficier d’une large couverture des alliages et procédés, d’un accompagnement technique, d’une équipe d’usinage interne, de certifications reconnues (ISO 9001 et IATF 16949) et de capacités complètes de post-traitement !







