
Nachbearbeitung von Druckgussteilen in Verbindung mit dem Druckgussverfahren erzeugt fertige, maßlich genaue Teile. Aber die eigentliche Produktionsherausforderung besteht nicht darin Gießen oder Bearbeiten nicht isoliert; es bedeutet, beide Schritte so zu gestalten, dass sie zusammenarbeiten, damit die Zykluszeiten kurz bleiben, der Ausschuss gering bleibt und die Teile die erwarteten Parameter erfüllen.
Warum sind CNC-Operationen nach Druckguss erforderlich
Häufige Gründe für die Hinzufügung von CNC-Operationen sind:
- Erreichen von Toleranzen, die enger sind als die Gussfähigkeit
- Herstellung von Präzisionsbohrungen, Gewinden und Dichtflächen
- Entfernen von Trennebene-Markierungen
- Öffnungsfunktionen, die nicht ausgeworfen werden können
CNC Betrieb und Toleranzen für das Druckgussverfahren
Selbst das beste Druckgussverfahren hat Grenzen bei den Toleranzen und Oberflächenfinishen, die es im gegossenen Zustand erreichen kann. CNC-Bearbeitung überbrückt diese Lücke und bringt kritische Merkmale auf die Präzisionsstufen, die für Passform, Funktion und Erscheinungsbild erforderlich sind..
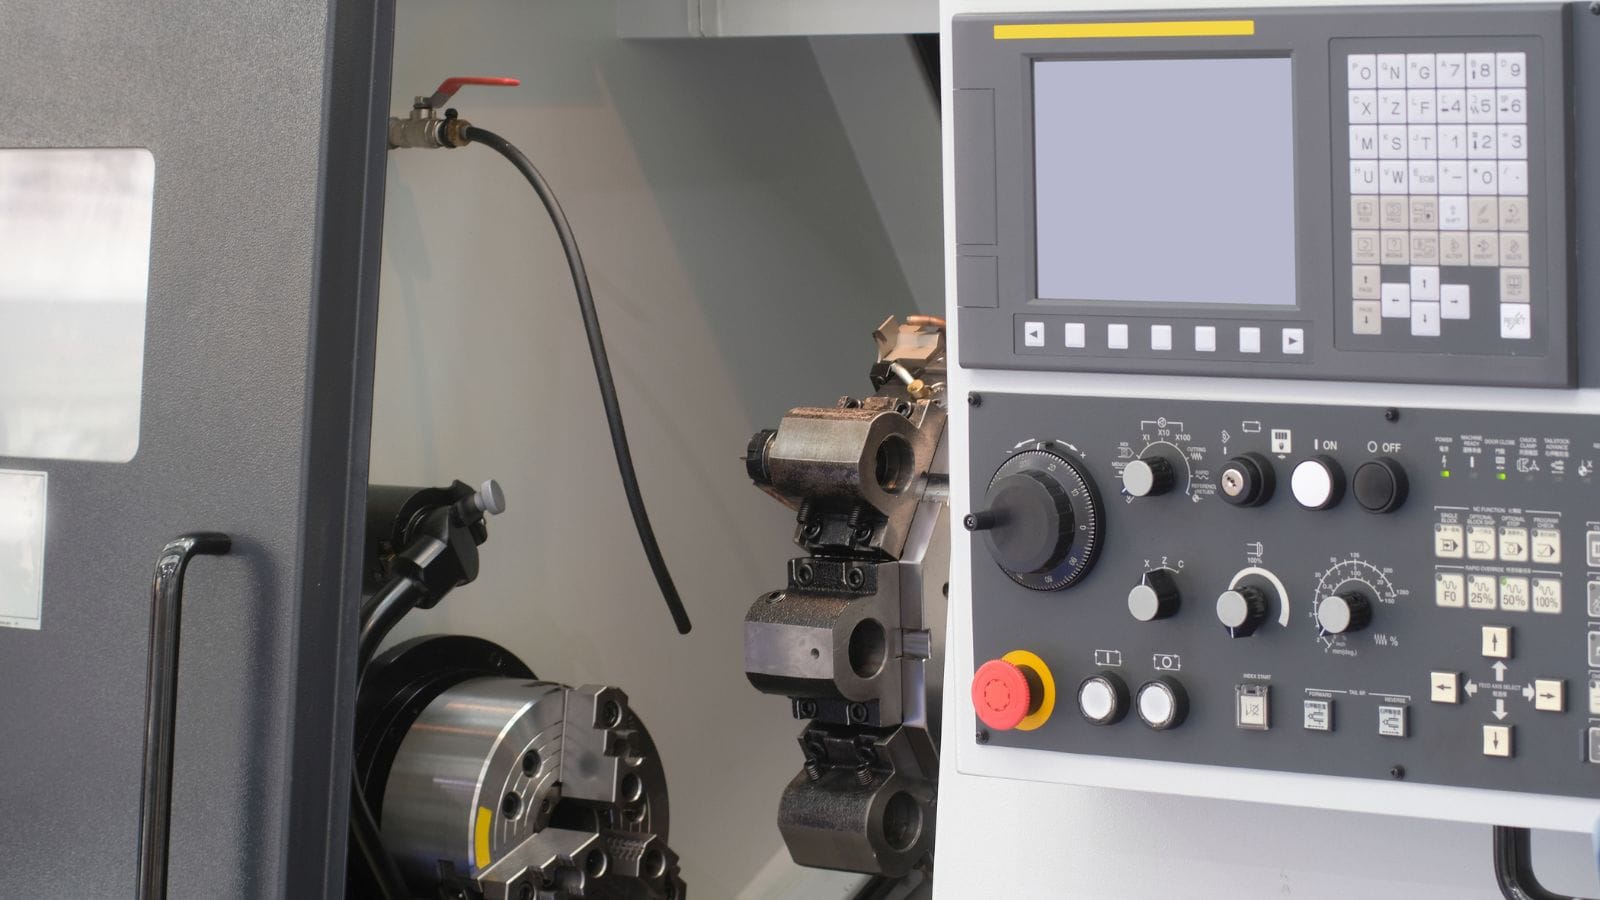
CNC Schritte für Druckgussteile
Die am häufigsten an Druckgussteilen durchgeführten Bearbeitungsvorgänge umfassen:
- Fräsen: Plane Oberflächen zum Zusammenbau, Erstellen von Taschen und Bearbeiten komplexer Konturen
- Bohren und Gewindeschneiden: Präzisionsbohrungen und Gewindefunktionen herstellen
- DrehenBearbeitung runder Merkmale, oft an Teilen, die in einer Drehmaschine oder Rundtisch eingespannt sind
- Entgraten: Entfernen von scharfen Kanten und Restgrat von gegossenen und bearbeiteten Merkmalen
- Schleifen und Polieren: Erreichen feiner Oberflächenfinishe an funktionellen oder kosmetischen Bereichen
Gießzustand-Fähigkeit vs. bearbeitete Präzision
Druckgießen liefert gute Maßgenauigkeit nach Gießstandards, und einige der mit dieser Methode hergestellten Teile benötigen keine Bearbeitung, aber es gibt echte Grenzen, wie in diesem Diagramm zu sehen ist:
| Parameter | Gegossen (Typisch)) | Nach CNC-Bearbeitung |
|---|---|---|
| Lineartoleranz | ±0.1 mm to ±0.3 mm | ±0.01 mm to ±0.05 mm |
| Oberflächenrauheit (Ra) | 1.6 to 6.3 µm | 0.4 to 1.6 µm |
| Flachheit | 0,1 bis 0,3 mm über 100 mm | 0,02 mm oder besser |
| Echte Lage (Löcher)) | ±0.2 mm | ±0,05 mm oder besser |
Gussfertige Toleranzen werden durch Standards wie NADCA und ISO 8062 definiert. Merkmale, die die Trennebene überschreiten oder bewegliche Kerne beinhalten, haben typischerweise größere Toleranzbereiche..
Auch erfordern Oberflächenbehandlungen wie das Eloxieren eine spezifische Legierungschemie, und die bearbeiteten Oberrauheitsziele müssen mit der Endbearbeitungsmethode kompatibel sein..
Gestaltungsregeln, die die Nachbearbeitungszeit reduzieren
Smart Werkzeugkonstruktion ist der effektivste Weg, um Bearbeitungszeit und -kosten zu reduzieren. Entscheidungen über Gating, Entlüftung, Wandgeometrie und Referenzpunktplatzierung, die während Werkzeugkonstruktion getroffen werden, steuern direkt die Qualität, Konsistenz und Bearbeitbarkeit des gegossenen Teils..
Grundlagen des Formenlayouts, der Angussführung und der Entlüftung
Ein Druckgusswerkzeug besteht aus zwei Hälften: der Deckmatrize (stationär) und der Auswerfermatrize (beweglich), und dort, wo sie aufeinandertreffen, befindet sich das Trennebene, das den Gratstandort bestimmt und beeinflusst, welche Oberflächen nachbearbeitet werden müssen. Außerdem beeinflussen auch Anschnittsysteme und Entlüftungskanäle die Qualität der Teile erheblich, was wiederum die Bearbeitung beeinflusst..
Das Gießsystem umfasst den Anschnitt, die Läufe und die Angüsse, die das geschmolzene Metall in die Kavität leiten. Die Position und Größe des Angusses beeinflussen das Füllmuster, das Risiko der Lufteinschlüsse und die Lage des Angussstempels am fertigen Teil. Ein schlecht platzierter Anguss kann turbulentes Füllen, Kaltverschlüsse und Porosität in Bereichen verursachen, die später bearbeitet werden müssen..
Belüftung ermöglicht das Entweichen von eingeschlossener Luft und Gasen während der Injektion. Belüftungen sind dünne Kanäle, die in das Trennebene geschnitten oder an den letzten zu füllenden Bereichen platziert werden. Unzureichende Belüftung führt zu Lufteinschlüssen und Porosität, was insbesondere dann schädlich ist, wenn diese Bereiche bearbeitete Dichtflächen erfordern..
Fortgeschrittene Werkzeugkonstruktion-Werkzeuge, einschließlich CAD/CAM/CAE-Software und Formfüllsimulation (Füllzeit, Temperaturverteilung, Luftdruck, Schrumpfungsvorhersage), helfen Ingenieuren, Gate-Positionen und Entlüftungsplatzierungen vor dem Stahlschneiden zu optimieren.
Teilegeometrie für Festigkeit, Strömung und Freisetzung
Mehrere Gestaltungsregeln direkt darauf auswirken, ob eine Gussform die Maßvorgaben mit minimaler Bearbeitung erfüllen kann:
- Entformungswinkel: Alle Flächen, die parallel zur Öffnungsrichtung der Form sind, benötigen eine Konizität für eine saubere Entformung. Aluminium benötigt typischerweise mindestens 1:100 (0,6°); Zink kann so wenig wie 1:200 (0,3°) verwenden.).
- Filets: Ersetzen Sie scharfe innere Ecken durch Radien, um den Metallfluss zu verbessern und Spannungskonzentrationen zu reduzieren. Dies kann auch den vorzeitigen Verschleiß der Form verringern.
- Rippen: Erhöhen Sie die strukturelle Steifigkeit, ohne Wandstärke zu vergrößern. Wenn die Rippenstärke etwa 60–80 % der angrenzenden Wand beträgt, können Sinkstellen vermieden werden.
- Uniform Wandstärke: Große Schwankungen in Wandstärke können ungleichmäßiges Abkühlen, Verzug und interne Porosität verursachen. Der dickste Bereich sollte nach Möglichkeit unter 13 mm bleiben.
- Chefs: Verwenden Sie konsistente Wandstärke an den Befestigungsansätzen, um Schrumpfungsporosität zu reduzieren.
Planung bearbeiteter Merkmale und Bezugspunktstrategie
Merkmale, die bearbeitet werden sollen, sollten mit ausreichendem Rohteilansatz gestaltet werden, typischerweise 0,5 mm bis 1,0 mm, abhängig von der Bauteilgröße und der Legierung. Zu wenig Rohteilansatz bedeutet, dass der Bearbeitungsschneider auf Gussporosität treffen kann; zu viel erhöht die Bearbeitungszeit und den Werkzeugverschleiß..
Datum-Strategie ist ebenso wichtig. Datum-Oberflächen sind die Referenzpunkte, die verwendet werden, um den Guss in der CNC-Maschine zu spannen. Diese sollten sein:
- Gussoberflächen mit minimalem Grat oder Verzerrung
- Positioniert, um eine stabile Drei-Punkt- (3-2-1) Befestigungsanordnung zu ermöglichen
- Konsistent von Aufnahme zu Aufnahme, um Positionsstreuung während der Bearbeitung zu vermeiden
Ingenieure, die Datum- und Vorrichtungsschemata in der Werkzeugkonstruktion-Phase planen, anstatt erst nach dem Gießen, sparen erheblich Zeit bei der Maschinenaufstellung und reduzieren Ausschuss durch falsch platzierte Merkmale.
Mängel, Inspektion und Qualitätssicherung
Selbst ein gut gestaltetes Druckgussverfahren produziert Teile, die vor dem Versand überprüft werden müssen. Guss- und Bearbeitungsfehler bringen jeweils einzigartige Risiken mit sich, und ein gründliches Qualitätssicherungssystem erkennt Probleme, bevor sie die Montagelinie erreichen..
Häufige Guss- und Bearbeitungsfehler
Druckgussfehler einschließen:
- Porosität: Kleine Hohlräume, die durch eingeschlossene Gase oder Schrumpfung während der Erstarrung verursacht werden
- Kälte verschließt: Sichtbare Linien, an denen sich zwei Fließfronten trafen, aber nicht vollständig verschmolzen
- Blitz: Überschüssiges Metall entlang der Trennebene oder um Kernstifte (Core Pins)
- Fehlläufe: Unvollständige Kavität-Füllung aufgrund unzureichender Metalltemperatur oder -druck
- Oberflächenblasen: Verursacht durch unterirdische Gasblasen, die sich während der Wärmebehandlung oder Bearbeitung ausdehnen
Bearbeitungsbedingte Fehler umfassen:
- Werkzeugspuren oder Rattermarken von abgenutzten oder falsch eingestellten Schneidern
- Außer-Toleranz-Merkmale von Vorrichtungsfehlern oder Bezugspunktverschiebung
- Freigelegte Porosität wenn das Bearbeiten die dichte Hautschicht des Gusses entfernt
Wie Porosität und Lufteinschlüsse Sekundärbearbeitungen beeinflussen
Porosität ist der bei weitem häufigste Defekt, der die Gießqualität mit den Bearbeitungsergebnissen verbindet. Die Außenschicht eines Druckguss, typischerweise 0,5 mm dick, ist dicht und relativ porenfrei, da sie schnell an der Formwand erstarrt. Das Innere kann Gasporosität oder Schrumpfungsleerräume enthalten..
Wenn die Bearbeitung diese dichte Haut entfernt, kann sie Poren freilegen, die die Dichtungsfähigkeit, Oberflächenfinish, und die strukturelle Integrität beeinträchtigen. Deshalb müssen bei der Bearbeitung der Materialzugabe, der Positionierung der Eingüsse und der Entlüftung alle das Porositätsrisiko in Bereichen berücksichtigen, die bearbeitet werden sollen..
Die Moldflussanalyse, insbesondere Simulationen von Luftdruck und Schrumpflöchern, hilft vorherzusagen, wo Porosität auftreten wird, sodass Designer entweder das Bauteil verschieben, Entlüftungen hinzufügen oder Prozessparameter anpassen können..
Inspektionsmethoden für die Produktionsfreigabe
Ein zuverlässiges Qualitätssystem verwendet mehrere Inspektionsmethoden in verschiedenen Phasen:
- Maßprüfung: Koordinatenmessmaschinen (CMMs) überprüfen kritische Abmessungen anhand der Bauteilzeichnung. Erstteilprüfberichte sind Standard bei neuen Werkzeugen.
- Röntgeninspektion: Zerstörungsfreie Prüfung zeigt innere Porosität und Einschlüsse, ohne das Bauteil zu zerschneiden. Wesentlich für Struktur- und druckdichte Gussteile.
- 3D-Scannen: Vergleicht die gesamte gegossene oder bearbeitete Oberfläche mit dem CAD-Modell. Nützlich zur Erkennung von Verformungen, Verschiebungen und Profilsabweichungen.
- Materialprüfung: Spektrumanalyse bestätigt die Legierungschemie. Härte- und Zugversuche überprüfen die mechanischen Eigenschaften.
- Visuelle Inspektion: Projektoren und optische Vergleicher überprüfen die Oberflächenqualität, Rückstände von Auswurfgraten und kosmetische Mängel.
Lieferanten mit Zertifizierungen wie ISO 9001:2015 und IATF 16949 befolgen dokumentierte Qualitätspläne, die die Inspektionshäufigkeit, Messgeräte, Korrekturmaßnahmenverfahren und Rückverfolgbarkeit festlegen.
Anwendungen und Kostentreiber der Druckguss-Bearbeitung
Druckgießbearbeitung bedient eine Vielzahl von Märkten, und die Gesamtkosten eines fertigen Teils hängen von weitaus mehr ab als nur vom Preis pro Gussstück. Intelligente Beschaffungsentscheidungen beginnen damit, die Anwendung mit der richtigen Legierung, dem richtigen Prozess und dem richtigen Fertigungspartner abzugleichen..
[Beschriftung id=“attachment_1886″ align=“alignnone“ width=“1600″]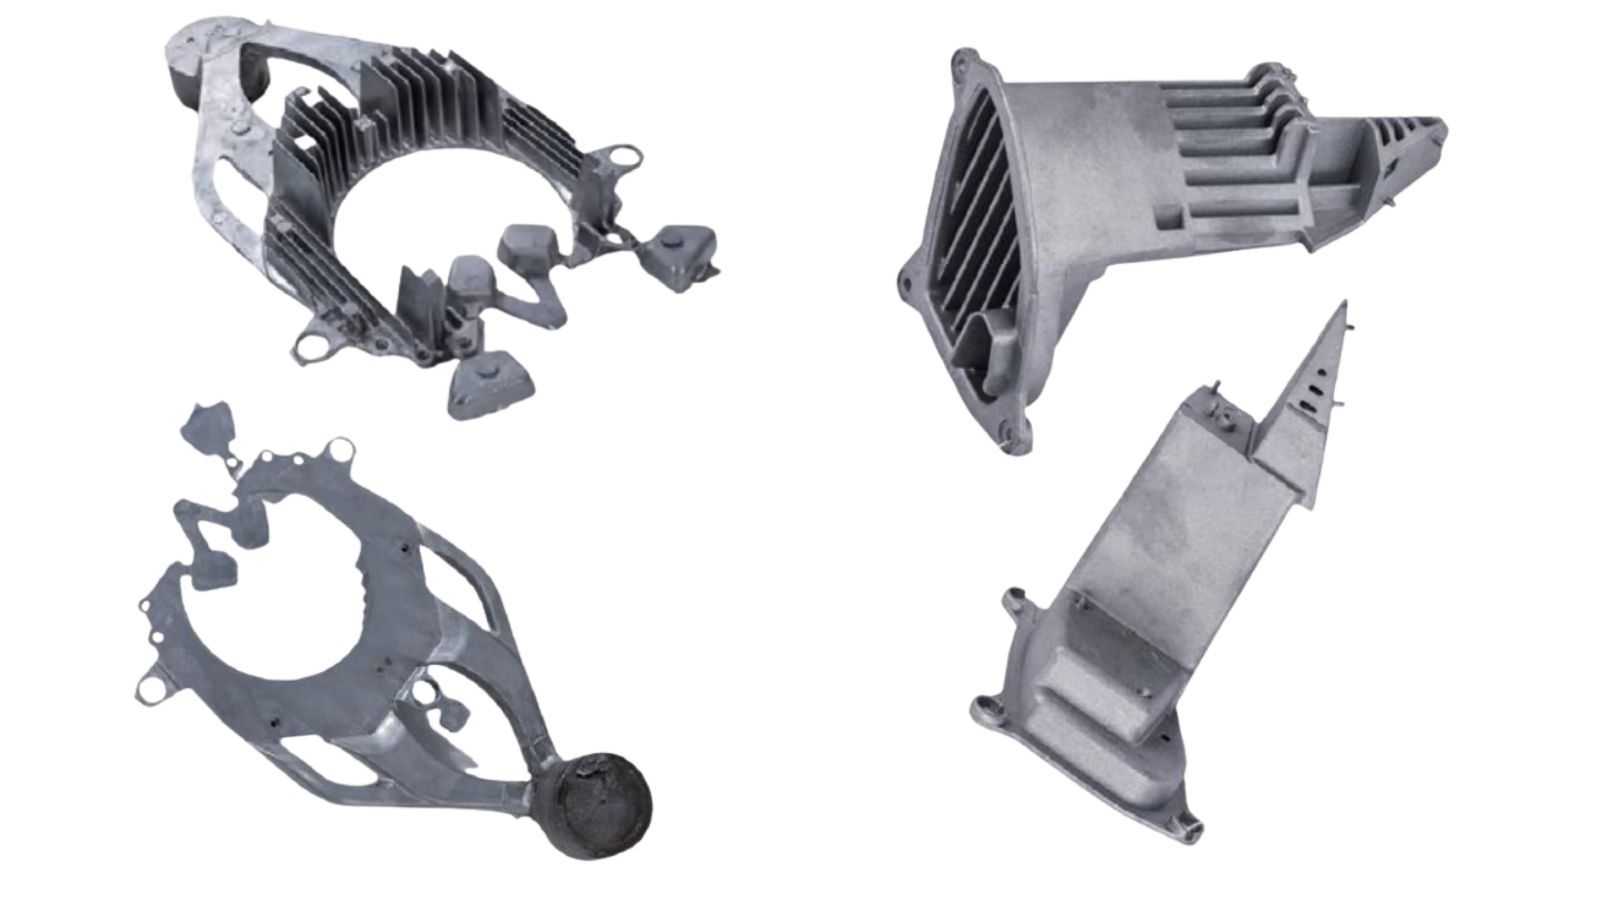 Unser Automobil Druckgussbauteile mit CNC Nachbearbeitung[/caption]
Am besten geeignete Branchen und typische Teiltypen
Automobil ist der größte Verbraucher von Druckgussteilen und bearbeiteten Teilen. Motorblöcke, Getriebegehäuse, Strukturhalterungen und EV-Batteriegehäuse sind alle auf Aluminium oder Magnesium-Druckguss gefolgt von präzisen CNC-Operationen angewiesen.
Luft- und Raumfahrt fordert leichte, hochfeste Teile. Magnesium- und Aluminiumgussstücke werden nach engen Toleranzen bearbeitet und mittels Röntgen auf interne Festigkeit geprüft.
Unterhaltungselektronik Verwendet Zink und Aluminium-Druckgusss für Gerätegehäuse, Kühlkörper und Steckverbindergehäuse. Die Oberflächenqualität ist entscheidend für Produkte, die an Verbraucher gerichtet sind.
Industriell und medizinische Ausrüstung profitiert von der Wiederholbarkeit von Druckguss für Motorgehäuse, Ventilkörper und Gehäuse, die eine dimensionsmäßige Konsistenz über große Produktionsserien erfordern.
Was die Bearbeitungskosten antreibt
Die Zykluszeit wird von der Merkmalsdichte und der Werkzeugbahnkomplexität dominiert. Gewinde, präzise Bohrungen, Dichtflächen, tiefe Taschen, sich kreuzende Löcher und komplexe Konturen erhöhen Werkzeugwechsel, längere Schnittwege und langsamere Vorschübe zur Stabilität. Die Kosten steigen besonders stark, wenn enge Toleranzen mit schlechter Werkzeugzugänglichkeit oder Langreach-Werkzeugen kombiniert werden, da Schwingungsdämpfung oft zusätzliche Halbfertig-/Fertigbearbeitungspässe erfordert..
Die Anzahl der Setups ist der zuverlässigste Indikator für Kostensteigerungen. Jedes zusätzliche Nachspannen erhöht die Handhabung, das Abtasten, das Risiko einer Bezugspunktverschiebung und oft eine spezielle Vorrichtung. Selbst wenn die Schnittzeit ähnlich ist, verringern mehrere Aufspannungen den Durchsatz und erhöhen die Wahrscheinlichkeit von Teilen außerhalb der Toleranz, sodass die effektiven Bearbeitungskosten zu „Kosten pro konformem Teil“ und nicht zu „Kosten pro Zyklus“ werden..”
Variabilität beim Gießen verwandelt sich in versteckte Bearbeitungskosten. Wenn sich der Gießzustand unterscheidet, kompensieren Hersteller dies durch mehr Messungen, größere Materialreserven, langsamere Parameter und manchmal manuelle Nachbearbeitung. Diese Kompensationen erhöhen sowohl die Zeit als auch den Werkzeugverschleiß und steigern die Wahrscheinlichkeit von Nachbearbeitungsschleifen, die teuer, aber selten in Stückpreisen sichtbar sind..
Ertragsverlust ist der stille Kostentreiber. Jeder Zustand, der dazu führt, dass Teile nach der Bearbeitung ausfallen, sei es aufgrund von Maßabweichungen, Dichtungsfehlern oder kosmetischen Ausschüssen, erhöht die Kosten, da die Bearbeitungszeit bereits aufgewendet wurde..
Auswahl eines Full-Service-Partners, der Kosten, Qualität und Lieferzeit schützt
Der schnellste Weg, das Risiko bei der Druckguss-Bearbeitung zu reduzieren, besteht darin, Werkzeug, Guss, CNC-Bearbeitung, Endbearbeitung und Inspektion als einen integrierten Prozess zu behandeln, nicht als eine Kette von Übergaben. Die Konsolidierung dieser Schritte unter einem einzigen Full-Service-Partner verkürzt in der Regel die Durchlaufzeiten, vereinfacht die Verantwortlichkeit und verringert die Wahrscheinlichkeit, dass Schäden oder Abweichungen zwischen den Lieferanten auftreten..
Wenn Sie von „Können sie es schaffen?“ zu „Können sie es zuverlässig in großem Maßstab schaffen?“ übergehen möchten?”, MolDruckgussing kann helfen: Wenden Sie sich an uns für eine breite Legierungs- und Prozessabdeckung mit technischer Unterstützung sowie ein eigenes Bearbeitungsteam, anerkannte Zertifizierungen (ISO9001 und IATF16949) und vollständige Nachbearbeitungsfähigkeit!


