
Dodatočné obrábanie po tlakovom liatí v kombinácii s procesom tlakového liatia vytvára hotové diely s presnými rozmermi. Skutočnou výrobnou výzvou však nie je odlievanie ani obrábanie samostatne, ale navrhnúť oba kroky tak, aby spolu fungovali, výrobný cyklus bol krátky, zmetkovitosť nízka a diely spĺňali očakávané parametre.
Prečo sú po tlakovom liatí potrebné operácie CNC
Bežné dôvody na zaradenie CNC operácií:
- Dosiahnutie užších tolerancií, než umožňuje stav po odliatí
- Vytvorenie presných otvorov, závitov a tesniacich plôch
- Odstránenie stôp po deliacej rovine
- Otvorenie prvkov, ktoré nemožno odliať
CNC operácie a tolerancie pri procese tlakového liatia
Aj najlepší proces tlakového liatia má limity rozmerových tolerancií a povrchovej úpravy v stave po odliatí. CNC obrábanie túto medzeru vypĺňa a dosahuje presnosť kritických prvkov potrebnú na lícovanie, funkciu a vzhľad.
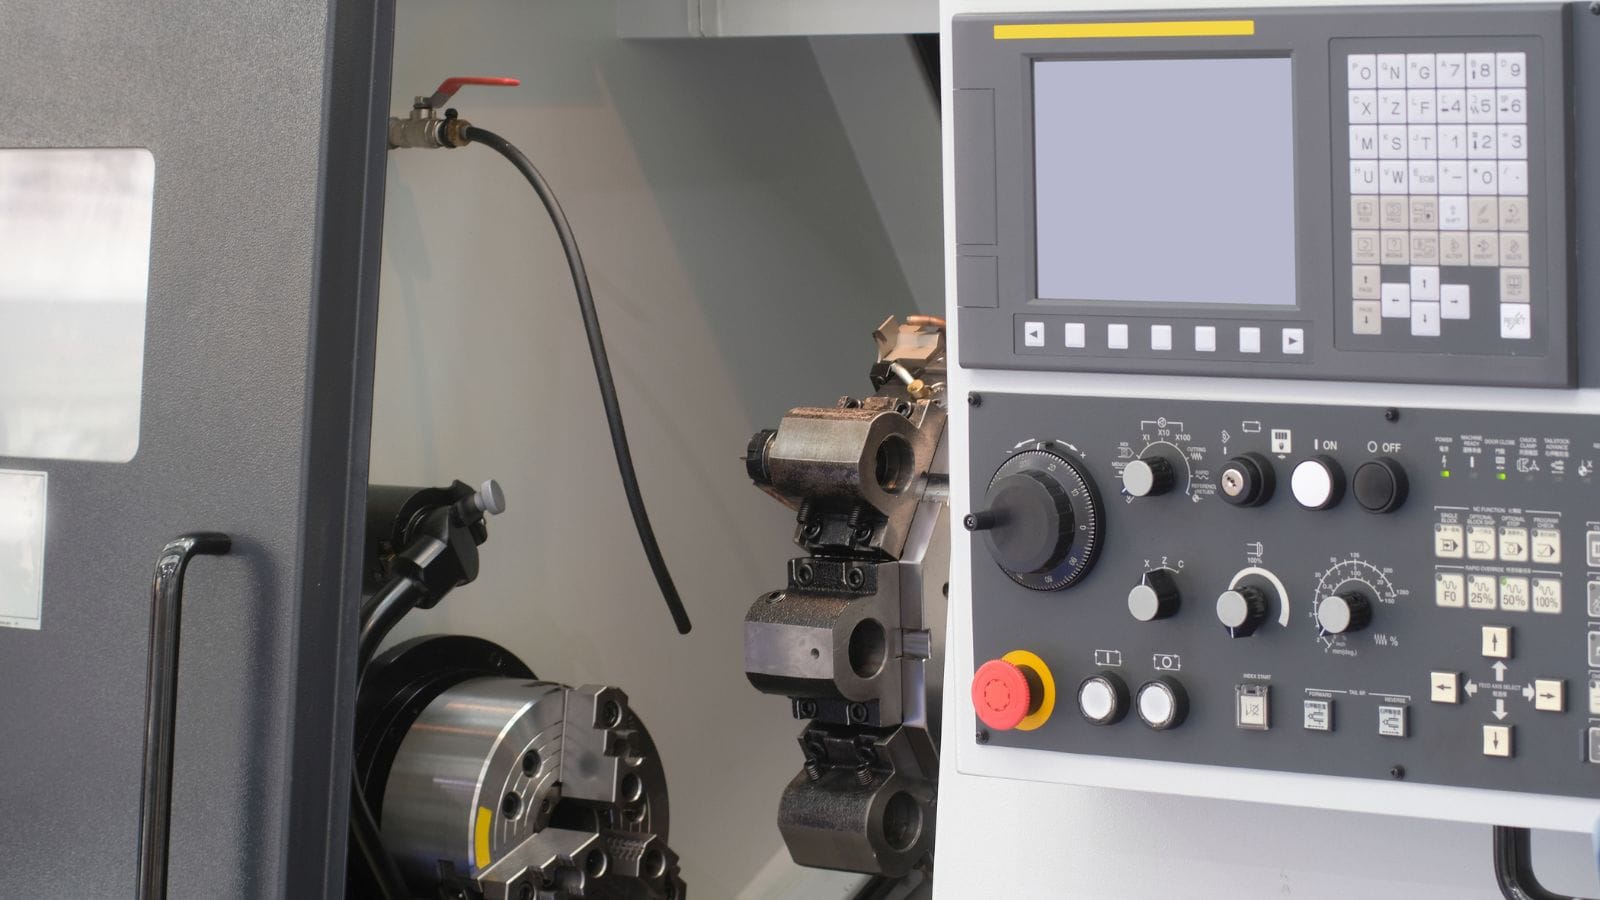
CNC operácie pre tlakovo liate komponenty
Najčastejšie obrábacie operácie na tlakovo liatych dieloch:
- Frézovanie: Zarovnávanie dosadacích plôch, tvorba dutín a obrábanie zložitých obrysov
- Vŕtanie a rezanie závitov: Výroba presných otvorov a závitových prvkov
- Sústruženie: Obrábanie kruhových prvkov, často na dieloch upnutých v sústruhu alebo otočnom stole
- Odihlovanie: Odstraňovanie ostrých hrán a zvyškových otrepov z odliatych aj obrábaných prvkov
- Brúsenie a leštenie: Dosiahnutie jemného povrchu funkčných alebo pohľadových oblastí
Možnosti po odliatí v porovnaní s presnosťou po obrábaní
Tlakové liatie poskytuje dobrú rozmerovú presnosť v rámci štandardov odlievania. Niektoré diely vyrobené touto metódou obrábanie nepotrebujú, no existujú reálne obmedzenia, ako ukazuje tabuľka:
| Parameter | Typicky po odliatí | Po CNC obrábaní |
|---|---|---|
| Lineárna tolerancia | ±0.1 mm až ±0.3 mm | ±0.01 mm až ±0.05 mm |
| Drsnosť povrchu (Ra) | 1.6 až 6.3 µm | 0.4 až 1.6 µm |
| Rovinnosť | 0.1 až 0.3 mm na 100 mm | 0.02 mm alebo lepšia |
| Skutočná poloha (otvory) | ±0.2 mm | ±0.05 mm alebo lepšia |
Tolerancie po odliatí definujú normy, napríklad NADCA a ISO 8062. Prvky prechádzajúce cez deliacu rovinu alebo obsahujúce pohyblivé jadrá majú zvyčajne širšie tolerančné pásma.
Povrchové úpravy, ako je eloxovanie, navyše vyžadujú špecifické chemické zloženie zliatiny a požadovaná drsnosť obrábaného povrchu musí zodpovedať metóde povrchovej úpravy.
Konštrukčné pravidlá na skrátenie dodatočného obrábania
Premyslený návrh formy je najúčinnejším spôsobom, ako skrátiť čas a znížiť náklady na obrábanie. Rozhodnutia o vtokoch, odvzdušnení, geometrii stien a polohe základní prijaté pri návrhu nástroja priamo ovplyvňujú kvalitu, konzistentnosť a obrobiteľnosť odliatku.
Základy rozloženia formy, vtokov a odvzdušnenia
Forma na tlakové liatie sa skladá z dvoch polovíc: krycej (pevnej) a vyhadzovacej (pohyblivej). Ich styčná plocha tvorí deliacu rovinu, ktorá určuje polohu otrepov a ovplyvňuje, ktoré povrchy treba po odliatí obrábať. Kvalitu dielov a následné obrábanie výrazne ovplyvňujú aj vtokové sústavy a odvzdušňovacie kanály.
Vtoková sústava zahŕňa vtokový kužeľ, rozvádzacie kanály a vtoky, ktoré privádzajú roztavený kov do dutiny. Poloha a veľkosť vtokov ovplyvňujú priebeh plnenia, riziko zachytenia vzduchu a umiestnenie stopy po vtoku na hotovom diele. Nesprávne umiestnený vtok môže spôsobiť turbulentné plnenie, studené spoje a pórovitosť v oblastiach, ktoré sa neskôr obrábajú.
Odvzdušnenie umožňuje uniknúť vzduchu a plynom zachyteným počas vstrekovania. Odvzdušňovacie kanály sú tenké drážky v deliacej rovine alebo sa umiestňujú do oblastí, ktoré sa plnia ako posledné. Nedostatočné odvzdušnenie vedie k zachytávaniu vzduchu a pórovitosti, čo je obzvlášť škodlivé v miestach, kde sa obrábajú tesniace plochy.
Pokročilé nástroje na návrh foriem vrátane softvéru CAD/CAM/CAE a analýzy toku kovu (čas plnenia, rozloženie teplôt, tlak vzduchu a predikcia zmršťovania) pomáhajú inžinierom optimalizovať polohy vtokov a odvzdušnenia ešte pred obrábaním ocele.
Geometria dielu pre pevnosť, tok kovu a vyberanie z formy
Niekoľko konštrukčných pravidiel priamo ovplyvňuje, či odliatok dosiahne rozmerové ciele s minimálnym obrábaním:
- Úkosy: Všetky plochy rovnobežné so smerom otvárania formy potrebujú sklon na čisté vyhodenie. Hliník zvyčajne vyžaduje najmenej 1:100 (0.6°); pri zinku môže stačiť 1:200 (0.3°).
- Zaoblenia: Ostré vnútorné rohy nahraďte polomermi, ktoré zlepšujú tok kovu a znižujú koncentráciu napätia. Zároveň môžu obmedziť predčasné opotrebovanie formy.
- Rebrá: Zvyšujú konštrukčnú tuhosť bez zväčšenia hrúbky steny. Hrúbka rebra približne 60–80 % priľahlej steny môže zabrániť prepadlinám.
- Rovnomerná hrúbka stien: Veľké rozdiely v hrúbke stien môžu spôsobiť nerovnomerné chladenie, deformáciu a vnútornú pórovitosť. Ak je to možné, najhrubšia časť by mala mať menej než 13 mm.
- Nálitky: Zachovajte rovnomernú hrúbku steny okolo montážnych nálitkov, aby ste obmedzili pórovitosť spôsobenú zmršťovaním.
Plánovanie obrábaných prvkov a stratégie základní
Prvky určené na obrábanie treba navrhnúť s dostatočným prídavkom, zvyčajne 0.5 mm až 1.0 mm v závislosti od veľkosti dielu a zliatiny. Príliš malý prídavok môže spôsobiť, že rezný nástroj odkryje pórovitosť odliatku; príliš veľký prídavok predlžuje cyklus a zvyšuje opotrebovanie nástroja.
Rovnako dôležitá je stratégia základní. Základné plochy slúžia ako referenčné body na upnutie odliatku v CNC stroji. Mali by byť:
- Plochy po odliatí s minimom otrepov alebo deformácií
- Umiestnené tak, aby umožnili stabilné upnutie podľa princípu troch bodov (3-2-1)
- Konzistentné od záberu k záberu, aby sa pri obrábaní predišlo rozptylu polohy
Inžinieri, ktorí plánujú základne a upínacie schémy už vo fáze návrhu formy, a nie až po odliatí, výrazne skracujú čas prípravy obrábania a znižujú zmetkovitosť spôsobenú nesprávnou polohou prvkov.
Chyby, kontrola a zabezpečenie kvality
Aj dobre navrhnutý proces tlakového liatia vytvára diely, ktoré treba pred expedíciou overiť. Chyby odlievania aj obrábania prinášajú osobitné riziká a dôkladný systém zabezpečenia kvality ich zachytí skôr, než sa dostanú na montážnu linku.
Bežné chyby pri odlievaní a obrábaní
Chyby tlakového liatia zahŕňajú:
- Pórovitosť: Malé dutiny spôsobené zachyteným plynom alebo zmršťovaním pri tuhnutí
- Studené spoje: Viditeľné línie, na ktorých sa stretli dva prúdy kovu, ale úplne sa nespojili
- Otrepy: Prebytočný kov pozdĺž deliacej roviny alebo okolo jadrových čapov
- Nedaliatie: Neúplné vyplnenie dutiny pre nedostatočnú teplotu kovu alebo tlak
- Povrchové pľuzgiere: Spôsobujú ich podpovrchové plynové dutiny, ktoré sa rozťahujú pri tepelnom spracovaní alebo obrábaní
Chyby súvisiace s obrábaním zahŕňajú:
- Stopy po nástroji alebo chvenie spôsobené opotrebovanými alebo nesprávne nastavenými reznými nástrojmi
- Prvky mimo tolerancie spôsobené chybami upnutia alebo posunom základne
- Odkrytá pórovitosť v prípade, že obrábanie odstráni hustú povrchovú vrstvu odliatku
Ako pórovitosť a zachytený vzduch ovplyvňujú následné operácie
Pórovitosť je najčastejšou chybou spájajúcou kvalitu odlievania s výsledkom obrábania. Vonkajšia vrstva tlakového odliatku, zvyčajne hrubá 0.5 mm, je hustá a pomerne bez pórov, pretože pri kontakte so stenou formy rýchlo tuhne. Vnútro môže obsahovať plynovú pórovitosť alebo dutiny po zmršťovaní.
Ak obrábanie odstráni túto hustú vrstvu, môžu sa odkryť póry, ktoré zhoršia tesnosť, kvalitu povrchu a konštrukčnú integritu. Preto treba pri plánovaní prídavku na obrábanie, polohy vtokov a odvzdušnenia zohľadniť riziko pórovitosti v obrábaných oblastiach.
Analýza toku kovu, najmä simulácie tlaku vzduchu a zmršťovacích dutín, pomáha predpovedať miesta vzniku pórovitosti. Konštruktéri potom môžu presunúť prvok, doplniť odvzdušnenie alebo upraviť procesné parametre.
Kontrolné metódy na schválenie výroby
Spoľahlivý systém kvality používa v rôznych fázach viacero kontrolných metód:
- Rozmerová kontrola: Súradnicové meracie stroje (CMM) overujú kritické rozmery podľa výkresu dielu. Pri nových nástrojoch sa štandardne vypracúvajú správy z kontroly prvého kusu.
- Röntgenová kontrola: Nedeštruktívna skúška odhalí vnútornú pórovitosť a vmestky bez rozrezania dielu. Je nevyhnutná pri konštrukčných odliatkoch a odliatkoch vystavených tlaku.
- 3D skenovanie: Porovná celý povrch po odliatí alebo obrábaní s modelom CAD. Pomáha odhaliť deformáciu, posun a odchýlky profilu.
- Skúšky materiálu: Spektrometrická analýza potvrdzuje chemické zloženie zliatiny. Skúšky tvrdosti a ťahu overujú mechanické vlastnosti.
- Vizuálna kontrola: Projektory a optické komparátory kontrolujú kvalitu povrchu, zvyšky otrepov a vzhľadové chyby.
Dodávatelia s certifikáciami, ako sú ISO 9001:2015 a IATF 16949, dodržiavajú zdokumentované plány kvality, ktoré určujú frekvenciu kontrol, meracie zariadenia, postupy nápravných opatrení a sledovateľnosť.
Aplikácie a nákladové faktory obrábania tlakových odliatkov
Obrábanie tlakových odliatkov slúži širokej škále trhov a celkové náklady na hotový diel závisia od oveľa viac než len od ceny odliatku za kus. Rozumné rozhodnutia pri nákupe sa začínajú výberom vhodnej zliatiny, procesu a výrobného partnera podľa aplikácie.
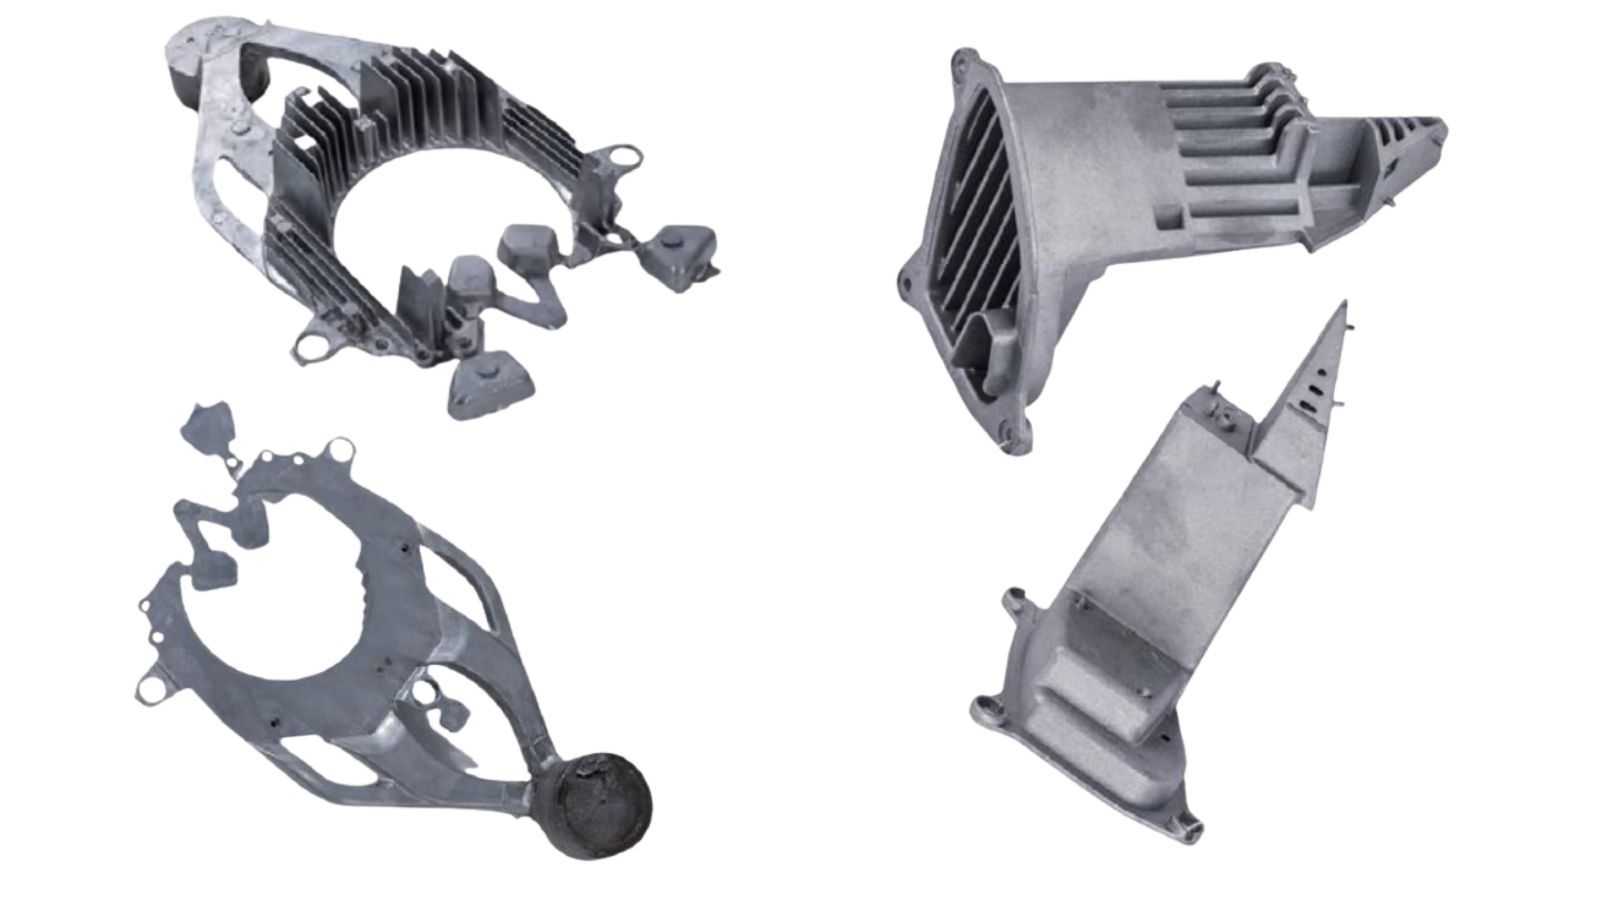
Najvhodnejšie odvetvia a typické druhy dielov
Automobilový priemysel je najväčším spotrebiteľom tlakovo liatych a obrábaných dielov. Bloky motorov, skrine prevodoviek, konštrukčné konzoly a kryty batérií elektromobilov sa vyrábajú tlakovým liatím hliníka alebo horčíka, po ktorom nasledujú presné CNC operácie.
Letecký priemysel vyžaduje ľahké diely s vysokou integritou. Horčíkové a hliníkové odliatky sa obrábajú s úzkymi toleranciami a kontrolujú röntgenom kvôli vnútornej celistvosti.
Spotrebná elektronika využíva tlakovo liate diely zo zinku a hliníka na kryty zariadení, chladiče a telesá konektorov. Kvalita povrchu je pri výrobkoch určených spotrebiteľom zásadná.
Priemyselné a zdravotnícke zariadenia ťažia z opakovateľnosti tlakového liatia pri krytoch motorov, telesách ventilov a puzdrách, ktoré musia zachovať rozmerovú konzistentnosť vo veľkých výrobných sériách.
Čo ovplyvňuje náklady na obrábanie
Čas cyklu určujú najmä hustota prvkov a zložitosť dráhy nástroja. Závity, presné otvory, tesniace plochy, hlboké dutiny, pretínajúce sa otvory a zložité obrysy si vyžadujú výmeny nástrojov, dlhšie dráhy rezu a nižšie rýchlosti posuvu kvôli stabilite. Náklady rastú obzvlášť rýchlo, keď sa úzke tolerancie kombinujú so zlým prístupom nástroja alebo dlhými nástrojmi, pretože obmedzenie chvenia často vyžaduje ďalšie polodokončovacie a dokončovacie priechody.
Počet upnutí je najspoľahlivejším ukazovateľom rastu nákladov. Každé ďalšie opätovné upnutie pridáva manipuláciu, snímanie polohy, riziko posunu základne a často aj špeciálny prípravok. Aj keď je čas rezu podobný, viacnásobné upnutia znižujú priepustnosť a zvyšujú pravdepodobnosť dielov mimo tolerancie. Skutočné náklady na obrábanie sa preto počítajú ako „náklady na vyhovujúci diel“, nie „náklady na cyklus“.
Variabilita odliatku vytvára skryté náklady na obrábanie. Ak sa stav odliatku mení, výrobcovia kompenzujú rozdiely častejším snímaním, väčšími prídavkami, pomalšími parametrami a niekedy ručnými úpravami. Tieto kompenzácie predlžujú čas, zvyšujú opotrebovanie nástrojov a pravdepodobnosť nákladných opakovaných opráv, ktoré sa v cenových ponukách za kus zriedka prejavia.
Straty z nezhodných dielov sú skrytým nákladovým faktorom. Každá okolnosť, ktorá spôsobí vyradenie dielu po obrábaní — rozmerová nezhoda, netesnosť alebo vzhľadová chyba — zvyšuje náklady, pretože čas obrábania už bol vynaložený.
Výber komplexného partnera, ktorý chráni náklady, kvalitu a dodacie lehoty
Najrýchlejší spôsob, ako znížiť riziko pri obrábaní tlakových odliatkov, je vnímať výrobu nástrojov, odlievanie, CNC obrábanie, povrchové úpravy a kontrolu ako jeden integrovaný proces, nie ako reťazec odovzdávania medzi dodávateľmi. Sústreďovanie týchto krokov u jedného komplexného partnera zvyčajne skracuje dodacie lehoty, zjednodušuje zodpovednosť a znižuje riziko poškodenia či odchýlok pri presunoch medzi dodávateľmi.
Ak sa chcete posunúť od otázky „Dokážu to vyrobiť?“ k otázke „Dokážu to spoľahlivo vyrábať vo veľkom?“, Moldiecasting vám môže pomôcť: obráťte sa na nás a získajte široký výber zliatin a procesov, inžiniersku podporu, uznávané certifikácie (ISO 9001 a IATF 16949) a kompletné možnosti následného spracovania!







