
ダイカスト工程と後加工を組み合わせることで、寸法精度の高い完成部品が製造されます。 しかし、実際の生産における真の課題は…… 鋳造や加工を 単独で行うことではなく、サイクルタイムの短縮、不良率の低減、そして部品が所定の仕様を満たすことを実現するために、両工程が連携するように設計することにあります。
ダイカスト後にCNC加工が必要な理由
CNC加工を追加する一般的な理由には、以下のようなものがあります。
- 鋳造ままの状態(アズキャスト)よりも厳しい公差を実現する
- 精密な穴、ねじ、シール面を形成する
- パーティングライン(金型の合わせ目)の跡を除去する
- 鋳造では成形できない形状(フィーチャー)を加工する
ダイカスト工程におけるCNC加工と公差
どれほど優れたダイカスト工程であっても、鋳造ままの状態(アズキャスト)で実現できる公差や表面仕上げには限界があります。 CNC加工はそのギャップを埋め、嵌合(かんごう)、機能、外観に求められる精度レベルまで重要な形状を仕上げます。
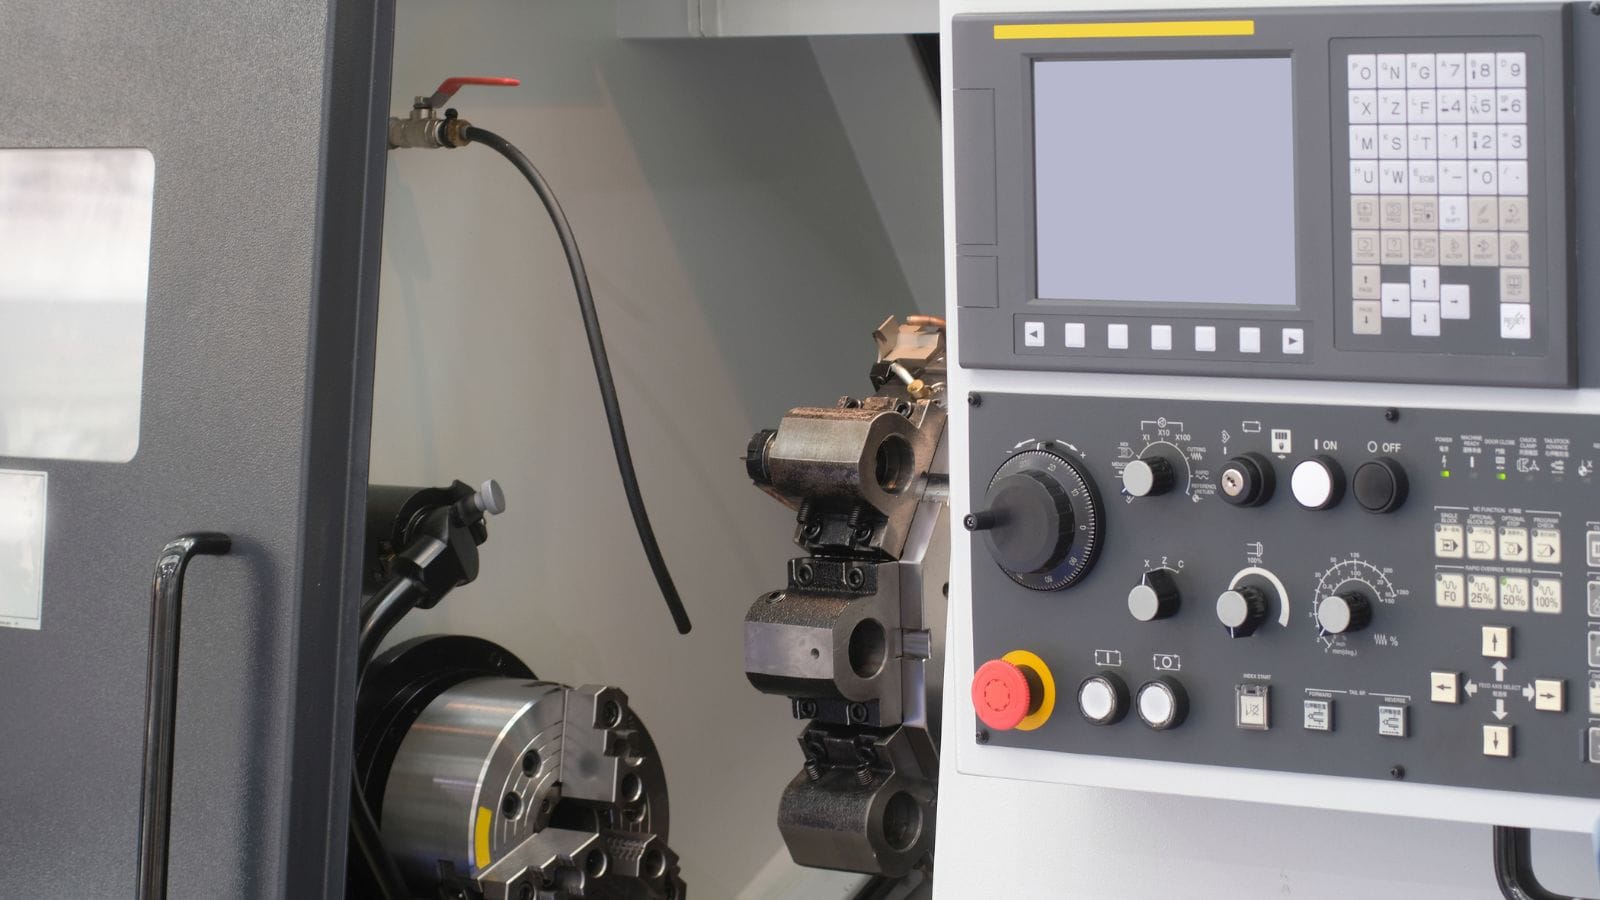
ダイカスト部品に対するCNC加工工程
ダイカスト部品に最も頻繁に施される機械加工には、以下のようなものがあります。
- フライス加工: 接合面の平坦化、ポケット(凹部)の形成、複雑な輪郭の加工
- 穴あけ・タッピング加工: 精密な穴やねじ形状の加工
- 旋削加工: 円筒状や回転体の形状を加工(多くの場合、旋盤や回転テーブルに部品を固定して実施)
- バリ取り: 鋳造および機械加工された箇所の鋭利なエッジや残留バリの除去
- 研削および研磨: 機能面や外観面における微細な表面仕上げの実現
鋳造まま(As-Cast)の能力と機械加工による精度
ダイカストは鋳造法としては優れた寸法精度を実現し、この方法で製造された部品の中には機械加工を必要としないものもありますが、以下の表に示すように、現実的な限界も存在します。
| パラメータ | 鋳造まま(標準値) | CNC機械加工後 |
|---|---|---|
| 寸法公差(直線寸法) | ±0.1 mm ~ ±0.3 mm | ±0.01 mm ~ ±0.05 mm |
| 表面粗さ (Ra) | 1.6 ~ 6.3 µm | 0.4 ~ 1.6 µm |
| 平面度 | 100 mmあたり0.1 ~ 0.3 mm | 0.02 mm以下 |
| 真位置度(穴) | ±0.2 mm | ±0.05 mm以下 |
鋳造ままの公差は、次のような規格によって定義されています。 NADCAおよびISO 8062規格では、パーティングライン(型合わせ面)をまたぐ形状や可動コアが関与する形状には、一般的に広めの公差範囲が適用されます。また、アルマイト処理などの表面処理には特定の合金組成が必要であり、機械加工面の粗さ目標値は、採用する仕上げ方法と適合している必要があります。
機械加工時間を短縮する設計ルール
金型の適切な設計は、機械加工の時間とコストを削減する最も効果的な方法です。 金型設計段階で行われるゲート、ベント(ガス抜き)、肉厚形状、基準(データム)配置の決定は、鋳造品の品質、均一性、および機械加工性に直接的な影響を及ぼします。
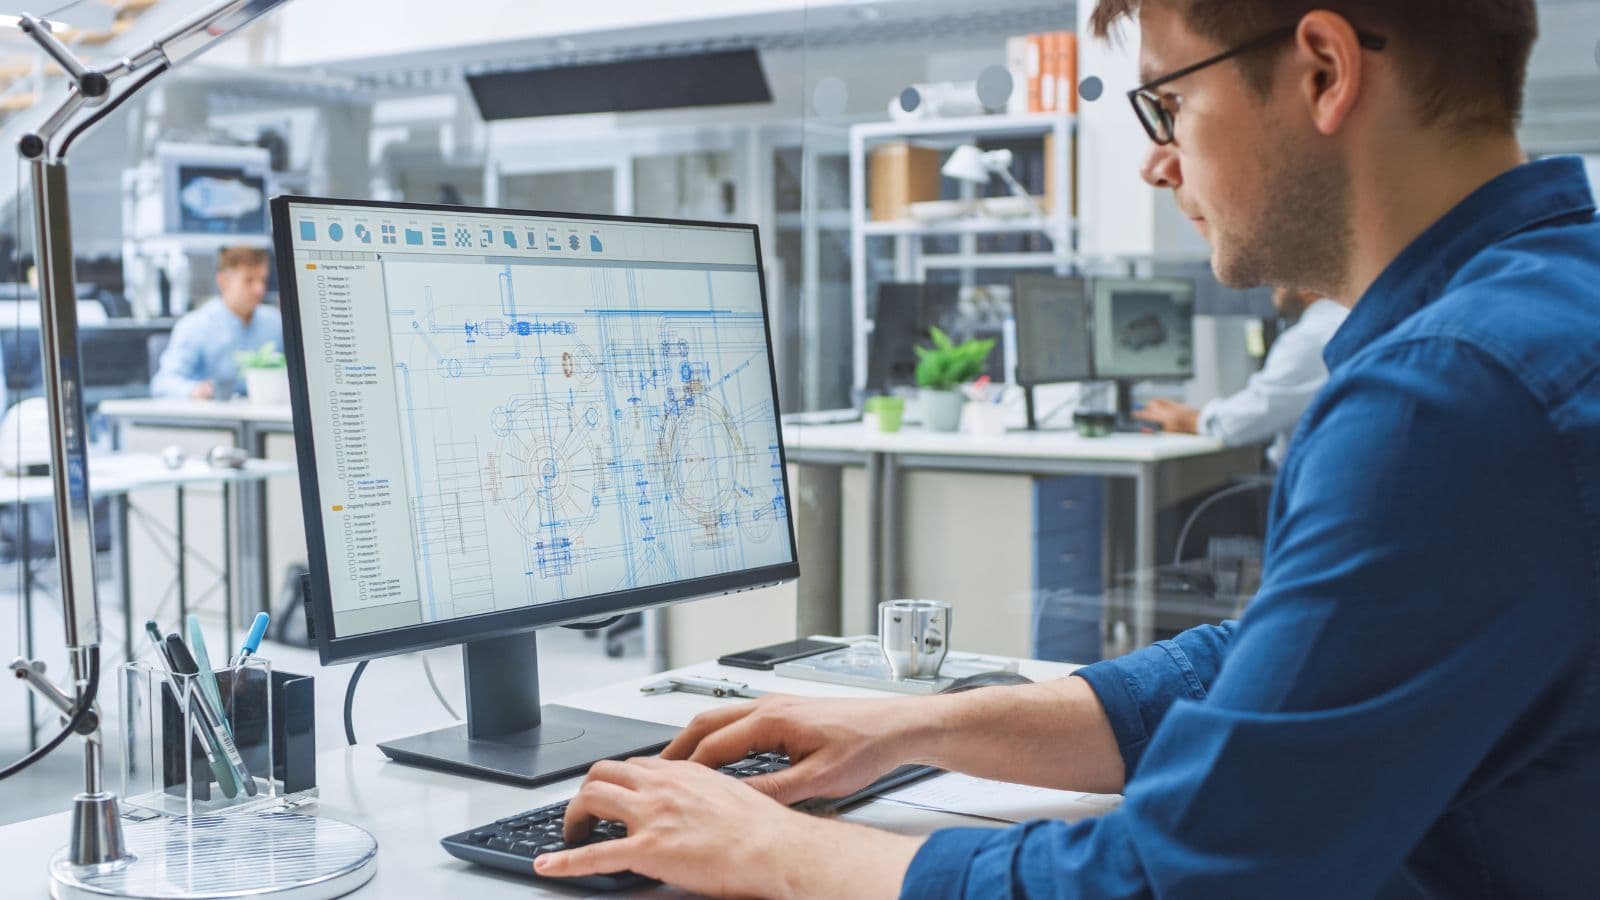
金型レイアウト、ゲート、ベントの基本
ダイカスト金型は、固定側金型(カバーダイ)と可動側金型(エジェクターダイ)の2つの部分で構成されています。両者の合わせ面であるパーティングラインは、バリの発生位置を決定し、どの面に機械加工が必要かに影響を与えます。 さらに、ゲートシステムやベント(ガス抜き)経路も製品品質に大きく影響し、それがひいては機械加工性にも関わってきます。ゲートシステムには、溶湯をキャビティ(製品形状部)へ導くスプルー、ランナー、ゲートが含まれます。 ゲートの位置やサイズは、充填パターン、空気の巻き込み(エアトラップ)のリスク、そして製品に残るゲート跡の位置に影響します。 ゲートの配置が不適切だと、充填時の乱流、コールドシャット(湯境)、あるいは後に機械加工が必要となる箇所でのポロシティ(内部気孔)の原因となる可能性があります。ベント(ガス抜き)は、射出時に内部の空気やガスを逃がすためのものです。 ベントは、パーティングラインに設けられた薄い溝や、充填の最後に溶湯が到達する場所に配置される通路です。 ベントが不十分だと空気の巻き込みやポロシティが発生し、特にその箇所が機械加工を要するシール面(密閉面)である場合、重大な問題となります。CAD/CAM/CAEソフトウェアや金型流動解析(充填時間、温度分布、空気圧、収縮予測)などの高度な金型設計ツールを活用することで、エンジニアは金型製作(鋼材の切削加工)を行う前に、ゲート位置やベント(ガス抜き)の配置を最適化できます。
強度・流動性・離型性を考慮した部品形状
いくつかの 設計ルール は、最小限の機械加工で鋳造品が寸法目標を達成できるかどうかに直接影響します。
- 抜き勾配: 金型の開閉方向に平行なすべての面には、スムーズな離型(取り出し)のために勾配(テーパー)が必要です。 アルミニウムの場合は通常1:100(0.6°)以上が必要ですが、亜鉛の場合は1:200(0.3°)程度でも対応可能です。
- フィレット(R): 鋭角な内側の角をR(半径)形状にすることで、溶湯の流動性を高め、応力集中を低減します。 これにより、金型の早期摩耗も抑えることができます。
- リブ: 肉厚を増やすことなく構造的な剛性を高めます。 リブの厚さを隣接する壁の厚さの約60~80%に抑えることで、ヒケ(収縮による凹み)を防ぐことができます。
- 均一な肉厚: 肉厚に大きな差があると、冷却ムラ、反り、内部の巣(ポロシティ)の原因となる可能性があります。 最も厚い部分は、可能な限り13mm以下に抑える必要があります。
- ボス: 取り付け用ボスの周囲の肉厚を均一にすることで、収縮による巣(ポロシティ)の発生を低減します。
機械加工箇所の計画と基準(データム)設定の戦略
機械加工を行う箇所は、部品のサイズや合金の種類に応じて、適切な加工代(通常0.5mm~1.0mm)を確保して設計する必要があります。 加工代が少なすぎると、加工中にカッターが鋳造時の気孔(ポロシティ)に接触する恐れがあり、逆に多すぎると、サイクルタイムの増大や工具の摩耗を招くことになります。基準面(データム)の戦略も同様に重要です。 基準面とは、CNC加工機に鋳造品を固定する際に使用される参照点のことです。これらは以下の条件を満たす必要があります。
- バリや歪みが最小限に抑えられた、鋳造ままの(as-cast)表面であること
- 安定した3点(3-2-1)支持による固定が可能な位置に配置されていること
- 加工時の位置のばらつきを防ぐため、ショットごとに一貫性があること
鋳造後ではなく金型設計の段階で基準面や固定方法を計画するエンジニアは、加工の段取り時間を大幅に短縮し、位置決め不良による廃棄品を減らすことができます。
欠陥、検査、および品質保証
適切に設計されたダイカスト工程であっても、出荷前に検証が必要な製品は生じます。 鋳造や加工に起因する欠陥にはそれぞれ特有のリスクがありますが、徹底した品質保証体制を整えることで、組立ラインに問題が持ち込まれる前に不具合を捕捉できます。
鋳造および機械加工における一般的な欠陥
ダイカストの欠陥 には以下が含まれます:
- ポロシティ(気孔):凝固中にガスが閉じ込められたり、収縮したりすることで生じる小さな空洞
- コールドシャット:溶湯の流動先端部(フローフロント)同士が合流したものの、完全に融合せずに残った線状の跡
- バリ(フラッシュ):パーティングライン(金型合わせ面)やコアピン周辺に生じる余剰金属
- 湯回り不良(ミスラン):金属の温度や圧力が不十分なために、キャビティ(金型内部)が完全に充填されないこと
- 表面の膨れ(ブリスター):熱処理や機械加工中に内部のガス溜まりが膨張することで生じる
機械加工に関連する欠陥には以下が含まれます:
- 工具痕やびびり(チャター) :摩耗したカッターや不適切にセットされたカッターが原因
- 公差外れの形状 :治具の誤差や基準位置(データム)のずれが原因
- 露出したポロシティ :機械加工によって鋳物の緻密な表層(スキン層)が除去された際に現れる
ポロシティと空気の巻き込みが二次加工に及ぼす影響
ポロシティは、鋳造品質と機械加工の結果を結びつける欠陥の中で、最も頻繁に見られるものです。 ダイカスト製品の表層(通常厚さ0.5mm程度)は、金型壁面で急速に凝固するため、緻密で気孔(ポロシティ)がほとんどない状態になります。 一方、内部にはガスによる気孔や凝固収縮による空洞(引け巣)が含まれることがあります。機械加工によってこの緻密な表層が除去されると、内部の気孔が露出し、シール性、表面仕上げ、構造的完全性が損なわれる可能性があります。 そのため、機械加工を行う領域については、加工代(取り代)、ゲート位置、およびガス抜き(ベント)の設計において、気孔発生のリスクを考慮する必要があります。金型流動解析、特に空気圧や収縮による空洞(引け巣)のシミュレーションは、気孔の発生箇所を予測するのに役立ちます。これにより、設計者は形状位置の変更、ガス抜き(ベント)の追加、あるいは成形条件の調整といった対策を講じることができます。
量産承認のための検査方法
信頼性の高い品質管理体制では、各段階において複数の検査方法が採用されています。
- 寸法検査: 三次元測定機(CMM)を用いて、部品図面に基づき重要寸法の検証を行います。 新規金型による製品の初回生産時には、初回製品検査報告書の作成が標準的な手順となっています。
- X線検査: 非破壊検査により、部品を切断することなく内部の気孔や介在物を検出します。 構造部品や耐圧性が求められる鋳物には不可欠な検査です。
- 3Dスキャン: 鋳造まま、または機械加工後の製品表面全体をCADモデルと比較します。 反り、位置ずれ、形状偏差などを検出するのに有効です。
- 材料試験: 分光分析装置を用いて合金の化学成分を確認します。 また、硬さ試験や引張試験により、機械的特性を検証します。
- 目視検査: プロジェクターや光学式比較測定器を使用し、表面品質、バリの残存、外観上の欠陥などを確認します。
ISO 9001:2015やIATF 16949などの認証を取得しているサプライヤーは、検査頻度、測定機器、是正処置手順、トレーサビリティを規定した文書化された品質計画に従って業務を行います。
ダイカスト加工の用途とコスト要因
ダイカスト加工品は幅広い市場で使用されており、完成品の総コストは、単なるダイカストの個別の鋳造価格だけでは決まりません。 賢明な調達判断は、用途に合わせて適切な合金、プロセス、製造パートナーを選定することから始まります。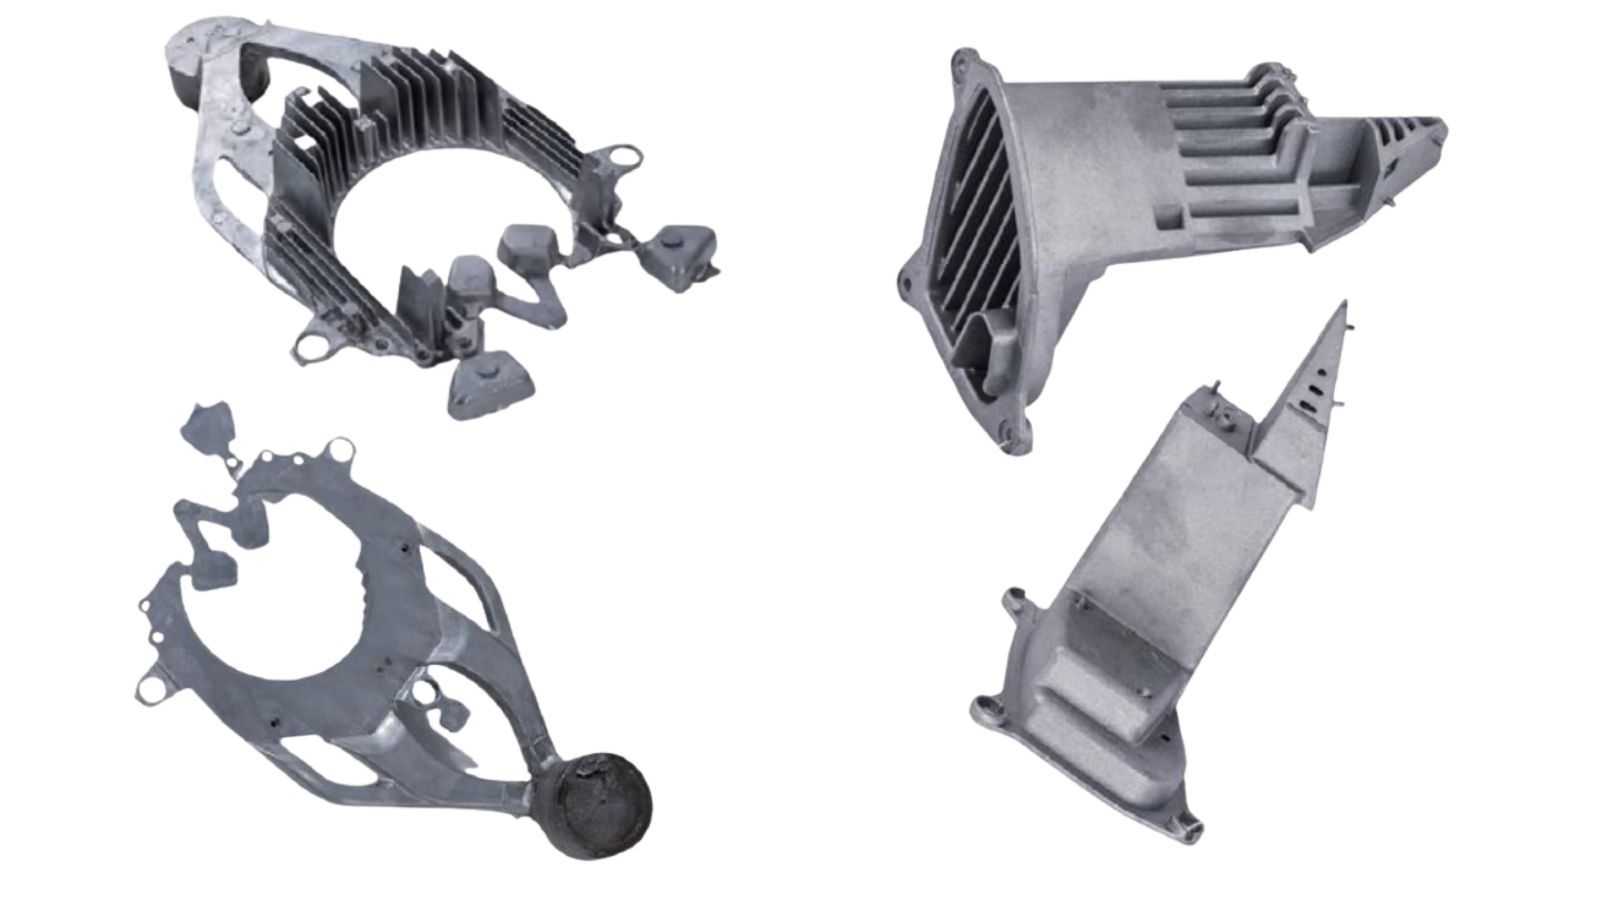
最適な業界と代表的な部品タイプ
自動車産業 ダイカスト部品や機械加工部品の最大の需要家です。 エンジンブロック、トランスミッションハウジング、構造用ブラケット、EV用バッテリーケースなどはすべて、アルミニウムやマグネシウムのダイカストと、それに続く精密CNC加工に依存しています。
航空宇宙産業 軽量かつ高い信頼性(完全性)を持つ部品が求められます。 マグネシウムやアルミニウムの鋳物は厳しい公差で機械加工され、内部の健全性を確認するためにX線検査が行われます。
家電・民生用電子機器 デバイスの筐体、ヒートシンク、コネクタ本体などに亜鉛やアルミニウムのダイカストが使用されます。 一般消費者に直接触れる製品であるため、表面仕上げの品質が極めて重要です。
産業機器および 医療機器 大量生産において寸法の一貫性が求められるモーターハウジング、バルブボディ、筐体などの製造において、ダイカストの再現性が大きなメリットとなります。
機械加工コストを左右する要因
サイクルタイムは、形状の密度(フィーチャー密度)とツールパスの難易度によって決まります。 ねじ、精密穴、シール面、深さのあるポケット、交差穴、複雑な輪郭形状などは、工具交換の増加、切削経路の延長、そして安定性を確保するための送り速度の低下を招きます。 特に、厳しい公差が求められる一方で工具のアクセス性が悪い場合や長いリーチの工具が必要な場合、コストは急激に上昇します。これは、びびり(振動)を抑えるために、中仕上げや仕上げのパスを追加する必要が生じることが多いためです。
段取り(セットアップ)の回数は、コスト増大を予測する最も確実な指標です。 クランプのやり直し(再クランプ)が1回増えるごとに、取り扱い工数、プロービング(計測)、基準位置(データム)のズレのリスクが増加し、多くの場合、専用の治具も必要になります。 切削にかかる時間が同じであっても、段取り(セットアップ)の回数が増えればスループットは低下し、公差外の部品が発生する確率も高まります。そのため、実質的な加工コストは「1サイクルあたりのコスト」ではなく、「良品1個あたりのコスト」となります。
鋳物のばらつきは、隠れた加工コストの増大につながります。 鋳造状態にばらつきがある場合、メーカーはプロービング(測定)の回数を増やす、大きめの加工代(ストック)を見込む、加工条件を緩やかにする、あるいは手作業で修正を行うといった対応をとらざるを得なくなります。 こうした対応は、加工時間や工具の摩耗を増大させるだけでなく、再加工(リワーク)が発生するリスクも高めます。再加工は多大なコストを要しますが、個別の部品見積もりには反映されにくいため、見落とされがちな要因です。
歩留まりの低下は、目に見えにくいコスト増大の要因です。 寸法不適合、リーク(漏れ)不良、外観不良など、どのような理由であれ、加工後に部品が不合格となれば、すでに費やされた加工時間が無駄になるため、コストは大幅に増大します。
コスト・品質・リードタイムを守る、フルサービス・パートナーの選定
ダイカスト部品の加工におけるリスクを低減する最善の方法は、金型製作、鋳造、CNC加工、仕上げ、検査といった各工程を、単なる「工程間の受け渡し」の連鎖としてではなく、一つの統合されたプロセスとして扱うことです。 これらすべての工程を単一のフルサービス・パートナーに集約することで、一般的にリードタイムの短縮や責任の所在の明確化が図れるほか、業者間での受け渡し時に生じうる損傷やばらつきのリスクを低減できます。「製造可能かどうか」という段階から一歩進んで…… 「信頼性の高い品質で、かつ大量生産が可能なのか?」という疑問に対し、 Moldiecasting がお応えします。当社は、幅広い合金や加工プロセスへの対応と技術サポートに加え、社内の機械加工チーム、各種認証(ISO9001および IATF16949)の取得、そして充実した二次加工体制を整えています!







