
Následné obrábění v kombinaci se samotným procesem tlakového lití umožňuje získat hotové a rozměrově přesné díly. Skutečná výrobní výzva však nespočívá v samotném lití či obrábění prováděných odděleně; klíčem je takový návrh obou kroků, aby vzájemně spolupracovaly – výsledkem jsou krátké výrobní cykly, minimální zmetkovitost a díly splňující požadované parametry.
Proč je po tlakovém lití nutné CNC obrábění?
Mezi časté důvody pro zařazení CNC operací patří:
- Dosažení přísnějších tolerancí, než jaké umožňuje samotný proces lití
- Vytváření přesných otvorů, závitů a těsnicích ploch
- Odstranění stop po dělicí rovině formy
- Vytváření prvků, které nelze odlít
CNC operace a tolerance v procesu tlakového lití
I ten nejlepší proces tlakového lití má své limity, pokud jde o tolerance a kvalitu povrchu dosažitelnou přímo po odlití. CNC obrábění tento rozdíl překonává a zajišťuje, že klíčové prvky dosáhnou přesnosti nezbytné pro správné lícování, funkčnost i vzhled.
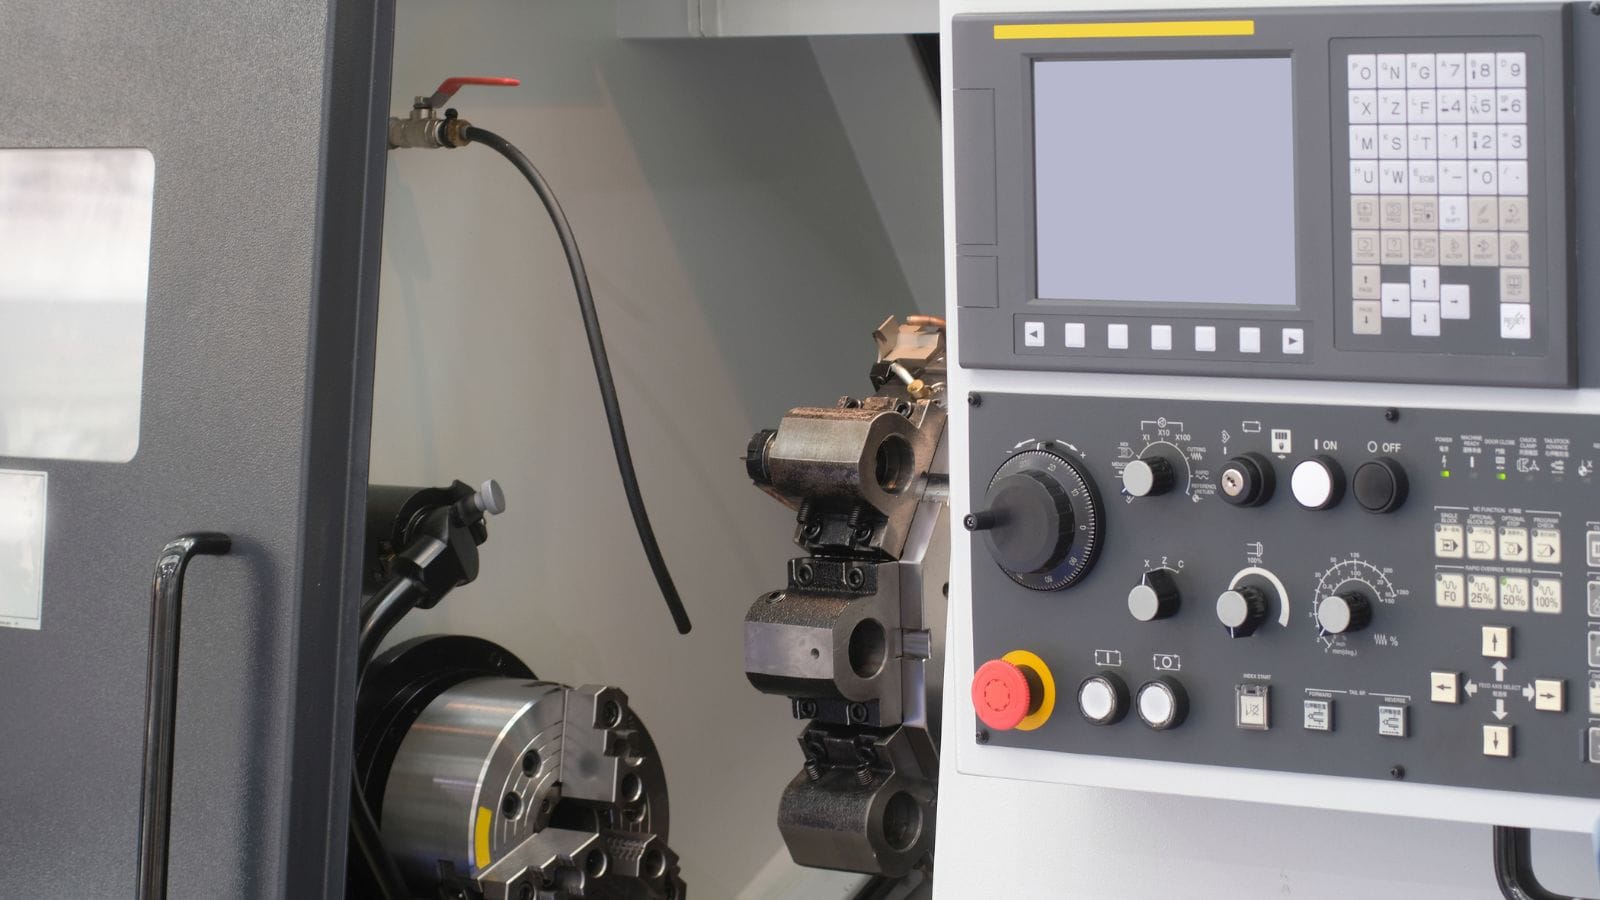
Kroky CNC obrábění u tlakově litých dílů
Mezi nejčastější operace obrábění prováděné na tlakově litých dílech patří:
- Frézování: Zarovnávání dosedacích ploch, vytváření vybrání (kapes) a obrábění složitých obrysů
- Vrtání a řezání závitů: Vytváření přesných otvorů a závitových prvků
- Soustružení: Obrábění rotačních prvků, často u dílů upnutých na soustruhu nebo otočném stole
- Odstraňování otřepů: Odstraňování ostrých hran a zbytků materiálu (otřepů) z litých a obráběných prvků
- Broušení a leštění: Dosažení jemné povrchové úpravy funkčních nebo pohledových ploch
Přesnost ve stavu po odlití vs. přesnost po obrábění
Tlakové lití poskytuje na poměry slévárenství dobrou rozměrovou přesnost a některé takto vyrobené díly nevyžadují další obrábění; existují však reálná omezení, jak ukazuje tato tabulka:
| Parametr | Ve stavu po odlití (typické hodnoty) | Po CNC obrábění |
|---|---|---|
| Lineární tolerance | ±0,1 mm až ±0,3 mm | ±0,01 mm až ±0,05 mm |
| Drsnost povrchu (Ra) | 1,6 až 6,3 µm | 0,4 až 1,6 µm |
| Rovinnost | 0,1 až 0,3 mm na délku 100 mm | 0,02 mm nebo lepší |
| Skutečná poloha (otvory) | ±0,2 mm | ±0,05 mm nebo lepší |
Tolerance odlitků jsou definovány normami, jako jsou NADCA a ISO 8062. Prvky, které přecházejí přes dělicí rovinu nebo zahrnují pohyblivá jádra, mají obvykle širší toleranční pásma.
Povrchové úpravy, jako je eloxování, navíc vyžadují specifické složení slitiny a cílové hodnoty drsnosti obráběného povrchu musí být kompatibilní s danou metodou konečné úpravy.
Konstrukční zásady pro zkrácení doby následného obrábění
Chytrá konstrukce formy je nejúčinnějším způsobem, jak snížit čas a náklady na obrábění. Rozhodnutí týkající se vtokové soustavy, odvzdušnění, geometrie stěn a umístění vztažných prvků, učiněná během návrhu nástroje, přímo ovlivňují kvalitu, stálost a obrobitelnost odlitku.
Základy uspořádání formy, vtokové soustavy a odvzdušnění
Forma pro tlakové lití se skládá ze dvou polovin: pevné části (na straně vtokové) a pohyblivé části (na straně vyhazovací). Místo jejich styku tvoří dělicí rovinu, která určuje polohu otřepů a ovlivňuje, které povrchy vyžadují následné obrábění. Vtokové soustavy a odvzdušňovací kanály navíc výrazně ovlivňují kvalitu dílů, což má následně dopad na obrábění.
Vtokový systém zahrnuje vtokový kanál, kanály a vtokové kanály, které směřují roztavený kov do dutiny. Umístění a velikost vtokového kanálu ovlivňují vzor plnění, riziko zachycení vzduchu a umístění zbytků vtokového kanálu na hotovém dílu. Špatně umístěný vtokový kanál může způsobit turbulentní plnění, studené uzávěry a pórovitost v oblastech, které je později třeba obrábět.
Odvětrávání umožňuje únik zachyceného vzduchu a plynů během vstřikování. Odvětrávání jsou tenké kanály vyříznuté do dělicí linie nebo umístěné v posledních oblastech, které se mají vyplnit. Nedostatečné odvětrávání vede k zachycení vzduchu a pórovitosti, což je obzvláště škodlivé, když tyto oblasti vyžadují obrobené těsnicí povrchy.
Pokročilé nástroje pro návrh forem, včetně softwaru CAD/CAM/CAE a analýzy toku taveniny (doba plnění, rozložení teploty, tlak vzduchu, predikce smrštění), pomáhají inženýrům optimalizovat umístění vtoků a odvzdušňovacích kanálků ještě před samotným obráběním oceli.
Geometrie dílu z hlediska pevnosti, toku a vyjímání z formy
Několik konstrukčních zásad má přímý vliv na to, zda odlitek splní rozměrové požadavky s minimálním následným obráběním:
- Úhly úkosu: Všechny plochy rovnoběžné se směrem otevírání formy vyžadují úkos pro snadné vyjmutí odlitku. U hliníku je obvykle nutný poměr alespoň 1:100 (0,6°); u zinku postačuje poměr 1:200 (0,3°).
- Zaoblení: Ostré vnitřní rohy nahraďte zaoblením, čímž zlepšíte tok kovu a snížíte koncentraci napětí. Tím lze rovněž omezit předčasné opotřebení formy.
- Žebra: Zvyšují konstrukční tuhost, aniž by bylo nutné zvětšovat tloušťku stěny. Pokud tloušťka žebra odpovídá přibližně 60–80 % tloušťky přilehlé stěny, lze předejít vzniku propadlin.
- Stejnoměrná tloušťka stěny: Výrazné rozdíly v tloušťce stěny mohou způsobit nerovnoměrné chladnutí, deformace a vnitřní pórovitost. Tloušťka nejsilnější části by pokud možno neměla přesáhnout 13 mm.
- Montážní výstupky: Kolem montážních výstupků udržujte stálou tloušťku stěny, abyste omezili pórovitost způsobenou smrštěním.
Plánování obráběných prvků a strategie ustavení (základnování)
Prvky určené k obrábění by měly být navrženy s odpovídajícím přídavkem na obrábění, obvykle 0,5 až 1,0 mm, v závislosti na velikosti dílu a slitině. Příliš malý přídavek může způsobit, že nástroj narazí na pórovitost vzniklou při odlévání; příliš velký přídavek prodlužuje dobu cyklu a zvyšuje opotřebení nástroje.
Stejně důležitá je strategie ustavení (volba základnových ploch). Základnové plochy slouží jako referenční body pro upnutí odlitku do CNC stroje. Měly by splňovat následující požadavky:
- Musí jít o plochy ve stavu po odlití s minimálními otřepy či deformacemi
- Musí být umístěny tak, aby umožňovaly stabilní upnutí ve třech bodech (systém 3-2-1)
- Musí být konzistentní u všech odlitků, aby se předešlo rozptylu polohy při obrábění
Technici, kteří plánují způsob ustavení a upnutí již ve fázi návrhu formy (a nikoli až po odlití), výrazně šetří čas při přípravě obrábění a snižují zmetkovitost způsobenou chybným umístěním prvků.
Vady, kontrola a zajištění kvality
I při dobře navrženém procesu tlakového lití vznikají díly, které je nutné před expedicí zkontrolovat. Vady vzniklé při odlévání i obrábění představují specifická rizika; důkladný systém zajištění kvality dokáže tyto problémy odhalit dříve, než se díly dostanou na montážní linku.
Běžné vady odlitků a obrábění
Vady tlakového lití zahrnují:
- Porozitu: Drobné dutiny způsobené uzavřeným plynem nebo smrštěním během tuhnutí
- Studené spoje: Viditelné linie v místě, kde se setkala dvě čela toku taveniny, ale nedošlo k jejich úplnému spojení
- Otrepy: Přebytečný kov podél dělicí roviny nebo kolem čepů jader
- Nedolití: Neúplné vyplnění dutiny formy v důsledku nedostatečné teploty nebo tlaku kovu
- Povrchové puchýře: Způsobené podpovrchovými plynovými kapsami, které se rozpínají během tepelného zpracování nebo obrábění
Vady související s obráběním zahrnují:
- Stopy po nástroji nebo chvění způsobené opotřebovanými nebo nesprávně nastavenými řeznými nástroji
- Prvky mimo toleranci způsobené chybami upnutí nebo posunem vztažné základny
- Obnažená porozita vznikající, když obrábění odstraní hutnou povrchovou vrstvu odlitku
Vliv porozity a uzavřeného vzduchu na následné operace
Porozita je nejčastější vadou, která spojuje kvalitu odlitku s výsledky obrábění. Vnější vrstva tlakového odlitku, obvykle o tloušťce 0,5 mm, je hutná a prakticky bez pórů, protože rychle tuhne při kontaktu se stěnou formy. Vnitřní část však může obsahovat plynovou pórovitost nebo staženiny.
Pokud se tato hutná vrstva při obrábění odstraní, mohou se odhalit póry, které negativně ovlivňují těsnost, kvalitu povrchu a strukturální celistvost. Proto je nutné při stanovení přídavku na obrábění, návrhu umístění vtoků a systému odvzdušnění zohlednit riziko výskytu pórovitosti v oblastech určených k obrábění.
Analýza toku taveniny ve formě – konkrétně simulace tlaku vzduchu a vzniku staženin – pomáhá předvídat místa výskytu pórovitosti. Konstruktéři tak mohou upravit umístění prvků, přidat odvzdušnění nebo změnit parametry procesu.
Metody kontroly pro schválení výroby
Spolehlivý systém řízení kvality využívá různé metody kontroly v různých fázích výroby:
- Kontrola rozměrů: Souřadnicové měřicí stroje (CMM) ověřují kritické rozměry porovnáním s výkresem součásti. U nových nástrojů je standardem vypracování protokolu o kontrole prvního kusu (FAI).
- Rentgenová kontrola: Nedestruktivní zkouška odhaluje vnitřní pórovitost a vměstky bez nutnosti řezání součásti. Nezbytná pro konstrukční a tlakotěsné odlitky.
- 3D skenování: Porovnává celý povrch odlitku nebo obrobené součásti s CAD modelem. Užitečné pro detekci deformací, posunů a odchylek profilu.
- Zkoušení materiálu: Spektrometrická analýza potvrzuje chemické složení slitiny. Zkoušky tvrdosti a pevnosti v tahu ověřují mechanické vlastnosti.
- Vizuální kontrola: Projektory a optické komparátory kontrolují kvalitu povrchu, zbytky otřepů a kosmetické vady.
Dodavatelé s certifikacemi, jako jsou ISO 9001:2015 a IATF 16949, se řídí zdokumentovanými plány kvality, které definují četnost kontrol, měřicí vybavení, postupy nápravných opatření a sledovatelnost.
Aplikace a faktory ovlivňující náklady při obrábění tlakových odlitků
Obrábění tlakových odlitků nachází uplatnění v široké škále odvětví a celkové náklady na hotovou součást závisí na mnohem více faktorech, než je pouze cena samotného odlitku za kus. Správná rozhodnutí při výběru dodavatele začínají sladěním konkrétní aplikace s vhodnou slitinou, výrobním procesem a výrobním partnerem.
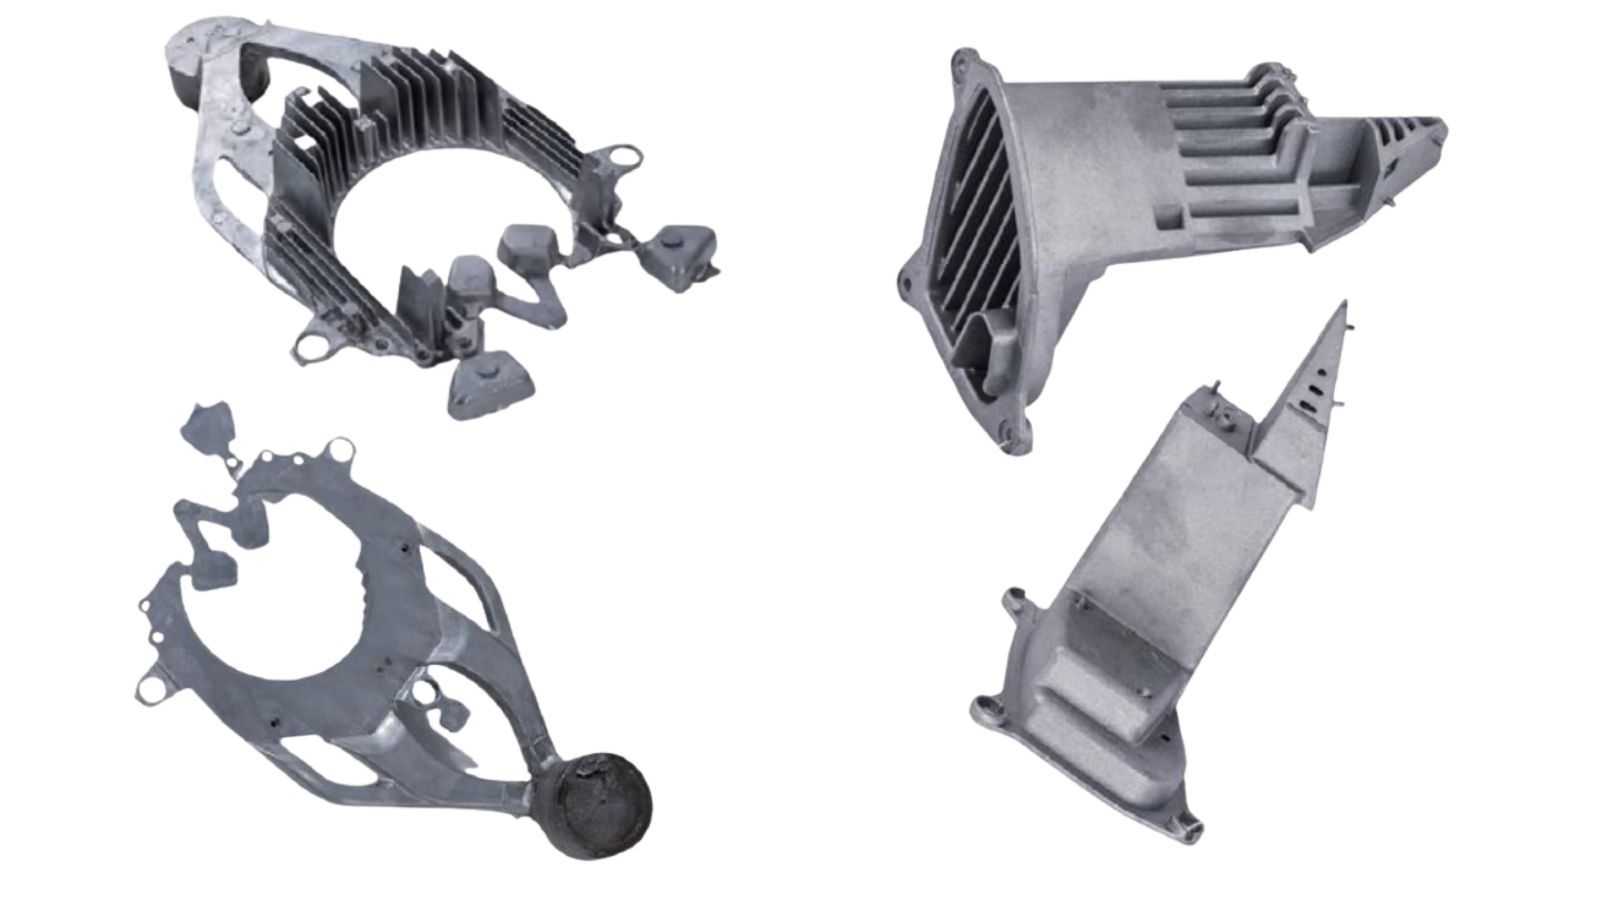
Hlavní oblasti využití a typické příklady dílů
Automobilový průmysl je největším odběratelem dílů vyrobených tlakovým litím a následným obráběním. Bloky motorů, skříně převodovek, konstrukční držáky a pouzdra baterií pro elektromobily – to vše spoléhá na tlakové lití hliníku či hořčíku a následné přesné CNC operace.
Letecký a kosmický průmysl vyžaduje lehké díly s vysokou strukturální integritou. Odlitky z hořčíku a hliníku se obrábějí s velmi těsnými tolerancemi a jejich vnitřní celistvost se kontroluje pomocí rentgenu.
Spotřební elektronika využívá odlitky ze zinku a hliníku pro kryty zařízení, chladiče a tělesa konektorů. U produktů určených pro koncové zákazníky je klíčová kvalita povrchové úpravy.
Průmyslová a zdravotnická technika těží z vysoké opakovatelnosti procesu tlakového lití při výrobě skříní motorů, těles ventilů a krytů, které vyžadují rozměrovou stálost i při velkých výrobních sériích.
Co ovlivňuje náklady na obrábění
Délka výrobního cyklu je určena především hustotou prvků na dílu a složitostí dráhy nástroje. Závity, přesné otvory, těsnicí plochy, hluboké kapsy, protínající se otvory a složité obrysy zvyšují nároky na výměnu nástrojů, prodlužují dráhy řezu a vyžadují nižší posuvy pro zajištění stability. Náklady rostou obzvláště rychle, pokud se těsné tolerance kombinují s obtížným přístupem k obráběné ploše nebo nutností použít nástroje s velkým vyložením; potlačení vibrací (chvění) totiž často vyžaduje další průchody pro polodokončovací či dokončovací obrábění.
Počet upnutí je nejspolehlivějším ukazatelem nárůstu nákladů. Každé další přepnutí zvyšuje nároky na manipulaci a měření, přináší riziko posunu vztažného bodu a často vyžaduje speciální přípravek. I když je doba samotného obrábění srovnatelná, vícenásobná upnutí snižují propustnost výroby a zvyšují pravděpodobnost vzniku neshodných dílů; efektivní náklady na obrábění se tak odvíjejí od „nákladů na vyhovující díl“, nikoli od „nákladů na jeden výrobní cyklus“.
Variabilita odlitků se promítá do skrytých nákladů na obrábění. Pokud se stav odlitků liší, výrobci situaci kompenzují častějším měřením, počítáním s větším přídavkem na obrábění, volbou pomalejších parametrů a někdy i ručním dočišťováním. Tato opatření zvyšují časovou náročnost i opotřebení nástrojů a zvyšují pravděpodobnost nutnosti přepracování – což jsou nákladné procesy, které se však v cenových nabídkách za kus obvykle neprojevují.
Ztráty způsobené neshodnými výrobky jsou skrytým zdrojem růstu nákladů. Jakákoli příčina, kvůli níž díl po obrábění nevyhoví – ať už jde o rozměrovou neshodu, netěsnost či kosmetické vady – zvyšuje náklady, protože čas na obrábění již byl vynaložen.
Výběr partnera poskytujícího komplexní služby, který chrání náklady, kvalitu i dodací lhůty.
Nejrychlejším způsobem, jak snížit rizika při obrábění tlakově litých dílů, je vnímat výrobu forem, samotné lití, CNC obrábění, konečnou úpravu a kontrolu jako jeden integrovaný proces, nikoli jako řetězec dílčích kroků předávaných mezi různými dodavateli. Sjednocení těchto činností pod jednoho komplexního partnera obvykle zkracuje dodací lhůty, zjednodušuje otázku odpovědnosti a snižuje pravděpodobnost poškození či vzniku odchylek při předávání zakázky mezi dodavateli.
Pokud se chcete posunout od otázky „Dokážou to vyrobit?“ k otázce „Dokážou to vyrábět spolehlivě a ve velkém objemu?“, Moldiecasting vám může pomoci: obraťte se na nás a využijte širokou nabídku materiálů (slitin) a výrobních postupů, technickou podporu, vlastní tým pro obrábění, uznávané certifikace (ISO9001 a IATF16949) i kompletní možnosti následného zpracování!







