
Návrh pro tlakové lití zásadním způsobem ovlivňuje každý aspekt výsledného dílu. Kvalitní návrh vyvažuje volbu materiálu, geometrii a požadavky na nástroje, což zároveň snižuje zmetkovitost, omezuje nutnost dodatečného obrábění a prodlužuje životnost formy. Tento článek logicky vysvětluje pravidla tlakového lití a ukazuje, jak pečlivý návrh přizpůsobený výrobě vede ke spolehlivým dílům a efektivní produkci.

Klíčové principy a cíle návrhu pro tlakové lití
Tlakové lití Cílem návrhu je výroba konzistentních dílů s co nejnižšími reálnými náklady. Inženýři se již od počátku zaměřují na kvalitu odlitku, životnost formy a krátkou dobu výrobního cyklu.
Mezi klíčové cíle patří:
- Minimalizace pórovitosti a zachycení vzduchu
- Kontrola otřepů a umístění dělicí roviny
- Zajištění vhodného uspořádání vtoků a rozvodných kanálů
- Ochrana životnosti formy při vysokém tlaku
Cíle návrhu z hlediska výběru materiálu pro tlakové lití
Výběr materiálu je samotným základem projektu tlakového lití. Inženýři začínají s výběrem slitiny shromažďováním informací, které vycházejí především z konstrukčních požadavků zákazníka. Tyto informace následně využívají ke stanovení cílů návrhu.
Snížení hmotnosti a limity hustoty
V odvětvích, jako je automobilový průmysl, letectví a výroba přenosné elektroniky, je minimalizace hmotnosti součásti hlavním cílem návrhu. Fyzikální hustota zvolené slitiny přímo určuje výslednou hmotnost dílu. Inženýři musí pečlivě posoudit poměr pevnosti k hmotnosti, aby zajistili, že součást zůstane pro dané použití dostatečně lehká, aniž by byla ohrožena její klíčová strukturální integrita.
Optimalizace nákladů a ekonomika výroby
Výběr materiálu není dán pouze fyzikálními vlastnostmi, ale je výrazně omezen i přísnými rozpočtovými limity stanovenými v úvodním zadání projektu. Skutečná optimalizace nákladů vyžaduje vyvážení pořizovací ceny kovu a jeho celkového dopadu na výrobní cyklus s cílem dosáhnout lepší vyrobitelnosti.
Například slitiny s nižší teplotou tání přirozeně prodlužují životnost drahých ocelových licích forem, avšak mohou postrádat jiné vlastnosti nezbytné pro dané výrobky. Klíčem k tomuto procesu je hledání kompromisů a důkladné posuzování, které inženýrům umožní dospět k řešení vhodnějšímu pro daný projekt, než jaké by nabízely jiné materiály.
Termofyzika a výrobní proměnné
Před posouzením konečné pevnosti součásti musí inženýři zohlednit chování kovu během samotného procesu tlakového lití. Výrobní proměnné – konkrétně termofyzikální jevy a rychlost chladnutí či tuhnutí ve formě – zásadně mění přirozené vlastnosti materiálu. Rychlé ochlazování uvnitř formy vytváří hutnou, jemnozrnnou strukturu, která výrazně zvyšuje základní pevnost materiálu.
Mechanické vlastnosti a provozní pevnost
Na základě strukturních vlastností vzniklých ve fázi chladnutí určuje konkrétní volba slitiny základní mechanické schopnosti součásti. Mezi tyto klíčové parametry patří pevnost v tahu, mez kluzu, tažnost (duktilita) a celková tvrdost.
Souhrn těchto vlastností určuje, jak dobře bude hotová součást během své životnosti odolávat trvalému mechanickému zatížení, náhlým fyzickým rázům a opotřebení způsobenému třením.
Odolnost proti korozi a dlouhodobá životnost
Jakmile jsou zajištěny mechanické vlastnosti, musí inženýři zohlednit odolnost vůči vlivům prostředí, aby zaručili dlouhodobou životnost výrobku při působení korozivních látek, jako je sůl, vlhkost či průmyslové chemikálie.
Pokud má zvolená slitina vynikající mechanické vlastnosti, ale nízkou odolnost vůči vlivům prostředí, musí inženýři naplánovat dodatečné povrchové úpravy k ochraně výsledného výrobku.
[Při tlakovém lití se využívá široká škála kovů. Více informací o konkrétních slitinách pro tlakové lití naleznete v našem rozsáhlém průvodci materiály pro tlakové lití!]
Klíčová geometrie a návrh prvků
Geometrie určuje způsob, jakým kov vyplňuje formu, chladne a je z ní vyjímán. Konstruktéři musí kontrolovat tloušťku stěn, volit vhodné úhly úkosu, definovat čisté dělicí roviny a používat zaoblení (přechodové rádiusy), aby předešli koncentraci napětí a opotřebení nástroje.

Tloušťka a stejnoměrnost stěn
Tloušťka stěny ovlivňuje plnění formy, dobu chladnutí a riziko vzniku vad. U většiny hliníkových odlitků se tloušťka stěn pohybuje v rozmezí 1,5–3,0 mm; u zinku může být menší (0,75–2,5 mm) a u hořčíku se často pohybuje mezi 1,25 a 2,0 mm. Konstruktéři ověřují minimální tloušťku stěny s ohledem na zvolenou slitinu a údaje dodavatele.
Usilují o dosažení stejnoměrné tloušťky stěn v celém objemu dílu. Náhlé změny tloušťky mezi sousedními úseky, přesahující 1,5násobek, vytvářejí místa s pomalým odvodem tepla (tzv. horká místa). Tato místa chladnou pomalu a často způsobují vznik propadlin nebo vnitřní poréznosti.
Je-li vyžadována pevnost, vyhýbají se konstruktéři také masivním plným částem. Místo toho lze z masivních oblastí odebrat materiál (vytvořit dutiny) a přidat žebra, která zachovávají tuhost a zároveň zajišťují stálou tloušťku stěny a rovnoměrné chladnutí.
Úhly úkosu a dělicí roviny
Správný úhel úkosu umožňuje vyjmutí dílu z formy bez poškození. Konstruktéři zpravidla volí úkos minimálně 1° u vnějších stěn a 2° u vnitřních prvků. Hlubší dutiny vyžadují větší úkos, často se přidává 1° na každých 25 mm hloubky.
Konstruktéři rovněž definují jasné dělicí roviny již v rané fázi návrhu. Plochá a jednoduchá dělicí rovina omezuje vznik otřepů a snižuje složitost nástroje. Nevhodně umístěné dělicí roviny zvyšují riziko vzniku přesazení, náročnost začišťování a celkové náklady.
Zaoblení a rohy
Ostré vnitřní rohy omezují tok kovu a vytvářejí místa s koncentrací napětí. Při zatížení mohou tyto rohy zvýšit lokální napětí až dva- až třínásobně. Rovněž zkracují životnost formy, protože ostré hrany v dutině formy mohou vlivem tepla a tlaku popraskat.
Konstruktéři používají zaoblení ve všech místech, kde se stěny protínají. Běžné pravidlo stanovuje minimální vnitřní poloměr přibližně na 0,5násobek tloušťky stěny, přičemž v mnoha aplikacích se používá hodnota 0,75 mm nebo více. Větší poloměry zlepšují tok materiálu a snižují riziko vzniku poréznosti.
Zaoblení je vhodné použít i u vnějších rohů. Zaoblené vnější rohy snižují riziko odštípnutí materiálu a zlepšují kvalitu nanesení povrchové úpravy.
Konstrukční prvky a složité tvary
Žebra, nálitky, otvory a podříznutí ovlivňují způsob, jakým se dutina formy plní kovem, jak díl chladne a jak je z formy vyhazován. Správný návrh těchto prvků umožňuje řídit poréznost, tuhost, životnost nástroje i přesnost montáže.
Návrh žeber a nálitků
Žebra zvyšují tuhost, aniž by bylo nutné vytvářet silné stěny. Konstruktéři využívají žebra k omezení deformací a snížení hmotnosti u rozsáhlých plochých částí.
Běžným pravidlem je volit tloušťku žebra v rozmezí 0,6–1,0násobku jmenovité tloušťky stěny (T). Výška žebra by neměla přesáhnout 5násobek T, aby se předešlo problémům s plněním formy a vzniku slabých míst u vysokých prvků.
Konstruktéři navrhují zaoblení (rádius) v místě přechodu žebra na stěnu. Rovněž volí úhel úkosu 1–3°, který usnadňuje vyjmutí odlitku z formy.
Návrh výstupků (bossů) se řídí podobnými zásadami. Příliš vysoké nebo plné výstupky mohou způsobit vznik tepelných uzlů a vnitřních dutin.
Klíčové zásady pro návrh výstupků:
- Tloušťka stěny výstupku by měla odpovídat hodnotě T
- Velké výstupky je vhodné dutit (vybírat materiál), aby byla zachována rovnoměrná tloušťka stěn
- Pro zvýšení pevnosti a zlepšení toku kovu se přidávají podpůrná žebra
- Mezi výstupky a okolními stěnami je nutné ponechat dostatečný prostor, aby nedošlo k poškození oceli formy
Návrh otvorů, průzorů a podřezání
Otvory a průzory ovlivňují plnění formy, odvzdušnění a pevnost formy. U malých nebo hlubokých prvků je obtížnější dosáhnout kvalitního odlití.
U mnoha hliníkových odlitků začíná praktické minimum průměru otvoru na cca 2 mm. Konstruktéři se snaží omezit hloubku otvoru na 4–6násobek jeho průměru. Hlubší otvory mohou vyžadovat následné vrtání.
Pokud je to možné, upřednostňují se otvory vytvořené pomocí jader před obráběním plného materiálu. Jádra snižují hmotnost a pomáhají řídit smršťování, avšak musí ponechat ve formě dostatek oceli pro zajištění pevnosti.
Okna a velké výřezy by měly mít:
- Zaoblené rohy pro snížení napětí
- Stejnoměrnou tloušťku stěny kolem otvoru
- Plynulé přechody k sousedním žebrováním nebo výstupkům
Podřezy zvyšují náklady na nástroje. Vyžadují boční jádra nebo posuvné prvky, což přidává pohyblivé části a zvyšuje nároky na údržbu. Konstruktéři často upravují geometrii tak, aby prvky odpovídaly hlavnímu směru vyjímání z formy a předešlo se zbytečným podřezům.
Speciální prvky a návrh závitů
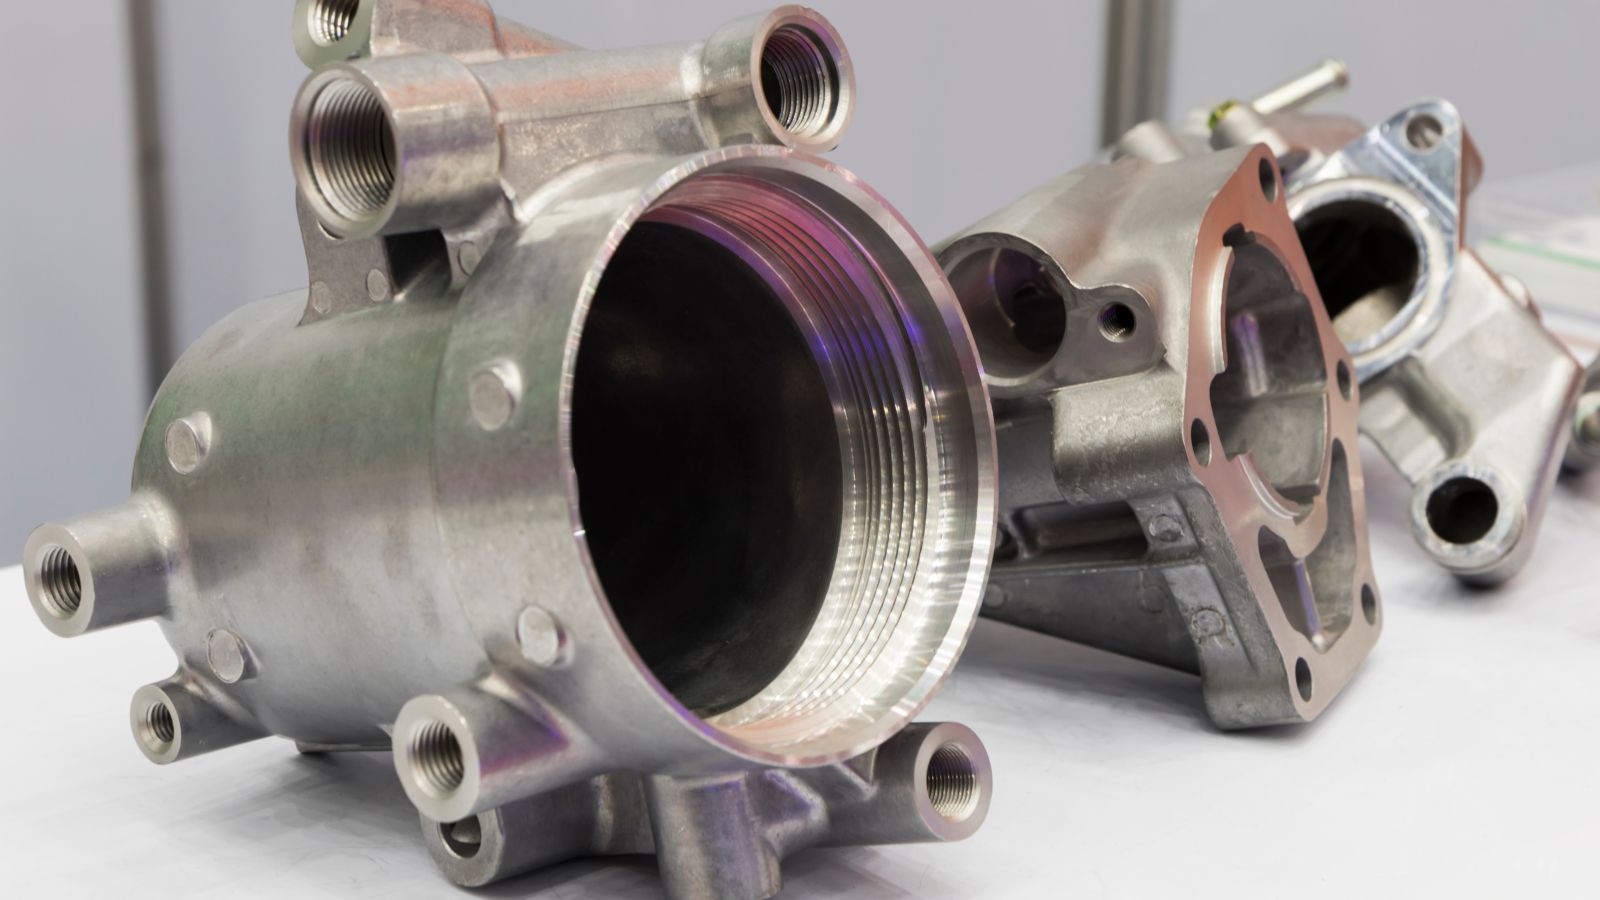
Závity a přidané prvky vyžadují při tlakovém lití pečlivé plánování. Při rozhodování mezi závity vytvořenými přímo litím a následným obráběním či použitím vložek musí konstruktéři zvažovat náklady, životnost nástroje, pevnost a požadavky na montáž.
Návrh závitů: Lití vs. následné obrábění
Konstruktéři se často rozhodují mezi závity vytvořenými přímo ve formě a závity řezanými až po odlití.
Závit vytvořený litím: Snižuje potřebu dalších operací. Hodí se pro větší vnější závity, u nichž jsou přípustné drobné odchylky.
Plné profily vnějších závitů však mohou způsobit problémy se slícováním v dělicí rovině formy a vnitřní závity odlévané přímo do dílu obvykle vyžadují speciální jádra nebo boční mechanismy, což zvyšuje cenu formy i její opotřebení.
Obráběný závit: Malé nebo přesné závity často vykazují lepší výsledky, pokud jsou obrobeny až po odlití. Takto vytvořené závity umožňují dodržet přísnější tolerance a dosáhnout hladšího povrchu. Zároveň se tím předchází poškození nástroje v důsledku použití tenkých nebo křehkých jader.
V mnoha případech se vnitřní otvory vrtají a opatřují závitem, namísto aby se přímo odlévaly. Tato metoda zvyšuje konzistenci a prodlužuje životnost formy. Oproti vstřikování plastů umožňuje tlakové lití kovů vytvářet pevnější závity, avšak stále naráží na podobná omezení týkající se úhlů úkosu a vyhazování dílů z formy.
Funkční vložky a metody montáže
Funkční vložky zvyšují pevnost a odolnost proti opotřebení v místech vystavených vysokému zatížení. Konstruktéři mohou před vstříknutím kovu umístit do formy ocelové nebo mosazné vložky. Roztavená slitina vložku obklopí a zafixuje ji na místě.
Tato metoda se osvědčuje u závitových výstupků, které jsou vystaveny opakované montáži. Snižuje riziko stržení závitu a zvyšuje dlouhodobou odolnost. Umístění vložky však prodlužuje dobu cyklu a vyžaduje přesné ustavení ve formě.
Pro instalaci závitových vložek do kovu až po odlití dílu využívají inženýři vložky typu „press-fit“ (lisované), Heli-Coil (drátové závitové vložky) nebo Keensert (vložky s mechanickým zajištěním pomocí klínků); ty se do předvrtaného či odlitého otvoru šroubují nebo lisují, namísto aby se do něj zalévaly.
Při navrhování žeber nebo výstupků pro závity dbají konstruktéři na rovnoměrnou tloušťku stěn a přidávají zaoblení (rádiusy) v místě napojení na základnu. Toto opatření snižuje pnutí a podporuje plynulé proudění kovu. Správný úhel úkosu výstupků rovněž zajišťuje bezproblémové vyhození dílu a chrání nástroj.
Operace po odlévání: Obrábění a povrchové úpravy
Rozhodnutí o tom, co se s dílem stane po vyjmutí z formy, je klíčovou součástí návrhu procesu tlakového lití. Efektivní koordinace mezi návrhem surového odlitku a následnými operacemi snižuje zmetkovitost a zkracuje celkovou dobu výroby.
Přídavky na obrábění a plánování vztažných prvků
Ačkoli tlakové lití umožňuje dosáhnout tvarů velmi blízkých konečnému provedení, mnoho dílů přesto vyžaduje CNC obrábění po odlití, aby bylo možné dodržet extrémně přísné tolerance. Inženýři musí již ve fázi návrhu počítat s definovaným přídavkem na obrábění u kritických ploch. Tento materiál navíc zajišťuje, že řezné nástroje mohou odstranit povrchové nerovnosti, drobnou pórovitost nebo rozměrové odchylky, aniž by narušily strukturální jádro dílu.
Pro optimalizaci tohoto procesu musí inženýři naplánovat umístění vztažných prvků (základen) již při počátečním návrhu formy. Jasné určení vztažných prvků zaručuje, že díl bude pokaždé stejně usazen v upínacím přípravku CNC stroje, což zvyšuje opakovatelnost při následném obrábění a umožňuje přesnou montáž kovových součástí.
Výběr povrchové úpravy a jeho vliv na návrh
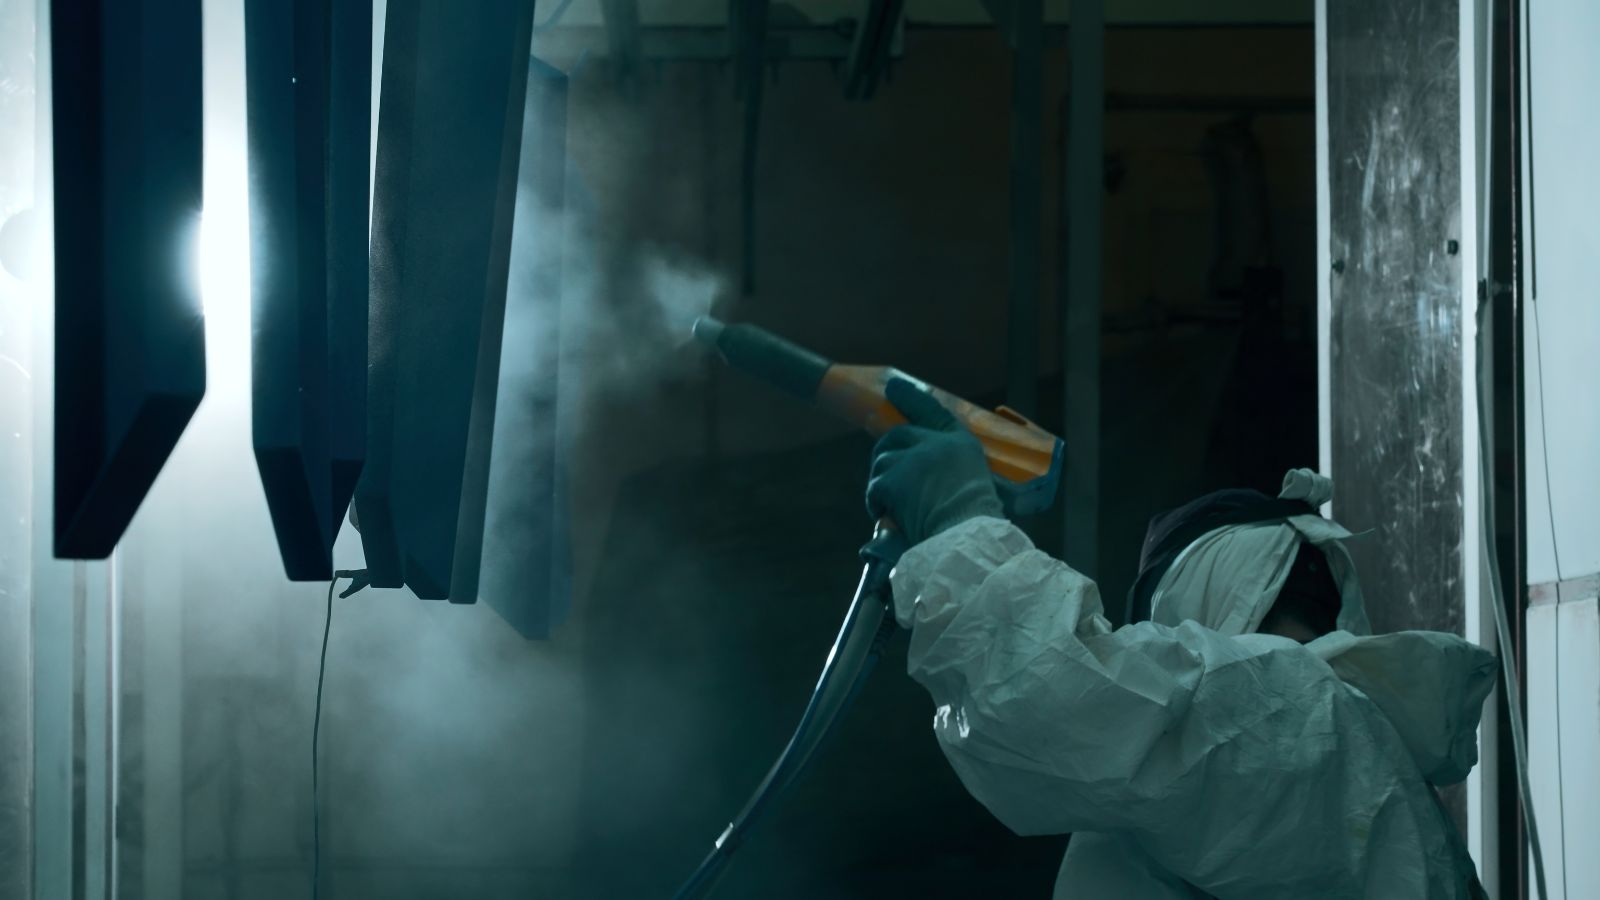
Tlakové lití umožňuje dosáhnout velmi hladkých povrchů, avšak většina dílů vyžaduje určitou míru mechanického či chemického následného zpracování, aby splnila konečné estetické nebo funkční požadavky. Vzhledem k tomu, že zvolená povrchová úprava přímo interaguje s odlitým kovem, musí konstruktéři již ve fázi CAD návrhu zohlednit tloušťku povlaku, nárůst materiálu na hranách a celistvost povrchu.
Mezi běžné metody následného zpracování patří:
- Eloxování: Vytváří ochrannou vrstvu oxidu na hliníkových dílech.
- Práškové lakování: Aplikace suchého prášku, který tepelným vytvrzením vytváří vysoce odolnou vrstvu.
- Lakování: Poskytuje základní ochranu a zlepšuje vzhled při nižších nákladech; často se používá u dílů, které nejsou vystaveny extrémnímu opotřebení.
- Pokovování: Nanáší tenkou kovovou vrstvu (např. zinek, nikl nebo chrom) pro výrazné zvýšení odolnosti proti opotřebení, zlepšení stínění proti elektromagnetickému rušení (EMI) nebo elektrických vlastností.
- Odstraňování otřepů nebo tryskání: Mechanické procesy (např. omílání nebo pískování), které odstraňují ostré hrany, otřepy v dělicí rovině a povrchové vady před nanesením dalších tekutých nebo práškových povlaků.
Jak požadavky na povrchovou úpravu ovlivňují konstrukci dílů pro tlakové lití
Zvolená povrchová úprava přímo určuje, jak musíte navrhnout geometrii dílu. Níže uvedená tabulka znázorňuje, jak různé metody následného zpracování vyžadují specifické konstrukční úpravy ještě před samotnou výrobou formy.
|
Metoda povrchové úpravy
|
Vliv na tolerance dílu
|
Klíčové požadované konstrukční úpravy
|
|---|---|---|
|
Práškové lakování
|
Zvyšuje tloušťku o značnou hodnotu (0,05–0,15 mm na povrch).
|
Zmenšete průměry montážních výstupků a zvětšete vůle otvorů pro protikusy. Závity musí být při lakování zakryty nebo vyřezány až po nanesení povlaku.
|
|
Pokovování (chrom/nikl)
|
Minimální změna tloušťky, avšak vysoká citlivost na geometrii dílu.
|
Vyžaduje velkorysé vnější rádiusy, protože vrstva kovu se na ostrých rozích nanáší ve zvýšené míře. Konstrukce musí minimalizovat pórovitost, protože uzavřený plyn způsobuje tvorbu puchýřů na pokoveném povrchu.
|
|
Eloxování
|
Změna tloušťky je zanedbatelná, ale proces proniká do povrchu kovu.
|
Omezeno pouze na určité slitiny, například speciální slitiny s nízkým obsahem křemíku. Úhly úkosu musí být plynulé a místa vtoku musí být umístěna mimo pohledové plochy.
|
|
Lakování
|
Zvyšuje tloušťku v mírné míře v závislosti na základním nátěru a počtu vrstev.
|
Dokáže zakrýt drobné stopy po toku taveniny a mělké povrchové vady. Vyžaduje pečlivé plánování dělicích rovin, aby odstranění otřepů nepoškodilo lakovaný povrch.
|
|
Tryskání
|
Odstraňuje mikroskopickou vrstvu materiálu a mění texturu povrchu.
|
Vyžaduje mírně větší úhly úkosu u texturovaných stěn, aby bylo zajištěno čisté vyjmutí z formy ještě předtím, než proces tryskání sjednotí povrch.
|







