
Návrh tlakového liatia zásadne ovplyvňuje každý aspekt tlakového odliatku. Kvalitný návrh vyvažuje výber materiálu, geometriu a požiadavky na nástroje, čím zároveň znižuje počet chýb, obmedzuje dodatočné obrábanie a predlžuje životnosť nástroja. Tento článok vysvetľuje pravidlá návrhu pre tlakové liatie v logickom poradí a ukazuje, ako starostlivý návrh s ohľadom na výrobu vedie k spoľahlivým dielom a efektívnej výrobe.

Kľúčové zásady a ciele návrhu pre tlakové liatie
Tlakové liatie má za cieľ vyrábať konzistentné diely pri najnižších prakticky dosiahnuteľných nákladoch. Inžinieri od začiatku kladú dôraz na kvalitu odliatkov, životnosť nástroja a krátky výrobný cyklus.
Medzi hlavné ciele patria:
- Minimalizovať pórovitosť a zachytený vzduch
- Kontrolovať otrepy a polohu deliacej roviny
- Zabezpečiť správne usporiadanie vtokov a rozvádzačov
- Predĺžiť životnosť formy pri vysokom tlaku
Ciele návrhu pri výbere materiálu na tlakové liatie
Výber materiálu je základom každého projektu tlakového liatia. Inžinieri začínajú výber zliatiny zhromaždením informácií, ktoré väčšinou vychádzajú z konštrukčných požiadaviek zákazníka. Na ich základe potom stanovia požadované ciele návrhu.
Zníženie hmotnosti a limity hustoty
V odvetviach, ako sú automobilový a letecký priemysel či prenosná elektronika, je minimalizácia hmotnosti komponentu jedným z hlavných konštrukčných cieľov. Fyzikálna hustota zvolenej zliatiny priamo určuje konečnú hmotnosť dielu. Inžinieri musia dôkladne posúdiť pomer pevnosti k hmotnosti, aby bol diel dostatočne ľahký pre konkrétne použitie bez narušenia jeho rozhodujúcej konštrukčnej integrity.
Optimalizácia nákladov a ekonomika výroby
Okrem fyzikálnych vlastností obmedzujú výber materiálu aj prísne rozpočtové limity stanovené v úvodnom rozsahu projektu. Skutočná optimalizácia nákladov si vyžaduje vyvážiť cenu surového kovu s jeho celkovým vplyvom na výrobný cyklus a vyrobiteľnosť.
Zliatiny s nižšou teplotou tavenia napríklad prirodzene predlžujú životnosť drahých oceľových foriem na odlievanie, môžu im však chýbať iné vlastnosti požadované pre výrobok. Kľúčom je kompromis a vyhodnotenie možností, aby inžinieri našli riešenie vhodnejšie pre daný projekt než ostatné materiály.
Tepelná fyzika a výrobné premenné
Pred hodnotením konečnej pevnosti dielu musia inžinieri najprv zohľadniť správanie kovu počas samotného procesu tlakového liatia. Výrobné premenné, najmä tepelné javy a rýchlosť chladenia a tuhnutia v forme, zásadne menia prirodzené vlastnosti materiálu. Rýchle ochladenie vo forme vytvára hustú štruktúru s jemnými zrnami, ktorá výrazne zvyšuje základnú pevnosť materiálu.
Mechanické vlastnosti a prevádzková pevnosť
Konkrétny výber zliatiny nadväzuje na konštrukčný základ vytvorený počas chladenia a priamo určuje základné mechanické schopnosti komponentu. Medzi dôležité ukazovatele patrí pevnosť v ťahu, medza klzu, ťažnosť a celková tvrdosť.
Tieto vlastnosti spolu určujú, ako dobre hotový diel počas svojej životnosti odoláva trvalému mechanickému zaťaženiu, náhlym nárazom a opotrebovaniu spôsobenému trením.
Odolnosť proti korózii a dlhodobá použiteľnosť
Po zabezpečení požadovaných mechanických vlastností musia inžinieri zohľadniť aj odolnosť voči prostrediu, aby výrobok dlhodobo vydržal pôsobenie korozívnych látok, ako sú soľ, vzdušná vlhkosť alebo priemyselné chemikálie.
Ak má zvolená zliatina ideálne mechanické vlastnosti, ale nízku odolnosť voči prostrediu, inžinieri musia naplánovať dodatočnú povrchovú úpravu na ochranu hotového výrobku.
[Pri tlakovom liatí sa používa široká škála kovov. Podrobnejšie informácie o konkrétnych zliatinách pre tlakové liatie nájdete v našom rozsiahlym sprievodcom materiálmi na tlakové liatie!]
Kritická geometria a návrh prvkov
Geometria riadi plnenie formy kovom, chladenie aj vyhadzovanie odliatku. Konštruktéri musia kontrolovať hrúbku stien, navrhovať správne úkosy, určiť čisté deliace roviny a používať zaoblenia a polomery, aby zabránili koncentrácii napätia a opotrebovaniu nástroja.

Hrúbka stien a jej rovnomernosť
Hrúbka steny ovplyvňuje plnenie, čas chladenia aj riziko chýb. Väčšina hliníkových tlakových odliatkov má steny s hrúbkou 1.5–3.0 mm, pri zinku môže byť hrúbka menšia, 0.75–2.5 mm, a pri horčíku sa často pohybuje medzi 1.25–2.0 mm. Minimálnu hrúbku steny konštruktéri overujú podľa zvolenej zliatiny a údajov dodávateľa.
Usilujú sa o rovnomernú hrúbku stien v celom diele. Náhle zmeny väčšie než 1.5× medzi susednými prierezmi vytvárajú miesta so zvýšenou teplotou. Tieto oblasti chladnú pomaly a často spôsobujú prepadliny alebo vnútornú pórovitosť.
Ak je potrebná vyššia pevnosť, konštruktéri sa zároveň vyhýbajú hrubým plným prierezom. Namiesto toho možno objemné oblasti odľahčiť jadrom a pridať rebrá, ktoré zachovajú tuhosť pri rovnomernej hrúbke steny a stabilnom chladení.
Úkosy a deliace roviny
Správny úkos umožňuje vybrať diel z formy bez poškodenia. Ako všeobecné pravidlo sa na vonkajšie steny používa úkos najmenej 1° a na vnútorné prvky 2°. Hlbšie dutiny vyžadujú väčší úkos, často o 1° viac na každých 25 mm hĺbky.
Konštruktéri tiež včas určujú jasné deliace roviny. Rovná a jednoduchá deliaca rovina znižuje tvorbu otrepov aj zložitosť nástroja. Nevhodne umiestnené deliace roviny zvyšujú riziko nesúladu, potrebu orezávania a náklady.
Zaoblenia, polomery a rohy
Ostré vnútorné rohy obmedzujú tok kovu a vytvárajú koncentrácie napätia. Pri zaťažení môžu zvýšiť miestne napätie dvoj- až trojnásobne. Skracujú aj životnosť formy, pretože ostré hrany dutiny môžu vplyvom tepla a tlaku praskať.
Konštruktéri používajú zaoblenia a polomery na všetkých stykoch stien. Bežné pravidlo stanovuje minimálny vnútorný polomer približne na 0.5 × hrúbku steny; v mnohých prípadoch sa používa 0.75 mm alebo viac. Väčšie polomery zlepšujú tok kovu a znižujú riziko pórovitosti.
Zaoblenie prospieva aj vonkajším rohom. Znižuje odlupovanie a zlepšuje pokrytie povrchovou úpravou.
Konštrukčné prvky a zložité tvary
Rebrá, nálitky, otvory a podkosy ovplyvňujú plnenie, chladenie aj vyhadzovanie tlakových odliatkov. Ich správny návrh riadi pórovitosť, tuhosť, životnosť nástroja a presnosť montáže.
Návrh rebier a nálitkov
Rebrá zvyšujú tuhosť bez potreby hrubších stien. Konštruktéri ich používajú na obmedzenie deformácií a zníženie hmotnosti veľkých rovných plôch.
Bežné pravidlo stanovuje hrúbku rebra na 0.6–1.0 × menovitú hrúbku steny (T). Výška rebra zvyčajne neprekračuje 5 × T, aby sa predišlo problémom s plnením a oslabeniu vysokých tenkých častí.
Pri päte rebra konštruktéri pridávajú zaoblenie s polomerom približne zodpovedajúcim hrúbke steny. Na zabezpečenie čistého vyhodenia používajú aj úkos 1–3°.
Návrh nálitkov podlieha podobným limitom. Vysoké alebo plné nálitky vytvárajú horúce miesta a vnútorné dutiny.
Hlavné zásady pre nálitky:
- Zachovať hrúbku steny nálitka približne na úrovni T
- Veľké nálitky odľahčiť jadrom, aby zostali steny rovnomerné
- Pridať podporné rebrá na zvýšenie pevnosti a zlepšenie toku kovu
- Medzi nálitkami a susednými stenami ponechať dostatok priestoru na ochranu ocele formy
Návrh otvorov, okien a podkosov
Otvory a okná ovplyvňujú plnenie, odvzdušnenie a pevnosť formy. Malé alebo hlboké prvky sa odlievajú ťažšie.
Pri mnohých hliníkových tlakových odliatkoch sa praktické minimálne priemery otvorov začínajú približne pri 2 mm. Ak je to možné, konštruktéri obmedzujú hĺbku na približne 4–6-násobok priemeru. Hlbšie otvory môžu vyžadovať dodatočné vŕtanie.
Kde je to možné, používajú jadrové otvory namiesto obrábania plného materiálu. Jadrá znižujú hmotnosť a riadia zmršťovanie, no vo forme musí zostať dostatok ocele na zachovanie pevnosti.
Okná a veľké výrezy by mali mať:
- Zaoblené rohy na zníženie napätia
- Rovnomernú hrúbku stien okolo otvoru
- Plynulé prechody k susedným rebrám alebo nálitkom
Podkosy zvyšujú náklady na nástroje. Vyžadujú bočné jadrá alebo posuvné prvky, ktoré pridávajú pohyblivé súčasti a zvyšujú nároky na údržbu. Konštruktéri často upravujú geometriu tak, aby prvky zodpovedali hlavnému smeru otvárania formy, a vyhli sa zbytočným podkosom.
Špeciálne prvky a návrh závitov
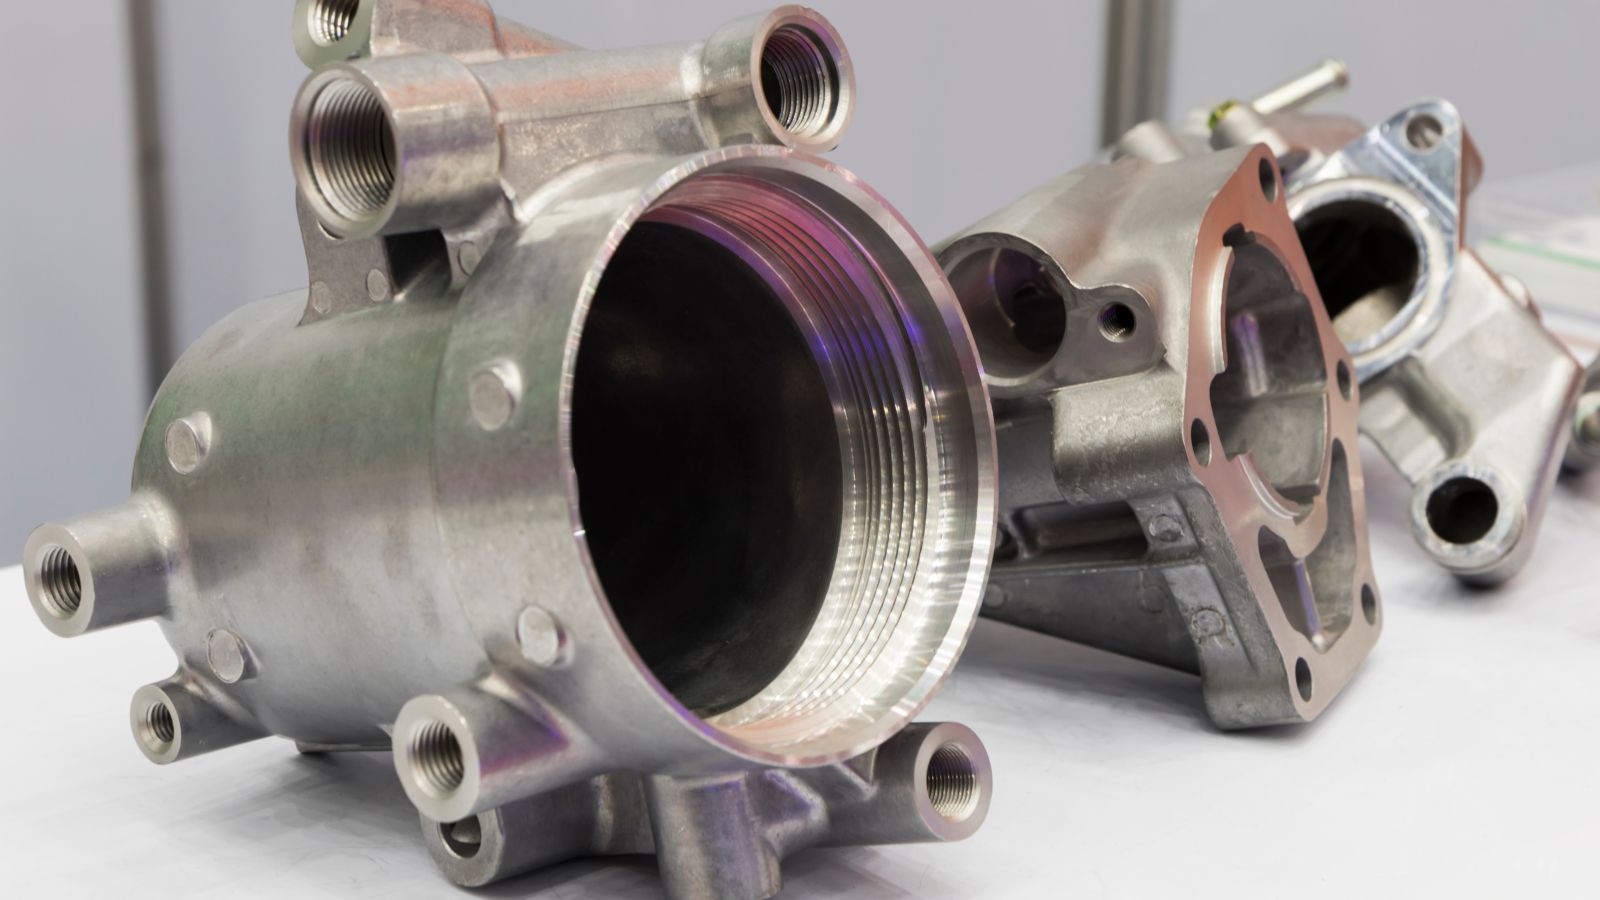
Závity a ďalšie prvky si pri tlakovom liatí vyžadujú starostlivé plánovanie. Pri rozhodovaní medzi odlievanými detailmi, dodatočným obrábaním alebo vložkami musia konštruktéri vyvážiť náklady, životnosť nástroja, pevnosť a požiadavky montáže.
Návrh závitov: odlievané alebo dodatočne obrábané
Konštruktéri si často vyberajú medzi závitmi vytvorenými vo forme pri tlakovom liatí a závitmi vyrezanými po odliatí.
Odlievaný závit: Znižuje počet dodatočných operácií. Dobre sa hodí pre väčšie vonkajšie závity, pri ktorých je prípustná mierna odchýlka.
Úplný profil vonkajšieho závitu však môže spôsobovať problémy so zarovnaním deliacej roviny a vnútorné závity odlievané priamo do dielu zvyčajne vyžadujú špeciálne jadrá alebo bočné posuvy, čo zvyšuje cenu formy aj opotrebovanie.
Obrábaný závit: Malé alebo presné závity často dosahujú lepšie výsledky pri obrábaní po odliatí. Dodatočne obrábané závity poskytujú užšie tolerancie a hladší povrch. Zároveň sa tým predchádza poškodeniu nástroja tenkými alebo krehkými jadrami.
V mnohých prípadoch tímy namiesto odlievania otvorov vyvŕtajú a narežú vnútorné závity. Tento postup zlepšuje konzistentnosť a predlžuje životnosť formy. V porovnaní so vstrekovaním plastov umožňuje tlakové liatie vytvárať kovové závity s vyššou pevnosťou, stále však podlieha podobným obmedzeniam úkosov a vyhadzovania.
Funkčné vložky a spôsoby montáže
Funkčné vložky zvyšujú pevnosť a odolnosť proti opotrebovaniu v oblastiach s vysokým zaťažením. Oceľové alebo mosadzné vložky možno vložiť do formy ešte pred vstrekovaním kovu. Roztavená zliatina obtečie vložku a pevne ju zafixuje.
Tento postup sa osvedčuje pri závitových nálitkoch, ktoré sa opakovane montujú. Obmedzuje strhávanie závitov a zvyšuje dlhodobú odolnosť. Umiestnenie vložky však predlžuje cyklus a vyžaduje presné upnutie.
Pri dodatočnej montáži závitových vložiek do kovu sa používajú lisované vložky, Heli-Coils (drôtené závitové vložky) alebo Keenserts (samozaisťovacie vložky). Mechanicky sa zaskrutkujú alebo zalisujú do predvŕtaného či odliateho otvoru; netavia sa na mieste.
Pri dopĺňaní rebier alebo nálitkov pre závitové prvky konštruktéri zachovávajú rovnomernú hrúbku stien a pri päte pridávajú zaoblenia. Tým znižujú napätie a podporujú plynulý tok kovu. Správny úkos nálitkov zároveň zabezpečuje čisté vyhadzovanie a chráni nástroj.
Operácie po odliatí: obrábanie a povrchové úpravy
Rozhodnutie o tom, čo sa s dielom deje po vybratí z formy, je dôležitou súčasťou návrhu pre tlakové liatie. Efektívna koordinácia návrhu surového odliatku s následnými operáciami znižuje zmetkovitosť a skracuje celkový čas výroby.
Prídavky na obrábanie a plánovanie základní
Hoci tlakové liatie vytvára takmer konečný tvar, mnohé diely aj tak vyžadujú CNC obrábanie po odliatí, aby sa dosiahli veľmi úzke tolerancie. V konštrukčnej fáze musia inžinieri určiť prídavok na obrábanie kritických plôch. Tento dodatočný materiál umožňuje rezným nástrojom odstrániť odchýlky povrchu, drobnú pórovitosť alebo rozmerové posuny bez zásahu do nosného jadra dielu.
Na optimalizáciu procesu musia inžinieri už pri návrhu formy naplánovať polohy základní. Jasne definované základne zabezpečujú, že diel bude v prípravku CNC vždy uložený rovnako, čím sa zvyšuje opakovateľnosť následného obrábania a presnosť montáže kovových dielov.
Výber povrchovej úpravy a jej vplyv na návrh
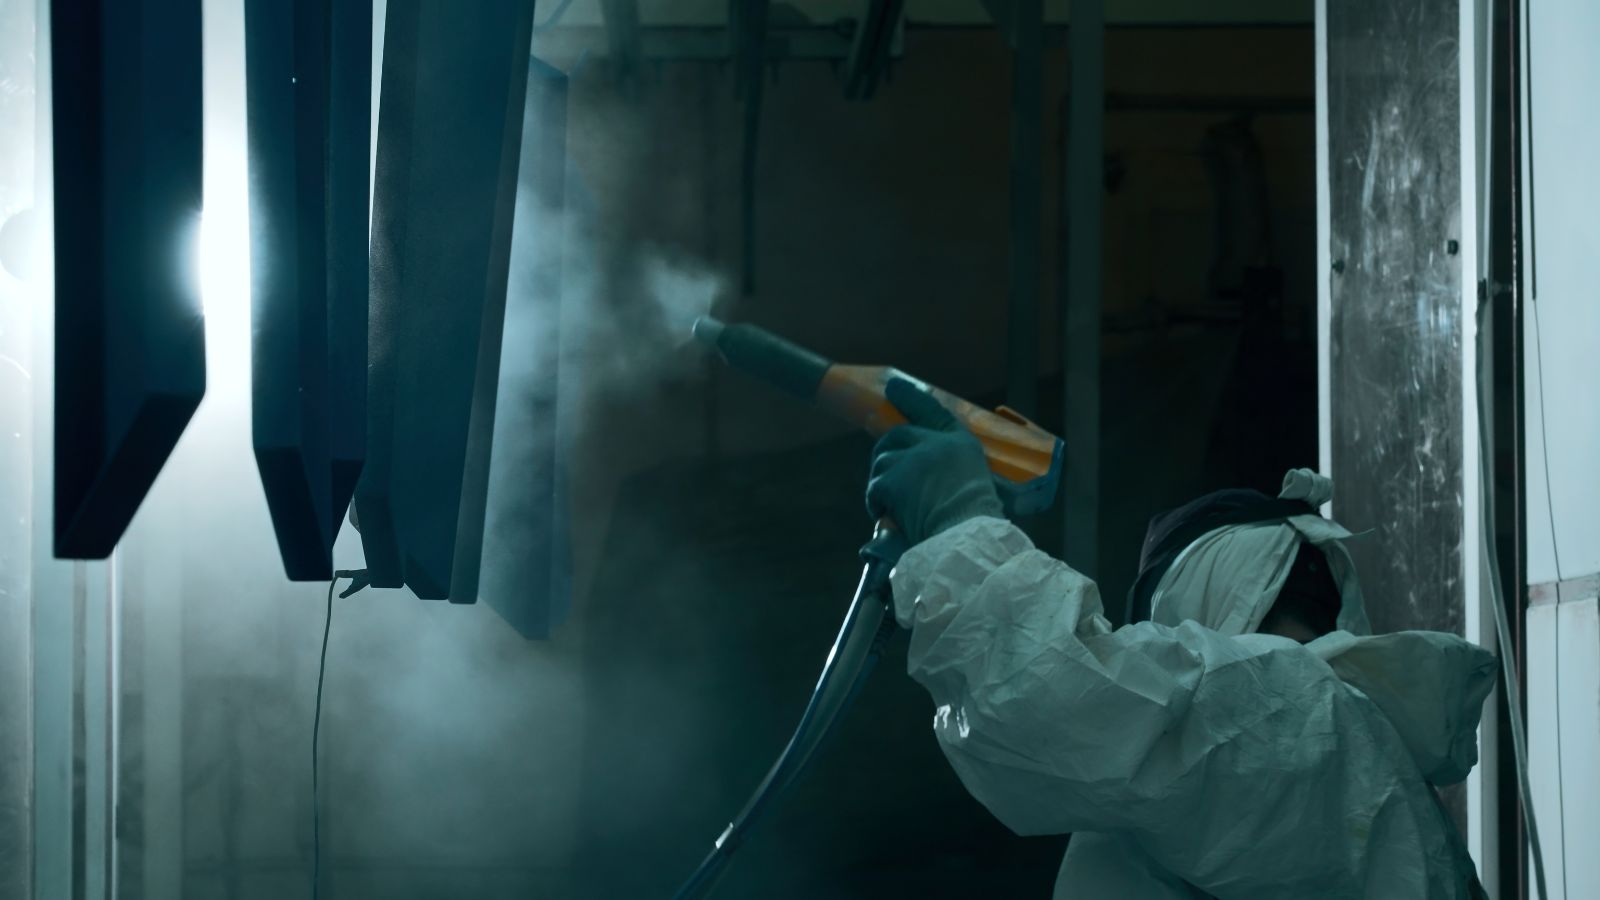
Tlakové liatie dokáže vytvárať pozoruhodne hladké povrchy, no väčšina dielov potrebuje určitú úroveň mechanického alebo chemického dodatočného spracovania, aby splnila konečné estetické či funkčné požiadavky. Keďže zvolená povrchová úprava priamo pôsobí na odliaty kov, konštruktéri musia už vo fáze CAD zohľadniť hrúbku povlaku, jeho nárast na hranách a integritu povrchu.
Bežné metódy dodatočného spracovania zahŕňajú:
- Eloxovanie: Vytvára ochrannú vrstvu oxidu na hliníkových dieloch.
- Práškové lakovanie: Suchý prášok sa vytvrdzuje teplom a vytvorí vysoko odolnú vrstvu.
- Lakovanie: Poskytuje základnú ochranu a vzhľad pri nižších nákladoch; často sa používa na diely, ktoré nie sú vystavené extrémnemu opotrebovaniu.
- Pokovovanie: Nanesením tenkej vrstvy kovu, napríklad zinku, niklu alebo chrómu, výrazne zlepšuje odolnosť proti opotrebovaniu, tienenie EMI alebo elektrické vlastnosti.
- Odihlovanie alebo otryskávanie: Mechanické procesy, ako vibračné odihlovanie alebo pieskovanie, odstraňujú ostré hrany, otrepy na deliacej rovine a povrchové chyby pred nanesením ďalších kvapalných alebo práškových povlakov.
Ako požiadavky na povrchovú úpravu ovplyvňujú návrh pre tlakové liatie
Zvolená povrchová úprava priamo určuje, ako treba navrhnúť geometriu dielu. Nasledujúca tabuľka ukazuje, aké úpravy návrhu si jednotlivé metódy dodatočného spracovania vyžadujú ešte pred výrobou formy.
|
Metóda povrchovej úpravy
|
Vplyv na tolerancie dielu
|
Požadované úpravy návrhu
|
|---|---|---|
|
Práškové lakovanie
|
Zvyšuje hrúbku povrchu (0.05–0.15 mm na každej strane).
|
Zmenšiť priemery nálitkov a zväčšiť vôle otvorov pre lícované diely. Závity treba pred lakovaním zakryť alebo po ňom znovu narezať.
|
|
Pokovovanie (chróm/nikel)
|
Minimálna zmena hrúbky, no výsledok je veľmi citlivý na geometriu dielu.
|
Vyžaduje veľké vonkajšie polomery, pretože na ostrých rohoch sa pokovovanie výrazne hromadí. Návrh musí minimalizovať pórovitosť, keďže zachytený plyn spôsobuje pľuzgiere v povlaku.
|
|
Eloxovanie
|
Zmena hrúbky je zanedbateľná, ale proces preniká do povrchu kovu.
|
Je vhodné len pre určité zliatiny, napríklad špeciálne zliatiny s nízkym obsahom kremíka. Úkosy musia byť plynulé a vtoky treba presunúť mimo výrazne viditeľných pohľadových plôch.
|
|
Lakovanie
|
Hrúbka sa mierne zväčšuje podľa základnej vrstvy a počtu náterov.
|
Dokáže zakryť drobné stopy po toku kovu a plytké povrchové chyby. Deliace roviny treba starostlivo naplánovať, aby odstránenie otrepov nepoškodilo lakovaný povrch.
|
|
Abrazívne otryskávanie
|
Odstraňuje mikroskopickú vrstvu materiálu a mení štruktúru povrchu.
|
Na štruktúrovaných stenách vyžaduje mierne väčšie úkosy, aby bolo možné diel čisto vyhodiť z formy ešte pred zjednotením povrchu otryskávaním.
|







