
A nyomásos öntvények tervezése alapvető szinten határozza meg az alkatrész minden jellemzőjét. A jól átgondolt tervezés egyensúlyt teremt az anyagválasztás, a geometria és a szerszámozási igények között, ami csökkenti a hibák számát, mérsékli a további megmunkálási igényt és meghosszabbítja a szerszám élettartamát. Ez a cikk logikus sorrendben ismerteti a nyomásos öntés szabályait, bemutatva, hogyan vezet a gyártási szempontokat szem előtt tartó, gondos tervezés megbízható alkatrészekhez és hatékony gyártáshoz.

A nyomásos öntvények tervezésének főbb alapelvei és célkitűzései
Nyomásos öntés A tervezés célja az egyenletes minőségű alkatrészek előállítása a lehető legalacsonyabb költséggel. A mérnökök már a kezdetektől fogva az öntvény minőségére, a szerszám élettartamára és a rövid ciklusidőre összpontosítanak.
A fő célkitűzések közé tartozik:
- A porozitás és a légzárványok minimalizálása
- Az öntési sorja és az osztósík helyzetének szabályozása
- Megfelelő beömlő- és elosztócsatorna-kialakítás támogatása
- A szerszám élettartamának megóvása nagy nyomás mellett
Nyomásos öntés: anyagválasztási tervezési célok
Az anyagválasztás a nyomásos öntési projekt alapja. A mérnökök az ötvözet kiválasztását információgyűjtéssel kezdik, amely nagyrészt az ügyfél tervezési követelményein alapul. Ezt követően a mérnökök ezen információk alapján határozzák meg a tervezési célkitűzéseket.
Súlycsökkentés és sűrűséghatárok
Az olyan iparágakban, mint az autóipar, a repülőgépipar és a hordozható elektronikai eszközök gyártása, az alkatrész tömegének minimalizálása elsődleges tervezési cél. A kiválasztott ötvözet fizikai sűrűsége határozza meg az alkatrész végső tömegét. A mérnököknek gondosan mérlegelniük kell a szilárdság-tömeg arányt, hogy az alkatrész elég könnyű maradjon az adott alkalmazáshoz anélkül, hogy ez a kritikus szerkezeti integritás rovására menne.
Költségoptimalizálás és gyártásgazdaságosság
A fizikai teljesítmény mellett az anyagválasztást nagymértékben korlátozzák a projekt kezdeti szakaszában meghatározott szigorú költségvetési keretek. A valódi költségoptimalizálás megköveteli a fém nyersanyagárának és a gyártási folyamatra gyakorolt összhatásának – a jobb gyárthatóság érdekében történő – összevetését.
Például az alacsonyabb olvadáspontú ötvözetek természetes módon meghosszabbítják a drága acél öntőszerszámok élettartamát, ugyanakkor hiányozhatnak belőlük a termékhez szükséges egyéb tulajdonságok. A folyamat kulcsa a kompromisszum és az értékelés, így a mérnökök olyan megoldást találhatnak, amely jobban megfelel a projekt igényeinek, mint más anyagok.
Termofizika és gyártási változók
Az alkatrész végső szilárdságának értékelése előtt a mérnököknek figyelembe kell venniük, hogyan viselkedik a fém a tényleges nyomásos öntési folyamat során. A gyártási változók – különösen a termofizikai tényezők, valamint a szerszám hűtési és dermedési sebessége – alapvetően megváltoztatják az anyag eredeti tulajdonságait. A szerszámon belüli gyors hűtés sűrű, finomszemcsés szerkezetet hoz létre, amely jelentősen növeli az anyag alapvető szilárdságát.
Mechanikai tulajdonságok és üzemi szilárdság
A hűtési szakaszban kialakult szerkezeti alapokra építve, az ötvözet kiválasztása közvetlenül meghatározza az alkatrész alapvető mechanikai jellemzőit. E kritikus mutatók közé tartozik a szakítószilárdság, a folyáshatár, a nyúlás (alakíthatóság) és az általános keménység.
Ezen sajátos tulajdonságok együtt határozzák meg, hogy a kész alkatrész mennyire jól bírja a folyamatos mechanikai terhelést, a hirtelen fizikai ütéseket és a súrlódás okozta kopást teljes élettartama során.
Korrózióállóság és hosszú távú tartósság
A mechanikai jellemzők biztosítását követően a mérnököknek figyelembe kell venniük a környezeti hatásokkal szembeni ellenállást is, hogy garantálják a termék hosszú távú tartósságát olyan korrozív hatásokkal szemben, mint a só, a levegő páratartalma vagy az ipari vegyszerek.
Ha a kiválasztott ötvözet mechanikai tulajdonságai kiválóak, de környezeti ellenállása gyenge, a mérnököknek további felületkezelési eljárásokat kell tervezniük a késztermék védelme érdekében.
[A nyomásos öntés során számos különféle fémet használnak. Az egyes nyomásos öntési ötvözetekkel kapcsolatos további információkért tekintse meg átfogó anyagismertetőnket!]
Kritikus geometriai jellemzők és kialakítás
A geometria határozza meg, hogyan tölti ki a fém az öntőformát, hogyan hűl ki, és hogyan történik a kivétel. A tervezőknek szabályozniuk kell a falvastagságot, megfelelő kiemelési szögeket kell alkalmazniuk, pontosan meg kell határozniuk az osztósíkokat, valamint lekerekítéseket és íveket kell használniuk a feszültségkoncentráció és a szerszámkopás megelőzése érdekében.

Falvastagság és egyenletesség
A falvastagság befolyásolja a formakitöltést, a hűlési időt és a hibák kialakulásának kockázatát. Az alumínium nyomásos öntvényeknél jellemzően 1,5–3,0 mm-es falvastagságot alkalmaznak; cink esetében ez lehet vékonyabb, 0,75–2,5 mm közötti, magnéziumnál pedig gyakran 1,25–2,0 mm közötti érték. A tervezők a minimális falvastagságot a kiválasztott ötvözet és a beszállítói adatok alapján határozzák meg.
Céljuk az egyenletes falvastagság elérése az alkatrész egészében. Az egymás melletti szakaszok közötti, 1,5-szeresnél nagyobb mértékű hirtelen vastagságváltozás hőgócok kialakulásához vezethet. Ezek a részek lassan hűlnek ki, ami gyakran zsugorodási nyomokat vagy belső porozitást okoz.
Ha szilárdságra van szükség, kerülik a vastag, tömör keresztmetszeteket is. Ehelyett lehetőség van a masszív részek üregesítésére és bordák alkalmazására; ezek megőrzik a merevséget, miközben biztosítják az egyenletes falvastagságot és a stabil hűlést.
Kioldási szögek és osztósíkok
A megfelelő kioldási szög lehetővé teszi az alkatrész sérülésmentes eltávolítását a szerszámból. A tervezők általános szabályként legalább 1°-os szöget alkalmaznak a külső falaknál, és 2°-ot a belső elemeknél. A mélyebb üregek nagyobb szöget igényelnek; gyakran 25 mm-enként további 1°-os szöget számítanak.
A tervezők már a tervezés korai szakaszában meghatározzák az egyértelmű osztósíkokat. Az egyszerű, sík osztósík csökkenti a sorjaképződést és a szerszám bonyolultságát. A rosszul megválasztott osztósík növeli az illesztési pontatlanságot, a sorjázási igényt és a költségeket.
Lekerekítések, sugarak és sarkok
Az éles belső sarkok akadályozzák a fém áramlását és feszültségkoncentrációt okoznak. Terhelés alatt ezek a sarkok a helyi feszültséget akár két-háromszorosára is növelhetik. Emellett csökkentik a szerszám élettartamát is, mivel az üreg éles szélei a hő és a nyomás hatására megrepedhetnek.
A tervezők lekerekítéseket és sugárral kialakított átmeneteket alkalmaznak minden falcsatlakozásnál. Egy általános szabály szerint a minimális belső sugár a falvastagság kb. 0,5-szerese, bár számos alkalmazásnál 0,75 mm-es vagy annál nagyobb értéket használnak. A nagyobb sugarak javítják az áramlást és csökkentik a porozitás kockázatát.
A külső sarkok esetében is előnyös a lekerekítés alkalmazása. A lekerekített külső sarkok csökkentik a lepattogzás veszélyét és javítják a bevonat fedőképességét.
Szerkezeti elemek és összetett geometriai jellemzők
A bordák, rögzítőkiemelkedések, furatok és alámetszések meghatározzák, hogyan tölti ki a fém a formát, hogyan hűl le az alkatrész, és hogyan távolítható el a szerszámból. E jellemzők megfelelő kialakítása szabályozza a porozitást, a merevséget, a szerszám élettartamát és az összeszerelés pontosságát.
Bordák és csapok tervezése
A bordák növelik a merevséget anélkül, hogy vastag falakat kellene alkalmazni. A tervezők bordákat használnak a vetemedés szabályozására és a tömeg csökkentésére a nagy, sík felületeken.
Egy általános szabály szerint a borda vastagsága a névleges falvastagság (T) 0,6–1,0-szerese. Ami a borda magasságát illeti, az gyakran a T 5-szörösénél kisebb marad, elkerülendő a töltési problémákat és a magas, gyenge szerkezeti részek kialakulását.
A tervezők lekerekítést alkalmaznak a borda tövénél, a falhoz való csatlakozásnál. Emellett 1–3°-os kiemelési szöget (dőlést) is alkalmaznak a könnyű és tiszta kiemelés érdekében.
A csapok tervezése hasonló korlátok mentén történik. A magas vagy tömör csapok hőtorlódást és belső üregeket okozhatnak.
Főbb irányelvek a kiemelkedések (bossok) tervezéséhez:
- A kiemelkedés falvastagsága közelítsen a T értékhez
- A nagy méretű kiemelkedéseket üregesítsük ki az egyenletes falvastagság érdekében
- Alkalmazzunk merevítő bordákat a szilárdság és az olvadékáramlás javítására
- Hagyjunk távolságot a kiemelkedések és a közeli falak között a szerszámacél védelme érdekében
Furatok, nyílások és alámetszések tervezése
A furatok és nyílások befolyásolják az öntet terjedését, a légtelenítést és a szerszám szilárdságát. A kis méretű vagy mély elemek hibátlan öntése nehezebb feladat.
Számos alumínium nyomásos öntvény esetében a furatok gyakorlati minimális átmérője 2 mm körül kezdődik. A tervezők – amennyiben lehetséges – a mélységet az átmérő körülbelül 4–6-szorosára korlátozzák. A mélyebb furatok utólagos fúrást igényelhetnek.
Ahol csak lehet, tömör anyagból történő megmunkálás helyett magozott furatokat alkalmaznak. A magok csökkentik a tömeget és szabályozzák a zsugorodást, ugyanakkor elegendő acélanyagot kell hagyniuk a szerszámban a megfelelő szilárdság érdekében.
A nyílások és nagy kivágások esetében biztosítani kell:
- Lekerekített sarkokat a feszültség csökkentése érdekében
- Egyenletes falvastagságot a nyílás körül
- Sima átmeneteket a közeli bordákhoz vagy kiemelkedésekhez
Az alámetszések növelik a szerszámköltségeket. Oldalsó magokat vagy csúszkákat igényelnek, ami mozgó alkatrészeket és nagyobb karbantartási igényt jelent. A tervezők gyakran módosítják a geometriát, hogy az elemeket a fő szerszámnyitási irányhoz igazítsák, és elkerüljék a felesleges alámetszéseket.
Speciális elemek és menetek tervezése
A menetek és egyéb kiegészítő elemek gondos tervezést igényelnek a nyomásos öntés során. A tervezőknek egyensúlyt kell teremteniük a költségek, a szerszám élettartama, a szilárdság és az összeszerelési igények között, amikor választanak az öntés során kialakított menetek, illetve az utólagos megmunkálás vagy a betétek alkalmazása között.
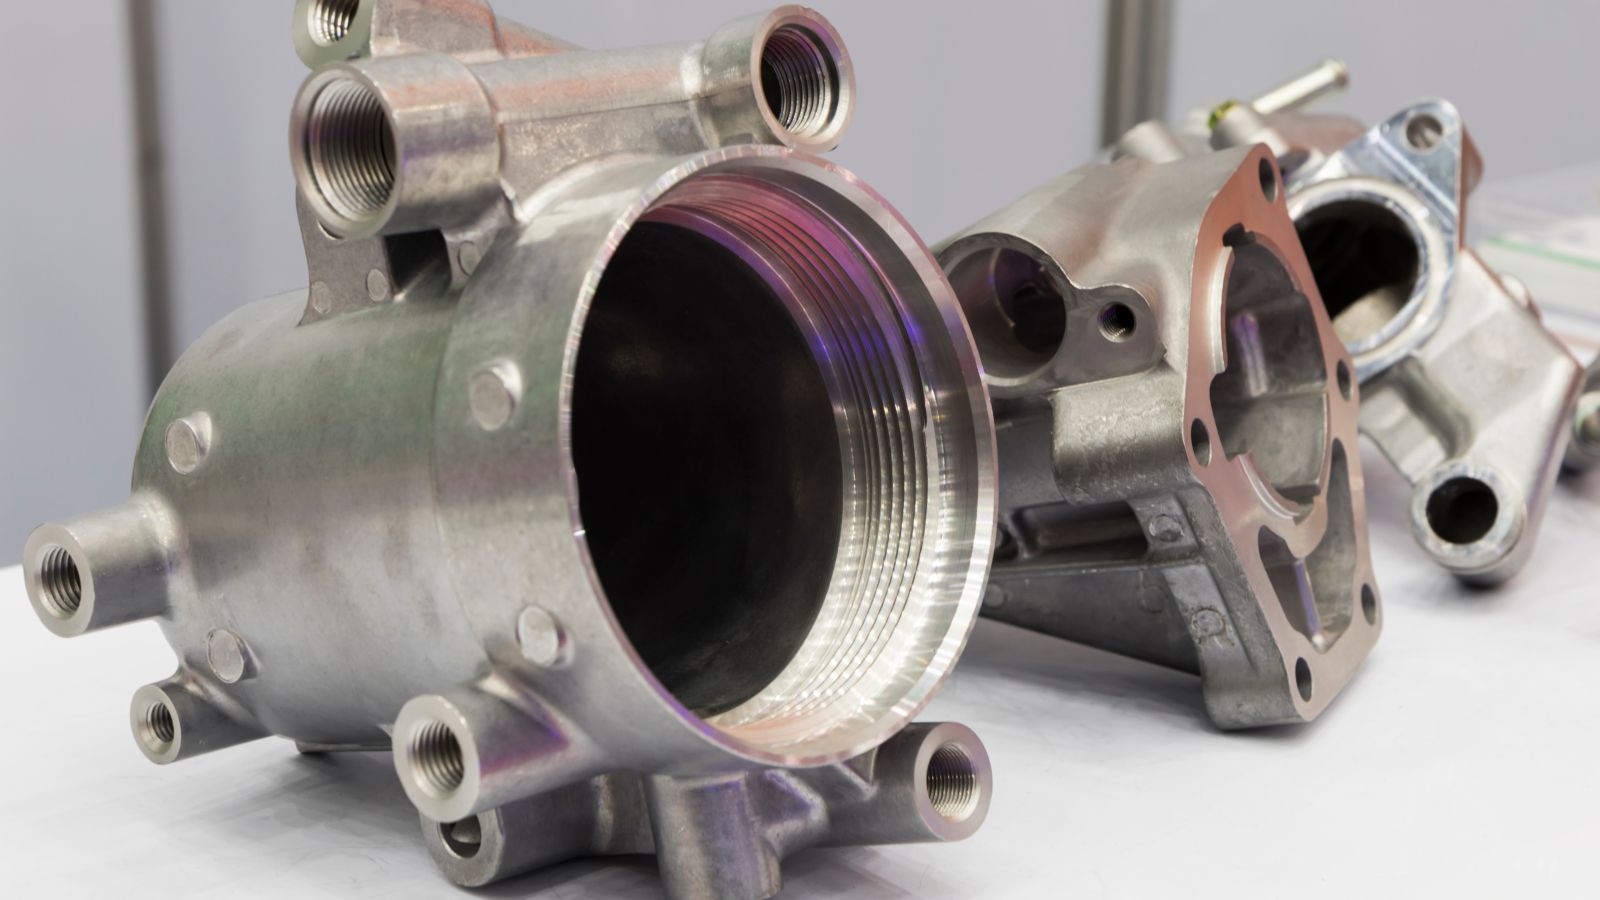
Menetek tervezése: öntés során kialakított vs. utólag megmunkált menetek
A tervezők gyakran választanak a szerszámban kialakított (öntött) menetek és az öntés után vágott menetek között.
Öntött menet: Csökkenti az utólagos műveletek számát. Jól alkalmazható nagyobb külső meneteknél, ahol megengedhető némi méreteltérés.
A teljes külső menetprofil azonban problémákat okozhat az osztósík illesztésében, a közvetlenül az alkatrészbe öntött belső menetek pedig általában speciális magokat vagy oldalirányú betéteket igényelnek, ami növeli a szerszámköltséget és a kopást.
Megmunkált menet: A kis méretű vagy nagy pontosságot igénylő meneteknél gyakran jobb eredményt ad az öntés utáni megmunkálás. Az utólag megmunkált menetek szorosabb tűrést és simább felületet biztosítanak. Emellett elkerülhető velük a vékony vagy törékeny magok okozta szerszámsérülés.
Sok esetben a csapatok a belső furatokat öntés helyett fúrással és menetvágással alakítják ki. Ez a módszer javítja az egységességet és meghosszabbítja a szerszám élettartamát. A fröccsöntéshez képest a fémöntés (nyomásos öntés) nagyobb szilárdságú fémmenetek kialakítását teszi lehetővé, de itt is érvényesülnek a hasonló, kiemelést (formából való eltávolítást) és a ferde falakat (kúposságot) érintő korlátozások.
Funkcionális betétek és összeszerelési módszerek
A funkcionális betétek növelik a szilárdságot és javítják a kopásállóságot a nagy terhelésnek kitett területeken. A tervezők acél- vagy sárgaréz betéteket helyezhetnek a szerszámba a fém befecskendezése előtt. Az olvadt ötvözet körbeveszi a betétet, és rögzíti azt a helyén.
Ez a módszer jól alkalmazható olyan menetes csapoknál, amelyek ismételt összeszerelésnek vannak kitéve. Csökkenti a menet kiszakadásának kockázatát és javítja a hosszú távú tartósságot. Ugyanakkor a betét elhelyezése növeli a ciklusidőt, és precíz befogást igényel.
Fémöntvények utólagos menetkialakításához a mérnökök sajtolható betéteket, Heli-Coil (drótspirál) betéteket vagy Keensert (reteszelő ékes) betéteket használnak; ezeket mechanikai úton csavarják vagy sajtolják az előre kifúrt vagy kiöntött furatba, ahelyett, hogy olvasztással rögzítenék őket.
Menetes elemekhez szánt bordák vagy csapok tervezésekor a tervezők ügyelnek az egyenletes falvastagságra, és lekerekítéseket (átmeneti íveket) alkalmaznak a tövüknél. Ez a lépés csökkenti a feszültséget és elősegíti az olvadék akadálytalan áramlását. A csapok megfelelő kúpossága (kivételi szöge) emellett biztosítja a könnyű kiemelést és védi a szerszámot.
Öntés utáni műveletek: forgácsolás és felületkezelés
A nyomásos öntvénytervezés kritikus lépése annak meghatározása, mi történik az alkatrésszel a szerszámból való kivétel után. A nyersöntvény kialakítása és az utólagos műveletek közötti hatékony összehangolás csökkenti a selejtarányt és lerövidíti a teljes gyártási átfutási időt.
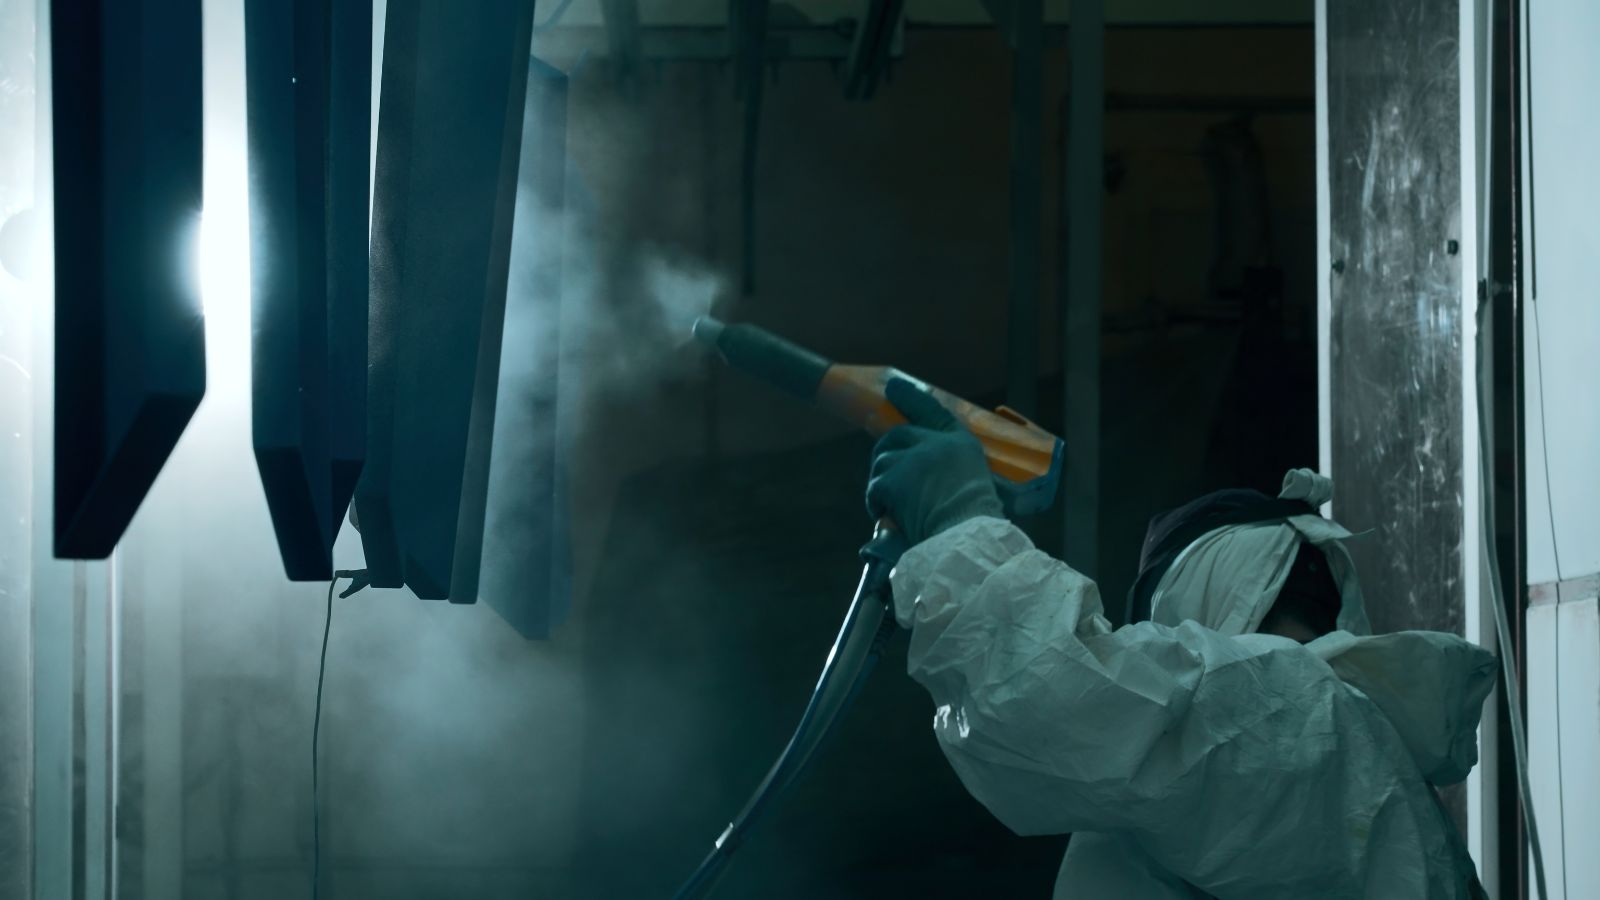
Forgácsolási ráhagyások és bázispontok tervezése
Bár a nyomásos öntés a véglegeshez közeli alakot (ún. „near-net shape”) eredményez, számos alkatrész mégis CNC-megmunkálást igényel az öntést követően, hogy megfeleljen a rendkívül szigorú tűréshatároknak. A mérnököknek már a tervezési szakaszban meghatározott forgácsolási ráhagyást kell előirányozniuk a kritikus felületeken. Ez a többletanyag biztosítja, hogy a forgácsolószerszámok eltávolíthassák a felületi egyenetlenségeket, az apróbb porozitást vagy a méreteltéréseket anélkül, hogy belevágnának az alkatrész szerkezeti magjába.
A folyamat optimalizálása érdekében a mérnököknek már a szerszámtervezés kezdeti szakaszában meg kell határozniuk a bázispontok helyét. Az egyértelmű bázispont-meghatározás garantálja, hogy az alkatrész minden alkalommal azonos módon illeszkedjen a CNC-befogóba; ez javítja az ismételhetőséget a megmunkálást követő műveletek során, és elősegíti a pontos fémalkatrész-összeszerelést.
Felületkezelés kiválasztása és annak tervezési hatásai
A nyomásos öntés (die casting) rendkívül sima felületeket eredményezhet, ám a legtöbb alkatrész esetében szükség van valamilyen mechanikai vagy kémiai utókezelésre a végső esztétikai vagy funkcionális követelmények teljesítéséhez. Mivel a kiválasztott felületkezelés közvetlen kölcsönhatásba lép az öntött fémmel, a tervezőknek a CAD-tervezési szakaszban figyelembe kell venniük a bevonatvastagságot, az éleknél kialakuló rétegvastagság-növekedést és a felület integritását.
Gyakori utókezelési eljárások:
- Eloxálás: Védő oxidréteget képez az alumínium alkatrészeken.
- Porszórás: Száraz por felvitelét jelenti, amely hő hatására rendkívül tartós réteggé keményedik.
- Festés: Alapszintű védelmet és esztétikus megjelenést biztosít alacsonyabb költséggel; gyakran alkalmazzák olyan alkatrészeknél, amelyek nincsenek kitéve extrém kopásnak.
- Fémbevonat (galvanizálás/bevonatolás): Vékony fémréteget (pl. cink, nikkel vagy króm) visz fel a felületre a kopásállóság, az elektromágneses árnyékolás (EMI) vagy az elektromos teljesítmény jelentős javítása érdekében.
- Sorjázás vagy szemcseszórás: Mechanikai eljárások (pl. vibrációs csiszolás vagy homokszórás), amelyek eltávolítják az éles széleket, az öntési sorját és a felületi hibákat a folyékony vagy poralapú bevonatok felvitele előtt.
Hogyan befolyásolják a felületkezelési követelmények a nyomásos öntvények tervezését
A választott felületkezelési eljárás meghatározza az alkatrész geometriájának tervezési módját. Az alábbi táblázat bemutatja, hogy a különböző utófeldolgozási módszerek milyen tervezési módosításokat tesznek szükségessé már a szerszám elkészítése előtt.
|
Felületkezelési eljárás
|
Hatás az alkatrész tűréseire
|
Szükséges főbb tervezési módosítások
|
|---|---|---|
|
Porszórás
|
Jelentős rétegvastagságot eredményez (felületenként 0,05–0,15 mm).
|
Csökkenteni kell a csatlakozó elemek (pl. csavaroszlopok) átmérőjét, és növelni a furatok illesztési hézagait. A meneteket takarással kell védeni, vagy a bevonatolás *után* kell menetfúrni.
|
|
Galvanizálás (króm/nikkel)
|
Minimális vastagságnövekedés, de erősen függ az alkatrész geometriájától.
|
Nagy külső lekerekítési sugarakat igényel, mivel a bevonat erőteljesen felhalmozódik az éles sarkokon. A tervezés során minimalizálni kell a porozitást, mivel a bennrekedt gázok a bevonat felhólyagosodását okozhatják.
|
|
Eloxálás
|
Elhanyagolható vastagságnövekedés, de a bevonat behatol a fém felületébe.
|
Csak bizonyos ötvözeteknél (pl. speciális, alacsony szilíciumtartalmú ötvözeteknél) alkalmazható. A kiemelési szögeknek simának kell lenniük, a beömlőnyílásokat pedig távol kell helyezni a jól látható, esztétikai szempontból fontos felületektől.
|
|
Festés
|
Mérsékelt vastagságnövekedést eredményez, az alapozó és a rétegek számától függően.
|
Képes elfedni az enyhe anyagáramlási nyomokat és a sekély felületi hibákat. Gondos osztósík-tervezést igényel, hogy a sorja eltávolítása ne tegye tönkre a festett felületet.
|
|
Szemcseszórás
|
Mikroszkopikus réteget távolít el az anyagból; megváltoztatja a felület textúráját.
|
Kissé nagyobb kiemelési szögeket igényel a texturált falaknál, hogy biztosítsa a tiszta kiemelést, mielőtt a szemcseszórási folyamat homogenizálná a felületet.
|







